Проект цеха по производству древесноволокнистых плит мощностью 140 тонн в сутки с расчетом отделения стадии проклейки
По данным специалистов грубая фракция при размоле на дефибраторах составляет 12 – 15 %. Это затрудняет получение плит высокого качества. Поэтому для получения высококачественных плит при размоле щепы на дефибраторах применяют размольное оборудование для вторичного размола – рафинаторы.[7]
1.1.3.4 Проклейка древесноволокнистой массы
При сухом способе производства древесноволокнистых плит большинство схем технологического процесса предусматривает введение в древесноволокнистую массу термореактивных смол. Это обстоятельство вызывается тем, что при сухом формировании ковра пластичность волокон недостаточна, силы поверхностного натяжения развиваются слабо, а короткий цикл прессования при незначительной влажности ковра не обеспечивает развития необходимых связей между компонентами древесного волокна, достаточных для получения плит требуемого качества.
Для повышения водостойкости плит в щепу или древесноволокнистую массу вводится расплавленный парафин или другие гидрофобизирующие добавки. Кроме того, при сухом способе возможно введение в древесноволокнистую массу химикатов, обеспечивающих получение плит специального назначения. При сухом формировании ковра вводимые химикаты не вымываются в сток, как при мокром, а остаются на волокнах.
Для склеивания волокон обычно применяют фенолоформальдегидные смолы различных марок. Однако предпочтительны смолы с минимальным содержанием свободного фенола. В нашей стране применяется водорастворимая фенолоформальдегидная смола СФЖ-3014.[1]
Для придания плитам водостойкости вводят гидрофобные добавки. По данным ВНИИдрева, расход гидрофобных добавок свыше 1 % массы абсолютно сухих волокон не приводит к улучшению физико-механических свойств плит. Схемы введения и смешивания смолы с древесноволокнистой массой различны. На одних заводах смолу вводят через полый вал рафинера в междисковое пространство, на других применяют специальные рафинеры-смесители. Гидрофобизирующие добавки на большинстве действующих предприятий вводят через специальные, форсунки в пропарочные установки перед размолом щепы на волокна. Однако гидрофобизирующие добавки, так же как смолу, можно вводить и между размалывающими дисками или на выходе волокна из рафинера.
1.1.3.5 Сушка древесноволокнистой массы
При сухом способе производства плит размолотое волокно после дефибраторов не разбавляется водой в мокрых циклонах, а только отделяется от пара в “сухих” циклонах, из которых пневмотранспортом подается либо в сушку, либо на вторую ступень размола - в размалывающие аппараты “закрытого” типа. На выходе из дефибратора волокно имеет влажность 50 – 60 %, но, проходя через сухие циклоны, оно подсушивается до 45 - 50 % влажности.[1] Сушка волокна может проводиться в сушилках любого типа (трубчатые, барабанные, аэрофонтанные т.д.) в одну или две ступени. В сушилках волокно подсушивается до воздушно-сухого состояния (влажность 8 – 10 %). Если сушка волокна проводится в две ступени, то на первой ступени волокно должно подсушиваться до влажности I5 – 20 %. На первой ступени сушки происходит более интенсивное испарение влаги из волокон, так как происходит испарение свободной влаги, в то время как на второй, ступени испаряется связанная влага. Учитывая эти особенности в производстве древесноволокнистых плит сухим способом, отдается предпочтение двухступенчатой сушке волокнистой массы.[5]
1.1.3.6 Формирование ковра
Формирование ковра при изготовлении древесноволокнистых плит сухим способом производства отличается тем, что транспортирование и формирование волокна осуществляется с помощью воздуха. Ковер формируется непрерывно на сетчатой ленте конвейера, под которым создается вакуум для увеличения плотности укладки волокон.
Настил ковра из волокнистой массы при сухом формировании осуществляется в настоящее время двумя способами: методом вакуумного формования и методом свободного падения волокна на машинах типа “падающий снег”.
1.1.3.7 Подпрессовка и раскрой непрерывного ковра
Сформированный на вакуумформирующей машине непрерывный ковер легко рассыпается при транспортировке, так как высота его колеблется от 100 до 560 мм. Толщина ковра зависит от плотности, а главное - от заданной окончательной толщины готовой плиты. Для рационального использования горячего пресса, сокращения величины просвета между его плитами и увеличения скорости их смыкания, а также для обеспечения транспортабельности ковра последний подпрессовывают в ленточных прессах непрерывного действия. Ленточный пресс является продолжением вакуумформирующей машины. Далее осуществляют обрезку кромок дисковыми пилами по ходу движения ковра от ленточного пресса. Обрезки кромок с каждой стороны ковра имеют ширину до 25 мм.
1.1.3.8 Горячее прессование ковра
Воздушное формирование ковра и введение термореактивных смол предопределяют особенности процесса прессования при сухом способе производства древесноволокнистых плит. При прессовании сухих полотен физикомеханические свойства получаемых плит не могут быть обеспечены связями между волокнами только за счет термохимической обработки древесины. Даже при удельном давлении прессования до 7 МПа требуется введение связующего. Качественные показатели прессованных плит предопределяются условиями подготовки волокна и свойствами термореактивной смолы. Особенно важно, что отдельные продукты, образовавшиеся в процессе термохимической обработки древесины, при сухом формировании остаются в волокнистой массе, существенно влияя на процессы склеивания волокон. При прессовании происходит склеивание смешанных со смолой волокон в результате перехода в твердое состояние термореактивной смолы под воздействием высокой температуры. Лучшие результаты получают, если отверждение смолы произойдет при максимальном сближении волокон. Применение высоких температур требует загрузки полотен в пресс, смыкания греющих плит и достижения высокого давления в течение короткого промежутка времени. Кроме того, для предотвращения преждевременного отверждения смолы необходима устойчивая теплоизолирующая завеса между прессом и его загрузочным устройством, на котором расположены полотна.
В зависимости от породного состава сырья и применяемого типа связующего температура прессования на разных заводах колеблется в пределах 180—260 °С. Для древесины мягких лиственных пород температура прессования равна 180—220 °С, для твердых пород — 230—260 °С.
С увеличением давления прессования возрастают плотность и прочность плит, но снижаются водопоглощение и набухание. Для получения волокнистых плит плотностью 1 г/см3 необходимо иметь на начальном этапе прессования удельное давление 6,5 - 7 МПа. Выдержка при максимальном давлении во избежание появления пузырей и пятен вследствие скапливающегося в полотне пара не должна превышать 40 с. Для удаления пара целесообразно постепенное снижение давления.
При сухом способе производства, определяющем короткие циклы прессования, повышенную температуру нагревательных плит и высокое удельное давление прессования, особое значение придают конструкций и материалу нагревательных плит. Это объясняется также и тем, что сухие древесноволокнистые полотна более чувствительны к колебаниям температуры на плоскости нагревательной плиты. Поэтому систему каналов пресса выполняют таким образом, чтобы разница температуры на поверхности плиты не превышала 4 °С. Конструкция и материал нагревательных плит должны обеспечивать хорошую теплопередачу и выравнивать возникающие в процессе прессования напряжения изгиба.
1.1.3.9 Послепрессовая обработка плит
Послепрессовая обработка плит включает в себя следующие технологические операции: предварительную обрезку кромок плит, выходящих из горячего пресса, увлажнение плит, форматную резку плит по размерам, складирование плит. Плиты, которые предполагается направить на отделку, предварительно шлифуются.
1.1.4 Мокросухой и полусухой способы производства древесноволокнистых плит
При мокросухом способе транспортирование древесноволокнистой массы и формирование ковра осуществляют в водной среде, как и при мокром способе. Однако перед подачей в пресс полотна проходят через сушильные устройства, в которых высушиваются почти до абсолютно сухого состояния. Затем плиты прессуют при повышенных температуре и давлении. Особенности технологических процессов по мокросухому способу обеспечивают получение качественных древесноволокнистых плит без добавления искусственных связующих компонентов. Наиболее важным фактором является приготовление хорошо разработанной древесноволокнистой массы, например, за счет термохимической обработки щепы перед ее размолом на волокна.
Полусухой способ производства твердых древесноволокнистых плит отличается формированием ковра, его прессованием при влажности волокна до 20 %• Настил ковра выполняют механическим способом, но применяют и вакуумформирующие машины.
Наличие влаги увеличивает цикл прессования, но обеспечивает протекание термохимических реакций, в результате чего происходит активизация связей. Поэтому расход связующих при полусухом способе значительно ниже, чем при сухом, или вообще исключает добавки различных клеящих материалов.
1.2 Обоснование выбора основного оборудования и способа для производства древесноволокнистых плит
Мокрый способ производства древесноволокнистых плит наиболее распространен. Он получил свое начало из бумажного производства. Процесс, главным образом, отличается тем, что изготовленные плиты хорошего качества даже без связующего. Процесс стабильный и хорошо отработанный.
Однако данный способ производства имеет некоторые недостатки. Первый недостаток – это большой расход воды, а второй заключается в том, что изготовленные плиты с одной стороны имеют гладкую структуру, а с другой – сетчатую.
Сухой способ, в свою очередь, разработан недавно, но в последнее время интенсивно внедряется в производство. Основными достоинствами этого способа получения древесноволокнистых плит являются высокая производительность технологической линии за счет сокращения цикла прессования и малый расход воды. Плиты, изготовленные по сухому способу, с обеих сторон гладкие. На основании вышесказанного, выбираем сухой способ производства древесноволокнистых плит.[2]
В качестве гидрофобизирующей добавки используем водорастворимую фенолоформальдегидную смолу СФЖ-3014. Фенолформальдегидные смолы обеспечивают образование прочных и водостойких клеевых соединений, широко используются для изготовления плит, применяемых в условиях переменной температуры и влажности окружающей среды. Древесные плиты на основе этих смол разрешены Минздравом для применения в гражданском и жилищном строительстве. Парафин и смолу вводим на стадии пропарки и размола щепы.
Для организации производства выбираем типовое оборудование, используемое на заводах по производству древесноволокнистых плит.
Для приготовления щепы используем барабанные рубительные машины, дающие хорошую форму щепы и чистый, несмятый срез, а также равномерную фракцию при высоком проценте выпуска кондиционной щепы.
Сортировка щепы осуществляется в плоских сортировочных машинах гирационного типа, в которых, в отличие от вибрационных машин, сортировочная рамка приобретает горизонтальное круговое (плавающие) движение, благодаря чему щепа, поступающая на верхнее сито, перемещается по всей плоскости сита.
Для пропарки щепы устанавливаем пропарочноразмольную систему “Бауэр-418”, в которой так же осуществляется предварительный размол щепы.
Размол щепы осуществляем на машинах польского производства RT-70. Данный аппарат оснащен новым более прогрессивным выпускным устройством, которое отличается простой конструкцией и позволяет получить более качественную волокнистую массу.[1]
Сушку древесноволокнистой массы осуществляем в две ступени, что существенно позволяет сократить время сушки. Учитывая короткое время сушки, волокно можно сушить во взвешенном состоянии при транспортировке его по воздуховодам. На первой стадии сушки используем сушилку аэрофонтанного типа, а на второй – барабанную сушилку.[6]
Для формирования волокна из древесноволокнистой массы используем двухсеточную вакуумформирующую машину конструкции ВНИИдрева. Особенностью конструкции является то, что воздух удаляется в стороны обеих формующих плоскостей. Машина не требует специального оборудования для фракционирования и раздельного накопления частиц различных фракций.
Прессование осуществляем на прессовых установках, которые включают 22-этажный гидравлический пресс, оборудованный механизмом для одновременного смыкания нагревательных плит; загрузочно-разгрузочное устройство; гидронасосную станцию.
Кондиционирование плит осуществляем в восьми камерах.[1]
Остальное оборудование (смесители, емкости, конвейеры, станки распиловки) подбираем типичные.
2 ОПИСАНИЕ ТЕХНОЛОГИЧЕСКОЙ СХЕМЫ ПРОИЗВОДСТВА ДРЕВЕСНОВОЛОКНИСТЫХ ПЛИТ
В качестве сырья для производства древесноволокнистых плит используют отходы лесопиления и деревообработки, дровяное долготье, мелкий круглый лес от рубок ухода и лесосечные отходы.
Подготовка сырья к производству заключается в приготовлении кондиционной щепы. Первоначально осуществляют разделку древесины на размеры, соответствующие приемному патрону рубительной машины. Для раскроя бревен по длине используют балансирные пилы.
Далее подготовленная древесина поступает в барабанную рубительную машину 1 для приготовления кондиционной щепы. На линии устанавливаем две рубительные машины марки ДРБ-2.
Полученная щепа после рубительной машины поступает на сортировочную машину 2, где отбирается технологическая щепа, соответствующая предъявленным к ней требованиям. Для сортировки технологической щепы используем сортировочную машину модели СЩ-1М.
С сортировочной машины отобранная щепа поступает в силос хранения щепы 4. Щепу с размерами, превышающими установленные, передают на дополнительное измельчение в молотковый дезинтегратор ДЗН-1 3, а затем возвращают в рубительную машину. Мелочь, отсеивающуюся в процессе сортирования, удаляют из цеха как отходы.
Кондиционную щепу направляют в бункеры запаса или расходные бункеры 5 в размольном отделении. Устанавливаем три бункера марки ДБО-60, один из которых – резервный.
Из расходного бункера через бункер-питатель щепа, предварительно подогретая насыщенным паром температурой 160 оС в подогревателе, подается в пропарочный аппарат 6. Устанавливаем две пропарочные установки «Бауэр-418». Пропарочный котел рассчитан на давление до 1 МПа. Щепа проходит через пропарочный котел под воздействием винтового конвейера. Время пребывания щепы в котле от 1 до 10 мин.
Щепа при том же давлении винтовым конвейером подается в размольный аппарат 8. В качестве размольного аппарата используем дефибратор марки RТ-70. Температуру в дефибраторе поддерживаем подачей насыщенного пара. Пар одновременно служит для удаления из реакционного пространства дефибратора кислорода воздуха, разрушающе действующего на древесину. Подачу пара в аппарат осуществляют через паровой клапан. Расход пара составляет 700 – 1500 кг/т, в зависимости от породы древесины. Щепа, войдя в размольную камеру, лопатками вращающегося диска направляется между дисками к размольным секторам, которые размалывают ее на волокна.
Полученная древесноволокнистая масса под воздействием давления пара и лопаток вращающегося диска подается в отводящий патрубок к выпускному устройству. Древесноволокнистая масса, пройдя выпускное устройство, попадает в диффузор, в котором происходит ее постепенное расширение, и она с большой скоростью вместе с паром попадает в циклон, откуда волокна, потерявшие в результате самоиспарения некоторое количество влаги, направляются к мельнице вторичного размола – рафинатору. Волокно из дефибратора выходит влажностью 40 – 60%.
Для улучшения свойств плит в щепу или древесноволокнистую массу вводятся гидрофобизирующие добавки. Эмульсию парафина вводят через специальные форсунки пропарочной установки перед размолом щепы на волокна из расходного бака парафина 7. Смешение волокна с водорастворимой феноло-формальдегидной смолой СФЖ-3014 происходит в смесителе 10, который установлен между ступенями сушки.
После размола волокно подается в циклон сушилки первой ступени 9. Для проведения первой стадии сушки устанавливаем четыре аэрофонтанных сушилки, одна из которых является резервной. В качестве агента сушки служит воздух, нагретый в калорифере до температуры до 160 оС. Воздух и волокно движутся при помощи центробежного вентилятора при давлении 22 МПа. После первой ступени влажность древесноволокнистой массы снижается до 40%.
Далее волокно направляется в сушилку второй ступени 11. Вторая ступень сушки проводится в барабанных сушилках. Волокно после первой ступени сушки через ротационный затвор подается в сушильный барабан, в котором, продвигаясь по барабану, оно перемешивается с агентом сушки. Агент сушки подается в сушильный барабан через специальный канал по касательной к цилиндрической поверхности. Поток подхватывает волокно и проходит через сушильный барабан по винтообразной линии при интенсивном теплообмене и перемешивании. Затем волокно выдается из сушилки через специальный ротационный затвор. В сушилке второй ступени используют принцип низкой температуры при большом объеме агента сушки. Температура воздуха на входе в сушилку составляет 180 – 200 оС, а объем воздуха, проходящего через сушилку, приведенный к стандартной температуре 21 оС, составляет 52500 м3/ч. После второй ступени сушки волокно имеет влажность не более 8%.
Далее волокнистая масса направляется в формующую машину 12. Для формования ковра используют двухсеточные вакуумформующие машины, в которых формование осуществляется осаждением волокон массы потоком воздуха, проходящим сверху вниз через движущееся сетки. Ковер настилается на движущуюся сетку, объединяющую три камеры и ленточно-валковый пресс. Волокно из бункеров-дозаторов поступает в соответствующую камеру, воздух из которой отсасывается вентилятором, создающим вакуум, а также системой для удаления излишних волокон от калибрующего валика. По ширине камеры древесноволокнистая масса распределяется с помощью качающегося сопла. Величина вакуума под сеткой в камерах составляет соответственного, 20 - 30 кПа. В зависимости от плотности выпускаемых плит определяется высота настилаемого слоя. При плотности 1 т/м3 значение массы 1 м2 ковра соответствует толщине древесноволокнистой плиты в мм.
Сформированный на вакуумформирующей машине непрерывный ковер поступает на ленточный пресс предварительной подпрессовки 13, предназначенный для обеспечения транспортабельности ковра, а так же для рационального использования горячего пресса, сокращения величины просвета между его плитами и увеличения скорости их смыкания. Удельное давление в прессе наращивают постепенно. Удельное давление подпрессовки равно 0,1 - 0,15 МПа; линейное давление составляет 1400 Н/см. Работа пресса синхронизируется с работой формирующей машины. Скорость бесступенчато регулируется от 9 до 50 м/мин.
Далее осуществляют раскрой непрерывного ковра на полотна. Из ленточного пресса ковер движется по ленточному конвейеру к пилам поперечной резки 15, предназначенных для раскроя бесконечного ковра на полотна. Туда же, поверх основного ковра, из формующей головки отделочного слоя 14 поступает волокно, сформированное в виде тонкого ковра, для нанесения отделочного слоя на плиты. Затем пилами продольной резки 16 осуществляют обрезку ковра до заданной ширины. Качающийся конвейер – типпель распределяет полотна на двухъярусную систему ленточных конвейеров. Эта система состоит из трех секций двухъярусных конвейеров, обеспечивающих подачу полотен в загрузчик пресса и запас полотен на то время, пока загрузчик горячего пресса не может принять их.
Древесноволокнистые полотна подаются в пресс 18 загрузчиком. Загрузочное устройство, обеспечивающее бесподдонную загрузку древесноволокнистых плит в пресс, состоит из неподвижной рамы, загрузочной этажерки 17, механизма подъема и опускания этажерки, двадцати двух конвейеров-загрузчиков с индивидуальными приводами. Конечный выключатель останавливает загрузчик, после чего он движется назад, оставляя полотна в прессе.
В зависимости от породного состава сырья и применяемого типа связующего температура прессования на разных заводах колеблется в пределах 180 - 260 °С. Для древесины мягких лиственных пород температура прессования равна 180 - 220 °С, для твердых пород — 230 - 260 °С. Для получения волокнистых плит плотностью 1 г/см3 необходимо иметь на начальном этапе прессования удельное давление 6,5 - 7 МПа. Время выдержки при максимальном давлении определяется влажностью ковра, температурой прессования, а также термохимической обработкой сырья. Выдержка при максимальном давлении во избежание появления пузырей и пятен вследствие скапливающегося в полотне пара не должна превышать 40 с. Для удаления пара целесообразно снижение давления. Давление снижают до величины несколько меньшей, чем давление пара в полотне, которое определяется температурой нагревательных плит пресса и условиями термохимической обработки сырья. Продолжительность прессования зависит от заданной толщины готовой плиты. Полный цикл прессования должен регулироваться таким образом, чтобы после прохождения плитами пресса они имели влажность 0,3 - 0,5 %.
После прессования древесноволокнистые плиты системой рычагов разгрузочного устройства передаются в разгрузочную этажерку 19, а оттуда по одной направляются на конвейер для обрезки и кондиционирования.
После пресса плиты имеют влажность менее 1 % и высокую температуру. В процессе разгрузки пресса, обрезки кромок и заполнения вагонеток плиты охлаждаются до 50 °С и набирают влаги до 2 %. Равновесная влажность плит в нормальных условиях (при температуре 20°С и относительной влажности воздуха 65%) составляет 5 - 9%. Поэтому плиты после стадии прессования поступают на стадию кондиционирования. Загрузочное устройство обеспечивает автоматическую загрузку плит в вагонетки, которые затем подаются в камеры кондиционирования 20. Время кондиционирования 3 – 5 ч.
После камеры кондиционирования плиты на участок раскроя и механической обработки подаются электропогрузчиками. Затем они укладывают на приемную площадку конвейера, а оттуда по одной подаются к станку продольной распиловки 21. Скорость подачи регулируется от 10 до 75 м/мин. Станок продольной распиловки имеет три пилы, из которых две крайние служат для обрезки кромок, а центральная при необходимости может выполнить продольный распил: Крайние пилы снабжены устройствами для дробления кромок шириной до 50 мм. Размер плиты после чистой обрезки, мм: максимальный 1830, минимальный 1700.
Далее плиты поступают на станок поперечной распиловки 22, оснащенный пятью пилами, положение которых регулируется. Наружные пилы имеют устройства для дробления кромок шириной до 50 мм. Максимальная длина плит после обрезки - 5500 мм.
Плиты после обрезки штабелируются укладчиком и попадают в накопитель плит 23, откуда транспортируются автопогрузчиком 24.
3 РАСЧЕТ МАТЕРИАЛЬНОГО БАЛАНСА
Производим расчет баланса воды, волокна, смолы и парафина для изготовления 140 т древесноволокнистых плит. Исходные данные для расчета приведены в табл. 1
Таблица 1
Исходные данные для расчета материального баланса
| № | Показатель | Значение в % |
| 1 | влажность щепы | 40 |
| 2 | влажность волокна при размоле | 60 |
| 3 | влажность волокна после первой ступени сушки | 50 |
| 4 | влажность волокна после второй ступени сушки | 5 |
| 5 | влажность плит после горячего пресса | 2 |
| 6 | влажность плит после камеры кондиционирования | 8 |
| Потери на различных стадиях производства | ||
| 7 | при подготовке сырья (рубка, сортировка щепы) | 3 |
| 8 | в дефибраторе | 5 |
| 9 | в циклоне | 3,7 |
| 10 | при обрезке ковра после формования | 4 |
| 11 | при предварительной обрезке кромок | 3 |
| 12 | при форматной обрезке плит | 1,7 |
Согласно ТУ 19-200-74, влажность готовых твердых плит сухого формования составляет 8%. Тогда 140 тонн готовой продукции на складе будет содержать:
абсолютно сухого волокна 0,92 * 140000 = 128800 кг
воды 11200 кг
По данным ВНИИДрева и действующих предприятий по сухому способу производства ДВП принимаем дозировку парафина в количестве 1% и дозировку смолы в количестве 2,5%.
Тогда весовое содержание смолы и парафина определяется следующим образом:
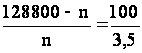 ;
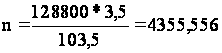 кг
где n – масса смолы и парафина в 140 т готовой продукции.
Количество абсолютно сухого волокна:
128800 – 4355,556 = 124444,444 кг
Получим:
количество парафина 0,01 * 124444,444 = 1244,444 кг
количество смолы 0,025 * 124444,444 = 3111,111 кг
Потери при форматной резке составляют 1,7%. Следовательно, на форматную обрезку поступает:
абсолютно сухого волокна 124444,444 * 1,017 = 126560 кг
воды 11200 * 1,017 = 11390,4 кг
парафина 1244,444 * 1,017 = 1265,6 кг
смолы 3111,111 * 1,017 = 3164 кг
Всего: 126560 + 11390,4 + 1265,6 + 3164 = 142379,6 кг
126560 кг
11390,4 кг
2115,556 кг
190,4 кг
124444,4 кг
11200 кг
Потери при этом составляют 2380 кг, в том числе:
абсолютно сухого волокна 126560 – 124444,444 = 2115,556 кг
воды 11390,4 – 11200 = 190,4 кг
парафина 1265,6 – 1244,444 = 21,156 кг
смолы 3164 – 3111,111 = 52,889 кг
Всего: 2115,556 + 190,4 + 21,156 + 52,889 = 2380 кг
На форматную обрезку плиты поступают с увлажнительных камер, где они увлажняются с 2% до 8%.
Плиты, поступившие в увлажнительную камеру, имеют следующий состав:
абсолютно сухого волокна 126560 кг
парафина 1265,6 кг
смолы 3164 кг
Количество воды определяем следующим образом:
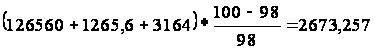 кг
Количество воды, поглощаемой плитами в увлажнительной камере:
11390,4 – 2673,257 = 8717,143 кг
где число 11390,4 – это количество воды в плитах, поступающих на форматную обрезку после увлажнительной камеры.
В камеру кондиционирования плиты поступают после предварительной обрезки кромок. Потери при обрезке принимаем в количестве 3%. Тогда из пресса на предварительную обрезку поступает:
абсолютно сухого волокна 126560 * 1,013 = 130356,8 кг
где 126560 кг – масса абсолютно сухого волокна в плитах после предварительной обрезки кромок;
воды 2673,257 * 1,03 = 2753,455 кг
где 2673,257 кг – количество воды в материале до увлажнения плит в камере кондиционирования;
парафина 1265,6 * 1,03 = 1303,568 кг
смолы 3164 * 1,03 = 3258,92 кг
где 1265,6 кг и 3164 кг – это количество парафина и смолы соответственно при поступлении плит в камеру кондиционирования после предварительной обрезки кромок.
Всего: 130356,8 + 2753,455 + 1303,568 + 3258,92 = 137672,743 кг
При этом потери составляют:
137672,743 – 133662,857 = 4009,886 кг, из них
абсолютно сухого волокна 130356,8 – 126560 = 3796,8 кг
воды 2753,455 – 2673,257 = 80,198 кг
парафина 1303,568 – 1265,6 = 37,968 кг
смолы 3258,92 – 3164 = 94,92 кг
130356,8 кг
2753,455 кг
предварительная обрезка 3796,8 кг
 кромок
80,198 кг
126560 кг
2673,257 кг
На горячий пресс поступают ковры с влажностью 5% и высушиваются до 2%. Всего в горячий пресс поступает:
абсолютно сухого волокна 130356,8 кг
парафина 1303,568 кг
смолы 3258,92 кг
воды (130356,8 + 3258,92 + 1303,568) * (100-95)/95 = 7101,015 кг
Всего: 130356,8 + 1303,568 + 3258,92 + 7101,015 = 142020,303 кг
В процессе сушки в горячем прессе испаряется воды:
(130356,8 + 3258,92 + 1303,568) *(100 – 95)/95 - (130356,8 + 3258,92 + 1303,568) * (100 – 98)/98 = 4347,56 кг
130356,8 кг
7101,015 кг
горячий пресс
4347,56
130356,8 кг
2753,455 кг
При продольной обрезке ковра перед горячим прессом отходы в количестве 4% возвращаются на формашину. Тогда на обрезную пилу с формашины поступает:
абсолютно сухого волокна 130356,8 *1,04 = 135571,072 кг
парафина 1303,568 * 1,04 = 1355,711 кг
смолы 3258,92 * 1,04 = 3389,277 кг
где 130356,8 кг, 1303,568 кг и 3258,92 кг – это количество абсолютно сухого волокна, парафина и смолы соответственно в плитах, поступающих на предварительную обрезку после горячего пресса;
воды 7101,015 * 1,04 = 7385,056 кг
где 7101,015 кг – количество воды в ковре перед подачей на горячий пресс.
Отходы при этом составляют 5680,813 кг, из них:
абсолютно сухого волокна 135571,072 – 130356,8 = 5214,272 кг
воды 7385,056 – 7101,015 = 284,041 кг
парафина 1355,711 – 1303,568 = 52,143 кг
смолы 3389,277 – 3258,92 = 130,357 кг
Всего: 5214,272 + 284,041 + 52,143 + 130,357 = 5680,813 кг
135571,072 кг
7385,056 кг
5214,272 кг
обрезная пила
284,041 кг
130356,8 кг
7101,015 кг
Эти отходы возвращаются на формашину. Всего в формашину поступает (волокно со второй ступени сушки + возвратные отходы):
абсолютно сухого волокна 130356,8 кг
воды 7101,015 кг
парафина 1303,568 кг
смолы 3258,92 кг
Всего: 130356,8 + 7101,015 + 1303,568 + 3258,92 = 142020,303 кг
На стадию сушки в циклонах теряется 3,7% вещества. Тогда с сушилок в циклоны поступает:
абсолютно сухого волокна 130356,8 * 1,037 = 135180 кг
воды 7101,015 * 1,037 = 7363,72 кг
парафина 1303,568 * 1,037 = 1351,8 кг
смолы 3258,92 * 1,037 = 3379,5 кг
Всего: 135180 + 7363,72 + 1351,8 + 3379,5 = 147275,02 кг
Отходы составляют: 147275,02 – 142020,303 = 5254,717 кг, из них:
абсолютно сухого волокна 135180 – 130356,8 =4823,2 кг
воды 7363,72 – 7101,015 = 262,705 кг
смолы 3379,5 – 3258,92 = 120,58 кг
парафина 1351,8 – 1303,568 = 48,232 кг
Всего: 4823,2 + 262,705 + 120,58 +48,232 = 5254,717 кг
135180 кг
7363,72 кг
4823,2 кг
циклоны 262,705 кг
130356,8 кг
7101,015 кг
Сушка волокна происходит в две ступени: на первой влажность снижается с 60% до 50%, а на второй ступени – с 50% до 5%.
При сушке на второй ступени испаряется воды:
(135180 + 3379,5 + 1351,8)