Проект цеха по производству древесноволокнистых плит мощностью 140 тонн в сутки с расчетом отделения стадии проклейки
Всего на вторую ступень сушки поступает:
абсолютно сухого волокна 135180 кг
воды 139911,3 кг
парафина 1351,8 кг
смолы 3379,5 кг
где 139911,3 кг – это количество влаги в волокне после первой ступени сушки.
135180 кг
139911,3 кг
132547,547 кг
сушка второй ступени
135180 кг
7363,72 кг
На первой ступени сушки испаряется воды:
139911,3 * (100 – 40)/40 – 139911,3 *(100 – 50)/50 = 69955,65 кг
Всего на первую ступень сушки поступает:
абсолютно сухого волокна 135180 кг
воды 209866,95 кг
смолы 3379,5 кг
парафина 1351,8 кг
где 209866,95 кг – это количество воды в волокне, с влажностью 60%, до поступления на первую стадию сушки.
135180 кг
209866,95 кг
сушка первой ступени
69955,65 кг
135180 кг
139911,3 кг
Потери волокна в дефибраторе составляют 5% (около 2% за счет частичного гидролиза древесины при пропарке, а остальное – механические потери). Всего в дефибратор поступает:
абсолютно сухого волокна 135180 * 1.05 = 141939 кг
воды 94626 кг
парафина 1351,8 кг
где 94626 кг – количество влаги в древесине, поступающей в дефибратор после рубительного отделения, при влажности древесной щепы 40%.
141939 кг
94626 кг
115240,95 кг 6759 кг
дефибратор
135180 кг
209866,95 кг
На пропарку необходимо подать щепы (влажность 40%):
141939 / 0,6 = 236565 кг
Потери древесины в рубительном отделении составляют 3%.
На рубку поступает:
236565 * 1,03 = 243661,95 кг
При этом потери составляют:
243661,95 – 236565 = 7096,95 кг
из них:
абсолютно сухой древесины 7096,95 * 0,6 = 4258,17 кг
воды 7096,95 * 0,4 = 2838,78 кг
Всего в рубительное отделение поступает 243661,95 кг, из них:
абсолютно сухой древесины 243661,95 * 0,6 = 146197,17 кг
воды 243661,95 * 0,4 = 97464,78 кг
146197,17 кг
97464,78 кг
4258,17 кг
рубительное отделение
2838,78 кг
141939 кг
94626 кг
На этом расчет баланса сырья и материалов заканчивается. Данные о расходе сырья и материалов на 140 т готовых плит по ступеням технологической схемы приводятся в табл. 2.
Таблица 2
Материальный баланс технологического процесса получения ДВП
| Приход | Расход | ||
| Наименование материальных потоков | Количество, т | Наименование материальных потоков | Количество, т |
| Влажная древесина | 243,662 | Древесноволокнистые плиты | 140 |
| Парафин | 1,352 | Потери влажной древесины в рубительном отделении | 7,097 |
| Водорастворимая фенолформальдегидная смола СФЖ-3014 | 3,380 | Потери волокна в дефибраторе | 6,759 |
| Влага, испарившаяся при сушке | 202,503 | ||
| Вода, поступающая в дефибратор | 115,241 | Потери волокнистой массы в циклоне | 5,255 |
| Влага, испарившаяся в процессе сушки на горячем прессе | 4,348 | ||
| Вода на увлажнение в камеру кондиционирования | 8,717 | Потери при предварительной обрезке кромок | 4,010 |
| Потери при форматной обрезке плит | 2,380 | ||
| Всего | 372,352 | Всего | 372,352 |
4 Расчет и подбор основного и вспомогательного оборудования
4.1 Подбор рубительной машины
Сырье подается в производство в виде кондиционной щепы. Подготовка сырья к производству плит, состоящая в приготовлении кондиционной щепы, включает следующие операции: разделку древесины на размеры, соответствующие приемному патрону рубительной машины; рубку древесины на щепу; сортировку щепы для отбора требуемого размера с доизмельчением крупной фракции и удалением мелочи; извлечение из щепы металлических предметов; промывку щепы для очистки ее от грязи и посторонних включений.
Для приготовления щепы используем барабанную рубительную машину ДРБ-2.
Производительность аппарата составляет 4 – 5 м3/ч, диаметр барабана 1160 мм и число режущих ножей – 4. [1]
Из расчетов материального баланса получаем, что в рубительное отделение поступает 243661,95 кг влажной древесины в сутки, т.е. 10152,58 кг в час. Принимая плотность древесины равной 1540 м3/кг, получим:
10152,58/1540 = 6,59 м3/ч
Согласно расчетам необходимо установить две рубительные машины.
4.2 Подбор сортировочной машины
Полученную щепу после рубительных машин сортируют, в результате чего отбирают технологическую щепу, соответствующую предъявленным к ней требованиям.
Согласно материальному балансу на сортировку поступает 236565 кг влажной щепы в сутки, что составляет 9857 кг в час. Принимая средневзвешенную условную плотность древесного сырья равную 650 кг/м3, определим насыпную плотность ρн, кг/м3, по уравнению:
ρн = ρ · kп (1)
где kп – коэффициент полнодревесности для щепы, равный 0,39.
Получим:
ρн = 650 ·0,39 = 253,5 кг/м3
Тогда получим, что на сортировку поступает 9857/253,5 = 39 насыпных м3 в час.
Для сортировки технологической щепы используем сортировочную машину гирационного типа модели СЩ-1М, техническая характеристика которой приведена в табл. 3.
Таблица 3
Техническая характеристика сортировочной машины
| Показатели | Значение |
| Производительность, насыпных м3/ч | 60 |
| Число сит | 3 |
| Наклон сит, град | 3 |
| Мощность электродвигателя, кВт | 3 |
| Масса, т | 1,3 |
4.3 Подбор дезинтегратора
Для измельчения крупной щепы используют молотковые дезинтеграторы. Выбираем дезинтегратор типа ДЗН-1, техническая характеристика которого приведена в табл. 4.
Таблица 4
Техническая характеристика дезинтегратора ДЗН-1
| Показатели | Значение |
| Производительность, насыпных м3/ч | 18 |
| Габаритные размеры, мм | |
| длина | 2300 |
| ширина | 1620 |
| высота | 825 |
| Масса, кг | 2248 |
| Мощность электродвигателя, кВт | 11,4 |
4.4 Подбор расходных бункеров кондиционной щепы
Кондиционную щепу направляют в бункеры запаса или расходные бункеры в размольном отделении. По конфигурации в плане бункеры запаса бывают двух типов: прямоугольные и круглые.
Используем прямоугольные бункера, располагая их в здании отделения приготовления щепы. При небольших запасах щепа может храниться в вертикальных бункерах. Используем бункер типа ДБО-60, техническая характеристика которого приведена в табл. 5.
Таблица 5
Техническая характеристика вертикального бункера ДБО-60
| Показатели | Значения |
| Емкость бункера, м3 | 60 |
| Число выгрузочных винтовых конвейеров | 3 |
| Производительность одного винтового конвейера, м3/ч | 3,8 - 40 |
| Установленная мощность двигателей, кВт | 21,9 |
| Высота опор, м | 4 |
| Общая высота бункера, м | 11,75 |
| Общая масса бункера, т | 18,5 |
Требуемое количество бункеров nб определяем по формуле:
nб = Gщ · t/Vб · ρн · kзап (2)
где Gщ – часовая потребность проектируемого цеха в технологической щепе, кг/ч (по данным материального баланса Gщ = 9857 кг/ч); t – время, в течении которого бункеры обеспечивают бесперебойную работу потока, ч (при работе отделения по подготовке щепы в три смены t = 3 ч); Vб – объем бункера, м3; ρн – насыпная плотность щепы, кг/м3(определяли в пункте 4.2); kзап – коэффициент заполнения рабочего объема бункера (для вертикальных kзап = 0,9).
Получим:
nб = 9857 · 3/60 · 253,5 ·0,9 = 2
Соответственно устанавливаем три бункера, один из которых – резервный.
4.5 Подбор пропарочной установки
Из бункера-питателя щепа винтовым дозатором подается в барабанный питатель низкого давления, из которого направляется в подогреватель, где подогревается насыщенным паром, температурой 160°С. В выходной секции подогревателя вмонтирована форсунка, через которую в него вводится в расплавленном состоянии парафин, распыляемый сжатым воздухом с давлением 0,4 МПа. Из подогревателя пропитанная парафином щепа поступает непосредственно в аппарат гидродинамической обработки. На заводах древесноволокнистых плит используют аппараты непрерывного действия различных систем.
Устанавливаем пропарочноразмольную систему «Бауэр-418», имеющую следующие характеристики: пропарочный котел горизонтальный, трубчатого типа, диаметром 763 мм, длинной 9,15 м, рассчитанный на давление до 1 МПа. Производительность пропарочной установки – до 5 т/ч.
Согласно расчетам материального баланса на пропарку поступает 238 т пропитанной парафином щепы в сутки, что составляет около 10 т/ч. Соответственно необходимо установить две пропарочных установки.
4.6 Подбор размольного оборудования
В производстве древесноволокнистых плит для размола щепы применяют дефибраторы и рафинеры. Для получения высококачественных плит при размоле щепы на дефибраторах применяют оборудование для вторичного размола (рафинеры). При сухом способе производства для первичного размола используют рафинеры с двумя вращающимися в противоположные стороны дисками.
Согласно расчетам материального баланса производительность дефибратора по абсолютно сухому волокну должна составлять 135,2 т/сут. Выбираем дефибратор марки RT-70, производительностью до 70 т/сут, и устанавливаем две машины. Технические характеристики аппарата приведены в табл. 6.
Таблица 6
Технические характеристики дефибратора марки RT-70
| Показатели | Значение |
| Производительность по сухому волокну, т/сут | 70 |
| Диаметр размольных дисков, мм | 1000 |
| Тип питателя | винтовой |
| Мощность электродвигателя привода размольного диска, кВт | 500-580 |
| Общая масса без электродвигателей, т | 20 |
4.7 Подбор смесителей для гидрофобизирующих добавок
Гидрофобизирующие добавки на большинстве действующих предприятий вводят через специальные форсунки в пропарочные установки перед размолом щепы на волокна.
На предприятие парафин поступает в железнодорожной цистерне, которую устанавливают около склада готовой продукции. Из цистерны парафин по трубопроводу стекает в бак для хранения емкостью 60 м3, откуда па специальному парафинопроводу подается в расходный бак парафина, установленный в цехе на постаменте. Парафин самотеком через мерный бачок сливается в бак приготовления парафиновой эмульсии.
Для приготовления проклеивающих составов используют различного типа оборудование. Наиболее распространенные аппараты для приготовления эмульсии – цилиндрические баки, снабженные мешалками.
При приготовлении проклеивающих добавок в аппаратах периодического действия количество последних определяют по формуле:
nа = Mп.д · t ·kз/24 · Vа · φ · ρп.д (3)
где Mп.д – суточная потребность в рабочем составе проклеивающей добавки, кг (из материального баланса суточная потребность парафина составляет 1351,8 кг); t – продолжительность процесса приготовления проклеивающей добавки, ч (для эмульсии парафина t = 170 мин); kз – коэффициент, учитывающий запас мощности производства по данной стадии (принимают kз = 1,05 – 1,15); Vа – объем аппара- та, м3; φ – степень заполнения аппарата (принимаем φ =0,8); ρп.д – плотность рабочего раствора проклеивающей добавки, кг/м3 (для эмульсии парафина ρп.д = 970 кг/м3).
Получим:
nа = 1351,8 · 2,83 · 1,15/24 ·1 · 0,8 · 970 = 0,6
Соответственно устанавливаем два смесителя, один из которых резервный.
Готовую эмульсию перекачивают в специальную емкость (бак) для хранения.
Приготовление рабочего состава фенолоформальдегидной смолы СФЖ-3014 заключается в ее разведении по рабочей концентрации 25%. Растворение осадителей производят в специальном баке, который по конструкции аналогичен баку для приготовления эмульсии. По уравнению (3) определим необходимое количество смесителей для приготовления рабочего состава фенолформальдегидной смолы:
Получим:
nа = 3379,5 · 0,3 · 1,15/24 ·1 · 0,8 · 1008 = 0,3
Соответственно устанавливаем два аналогичных смесителя, один из которых резервный.
Техническая характеристика бака-смесителя приведена в табл. 7.
Таблица 7
Техническая характеристика смесителя
| Показатели | Значение |
| Вместимость, м3 | 1 |
| Наружный диаметр, мм | 1206 |
| Высота, мм | 909 |
| Габаритная высота, мм | 1834 |
| Диаметр мешалки, мм | 150 |
| Мощность электродвигателя, кВт | 1,1 |
| Общая масса, кг | 267 |
Расходные баки для проклеивающих добавок должны обеспечивать запас последних на 1 – 2 ч работы цеха. Вместимость расходных баков Vбак, м3, определяем по формуле:
Vбак = Mс · T · 105/cп.д · ρп.д (4)
где Mс – количество рабочего состава проклеивающей добавки, требуемого для производства, т/ч (из материального баланса Mс = 0,14 т/ч); T – количество часов работы на созданном запасе, ч (T = 2 ч); ρп.д – плотность рабочего раствора проклеивающей добавки, кг/м3; cп.д – концентрация рабочего состава, %.
Определим объем расходного бака парафина.
Vбак = 0,06 · 2 · 105/10 · 970 = 1,24 м3
Определим объем расходного бака смолы.
Vбак = 0,14 · 2 · 105/25 · 1008 = 1,11 м3
После определения объема баков округляем его значение до одной из следующих величин: 0,5; 1,0; 1,5; 2,0.
Соответственно устанавливаем расходный баки для эмульсии парафина и для раствора фенолформальдегидной смолы вместимостью каждый 1,5 м3. Так же устанавливаем дополнительно два резервных бака.
4.8 Расчет и подбор сушильных установок
Влажность древесного волокна перед прессованием плит по сухому способу производства должна составлять 6 - 8%. Выбор способа сушки измельченной древесины во многом определяется размерами и однородностью материала. На заводах древесноволокнистых плит применяют двухступенчатые сушильные установки с частичной рециркуляцией агента сушки.
Волокно после размола подается в трубопровод сушильной установки, где смешивается с подогретым в калорифере воздухом, температура которого при входе в сушилку равна 160 - 190 °С. Температура волокна на выходе из сушилки первой ступени составляет около 70°С. После первой ступени влажность древесноволокнистой массы снижается приблизительно до 65 - 67 %.
Наиболее эффективно использовать работу комбинированных сушилок: аэрофонтанная – барабанная.
4.8.1 Расчет и подбор сушилки первой ступени
Для проведения первой стадии сушки целесообразно использовать аэрофонтанную сушилку. В аэрофонтанной сушилке за счет скорости агента сушки волокно многократно фонтанирует, затем выносится из сушильного пространства после его высыхания до необходимой (заданной) влажности. Агентом сушки служит горячий воздух, который подогревается в пластинчатом паровом калорифере до 160°С.
Воздух и волокно движутся при помощи центробежного вентилятора. Этим же вентилятором и отсортированное в сепараторе волокно транспортируется в циклон – воздухоотделитель.
Для расчета аэрофонтанной сушилки используем следующие исходные данные:
производительность по абсолютно сухому волокну G, кг/сек
G = 135180 кг/сутки = 1,565 кг/сек;
начальная и конечная температуры материала Ө1 и Ө2, соответственно, °С
Ө1 = 5 °С Ө2 = 70 °С;
температура сушильного агента на входе в сушилку t1 и на выходе t2 из нее, °С
t1 = 160 °С t2 = 70 °С
начальная и конечная влажность материала w1 и w2, соответственно, %
w1 = 60% w2 = 40%
4.8.1.1 Материальный баланс сушилки
Определим количество влажного материала на входе в сушилку G1, кг/с, по формуле:
G1 = G · 100/ (100 – w1) (5)
Получим:
G1 = 1,565 · 100/ (100 – 60) = 3,913 кг
Определим количество высушенного материала G2, кг/с:
G2 = G · 100/(100 – w2) (6)
Получим:
G2 = 1,565 · 100/(100 – 40) = 2,608 кг/с
Количество удаленной влаги W составит, кг/с:
W = G1 – G2 (7)
W = 3,913 – 2,608 = 1,305 кг/с
4.8.1.2 Тепловой баланс сушилки
Расход тепла на нагрев материала, покидающего сушилку Qмат, кВт, составит:
Qмат = (G · cм + W2 · 4,19) · (Ө2 - Ө1) (8)
где см – теплоемкость абсолютно сухого материала (древесины), см = 1,43 кДж/кг·К [2]; W2 – количество влаги в высушенном материале, кг/с.
W2 =(G1 – G) – W (9)
W2 =(3,913 – 1,565) – 1,305 = 1,043 кг/с
Получим:
Qмат = (1,565 · 1,43 + 1,043 · 4,19) · (70 - 5) = 429,53 кВт
Определим расход тепла на испарение влаги Qисп, кВт, по уравнению:
Qисп = W · (2493 + 1,97 · t2 – 4,19 · Ө1) (10)
Получим:
Qисп = 1,305 · (2493 + 1,97 · 70 – 4,19 · 5) = 3460,7 кВт
Определим расход тепла с уходящим воздухом Qвозд, кВт. Поскольку расчет воздуха пока неизвестен, то определяем ориентировочный расход воздуха по диаграмме I –x [3], как если бы процесс шел в теоретической сушилке, тогда:

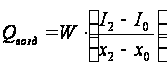 (11)
где I0 и I2 – энтальпия воздуха при влагосодержании x0 и x2,соответственно, кДж/кг; x2 – ожидаемое конечное содержание влаги, кг/кг сухого воздуха.
На диаграмме I – x по известным параметрам t0 = 5°С – температура свежего воздуха и относительной влажности φ0 = 70% находим влагосодержание x0, кг влаги/кг сухого воздуха, и энтальпию I0, кДж/кг, свежего воздуха:
x0 = 0,005 кг/кг I0 = 23 кДж/кг
При нагревании воздуха до температуры t1 = 160°С его энтальпия увеличивается до I1 = 178 кДж/кг. Так как нагрев сушильного агента осуществляется через стенку, влагосодержание остается постоянным: x0 = x1.
Для определения параметров отработанного воздуха строим рабочую линию сушки на диаграмме I – x.
Запишем уравнение рабочей линии сушки:
∆ = I2 – I1/(x – x1) или I2 = I1 + ∆(x – x1) (12)
где ∆ - разность между удельным приходом и расходом тепла непосредственно в сушильной камере, которая определяется при составлении внутреннего теплового баланса сушилки, кДж/кг влаги:
∆ = 4,19 · Ө1 – G · cм · (Ө2 - Ө1) / W – qп (13)
где qп – удельные потери тепла в окружающую среду на 1 кг испаренной влаги, принимаем qп = 22,6 кДж/кг.
Получаем:
∆ = 4,19 · 5 – 1,565 · 1,43 (70 – 5)/1,305 – 22,6 = -113,12 кДж/кг влаги
Для построения рабочей линии сушки необходимо знать координаты (x и I) минимум двух точек. Координаты одной точки известны: x1 = 0,005; I1 = 178. Для нахождения координат второй точки зададимся произвольным значением x и определим соответствующее значение I по формуле (12).
Пусть x = 0,02 кг/кг, тогда соответствующее ему значение энтальпии:
I2 = 178 - 113,12(0,02 – 0,005) = 176,3 кДж/кг
Далее проводим линии на диаграмме I – x через две точки с координатами x1 = x0 = 0,005 кг/кг, I1 = 178 кДж/кг и x = 0,02 кг/кг, I2 = 176,3 кДж/кг до пересечения с заданным параметром отработанного воздуха, t2 = 70°С. Конечное влагосодержание отработанного воздуха x2, кг/кг, составит:
x2 = 0,037 кг/кг
Подставляя значения в формулу (7), получим:
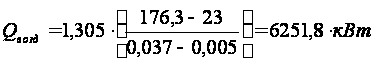
В окружающую среду расход тепла Qпот, кВт, принимаем равным 10% от полного расхода тепла Qполн, кВт, который определяем по формуле:
Qполн = Qмат + Qисп + Qвозд + Qпот (14)
Соответственно полный расход тепла составит:
Qполн = (429,53 + 3460,7 + 6251,8) 100/(100 – 10) = 11269 кВт
Выбираем стандартную аэрофонтанную сушилку, используемую на заво-дах по производству ДВП.
При получении в сутки 140 т древесноволокнистых плит на первой стадии сушки испаряется 69955,65 кг воды. Соответственно производительность по испаряемой влаге Gв1, кг/ч составит:
Gв1 = 69955,65 кг/сутки = 69955,65/24 = 2915 кг/ч
Из расчетов следует, что необходимо установить четыре аэрофонтанных сушилки одна из которых является резервной.
Технические характеристики сушилки приведены в табл. 8.
Таблица 8
Техническая характеристика аэрофонтанной сушилки
| Параметр | Значение |
| Производительность (по испаряемой влаге), кг/ч | 1000 |
| Температура воздуха после калорифера, °С | до 160 |
| Температура воздуха при выходе из сушилки, °С | до 70 |
| Скорость воздуха во внутренней трубе, м/с | 15 -20 |
| Скорость воздуха в наружной трубе, м/с | 3 - 4 |
| Диаметр внутренней трубы, мм | 400 |
| Высота сушилки, м | 15,2 |
| Ширина, м | 7,4 |
| Общая длина труб, м | 46 |
4.8.2 Подбор сушильной установки второй ступени сушки
Вторая ступень сушки происходит в барабанных сушилках. В сушилке второй ступени используется принцип низкой температуры при большом объеме агента сушки. В табл. 9 приведены технические данные барабанных сушилок.
Таблица 9
Технические характеристики барабанной сушилки
| Показатели | Значение |
| Производительность (по испаряемой влаге), кг/ч | 2886 |
| Температура воздуха на входе в сушилку, °С | 180 - 205 |
| Температура воздуха на выходе из сушилки, °С | 50 |
| Перепад давления в сушилке, Па | 2820 |
| Производительность вентилятора, м3/ч | 61200 |
| Диаметр передающего клапана, м | 0,95 |
| Скорость воздуха, м/с | 19 |
|
Объем воздуха, проходящего через сушилку, приведенный к стандартной температуре 21°С, м3/ч |
52500 |
| Мощность электродвигателя, кВт | 75 |
При получении в сутки 140 т древесноволокнистых плит на второй стадии сушки испаряется 132547,55 кг воды. Соответственно производительность по испаряемой влаге Gв2, кг/ч составит:
Gв2 =132547,55 кг/сутки = 132547,55/24 = 5522,8 кг/ч
Из расчетов следует, что необходимо установить три барабанных сушилки одна из которых является резервной. Согласно ОСТ 26-01-447-85 можем использовать сушилки барабанного типа БН2,5-14НУ-03 или БН2,8-14НУ-03.
4.9 Подбор вспомогательного оборудования на стадии сушки
В аэрофонтанных сушильных установках воздух и волокно движутся при помощи центробежного вентилятора производительностью 21000 м3/ч при давлении 22 МПа. Количество и скорость воздуха регулируются поворотным устрой-ством на его входном отверстии. Этим же вентилятором высушенное и отсортированное в сепараторе волокно транспортируется в циклон – воздухоотделитель.
Выбираем центробежный вентилятор высокого давления (приложение 1.1 [3]) в соответствии с ГОСТ 5976-90. Технические характеристики вентилятора приведены в табл. 10.
Таблица 10
Техническая характеристика центробежного вентилятора
| Марка | Q, м3/с | ρgH, Па | n, с-1 | ŋн | Электродвигатель | ||
| тип | Nн, кВт | ŋдв | |||||
| В-Ц14-46-8К-02 | 6,39 | 1820 | 16,15 | 0,73 | АО2-71-6 | 17 | 0,9 |
Циклоны выбираются по производительности. Скорость газа во входном патрубке может быть 12, 15 и 18 м/с, соответственно может меняться производительность циклона. Так при wвх = 18 м/с производительность циклона составит 6000 м3/ч, а при wвх = 12 м/с – 4000 м3/ч, т.е. производительность циклона при любой входной скорости по сравнению с w18 можно пересчитать по формуле:
Vi = wвхi/w18 м3/ч (15)
В аэрофонтанной сушилке воздух (агент сушки) движется со скоростью 18 -20 м/с. Таким образом, производительность циклона составит 6000 м3/ч.
Выбираем циклон ОСТ 26-14-1385-76 со следующими техническими характеристиками, представленными в табл. 11.
Таблица 11
Техническая характеристика циклона
| Типоразмер циклона |
Площадь сечения цилиндрической части корпуса, м2 |
Производительность, м3/ч |
Рабочий объем бункера, м3 | Масса, кг |
| ЦН-15-800П | 0,502 | 6325 | 0.56 | 825 |
Воздух, поступающий в сушилку, предварительно нагревается до необходимой температуры при прохождении им паровых калориферов. Используются одноходовые стальные пластинчатые калориферы. Для подбора калорифера необходимо определить ориентировочную поверхность теплообмена F, м2, по формуле:
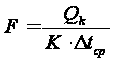 (16)
где Qk – тепло калорифера, Вт; К – коэффициент теплопередачи, Вт/м2·град; ∆tср – среднелогарифмическая разность температур, °С.
Тепловая нагрузка аппарата Qk, Вт, равна расходу тепла на сушку.
Qk = Lс.г ·(I1 – I0) (17)
где Lс.г – расход сухого газа, кг/с; I1 и I0 – энтальпии воздуха при температурах t1 =160°С и t0 = 5°С.
Расход сухого газа Lс.г, кг/с, определяем из материального баланса сушилки:
Lс.г = W/(x2 – x1) (18)
Lс.г = 1,305/(0,037 – 0,005) = 40,78 кг/с
Тогда:
Qk = 40,78 ·(178 – 23) = 6321 кВт
Ориентировочное значение коэффициента теплопередачи К, Вт/м2·град, при теплообмене между газами составляет около 100 Вт/м2·град (таблица 2.1 [3]).
Для подогрева используем насыщенный водяной пар с начальной температурой t2н = 300°С и конечной температурой t2к = 155°С.
Определим среднелогарифмическую разность температур ∆tср, °С по уравнению:
∆tср = (∆t/ - ∆t//)/ln(∆t//∆t//) (19)
где ∆t/ - большая разность температур греющего теплоносителя и воздуха; ∆t// - меньшая разность этих температур.
Получим:
∆tср = [(155 – 5) – (300 – 160)]/ln(150/140) = 145°С
Подставляя значения в уравнения (12), получим:
F = 6321000 /100 · 145 = 436 м2
Выбираем стальной пластинчатый калорифер СД 3009 ГОСТ 72011-54, имеющий поверхность теплообмена F = 500 м2. Технические характеристики данного калорифера приведены в табл. 12.
Таблица 12
Технические характеристики калорифера
|
Поверхность тепло- обмена, м2 |
Поверхность одной пластины, м2 |
Число пла- стин, шт. |
Масса аппара- та, кг |
| 500 | 1,3 | 388 | 11280 |
Сводная ведомость технологического оборудования приведена в табл. 13.
Таблица 13
Сводная ведомость технологического оборудования
| № | Наименование | Количество | Параметры |
| 1 | рубительная машина ДРБ-2 | 2 | G=5 м3/ч; Dб=1160 мм |
| 2 | сортировочная машина | 1 | G=60 насыпных м3/ч |
| 3 | дезинтегратор | 1 |
G=18 насыпных м3/ч; H=825 мм; L=2300 мм; B=1620 мм |
| 4 | расходный бункер щепы ДБО-60 | 3 | V=60 м3 |
| 5 | пропарочная установка “Бауэр-418” | 2 | G=5 т/ч |
| 6 | смеситель | 4 |
V=1 м3; Hг=1834 мм; D=1206 мм |
| 7 | дефибратор RT-70 | 2 | G=70 т/сут |
| 8 | расходный бак смолы | 1 | V=1,5 м3 |
| 9 | расходный бак парафина | 1 | V=1,5 м3 |
| 10 | вентиляторы | - | Q=6,39 м3/с |
| 11 | калорифер | - | F=500 м2 |
| 12 | циклон | - |
S=0,502 м2 Vр=0,56 м3 |
| 13 | аэрофонтанная сушилка | 4 |
H=15,2 м; B=7,4 м |
| 14 | барабанная сушилка | 3 | - |
| 15 | формующая машина | - | - |
| 16 | ленточный пресс предварительной подпрессовки | - | - |
| 17 | пилы поперечной резки | - | - |
| 18 | пилы продольной резки | - | - |
| 19 | пресс | - | - |
| 20 | камера кондиционирования | - | - |
| 21 | станок продольной распиловки | - | - |
| 22 | станок поперечной распиловки | - | - |
| 23 | накопитель плит | - | - |
| 24 | автопогрузчик | - | - |
ЗАКЛЮЧЕНИЕ
В данной работе спроектирован цех по производству древесноволокнистых плит мощностью 140 т/сут. Рассмотрены основные способы производства и проведён обзор типового технологического оборудования. В результате выбран сухой способ производства древесноволокнистых плит. Для проклейки используется парафин и водорастворимая фенолоформальдегидная смола. Выбрана и обоснована технологическая схема производства.
Рассчитан и составлен материальный баланс процесса производства, на основании которого определено необходимое количество исходного сырья: 244 т влажной древесины; 1,4 т парафина; 3,4 т фенолформальдегидной смолы и 124 т воды в сутки.
Подобранно по стандартам основное и вспомогательное оборудование до стадии проклейки, а так же произведен расчёт сушильной установки первой ступени. В результате чего подобрано: две рубительные машины типа ДРБ-2, сортировочная машина модели СЩ-1М, дезинтегратор типа ДЗН-1, три бункера запаса кондиционной щепы ДБО-60, пропарочная установка “Бауэр-418”, дефибратор марки RT-70, четыре смесителя и два расходных бункера для проклеивающих добавок, четыре сушилки аэрофонтанного типа и три барабанного. Так же подобрано вспомогательное оборудование для первой стадии сушки: циклон, калорифер и вентилятор.
Выбранная технологическая схема обеспечивает получение древесноволокнистых плит, отвечающих требованиям ГОСТА.
СПИСОК ИСПОЛЬЗОВАННЫХ ЛИТЕРАТУРНЫХ ИСТОЧНИКОВ
1. Ребрин С.П., Мерсов Е.Д., Евдокимов В.Г. Технология древесноволокнистых плит, изд. “Лесная промышленность”, М., 1971. 272 с.
2. Сухая Т.В., Шкирандо Т.П. Технология древесных плит и пластиков. Методические указания к курсовому проектированию. Минск, 1977. 32 с.
3. Солечник Н.Я. Производство древесноволокнистых плит. Гослесбумиздат, М., 1963. 340 с.
4. Соколов П.В. Сушка древесины. “Лесная промышленность”, М., 1968. 340с.
5. Архангельский В.Д. Аппараты для сушки сыпучей древесины. “Лесная промышленность”, М., 1970. 328 с.
6. Основные процессы и аппараты химической технологии. Пособие по проектированию/Под ред. Ю.И. Дытнерского – М.: Химия, 1991. 496 с.
7. Павлов К.Ф., Романков П.Г., Носков А.А. Примеры и задачи по курсу процессов и аппаратов химической технологии. – Л.: Химия, 1987. 592 с
8. Калинушкин М.П. Вентиляционные установки. “Высшая школа”, 1962. 236с.