Разработка технологического процесса получения горячекатаного листа
Таблица5.3
Продолжительность нагрева слитков и слябов
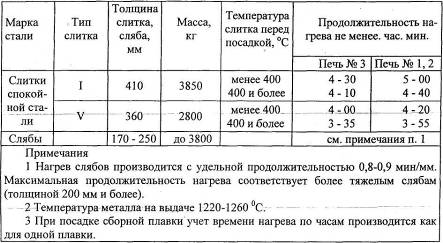
Продвижение металла в печи производится однорядными реечными толкателями с усилием 200 тонн. Выдача слитков осуществляется выталкивателем с усилием 12 тонн.
Контроль теплового режима печей осуществляется радиационными пирометрами ТЕРА-50 и электронными потенциометрами КСПЭ-П, предел измерения от 700С до 1500 С, цена деления 20 С. Давление в печи контролируется тягонапорометром ТММП-12, предел измерения от 0-0,6 кПа (0 до 60 кгс/м), цена деления 10 Па -1,0 кгс/м) и напорометром НБП-52, предел измерения от 0 до 1 кПа, цена деления 0,1 кПа [3].
Прокатка листов
После нагрева слитки или слябы выдают на поворотный стол, расположенный между печами, а далее транспортируют на приводной рольганг, подающий металл непосредственно к прокатной клети. Поступившие слитки после снятия конусности раскатывают до получения необходимой ширины, а затем в длину.
Температура начала прокатки определяется после удаления окалины, т. е. после второго - шестого пропуска и должна быть не менее 1150 °С. Непрогретые, а также остывшие слитки к прокатке не допускаются. Температурой конца прокатки считается температура в последнем пропуске перед проглаживанием [2]. Для предупреждения образования царапин на нижней стороне листов проводки рабочих валков должны быть подобраны по высоте. Все неровности проводок обязательно зачищаются наждачным камнем.
В процессе прокатки валки непрерывно охлаждаются водой. Количество подаваемой воды должно регулироваться старшим вальцовщиком в зависимости от темпа прокатки и длины листов. Очистка поверхности раската от окалины производится в процессе прокатки гидросбивом с задней стороны рабочей клети.
Прокатка листов ведется по следующей схеме: первые 2-4 прохода предназначены для снятия конусности и уплотнения литой структуры, затем раскат задается в валки под углом 90 градусов и прокатывается таким образом до получения необходимой ширины будущего листа. После получения нужной ширины прокатка ведется вдоль прокатной оси. При этом положение раската периодически фиксируется линейками. Поворот раската в горизонтальной плоскости на столах производится при помощи конических роликов [4].
Отделка листов
Настройка правильной машины на каждую толщину листа производится по циферблату. Загнутые концы листов перед задачей в машину должны выправляться. Во избежание образования вмятин при правке, не допускается задача в машину листов с загрязнённой поверхностью.
После правки листы охлаждаются на инспекторских столах поштучно. Охлаждение листов осуществляется вентиляторным воздухом. Ширина первой секции инспекторских столов 12м. Ширина второй секции инспекторских столов 18м. После охлаждения контролёр ОТК производит осмотр листов с обеих сторон, замеряет толщину листов с учётом температурной усадки и отмечает дефектные места.
Разметка листов производится на разметочной машине согласно заказу с учётом температурной усадки металла. При разметке листов правая кромка размечается, а величина обрези с левой кромки определяется периодически проверкой ширины необрезного листа:
 ход тележки
разметочной
машины- 16 м;
ход линейки
- 1800 мм;
скорость
тележки -0,5м/с.
Торцевая обрезь листов, прокатанных из слябов, определяется из условия полного удаления заката. Определение механических свойств металлопроката производится неразрушающим методом контроля на листах по ТИ 123-1 П. ГЛ-5-95 или испытанием образцов в условиях ЦЗЛ. Не допускается отбор проб от листов с наличием дефектов поверхности: пузыри, плен, рисок, вмятин, вкатов посторонних предметов [3].
Каждый лист клеймится на клеймовочной машине. Маркировка наносится на расстоянии не более 200мм от конца листа. Знак маркировки включает:
товарный знак изготовителя;
номер
бригады;
марку
стали;
номер
плавки;
номер
партии;
толщину
листа;
знак
ТМ (поставка
по теоретической
массе).
Порезка сутунки
После листоотделки листы транспортируются на передаточной тележке на участок порезки сутунки расположенный в IV пролете цеха.
На гидравлических ножницах листы режутся на карточки заданного размера и складываются в пакеты (в нашем случае 17x260x1010мм). Масса пакета не должна превышать 3т.
Мерная сутунка поступает в пакетирующее устройство где происходит обвязка и маркировка сутунки.
Готовый пакет поступает при помощи электромагнитного крана на склад готовой продукции, где происходит взвешивание пакетов. После приемки продукции ОТК и оформления сопроводительных документов пакеты отгружаются в листопрокатный цех №2.
Требования к заготовке и готовому прокату
Химический состав стали 18Х12Н10Т,% (ГОСТ5632-72) приведен в табл. 5.4
Таблица 5.4
Химический состав стали 18Х12Н10Т
| Элемент | С | Si | Мп | Сг | Ni | Си | Р | S | N | As |
| % | 0,10- | 0,6- | 1,9- | 17,0- | 0,9- | не более | ||||
| 0,12 | 0,8 | 2,0 | 19,0 | 1,0 | 0,3 | 0,08 | 0,04 | 0,008 | 0,08 | |
Сталь 18Х12Н10Т относится к аустенитной нержавеющей стали, обладает низким пределом текучести (205 Нмм2), умеренной прочностью, высокой пластичностью и хорошей коррозионной стойкостью в кислых средах [8].
Качество готового проката принимается по ГОСТ 19903-74 (геометрическое соответствие листов), ГОСТ 26877-91 (планшетность листов, их волнистость и коробоватость), ГОСТ 65007-90 (замеры по толщине с допусками), ГОСТ 166-89 (замеры трещин и волосовин щупом их глубины). При приемке слитков и готового проката должны отсутствовать следующие дефекты, которые приведены в табл. 5.5.
Таблица 5.5
Основные дефекты исходной заготовки и готовой продукции
| Дефекты заготовки | Дефекты готовой продукции |
| 11.трещины (продольные и | 1.пережег (дефект нагрева) |
| поперечные); | 2.вкат; |
| 2.плены (образуются при отливке | З.карабоватость листа; |
| слитка); | 4.риска; |
| 3.песочины; | 5.волосовина; |
| 4.пузыри - вздутия; | 6.отпечаток; |
| 5.рванины (по кромкам); | 7.заусенец (не более 2 мм); |
| 6. шамот; | 8.зуб (не более 2 мм); |
| 7.расслой; | 9.гармошка. |
| 8.пояс; | |
| 9.увеличенной прибыли; | |
| 10.путец. |
После прокатки готовый лист режется на карточки имеющие размеры 17x260x1010 мм.
6. Расчет режимов обжатий
В ряде случаев при расчете обжатий на станах всех типов, прокатывающих слитки или слябы, в качестве отправного критерия приходится принимать прочность валков. Это особенно относится к станам прокатывающим толстолистовую сталь и снабженным электродвигателями, как правило с достаточно высокой мощностью, что определяет большие возможности для осуществления высоких обжатий. Однако прочность прокатных валков ограничивает эти возможности.
Для четырех валковых клетей для расчета обжатий принимают условие прочности бочки опорных валков [9].
Если принять общий допускаемый износ валков равным 10%, то расчетный диаметр опорного валка составит:
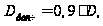 (6.1)
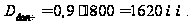
Взяв за основу диаметр валков, примем условие равнопрочности бочки и шейки валков. Величина абсолютного обжатия будет равна:
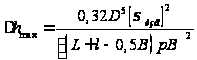 (6.2)
где
 -
допускаемое
напряжение
на изгиб;
 -
диаметр рабочих
валков;
 -
ширина раската;
 -
длина бочки
валка;
 -
длина шейки
валка;
 -
удельное давление.
Опорные валки изготовлены из чугуна и имеют отбеленный слой глубиной 15—25 мм Химический состав чугуна: 2,9—3,2% С, 0,4—0,55% Si; 0,25—0,45 Мп, 0,55% Р, по 0,1 % S и Сг, 0,7%. Твердость по Шору составляет 70 единиц.
В качестве отправных данных примем размеры готового профиля 17х2020 мм; исходной заготовкой является слиток толщиной 410 мм, шириной 1000 мм, длина 1700 мм и массой 3850 кг.
Для
чугунных валков
принимаем
допускаемое
напряжение
на изгиб
=80
МПа.
Определение максимального обжатия по приведенному уравнению затруднено, так как в знаменатель входит величина удельного давления, которое в свою очередь зависит от обжатия.
Поэтому определение максимального обжатия, основанного на прочности валков, может сводится к двум вариантам: или предварительно задаются средней величиной удельного давления, согласно практическим данным, или задаются условной величиной обжатия, а по ней находят удельное давление, которое затем корректируют. Последний вариант несколько сложнее и требует двойных расчетов, но он дает более точные результаты.
Принимаем среднее значение удельного давления отдельно для прокатки поперек и вдоль с учетом толщины раската. Практическое значение средних удельных давлений для толстолистовых станов при нормальной температуре прокатки и толщине прокатываемой полосы 60... 150 мм можно принять в пределах 55...80 МПа, для меньших толщин 80... 120 МПа.[7]
Для получения заданной ширины готового листа необходимо осуществить прокатку слитка в поперечном направлении.
При этом общий коэффициент высотной деформации слитка:
 (6.3)

где
 - начальная
толщина заготовки;
 -
конечная толщина
в поперечном
направлении.
Тогда конечная толщина раската в поперечном направлении до получения необходимой ширины равна:
 (6.4)

Общее обжатие при этом составит
 ,
(6.5)
 =410-186=224
мм.
После этого раскат поворачивается на 90 ° в горизонтальной плоскости, и дальнейшая прокатка производится в продольном направлении до h=17 мм. и общее обжатие при этом составит:
 224-17=207
мм.
Определим предельную величину обжатия за один проход в продольном направлении при снятии конусности слитка. Для расчетов принимаем удельное давление p=60 МПа [11]:
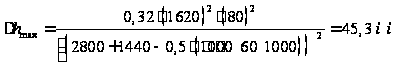
Рассчитаем максимальную величину обжатия после разворота слитка на 90°,для разбивки ширины. Удельное давление при прокатке в поперечном направлении р=60 МПа [11]:
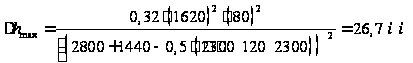
Теперь определим возможные обжатия при прокатке раската в продольном направлении, когда толщина раската будет изменятся от 186 мм до 17мм. В продольном направлении, при р= 120 МПа [11]:
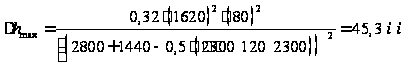
По приведенному методу расчета обжатий, следует сделать дополнительные замечания. Если режимы обжатий на листовом стане определять, исходя из минимальных диаметров валков, и эти схемы считать постоянными во всех случаях, то такой подход к работе стана и эксплуатации его оборудования будет не верен, на практике приходится иметь несколько таблиц, отвечающих разным величинам переточек. Для определенных диаметров валков и рассчитывают величины обжатий, составляют таблицы и схемы обжатий. Вместо таблиц можно пользоваться графиками, на которых каждому диапазону диаметров валков отвечает определенная кривая изменения величин обжатий по проходам.
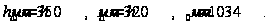
где
 ,
 -толщина раската
до и после обжатия.
Если принять общий допускаемый износ валков равным 10%, то расчетный диаметр рабочих валков составит
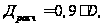 (7.1)
 =900мм.
Найдем окружную скорость валков по формуле [10]
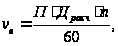 (7.2)

Найдем длину дуги захвата металла валками по формуле [10]
 (7.3)

где
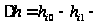 абсолютное
обжатие.

Определим угол захвата полосы [10]

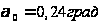
Определим уширение по формуле А.П. Чекмарева [10]
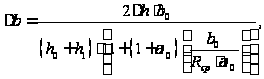 (7.5)
где -уширение
полосы;
при

при


Определим ширину полосу на выходе: [10]


Для определения длины полосы найдем коэффициент вытяжки. Так как при прокатки уширение полосы незначительно, то можно воспользоваться формулой [10]
 (7.7)


Для определение коэффициента трения при прокатке воспользуемся формулой С. Экелундра с поправками Б.М. Бахтинова.
Определим f при прокатке в чугунных валках
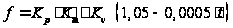 (7.9)
где:
 -значение
коэффициента
зависит от
материала
валков (Кр=0,8 для
чугунных валков)
[9]
 =0,95.
Значение
 -
коэффициента,
учитывающий
влияние скорости
валков (скорости
прокатки) на
коэффициент
трения, принимаем
согласно табл.24
[10]


Падение температуры металла при прокатке происходит из-за потерь тепла в результате излучения, отдачи тепла конвекцией воздуху, омывающему полосу, потерь с охлаждающей водой, теплоотдачи валкам.
При прокатке выделяется тепло, пропорциональное работе, затрачиваемой на деформацию.
Находим температуру раската в каждом проходе по формуле В. А. Тягунова
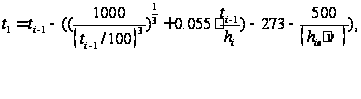 (7.10)

где t — температура в анализируемом проходе, °С;
to - температура в предыдущем проходе, °С;
h - толщина прокатываемой полосы в предыдущем проходе, мм;
z - время прохода с последующей паузой, сек.
Находим степень деформации
 (7.11)

Логарифмическая степень деформации
 (7.12)

Определим количество проходов:

Где n – число проходов;
 суммарная
вытяжка;
 средняя
вытяжка.

Так как стан реверсивный число проходов должно быть нечетным, принимаем число проходов n=25.
7. Расчет энергосиловых параметров
Произведем расчет энергосиловых параметров (ЭСП) для 3-го прохода, так как в первых двух проходах происходит снятие конусности слитка.
Среднюю скорость деформации рассчитываем по формуле А. И. Целикова
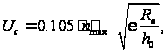 (7.13)

Находим сопротивление деформации по методике кафедры прокатки ЮУрГУ:
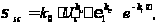
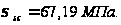
где kj -
термомеханические
коэффициенты,
определяемые
для каждой
марки стали
экспериментальны,
для стали 18Х12Н10Т
 =189,2
МПа.[12].
Коэффициент
напряженного
состояния
 определяется
по методике
Бровмана М. Я.
[1]
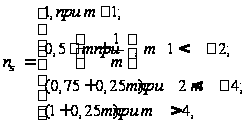 (7.15)
где
 -
фактор формы;
m=0,37,

 -
средняя высота
в очаге деформации,
мм
 (7.16)

Расчет среднего удельного давления металла на валки выполняем по выражению
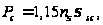 (7.17)

Находим горизонтальную проекцию площади контакта металла с валками:
 (7.18)

где
 - средняя ширина
металла в очаге
деформации,
 (7.19)

Определяем усилие прокатки:
 (7.20)
