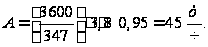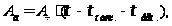Разработка технологического процесса получения горячекатаного листа
Находим момент на валках:
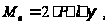 (7.21)
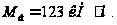

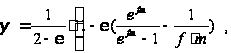 (7.22)

Максимальный крутящий момент на валу электродвигателя:
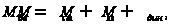 (7.23)
Где
 -
статический
момент;
 -
динамический
момент;
 момент
холостого хода.
Момент трения в подшипниках валков
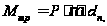 (7.24)
где
 -
коэффициент
трения в подшипниках
валков, принимаемый
для подшипников
с коническими
роликами равным
0,004, жидкостного
трения -0,003, скольжения
с бронзовыми
вкладышами
- 0,07...0,1 то же с текстолитовыми
вкладышами
- 0,01...0,02;
 - диаметр
шейки валков.

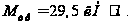
КПД главной
линии стана
определяется
потерями в
шпинделях с
муфтами и можно
принять
 =0,9
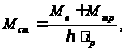 (7.25)
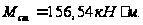
Момент холостого хода необходимый для привода главной линии прокатного стана во время паузы принимаем равным:
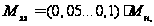 (7.26)
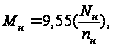 (7.27)
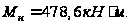

Мощность на валу двигателя
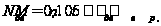 (7.28)
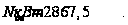
Расчёт ЭСП с использованием ЭВМ Расчет энергосиловых параметров прокатки в последующих проходах был выполнен по представленному выше алгоритму на ЭВМ с использованием программы электронные таблицы (Excel).
Результаты расчетов приведены в табл. 7.1. Диаграммы распределения относительного обжатия по проходам, изменения температуры, давления металла на валки, момента прокатки представлены в приложениях 1,2,3 и 4 соответственно.
Анализируя полученные данные, можно сделать вывод, что при прокатке стали 12Х18Н10Т с назначенными обжатиями, энергосиловые параметры не превышают критических значений.
Таблица 7.1
Энергосиловые
параметры
прокатки слитка
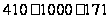 мм из стали
18Х12Н10Т
| № прохода |
P, MH. |
MB, kHм. |
Nдв. kBт. |
| 1 | 2 | 3 | 4 |
| 1 | 9,51 | 113,9 | 2673,4 |
| 2 | 9,87 | 118,1 | 2765,1 |
| 3 | 10,28 | 122,8 | 2867,5 |
| 4 | 11,24 | 133,9 | 3110,8 |
| 5 | 11,02 | 119,9 | 2854,4 |
| 6 | 12,53 | 136,0 | 3213,3 |
| 7 | 14,45 | 156,4 | 3665,9 |
| 8 | 15,72 | 162,9 | 3843,0 |
| 9 | 17,79 | 179,7 | 4242,4 |
| 10 | 19,48 | 187,1 | 4457,7 |
| 11 | 19,89 | 180,8 | 4367,5 |
| 12 | 20,90 | 188,8 | 4558,1 |
| 13 | 22,12 | 198,3 | 4786,1 |
| 14 | 21,45 | 180,0 | 4432,2 |
| 15 | 20,80 | 162,0 | 4085,0 |
| 16 | 20,20 | 144,4 | 3746,2 |
| 17 | 19,45 | 12507 | 3381,4 |
| 18 | 18,19 | 104,3 | 2943,0 |
| 19 | 15,91 | 78,6 | 2378,7 |
| 20 | 12,09 | 49,0 | 1666,6 |
| 21 | 10,15 | 35,6 | 1335,7 |
| 22 | 7,45 | 21,6 | 953,5 |
| 23 | 8,17 | 23,4 | 1022,5 |
| 24 | 4,53 | 9,4 | 593,0 |
| 25 | 4,80 | 9,9 | 615,9 |
8. Расчет элементов конструкции клети прокатного стана кварто - 2800
8.1 Расчет рабочего валка на прочность
При расчете валок рассматривается как балка, лежащая на двух опорах, с расстоянием между ними равным расстоянию между осями нажимных винтов (серединами шеек).
На прочность проверяют следующие элементы валков клетей кварто: бочку на изгиб; приводную шейку на совместное действие изгиба и кручение. При расчете рабочего валка на прочность опорный валок с рабочим рассматриваются как единая система.
Расчет бочки рабочего валка на изгиб
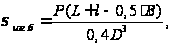 (8.1)
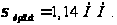
где
 -максимальное
напряжение
изгиба посередине
бочки;
P - давление металла на валки;
L - длинна бочки валка;
L - длинна шейки валка;
В - ширина раската;
D – диаметр валка.
Допустимое давление на валки:
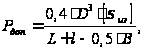 (8.2)
 -
принимаем для
стальных валков
 .
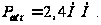
Расчет шейки на совместное действие изгиба и кручение.
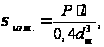 (8.3)
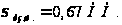
где
 -
максимальное
напряжение
изгиба шейки
валка, кг/мм2,
dш - диаметр шейки валка, мм.
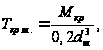 (8.4)
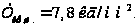
здесь
 - напряжение
кручение в
шейке;
Мкр - крутящий момент валка;
Суммарное напряжение в шейке рабочего валка
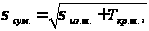 (8.5)
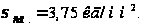
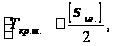 (8.6)
 16МН
- допускаемое
напряжение
на кручение.
Рассчитанный на прочность рабочий валок отвечает всем требованиям прочности, предъявляемых для этого типа стана, которые предъявлены к данному рабочему валку для прокатки на стане «2800» кварто из марки стали 12Х18Н10Т размером 17x2020 мм.
8.2 Профилировка рабочих валков
Под профилировкой листовых валков понимается придание их бочке определённой формы, чтобы в идеальном случае щель между валками при прокатке была с параллельными сторонами. При этом профиль бочки должен компенсировать прогиб и тепловую выпуклость валка. Кроме того, профиль бочки должен компенсировать износ и обеспечить устойчивость раската при прокатке [1].
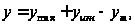 (8.7)
где у - суммарная выпуклость (или вогнутость) валков при шлифовке;
 -
суммарный
прогиб опорных
и рабочих валков;
 -
сплющивание
рабочих валков
в очаге деформации;
 - износ валков;
 -
суммарная
тепловая выпуклость
валков;
Прогиб валков
Прогиб валка можно компенсировать выпуклой профилировкой. Величина прогиба зависит от давления металла на валки, размеров валка и его материала. При расчете прогиба валок рассматривается как балка, лежащая на двух опорах и нагруженная равномерно распределенной нагрузкой на ширине листа. Прогиб валка можно компенсировать только выпуклой профилировкой.
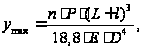 (8.8)
где
- максимальный
прогиб валка,
см.
Р - полное давление металла на валки, кг.
D - диаметр валка, см.
L - длина бочки валка, см.
l - длина шейки валка, см.
Е - модуль
упругости
(Юнга) материала
валка,
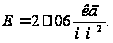
N -коэффициент зависящий от ширины листа (раската) b, от отношения
b/L+l. N=6,8.
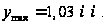
Вычисленный прогиб - это прогиб рабочего валка между опорами.
Упругое сплющивание валков
Упругое сплющивание валков можно определить, воспользовавшись схемой А.И.Целикова и пренебрегая упругой деформацией полосы (рис.8.2).
 (8.9)
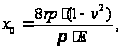 (8.10)
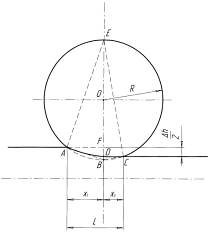
Рис. 8.2. Упругое сплющивание валков
здесь v - коэффициент Пуассона материала валков (модуль упругости второго рода для чугуна v=0,4);
Е - модуль упругости первого рода;
г - радиус валка;
р - удельное давление металла на валки.
После подстановки в уравнение (8.10) значений Е имеем:
 (8.11)

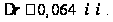
Тепловая выпуклость
Тепловая выпуклость, в противоположность прогибу, должна компенсироваться вогнутой профилировкой или прогибом. Величина тепловой выпуклости валка по длине бочки зависит от его диаметра и разности температур между краями и серединой, которая, в свою очередь, зависит от ширины листа и охлаждения бочки и шеек.
Увеличение диаметра валка за счёт разности температур определяется по формуле:
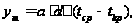 (8.12)
где а -
коэффициент
линейного
расширения
материала валка
при нагревании,
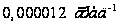 ;
d- диаметр валка, мм;
 -
температура
середины бочки,
70 °С;
 -
температура
краёв бочки,
30 °С
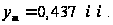
Износ валков
Количественно рассчитать износ весьма затруднительно, так как он определяется очень многими факторами, поэтому его определяют практически путём замеров на прокатанном листе или самого валка.
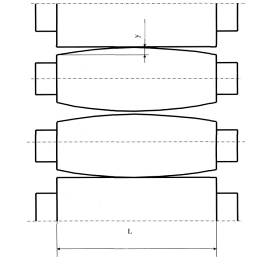
Рис.8.3. Профилировка рабочих валков.
Устойчивое положение раската в валках при прокатке возможно только в том случае, если щель между валками будет иметь выпуклую форму. При этом раскат самоцентрируется, очевидно, вследствие вынужденной утяжки металла, происходящей из-за неравномерности деформаций по ширине полосы.
После подстановки полученных данных в уравнение (8.7) получим, что профилировка рабочих валков будет иметь выпуклую форму (рис.8.3).
у= +0,3 мм.
8.3 Прочность станины прокатного стана кварто 2800
Станина рабочей клети является самой ответственной деталью прокатного стана. В ней расположены валки стана, производящие непосредственную деформацию металла при прокатке. Все давление металла на валки, возникающее при прокатке, воспринимается станиной. Поэтому при конструировании и изготовлению станин особое внимание уделяют ее прочности и жесткости.
В клети листопрокатного стана 2800 применяется станина закрытого типа. Она представляет собой литую массивную жесткую раму. В середине станины имеются окна для установки подушек валков. В низу станины имеются приливы (лапы), при помощи которых ее устанавливают на плитовину и крепят болтами.
Расчёт станины на прочность производится по методике, разработанной А. А. Королёвым. Станины рассчитывают на максимальное вертикальное усилие, действующее при прокатке на шейку валка. Горизонтальными усилиями, действующими на валки и станину в момент захвата, обычно пренебрегают, так как по сравнению с вертикальным усилием их величина незначительна [11].
Для упрощения расчёта станину представляют в виде жесткой прямоугольной рамы, состоящей из двух одинаковых стоек и двух одинаковых поперечин (рис. 8.4).
Со стороны нижней подушки на нижнюю поперечину и со стороны нажимного винта на верхнюю поперечину станины действуют вертикальные силы Y, равные максимальному усилию, воспринимаемому шейкой валка при прокатке. В листовых станах это усилие равно половине максимального давления металла на валки
Y = P/2; (8.13)
где Р- максимальное давление металла на валки.
Y =7,7 МН.
Под действием силы Y в углах жесткой рамы возникнут статически неопределимые моменты M0. Эти моменты будут изгибать стойки внутрь окна станины, а поперечины - против действия сил Y. На рисунке показаны нейтральные линии сечений поперечин и стоек станины, проведённые через центры тяжести сечений, и их и вменение при деформации станины.
Каждая стойка станины растягивается под действием силы Y/2 и изгибается постоянным по всей высоте стойки моментом М0. Напряжение растяжения в любом сечении по высоте стойки определиться:
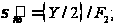 (8.14)
где F2— площадь сечения стойки станины;
F2=(l...l,2)d2, (8.15)
здесь d- диаметр шейки валка.
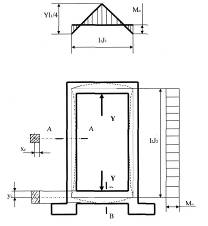
Рис. 8.4. Схема к расчёту станины закрытого типа F2= 0,869 м2,
 =73,2
МПа.
Под действием изгибающего момента М0 наружная сторона стойки будет испытывать напряжение сжатия, а внутренняя - напряжение растяжения.
Определим растягивающее напряжение от изгиба:
 =M0/W2,
(8.16)
где W2 - момент сопротивления сечения стойки.
Определим момент инерции сечения стойки:
J2=(B*H)3/12, (8.17)
J2=0,025 м4.
Хc=0,45 м.
W2=J2/x2 (8.18)
W2=0,055 м3.
Определим момент инерции сечения поперечины:
J1=0,07 м4;
yc=0,65 м.
Определим момент сопротивления сечения поперечины:
W1=0,l 07 м3.
Определим статически неопределимый момент в углах рамы:
M0 = (Y*l1/4) *[l/(2 *(1 +l2/l1 *J1/J2))], (8.19)
М0=111,8 кНм.
Подставим значение М0 W2 в формулу (6.3), получим
=81,5
МПа
Определим изгибающий момент в поперечине:
Mn=(Y*l1/4)-M0, (8.20)
Мn=1614,7 кНм.
Определим напряжение изгиба в середине поперечины:
 (8.21)
 =15,08
МПа.
Определим напряжение растяжения в стойке станины:
 =(Y/2
*F2) + (M0/W2), (8.22)
=5,914
МПа.
Станина
изготовлена
стального
углеродистого
литья, содержащего
0,3% углерода и
имеет предел
прочности
 =50 Н/мм2 [12].
Определим запас прочности станины
 ,
(8.23)
n=33,15.

где
 -
допустимый
запас прочности
станины.
Расчет на прочность станины выполняется.
9. Расчет производительности и технико-экономических показателей работы прокатного стана
Производительность определим по массе годного металла, полученного после его отделки. Расчете производительности определим по всаду, т.е. по массе поступивших на стан слитков.
Основным показателем использования прокатного стана является его производительность в фактический час работы;
 (9.1)
где G — масса слитка, т; Т — ритм прокатки, с.
Как видно из формулы, часовая производительность прокатного стана прямо пропорциональна массе прокатываемого металла и обратно пропорциональна ритму прокатки. Ритм прокатки определяется временем необходимым на осуществление процесса прокатки металла с учетом основных и вспомогательных операций. Чем меньше ритм прокатки, тем выше производительность.
Ритм прокатки стана равен:
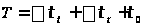 ,
(9.2)
где
 -
суммарное
машинное время
всех проходов,
с;
 -
суммарное время
пауз, с;
 -
интервал между
раскатами, с.
Машинное время для 25 проходов рано:
 (9.3)
где
 - длина полосы
в i проходе
 -
скорость прокатки
в
 проходе, м/с.,
тогда
Скорость и длина раската приведены в таблице 9.1
Таблица 9.1
Скорость и длина раската
| № прохода |
L, мм. |
V, м/с. |
| 1 | 1829 | 0,5 |
| 2 | 1967 | 0,5 |
| 3 | 2130 | 0,7 |
| 4 | 1135 | 0,5 |
| 5 | 1242 | 0,5 |
| 6 | 1372 | 0,5 |
| 7 | 1531 | 0,5 |
| 8 | 1715 | 0,5 |
| 9 | 1937 | 0,7 |
| 10 | 2125 | 1,0 |
| 11 | 2420 | 1,0 |
| 12 | 2802 | 1,2 |
| 13 | 3328 | 1,5 |
| 14 | 3993 | 2,0 |
| 15 | 4840 | 2,2 |
| 16 | 5916 | 2,5 |
| 17 | 7260 | 2,7 |
| 18 | 8873 | 2,9 |
| 19 | 10648 | 3,0 |
| 20 | 12286 | 3,2 |
| 21 | 13889 | 3,4 |
| 22 | 15211 | 3,5 |
| 23 | 16813 | 4,0 |
| 24 | 17744 | 4,0 |
| 25 | 18791 | 4,0 |
Определим
суммарное
машинное время

 189
с.
Определим суммарное время пауз:


где n – число проходов, n=25.
Определим ритм прокатки:

Практически
часовая производительность
прокатного
стана будет
ниже технически
возможной, так
как при работе
прокатного
стана неизбежны
потери времени,
связанные с
нарушением
технологии,
нечеткостью
и неорганизованностью
работы стана.
Эти потери
времени учитываются
коэффициентом
использования
стана
 ,
который определяется
отношением
чистого времени
прокатки к
фактическому
времени работы
стана. Обычно
коэффициент
использования
стана лежит
в пределах
0,85-0,95.
В общем случае часовая производительность определяется по формуле
A=(3600/T)G.
(6.3)
Где
 - вес слитка,
т.;
T – ритм прокатки, с.