Триботехнічні властивості: зносостійкість, зношування, тертя, покриття, залишкові напруги детонаційно-газових покриттів
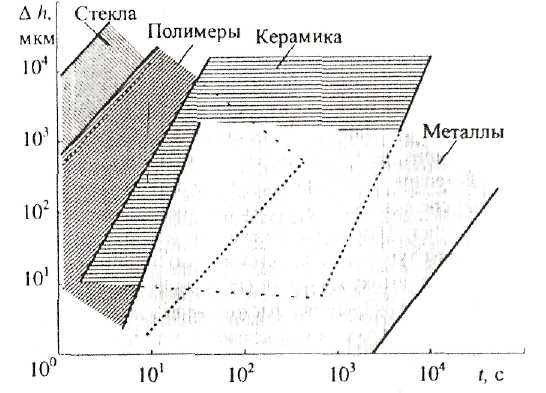
Рис 1.1. Швидкість зношування різних матеріалів краплями дощу
Кавітаційне зношування - це процес руйнування поверхневого шару твердого тіла рідиною, що швидко рухається зі змінною швидкістю, що містить пухирці газу (каверни), які схлопуються в поверхні цього тіла. Цьому виду зношування зазнають вузли тертя, що працюють в умовах гідродинамічного змащення; лопатки гідротурбін; деталі гідроапаратури, насосів і гребних гвинтів; трубопроводи; зовнішні поверхні циліндрів двигунів внутрішнього згоряння, охолоджуваних водою; корпуса судів, торпед і підводних човнів. Кавітація являє собою спостережуваний в обсязі рідини процес зародження, росту й схлопування каверн - замкнених порожнин (пухирців),які можуть містити газ або пара. Вона виникає при зниженні тиску в обсязі рідини. Існує кілька класифікацій кавітації, кожна з яких різниться принципом, покладеним у її основу. За умовами виникнення й фізичним особливостям розрізняють наступні види кавітації: що переміщається (пухирці рухаються разом з рідиною); приєднана (потік рідини відривається від границі твердого тіла з утвором порожнини, що містить дрібні нестаціонарні каверни); вихрова (пухирці утворюються в центрі вихрів, що виникають у зонах, де мають місце більші дотичні напруження, наприклад на кінцях лопат гребних гвинтів вібраційна (виникає внаслідок вібрацій поверхні твердого тіла або пульсації тиску в рідині). За умовами прояву розрізняють кавітації: профільну (потік рідини відривається від обтічного профілю й утворює каверни), щілинну виникає при русі рідини через зазор), зривну (утворюється при обтіканні нерівностей поверхні, що зношується). Процес кавітаційного зношування включає три стадії: зародження й ріст І кавітаційних пухирців, їх схлопування й гідродинамічний удар. Виникнення кавітації, тобто перехід локальних обсягів рідини в пароподібний стан, можливо шляхом зниження статичного тиску або підведення до неї теплової, електричної або іншої енергії. Розглянемо ці стадії на прикладі кавітації в потоці рідини, що рухається по каналу зі змінним перетином. Зміна перетину може бути викликана звуженням каналу (сопла, канали турбомашин, улита насоса) або наявністю перешкоди розташованого в потоці рідини (трубопроводи, що містять клапани й розподільні обладнання, витратоміри проточного типу, сполучення, у яких товщина зазору порівнянна з максимальною висотою виступів шорсткуватої поверхні). При обтіканні перешкоди швидкість руху й динамічний тиск рідини збільшуються, а статичний тиск падає до величини, що забезпечує паротворення. Розрив суцільного потоку й інтенсивне паротворення відбуваються в тих областях, де нерозчинений газ або неконденсована пара, завжди наявні в рідині, знижує на 3, 4 порядка її міцність на розрив (теоретично вона може досягати 1000 МН/м'). Ці області утворюють ядра кавітації / (мал. 1.3) які, потрапляючи в зону низького статичного тиску, виростають у навігаційні пухирці 2 - порожнечі, заповнені пором або газом (повітрям). Повітря, що виділяється з рідини, або газ полегшує утворення пухирців. Однак у пухирці зміст газу незначно вище, чим у рідині, оскільки час його існування становить мікросекунди, а цього недостатньо для помітної дифузії газу або повітря через рідину до каверн. Останні, розміром порядку десятків мікрометрів, переміщаються потоком рідини, збільшуючись у розмірах. При досягненні максимального розміру пухирця потенційна енергія Wн навколишньої його рідини
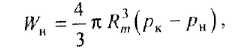
де Нт- радіус каверни; рк -тиск навколишньої каверну рідини; рн тиск насичених пар у пухирці.
Після обтікання нерівності (збільшення перетину каналу) швидкість руху рідини зменшується, а статичний тиск росте. Тут відбувається конденсація пари й розчинення газу, що супроводжуються схлопуванням пухирця. При цьому запасена потенційна енергія перетворюється в кінетичну енергію молекул рідини. Це сприяє виникненню надлишкового тиску, нагріванню локальних ділянок поверхні твердого тіла й протіканню хімічної й електрохімічної корозії.
Однак визначальним результатом схлопування кавитаційних пухирців є механічний вплив рідини на поверхню твердого тіла, що приводить до її руйнування. Багаторазовий вплив мікроструменів описаного характеру на ту саму ділянка поверхні приводить до локального руйнування поверхні твердого тіла.
При впливі на метал розбудовуються пластичні деформації й з'являються лінії зрушення по границях зерен, а згодом утворюються ультрамікротріщини, які, розбудовуючись, приводять до викрошування часток матеріалу й появі поглиблень.
При пластичному деформуванні на поверхні тіла, що зношується, з'являються поглиблення, які збільшуються, тому що кожне з них концентрує (фокусує) ударні хвилі від наступного схлопування пухирців.
На краях поглиблень утворюються ободки пластично деформованого матеріалу, які, досягши критичного обсягу, відділяються від тіла, що зношується. У результаті поверхня твердого тіла покривається поглибленнями у вигляді видавлених кратерів.
Швидкість плину рідини визначає розміри й частоту утвору пухирців і, отже, інтенсивність кавітаційного зношування.
Втомне зношування - це процес руйнування поверхні тертя твердого тіла, викликаний повторно діючими циклами напруг (деформацій), амплітудне значення яких не перевищує межі міцності матеріалу. Виникає в результаті багаторазового пластичного або пружного відтискування матеріалу, що зношується тіла, що впровадилися нерівностями тіла, що сполучається з ним контр. тіла.
Цього виду зношування зазнають підшипники кочення й ковзання, шейки колінчатих валів, кулачкові механізми, зубчасті передачі гальмові й фрикційні диски.
Основні положення втомної теорії зношування
Згідно з втомною теорією, зношування обумовлене наявністю наступних факторів:
• дискретним характером взаємодії тертьових тіл, тобто взаємодією нерівностей контактуючих поверхонь на дискретних ділянках, що утворюють фактичну площу контакту;
• багаторазово повторюваними імпульсним тепловим впливом і деформаціями локальних обсягів матеріалу поверхневого шару в зонах контакту з нерівностями контр тіла;
• наявністю мікродефектів структури і їх акумуляцією в поверхневому шарі тіла, що зношується, у процесі тертя;існуванням характерного для кожного матеріалу граничного стану, що визначає умови його руйнування (наприклад, гранична щільність енергії, накопиченої в локальному обсязі).
Окисне зношування - це процес зміни лінійних розмірів тертьових тіл, обумовлений руйнуванням оксидних плівок, безупинно поновлюваних внаслідок взаємодії активного пластично деформуючого поверхневого шару металу з киснем повітря або мастильного матеріалу. Окисне зношування є частковим випадком корозійно-механічного. Протікає воно в умовах, коли метал вступає в хімічну реакцію з окиснювачами навколишнього середовища або мастильного матеріалу. Окисне зношування відбувається, коли швидкість утвору плівок оксидів більше або дорівнює швидкості їх руйнування. А якщо ні, то можливе протікання інших видів зношування, наприклад адгезійного. Цьому виду зношування зазнають підшипники кочення, шарнірно-болтові з'єднання, металеві колеса фрикційних передач, поршневі палаци двигунів, деталі гідравлічних насосів і двигунів внутрішнього згоряння. Про існування кореляції між інтенсивністю зношування й процесом окиснення свідчать результати вивчення впливу нормального навантаження на /m і зміст у продуктах зношування оксидів заліза Fe2O3 і FeО, що охороняють чистий метал від ушкодження. Видне, що максимальної інтенсивності зношування (мал. 1.5, а) відповідає мінімальний зміст у частках зношування Fе2О3 і максимально - чистого металу (мал. 1.5). Це свідчить про істотний вплив на 1m адгезионного зношування контакту, що має місце на ділянках, слабко захищених оксидами. Мінімальна інтенсивність зношування спостерігається тому випадку, якщо товщина плівки Fe2O3 достатня для захисту основного металу від схоплювання. При цьому зміст Fe2O3 у продуктах зношування перевищує 60 %.
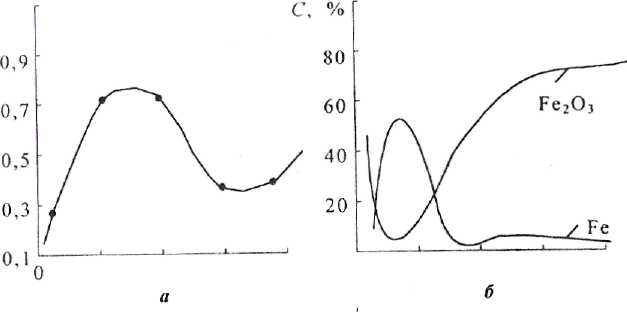
Рис
1.4 Вплив тиску
на інтенсивність
зношування
середньовуглецевої
сталі (а) і склад
часток зношування
(б), що утворюються
мри терті її
по твердій
хромистій
сталі.
Зношування в наслідок пластичної деформації. Цей вид зношування являє собою зміна розмірів і форми тертьового тіла в результаті пластичної деформації поверхневого шару або окремих його ділянок. Часто цей вид зношування називають зминанням Зминанню зазнають сідла кульових клапанів, зуби шестірень, нарізні сполучення, бандажі коліс залізничного транспорту, голівки рейок підшипники ковзання, виконані з м'яких сплавів, дріт, що простягається через фильєру меншого діаметра. Найбільше часто цей вид зношування спостерігається при низьких швидкостях. Ковзання й високих навантаженнях, тобто при умовах, коли температура фрикційного нагрівання поверхневого шару недостатня для виникнення схоплювання й заїдання тертьових тел. Зминання має місце й при високих швидкостях ковзання, що приводять до нагрівання поверхневого шару тертьового тіла до високих температур. Однак у цьому випадку поверхні тертя тіл, що сполучаються, повинні бути розділені високоміцною оксидною або мастильною плівкою. Найчастіше, особливо при відсутності мастильного матеріалу в зоні тертя, зминання переходить у заїдання. Пластична деформація, що викликає плин матеріалу, може відбуватися як на локальних ділянках контакту, так і поширюватися на весь обсяг деталі. Найбільш характерне зминання для деталей з м'яких металів і сплавів. Зминання є однією із причин, що стримують застосування полімерів і композитів на їхній основі у вузлах тертя, що працюють у режимі "пуск - зупинка". Яскраво виражені реологічні властивості цих матеріалів сприяють розвитку значних по величині контактних деформацій і зближенню контактуючих деталей при нерухливому контакті. Це й свою чергу є причиною збільшення товщини, що утягується в пластичну деформацію поверхневого шару при перехід до динамічного тертя. Зминання, хоча й меншою мірою, спостерігається навіть у тендітних матеріалів, що є результатом одночасного впливу високих механічних навантажень і локальних температур на фрикційному контакті, водневе зношування.
Це процес
насичення
воднем під
поверхневого
шару металу
при терті, що
супроводжується
утвором численних
мікротріщин
і диспергуванням
металу в інтенсивно
деформуючій
зоні. При перенасиченні
металу воднем
можливо його
зношування
внаслідок
грузлого плину
поверхневого
шару. Цьому
виду зношування
зазнають сталеві
й чавунні деталі
при терті про
воднемісткий
матеріал або
у воднемісткому
середовищі.
В якості такого
матеріалу
можуть служити
композитні
матеріали на
основі полімерів,
а в якості середовища
- мастильні
матеріали,
розкладання
яких супроводжується
виділенням
водню. Слід
відрізняти
водневе зношування
диспергуванням
при терті від
водневого
окрихчення
металу при
об'ємному
навантаженні.
В останньому
випадку об'ємне
руйнування
зразка відбувається
й результаті
росту магістральної
тріщини. Водневе
окрихчення
характеризується
також більш
низкою. чим при
водневому
зношуванні,
концентрацією
водню й більш
рівномірним
його розподілом
за обсягом
зразка. Другий
механізм руйнування
сполучений
з переходом
поверхневого
шару сталі у
в’язкотекучіший
стан при температурах
(порядку 800 *З).
значно менших
температури
плавлення й
близьких до
температури
фазового
 перетворення.
Уважається,
що при перенасиченні
воднем зникаючої
 -фази
послабляються
міжатомні
зв'язки виникає
грузлий плин
металу. При
цьому відбувається
"намазування"
металу на поверхню
контр тіла.
Зменшення
інтенсивності
водневого
зношування
можливо шляхом
легування стали
ванадієм, хромом
і піаном, застосуванням
мастильних
матеріалів,
мало підданих
гідрогенізації,
наповненням
кому нош юний
металами.
Структурно-фазовий
склад обумовлює
розвиток контактному
пружно - пластичної
деформації
і яка відіграє
визначальну
роль у протіканні
процесів адсорбції,
дифузії й топохімічих
реакцій у матеріалі
при терті.
Процеси структурної активації при цьому визначаються кінетикою зародження й руху не доскональному кристалічної будові контактній зоні деформації [14]. Для зменшення кількісного рівня структурно - термічної активації при терті діючим є застосування методів зміцнення [19]. Відомі численні спроби зв'язати результати зносу з вихідними характеристиками фізико-механічних властивостей, хімічного складу й структури матеріалів пари тертя [15-18]. В окремих випадках шляхом спеціального моделювання умов такий зв'язок вдавалося встановити, але спроби поширити отримані закономірності на більш широкий діапазон умов зношування не мали успіху [15,17]. Вплив легування на фазовий склад, як поверхневих шарів покрити , так і на утвір вторинних структур вивчене не досить. Вирахуванні опосередковані дані й, у першу чергу, результати випробувань на знос, свідчать про те, що зі зміною фазового складу покриттів, змінюється й хімічний склад вторинних структур. Оскільки інтенсивність зношування є, як відомо, структурно почуттєвою характеристикою, можна зробити висновок, що це обумовлене в першу чергу зміною хімічного складу вторинних структур [22]. Однак прямих досліджень по цім питанню виконане мало. У роботах [14,19] з позицій системного підходу запропонована теоретична модель підвищення зносостійкості на основі інтеграції сучасних досягнень матеріалознавства, трибології, технологічних і конструкційних положень структуроутворення, яке відповідає умовам стійкого прояву режиму структурної пристосованості. При цьому показане, що принциповим напрямком проблеми підвищення зносостійкості є усунення, що ушкоджується, яка реалізується на базі трибологічного забезпечення оптимальної сумісності матеріалів і створення структурних умов антифрикційності . Крім того, другим напрямком підвищення опору зносу є зниження інтенсивності зношування за рахунок створення вторинних структур із заданими властивостями. Загальної для них буде поверхнева локалізація ультрадисперсної будови, здатність мінімізувати руйнування поверхневого шару й екранувати не припустимі процеси скрипіння.
Одержання на контактних поверхнях вторинних структур із заданими властивостями суттєво залежить від хімічного складу застосовуваних компонентів, що, як показано, вибираються на базі основних положень триботехнічного матеріалознавства й теорії легування [20]. Підвищення зносостійкості поверхневих шарів і розширення діапазону структурної пристосованості при терті може бути обумовлене так само впливом певних конструкторських і технологічних засобів, які визначають склад і будова покрити й виявляють собою, з одного боку, керування навколишнім середовищем за рахунок використання масел (олив), які містять хімічні й поверхнево-активні домішки, створення позитивного градієнта механічних властивостей; додавання хімічно активних високотемпературних модифікаторів; застосування твердо- мастильних матеріалів; утвір на робочих поверхнях фаз і з'єднань, які легко плавляться; з іншого боку - за рахунок внутрішньої перебудови структурно-фазового складу поверхневих шарів і цілеспрямованого додавання легантив; сумісності матеріалів; застосування спеціальних методів термічної обробки й створення аморфно-кристалічних структур [7]. Таким чином, стабілізація фазового складу й внутрішньозернової структури покрити може здійснюватися шляхом раціонального з'єднання конструкторських і технологічних засобів з обліком трибологічних і матеріалознавських положень, які дозволяють керувати будовою й властивостями матеріалів пари тертя в потрібному напрямку й регулювати температуру зони тертя, забезпечуючи в процесі експлуатації умови перехід до режиму структурно-енергетичної пристосованості.
1.1.2 Вплив структури поверхневих шарів на їхню зносостійкість у процес ренію вузлів АНТ
Технологічні методи зниження інтенсивності зношування спрямовані на досягнення оптимальної топографії поверхні тертя, забезпечення низького опору зрушенню на границі роздягнула тертьових тіл і поліпшення структури поверхневого шару тіла, що зношується, формування оптимальної топографії. Для кожного вузла тертя й Певних режимів його про експлуатацію характерна своя оптимальна топографія поверхонь, що сполучаються, при якій спостерігається мінімальна інтенсивність зношування. Вона встановлюється в процесі приробляння незалежно від того, яка вихідна мікро геометрія була отримана технологічним шляхом. Чим ближче вихідна мікро геометрія до рівноважної, тем менше період приробітки. Оскільки під час приробляння спостерігається максимальне зношування, необхідно фінішну обробку деталей проводити так щоб вихідна шорсткість поверхні була можливо близької до рівноважної. Опромінення потоками енергії високої щільності. Для підвищення зносостійкості деталей використовують лазерне легування тонких поверхневих шарів металів і сплавів, локальне поверхневе загартування сталей, лазерне зміцнення титанових сплавів шляхом оксидування поверхневого зламування й зниження їх на водорожування в процесі тертя. До цієї групи можна віднести іонне бомбардування, обробку електронним променем, радіаційне опромінення (застосовується для деталей з поліетилена) іонну імплантацію, іонно-променеве перемішування. Хіміко-термічна обробка поверхонь. Цей метод дозволяє змінювати структуру й властивості поверхневого шару металів шляхом насичення його атомами легуючих елементів у процесі теплової обробки в хімічно активному середовищі. Залежно від виду легуючого елемента розрізняють цементацію, азотування, сульфоціанування силіціювання, оксидування, фосфатування, сульфидирование, хромування й інші приймання підвищення зносостійкості металів.
Матеріалознавські методи
Ці методи спрямовані на створення нових зносостійких матеріалів, оптимальна комбінація механічних, хімічних і теплофізичних властивостей яких забезпечує низькі коефіцієнт тертя й інтенсивність зношування при необхідних режимах навантаження. Різноманіття конструкції вузлів тертя, умов експлуатації й вимог до експлуатаційних, технічним і економічним характеристикам триботехнічних матеріалів привело до створення великої кількості методів їх одержання й зміцнення.
Досить сказати, що далеко не повний перелік технічних характеристик, яким повинен задовольняти матеріал, включає;
• забезпечення правила позитивного градієнта механічних
властивостей по глибині;
• здатність матеріалу локалізувати контактні деформації в можливо більш тонкому поверхневому шарі;
• здатність матеріалу створювати на поверхні тертя й безупинно відновлювати в процесі зношування пластичну плівку. що володіє низьким опором зрушенню й високим опором руйнуванню при багаторазовому знакозмінному деформуванні;
• сумісність із матеріалом контр тіла й мастильним матеріалом. низька адгезія до контр тілу й висока змочуваність мастильною речовиною;
• високі несуча здатність, теплопровідність і теплостійкість;
• низький коефіцієнт теплового розширення;
• стабільність і низькі значення коефіцієнта тертя й інтенсивності зношування;
• гарна приробітка і технологічність.
Оптимізація макроструктури матеріалів. Мікроструктура, або конструкція, матеріалу відіграє досить важливу роль у забезпеченні довговічності вузла тертя. Тому залежно від режимів навантаження використовують матеріали блокові, стрічкові, багатошарові, армовані й із плавно мінливими по товщині властивостями. Керування мікроструктурою матеріалів. Його досить великий матеріалознавський напрямок поліпшення триботехнічних властивостей матеріалів. Воно засноване на залежності зносостійкості й механічних властивостей металів від розміру зерна, кристалографічної текстури, а для полімерів від ступеня кристалічності, розмірів і типу надмолекулярних утворів. Зміна мікроструктури матеріалів досягається за допомогою термомеханічної обробки, вибору режимів формування деталі, впливу потоків енергії високої щільності, уведення активних наповнювачів і модифікаторів.
Вибір і модифікація сполучного. При одержанні деталей трибосистем з композитів важливу роль відіграє вибір сполучного, структура й властивості якого визначають припустимі режими експлуатації композита в цілому. У якості сполучного застосовують метали, полімерні матеріали, кам'яновугільний пек. Матеріали на основі полімерної матриці мають високі антифрикційні властивості й здатні експлуатуватися при середніх навантаженнях і швидкостях ковзання. Найбільше широко використовують поліаміди, фторопласти, полиацетали, фенодні, епоксидні й кремнієорганічні смоли, каучуки й поліуретани. Останнім часом велика увага приділяється полімерам "нового покоління" поліефір- ефиркетонам і поліакрил-ефиркетонам, що володіють високою термостійкістю й низьким коефіцієнтом тертя.
1.2 Основні триботехнічні методи зміцнення, при використанні порошкових матеріалів деталей АНТ
Спектр технологічних способів створення, поновлення й ремонту зносостійких антифрикційних покрити дуже широкий . Звичайно, на практиці в ремонтних підприємствах прагнуть сполучити вищевказані способи з операціями по формуванню необхідних фізико-механічних властивостей поверхневого шару, при цьому зарекомендував себе структурно-енергетичний підхід [12]. У роботах [13, 14] запропонований технологічний процес нанесення зносостійких і антифрикційних покрити методом плазмового й індукційного наплавлення. Однак, їм характерні істотні недоліки: деформація виробів, у наслідок високої погонної енергії наплавлення, нерівномірність властивостей матеріалів, які наплавляються, обмежений вибір їх з'єднань, значна пористість і ін. [13]. Більш прогресивному методу електро-контактного напрямку не властива рівномірності властивостей покриття, що створюються, не статистична репрезентабельність значень міцності зчеплення, зносостійкості, а також можливість створювати шари тільки на поверхні тіл обертання. [13]. У роботі [15] розглядається електроіскрове нанесення по епюру нерівномірного зношування дискретних покриттів. У роботах [13, 16, 17] відзначається застосування у вітчизняній і закордонній практиці поновлення зношених деталей різних модифікацій розпорошеністю металопокриттів. Але, при підвищених навантаженнях на зрушення й стиск, а також при відсутності змащення, металізовані покриття різко втрачають захисні властивості [17], а це, відповідно, обмежує їхнє застосування. Для електролітичних покрити [18-21] характерно негативний вплив товщини на втомну міцність. Звідси зниження витривалості основного металу, не герметичність покрити, не великий вихід по струму й мала продуктивність, слабка здатність електроліту розкривати й негативний екологічний вплив. Також застосування відзначених покриттів обмежується зношуванням, величина якого по технічних умовах не повинна перевищувати припустимих значень (до 200 мкм), а працездатність їх значною мірою залежить від умов розробки, змащення й зовнішніх впливів. Методи газотермічного напилення мають високу продуктивність і широке застосування як за асортиментами робітників матеріалів, так і по номенклатурі ремонтованих виробів. Технологія дозволяє одержувати покриття товщиною 2,0-4,5 мм, як на локально зношених ділянках, так і по всій робочій поверхні [12]. Визначальними технологічними параметрами газотермічних методів напилення є температура й швидкість газового потоку, що забезпечують відповідні енергетичні характеристики робочим часткам порошкового матеріалу, а також хімічний склад газового потоку, якої обумовлює характер його взаємодії з робочим матеріалом. До основних методам газотермічного напилювання, які придбали поширення в практиці ремонтних підприємств, ставляться: газополум’яний, плазмовий і детонаційно-газовый. Джерелом нагрівання часток матеріалу газотермічних покриттів є полум'я газових сумішей, а джерелом прискорення - струмінь стисненого повітря [23]. При формуванні теплового потоку використовується енергія, яка виділяється при згорянні суміші кисню й газу (пропан, бутан або ацетилен). Відзначимо, що кисневе полум'я має найбільшу теплоту згоряння й тому частіше використовується при напилюванні. Зазначені методи відрізняються між собою фізико-хімічними процесами робочих циклів, технологічним устаткуванням, закономірностями взаємодії матеріалів покриттів з газовими середовищами, особливостями формування покриттів і їх властивостями й, як наслідок, можливостями практичного застосування газополум’яного покриття. При застосуванні газополум’яного покриття, початкові матеріали можуть використовуватися у вигляді проведення, прутиків, порошків, або гнучких шнурів, оболонка яких складається з органічного полімеру. Швидкість польоту часток при газополум’яних покриттів залежить від тиску газів і розміру часток [14]. Наявність кисню в потоці газу значно обмежує номенклатуру матеріалів для створення покриттів, тобто матеріал, який використовується для газополум’яного покриття, не повинен розщеплювати й горіти в полум'ї. газополум’яне покриття в основному використовуються для захисту чорних металів від корозії, поновлення розмірів зношених легко навантажених деталей, підвищення антифрикційних властивостей пари тертя. До основних недолікам газополум’яних покриттів можна віднести недостатній рівень міцності зчеплення покриттів з основою, наявність пористості, яка перешкоджає застосуванню покрити в корозійних середовищах без додаткової обробки й невисокий коефіцієнт використання енергії газополум’яного струменя нагрівання порошкового матеріалу [17]. Плазмові покриття. Плазма є високотемпературним джерелом нагрівання й характеризується тому, що її теплоенергетичні й газодинамічні параметри (температура, швидкість, склад, тиск і ін.) можна регулювати в широких границях. Це дає можливість напилювати покриття з тугоплавких матеріалів у тому числі високотемпературні окисли й безкисневі тугоплавкі з'єднання. Але матеріал у плазмовому струмені повинний не сублімуватися й інтенсивно не розщеплюватися . Плазмові покриття характеризуються суцільною арковою структурою, яка виникає в результаті сильної деформації й дуже швидкої кристалізації часток покриття, тому місткість кисню й азоту в покритті може досягати десятих часток відсотка й більше . Слід зазначити, що при плазмовому напиленні інертні плазмостворюючі гази не створюють цілком захисну атмосферу на всій траєкторії польоту часток матеріалу покриття, тому властивості покрити відрізняються від властивостей початкового матеріалу. У цілому, плазмові покриття пористі й мають незначну міцність зчеплення . Зносостійкість покрити значною мірою визначається якістю підготовки поверхні до нанесення покриття з метою забезпечення максимальної її шорсткості й хімічної активності. Основу операції підготовки становить газоерозійнаі обробка з використанням кварцового піску або корунду зі сталевої крихти .Детонаційно- газові покриття. При детонаційно-газовому методі частки матеріалу покриття при напилюванні мають найбільшу швидкість. У такий спосіб обмеження по температурі напилювання компенсуються вищою кінетичною енергією часток. Виникає активна взаємодія спрямованих часток з поверхнею деталі й забезпечується висока міцність зчеплення (майже як у монолітному матеріалі [6]) і щільність покриття. Для детонаційно-газового напилювання придатна значна номенклатура порошкових неорганічних (а також тугоплавких) матеріалів і будь-які поверхні. Детонаційно-газові покриття добре зарекомендували себе в умовах підвищених навантажень і температур, інтенсивного зносу й агресивних середовищ. На основі аналізу вищевказаних робіт була складена таблиця 1.
Таблиця 1. Основні характеристики газотермічних методів нанесення зносостійких порошкових покриттів
| Характеристика | Газотермічені методи | ||
| Газополум’є вий | Плазмовий | Детонаційний | |
| Товщина покриття, мм | 0,5ч5 | Ограниченно тільки рівнем напруг, які накопичуються в мА матеріалі | |
| Температура нагрівання основи, К | 323ч523 | 473ч523 | |
| Швидкість часток покриття, м/с | 50ч250 | 600ч1000 (1100ч1300 плазмовий імпульсний) | |
| Пористість, % | 20 | до 25 | 0,5ч1 |
| Производственная мощность установки, кг/ч | 4ч8 и більше | 25 | |
| Прочность зчеплення з основою, МПа | 10ч35 | 15ч48 | 90ч180 |
| Шорсткість напиленої поврхні (Rz), мкм | 30ч55 | 20ч45 | 10ч35 |
Основними перевагами детонаційно-газових покриттів є:
- міцність зчеплення з деталлю (основою), яка перевищує міцність зчеплення покрити подібних методів в 5-9 раз і, у свою чергу, забезпечує їхню високу працездатність в умовах граничного тертя й при відсутності змащення;
- мала пористість, що дозволяє застосовувати покриття для деталей, які працюють в агресивних середовищах;
- менша шорсткість формуючої поверхні, яка залежить від дисперсності порошку, рельєфу поверхні й режимів, дозволяє застосовувати деталі з напилюванням без додаткової механічної обробки;
- широкий діапазон товщини напиленого шару дозволяє відновляти нерівномірно зношені поверхні зі значними локальними руйнуваннями;
- обмежена температура нагрівання деталі, практично не впливає на структуру матеріалу деталі й дозволяє наносити покриття з різних порошків не тільки на метали й сплави, але й на вироби із пластмас, гуми, скла й інше.;
- застосування спеціальних видів підготовки поверхні деталі до напилюванню (добре струмінна й піскоструминна обробка, вирівнювання) дозволяє не тільки зберегти початкову втомну міцність, але й підвищити її;
- простота налагодження встаткування й підготовки обслуговуючого персоналу. Однак слід зазначити, що на даному етапі для детонаційних методів нанесення зносостійких інше. характерне використання порошкових матеріалів утримуючих дорогі й дефіцитні компоненти (W, Nі, Co і ін.).
1.3 Обґрунтування доцільності відновлення деталей
При
розв'язку питання
про доцільний
спосіб відновлення
деталі, у якості
оціночного
показника
потрібно встановити
комплексний
показник якості
відновлення,
що враховує
ресурс відновленої
деталі, сумарні
витрати на
відновлення
й експлуатацію.
За такий комплексний
показник якості
відновлення
деталі можна
прийняти інтегральний
показник, де
техніка - економічний
ефект відновлення
( )
ставиться до
наведених
витрат (
 )
на складання,
зберігання,
транспортування
деталей, розробку
процесу відновлення
деталей, експлуатацію
відновленої
деталі;
 ;
Де
; ( ) - інтегральний
показник якості
відновлення
деталі ;
 =
 +
 +

 - вартість
простою виробу
;
 - собі
вартість відновлення
деталі ;
 -
вартість усунення
відмов (заміна,
регулювання)
і вартість ремонтних матеріалів, що витрачаються при усуненні відмов
Ефект
від експлуатації
деталі може,
зокрема , виражатися
у вигляді ресурсу
деталі, якщо
прибуток від
її експлуатації
пропорційна
наробітку
деталі. Найбільш
ефективним
є спосіб відновлення,
що має максимальне
значення