Триботехнічні властивості: зносостійкість, зношування, тертя, покриття, залишкові напруги детонаційно-газових покриттів
 ;
 ;
Де;
 - ефект
від експлуатації
нової деталі
;
 -
витрати на
виготовлення
й експлуатацію
нової деталі
;
Уведемо позначення ;
∆ =
-
 ;
∆ =-
 ;
Тоді рівень якості відновлення виразиться у вигляді ;
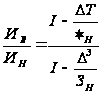
Де
 - відносне зниження
(або відносне
підвищення
при З
 0)
витрат на відновлення
й експлуатацію
відновленої
деталі замість
нової ;
∆
- відносне
зниження значення
показника
якості відновленого
виробу.
Тоді критерієм технічної й економічної доцільності відновлення або умовою ефективності відновлення якості виробу є виконання нерівності ;
I 1
, отже
,

 ;
Якщо
представляти
процес відновлення
в координатах
∆
, ∆
, то при заданих
і
ефективними
той процес
відновлення,
який відповідає
рівності ;
∆=
 ∆;
1.4 Постановка завдань дослідження
Таким чином, вивчення експлуатаційних ушкоджень залежно від характеру несправностей дозволяє укласти, що широка номенклатура рухливих з'єднанні бракується через підвищене локальне зношування й недолік технологічних рекомендацій і матеріалів по їхньому надійному ремонту відновленню. При цьому на ремонтних підприємствах у практиці поновлення об'єктів авіаційної техніки зложилося гостре протиріччя між необхідністю наступного підвищення зносостійкості відновлюваних деталей і відсутністю як науково обґрунтованих методів її підвищення, так і рентабельної технології їх поновлення. Відзначене протиріччя може бути дозволене шляхом всебічних експериментально-теоретичних досліджень фізико-механічних процесів підвищення поверхневої міцності застосовуваних при поновленні покрити й підвищення ефективності технологій ремонту. Що щодо мети магістерської роботи, означає розробку детонаційного зносостійкого покриття на основі не дефіцитних і не дорогих компонентів в умовах тертя й зношування, з позицій структурно-енергетичної теорії.
1.5 Розробка часткових завдань дослідження
Виходячи з мети роботи були розроблені наступні часткові завдання дослідження:
• розробити методологічні основи створення детонаційно-газових зносостійких покриттів з порошкових матеріалів системи Fe-Mn.
• установити компонентний склад детонаційно-газових зносостійких покриттів системи Fe-Mn
• вивчити закономірності формування й зношування поверхневих структур детонаційно-газових покриттів системи Fe-Mn
• установити галузі практичного застосування досліджуваних покриттів при зміцненні й поновленні деталей трибо технічного призначення
Розділ 2. Об’єкти, засоби й методика досліджень
Дослідження процесів тертя й зношування матеріалів вимагає комбінації теоретичних і експериментальних підходів, сполучення сучасних фізико-хімічних методів дослідження поверхні з досягненнями методології планування й обробки експерименту.
2.1 Науково-методологічні положення вивчення процесів тертя й зношування
У трибофізичних системах закономірності виникнення й розвитку процесів зношування визначаються властивостями поверхневих шарів. Залежно від умов тертя, якісні й кількісні параметри взаємодії поверхонь можуть змінюватися в широкому діапазоні. Розробка й застосування детонаційно-газових порошкових покриттів є одним з перспективних методів у триботехнічному матеріалознавстві. Специфіка застосування детонаційно-газового напилення обумовлена певною складністю процесів формування покриттів, принциповою новизною й істотними відмінностями їх від традиційних методів нанесення зносостійких шарів. Що, у свою чергу, вносить необхідність розробки науково-методологічних основ обґрунтування, постановки й проведення комплексних досліджень. Методологічний підхід допускає необхідність розгляду показників надійності деталей, які відновляються, розробку наукових основ впливу початкового порошкового матеріалу й вхідних технологічних параметрів напилення на оптимізацію властивостей покриттів, дослідження багатостадійних процесів у зоні контактної взаємодії, елементарним актом якого є розрив міжатомних зв'язків і структурно-фазові перетворення, руйнування й регенерація фрагментів тонких плівок (поверхневих структур). Особливість методичного підходу до аналізу процесів тертя й зношування детонаційно-газових порошкових покриттів, полягає в тісній взаємодії експериментальних і теоретичних методів, із застосуванням методик комплексного дослідження. Відповідно до цих методик і поставленими завданнями дослідження здійснювався аналіз якісних змін стану й властивостей поверхонь тертя, вивчення кількісних змін, які відбуваються при зношуванні, а також обґрунтування вибору приладів і встаткування. Відносно детонаційно-газових покриттів необхідно досліджувати: зміни структури в самих тонких поверхневих шарах пар тертя; зміни хімічного складу в тонких поверхневих шарах; теплові явища при терті й зношуванні покриттів; зміни механіко-фізичних властивостей поверхневих шарів трибоматеріалів; зміни мікрогеометрії поверхонь.
Фізико-механічний рівень. На відзначеному рівні враховувалося конструктивне різноманіття контактних поверхонь тертя. При цьому оцінки якості зносостійких детонаційно-газових покриттів у з'єднанні з аналізом умов їх експлуатації стали основою для обґрунтованого вибору показників довговічності деталей з урахуванням кількісних закономірностей процесу тертя й зношування. А саме, інтенсивність зношування (Іh) - показник зносу, адгезійна міцність зчеплення (σзч) - показник впливу технологічних параметрів детонаційно-газового напилення, і мікротвердість поверхневих шарів покриттів (Ημ) - показник, який обумовлює основні властивості матеріалу покриттів. Таким чином, ураховується вплив основних показників, які характеризують опір зносу й технологічний параметри покриттів, а також матеріалознавських, які зв'язані зі структурою й властивостями матеріалів для напилення.
Rфм = F(Іh, σзч, Ημ)
Метало-фізичний рівень. При дослідженні відзначеного рівня з метою вивчення закономірностей структури й будови покриттів, пояснення взаємозв'язків технологія - структура й будова - властивості були використанні тонкі методи дослідження. Це F рентгено-електрона спектроскопія, растрова електрона мікроскопія, рентгенівський мікроаналіз, рентгено-фазовий аналіз . Знання основ і можливостей зазначених методів є принциповою умовою успішної діяльності при розробці матеріалів для напилення й аналізу отриманих результатів і, у свою чергу, дозволило визначити наступні положення. Макроскопічні властивості матеріалу покриттів характеризують дія зовнішніх впливів на них. Однак зазначені властивості визначаються внутрішніми особливостями матеріалу (зокрема , розподілом і величиною залишкових напруг (σзн), його структурою (S) і будовою (CS). При цьому під структурою будемо розуміти атомарна будова матеріалу, включаючи тип, число й розподіл дефектів кристалічних ґрат (вакансії, сторонні атоми, дислокації, границя зерен), а під будовою - кількість фаз, включаючи величину зерна, його взаємне розташування в обсязі й орієнтацію.
Rмф = F(σзн, S, CS)
Фізико технологічний рівень. Одним з методологічних напрямків у розробці порошкових матеріалів для детонаційно-газових покриттів, які мають високі триботехнічні властивості, стало створення багатокомпонентних порошкових сумішей методом термодиффузійного легування за рахунок гетерогенізації початкової сировини. Проведені дослідження [24] показали, що для легованих сталей і сплавів отриманих методом дифузійного насичення, як показник доцільніше всього використовувати гранулометричний склад порошкових матеріалів (G). Гранулометричний склад, у свою чергу, змінюється в широкому діапазоні й залежить від складу початкової шихти (Cpш), режимів дифузійного насичення (rдн) і наступної обробки порошкового матеріалу (rобр).
Rфт = F(G),
де G = f(Cpш, rдн, rобр)
Інформаційний рівень. Розвиток і ускладнення методів дослідження, умов функціонування триботехнічних систем показує, що процес створення детонаційно-газових покриттів з керованими властивостями має багато розв'язків (іноді навіть не певних), тому дослідникові необхідно враховувати якість інформації (Q): важливість (іmp), терміновість (e), ступінь суперечливості (dc). Також прийняття того або іншого розв'язку, у свою чергу, залежать від характеру досліджень (TE): ресурсного забезпечення (rp) і наукової доцільності (se).
Rі = F(Q, TE),
де Q = f(іmp, e, dc)
TE = f(rp, se)
У якості трибопокриттів для порівняння використовували покриття на основі нікелю й карбіду вольфраму. Зазначені покриття одержали широке визнання в практиці й впровадження в промисловості.
2.2 Фізико-хімічні методи аналізу поверхонь тертя
Фізичні методи дослідження процесів тертя й зношування проводили на макро-, мікро- і субмікроскопічних рівнях. Макроскопічний аналіз здійснювався візуально й фотографуванням. Це дозволило оцінити ушкодження, ступінь при роботі й характер процесу зношування трибоповерхнні. Для мікроскопічних досліджень використовувався мікроскоп МІМ-8М. Підготовлялися мікрошліфи - у спеціальних струбцинах стикувалися, розділені мідною прокладкою, дві поверхні перетинання покриття. У наступному підготовка металографічних шліфів проводилася за методикою робіт. Визначення мікротвердості матеріалів покриттів проводили методами вимірів за Роквелом відповідно до ГОСТ 9013-59. Дослідження микробъемов детонаційно-газових покриттів покриттів здійснювали методом виміру мікротвердості поверхневих шарів відповідно до ГОСТ 9460-68 на мікротвердомірі ПМТ-3. Навантаження на індентор вибиралася виходячи з механічних властивостей досліджуваних покриттів і залишалися незмінної. Глибина відбитка не перевищувала 2 мкм. Шорсткість робочої поверхні шліфа при вимірах мікротвердості доводилася Ra=0,32 відповідно до ГОСТ 2789-73. Мікрорельєф поверхні вимірявся профілометром профілографом (мод. 201 заводу "Калібр"). Міцність зчеплення детонаційно-газових покриттів з металевою основою визначалася методом "конусного штифта" . Дослідження проводили на зразках, у яких штифт і отвір у шайбі мали форму конуса, що забезпечувало зменшення зазору в з'єднанні й збільшення точності виміру в порівнянні із циліндровою формою. Діаметр робочої поверхні штифта становив 1,5-2,0 мм, що виключало поперечне й змішане руйнування покриття. На поверхню штифта й шайби наносили покриття товщиною не менш 200 мкм. Випробування проводили на універсальній розривній машині УТС-10 зі швидкістю руху активного захоплення 2,0 мм/хв. Товщину покрити контролювали мікрометром. Щільність покрити визначали шляхом напилення на плоску сталеву основу шаром 6 мм, а потім відокремлювали й гідростатично зважували його за методикою викладеної в роботі [25].Для визначення інтенсивності зношування використовувалися схеми торцевого тертя на установці М-22ПВ , у діапазоні швидкостей до 1 м/с і навантажень до 10 мПа. Рентгенофазний аналіз поверхонь тертя проводився дифрактометром ДРОН- УМ1. Зйомка здійснювалася в широкому кутовому діапазоні в З- випромінюванні. Спочатку прописувалася дифрактограма зі швидкістю 1/2 за хв. з обертанням зразків. Потім піки, виявляються більш детально прописувалися зі швидкістю 1/8є й 1/16є за хв. Напруга 25 кВ, струм - 15 мПа. Дослідження хімічної мікро неоднорідності здійснювалося мікроаналізатором фірми "Cameka" моделі MS-46. Вимір інтенсивності рентгенівський проводили в тотожних ділянках мікроструктури. Були отримані знімки в поглинених електронах і рентгенівських променях. Електронні мікрофотографії детонаційно-газових покриттів робили на мікроскопі JEM-100CXP при зйомці в трансмісійному режимі за допомогою двоступеневих вуглецевих реплік, що напилювався у вакуумі й відтінялися окисом вольфраму. Напруга, яка пришвидшує, була 80 кВ. Рентгенографічне вивчення тонкої структури проводилося на установці УРС-50И с іонізаційним записом в Fe- випромінюванні. Для фізичного розширення ліній обумовленого диспергуванням кристалітів і перекручуванням кристалічних ґрат. З метою виявлення закономірностей між структурою й властивостями детонаційно-газових покриттів використовувався метод апроксимації з наступним уведенням виправлень. Розміри блоків мозаїки підраховували методом екстинкції. Для дослідження самого тонкого поверхневого шару (продуктів зношування) застосовувався метод дифракції електронів на установці ЭМР-100 у режимі дифракції на відображення з поверхні тертя при напрузі, яка з ковзає , 100 кв.
2.3 Математична модель процесів тертя й зношування покрити по пружно - пластичній основі
На
підставі [12-21]
простір існування
властивостей
детонаційно-газових
покриттів можна
описати, як: Ω
 (Rфм
 Rмф
Rфт
Rі)
З
обліком першого
обмеження: Ω
Ψ
де Ψ - простір у якому властивості детонаційно-газових покриттів мають фізичний сенс.
Приймаючи до відома тези "технологія-структура" і "структура-властивості" додаємо друге обмеження фазовий коефіцієнт дефектності матеріалу, якої показує як дана структура покриття співвідноситься з його ідеальною структурою в умовах коли структурна густота постійна, (Кдф) → 1 Відносно триботехнічних властивостей відзначених покриттів додаємо третє й четверте обмеження:

У такий спосіб: mіn І = f(Ω)
Для практичних розрахунків ухвалювали дещо спрощений підхід:
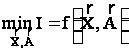 де І -
інтенсивність
зношування;
 - вектор
змінних факторів;
 -
вектор супутніх
факторів.
=
{V, P, T, p, M, L, τ}
де V = [0,1ч2] - швидкість ковзання, м/с;
P = [1ч20] - навантаження, МПа;
T = [423ч823] - температура нагрівання, oК;
p ≈105 - тиск, Мпа;
M - матеріал пари тертя;
L - мастильний матеріал;
τ = [1ч5] - час, год.
=
{σ, Hμ, t, μ, R,
}
де σ - адгезійна міцність зчеплення;
Hμ - мікротвердість;
t - температура в локальному контакті;
μ - коефіцієнт тертя;
R - режими нанесення покриття;
 - вектор
факторів, які
не враховуються.
2.4 Планування експерименту й обробка результатів експериментальних досліджень
Основна складність при вивченні процесів тертя й зношування є наявністю великої кількості флуктуацій, керованих і контрольованих факторів. Також необхідно відзначити, що на умови формування детонаційно-газового покриття не однозначно впливають біля двадцяти п'яти факторів (конструкція установки, властивості порошкового матеріалу й ін.). Однак методи планування експерименту дозволяють ефективно орієнтуватися й досягати мети в умовах складних слабко організованих системах, а також забезпечити задану точність обробки результатів і їхня відтворюваність. На думку авторів [17] знос матеріалів у процесі тертя підкоряється нормальному або логарифмічно нормальному закону розподілу. Математична модель процесу відображалася у вигляді системи рівнянь, які зв'язують функцію відкликання (Іh) від вибраних факторів у вигляді полінома третьої (в окремих випадках другого) ступеня за допомогою спеціалізованих пакетів "Excel", "Mathcad" з використанням типових вбудованих функцій. У цілому повно факторний експеримент організовували за методикою викладеної в роботах [18,20]. Методом апріорного ранжирування визначали число факторів (n=3) і кількість досвідів N=2n. З метою усунення впливу флуктуацій і інших не бажаних факторів експеримент рандомізували за законом більших чисел. Потім, задавали рівні варіювання й становили матрицю планування експерименту. Надалі додатково використовувалися рекомендації робіт [12,13].
Кількість паралельних досвідів вибиралася за формулою:
K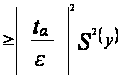 ,
K - кількість
паралельних
досвідів;
 - критерій Стьюдента;
 - середня квадратична
погрішність;
ε
- довірча
точність.
У роботі перебувало по статистичних таблицях при прийнятій довірчій імовірності 0,95. е - ухвалювали рівним 5%. Кількість паралельних досвідів при цьому варіювалося від 3 до 6.
Середнє значення параметра й дисперсія паралельних досвідів визначалися за формулами:
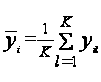 ,
де І=1, 2,. . . N
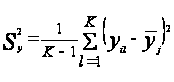
Перевірка відтворюваності проводилася за формулою:

Можливість проведення регресійного аналізу оцінювали однорідністю дисперсій рівно відповідних досвідів (критерію Кохрена):
Gрасч= Gтабл.
Табличне значення критерію Кохрена обчислювалося виходячи з N=8, числа ступенів волі f=k-1, рівень значимості б=0,05 і довірчої ймовірності 0,95. У випадку Gтабл. < Gрасч перебувала дисперсія відтворюваності й помилка експерименту по формулах:
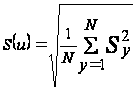
Потім обчислювали коефіцієнт рівняння регресії й взаємодії:
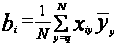
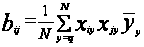
Перевірку статистичної значимості робили по t- критерії, шляхом знаходження
середньоквадратичної погрішності коефіцієнтів регресії:
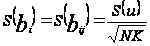
Далі знаходили довірчий інтервал:
2∆bi
: ∆bi
= tкр S(bi)
У випадку не статистичної значимості коефіцієнтів регресії їх виключали. Рівняння регресії перевірялося на адекватність відповідно до критерію Фишера:
Fрасч.
При прийнятій довірчій імовірності 0,95. Якщо Fрасч.≤ Fтабл., то отримане рівняння аналізувалося.
За відзначеною методикою оброблялися результати всіх експериментів.
Розділ 3. Експериментальні дослідження зносостійкості легованих fe-мn детонаційно-газових покриттів
Заміна композиційних покрити на основі нікелю не можлива без розуміння глибоких теоретичних принципів і масштабних експериментальних досліджень. Як з наукової, так і із практичної точки зору необхідно ясно представляти дороги створення зазначених покрити й галузі їх застосування.
3.1 Обґрунтування вибору легуючих елементів і їх оптимальний зміст у композиційному покритті
Одержання детонаційно-газових покриттів із заданими властивостями зв'язане, на маса перед, з оптимізацією багатокомпонентних систем, де окремі фази їх - матеріал матриці й додані легування виконують комплекс специфічних функцій . Якщо звичайно строк "конструювання" застосовувався тільки до машин, механізмів або встаткування, то зараз, він поширився й на матеріали. "Конструювання" матеріалу (інженерія поверхні [...]) - це одержання заданої його структури й, відповідно, керування й прогнозування експлуатаційних властивостей. Обґрунтований вибір компонентів при формуванні детонаційно-газових покрити з попередньо заданими характеристиками, які мінімізують процеси трибоактування, повинний враховувати комплекс властивостей матеріалів і середовища. Саме такий комплекс повинен сприяти стійкої реалізації універсального явища структурної пристосованості в процесі тертя. Одним з напрямків при цьому є створення багатокомпонентних порошкових сумішей шляхом гетерогенізації й термодиффузійного насичення початкової сировини легуючими елементами. Також, дефіцитність і необхідність раціонального використання нікелю висунуло проблему пошуку його заміни .Даній проблемі присвячені широкі теоретичні й експериментальні дослідження [8]. Автором почата спроба на основі експериментальних і теоретичних узагальнень створити детонаційні безнікелеві покриття, які мають високі властивості, за рахунок цілеспрямованого використання марганцю, як еквівалентної заміни нікелю. З робота [6-8] відомо, що є значні розбіжності між марганцем і нікелем, що як легують елементами й це не дозволяє створювати аустенітні постійні системи
Fe-Mn-Cr, які б не вступали широко відомим системам Fe-Cr-Nі (промислові марки типу Х18Н10, Х23Н18) . Вивчення структурно-фазового складу, триботехнічні досліди [13] і теоретичні принципи про вплив окремих легуючих елементів, дали можливість експериментально оптимізувати склад композиційних покрити системи Fe-mn-cr. Таким чином, раціональне легування елементами вплинуло на фізико-хімічні властивості згаданої системи й існуючий досвід [14] дало можливість створити композиційні покриття, які за триботехнічними характеристиками не уступають нікелевий. Також, слід зазначити високу техніко-економічну доцільність застосування Fe-Mn-Cr покрити в порівнянні з нікелевими. Вибір порошку заліза, як початкової сировини, обумовлений він порівняно дешевиною, не дефіцитністю й розширеної в природі, а також можливістю багатокомпонентного легування з утвором аустенітної структури, особливо для елементів з обмеженою розчинністю. Перевагою стабільних аустенітних структур є відсутність перетворень і стійкість у широкому діапазоні робочих температур . Підкреслимо, що висока розчинність легуючих елементів - є принципово важливою особливістю заліза, як матеріалу основи. При цьому залежності, що легують добавки в, від їхнього внеску в процеси зміцнення розділяють на: елементи, які входять до складу матриці й вносять внесок у твердо розчинне зміцнення (Cr, Co і деякі інші перехідні метали); елементи, які входять до складу фаз, які кріплять тобто створюють дисперсні частки тугоплавких з'єднань (Al, Nb і ін.) і активні елементи, які суттєво поліпшують характеристики в'язкості руйнування й пластичності (N, B). Активні елементи, у результаті великої невідповідності розмірів своїх атомів від атомів матриці, регулюються на границях зерен і в такий спосіб заповнюють вакансії й знижують зерно - граничну дифузію . Марганець має вищу хімічну активність (у порівнянні з нікелем) щодо кисню, азоту, вуглецю, тому існує більша ймовірність переходу його в карбідні й нітридні фази, навіть при наявності в складі композицій сильних нітридо - або карбідо - елементів, що створюють. Це сприяє активному утвору фаз, які кріплять. Крім того, при концентраціях до 15% Mn знижує на відміну від Nі енергію дефектів додавання в аустенітній структурі, чим обумовлює вищу здатність до зміцнення системи Cr-Mn. Оптимальна концентрація Mn, як установлено експериментом, становить 11% . Застосування марганцю сприяє зменшенню коефіцієнта дифузії заліза в аустеніті, який сприятливо впливає на жароміцність. Так само зменшенню рівня пружно -