Расчет и выбор посадок для различных соединений
Размещено на /
ФЕДЕРАЛЬНОЕ АГЕНТСТВО ПО ОБРАЗОВАНИЮ РФ
ОРЛОВСКИЙ ГОСУДАРСТВЕННЫЙ ТЕХНИЧЕСКИЙ УНИВЕРСИТЕТ
Кафедра «Приборостроение, метрология и сертификация»
КУРСОВАЯ РАБОТА
по дисциплине «Метрология, стандартизация и сертификация»
Выполнил: студент Филимонов С. В.
группа 22-Т(у)
Специальность: 120100 «Технология машиностроения»
Руководитель:
к.т.н., доцент Лисовская З.П.
Орел, 2005
Содержание
Введение
1. Анализ устройства и принципа действия сборочной единицы
2. Расчет и выбор посадок подшипников качения
3. Выбор посадок для типовых гладких цилиндрических соединений
4. Расчет размеров и выбор конструкций гладких предельных калибров
5. Выбор посадки шлицевого соединения
6. Определение точностных характеристик резьбового соединения
7. Определение точностных характеристик зубчатого зацепления
8. Расчет размерной цепи
Список использованных источников
Введение
Состояние высокоразвитых государств обусловлено в основном уровнем их научно-технического прогресса, важнейшей целью которого является выпуск высококачественной продукции в необходимом количестве, с наименьшими затратами и в кратчайшие сроки. Первоочередной задачей для разрешения стала проблема повышения качества и конкурентоспособности различных изделий и услуг. Метрология, стандартизация и сертификация являются инструментами обеспечения качества продукции, работ и услуг. По стандартам изготавливают огромное количество изделий на специализированных предприятиях, что снижает их стоимость и увеличивает качество изготовления. Стандарты на процессы, услуги, документы содержат те правила и нормы, которые должны знать и выполнять и специалисты промышленности, и специалисты торговли.
Для обеспечения конкурентоспособности поставщик должен подкрепить выпуск товара сертификатом на систему качества. При этом наибольшее доверие у потребителей вызывает сертификат на систему качества. Для надежного функционирования системы качества персонал предприятия, а в частности отдел технического контроля, должен знать и грамотно применять правила метрологии, стандартизации и сертификации. Соблюдение правил метрологии на различных этапах изготовления продукции позволяет свести к минимуму потери от недостоверных результатов измерений. Известно, что основной задачей конструктора является создание новых и модернизация существующих машин и приборов, изготовление чертежей и др. технической документации, обеспечивая её высокий технический уровень, качество, технологичность и экономичность изделия. Решение этой задачи в значительной степени связано с правильным нормированием точности изготовления изделий. Сюда относится правильный выбор размеров, назначение допусков размеров, формы и расположения поверхностей, нормирование шероховатости, зазоров и натягов.
Целью курсовой работы является расчет и выбор посадок для различных соединений, исходя из назначения соединения, назначения сборочной единицы и условий работы.
1. Анализ устройства и принципа действия сборочной единицы
Заданная сборочная единица предназначена для передачи крутящего момента. Крутящий момент с зубчатых колес 7 и 12 передается при помощи шлицевого соединения на вал 4.
Вал 4 опирается на втулки 2 и 9, которые в свою очередь по наружным диаметрам находятся в корпусе 1 и крышке 8 и имеет тепловой зазор для компенсации теплового удлинения вала 1. Для предотвращения сближения втулки 2, между ней и зубчатым колесом 7 устанавливают распорную втулку. С целью уменьшения трения, свободную полость внутри корпуса заполняют смазывающим веществом. Благодаря шпоночному соединению вала 4 и муфты 5 крутящий момент передается на другие детали и узлы механизма.
Зубчатое колесо 7 должно сопрягаться с валом 4 по переходной посадке с целью облегчения легкости монтажа и возможного демонтажа во время ремонта и одновременно для обеспечения хорошей центрации зубчатого колеса 7 и вала 4. Для сохранения посадки контактирующие поверхности вала 4 и колеса 7 подвергаются шлифованию.
Зубчатое колесо 12 должно сопрягаться зубчатым колесом 7 по посадке с натягом с целью от передачи крутящего момента и предотвращения его проворачивания.
Втулки 2 и 9 сопрягаются с валом 4 по посадке с зазором В корпусе 1 и крышке 8 втулки размещаются по посадке c натягом с целью предотвращения проворачивания и износа корпуса и. Поверхности, сопрягаемые с втулками необходимо подвергнуть шлифованию с целью уменьшения гребешков микронеровностей, которые при работе могут сминаться и повлечь увеличение зазора, что недопустимо для правильной работы механизма. К поверхностям вала 4, корпуса 1 и крышки 8 в местах сопряженных с подшипником предъявляются высокие требования к соосности, круглости и профиля продольного сечения.
Болты 14 М12х1,25 предназначены для притяжки крышек к корпусу. Мелкая резьба у них выполнена для избежания самопроизвольного раскручивания и для более сильной притяжки.
В сборке отдельные детали связаны друг с другом, поэтому отклонение размеров формы и расположения осей или поверхностей одной какой-либо из деталей вызывает отклонения размеров или формы в сборочной единице. Суммируясь, они оказывают влияние на качественные характеристики.
2. Выбор посадок для типовых гладких цилиндрических соединений
Определяются точностные характеристики сопрягаемых деталей и сопряжений.
Исходя из назначения и условий работы цилиндрических соединений выбираются посадки:
Посадка с зазором.
D1 = Ж50 мм
ES = + 0,03 es = –0,025
EI = 0 ei = –0,064
TD = 0,03 Td = 0,039
Smin = EI – es =0–(–0,025)= 0,025 мм.
Smax = ES – ei = 0,03–(– 0,064)= 0,094 мм.
TS = Smax - Smin = 0,094 – 0,025 = 0,069 мм.
Посадка с натягом
D3 = Ж60
 мм
ES = +0,03 es = +0,060
EI = 0 ei = +0,041
TD = 0,03 Td = 0,019
Nmin = ei– ES= 0,041– 0,02= 0,021мм.
Nmax = es– EI = 0,060 – 0 = 0,060 мм.
TN = Nmax– Nmin =0,060 – 0,021 = 0,039 мм.
Результаты вычислений выносятся в таблицу:
Таблица 2.1
|
Обозначение соединения |
Вид посадки | Точностные характеристики, мм | ||
| Smax | Smin | TS | ||
|
Ж50 |
С зазором | 0,094 | 0,025 | 0,069 |
|
Обозначение соединения |
Вид посадки | Точностные характеристики, мм | ||
| Nmin | Nmax | TN | ||
|
Ж60
|
С натягом | 0,021 | 0,060 | 0,039 |
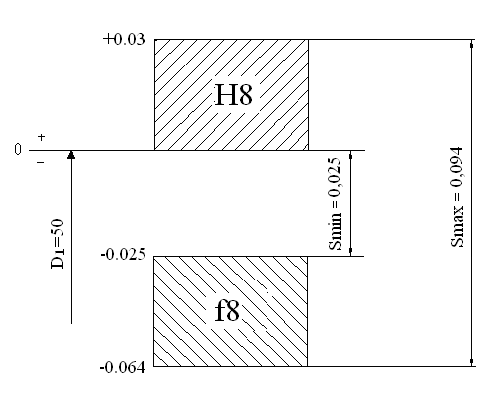
Рисунок 2.1 - Схема расположения полей допусков посадки с зазором
D1=Ж50мм
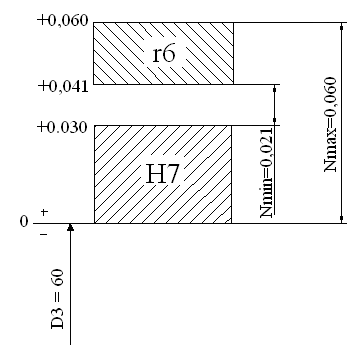
Рисунок 2.2 - Схема расположения полей допусков переходной посадки
D3 = Ж60
мм
3. Расчет размеров и выбор конструкций гладких предельных калибров
Находятся размеры контролируемых деталей с учетом известных полей допусков и предельных отклонений.
Для калибра-пробки:
Ж60Н7 мм
Dmax => НЕ Dmax= 60,03 мм
Dmin => ПР Dmin=60 мм
Для калибра-скобы:
Ж60r6 мм
dmax => НЕ dmax= 60,060 мм
dmin => ПР dmin= 60,041 мм
3.2. Рассчитываются исполнительные размеры калибров.
Для калибра-пробки:
z=4мкм; H=5 мкм; y =3 мкм [1], таблица.Д.1
ПРнов.min = Dmin + z – H/2 = 60+0,004-0,0025= 60,0015 мм
ПРнов.max = Dmin + z + H/2 = 60+0,004+0,0025= 60,0065 мм
ПРизн = Dmin – y = 60 – 0,003 = 59.997 мм
ПРисп = ПРнов.max –Н = 60,0065-0,005 мм
НЕmin = Dmax–H/2 = 60,003-0,0025=60,0005 мм
НЕmax =Dmax+H/2 = 60,003+0,0025=60,0055 мм
НЕисп = НЕmax –H = 60,0055 -0,005 мм
Для калибра-скобы: z1=0,004 H1/2 =0,0025 Н1=0,005 y1 =0,003
z1 = 4 мкм; H1 = 5 мкм; y1 = 3 мкм [1], табл.Д.1
ПРнов.min = dmax – z1 - H1/2 = 60,060 –0,004 – 0,0015= 60,0545 мм
ПРнов.max = dmax – z1 + H1/2 = 60,060 – 0,004 + 0,0015= 60,0575 мм
ПРизн = dmax+ y1 = 60,060 + 0,003 = 60,063 мм
ПРисп = ПРнов.max +H1=60,0575 +0,005 мм
НЕmin = dmin - H1/2 = 60,041 –0,0025 = 60,0385 мм
НЕmax = dmin + H1/2 = 60,041 +0,0025 = 60,0435 мм
НЕисп = НЕmin+H1 = 60,0385 +0,005 мм
подшипник соединение посадка
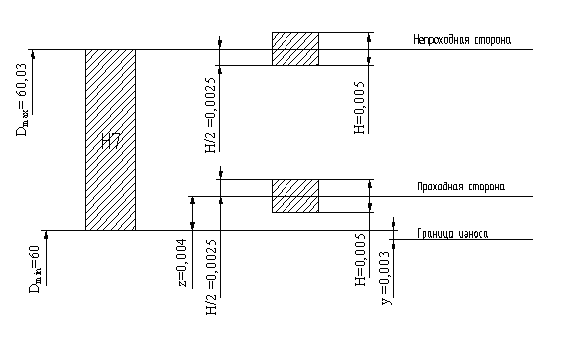
Рисунок
3.1 - Схема расположения
полей допусков
калибра-пробки
Ж60Н7мм
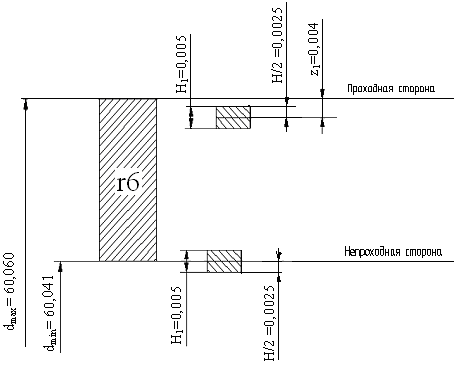
Рисунок
3.2 - Схема расположения
полей допусков
калибра-скобы
Ж60r6мм
4. Расчет и выбор посадок подшипников качения
Определяются номинальные размеры конструктивных элементов заданного подшипника и вид нагружения колец подшипника.
Исходные данные:
Диаметр внутреннего кольца d = 40 мм
Диаметр наружного кольца D = 90 мм
Ширина кольца B = 23 мм
Ширина фаски кольца r = 2,5 мм
Радиальная реакция опоры R = 4,5 кН
Перегрузка 180%
Вид нагружения колец подшипника:
внутреннее кольцо – циркуляционные нагружения [1], таблица Е.1
внешнее кольцо – местные нагружения [1], таблица Е.1
Выбираются поля допусков колец подшипника.
Определяются предельные отклонения колец подшипников.
Подшипник 0 класса точности.
Диаметра отверстия внутреннего кольца: Ж40L0(-0,012) мм [3] страница 806 таблица 4.72
Диаметра наружного кольца: Ж90l0(-0,015) мм [3] страница 808 таблица. 4.73
Выбор поля допуска вала, сопряженного с подшипником
Рассчитывается значение интенсивности радиальной нагрузки Pr:
Pr=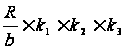 =
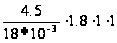 =450
Кн/м
где R – радиальная реакция опоры на подшипник; R=4,5 Кн
b – рабочая
ширина посадочного
места, м;
b=B-2 r=0,023-20,0025=0,018
r – ширина фаски кольца подшипника; 0,0021 м
k1 – динамический коэффициент посадки; k1=1,8, так как перегрузка более 150%
k2 – коэффициент, учитывающий степень ослабления посадочного натяга; k2=1
k3 – коэффициент неравномерности распределения радиальной нагрузки Pr; k3=1
По найденному значению Pr находится поле допуска вала – k6 [1], таблица Е.4
es = +0,018 dmax = 40,018
ei = +0,002 dmin = 40,002
Td = 0,016
Выбор поля допуска отверстия корпуса под подшипник.
В зависимости от нагрузки кольца выбирается поле допуска – H7 [1], таблица E.2
ES = +0,034
Dmax = 90,034
EI = 0
Dmin = 90
TD = 0,034
Определяются точностные характеристики сопряжений.
Вал – внутреннее кольцо подшипника
Nmax = 0,018+0,012=0,030мм
Nmin = 0,002+0=0,002 мм
TN = Nmax– Nmin= 0,040– 0,002=0,038 мм
Во избежание
разрыва кольца
максимальный
натяг посадки
Nmax не должен
превышать
значения натяга,
допускаемого
прочностью
кольца подшипника
Nдоп. Поэтому
проверяется
условие: Nmax Nдоп
Nдоп=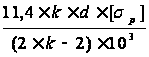 =
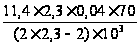 =0,049
мм
где [ ]
– допустимое
напряжение
на растяжение;
[]=70
Н/м2
k – коэффициент, принимаемый для подшипников средней серии равным 2,3
Nmax
Nдоп; 0,0300,049
– условие выполняется
Отверстие корпуса – наружное кольцо подшипника
Smin = 0–0 = 0мм
Smax= 0,034– (– 0,015)= 0,049 мм
ТS = Smin +Smax = 0+0,049=0,049 мм
Полученные данные вносятся в таблицы:
Таблица 4.1 Точностные характеристики
соединения вал – внутреннее кольцо
|
Обозначение соединения |
Вид посадки | Точностные характеристики, мм | |||
| Nmin | Nmax | Nс | TN | ||
|
Ж40 |
С натягом | 0,002 | 0,030 | 0,016 | 0,028 |

Таблица 4.2 Точностные характеристики соединения отверстие в корпусе – наружное кольцо
|
Обозначение соединения |
Вид посадки | Точностные характеристики, мм | |||
| Smin | Smax | Sс | TS | ||
|
Ж90 |
Без гарантирова-нного зазора | 0 | 0,049 | 0,0245 | 0,049 |
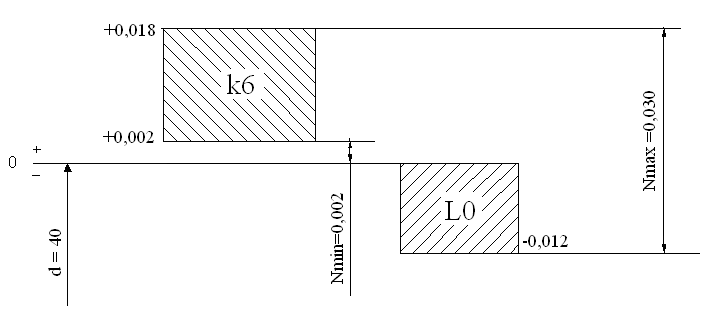
Рисунок 4.1- Схема
поля допуска
соединения
вал – внутреннее
кольцоЖ40

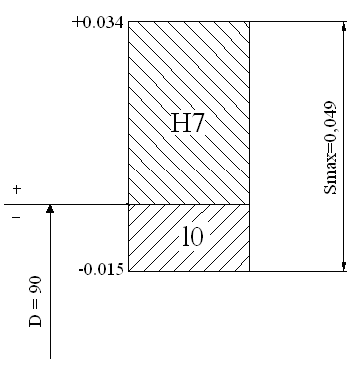
Рисунок 4.2- Схема
поля допуска
соединения
корпус – наружное
кольцо Ж90

5. Выбор посадки шлицевого соединения
b = 8 мм
Z = 8
D = 60 мм
d = 52 мм
Устанавливается способ центрирования шлицевого соединения – по внешнему диаметру D.
Выбираются посадки в зависимости от способа центрирования:
d=52
 мм;
[3], страница 782
таблица 4.58.
D=60
 мм;
b=10

 мм
[1], таблица Ж1-Ж4
Определяются точностные характеристики элементов шлицевого соединения и заносятся в таблицу:
Таблица 5 - Точностные характеристики элементов шлицевого соединения
| Наименование параметра | Номинальный размер, мм | Поле допуска | Значение допуска, мм | Предельные отклонения, мм | Предельные размеры, мм | ||
| EI, ei | ES, es | min | max | ||||
| Точностные характеристики параметров шлицевого профиля вала | |||||||
| ширина зуба | 10 | f8 | 0,022 | -0.035 | -0.013 | 9,965 | 9,987 |
| наружный диаметр | 60 | Js6 | 0.019 | -0,0095 | +0,0095 | 59,9905 | 60,0095 |
| внутренний диаметр | 52 | 3,3 | -3,3 | 0 | 52 | 48,7 | |
| Точностные характеристики параметров шлицевого профиля втулки | |||||||
| Ширина шлицевого паза | 10 | F8 | 0.020 | +0.035 | +0.013 | 10.035 | 10,013 |
| наружный диаметр | 60 | H7 | 0.030 | 0 | +0.030 | 60 | 60,030 |
| внутренний диаметр | 52 | H11 | 0.190 | 0 | +0.190 | 52 | 52,190 |
|
Обозначение соединения |
Вид посадки | Точностные характеристики, мм | |||
|
Nmax (Smax) |
Nmin (Smin) |
Nср (Scр) |
TS,N | ||
|
Ш52 |
Без гарантированного зазора | 3,49 | 0 | 1,745 | 3,490 |
|
Ш60 |
Переходная |
Nmax=0,0095 Smax=0,0395 |
Nср=0,00475 Scр=0,01975 |
0,049 | |
|
10 |
С зазором | 0,07 | 0,026 | 0,022 | 0,044 |
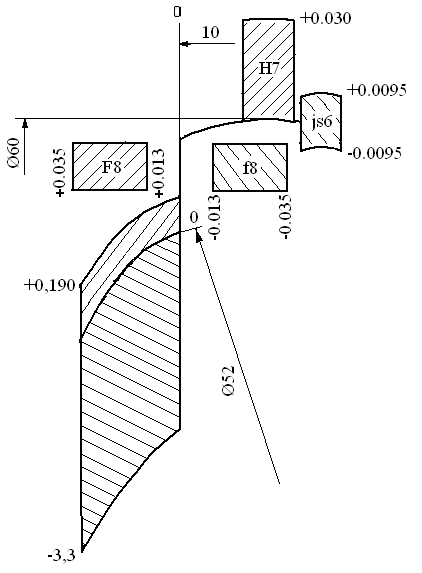
Рисунок 5.1
6. Определение точностных характеристик резьбового соединения
Исходные данные:
Резьба М12х1,25
Определяется обозначение длины свинчивания резьбы.
2,24ЧРd0.2 = 2,24Ч1,25Ч120,2=4,6<12 мм
6,7ЧРd0.2=6,7Ч1,25Ч120,2= 13,76>12 мм
Следовательно, обозначение длины свинчивания – N (нормальная)
Определяются номинальные значения среднего и внутреннего диаметров резьбы болта и отверстия в корпусе (гайки).
Средний диаметр d2, D2 = d – 1 + 0,188 = 12 – 1 + 0,188 = 11,188 мм
Внутренний диаметр d1, D1 = d – 2 + 0,647 = 10,647мм
Выбор полей
допусков резьбового
соединения
М12х1,25-

Определяются предельные отклонения и предельные размеры [3] таблица4.17
6.4.1. Для болта:
еsd2 = -0,028мм
еid2 = -0,160мм
еsd = -0,028 мм
еid = -0,160 мм
еsd1 = -0,028 мм
еid1 = - не нормируется
Диаметр резьбы болта
Средний d2
= 11,188
Наружный d
= 12
Внутренний
d1 = 10,647
Предельные размеры диаметров резьбы болта:
d2max = d2 + еsd2 =11,188-0.028=11,16 мм
d2min = d2 + еid2=11,188-0.240=10,948 мм
Td2 = еsd =еsd2-еid2=-0,028-(-0,160)=0,132 мм
dmax = d + еsd =12-0,028=11,972 мм
dmin = d + еid =12-0,160=11,84 мм
Td = еsd -еid =-0,028-(-0,160)=0,132 мм
d1max = d1+ еsd1 =11,647-0,028=10,619 мм
d1min – не нормируется
Td1– не нормируется
Для гайки:
ESD – не нормируется
EID = 0
ESD2 = +0,224мм
EID2 = 0
ESD1 = +0,335мм
EID1 = 0
Диаметр резьбы гайки
Средний D2 = 11,188+0,224
Внутренний D1 = 10,647+0,335
Наружный D
= 12
Предельные размеры диаметров резьбы гайки
D2max = D2 + ESD2= 11,188+0,224=11,412 мм
D2min = D2 + EID2 =11,188+0=11,188 мм
TD2 = ESD2- EID2 =0,224-0= 0,224 мм
Dmax –не нормируется
Dmin = D + EID =12+0=12 мм
TD –не нормируется
D1max = D1+ ESD1=10,647+0,335=10,982 мм
D1min = D1+ EID1 =10,647+0 =10,647 мм
TD1 = ESD1- EID1 =0,335-0 =0,335мм
Максимальный зазор Smax = D2max – d2min = 11,412–10,948 = 0,464 мм
Минимальный зазор Smin = D2min – d2max = 11,188 – 11,16 = 0,028 мм
Средний зазор Sср = (Smax+ Smin)/2 = (0,464 +0,028)/2 = 0,246 мм
Допуск посадки TS = TD2 + Td2 = 0,224 + 0,132 = 0,356 мм
Таблица 6.1 Точностные характеристики
резьбового
соединения
М12х1-
| Обозначение соединения | Вид посадки | Точностные характеристики, мм | |||
| Smax | Smin | Scp | TS | ||
|
М12х1,25-
|
С зазором | 0,464 | 0,028 | 0,246 | 0,356 |
Таблица 6.2 Точностные характеристики резьбовых деталей
|
Обозначение деталей |
Номинальный размер | Поле допуска | Величина допуска, мм | Предельные отклонения, мм | Предельные размеры, мм | ||
| ES (es) |
EI (ei) |
Dmax (dmax) | Dmin (dmin) | ||||
| d | 12 | 6g | 0,132 | -0,028 | -0,160 | 11,972 | 11,84 |
| d2 | 11,188 | 0,132 | -0,028 | -0,160 | 11,16 | 11,028 | |
| d1 | 10,647 | - | - | -0,028 | 10,619 | - | |
| D | 12 | - | - | - | 0 | - | 12 |
| D2 | 11,188 | 7Н | 0,224 | 0,224 | 0 | 11,412 | 11,188 |
| D1 | 10,647 | 0,335 | 0,335 | 0 | 10,982 | 10,647 | |
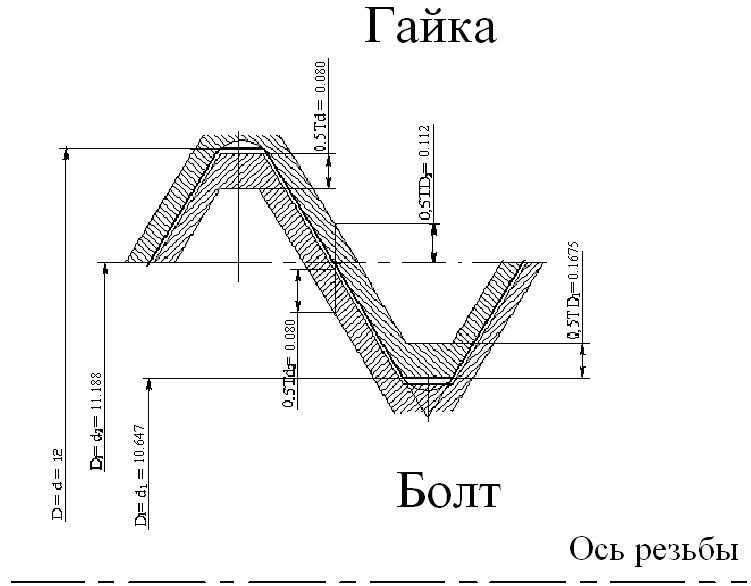
Рисунок 6.1-Схема расположения полей допусков
резьбового
соединения
М12х1,25-

7. Определение точностных характеристик зубчатого зацепления
Выбирается степень точности зубчатого колеса.
Исходные данные:
Модуль m = 3 мм;
Число зубьев z = 52;
Межосевое расстояние a = 130 мм;
Окружная скоростьV = 2,5 м/с;
Рабочая температура корпуса t1 = 80°С;
Рабочая температура колеса t2 = 30°С.
Материал корпуса – чугун; колеса – чугун.
Для заданного зубчатого колеса в зависимости от условий его работы принимается 8-я степень точности (средней точности). [3], таблица.5.12
Расчет необходимого гарантированного зазора по неработающим профилям зубьев, выбор вида сопряжения и вид допуска бокового зазора
Рассчитывается гарантированный боковой зазор
jmin і jn1 + jn2,
где jn1 – боковой зазор, соответствующий температурной компенсации
jn1=aЧ[ap1Ч(t1-20°) - ap2Ч(t2-20°)]Ч2Чsin a,
где а – межосевое расстояние, мм
ap1,ap2 – коэффициенты линейного расширения материалов соответственно зубчатых колес и корпуса,
ap1=11±110-6
°С-1;
,ap2
=11±110-6
°С-1
[1], таблица К.1
t1, t2 – предельные температуры соответственно колес и корпуса
a - угол профиля зубчатого колеса, a = 20° [3], страница 873
jn1=130[11Ч10 -6Ч(80-20)-11Ч10-6Ч(30-20)]Ч2Чsin20°=0,049 мм =49 мкм
jn2 – величина бокового зазора, необходимая для размещения слоя смазки
jn2 = kcЧmn,
где mn – модуль зубчатого колеса, мм;
kc – коэффициент, зависящий от окружной скорости колеса [1], таблица К.2
jn2 = 12Ч3 = 36 мкм
jmin = 49 + 36 = 85 мкм
Выбирается вид сопряжения из условия, что jn mint і jn min [1], таблица К.3
Вид сопряжения – «С» (jn mint = 85 мкм)
Вид бокового зазора