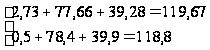Проектирование технологического процесса изготовления детали "Ось"
Графа 3. Указываем наименование операций.
Графа 4. Указываем тип станка и его модель.
Графа 5. Помещаем упрощенные эскизы в одном неизменном положении для каждой операции с указанием обрабатываемых поверхностей согласно маршрутной технологии. Нумерация поверхностей производится в соответствии со схемой обработки (рисунок 1.5).
Графа 6. Для каждой обрабатываемой на данной операции поверхности указываем операционный размер.
Графа 7. Термообработку детали не производим на данной операции, поэтому графу оставляем не заполненной.
Графа 8. Заполняется в исключительных случаях, когда выбор измерительной базы ограничивается условиями удобства контроля операционного размера. В нашем случае графа остается свободной.
Графа 9. Указываем возможные варианты поверхностей, которые можно использовать в качестве технологических баз с учетом рекомендаций, приведенных в [5].
Выбор поверхностей, используемых в качестве технологических и измерительных баз, начинаем с последней операции в порядке, обратном ходу технологического процесса. Уравнения размерных цепей записываем по графу исходных структур.
После выбора баз и операционных размеров приступаем к расчету номинальных значений и выбору допусков на операционные размеры.
Расчет длинновых операционных размеров базируется на результатах работы по оптимизации структуры операционных размеров и производится в соответствии с последовательностью работ. Подготовка исходных данных для расчета операционных размеров производится путем заполнения граф
13-17 карты выбора баз и расчета операционных размеров.
Графа 13. Для замыкания звеньев размерных цепей, являющихся чертежными размерами, записываем минимальные значения этих размеров. Для замыкания звеньев, представляющих собой операционные припуски, указываем величину минимального припуска, которая определяется по формуле:
z min = Rz + Т,
гдеRz – высота неровностей, полученных на предыдущей операции;
Т – глубина дефектного слоя, образовавшегося на предыдущей операции.
Значения Rz и Т определяются по таблицам [5].
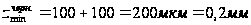
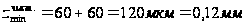
Графа 14. Для замыкающих звеньев размерных цепей, являющихся чертежными размерами, записываем максимальные значения этих размеров. Максимальные значения припусков пока не проставляем.
Графы 15, 16. Если допуск на искомый операционный размер будет иметь знак «–», то в графе 15 ставим цифру 1, если «+», то в графе 16 ставим цифру 2.
Графа 17. Проставляем приблизительно величины определяемых операционных размеров, используем уравнения размерных цепей из графы 11.
9А8 = 8с9 = 12 мм;
9А5 = 3с9 – 3с5 = 88 – 15 = 73 мм;
9А3 = 3с9 = 88 мм;
7А9 = 7z8 + 9A8 = 0,2 + 12 = 12 мм;
7А12 = 3с12 +7А9 – 9А3 = 112 + 12 – 88 = 36 мм;
10A7 = 7А9 + 9z10 = 12 + 0,2 = 12 мм;
10A4 = 10А7 – 7А9 + 9А5 + 4z5 = 12 – 12 + 73 + 0,2 = 73 мм;
10А2 = 10А7 – 7A9 + 9A3 + 2z3 = 12 – 12 + 88 + 0,2 = 88 мм;
6A10 = 10А7 + 6z7 = 12 + 0,2 = 12 мм;
6A13 = 6A10 – 10A7 + 7A12 + 12z13 = 12 – 12 + 36 + 0,2 = 36 мм;
1А6 = 10А2 – 6А10 + 1z2 = 88 – 12 + 0,5 = 77 мм;
1A11 = 10z11 + 1A6 + 6А10 = 0,2 + 77 + 12 = 89 мм;
1A14 = 13z14 + 1A6 + 6A13 = 0,5 + 77 + 36 = 114 мм.
Графа 18. Проставляем принятые по таблице точности 7 [6] значения допусков на операционные размеры, учитывая рекомендации, изложенные в [4]. После простановки допусков в графе 18 можно определить величину максимальных значений припусков и проставить их в графе 14.
Значение ∆z определяем из уравнений в графе 11 как сумму допусков на составляющие размерную цепь операционные размеры.
Графа 19. В эту графу нужно проставить номинальные значения операционных размеров.
Сущность метода расчета номинальных значений операционных размеров сводится к решению записанных в графе 11 уравнений размерных цепей.
1. 8с9 = 9А89А8 =


2. 3с9 = 9А39А3 =

3. 3с5 = 3с9 – 9А5

9А5 = 3с9 – 3с5 =
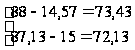
Принимаем: 9А5 = 73-0,74
3с5 =
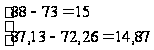
4. 9z10 = 10A7 – 7A9

10A7 = 7А9 + 9z10
=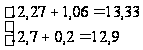
Принимаем: 10А7 = 13,5-0,43 (корректировка + 0,17)
9z10 =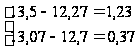
5. 4z5 = 10A4 – 10A7 + 7А9 – 9А5
10A4 = 10А7 – 7А9
+ 9А5 + 4z5 =
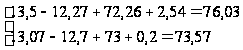
Принимаем: 10А4 = 76,2-0,74 (корректировка + 0,17)
4z5 =
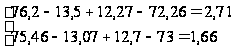
6. 2z3 = 10А2 – 10А7 + 7A9 – 9A3
10А2 = 10А7 – 7A9
+ 9A3 + 2z3 =
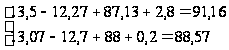
Принимаем: 10A2 = 91,2-0,87 (корректировка + 0,04)
2z3 =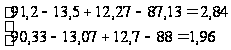
7. 7z8 = 7А9 – 9А8

7А9 = 7z8 + 9A8
=
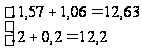
Принимаем: 7А9 = 12,7-0,43 (корректировка: + 0,07)
7z8 =
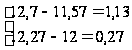
8. 3с12 = 7А12 – 7А9 + 9A3
7А12 = 3с12 +7А9 – 9А3 =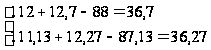
Принимаем: 7А12 = 36,7-0,62
3с12=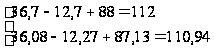
9. 6z7 = 6A10 – 10A7
6A10 = 10А7 + 6z7
=
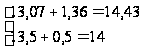
Принимаем: 6А10 = 14,5-0,43 (корректировка + 0,07)
6z7 =
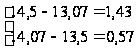
10. 12z13 = 6A13 – 6A10 + 10A7– 7A12
6A13 = 6A10 – 10A7 + 7A12 +
12z13 =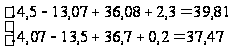
Принимаем: 6А13 = 39,9-0,62 (корректировка + 0,09)
12z13 =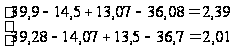
11. 1z2 = 6А10 – 10А2 + 1А6
1А6 = 10А2 – 6А10 + 1z2
=
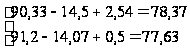
Принимаем: 1А6 = 78,4-0,74 (корректировка + 0,03)
1z2 =
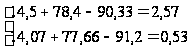
12. 13z14 = 1A14 – 1A6 – 6A13
1A14 = 13z14 + 1A6 + 6A13 =