Проектирование технологического процесса изготовления детали "Ось"
i – число проходов;
S – подача инструмента, мм.
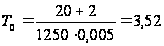 мин
Определение вспомогательного времени см. карту 44, [5]
Тв=0,14+0,1+0,06+0,03=0,33 мин
Определение времени на обслуживание рабочего места, отдых и естественные надобности:
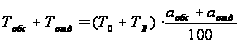 ,
где аобс и аотд – время на обслуживание рабочего места, отдых и естественные надобности в процентах от оперативного времени по карте 50, [5]:
аобс = 2% и аотд = 4%.
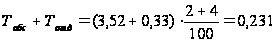 мин
Определение нормы штучного времени:
Тш=То + Тв + Тобс + Тотд = 3,52 + 0,33 + 0,231 = 4,081 мин
1.11 Экономическое сравнение 2-х вариантов операций
При разработке технологического процесса механической обработки возникает задача выбрать из нескольких вариантов обработки один, обеспечивающий наиболее экономичное решение. Современные способы механической обработки и большое разнообразие станков позволяют создавать различные варианты технологии, обеспечивающие изготовление изделий, полностью отвечающих всем требованиям чертежа.
В соответствии с положениями по оценке экономической эффективности новой техники признается наиболее выгодным тот вариант, у которого сумма текущих и приведенных капитальных затрат на единицу продукции будет минимальной. В число слагаемых суммы приведенных затрат следует включать лишь те затраты, которые изменяют свою величину при переходе на новый вариант технологического процесса.
Сумму этих
расходов, отнесенную
к часам работы
машины, можно
назвать часовыми
приведенными
затратами
 .
Рассмотрим следующие два варианта выполнения токарной операции, в которых обработка ведется на разных станках:
по первому варианту черновое обтачивание наружных поверхностей детали производится на универсальном токарно-винторезном станке модели 1К62;
по второму варианту черновое обтачивание наружных поверхностей детали производится на токарно-револьверном станке модели 1П365.
1. Операция 10 выполняется на станке 1К62.
Величина
характеризует
экономичность
оборудования.
Меньшее значение
для сопоставления
станков при
равной производительности
свидетельствует
о том, что станок
более экономичен.
Величина часовых приведенных затрат
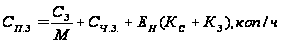 ,
где
 - основная и
дополнительная
заработная
плата, а также
начисления
на соцстрах
оператору и
наладчику за
физический
час работы
обслуживаемых
машин, коп/ч;
 - коэффициент
многостаночности,
принимаемый
по фактическому
состоянию на
рассматриваемом
участке, принимаем
М = 1;
 - часовые
затраты по
эксплуатации
рабочего места,
коп/ч;
 - нормативный
коэффициент
экономической
эффективности
капитальных
вложений: для
машиностроения
= 2;
 - удельные
часовые капитальные
вложения в
станок, коп/ч;
 - удельные
часовые капитальные
вложения в
здание, коп/ч.
Основную и дополнительную заработную плату, а также отчисления на соцстрах оператору и наладчику можно определить по формуле:
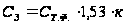 ,
коп/ч,
где - часовая тарифная
ставка станочника
соответствующего
разряда, коп/ч;
1,53 – суммарный коэффициент, представляющий произведение следующих частных коэффициентов:
1,3 – коэффициент выполнения норм;
1,09 – коэффициент дополнительной зарплаты;
1,077 – коэффициент отчислений на соцстрах;
к – коэффициент, учитывающий зарплату наладчика, принимаем к = 1,15.
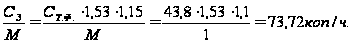
Величина часовых затрат по эксплуатации рабочего места в случае понижения
загрузки
станка должна
быть скорректирована
с помощью
коэффициента
 ,
если станок
не может быть
дозагружен.
В этом случае
скорректированная
величина часовых
затрат:
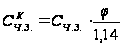 ,
коп/ч,
где
- часовые затраты
по эксплуатации
рабочего места,
коп/ч;
- поправочный
коэффициент:
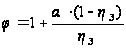 ,
 - удельный
вес условно-постоянных
затрат в часовых
затратах на
рабочем месте,
принимаем
 ;
 - коэффициент
загрузки станка.
 ,
гдеТШТ – штучное время на операции, ТШТ = 2,54 мин;
tВ – такт выпуска, принимаем tВ = 17,7 мин;
mП – принятое число станков на операции, mП = 1.
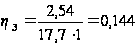 ;
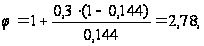
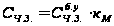 ,
где - практические
скорректированные
часовые затраты
на базовом
рабочем месте,
 коп;
 - машино-коэффициент,
показывающий,
во сколько раз
затраты, связанные
с работой данного
станка, больше,
чем аналогичные
расходы у базового
станка. Принимаем
 .
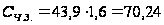 коп.
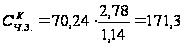 коп/ч.
Капитальные вложения в станок и здание можно определить:
 ,
коп/ч,
гдеЦ – балансовая стоимость станка, принимаем Ц = 2200.
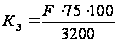 ,
коп/ч,
Где F – производственна площадь, занимаемая станком, с учетом проходов:
 ,
м2,
где - производственная
площадь, занимаемая
станком,
 м2;
 - коэффициент,
учитывающий
дополнительную
производственную
площадь,
 .
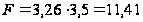 м2.
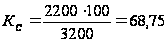 коп/ч.
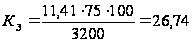 коп/ч.
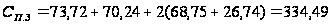 коп/ч.
Стоимость механической обработки на рассматриваемой операции:
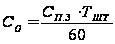 ,
коп.
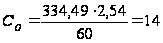 коп.
2. Операция 10 выполняется на станке 1П365.
Ц = 3800 руб.
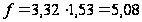 м2.
ТШТ = 1,48 мин.
mП = 1.
М = 1.
 .
 .

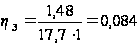
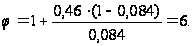
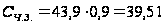 коп.
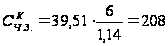 коп/ч.
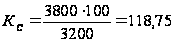 коп/ч.
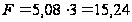 м2.
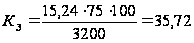 коп/ч.
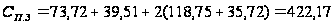 коп/ч.
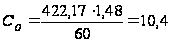 коп.
Сопоставив варианты выполнения токарной операции на различных станках, приходим к выводу, что токарную обработку наружных поверхностей детали следует производить на токарно-револьверном станке модели 1П365. Так как себестоимость механической обработки детали ниже, чем если выполнять ее на станке модели 1К62.
2. Проектирование специальной станочной оснастки
2.1 Исходные данные для проектирования станочной оснастки
В данном курсовом проекте разработано станочное приспособление для операции №35, в которой производится сверление, зенкерование и развертывание отверстий при помощи станка с ЧПУ.
Тип производства, программа выпуска, а также затраты времени на операцию, определяющие уровень быстродействия приспособления при установке и снятии детали, повлияли на решение механизировать приспособление (зажим детали в тиках происходит за счет пневмоцилиндра).
Приспособление используется для установки только одной детали.
Рассмотрим схему базирования детали в приспособлении:
Рисунок 2.1 Схема установки детали в тисках
1, 2, 3 – установочная база – лишает заготовку трех степеней свободы: перемещение вдоль оси ОХ и вращения вокруг осей ОZ и ОY; 4, 5 – двойная опорная база – лишает двух степеней свободы: перемещение вдоль осей OY и OZ; 6 – опорная база – лишает вращения вокруг оси ОХ.
2.2 Принципиальная схема станочного приспособления
В качестве станочного приспособления будем использовать машинные тиски, оснащенные пневмоприводом. Пневмопривод обеспечивает постоянство усилия зажима детали, а также быстроту закрепления и открепления обрабатываемой детали.
2.3 Описание конструкции и принципа работы
Универсальные самоцентрирующие тиски с двумя подвижными сменными губками предназначены для закрепления деталей типа ось при проведении сверления, зенкерования и развертывания отверстий. Рассмотрим конструкцию и принцип работы приспособления.
На левом торце корпуса 1 тисков закреплена переходная втулка 2, а на ней пневмокамера 3. Между двумя крышками пневмокамеры зажата диафрагма 4, которая жестко закреплена на стальном диске 5, в свою очередь, закрепленном на штоке 6. Шток 6 пневмокамеры 3 через тягу 7 соединен со скалкой 8, на правом конце которой расположена рейка 9. Рейка 9 находится в зацеплении с зубчатым колесом 10, а зубчатое колесо 10 – с верхней подвижной рейкой 11, на которой установлена и закреплена с помощью двух штифтов 23 и двух болтов 17 правая подвижная губка 12. В кольцевую выточку на левом конце скалки 8 входит нижний конец пальца 14, верхний его конец запрессован в отверстие левой подвижной губки 13. Сменные зажимные призмы 15, соответствующие диаметру обрабатываемой оси, закрепляются винтами 19 на подвижных губках 12 и 13. Пневмокамера 3 прикрепляется к переходной втулке 2 с помощью 4 болтов 18. В свою очередь переходная втулка 2 присоединяется к корпусу приспособления 1 при помощи болтов 16.
При поступлении сжатого воздуха в левую полость пневмокамеры 3 диафрагма 4 прогибается и перемещает вправо шток 6, тягу 7 и скалку 8. Скалка 8 пальцем 14 передвигает губку 13 вправо, а левым реечным концом, вращая зубчатое колесо 10, перемещает верхнюю рейку 11 с губкой 12 влево. Таким образом, губки 12 и 13, сдвигаясь, зажимают обрабатываемую деталь. При поступлении сжатого воздуха в правую полость пневмокамеры 3 диафрагма 4 прогибается в другую сторону и перемещают влево шток 6, тягу 7 и скалку 8; скалка 8 разводит губки 12 и 13 с призмами 15.
2.4 Расчет станочного приспособления
Силовой расчет приспособления
Рисунок 2.2 Схема для определения усилий зажима заготовки
Для определения силы зажима упрощенно изобразим заготовку в приспособлении и изобразим моменты от сил резания и искомую потребную силу закрепления.
На рисунке 2.2:
М – крутящий момент на сверле;
W – потребное усилие закрепления;
α – угол призмы.
Потребное усилие закрепления заготовки определяется по формуле:
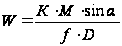 ,
Н,
гдеМ – крутящий момент на сверле;
α – угол призмы, α = 90;
- коэффициент
трения на рабочих
поверхностях
призмы, принимаем
 ;
D – диаметр заготовки, D = 75 мм;
К – коэффициент запаса.
K = k0∙k1∙k2∙k3∙k4∙k5∙k6 ,
где k0 – гарантированный коэффициент запаса, для всех случаев обработки k0 = 1,5
k1 – коэффициент, учитывающий наличие случайных неровностей на заготовках, что влечет за собой увеличение сил резания, принимаем k1 = 1;
k2 – коэффициент, учитывающий увеличение сил резания от прогрессирующего затупления режущего инструмента, k2 = 1,2;
k3 – коэффициент, учитывающий увеличение сил резания при прерывистом резании, k3 = 1,1;
k4 – коэффициент, учитывающий непостоянство усилия зажима при использовании пневморычажных систем, k4 = 1;
k5 – коэффициент, учитывающий эргономику ручных зажимных элементов, принимаем k5 = 1;
k6 – коэффициент, учитывающий наличие моментов, стремящихся повернуть заготовку, принимаем k6=1.
K = 1,5∙1∙1,2∙1,1∙1∙1∙1 = 1,98.
Крутящий момент
М = 10∙СМ∙ Dq ∙ Sу ∙Кр.
где СМ, q, у, Kр, – коэффициенты [5], с.281.
S – подача, мм/об.
D – диаметр сверления, мм.
М = 10∙0,0345∙ 82 ∙ 0,150,8 ∙0,92 = 4,45 Н∙м.
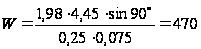 Н.
Определим усилие Q на штоке диафрагменной пневмокамеры. Усилие на штоке изменяется по мере его движения, так как на определенном участке перемещения начинает оказывать сопротивление диафрагма. Рациональная длина хода штока, при которой не происходит резкого изменения усилия Q, зависит от расчетного диаметра D, толщины t, материала и конструкции диафрагмы, а также от диаметра d опорного диска.
В нашем случае принимаем диаметр рабочей части диафрагмы D = 125 мм, диаметр опорного диска d = 0,7∙D = 87,5 мм, диафрагма изготавливается из прорезиненной ткани, толщина диафрагмы t = 3 мм.
Усилие в исходном положении штока:
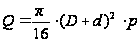 ,
Н,
Где р – давление в пневмокамере, принимаем р = 0,4∙106 Па.
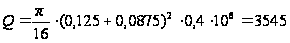 Н.
Усилие на штоке при перемещении на 0,3D:
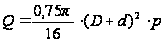 ,
Н.
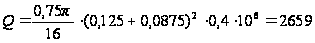 Н.
Расчет приспособления на точность
Исходя из точности выдерживаемого размера обрабатываемой детали к соответствующим размерам приспособления предъявляют следующие требования.
При расчете
на точность
приспособлений
суммарная
погрешность
 при
обработке
детали не должна
превышать
величину допуска
T размера,
т.е.

Суммарная погрешность приспособления рассчитывается по следующей формуле:
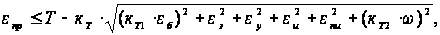
где Т – допуск выполняемого размера;
 - погрешность
базирования,
 ,так
как в данном
случае нет
отклонения
фактически
достигнутого
положения
детали от требуемого;
 -
погрешность
закрепления,
 ;
 -
погрешность
установки
приспособления
на станке,
 ;
 -
погрешность
положения
детали из-за
износа элементов
приспособления;
Приближенно износ установочных элементов может определяться по формуле:
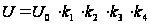 ,
гдеU0 – средний износ установочных элементов, U0 = 115 мкм;
k1, k2, k3, k4 – соответственно коэффициенты, учитывающие влияние материала заготовки, оборудования, условий обработки и числа установок заготовки.
k1 = 0,97; k2 = 1,25; k3 = 0,94; k4 = 1;
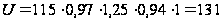 мкм.
Принимаем
 мкм;
 -
погрешность
от перекоса
или смещения
инструмента,
 ,
так как в приспособлении
отсутствуют
направляющие
элементы;
 -
коэффициент,
учитывающий
отклонение
рассеяния
значений составляющих
величин от
закона нормального
распределения,

 -
коэффициент,
учитывающий
уменьшение
предельного
значения погрешности
базирования
при работе на
настроенных
станках,

 -
коэффициент,
учитывающий
долю погрешности
обработки в
суммарной
погрешности,
вызываемой
факторами, не
зависящими
от приспособления,
