Проектирование технологического процесса изготовления детали "Ось"

Принимаем: 1A14 = 119,7-0,87 (корректировка + 0,03)
13z14 =
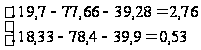

13. 10z11 = 1A11 – 1A6 – 6А10
1A11 = 10z11
+ 1A6 + 6А10 =
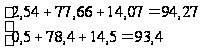
Принимаем: 1А11 = 94,3-0,87 (корректировка + 0,03)
10z11 =
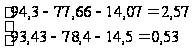
После расчета номинальных величин размеров, заносим их в графу 19 карты выбора баз и с допуском на обработку записываем в графе «примечание» Схемы обработки (рисунок 1.5).
После того, как заполним графу 20 и графу «прим.», полученные значения операционных размеров с допуском наносим на эскизы маршрутного технологического процесса. На этом расчет номинальных значений длинновых операционных размеров закончен.
| Карта выбора баз и расчета операционных размеров | ||||||||||||||||||
| Замыкающие звенья | № операции | Наименование операции | Модель оборудование | Эскизы обработки деталей |
Операционные размеры |
Базы | Уравнения размерных цепей |
Замыкающие звенья размерных цепей | Операционные размеры | |||||||||
| Обрабатываемые поверхности | Глубина термоупр. слоя | Выбранные из условий удоб- ства замера | Варианты технол. баз | Принятые тех-нол. и измерит. базы | Обозначение | Предельные размеры |
Знак допуска и прибл. величина операционного размера |
Величина допуска |
Номинальное значение |
|||||||||
| min | max | |||||||||||||||||
- |
+ |
Приблиз. величина |
||||||||||||||||
|
3с5 3с9 8с9 3с12 1z2 2z3 |
5 | Заготовит. | ГКМ |
|
А14 А11 А6 |
13z14=1A14–1A–6A13 10z11=1A11–1A6-6А10 1z2=6А10–10А2+1А6 |
13z14 10z11 1z2 |
0,5 0,5 0,5 |
2,73 2,54 2,54 |
1 1 1 |
114 89 77 |
-0,87 -0,87 -0,74 |
119,7 94,3 78,4 |
|||||
| 10 | Токарная | 1П365 |
|
А13 А10 |
6 | 6 |
12z13=6A13–6A10+10A7–7A12 6z7=6A10–10A7 |
12z13 6z7 |
0,2 0,2 |
2,3 1,36 |
1 1 |
36 12 |
-0,62 -0,43 |
39,9 |
Расчет операционных размеров с двусторонним расположением припуска
При обработке поверхностей с двусторонним расположением припуска расчет, операционных размеров целесообразно вести с применением статистического метода определения величины операционного припуска в зависимости от выбранного способа обработки и от размеров поверхностей.
Для определения величины операционного припуска статическим методом в зависимости от метода обработки, будем использовать таблицы источника [4].
Для расчета операционных размеров с двусторонним расположением припуска, для таких поверхностей составляем следующую схему расчета:
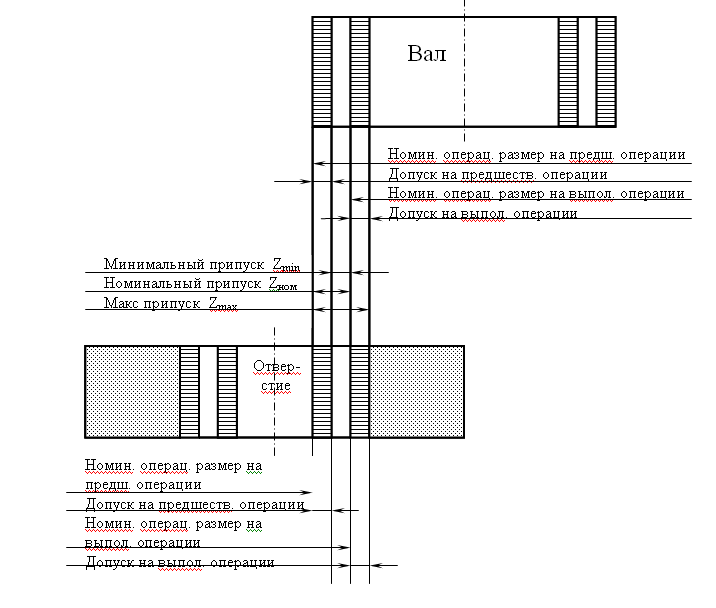
Рисунок 1.10 Схема расположения операционных припусков
Составление ведомости расчета диаметральных операционных размеров.
Графа 1: Указывает номера операций согласно разработанной технологии, в которых производится обработка данной поверхности.
Графа 2: Указывается метод обработки в соответствии с операционной картой.
Графа 3 и 4: Указывается обозначение и величина номинального диаметрального операционного припуска, принятого по таблицам в соответствии с методом обработки и размерами обрабатываемой детали.
Графа 5: Указывается обозначение операционного размера.
Графа 6: Согласно принятой схеме обработки составляются уравнения для расчета операционных размеров.
Заполнение ведомости начинается с конечной операции.
Графа 7: Указывается принятый операционный размер с допуском. Расчетная величина искомого операционного размера определяется решением уравнения из графы 6.
Ведомость
расчета операционных
размеров при
обработке
наружного
диаметра оси
Ш20к6
(Ш20 )
|
№ оп. |
Наименование операции |
Операционный припуск | Операционный размер | |||
| Обознач. | Величина | Обознач. | Формулы расчета | Примерный размер | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Заг | Штамповка |
Ш24 |
||||
| 10 | Токарная (черновая) | D10 | D10=D20+2z20 | Ш20,92–0,34 |
||
| 20 | Токарная (чистовая) | Z 20 | 0,4 | D 20 | D 20= D45+2z45 | Ш20,12- 0,17 |
| 45 | Шлифование | Z45 | 0,06 | D45 | D45=черт. р-р |
Ш20 |

Ведомость расчета операционных размеров при обработке наружного диаметра оси Ш75-0,12
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Заг | Штамповка |
Ш79 |
||||
| 10 | Токарная (черновая) | D10 | D10=D20+2z20 | Ш75,8–0,2 | ||
| 20 | Токарная (чистовая) | Z 20 | 0,4 | D 20 | D 20=черт. р-р | Ш75- 0,12 |

Ведомость
расчета операционных
размеров при
обработке
наружного
диаметра оси
Ш30к6 (Ш30 )
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Заг | Штамповка |
Ш34 |
||||
| 15 | Токарная (черновая) | D15 | D15=D25+2z25 | Ш30,92–0,34 | ||
| 25 | Токарная (чистовая) | Z 25 | 0,4 | D 25 | D20=D50+2z50 | Ш30,12- 0,17 |
| 50 | Шлифование | Z50 | 0,06 | D50 | D50=черт. р-р |
Ш30 |
Ведомость расчета операционных размеров при обработке наружного диаметра вала Ш20h7 (Ш20-0,021)
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Заг | Штамповка |
Ш34 |
||||
| 15 | Токарная (черновая) | D15 | D15=D25+2z25 | Ш20,8–0,2 | ||
| 25 | Токарная (чистовая) | Z 25 | 0,4 | D 25 | D25=черт. р-р | Ш20-0,021 |
Ведомость расчета операционных размеров при обработке отверстия Ш8Н7 (Ш8+0,015)
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 35 | Сверление | D35 | D35= D35/-2 Z35/ | Ш6+0,14 | ||
| 35/ | Зенкерование | Z35/ | D35/ | 0,8 | D35/= D35//-2 Z35// | Ш7,6+0,12 |
| 35// | Развертывание | Z35// | D35// | 0,2 | D35//=черт. р-р | Ш8+0,015 |
Ведомость расчета операционных размеров при обработке отверстия Ш12+0,07
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 30 | Сверление | D30 | D30= D30/-2 Z30/ | Ш10,4+0,18 | ||
| 30/ | Зенкерование | Z30/ | D30/ | 0,8 | D30/=черт. р-р | Ш12+0,07 |
Ведомость расчета операционных размеров при обработке отверстия Ш14+0,07
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 35 | Сверление | D35 | D35= D35/-2 Z35/ | Ш12,4+0,18 | ||
| 35/ | Зенкерование | Z35/ | D35/ | 0,8 | D35/= черт. р-р | Ш14+0,07 |
Ведомость расчета операционных размеров при обработке отверстия Ш9+0,058
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| 35 | Сверление | D35 | D35= D35/-2 Z35/ | Ш7,4+0,15 | ||
| 35/ | Зенкерование | Z35/ | D35/ | 0,8 | D35/= черт. р-р | Ш9+0,058 |
После расчета диаметральных операционных размеров, нанесем ихзначения на эскизы соответствующих операций маршрутного описания технологического процесса.
1.9 Расчет режимов резания
При назначении режимов резания учитывают характер обработки, тип и размеры инструмента, материал его режущей части, материал и состояние заготовки, тип и состояние оборудования.
При расчете режимов резания устанавливают глубину резания, минутную подачу, скорость резания. Приведем пример расчета режимов резания для двух операций. Для остальных операций режимы резания назначаем согласно [5], т.2,стр. 265-303.
010 . Точение черновое (Ш24)
Модель стана 1П365, обрабатываемый материал – сталь 45, материал инструмента СТ 25.
Обоснование марки материала и геометрии режущей части.
Резец оснащен твердосплавной пластиной СТ 25 (Al2O3+TiCN+T15K6+TiN). Применение твердосплавной пластины, которая не нуждается в переточке, снижает затраты времени на смену инструмента, кроме того, основой данного материала является улучшенный Т15К6, что существенно повышает износостойкость и температуростойкость СТ 25.
Геометрия режущей части.
Все параметры режущей части выбираем из источника [5] Проходной резец: α= 8°, γ = 10°, β = +3є, f = 45°, f1 = 5°.
Марка СОЖ: 5%-ая эмульсия.
Глубина резания соответствует величине припуска, так как припуск снимается за один поход.
t = 2,8 мм.
Расчетная подача определяется исходя из требований шероховатости ([5],стр.266) и уточняется по паспорту станка.
S = 0,5 об/мин.
Стойкость [5],стр.268.
Т = 50 мин.
6. Расчетная скорость резания определяется из заданной стойкость, подачи и глубины резания из [1],стр.265.
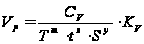
где Сv , х , m, у – коэффициенты [ 5 ],стр.269;
Т – стойкость инструмента, мин;
S – подача, об/мм;
t – глубина резания, мм;
Кv – коэффициент, учитывающий влияние материала заготовки.
Кv = Кмv ∙Кпv ∙Киv,
Кмv – коэффициент, учитывающий влияние свойств обрабатываемого материала на скорость резания;
Кпv = 0,8 – коэффициент, учитывающий влияние состояния поверхности заготовки на скорость резания;
Киv = 1 – коэффициент, учитывающий влияние инструментального материала на скорость резания.
Кмv
= Кг∙ ,
где Кг – коэффициент, характеризующий группу стали по обрабатываемости.
Кмv
= 1∙

Кv = 1,25 ∙0,8 ∙1 = 1,
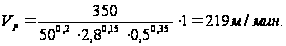
7. Расчетная частота вращения.

где D – обрабатываемый диаметр детали, мм;
VР – расчетная скорость резания, м/ мин.
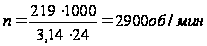
По паспорту станка принимаем n = 1500 об/мин.
8. Фактическая скорость резания.

где D - обрабатываемый диаметр детали, мм;
n – частота вращения, об/мин.
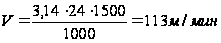
9. Тангенциальную составляющую силы резания Pz, H определяем по формуле источника [5], с.271.
РZ = 10∙Ср∙tх∙Sу∙Vn∙Кр,
гдеРZ – сила резания, Н;
Ср, х, у, n – коэффициенты [5], стр.273;
S – подача, мм/об;
t – глубина резания, мм;
V – скорость резания, об/мин;
Кр– поправочный коэффициент (Кр= Кмр∙К jр∙К gр∙Кlр, – численные значения этих коэффициентов из [5], стр.264, 275).
Кр = 0,846∙1∙1,1∙0,87 = 0,8096.
РZ = 10∙300∙2,8∙0,50,75∙113-0,15∙0,8096 = 1990 Н.
10. Мощность из [5],стр.271.
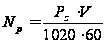 ,
где РZ – сила резания, Н;
V – скорость резания, об/мин.
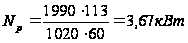 .
Мощность электродвигателя станка 1П365 составляет 14 квт, поэтому мощность привода станка достаточна:
Nрез.< Nст.
3,67 кВт <14 кВт.
035. Сверлильная
Сверление отверстия Ш8 мм.
Модель станка 2550Ф2, обрабатываемый материал – сталь 45, материал инструмента Р6М5. Обработка ведется за один проход.
1. Обоснование марки материала и геометрии режущей части.
Материал режущей части инструмента Р6М5.
- твердость 63…65 HRCэ,
- предел прочности на изгиб sп = 3,0 ГПа,
- предел прочности на растяжение sв = 2,0 ГПа,
- предел прочность на сжатие sсж = 3,8 ГПа,
Геометрия режущей части: w =10°– угол наклона винтового зуба;
f = 58° - главный угол в плане,
a = 8° - задний затачиваемый угол.
Глубина резания
t = 0,5∙D = 0,5∙8 = 4 мм.
Расчетная подача определяется исходя из требований шероховатости [5].с 266 и уточняется по паспорту станка.
S = 0,15 об/мин.
Стойкость [5]с. 270.
Т = 25 мин.
5. Расчетная скорость резания определяется из заданной стойкость, подачи и глубины резания.
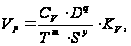
где Сv , х , m, у – коэффициенты [5], с.278.
Т – стойкость инструмента, мин.
S – подача, об/мм.
t – глубина резания, мм.
КV – коэффициент, учитывающий влияние материала заготовки, состояние поверхности, материал инструмента и т.д.
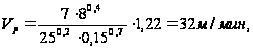
6. Расчетная частота вращения.
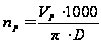 ,
где D – обрабатываемый диаметр детали, мм.
Vр – расчетная скорость резания, м/ мин.
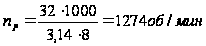
По паспорту станка принимаем n = 1000 об/мин.
7. Фактическая скорость резания.
где D - обрабатываемый диаметр детали, мм.
n - частота вращения, об/мин.
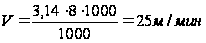 .
8. Крутящий момент
Мкр = 10∙СМ∙ Dq ∙ Sу ∙Кр.
где СМ, q, у, Kр, – коэффициенты [5], с.281.
S – подача, мм/об.
D – диаметр сверления, мм.
Мкр = 10∙0,0345∙ 82 ∙ 0,150,8 ∙0,92 = 4,45 Н∙м.
Осевая сила Ро, Н по [5], с. 277;
Ро = 10∙СР·Dq·Sy·КР,
где СР, q, у, Kр, – коэффициенты [5] с.281.
Ро = 10∙68·81·0,150,7·0,92 = 1326 Н.
9. Мощность резания.

гдеМкр - крутящий момент, Н∙м.
V – скорость резания, об/мин.
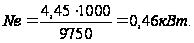
0,46 кВт < 7 кВт. Мощность станка достаточна для заданных условий обработки.
040. Шлифовальная
Модель станка 3Т160, обрабатываемый материал – сталь 45, материал инструмента – нормальный электрокорунд 14А.
Врезное шлифование периферией круга.
Марка материала, геометрия режущей части.
Выбираем круг:
ПП 600Ч80Ч305 24А 25 Н СМ1 7 К5А 35 м/с. ГОСТ 2424-83.
2. Глубина резания
t = 0,04 мм.
3. Радиальная подача Sр, мм/об определяем по формуле из источника [5], с. 301, табл. 55.
SР = 0,005 мм/об.
4. Скорость круга VК, м/с определяем по формуле из источника [5], стр. 79:
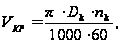
где DК - диаметр круга, мм;
DК = 300 мм;
nК = 1250 об/мин – частота вращения шлифовального шпинделя.
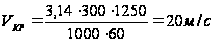
5. Расчетную частоту вращения заготовки nз.р, об/мин определим по формуле из источника [5], с.79.
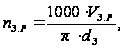
где VЗ.Р – выбранная скорость заготовки, м/мин;
VЗ.Р определим по табл. 55, стр. 301 [5]. Примем VЗ.Р = 40 м/мин;
dЗ – диаметр заготовки, мм;
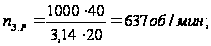
6. Эффективная мощность N, кВт определим по рекомендации в
источнике [5] стр. 300:
при врезном шлифовании периферией круга
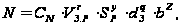
где коэффициент CN и показатели степеней r, y, q, z приведены в [5], табл. 56, стр. 302;
VЗ.Р – скорость заготовки, м/мин;
SP – радиальная подача, мм/об;
dЗ – диаметр заготовки, мм;
b – ширина шлифования, мм равна длине шлифуемого участка заготовки;
b = 22 мм;
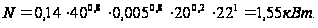
Мощность электродвигателя станка 3Т160 составляет 17 кВт, поэтому мощность привода станка достаточна:
Nрез< Nшп
1,55 кВт < 17 кВт.
1.10 Нормирование операций
Расчетно-технологические нормы времени определяются расчетным путем.
Существуют, норма штучного времени ТШТ и норма времени калькуляционная. Калькуляционная норма определяется по формуле на стр. 46, [9]:
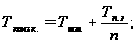
где Тшт – норма штучного времени, мин;
Тп.з. – подготовительно-заключительное время, мин;
n - количество деталей в партии, шт.
Норма штучного времени определяется по формуле:
Тшт = tосн + tвсп + tобсл + tпер,
где tосн – основное технологическое время, мин;
tвсп – вспомогательное время, мин;
tобсл – время обслуживания рабочего места, мин;
tпер – время перерывов и отдыха, мин.
Основное технологическое время для токарных, сверлильных операций определяется по формуле на стр. 47, [9]:
 ,
мин,
гдеL – расчетная длина обработки, мм;
 - число проходов;
Sмин – минутная подача инструмента;
а - число одновременно обрабатываемых деталей.
Расчетная длина обработки определяется по формуле:
L = Lрез + l1 + l2 + l3.
гдеLрез – длина резания, мм;
l1 – длина подвода инструмента, мм;
l2 – длина врезания инструмента, мм;
l3 – длина перебега инструмента, мм.
Время обслуживания рабочего места определяется по формуле:
tобсл = tтехн.обсл + tорг.обсл,
гдеtтехн.обсл – время технического обслуживания, мин;
tорг.обсл – время организационного обслуживания, мин.
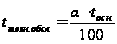 ,
где - коэффициент,
определяемый
по нормативам.
Принимаем
 .
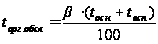 ,
где - коэффициент,
определяемый
по нормативам.
Принимаем
 .
Время на перерыв и отдых определяется по формуле:
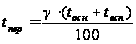 ,
где
 - коэффициент,
определяемый
по нормативам.
Принимаем
 .
Приведем расчет норм времени для трех различных операций
010 Токарная
Предварительно определим расчетную длину обработки. l1, l2, l3 определим по данным табл.3.31 и 3.32 на стр.85 [3].
L = 12 + 6 +2 = 20 мм.
Минутная подача
Sмин = Sоб∙n, мм/мин,
где Sоб – оборотная подача, мм/об;
n – число оборотов, об/мин.
Sмин = 0,5∙1500 = 750 мм/мин.
Основное технологическое время:
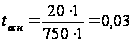 мин.
Вспомогательное время состоит из трех составляющих: на установку и на снятие детали, на переход, на измерение. Это время определяется по картам 51, 60, 64 на стр. 132, 150, 160 по [10]:
tуст/снят = 1,2 мин;
tпереход = 0,03 мин;
tизм = 0,12 мин;
tвсп = 1,2 + 0,03 + 0,12 = 1,35 мин.
Время технического обслуживания
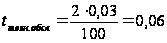 мин.
Время организационного обслуживания
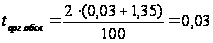 мин.
Время перерывов
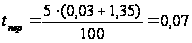 мин.
Норма штучного времени на операцию:
Тшт = 0,03 + 1,35 + 0,09 + 0,07 = 1,48 мин.
035 Сверлильная
Сверление отверстия Ш8 мм.
Определим расчетную длину обработки.
L = 12 + 10,5 + 5,5 = 28 мм.
Минутная подача
Sмин = 0,15∙800 = 120 мм/мин.
Основное технологическое время:
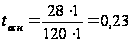 мин.
Обработка производится на станке с ЧПУ. Время цикла автоматической работы станка по программе определяется по формуле:
Тц.а = То + Тмв, мин,
гдеТо – основное время автоматической работы станка, То = tосн;
Тмв – машинно-вспомогательное время.
Тмв = Тмв.и + Тмв.х, мин,
гдеТмв.и – машинно-вспомогательное время на автоматическую смену инструмента, мин;
Тмв.х – машинно-вспомогательное время на выполнение автоматических вспомогательных ходов, мин.
Тмв.и определяем по приложению 47, [11].
Принимаем Тмв.х = То/20 = 0,0115 мин.
Тц.а = 0,23 + 0,05 + 0,0115 = 0,2915 мин.
Норма штучного времени определяется по формуле:
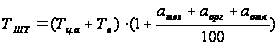 ,
гдеТв – вспомогательное время, мин. Определяется по карте 7, [12];
атех, аорг, аотл – время на обслуживание и отдых, определяется по [12], карта 16: атех + аорг + аотл = 8%;
Тв = 0,49 мин.
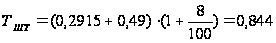 мин.
040. Шлифовальная
Определение основного (технологического) времени:
 ,
гдеl – длина обрабатываемой части;
l1 – величина врезания и перебега инструмента по карте 43,