Проектирование технологического процесса изготовления детали "Корпус"
Тонкое растачивание
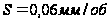
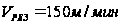
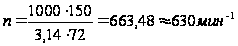
Расчет и назначение норм времени
Расчет штучного времени
На две операции штучное время рассчитываем поэлементно по формуле:
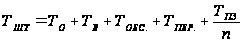
где:  -
основное время
 -
вспомогательное
время
 -
время перехода
 -
число деталей
в партии
На остальные операции время рассчитываем по приближенной формуле:
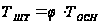
Сверлильная
операция 
Фрезерная
операция 
Расточная
операция

Расчет норм времени сводим в таблицу 4.
Для фрезерной
операции 
Для сверлильной
операции 
Основное время в операции 015 состоит из двух составляющих: фрезерование + сверление
Вспомогательное время выбираем из нормативов [1]:
Операция 015:
Установка и снятие – 0,15 мин
Управление станком – 0,1 мин
Время на измерение – 0,16 мин
Операция 020:
Установка и снятие – 0,15 мин
Управление станком – 0,1 мин
Время на измерение – 0,32 мин
Время на
обслуживание

Расчет числа станков на операции

где:  -
такт выпуска
Коэффициент загрузки определяем по формуле:
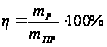
Результаты расчетов сведены в таблицу 4.
Таблица 4.
| № |
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||||||||||||
| 015 | 0,975 | 0,15 | 0,1 | 0,16 | 1,385 | 0,09 | 0,09 | 1,565 | 20 | 415 | 1,613 | 0,195 | 1 | 19,5 |
| 020 | 0,133 | 0,15 | 0,1 | 0,32 | 0,703 | 0,05 | 0,05 | 0,803 | 20 | 415 | 0,851 | 0,103 | 1 | 10,3 |
| 025 | 0,286 | 0,526 | 0,06 | 1 | 6,36 | |||||||||
| 030 | 0,55 | 1,012 | 0,12 | 1 | 12,2 | |||||||||
| 0,24 | 0,78 | 0,09 | 9,42 | |||||||||||
| 0,36 | 1,17 | 0,14 | 14,1 | |||||||||||
| 0,033 | 0,108 | 0,013 | 1,305 | |||||||||||
| 0,073 | 0,238 | 0,029 | 2,87 | |||||||||||
| 0,007 | 0,022 | 0,003 | 0,26 | |||||||||||
| 0,4 | 0,7 | 0,085 | 8,46 | |||||||||||
| 0,048 | 0,084 | 0,01 | 1,015 | |||||||||||
| 035 | 0,133 | 0,245 | 0,03 | 1 | 2,96 | |||||||||
| 040 | 0,6 | 1,95 | 0,23 | 1 | 23,56 | |||||||||


 ,
100%


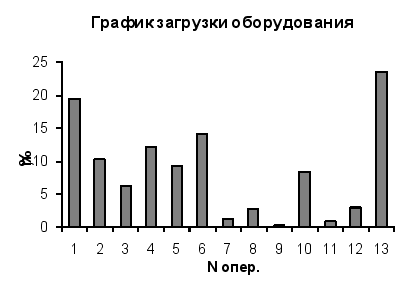
При данной загрузке оборудования будет простаивать длительное время.
Уточнение типа производства
После расчета норм времени уточняем тип производства по коэффициенту серийности.
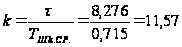
так как
 ,то
данное производство
является
среднесерийным.
Литература:
Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения. Мн.: Высшая школа, 1983.
Солнышкин Н.П. и др. Технологические процессы в машиностроении. – СПбГТУ. 1998г.
Общемашиностроительные нормативы режимов резания для технологического нормирования работ на металлорежущих станках. – М. Машиностроение, 1974.
Справочник технолога машиностроителя / под ред. А.Г. Косиловой, Р.К. Мещерякова. – М.: Машиностроение, 1974 – Т1, 2.
Общемашиностроительные нормативы времени. – М. Машиностроение, 1980.