Технологический процесс механической обработки детали
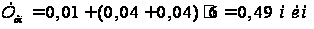
Тогда вспомогательное время составит
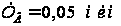
Оперативное время:
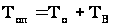 (8)
Время на техническое обслуживание рабочего времени определяется по формуле:
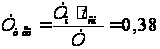 ,
(9)
где – время на смену
инструмента
и подналадку
станка,
 ;
 – стойкость
резца.
Время на
организационное
обслуживание
составляет
 оперативного
времени и равно
0,039
Время перерывов
на отдых составляет
 от основного
времени (0,137).
Тогда штучное время на данной операции по формуле 7 с учетом 8 и 9 составляет:
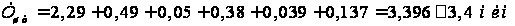
Операция 120:
Основное время для токарной операции определяется по формуле:
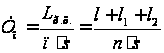 ,
где – длина рабочего
хода, мм;
 – длина
обрабатываемой
поверхности,
мм;
 и
 –
расстояние
на врезание
и перебег
соответственно,
мм.
Таблица 6.4
Основное время на переходах операции 120 токарная с ЧПУ
| № п/п | Вид обработки | поверхности |
|
n, об/мин |
|
|
|
|
1 2 3 4 5 6 7 8 9 |
черновая чистовая черновая получистовая чистовая черновая получистовая чистовая чистовая |
АА З (И) З (И) З (И) К (Л) К (Л) К (Л) Н |
26 26 8 8 8 16 16 16 5 |
180 315 200 360 360 200 360 360 200 |
0,3 0,2 0,3 0,2 0,1 0,3 0,2 0,1 0,3 |
0,48 0,41 0,13 0,11 0,22 0,27 0,22 0,45 0,09 |
2,38 |
 ,
мм
 ,
мм/об
 ,
мин
 ,
мин
Основное
время на операции
«120» токарная
с ЧПУ составляет
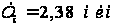 .
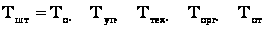
Для обработки всех переходов на операции токарная с ЧПУ при работе на станке 16К20Ф3 справедлива формула штучного времени:
 ,
Согласно [2], определяются компоненты:
Время на
включение
станка кнопкой
 ,
время на перемещение
кареток суппортов
в продольном
направлении
равно
 ,
время на смену
инструмента
(резца) равно
0,04 мин (инструмент
меняется 5 раз)
тогда:
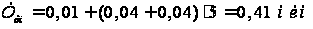
Тогда вспомогательное
время составит
Оперативное время:
Время на техническое обслуживание рабочего времени определяется по формуле:
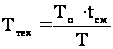 ,
где
– время на смену
инструмента
и подналадку
станка,
;
– стойкость
резца.
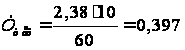
Время на
организационное
обслуживание
составляет
оперативного
времени и равно
0,04
Время перерывов
на отдых составляет
от основного
времени (0,143).
Тогда штучное время на данной операции по формуле 7 с учетом 8 и 9 составляет:
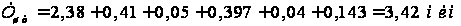
6.3 Определение загрузки оборудования
Загрузка
станков
 (токарного
станка 16К20Ф3) будет
определена
по формуле:
 (10)
Тогда по формуле 10 загрузка токарного станка 16К20Ф3 (операция 110):
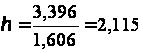
Операция 120 составит:
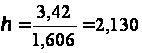
Отсюда следует вывод, что для производства данного количества деталей и равномерной загрузки оборудования необходимо использовать пять станков, причем один станок будет задействован на обеих операциях.
Библиографический список
Ю.И. Кувалдин, В.Д. Перевощиков, А.Ю. Вылегжанин. / Технология машиностроения: Методические указания для выполнения контрольных работ. – Киров: Изд-во ВятГУ, 2004. — 64 с.
Горбацевич А.Ф., Шкред В.А. /Курсовое проектирование по технологии машиностроения: Учебное пособие для машиностроительных специальностей вузов. — 4-е изд., перераб. и доп. — Мн.: Высш. Школа, 1983. — 256 с., ил.
Справочник технолога-машиностроителя. В 2-х т. Т. 1 /Под ред. А.Г. Косиловой и Р.К. Мещерякова. 4-е изд., перераб. и доп. – М.: Машиностроение, 1985. 656 с., ил.
Справочник технолога-машиностроителя. В 2-х т. Т. 2 /Под ред. А.Г. Косиловой и Р.К. Мещерякова. 4-е изд., перераб. и доп. – М.: Машиностроение, 1986. 496 с., ил.