Расчет и проектирования автоматической системы технологического оборудования
МИНИСТЕРСТВО ОБРАЗОВАНИЯ И НАУКИ УКРАИНЫ
ДОНЕЦКИЙ НАЦИОНАЛЬНЫЙ ТЕХНИЧЕСКИЙ УНИВЕРСИТЕТ
Механический факультет
Кафедра МС и И
РАСЧЕТНО-ГРАФИЧЕСКАЯ РАБОТА
по дисциплине: “Теория проектирования автоматизированных станочных комплексов”
на тему: “Расчет и проектирования автоматической системы технологического оборудования”
Выполнил:
ст. гр. МС-09мн Я. И. Князев
Руководитель: Ю. А. Гринев
Нормоконтролер: Ю. А. Гринев
ДОНЕЦК 2010
РЕФЕРАТ
Курсовая работа содержит: с., 7 табл., 4 источника, 4 приложения.
В данной курсовой работе рассматривается процесс проектирования автоматической линии технологического оборудования, которая позволила бы при минимальных затратах добиться заданной производительности.
Цель работы: спроектировать оптимальную структурно-компоновочную схему автоматической линии для условий серийного производства детали «стакан». Реализовать структурную схему на практике, выбрав конкретное технологическое оборудование; описать ее работу с помощью циклограммы.
Курсовая работа включает: данную пояснительную записку, которая содержит все необходимые сведения о проектировании автоматической линии; чертеж компоновки автоматической линии с обозначением всех позиций; циклограмма работы автоматической линии.
Кроме того, для всех операций представлены эскизы карт наладок.
СТАКАН, ТЕХПРОЦЕСС, ПРОИЗВОДСТВО, ПРОИЗВОДИТЕЛЬНОСТЬ, СТАНОК, СТОИМОСТЬ, АТОМАТИЧЕСКАЯ ЛИНИЯ, ЦИКЛОГРАММА
ИСХОДНЫЕ ДАННЫЕ
- чертеж детали (приложение Б);
- базовый технологический процесс обработки детали;
- заданная производительность обработки Qтр=50 деталей/смена.
СОДЕРЖАНИЕ
ВВЕДЕНИЕ
1 Анализ технологичности конструкции детали
2 Базовый технологический процесс обработки штока в условиях неавтоматизированного производства
3 Операционный технологический процесс, реализуемый в условиях автоматизированного производства
4 Расчет режимов резания, расчет машинного времени, расчет технологической производительности в условиях неавтоматизированного производства
5 Анализ базового операционного технологического процесса по критерию обеспечения заданной сменной производительности обработки
6 Уточненный расчет производительности автоматической линии
7 Выбор транспортно-загрузочной системы
8 Расчет затрат для выбранных вариантов автоматических линий
ПРИЛОЖЕНИЕ А – Эскизы наладки на агрегатную операцию
ПРИЛОЖЕНИЕ Б – Чертеж детали
ПРИЛОЖЕНИЕ В – Общий вид автоматической линии со спецификацией
ПРИЛОЖЕНИЕ Г – Эскизы наладки на агрегатную операцию
ПРИЛОЖЕНИЕ Д - Циклограмма работы линии
ВВЕДЕНИЕ
Современное производство отличается сложностью производства и технологических процессов. В этих условиях решаются проблемы повышения продуктивности работы и качества производства изготавливаемой продукции при минимальных затратах автоматизации. Для этого необходимо уметь проектировать и широко использовать автоматизированные системы технологического оборудования, в состав которых входит сами станки – автоматы, автоматизированные загрузочные устройства, транспортно – накопительные системы и др.
1 АНАЛИЗ ТЕХНОЛОГИЧНОСТИ КОНСТРУКЦИИ ДЕТАЛИ
Деталь типа стакан изготовлена из материала чугун СЧ20. Это серый чугун, содержащий 3,5 % углерода.
Химический состав материала детали представлен в таблице 1.1.
Таблица 1.1 - Химический состав СЧ20
| C, % | Si , % | Mn , % | S, % | P, % |
| 3.3 - 3.5 | 1.4 - 2.4 | 0.7 - 1 | до 0.15 | до 0.2 |
Физические свойства материала представлены в таблице 1.2.
Таблица 1.2 - Физические свойства СЧ20
| Температура, Град |
Модуль упругости , МПа |
Коэффициент температурно-го расширения, 1/Град |
Коэффициент теплопровод-ности, Вт/(м·град) | Плотность материала , кг/м3 |
Твёрдость по Бринеллю, HB |
| 20 | 1 | 54 | 7100 | 255 | |
| 100 | 9,5 | 143 |
На чертеже представлены все необходимые виды, сечения и разрезы, чтобы уяснить конструкцию детали. Деталь является достаточно жесткой, так как отношение длины детали к ее диаметру намного меньше 10. Деталь имеет средней сложности форму.
На чертеже указана твёрдость поверхностей детали после термообработки НRC 48…50. В качестве термообработки принята закалка.
На чертеже детали имеются все сечения необходимые для того, чтобы представить конструкцию детали.
Заменить деталь сборным узлом или армированной конструкцией представляется нецелесообразным.
Наиболее точными поверхностями детали является поверхность ш130js6. Обеспечение этой точности требует обработки абразивным инструментом.
Все поверхности детали доступны для обработки и измерений. Возможно использование высокопроизводительного оборудования и режимов резания. При проектировании детали выдержаны стандарты. Форма и поверхности детали соответствуют стандартному инструменту.
Нетехнологичными элементами являются поверхности торцов выточек внутри стакана: ш90H8/ш95 и поверхность ш90/ш95.
Несмотря на указанные недостатки деталь в целом технологична.
2 БАЗОВЫЙ ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС ОБРАБОТКИ В УСЛОВИЯХ НЕАВТОМАТИЗИРОВАННОГО ПРОИЗВОДСТВА
На рисунке 2.1 приведен чертеж обрабатываемой заготовки.
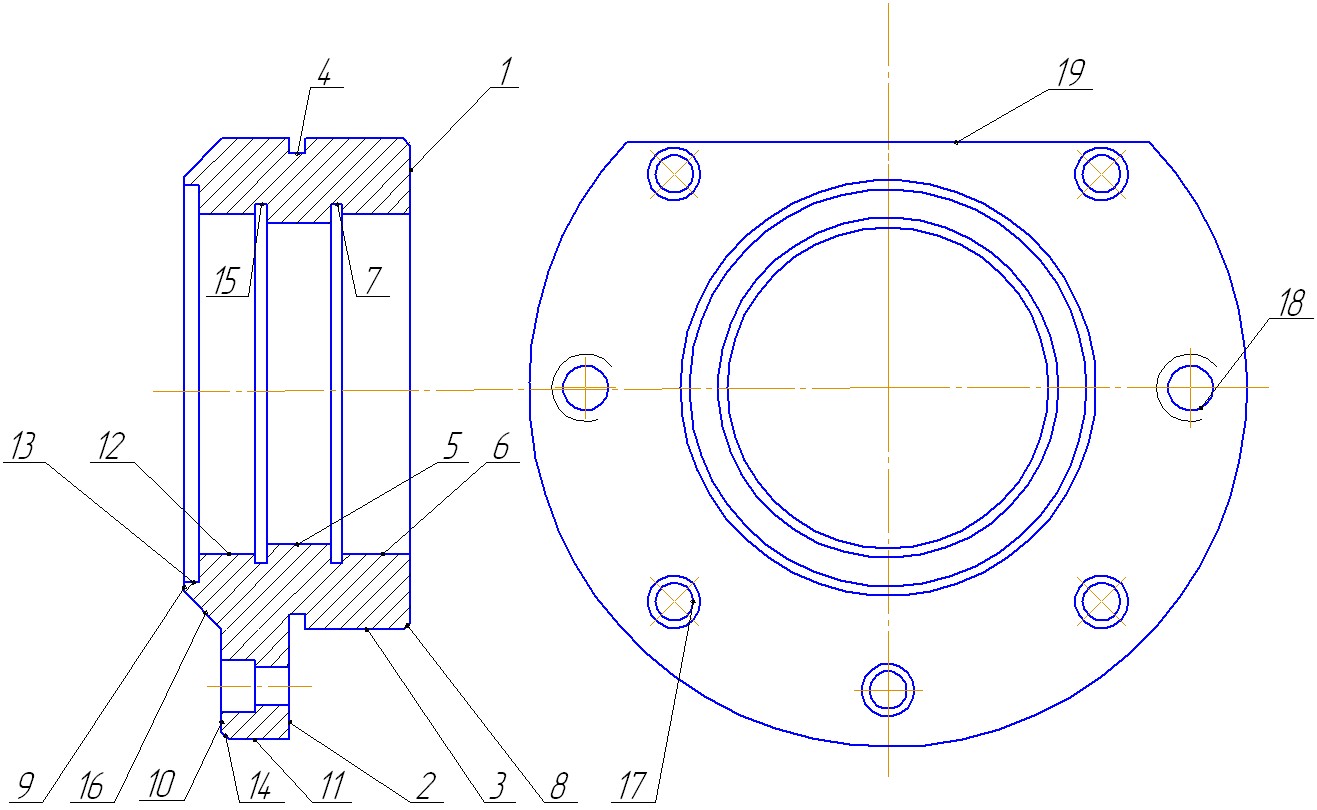
Рисунок 2.1- Изготавливаемая деталь
Далее приведем технологический процесс обработки детали в условиях неавтоматизированного производства.
| Операция | Содержание или наименование операции |
| 005 | Литье |
| 010 | Заготовительная |
| 015 |
Токарно-винторезная А. Установить и снять заготовку Подрезать торец 1 Подрезать торец 2 Точить поверхность 3 начерно Точить поверхность 3 предварительно Точить канавку 4 Расточить отверстие 5 Расточить отверстие 6 начерно Расточить отверстие 6 предварительно Точить канавку 7 Точить фаску 8 Б. Установить и снять заготовку Подрезать торец 9 Подрезать торец 10 Точить поверхность 11 Точить фаску 12 Расточить отверстие 13 Расточить отверстие 14 Точить канавку 15 Точить фаску 16 |
| 020 | Термическая обработка (закалка) |
| 025 |
Токарно-винторезная А. Установить и снять заготовку Точить поверхность 3 начисто Расточить отверстие 6 начисто |
| 030 |
Вертикально-сверлильная А. Установить и снять заготовку Сверлить 5 отверстий 17 Сверлить 2 отверстия 18 под резьбу МІ2 Зенкеровать 5 отверстий 17 Нарезать резьбу 18 (М12) |
| 035 |
Горизонтальо-фрезерная А. Установить и снять заготовку Фрезеровать лыску 19 |
| 040 |
Круглошлифовальная А. Установить и снять заготовку Шлифовать 3 |
| 045 | Технический контроль |
Таблица 2.1 - Технологический процесс обработки стакана
3 ОПЕРАЦИОННЫЙ ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС В УСЛОВИЯХ АВТОМАТИЗИРОВАННОГО ПРОИЗВОДСТВА
Для автоматизации технологического процесса выбираем токарные операции: 015 токарно-винторезная, 025 токарно-винторезная, 030 вертикально-сверлильная, 035 вертикально-фрезерная. Все оставшиеся операции будем выполнять вне автоматизированного производства.
4 ВЫБОР
РЕЖИМОВ РЕЗАНИЯ,
РАСЧЕТ МАШИННОГО
ВРЕМЕНИ
 ,
РАСЧЕТ ТЕХНОЛОГТЧЕСКОЙ
ПРОИЗВОДИТЕЛЬНОСТИ
 В УСЛОВИЯХ НЕ
АВТОМАТИЗИРОВАННОГО
ПРОИЗВОДСТВА
Для дальнейшего определения производительности проектируемой автоматической линии необходимо рассчитать машинное время на проведение каждой из операций. Для этого расчета необходимо знать габариты обрабатываемой поверхности и режимы резания. Для единичного производства режимы резания можно назначат по справочникам нормирования, но приведенные там значения сильно завышены. Для массового или серийного типа производства более целесообразно проводить полный расчет режимов резания.
Глубина резания, обычно, назначается в соответствие с видом обработки и типом заготовки. Величину подачи при точении выбираем в зависимости от параметра шероховатости. Скорость резания для точения можно определить по формуле:
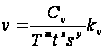 м/мин;
где Т – стойкость резца;
s – величина подачи;
t – глубина резания;
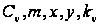 - коэффициенты,
постоянные
для заданных
условий резания.
Частоту вращения шпинделя определяют по формуле:
 об/мин;
где D – диаметр обрабатываемой заготовки.
Машинное время обработки находим по формуле:
 мин;
где L – длина обработки.
Для сверления величина подачи выбирается в зависимости от диаметра сверлимого отверстия. Скорость резания рассчитывается по формуле:
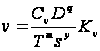 м/мин;
где D – диаметр сверления.
Для зенкерования и развертывания скорость резания рассчитывается по формуле:
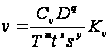 м/мин.
Машинное время здесь рассчитывается аналогично как и для точения.
Таблица 4.1 – Расчет машинного времени выполнения операций.
| № | Название операций и переходов | Инструмент | Глубина резания t,мм | Подача S, мм/об | Скорость V, м/мин | Частота вращения n,мин-1 | Диаметр обработки, D мм | Длина оброботки L мм |
Основное время tp |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | |
| 15 Токарно-винторезная | |||||||||
| Установ А | |||||||||
| 1 | Подрезать торец 1 | Резец подрезной ВК8 | 2 | 0,35 | 81,68 | 200,00 | 130 | 40 | 0,61 |
| 2 | Подрезать торец 2 | Резец подрезной ВК8 | 2,5 | 0,4 | 74,61 | 125 | 190 | 60 | 1,26 |
| 3 | Точить поверхность 3 начерно | Резец проходной ВК8 | 2,2 | 1,2 | 51,05 | 125 | 130 | 32 | 0,23 |
| 4 | Точить поверхность 3 предварительно | Резец проходной ВК8 | 1,2 | 1,0 | 65,35 | 160 | 130 | 32 | 0,22 |
| 5 | Точить канавку 4 |
Резец канавочный ВК8 |
4 | 0,3 | 128,65 | 315 | 130 | 35 | 0,40 |
| 6 | Расточить отверстие 5 | Резец расточной ВК8 | 4 | 0,2 | 84,12 | 315 | 85 | 60 | 1,00 |
| 7 | Расточить отверстие 6 начерно | Резец расточной ВК8 | 4 | 0,2 | 113,10 | 400 | 90 | 21 | 0,30 |
| 8 | Расточить отверстие 6 предварительно90 | Резец расточной ВК821 | 10,32 | 0,15 | 141,37 |
500 500 |
|||
| 9 | Точить канавку 785 |
Резец канавочный ВК87 |
30,08 | 0,25 | 133,52 |
500 500 |
|||
| 10 | Точить фаску 8 | Резец фасочный ВК8 | 2,2 | 0,25 | 102,10 |
250 |
130 | 2 | 0,08 |
| Установ Б | |||||||||
| 11 | Подрезать торец 9 | Резец подрезной ВК8 | 2 | 0,25 | 86,39 | 250 | 110 | 5 | 0,13 |
| 12 | Подрезать торец 10 | Резец подрезной ВК8 | 2,5 | 0,5 | 74,61 | 125 | 190 | 60 | 1,01 |
| 13 | Точить поверхность 11 | Резец проходной ВК8 | 2,5 | 1,2 | 47,75 | 80 | 190 | 18 | 0,22 |
| 14 | Расточить отверстие 12 | Резец расточной ВК8 | 4 | 0,2 | 89,06 | 315 | 90 | 22 | 0,40 |
| 15 | Расточить отверстие 13 | Резец расточной ВК8 | 4 | 0,2 | 82,47 | 250 | 105 | 4 | 0,14 |
| 16 | Точить фаску 14 | Резец фасочный ВК8 | 2,2 | 0,5 | 95,50 | 160 | 190 | 15 | 0,23 |
| 17 | Точить канавку 15 |
Резец канавочный ВК8 |
3 | 0,25 | 133,52 | 500 | 85 | 7 | 0,08 |
| 18 | Точить фаску 16 | Резец фасочный ВК8 | 2,5 | 0,5 | 95,50 | 160 | 190 | 2 | 0,06 |
| 025 Токарно-винторезная | |||||||||
| Установ А | |||||||||
| 1 | Точить поверхность 3 начисто | Резец проходной ВК3М | 0,8 | 0,125 | 81,68 | 200 | 130 | 32 | 1,40 |
| 2 | Расточ. отверстие 6 начисто | Резец расточной ВК3М | 0,6 | 0,25 | 74,61 | 125 | 90 | 18 | 0,67 |
| 030 Вертикально-сверлильная | |||||||||
| Установ А | |||||||||
| 1 | Сверлить 5 отверстий 17 | Сверло ВК8 | 4 | 0,2 | 18,84 | 710 | 8 | 18 | 0,75 |
| 2 | Сверлить 2 отверстия 18 под резьбу МІ2 | Сверло ВК8 | 5,1 | 0,2 | 22,75 | 710 | 10,2 | 18 | 0,3 |
| 3 | Зенкеровать 5 отверстий 17 | Зенкер ВК8 | 1 | 0,8 | 22,31 | 710 | 10 | 18 | 0,2 |
| 4 | Нарезать резьбу 18 (М12) | Метчик ВК8 | 1,5 | 9,42 | 250 | 12 | 18 | 0,24 | |
| 035 Горизонтально-фрезерная | |||||||||
| Установ А | |||||||||
| 1 | Фрезеровать лыску 19 | Фреза ВК8 | 18 | 0,02(мм/зуб) | 7,79 | 31 | 140 | 4,98 | |
Уменьшим основное время фрезерования лыски на 30% т.к. расчет режимов резания производился для инструмента из быстрорежущей стали, в то время как был выбран твердосплавный инструмент.
Критерием оценки технологического процесса является технологическая производительность kо, которая определяется по формуле:
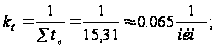
где ∑tр – суммарное машинное время выполнения всех операций, мин.
Значение технологической производительности может быть основой для расчета оптимальной степени дифференциации и концентрации операций в автоматической линии.
В данной работе предлагается разработка автоматической линии для осуществления той части техпроцесса, которая связана с токарной обработкой поверхностей и отверстий . Таким образом, для данной линии не учитываются операции после термической обработки, но проектируемая линия всё равно должна обеспечивать указанную в задании производительность.
Для этого произведем анализ возможных структур линии и выберем наиболее рациональную из них.
5 АНАЛИЗ БАЗОВОГО ОПЕРАЦИОННОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ПО КРИТЕРИЮ ОБЕСПЕЧЕНИЯ ЗАДАННОЙ СМЕННОЙ ПРОИЗВОДИТЕЛЬНОСТИ ОБРАБОТКИ
Определение ожидаемой сменной производительности системы технологического оборудования в условиях неавтоматизированного производства можно найти по формуле:
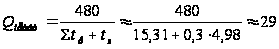 деталей/смену,
где
 -
время выполнения
холостых
(вспомогательных)
операций в
условиях
неавтоматизированного
производства.
Сравнивая полученное значение (29 деталей/смена) с заданной сменной производительностью обработки (50 деталей/смена), приходим к выводу, что в неавтоматизированном производстве нельзя обеспечить требуемую производительность. Следовательно, необходимо разработать оптимальный структурно-композиционный вариант автоматической линии, который должен обеспечивать заданную производительность обработки.
Рассмотрим несколько вариантов компоновок автоматических линий.
При составлении линии из 5 станков расположенных по ходу технологического процесса получаем линию следующего вида (рис. 5.1).
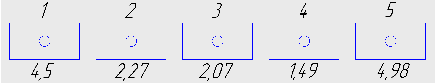
Рисунок 5.1- Вариант компоновки оборудования автоматической линии
На схеме представлены следующие операции:
1 – Токарно-винторезная (черновая, установ А)
2 – Токарно-винторезная (черновая, установ Б)
3 – Токарно-винторезная (чистовая)
4 – Вертикально-сверлильная
5 – Горизонтально – фрезерная
Для
этой линии
лимитирующим
является время
 с.
Тогда производительность
такой линии
составляет:
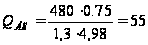 (шт./смену).
Данное количество изделий входит в диапазон допустимой производительности. Сократим основное время на четвертой операции, обрабатывая отверстия 17 и отверстия 18 одновременно. Между операциями 4 и 5 поставим накопитель (рис. 5.2).
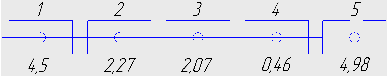
Рисунок 5.2- Вариант компоновки оборудования автоматической линии
На схеме представлены следующие операции:
1 – Токарно-винторезная (черновая, установ А)
2 – Токарно-винторезная (черновая, установ Б)
3 – Токарно-винторезная (чистовая)
4 – Вертикально-сверлильная
5 – Горизонтально – фрезерная
В
данном варианте
технологической
линии лимитирующим
временем является
 с.
, а производительность
такой линии
составляет:
(шт./смену).
Производительность такой линии удовлетворяет предъявляемым к ней требованиям
Эти два вида компоновок обеспечивают необходимую производительность и поэтому их необходимо сравнить по экономической эффективности.
6 УТОЧНЕННЫЙ РАСЧЕТ ПРОИЗВОДИТЕЛЬНОСТИ АВТОМАТИЧЕСКОЙ ЛИНИИ
Уточненный расчет полной производительности автоматической линии с жесткими межагрегатными связями проводится по формуле:
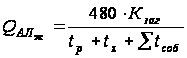 ,
где
 - коэффициент
загрузки линии,
который характеризует
условия эксплуатации
(принимается
в пределах
0,85-0,90);
 - время
не совмещенных
холостых ходов
(в условиях
дифференциации
технологического
процесса принимается
 );
 - время
суммарных
внецикловых
потерь, определяется
по формуле:
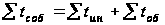
где
 - ожидаемые
внецикловые
потери по
инструменту;
 -
ожидаемые
внецикловвые
потери по
оборудованию.
Потери по инструменту вычисляются по формуле:
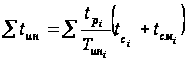
Сведем данные по всем инструментам в таблицу 5.1.
Таблица 5.1 - Расчет времени потерь по инструменту для варианта 1.
| пп | Наименование инструмента |
|
|
|
|
|
| 1 | Резец ВК8 (черновой) | 6,77 | 50 | 1,5 | 0,2 | 0,230 |
| 2 | Резец проходной ВК3М (чистовой) | 1,4 | 50 | 3 | 0,18 | 0,089 |
| 3 | Резец расточной ВК3М (чистовой) | 0,67 | 50 | 3 | 0,18 | 0,043 |
| 4 | Сверло ВК8 | 1,05 | 25 | 1 | 0,12 | 0,047 |
| 5 | Зенкер ВК8 | 0,2 | 25 | 1 | 0,18 | 0,009 |
| 6 | Метчик ВК8 | 0,24 | 90 | 1 | 0,27 | 0,003 |
| 7 | Фреза ВК8 | 4,98 | 70 | 5 | 0,12 | 0,364 |
|
|
 ,
мин
 ,
мин
 ,
мин
 ,
мин
 ,
мин
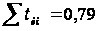
Таблица 5.2 - Расчет времени потерь по инструменту для варианта 2
| пп | Наименование инструмента |
|
|
|
|
|
| 1 | Резец ВК8 (черновой) | 6,77 | 50 | 1,5 | 0,2 | 0,230 |
| 2 | Резец проходной ВК3М (чистовой) | 1,4 | 50 | 3 | 0,18 | 0,089 |
| 3 | Резец расточной ВК3М (чистовой) | 0,67 | 50 | 3 | 0,18 | 0,043 |
| 4 | Сверло ВК8 | 0,3 | 25 | 1 | 0,12 | 0,013 |
| 5 | Зенкер ВК8 | 0,04 | 25 | 1 | 0,18 | 0,002 |
| 6 | Метчик ВК8 | 0,12 | 90 | 1 | 0,27 | 0,002 |
| 7 | Фреза ВК8 | 4,98 | 70 | 5 | 0,12 | 0,364 |
|
|
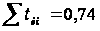
Расчет внецикловых потерь по оборудованию проводится по формуле:
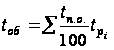
где
 - среднее время
простоев i-го
нормализованного
узла.
Рассмотрим первый вариант компоновки автоматической линии. Данные по потерям времени по оборудования сводим в таблицы 5.3 и 5.4.
Таблица 5.3 - Уточненные потери по оборудованию для варианта 1.
| Операция | Наименование механизма |
Время простоев на 100 мин.
|
Время работы j-ого нормализованного узла
|
Простои конкретных механизмов
|
|
Токарно-винторезная черновая Установ А |
Узел подачи и закрепления заготовки | 0,55 | 4,5 | 0,025 |
| Шпиндельный блок с механизмом фиксации и приводом вращения | 0,18 | 4,5 | 0,008 | |
| Узел поперечных суппортов | 0,07 | 1,77 | 0,001 | |
| Узел продольных суппортов | 0,06 | 2,73 | 0,002 | |
| Гидравлическое оборудование | 0,20 | 4,5 | 0,009 | |
| Электрооборудование | 1,43 | 4,5 | 0,064 | |
| Система охлаждения | 0,08 | 4,5 | 0,004 | |
| Транспортер стружки | 0,24 | 4,5 | 0,011 | |
|
|
||||
|
Токарно-винторезная черновая Установ Б |
Узел подачи и закрепления заготовки | 0,55 | 2,27 | 0,012 |
| Шпиндельный блок с механизмом фиксации и приводом вращения | 0,18 | 2,27 | 0,004 | |
| Узел поперечных суппортов | 0,07 | 1,04 | 0,001 | |
| Узел продольных суппортов | 0,06 | 1,23 | 0,001 | |
| Гидравлическое оборудование | 0,20 | 2,27 | 0,005 | |
| Электрооборудование | 1,43 | 2,27 | 0,032 | |
| Система охлаждения | 0,08 | 2,27 | 0,002 | |
| Транспортер стружки | 0,24 | 2,27 | 0,005 | |
|
|
||||
| Токарно-винторезная чистовая | Узел подачи и закрепления заготовки | 0,55 | 2,07 | 0,011 |
| Шпиндельный блок с механизмом фиксации и приводом вращения | 0,18 | 2,07 | 0,004 | |
| Узел поперечных суппортов | 0,07 | 0,44 | 0,000 | |
| Узел продольных суппортов | 0,06 | 1,63 | 0,001 | |
| Гидравлическое оборудование | 0,2 | 2,07 | 0,004 | |
| Электрооборудование | 1,43 | 2,07 | 0,030 | |
| Система охлаждения | 0,08 | 2,07 | 0,002 | |
| Транспортер стружки | 0,24 | 2,07 | 0,005 | |
|
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||
 ,
мин
 ,
мин
 ,
мин


