Обработка металла давлением
Рисунок 2.4 Конечный элемент в задаче осесимметричной деформации.
Вектор перемещений узловых точек конечного элемента имеет вид в случае осесимметричной деформации соответственно:
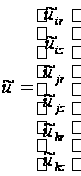 .
Произвольная точка элемента получает перемещения ur и uz в направлении осей r и z. Поэтому матрица u имеет вид:

Узловые
перемещения
 и u связаны
между собой
матрицей
аппроксимирующих
функций N:

Наиболее распространенный способ получения приближенных решений на основе использования вариационного уравнения по методу Релея - Ритца. Он заключается в том, что функции перемещений задаются в виде интерполяционного полинома. Если ограничиться полиномом первой степени, то эти функции будут иметь вид:
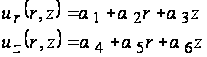 (2.8)
Здесь ai - произвольные постоянные. При линейной аппроксимации стороны треугольника после деформирования элемента остаются прямыми.
Выразим ai через перемещения узлов элемента. В результате матрица N примет вид:
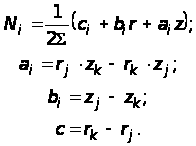
S - площадь сечения элемента:
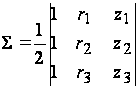
где ri, zi - координаты i-го узла в соответствующих осях.
Деформированное состояние в любой точке тела описывается тензором малых деформаций Коши:
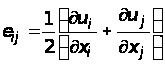
В условиях осесимметричной задачи тензор деформаций второго ранга сводится к вектору:
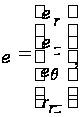
компоненты которого выражаются через производные перемещений по соответствующим координатам:
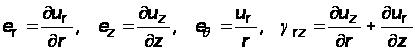
Связь между составляющими векторов деформаций и перемещений можно представить одним матричным равенством:
 (2.9)
где B – матричный дифференциальный оператор:
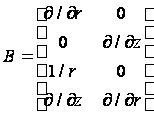 (2.10)
Используя (2.9) и (2.10), можно выразить деформации через узловые перемещения
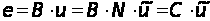 (2.11)
Матрица функций формы C для осесимметричной деформации:
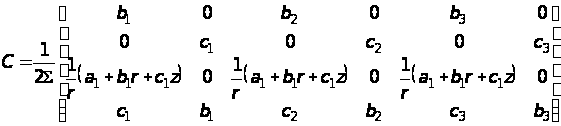
Заметим, что коэффициенты матрицы C зависят от координат r и z точки внутри элемента. Для треугольника с узлами в вершинах координаты r и z можно заменить средними по элементу значениями:
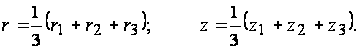
Вектор напряжений s имеет вид:
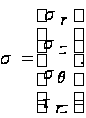
Выразим с помощью линейного закона, выражаемого матрицей жесткости, напряжения через узловые перемещения
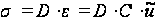 ,
(2.12)
где D – матрица материальных констант.
Потенциальная энергия деформации элемента с учетом (2.11) и (2.12)
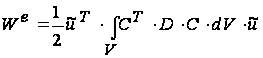 . (2.13)
Интеграл в выражении (2.13) есть матрица жесткости выбранного элемента
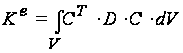 . (2.14)
Элементарный объем
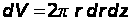 .
Поэтому матрица жесткости элемента записывается следующим образом:
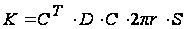 , (2.15)
где S – площадь элемента.
С учетом проделанных преобразований уравнение равновесия элемента через узловые перемещения выражается в форме:
 (2.16)
где
K - матрица
жесткости; P,
 - векторы внешних
сил и узловых
перемещений,
соответственно.
При наличии упругих и пластических деформаций связь между напряжениями и деформациями нелинейна. Решение нелинейной системы уравнений весьма трудоемко. Поэтому при использовании деформационной теории часто используют кусочно-линейный закон связи напряжений и деформаций. Тогда при решении задачи в приращениях напряжений Ds и деформаций Dе, связь между которыми можно считать линейной, получаем систему линейных уравнений:
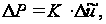 (2.17)
Одним из способов решения задачи в приращениях является метод последовательных нагружений. Для квазистатической задачи приращения внешних сил DP вычисляются на шаге по времени Dt. При этом вектор внешних сил P в момент времени t равен:

где n – шаг нагружения.
Таким образом, с учетом вышеизложенного, вариационное уравнение равновесия в матричной записи принимает вид:
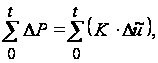 (2.18)
где
 -
вектор приращений
перемещений.
2.3 Представление матрицы жесткости
В пределах упругости связь между приращениями напряжений и деформаций выражается законом Гука. Согласно ему компоненты приращений деформаций являются линейными функциями приращений напряжений. Пластическое состояние материала описывается теорией малых упругопластических деформаций Ильюшина. Принимается теория изотропного упрочнения. Объемная деформация в пластической зоне остается упругой и для нее выполняется объемный закон Гука:
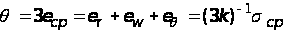 ,
 -
относительное
изменение
объема.
Модуль объемного сжатия k для изотропного тела в случае осесимметричной деформации имеет вид:

Модуль сдвига G связан с модулем Юнга E и коэффициентом Пуассона n формулой:
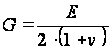
в упругой области и

в пластической.
Здесь H – касательный модуль упрочнения. Коэффициент Ляме l определяется формулой:
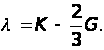
Таким образом, матрица материальных констант D имеет вид:
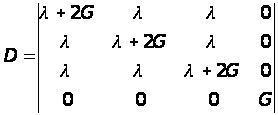 (2.19)
Следует особо отметить, что использовать матрицу жесткости в таком виде для пластического состояния можно, только связывая приращения деформаций и напряжений, о чем было сказано ранее при выводе уравнения равновесия.
Зная текущее состояние элемента, предел текучести, накопленную деформацию и приращения внешних сил, можно определить изменение напряженно-деформированного состояния на шаге приращения перемещений Du и сил DР, используя для вычисления K по формуле () упругое или пластическое представление матрицы жесткости.
2.4 Пластическая деформация
Пластическая деформация твердого тела рассматривается в рамках деформационной теории пластичности. Приняты следующие исходные положения:
тело изотропно;
относительное
изменение
объема мало
и является
упругой деформацией,
пропорциональной
среднему давлению:
 или
 ;
полные приращения составляющих деформации Dеij складываются из приращений составляющих упругой деформации Dеeij и пластической деформации
Dеpij:
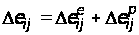 ;
девиаторы
приращений
напряжения
и деформации
пропорциональны:
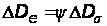 .
Напряженно-деформированное состояние элемента на i+1 шаге характеризуется интенсивностью деформаций ei:
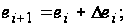
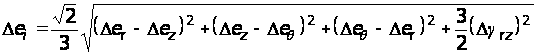
er, ez, grz - компоненты тензора деформаций.
Далее в разделе будут упоминаться только интенсивности деформаций и напряжений.
Если интенсивность деформаций (далее - полная деформация) какого - либо конечного элемента превысила текущий предел упругости по деформациям ee, то элемент переходит из упругого в пластическое состояние. Если материал упрочняется при пластическом деформировании, то и предел упругости по деформациям ee увеличивается на величину Dee (рисунок 2.2):
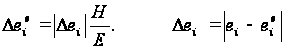
Изменение предела упругости по деформациям на шаге i определяется формулой:
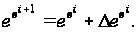
Пластическая деформация определяется разностью интенсивностей полной деформации e и пределом упругости по деформациям ee:
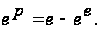
Интенсивность напряжений на шаге i в пластическом состоянии определяется текущим деформационным пределом упругости и модулем Юнга (рисунок 2.3):

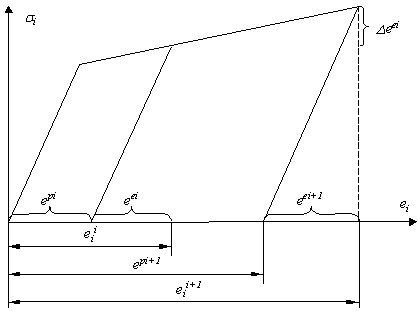
Рисунок 2.4 Изменение предела упругости по деформациям при упрочнении.
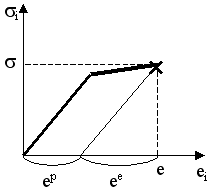
Рисунок 2.3 Напряжения при упрочнении.
Разгрузка материала характеризуется переходом его в упругое состояние. В этом случае предел упругости не меняется, а интенсивность напряжений определяется формулой (рисунок 2.4):
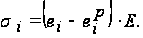
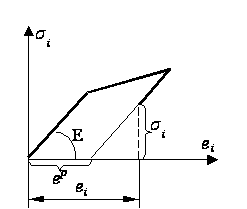
Рисунок 2.4 Напряжения при разгрузке.
2.5 Оценка повреждаемости заготовок
Для оценки деформируемости и прогнозирования разрушения заготовок в процессах обработки давлением получила развитие феноменологическая теория разрушения, использование которой основано на полученных опытным путем диаграммах пластичности и информации о напряженно-деформированном состоянии в процессах обработки металлов давлением.
Оценку деформируемости заготовок, а также расчет предельных технологических параметров проводят с помощью деформационных критериев, в основу которых положены ограничения, накладываемые на деформации. При этом для процессов, сопровождающихся монотонным, но сложным деформированием, в качестве меры повреждений принимают обычно некоторую скалярную характеристику.
Если влиянием истории деформирования пренебречь, то можно использовать критерий Смирнова-Аляева:

Либо, нормируя на единицу, получим меру повреждений y:
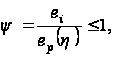 (2.20)
где
 - предельная
деформация
в момент появления
первых трещин,
обнаруживаемых
визуально;
h - показатель напряженного состояния:

s - среднее нормальное напряжение;
si – интенсивность напряжений.
y - использованный ресурс пластичности, который при деформировании без разрушения меньше единицы.
Для учета влияния истории деформирования и использования соотношения (2.20) для простого нагружения, примем за меру повреждений y выражение:
 ,
где
 - степень деформации
к рассматриваемому
моменту;
 -
предельная
деформация,
определяемая
по диаграмме
пластичности.
Предельная
деформация
 по диаграммам
пластичности
соответствующих
материалов[4,22,23].
Добавление в конечно-элементную модель критерия деформируемости позволило проводить контроль на разрушение заготовки во время моделирования технологической операции радиального обжатия, а также прогнозировать состояние готового изделия.
2.6 Взаимодействие заготовки с инструментом
Основным предположением, определяющим понятие границы инструмента, является то, что материал заготовки не может проникать сквозь нее. Возможны два варианта контакта заготовки и инструмента: 1) инструмент неподвижен относительно заготовки, 2) инструмент перемещается относительно заготовки. В связи с этим рассматривается и два варианта формулировки граничных условий, которые будут определять ход решения задачи.
Для определения находится ли заготовка в контакте с инструментом, проводится проверка положения всех узлов относительно границы. Если узел не достигает границы, он считается свободным. Если узел оказался точно на границе контакта, то ему запрещено дальнейшее перемещение перпендикулярно этой границе. В том случае, если узловая сила давления заготовки на инструмент становится отрицательной, то узел считается свободным, и с него снимаются все ограничения. Если узел оказался за границей (в теле) инструмента, то он перемещается на неё в направлении движения инструмента. Затем на этот узел накладываются ограничения, аналогичные предыдущему. Узлы, которые в процессе деформации покидают поверхность инструмента, переходят в разряд свободных, то есть с них снимаются все ограничения на перемещения.
В случае подвижной границы фиксирование и освобождение узлов происходит, аналогично варианту с неподвижной границей. Для подвижной границы выполняется цикл, определяющий на каждом шаге ее положение. При этом узлы, находящиеся на границе на предыдущем шаге, получают перемещение по одной координате, соответствующее перемещению границы. Вторая координата узла определяется путем решения линейной системы уравнений. При этом если в результате вычисления узел оказался вне границы, итерационную процедуру повторяют до тех пор, пока предыдущее и последующее положение узла не совпадут с заданной степенью точности. Это положение будет соответствовать положению узлов на границе (рисунок 2.5).
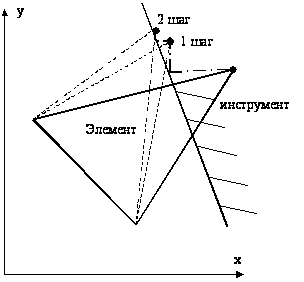
Рисунок 2.5 Процедура уточнения положения узла при смещении его инструментом.
2.7 Трение
Сила трения в узле определяется силой нормального давления инструмента на заготовку в соответствии с законом Кулона (рисунок 2.6.):
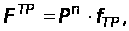
где PN – проекция узловой силы на нормаль к границе инструмента,
fTP – коэффициент трения скольжения.
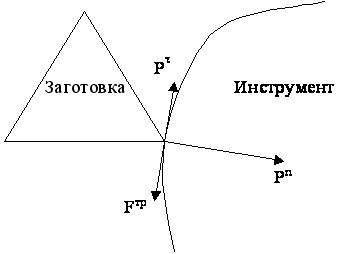
Рисунок 2.4 Контакт конечного элемента заготовки с инструментом.
Действует ограничение на сдвиг узла в обратном направлении под действием завышенной силы трения FTP:
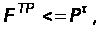
где Pt – сила скольжения узла заготовки по инструменту.
При пластическом течении напряжение на элементах, контактирующих с внешними телами (матрица или пуансон), не должно превышать предел текучести при сдвиге. Это условие реализуется при решении системы линейных уравнений. Причем учитывается текущий предел текучести на шаге.
2.8 Определение силовых режимов процесса
Для определения силовых режимов процесса вычисляются компоненты напряжений во всех элементах конечно-элементной сетки. Для двух узлов конечно-элементной сетки, находящихся на границе, определяются значения составляющих усилия в радиальном и осевом направлении. Для этого требуется рассмотреть равновесие кольцевого конечного элемента с треугольным поперечным сечением.
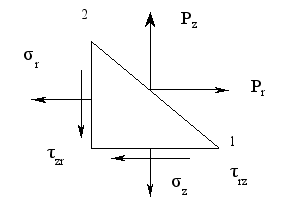
Рисунок 2.4 Силы, действующие на элемент.
Равновесие конечного элемента, находящегося под воздействием сил, рассматривается следующим образом:

где Pz и Pr –силы, действующие соответственно по оси z и оси r.
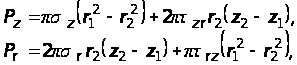
где r1 z1, r2 z2 – координаты 1 и 2 узлов конечного элемента (рисунок 2.7).
Усилие процесса представляет собой сумму усилий, возникающих в конечных элементах, находящихся в контакте с инструментом.
3 Осадка кольцевых заготовок
Напряжённое состояние металла при осадке цилиндрических заготовок на плоских плитах определяется, прежде всего, условиями внешнего трения, фактором формы заготовки H/D (отношение высоты к диаметру) и фактором тонкостенности заготовки S/H (отношение толщины к высоте). При отсутствии сил внешнего трения или их очень малой величине напряжённое состояние металла однородно и после обжатия форма заготовки геометрически подобна первоначальной форме. При наличии трения напряжения в различных частях заготовки неодинаковы и сильно зависят от формы заготовки.
При осадке без смазки формоизменение металла становится боле сложным. Оно изменяется в зависимости от формы заготовки и, прежде всего в зависимости от отношений S/H и H/D.
Осадка тонкостенных заготовок (S/H<0.5) сопровождается образованием двойной бочки, а при очень тонкой стенке (S/H<0.3) появляется продольный изгиб стенки в сторону наружной поверхности (рисунок 3.1 а).
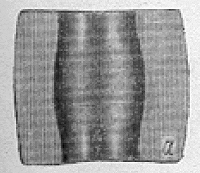
Рисунок 3.1а. Формоизменение тонкостенной кольцевой заготовки.
При осадке заготовок с толстой стенкой (S/H>0.5) происходит образование одинарной бочки, как на наружной, так и на внутренней поверхностях заготовки (рисунок 3.1б).
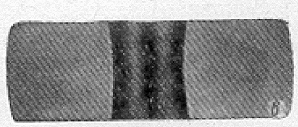
Рисунок 3.1б. Формоизменение толстостенной кольцевой заготовки.
Для моделирования поведения кольцевых заготовок была разработана конечно-элементная математическая модель.
3.1 Расчетная схема процесса
Для исследования процесса осадки используется модель, представляющая собой 1 четверть сечения осесимметричной заготовки. При использовании МКЭ данная модель разбивается на ряд связанных между собой структурных элементов, представляющих, в целом, конечно элементную сетку.
При решение задачи на систему требовалось наложить ряд ограничений (граничных условий), адекватно отражающих картину течения материала в процессе деформирования (рисунок 3.2).
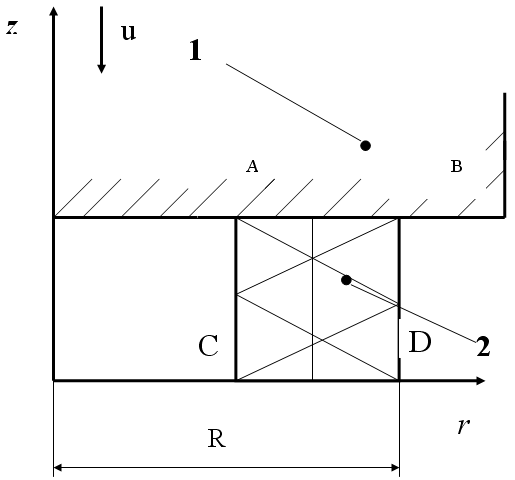
Рисунок 3.2. Расчетная схема процесса осадки осесимметричной заготовки: 1 - плита, 2 - заготовка, u – направление перемещения, R – радиус заготовки.
При расчете были сформированы и приняты следующие граничные условия:
Отрезок АВ относится как к инструменту, так и к заготовке, пересечение границы инструмента запрещено в силу его непроницаемости.
Узлы расположенные на оси CD могут перемещаться лишь вдоль неё.
Узлы на отрезках АС и BD могут перемещаться, как в вдоль оси z, так и вдоль оси r.
Материал упругопластический, подчиняющийся обобщенному закону Гука. Нагружение задаётся перемещением рабочей поверхности пуансона. Задача решается в приращениях сил, перемещений, напряжений и деформаций, что позволяет рассматривать значительные деформации посредством упругопластической теории.
3.2 Анализ результатов расчетов
Использовался
процесс осадки
заготовок из
стали У10А. Механические
свойства материала:
модуль Юнга
– Е = 200 ГПа, касательный
модуль – Н = 800 Мпа,
предел упругости
 =
300 Мпа, коэффициент
Пуансона
 =
0,3. Осадка производилась
сухими шероховатыми
плитами при
одинаковом
относительном
обжатии (Е=30%).
Исходными
данными для
расчета послужили
следующие
геометрические
параметры:
диаметр заготовки
D = 50, 100, 200 мм, отношение
толщины к высоте
0,5 > S/H >0,5, толщина
заготовки S =
20 мм, коэффициент
трения
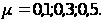
Рассмотрим основные параметры процесса осадки кольцевых заготовок при S/H<0.5, т.е. происходит потеря устойчивости.
Развитие пластической области в процессе нагружения показано на рисунке 3.2а,б,в,г. Анализ их показывает, что развитие пластической области начинается с внешней стороны и затем распространяется на внутреннюю сторону, и уже к шагу № 75 (рисунок 3.3в) охватывает всю заготовку.
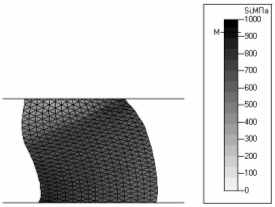
Рисунок 3.4а. Распределение интенсивности напряжений на последнем шаге.
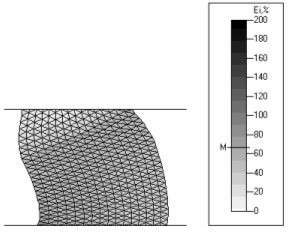
Рисунок 3.4б. Распределение интенсивности деформации на последнем шаге.
Как следует из рисунка 3.4б, деформации на верхней границе заготовки весьма малы. Анализ рисунка 3.4б показывает, что деформации по сечению заготовки весьма неоднородны. Наибольшее их значение находится непосредственно в зоне оси симметрии заготовки, в связи, с чем заготовка теряет устойчивость и появляется продольный изгиб.
Картина течения материала на заключительной стадии процесса показана на рисунке 3.5.
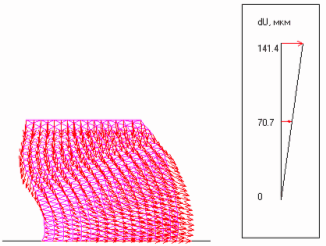
Рисунок 3.5. Картина течения материала на последнем шаге.
Для оценки напряженно-деформированного состояния были рассмотрены области заготовки, выделенные элементами 1,2,3,4 (рисунок 3.6). Распределение напряжения в течении процесса деформирования показаны на рисунке 3.7а,б,в,г.
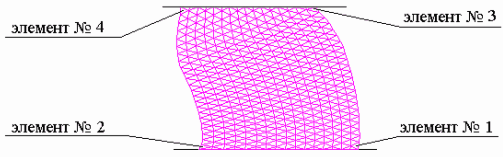
Рисунок 3.6. Положение элементов в конечно-элементной сетке.
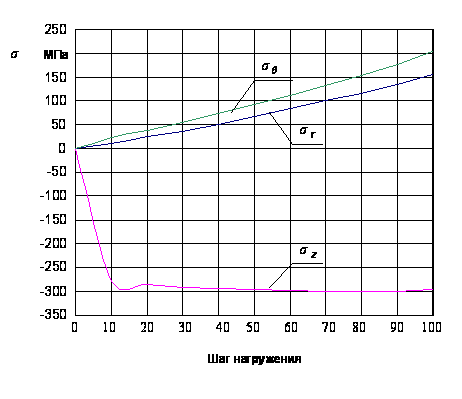
Рисунок 3.7а. Компоненты напряжений в элементе № 1-
 - окружное,
радиальное,
осевое напряжения.
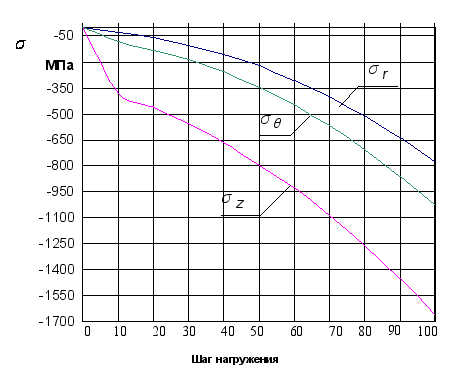
Рисунок
3.7б. Компоненты
напряжений
в элементе №
2,
-
окружное, радиальное,
осевое напряжения.
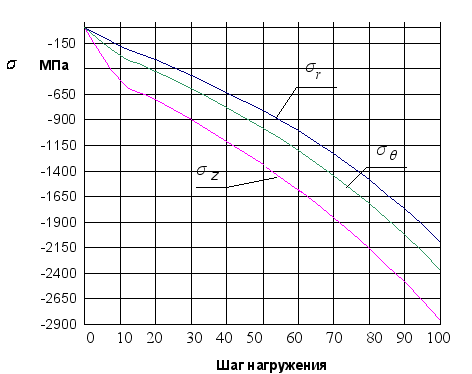
Рисунок
3.7в. Компоненты
напряжений
в элементе №
3,
-
окружное, радиальное,
осевое напряжения.
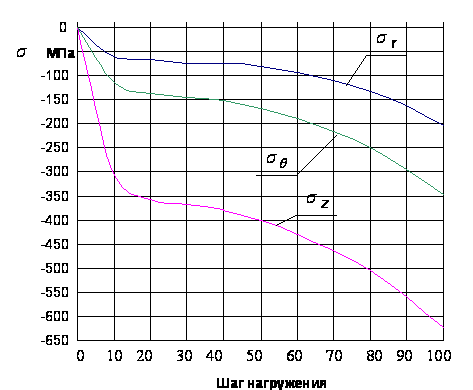
Рисунок
3.7г. Компоненты
напряжений
в элементе №
4,
-
окружное, радиальное,
осевое напряжения.
Анализ графиков показывает, что окружные и осевые напряжения в течение процесса могут быть как растягивающими, так и сжимающими. Радиальные и осевые напряжения только сжимающие. Причем как видно из рисунка 3.7а, окружные и радиальные напряжения – растягивающие в элементе № 1. Распределение деформаций в этих элементах показано на рисунках 3.8 а,б,в,г.
На
рисунках 3.9 а,б,в,г
показаны диаграммы
пластичности
стали У10А и
траектория
деформирования
 li)
материала в
элементах 1,2,3
и 4 в процессе
нагружения.
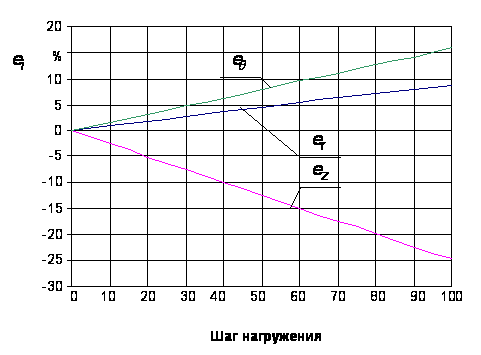
Рисунок
3.8а. Компоненты
деформаций
в элементе №
1,
 -
окружная, радиальная,
осевая деформации.
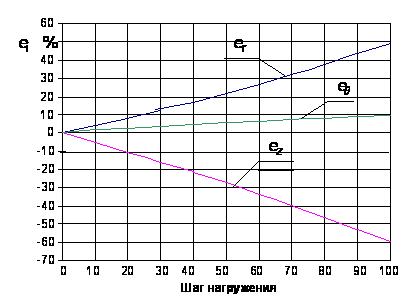
Рисунок
3.8б. Компоненты
деформаций
в элементе№
2,
-
окружная, радиальная,
осевая деформации
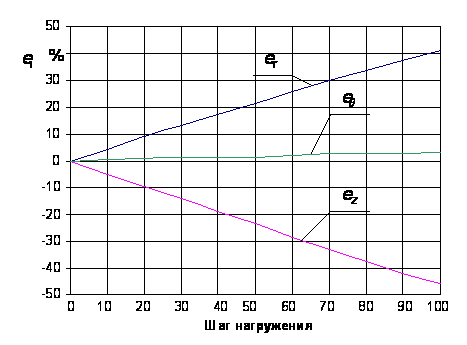
Рисунок
3.8в. Компоненты
деформаций
в элементе №
3,
-
окружная, радиальная,
осевая деформации.
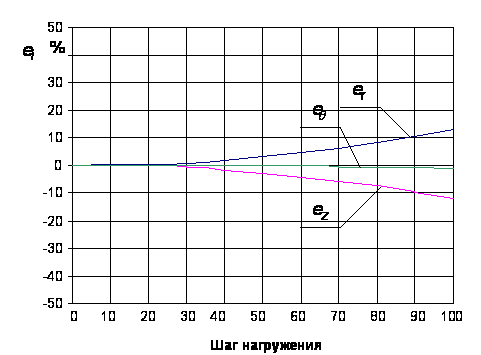
Рисунок
3.8г. Компоненты
деформаций
в элементе №
4,
-
окружная, радиальная,
осевая деформации.
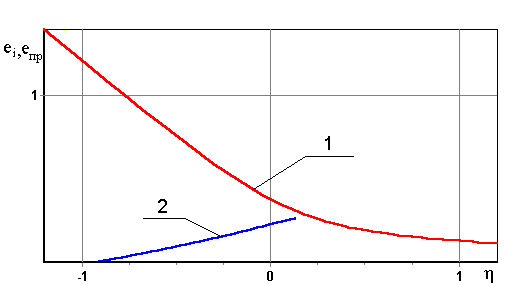
Рисунок 3.9а. 1- Диаграмма предельной пластичности; 2 – траектория деформирования металла заготовки в элементе № 1.
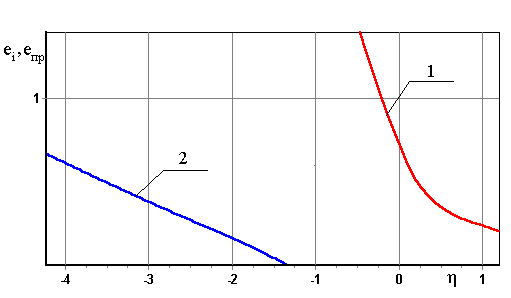
Рисунок 3.9б. 1- Диаграмма предельной пластичности; 2 – траектория деформирования металла заготовки в элементе № 2.
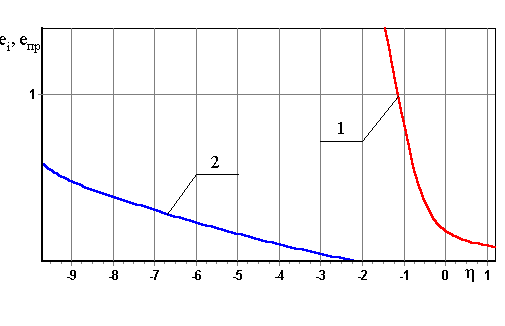
Рисунок 3.9г. 1- Диаграмма предельной пластичности; 2 – траектория деформирования металла заготовки в элементе № 4.
Анализ графиков (рисунок 3.9) показал, что разрушение происходит в элементе № 1.
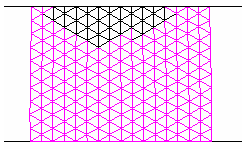
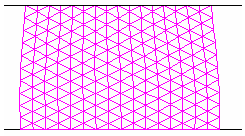
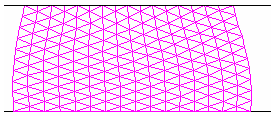
Аналогичные исследования для осадки кольцевой при S/H>0,5, приведены на рисунках 3.10а,б,в,г. Анализ их показывает, что пластическая область развивается уже на первых шагах осадки, а к шагу № 30 весь материал заготовки перешел в пластическую область и далее образуется одинарная бочка. На рисунке 3.11б показана интенсивность деформации в конце процесса. Как видно из рисунка 3.11б деформации весьма не однородны, наименьшая величина находится на верхней границы заготовки.
Картина течения материала заготовки представлена на рисунке 3.12.
D=200
мм, S/H=0,65,

Шаг № 5
Шаг № 30
Шаг № 75
Шаг № 100
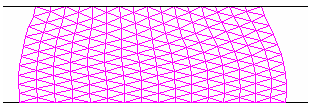
Рисунок 3.10а,б,в,г. Развитие пластической области.
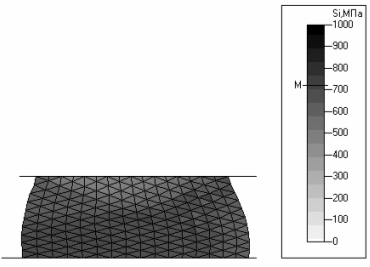
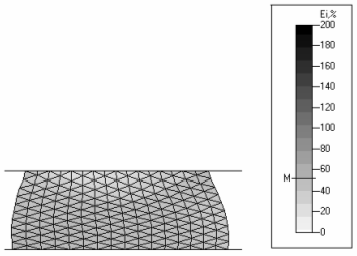
Рисунок 3.11а. Интенсивность напряжения в конце процесса.