Теория и технология холодной листовой штамповки
ЛЕКЦИИ ПО КУРСУ
ТЕОРИЯ И ТЕХНОЛОГИЯ ХОЛОДНОЙ ЛИСТОВОЙ ШТАМПОВКИ
СОДЕРЖАНИЕ
ОБЖИМ
Определение технологических параметров при обжиме
Некоторые особенности процесса обжима
Особенности обжима цилиндрического стакана, полученного вытяжкой
ВЫТЯЖКА
Способы вытяжки
Механизм процесса вытяжки. Схема НДС
Определение напряжений и деформаций при вытяжке
Определение технологических параметров при вытяжке
Специальные способы вытяжки
Особенности вытяжки деталей с фланцем
Вытяжка с принудительным утонением
РАЗДАЧА
Способы раздачи
Механизм и схемы напряженно-деформированного состояния при раздаче
Определение напряжений и деформаций при раздаче
Определение технологических параметров при раздаче
Пути интенсификации процесса раздачи
ОТБОРТОВКА
Способы, реализующие процесс отбортовки
Механизм процесса отбортовки
Определение напряжений и деформаций при отбортовке
Определение технологических параметров
Пути интенсификации процесса отбортовки
ФОРМОВКА
ОСАДКА
ОБЖИМ
Определение технологических параметров при обжиме
Усилие процесса
Количество переходов
Предельный коэффициент обжима
Форма и размер заготовки
Определение формы и размеров заготовки
 – внешне
приложенное
усилие,
 – внутренне
усилие сопротивления,
 – радиус
заготовки,
 –
радиус кромки,
 – толщина
заготовки,
 – толщина
кромки,
 – высота
детали,
 – угол конусности
 –
высота, диаметр,
толщина заготовки.
Рассматривая схему НДС определили, что цилиндрическая часть заготовки деформировалась упруго, поэтому толщина заготовки и диаметр сечения соответствует толщине и диаметру сечения детали.
Неизвестным для заготовки остаётся высота Н. Её значение определяем из условия равенства объёма заготовки и объема детали

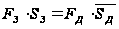 ,
где
 – площадь по
срединной
поверхности
заготовки и
детали соответственно,
 – средняя
толщина заготовки
и детали.
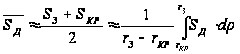 .
Здесь
 является функцией
 .
При обжиме
толщина постоянно
увеличивается.
Более верным,
но более сложным
будет следующее
выражение
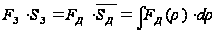 ,
 .
Толщину кромки находят из следующего условия, используя уравнение связи
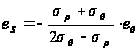 .
Для кромки тангенциальная деформация
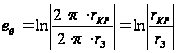 .
Для кромки
меридиональное
напряжение
 ,
то
 ,
тогда
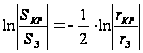 ,
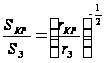 ,
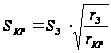 .
Площадь детали определяется как сумма элементарных площадей
 .
Зная площадь и срединную толщину детали можно найти объем детали
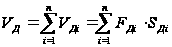 .
Если исходной заготовкой является цилиндрическая труба , то
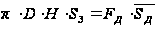
При обжиме
происходит
удлинение
образующей,
при определенном
угле конусности
и заданных
размерах детали
может выполняться
равенство высот
заготовки и
детали
 .
Внешне приложенное усилие должно быть равно внутреннему сопротивлению заготовки
 .
Внутренне
сопротивление
 .
Напряжение и внутренне сопротивление – векторные величины. Так как внешнее усилие противоположно по направлению внутреннему, то для расчета внутреннего усилия сопротивления необходимо использовать то напряжение, которое совпадает по направлению с внутренним усилием сопротивления.
При обжиме
действуют
напряжения
 и
 .
Из двух напряжений,
действующих
в заготовке,
следует использовать
напряжение
вдоль образующей
заготовки –
меридиональное,
причем его
берут по максимальному
значению и
соответствующей
координате,
где прикладывается
усилие.
Самое большое напряжение действует в цилиндрической части
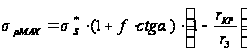 ,
где
 – коэффициент
трения,
 – предел
текучести с
учетом упрочнения.
Будем считать, что упрочнение заготовки дает дополнительное напряжение, равное дополнительному напряжению, которое получает заготовка в случае, если бы она упрочнялась бы одинаково по всему очагу деформации со степенью деформации, равной элементу, находящемуся в средней части очага.
На самом деле каждый элемент упрочняется сильнее, но мы этим пренебрегаем. Поэтому примем степенной закон упрочнения
 ,
где A,n – константы механических свойств,
 ,
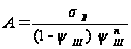 ,
 .
Вместо интенсивности
деформаций
 ,
то есть упрощаем
в тангенциальные
деформации
для каждого
элемента.
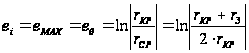 .
Число переходов при обжиме и предельный коэффициент обжима
Если коэффициент
обжима больше
предельного
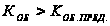 ,
то процесс
обжима ведут
в несколько
переходов.
Коэффициент
обжима определяется
следующим
образом

Предельный коэффициент обжима – это максимальный коэффициент, при котором заготовка деформируется без дефектов.
Можно выделить следующие виды дефектов при обжиме:
Потеря устойчивости заготовки в цилиндрической части
Она возникает,
когда

Продольные складки от действия сжимающих напряжений
Этот вид потери устойчивости определяется условием минимума работ от внешних и внутренних сил на возможных перемещениях.
 – вариация
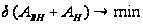
Трещинообразование кромок
Критерий
Колмагорова

 появляется
трещина.
Интенсивность
деформаций
 .
Из всех критериев
выбирается
тот, который
является наименьшим.
Если необходимо провести обжим повторно, то его следует проводить после отжига заготовки.
Чем более упрочненный материал, тем возможность гофрообразования больше.
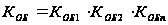


 ,
n
округляем до
целого числа.
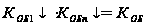
Некоторые особенности процесса обжима
В первую очередь это относится к наличию радиуса свободного изгиба, этот участок деформируясь пластически не касается инструмента. Это относится как к радиусу свободного изгиба между цилиндрической упругой частью и конической, так и к участку заготовки, который выходит из зоны пластической деформации на цилиндрический участок.
Наличие кривизны на участке радиуса свободного изгиба объясняется действием моментов от основных напряжений – меридиональных и тангенциальных.
 – основные
напряжения
 – изгибающий
момент, действующий
от неравномерности
напряжений
по толщине
заготовки,
отнесенный
к срединной
поверхности
Условие, из
которого определяют
радиус свободного
изгиба является
равенство
моментов
 .
– момент от
действия напряжений,
 – внутренний
момент сопротивления
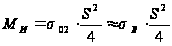 .
определен
неравномерностью
напряжений
по толщине
заготовки
Момент
– это моменты,
которые определены
величинами
напряжений
и С от действия
их на торцевые
площадки выделенного
элемента относительно
сечения О-О.
В виду того,
что торцевые
участки относительно
небольшие,
считают, что
и
постоянны.
Тогда радиусы
свободного
изгиба
 ,

Радиус свободного
изгиба следует
определять
в том случае,
если имеются
сомнения по
поводу того,
получится ли
деталь с заданными
радиусами
сопряжения.

При конструктивно-технологическом анализе для малых радиусов рассчитанные значения радиусов свободной поверхности дают ответ – нужна ли дополнительная операция калибровки.
Способы калибровки таких деталей, а именно имеющие неравномерную толщину заготовки, чрезвычайно сложны и зависят от того, что принимается за базовую поверхность – наружная или внутренняя. В данном случае базовой поверхностью является наружная.
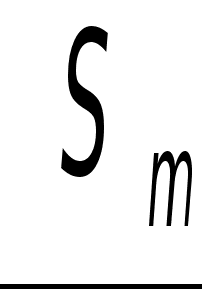
Для получения заданного контура наружной поверхности необходимо очень точно выполнить размеры пуансона, соответствующие профилю сечения детали.
Особенно сложен момент, когда используется многопереходной процесс обжима, в виду того, что остаются следы от переходов.
Схема калибровки по внутренней по внутренней поверхности
1 – матрица,
2 – оправка,
3 – эластичный наполнитель.
Особенности обжима цилиндрического стакана, полученного вытяжкой
При обжиме деформация в меридиональном направлении может иметь как положительный, так и отрицательный знак.
Если считать
коэффициентом
обжима
 ,
то при обжиме
цилиндрического
стакана
 .
Те элементы,
которые находятся
ближе к меньшему
основанию
 ,
а те, которые
дальше
 .
Средняя деформация
 .
Это с достаточной
точностью
говорит о том,
что длины образующей
заготовки и
детали одинаковы
с погрешностью
 10-12%.
Поэтому это
условие дает
возможность
исходя из
геометрических
размеров определить
тангенциальную
деформацию,
зная форму и
размеры заготовки
и детали.
Тангенциальная
деформация при обжиме
цилиндрического
стакана имеет
вид, представленный
на рисунке.
Больше всего деформации подвержена радиусная часть заготовки
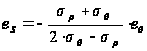
Таким образом, обжим цилиндрической заготовки имеет следующие особенности:
меридиональная
деформация
 0
тангенциальную деформацию можно найти из равенства длин образующих
деформация по толщине имеет экстремум, который приходится на радиусную часть
В процессе
обжима из-за
возможности
гофрообразования
нежелательно
использовать
тонкостенные
заготовки
 .
ВЫТЯЖКА
Вытяжка – это процесс, характерной схемой которого является
Способы вытяжки
Процесс вытяжки характеризуется способами. Способов вытяжки очень много, их можно разделить на несколько групп:
Инструментальные способы вытяжки
Способы вытяжки с эластичной или жидкостной средой
Специальные способы вытяжки
Инструментальные способы вытяжкиВытяжка в плоской матрице с плоским прижимом
1 – пуансон
2 – прижим
3 – матрица
4 – деталь
Последующая вытяжка
1 – пуансон
2 – прижим
3 – матрица
4 – деталь
Вытяжка с выворачиванием (с крюком)
1 – пуансон
2 – прижим
3 – матрица
4 – деталь
Способы вытяжки с эластичной или жидкостной средой
Вытяжка с эластичной средой
1 – контейнер
2 – эластичная среда
3 – пуансон
4 – прижим
5 – шпилька
Специальные способы вытяжки
Пульсирующая вытяжка
1 – пуансон
2 – прижим
3 – матрица
4 – деталь
Сущность состоит в том, что при вытяжке фланец за счет возвратно-поступательного движения прижима то выпрямляется, то гофрит. Коэффициент вытяжки получается очень большой для материала, который слабо упрочняется
Ротационная (давильная) вытяжка
1 – пуансон
2 – заготовка
3 – давильный ролик
4 – прижим
В 20-е гг способ был широко распространен. В 70-е гг к процессу был возобновлен интерес, так как появились станки с ЧПУ. Данный способ применим для тонких и пластичных материалов (алюминиевые сплавы). Давильная вытяжка применяется в основном для мелкосерийного производства.
Способ имеет следующие недостатки: сложна наладка оборудования, часто приходится доводить инструмент вручную, сложно обслуживание, так как требуется большое количество обслуживающего персонала, в связи изделия, получаемые этим способом дорогие.
 Высокоскоростная
вытяжка или
вытяжка взрывом
1 – запал
2 – взрывчатое вещество
3 – заготовка
4 – матрица
С помощью запала взрывают вещество и под действием взрывной волны происходит деформирование заготовки.
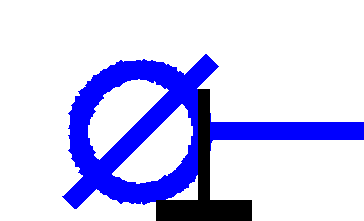
Способ вытяжки с использованием магнитного поля
Данный способ аналогичен предыдущему. Вместо взрывчатого вещества устанавливают индуктор. Материал заготовки должен обладать хорошей электропроводностью. Переменный ток наводит в заготовку магнитное поле, при взаимодействии которого с магнитным полем индуктора заготовка деформируется.
Индуктор должен обладать большой прочностью.
Механизм процесса вытяжки. Схема НДС
Рассмотрим наиболее полную схему вытяжки с прижимом круглой плоской заготовки.
1 – пуансон
2 – прижим
3 – матрица
4 – заготовка
Сам процесс вытяжки условно можно разбить на 3 стадии:
Первая стадия характерна ростом усилия и тем, что пластическая деформация охватывает только часть заготовки, а именно свободную часть – участок ab. Центральная и периферийная часть деформируются упруго. Переход их в пластическое состояние сдерживает сила трения. По мере опускания пуансона происходит утонение и упрочнение свободной части. Она становится способной передавать усилие на соседние элементы и переводить их в пластическое состояние. Кроме того на этой стадии происходит рост усилия за счет изменения угла, обеспечивающего вертикальную проекцию усилия на свободном участке. Рост усилия происходит не только за счет упрочнения, но и за счет изменения угла.
Наконец наступает момент, когда вся заготовка охвачена зоной пластической деформации. На участке kb происходит рост усилия только за счет упрочнения фланца заготовки, не смотря на то, что размеры фланца уменьшаются. Однако наступает момент, когда фланец упрочняется, а его размеры малы и сопротивление его уменьшается. В этот момент наступает максимум усилия. Как правило для глубокой вытяжки происходит полностью обхват заготовкой пуансона в радиусной части и матрицы в радиусной части.
Последняя стадия характеризуется тем, что очаг пластической деформации имеет место не фланце и радиусе закругления. При этом сила падает, так как уменьшается сопротивление фланца. Сечение имеет меньше напряжение, и эта часть переходит в упругую область.
Для небольших коэффициентов вытяжки возможно наличие упругих зон пластических деформаций в зоне дна.
Рассмотрим случай глубокой вытяжки на второй стадии, именно на этой стадии наблюдаются большие усилия и деформации.