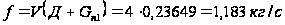Технологія виробництва спирту на спиртовому заводі "Nemiroff"
Концентрація мелясного сусла, приготованого для виробництва, не повинна перевищувати 18% ср., одержати бражку з вмістом спирту не більше 6-6,5%, бо висока концентрація ін активує мальтозу дріжджів.
В дріжджах міститься 2,5-3% спирту, оптимальна температура бродіння 28-30 0С, кислотність 0,3-0,4 град., рН=4,9. на стадії дріжджегенерування повинно зброджуватись до 30% цукру і накопичуватися 100-120 млн. дріжджових клітин в 1 мм.
При зброджуванні цукрів меляси, виділяється багато тепла, яке відводиться завдяки охолоджуваній воді, що подається на змійовик.
При встановленій роботі дріжджі через спеціальні воронки, що встановлені у дріжджегенераторах, подаються у бродильне відділення.
Зрілі дріжджі з дріжджегенераторів по комунікаціям самопливом потрапляють в перший головний бродильний апарат. Одночасно з потоком дріжджів в перший бродильний апарат подають з напірного збірника розсиропку 55-60%. Подачу розсиропки у перший бродильний апарат продовжують весь час, протягом якого зрілі дріжджі поступають у цей апарат. Після його заповнення дріжджами ти подачі туди розсиропки, бражку перепускають у другий бродильний апарат. Одночасно подають розсиропку, в такій кількості, щоб повністю компенсувати цукри, що недодані в дріжджову розсиропку.
Кількість меляси, яку слід додати, залежить від початкової концентрації мелясного сусла. Піну, яка утворилася при бродінні, гасять олеїновою кислотою.
Після заповнення другого бродильного апарату бражку перепускають у третій, четвертий і так далі, до повного заповнення бродильної батареї.
Кількість розсиропки, що надходить в обидва бродильні апарати вимірюють візуально-щілевими витратомірами.
З останнього дозріла бражка відцентровим насосом через фільтри подається на дріжджові сепаратори, де відокремлюються дозрілі дріжджі від бражки.
Вуглекислотні пари разом з парами спирту підходять у спиртовловлювач, де спирт вловлюється, вуглекислота направляється у вуглекислотний цех.
Для миття та стерилізації бродильні апарати звільняють спеціальним насосом.
Технологічна карта процесу бродіння шляхом по вдосконаленій одно типовій схемі:
- концентрація мелясної розсиропки, що поступає в дріжджегенератори 17,0 % середовища;
- кислотність розсиропки 0,3-04 0Д;
- температура в дріжджегенераторах 28-30 0С;
- кислотність в дріжджегенераторах 0,3-0,5 0Д;
- рН в дріжджегенераторах 5,0-5,2;
- біомаса в дріжджах 20,0-25,0 г/л;
- температура бродіння 28-30 0С;
- кислотність в бродильних апаратах 0,5 0Д;
- вміст алкоголю в зрілій бражці 6,0-8,5 % об.;
- біомаса дріжджів в дозрілій бражці 28-32 г/л.
Для одержання ректифікованого спирту із бражки використовується брагоректифікаційна установка за патентом 2178 з колоною кінцевої очистки.
Зріла бражка відцентровим насосом подається в додатковий підігрівач, в якому підігрівається на 10-12 0С. потім бражка подається в бражний підігрівач, в якому підігрівається до температури 80-90 0С теплом водно-спиртових парів з бражної колони.
Підігріта бражка подається в сепаратор СО2 для видалення з неї вуглекислоти. Гази з сепаратора відводяться в конденсатор, а потім у спиртоловушку. Неконденсовані пари відводяться через зрошувальний вловлювач в атмосферу.
Сепарована бражка поступає на 25 живильну тарілку бражної колони. Бражка виварюється від алкоголю і через гідро затвор барда виводиться в збірник барди.
Бражна колона може обігріватися як безпосередньо введенням пари з колектора на барботер у виварній камері колони, так і при допомозі кип’ятильників. В останньому випадку гріючий пар підводиться в його між трубний простір, конденсат граючої пари відводиться в збірник.
В нижню частину кип’ятильника підводиться барда. В трубах кип’ятильника проходить кип’ятіння барди, утворена з неї пара вводиться у виварну камеру колони.
Водно-спиртові пари з колони спочатку направляються в кип’ятильник елюраційної колони, де вони обігрівають її. Пари конденсуються на половину. Конденсат містить 6-7% спирту, пари подаються у збірник від сепарованої бражки. Далі вони направляються в бражний підігрівач, конденсуються і поступають на тарілки елюраційної колони.
Неконденсовані пари в підігрівачах конденсуються в конденсаторі. Конденсат також направляється на тарілку елюраційної колони. На виварних тарілках елюрується бражний дистилят водно-спиртовими парами, що підіймаються з кип’ятильника і виварної камери. Головні домішки підіймаються в концентраційну камеру колони.
Бражний дистилят, що пройшов елюрацію і звільнений від головних домішок, називають елюратом і виводять із виварної камери колони на тарілку живлення ректифікаційної колони.
Головні домішки концентрують у верхній частині елюраційної колони, в її дефлегматорі та конденсаторі. Флегму із дефлегматора повертають у елюраційну колону на верхню тарілку, для зрошення і концентрування домішок. Із конденсатора відбирають фракцію головну етилового спирту.
Фракцію головну етилового спирту охолоджують в холодильнику і через ротаметр, по якому регулюють її відбір, і ліхтар, підводять для обміну в спиртовимірюючий апарат. Враховану фракцію головну етилового спирту відводять у зливне відділення.
Елюрат вводять на шістнадцяту тарілку ректифікаційної колони. Лютерну воду виводять із виварної камери колони гідрозатвором. Із ректифікаційної колони спиртовий пар направляють в дефлегматор для конденсації, і утворену при конденсації флегму повертають на верхню тарілку колони. Частину спиртової пари виводять із дефлегматора в конденсатор. Із цього конденсатора відбирають не пастеризований спирт і направляють його на повторне очищення в елюраційну колону на одну з її верхніх тарілок. Відбір не пастеризованого спирту регулюють по ротаметру і відводять в елюраційну колону на одну з верхніх тарілок.
Із куба колони кінцевої очистки відбирають погон в кількості 2-5%, об’єм якого регулюють по ротаметру і відводять на шістнадцяту тарілку ректифікаційної колони. Повторно очищений ректифікований спирт відбирають із верхніх тарілок колони кінцевої очистки.
Спирт охолоджують в холодильнику і через ліхтар і контрольний спиртовимірюючий прилад направляють у зливне відділення.
Сивушне масло концентрується на п’ятій – одинадцятій нижніх тарілках ректифікаційної колони. Із цієї зони сивушно-спиртовий пар направляють в конденсатор, із якого конденсат подають в змішувач, де змішують з водою та направляють на маслопромивач.
З зони сімнадцятої, дев’ятнадцятої тарілок відбирають сивушний спирт, який направляють у конденсатор сивушного спирту, з якого через холодильники направляють у зливне відділення.
3.2 Асортимент і характеристика готової продукції
Асортимент продукції, що планується випускати на Немирівському спиртовому заводі наводиться в таблиці 3.2.1.
Спирт етиловий ректифікований вищої очистки повинен відповідати вимогам ДСТУ 4221:2003.
За органолептичними показниками спирт етиловий ректифікований повинен відповідати вимогам, зазначеним в таблиці 3.2.2.
Таблиця 3.2.1 - Асортимент продукції, що планується випускати.
| Назва продукції | % від загальної кількості | Одиниця виміру | Товарна продукція | |
| за добу | за рік | |||
| Умовний спирт-сирець у тому числі: | 100 | дал | 10000 | 3650000 |
| - спирт етиловий ректифікований в/о | 96,6 | дал | 9660 | 3525900 |
| - спирт етиловий головна фракція | 1 | дал | 100 | 36500 |
| - сивушне масло | 0,4 | дал | 40 | 14600 |
| - сивушний спирт | 1 | дал | 100 | 36500 |
| - витрати при перегонці | 0,2 | дал | 20 | 7300 |
| - витрати при ректифікації | 0,8 | дал | 80 | 29200 |
| Хлібопекарні дріжджі | т | 35 | 12775 | |
Таблиця 3.2.2 - Органолептичні показники спирту етилового вищої очистки.
| Назва показника | Характеристика |
| Зовнішній вигляд | Прозора рідина без сторонніх частинок |
| Колір | Безбарвна рідина |
| Смак і запах | Характерний для кожного сорту етилового спирту, виробленого із відповідної сировини, без присмаку та запаху сторонніх речовин |
За фізико-хімічними показниками спирт етиловий ректифікований вищої очистки повинен відповідати вимогам, зазначеним в таблиці 3.2.3.
Таблиця 3.2.3 - Фізико-хімічні показники.
| Назва показника | Норма для спирту |
| Об’ємна частка етилового спирту, за температури 20 0С, не менше | 96,0 |
| Проба на чистоту з сірчаною кислотою | Витримує |
| Проба на окислюваність за температури 20 0С, хв, не менше | 15 |
| Масова концентрація альдегідів у перерахунку на оцтовий альдегід в безводному спирті, мг/дм3, не більше | 4,0 |
| Масова концентрація сивушного масла; пропіловий, ізопропіловий, бутило вий, ізобутиловий і ізоаміловий спирти в перерахунку на суміш пропілового, ізобутілового та ізоамілового спиртів (3:1:1) в безводному спирті, мг/дм3, не більше | 10 |
| Масова концентрація сивушного масла в перерахунку на суміш ізоамілового та ізобутилового спиртів (1:1) в безводному спирті, мг/дм3, не більше | 4,0 |
| Об’ємна частка метилового спирту в перерахунку на безводний спирт, %, не більше | 0,03 |
| Масова концентрація вільних кислот (без СО2) в перерахунку на оцтову кислоту в безводному спирті, мг/дм3, не більше | 15,0 |
| Масова концентрація органічних речовин, що окислюються в перерахунку на оцтово етиловий естер, в безводному спирті, мг/дм3, не більше | 30 |
| Проба на форфурол | Витримує |
| Масова концентрація сухого залишку, мг/дм3, не більше | 10,0 |
Головна фракція етилового спирту повинна відповідати вимогам ТУУ 18.401-97 і показникам, що наведені в таблиці 3.2.4.
Таблиця 3.2.4 - Показники головної фракції етилового спирту.
| Назва показника | Характеристика та норми |
| Зовнішній вигляд | Прозора рідина без сторонніх частинок та осаду |
| Колір | Прозора рідина з жовтувати або зеленуватим відтінком |
| Запах | Характерний для ефірів та альдегідів |
| Обємна частка етилового спирту, %, не менше | 92 |
| Масова концентрація альдегідів, в перерахунку на оцтовий альдегід, г/дм3 безводного спирту, не більше | 10 |
| Масова концентрація кислот в перерахунку на оцтову кислоту, г/дм3 безводного спирту, не більше | 1,0 |
| Масова концентрація ефірів в перерахунку на оцтово етиловий ефір, г/дм3 безводного спирту, не більше | 30 |
| Масова концентрація вищих спиртів (сивушного масла), г/дм3 безводного спирту, не більше | 1,0 |
| Обємна частка метилового спирту, %, не більше | 1,5 |
Сивушне масло повинно відповідати вимогам ГОСТ 17071-91, показники наведено в таблиці 3.2.5.
Таблиця 3.2.5 - Показники сивушного масла.
| Показники | Характеристика та норми |
| Зовнішній вигляд | Прозора рідина без механічних домішок. При перемішуванні не повинна утворюватись мутність |
| Колір | Від світло-жовтого до світло-коричневого |
| Температурна межа перегонки при тиску 101,33 кПа (760 мм.рт.ст.), 0С, не менше | 120 |
| Об’ємна частка сивушного масла, %, не менше | 50,0 |
| Густина при 20 0С, г/см3, не більше | 0,837 |
| Показник зазолення, n 20/Д, не менше | 1,395 |
3.3 Характеристика сировини та допоміжних матеріалів
Сировиною для виробництва спирту є меляса. Вона являється побічним продуктом при виробництві цукру.
Меляса представляє собою темно-коричневу в’язку рідину із специфічним запахом, що обумовлений продуктами карамелізації цукрів (карамелі) і конденсації амінокислот з моноцукрами (меланоїдиини), а також три метиламіном, що є продуктом розкладання бетаїну і присутній в мелясі в невеликій кількості.
Хімічний склад нормальної меляси, що забезпечує нормальний вихід, характеризується даними, що приведені в таблиці 3.3.1.
Таблиця 3.3.1 - Хімічний склад нормальної меляси.
| Показники меляси | Вміст |
| Сухі речовини (по рефрактометру), % | 78,9-84,0 |
| pH (активна кислотність) | 6,7-9,5 |
| Лужність, град | 0,5-5,0 |
| Кислотність, град | 0,0-0,5 |
| Азот (загальний),% | 1,56-2,06 |
| Фосфор (Р2О5), % | 0,039-0,055 |
| SO2, % | 0,012-0,060 |
| Цукор: | |
| - по прямій поляризації | 47,8-52,5 |
| - інвертний | 0,12-1,02 |
| - рафінозний | 0,06-1,08 |
| Доброякісність, % | 58,8-64,2 |
| Летючі кислоти (в перерахунку на оцтову), % | 0,36-1,0 |
| Нітрати, % | 0,03-0,30 |
| Нітрити, % | сліди |
До допоміжних матеріалів основного виробництва можна віднести формалін, соляна кислота, гашене вапно, карбамід, діамонійфосфат, фосфорна кислота.
Тобто фосфору, а нерідко ц азоту, що знаходиться в мелясі недосить для нормальної життєдіяльності дріжджів, тому в неї добавляють в якості першого джерела ортофосфорну кислоту, а в якості другого джерела – сульфат амонію, карбамід чи діафоній фосфат, який містить оба ці елементи.
Для підкислення дріжджового сусла в виробництві спирту з меляси використовують сірчану або соляну кислоту.
В виробництві спирту для мийки обладнання та пригнічення сторонньої мікрофлори використовують миючі та антимікробні речовини.
Таблиця 3.3.2 - Допоміжні матеріали.
| № | Найменування матеріалу | Стандарти чи технічні умови | Вміст основного компоненту | Класифікація |
| 1. | Вода питна | ГОСТ 2874-82 | Питна умовно чиста | |
| 2. | Кислота соляна | ГОСТ 1625-89Е | Технічна | |
| 3. | Формалін | ГОСТ 1625-89Е | СНОН - 37% | Технічний |
| 4. | Хлорне вапно | ГОСТ 1692-85 | Clакт –32-35% | Технічне |
| 5. | Карбамід | ГОСТ 2081-92 | N – 46.3% | Технічний |
| 6. |
Кислота ортофосфорна: технічна - термічна |
ГОСТ 6582-80 ГОСТ 10678-76Е |
Н3РО4 – не менше 70% |
|
| 7. | Діамонійфосфат | ГОСТ 8515-75 |
Р2О5 – не менше 50% NH3 – 22.5% |
Технічний |
4. Розрахунок основного та допоміжного обладнання
4.1 Конструктивний розрахунок ректифікаційної колони
Теоретичну кількість тарілок ректифікаційної колони визначаємо графічно за допомогою побудови кривої рівноваги та робочої лінії колони.
Для цього проводимо побудову вищевказаних ліній в масштабі 5мм – 4% мол (додаток №1).
Значення
величини
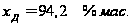 переводимо
у % мол.:
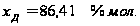 ,
при цьому знаходимо
величину В за
формулою (4.1.1.) та
відкладаємо
її на осі ординат:
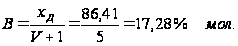 (4.1.1.)
Величину
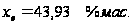 переведемо
в % мол. і відкладаємо
на осі абсцис

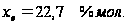
Визначаємо графічним шляхом число зміни концентрацій верхньої та нижньої частини колони.
Для верхньої
частини колони
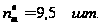
Для нижньої
частини колони
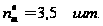
Для нижньої частини колони на ділянці зміни концентрацій в межах х=0,002 %мол. до хn=0,2 %мол. необхідну кількість теоретичних тарілок визначаємо за формулою Сореля (4.1.2.):
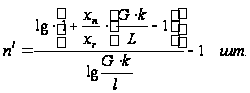 (4.1.2.)
де G – величина парового потоку, кмоль;
Величина рідинного потоку L визначається за формулою (4.1.3.)
 (4.1.3.)
де L/ – величина потоку елюрату, кмоль;
L/ =79,5 кмоль;
L// – величина потоку флегми, кмоль;
L//=80,9 кмоль.
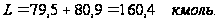
Таким чином:
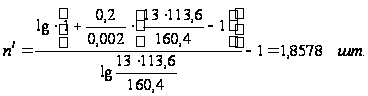
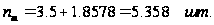
Тоді загальне число тарілок для нижньої частини колони складає (4.1.4.):
 (4.1.4.)
Тоді дійсне число тарілок для нижньої частини колони буде дорівнювати (4.1.5.):
 (4.1.5.)
де η – коефіцієнт корисної дії тарілок;
η=0,5.
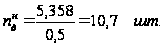
Приймаємо nд=11 шт.
Враховуючи неможливість точного визначення числа тарілок графічним шляхом приймаємо з урахуванням визначеної графічним шляхом nтв=20 шт.
При цьому дійсне число тарілок визначемо з урахуванням їх коефіцієнта корисної дії (4.1.6.):
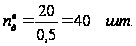 (4.1.6.)
Таким чином загальна кількість тарілок складає (4.1.7.):
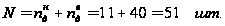 (4.1.7.)
Швидкість руху пари у вільному перерізі колони для багатоковпачкових тарілок визначаємо за формулою (4.1.8.):
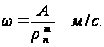 (4.1.8.)
де А і m – величини, які при відстані між тарілками 170 мм, відповідно дорівнюють: А=0,7, m=0,515.
ρn – визначаємо в залежності від міцності та тиску у верхній частині колони.
ρn=1,3 кг/м3.
При цьому:
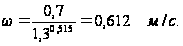
Площу поперечного перерізу колони визначаємо з урахуванням можливої фор фаски колони за формулою (4.1.9.):
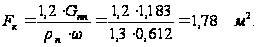 (4.1.9.)
Таким чином діаметр колони складає (4.1.10.):
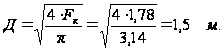 (4.1.10.)
Приймаємо діаметр колони 1600 мм при цьому дійсна швидкість парового потоку буде (4.1.11.):
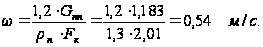 (4.1.11.)
Висоту колони визначаємо за формулою (4.1.12.):
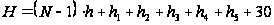 (4.1.12.)
де h – відстань між тарілками, мм;
h=170 мм;
h1 – відстань від нижньої тарілки концентраційної частини колони до верхньої тарілки виварної частини колони;
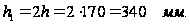 (4.1.13.)
h2 – відстань від верхньої тарілки до кришки;
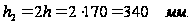 (4.1.14.)
h3 – відстані від днища до першої нижньої тарілки;
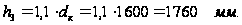 (4.1.15.)
h4 – висота кришки;
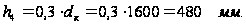 (4.1.16.)
h5 – відстань днища від патрубка для виведення лютерної води;
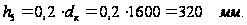 (4.1.17.)
30 мм – товщина днища.
Тоді:

Діаметри патрубків для підводу та відводу продуктів визначаємо за формулою (4.1.18.):
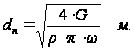 (4.1.18.)
де G – витрати продуктів, кг/с;
ρ – густина відповідного продукту, кг/м3;
ω – швидкість руху продуктів у патрубку, м/с.
Таким чином діаметр патрубка для відводу водно-спиртових парів має таку величину:
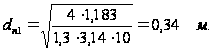
Приймаємо діаметр патрубка 350 мм.
Діаметр патрубка для вводу елюорату:
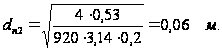
Приймаємо діаметр патрубка 60 мм.
Визначаємо діаметр патрубка для відводу спирту-ректифікату з урахуванням загальної кількості патрубків, що працюють одночасно (4.1.19.):
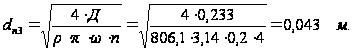 (4.1.19.)
де n – кількість одночасно працюючих патрубків;
n=4.
Приймаємо діаметр патрубка 45 мм.
Діаметр патрубка для вводу флегми становитиме (4.1.20.):
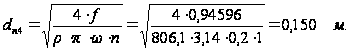 (4.1.20.)
де n – кількість одночасно працюючих патрубків;
n=1.
Приймаємо діаметр патрубка 150 мм.
Діаметр патрубка для відведення лютерної води:
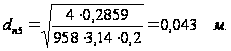
Приймаємо діаметр патрубка 500 мм.
Кількість рідинної суміші, що циркулює через кип’ятильник знаходимо по формулі (4.1.21.):
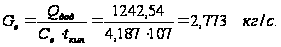 (4.1.21.)
Тоді діаметр патрубка для підключення кип’ятильника становитиме:
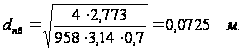
Приймаємо діаметр патрубка 75 мм.
Площу поперечного перерізу ковпачків приймаємо рівною площі всього перерізу колони, тоді швидкість пари в горловинах ковпачків становитиме (4.1.22.):
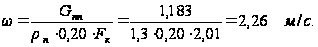
Визначаємо необхідне число ковпачків на тарілці колони (4.1.23.):
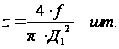 (4.1.23.)
де Д1 – прийнятий діаметр ковпачків, мм;
Д1=100 мм.
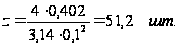
До установки приймаємо типову тарілку ТСК – Р з діаметром 1600 мм, числом ковпачків 66 шт. та діаметром ковпачка 100 мм.
Для стікання рідини встановлюємо три зливні стакани, при цьому висота їх над тарілкою становитиме 5 мм.
Діаметр зливного стакану (4.1.24.):
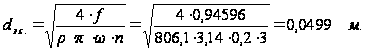 (4.1.24.)
Приймаємо діаметр зливного стакану 50 мм.
4.2 Матеріальний баланс ректифікаційної колони
Враховуючи, що густина безводного спирту складає ρ = 0,79 кг/дм3, продуктивність ректифікаційної колони по безводному спирту згідно з рівнянням (4.2.1.) складає:
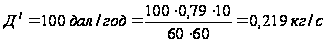 (4.2.1.)
При цьому, враховуючи, що масовий вміст абсолютного спирту в спирті-ректифікаті складає 94,2% мас, кількість дистиляту відповідно рівнянню (4.2.2.) становитиме:
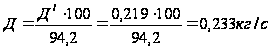 (4.2.2.)
Так, як в ректифікаційній колоні здійснюється відбір безводного спирту з непастеризованими спиртами, сивушним спиртом, сивушним маслом, та враховуючи його втрати в лютері визначаємо витрати вищезгаданих продуктів за формулою (4.2.3.):
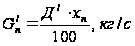 (4.2.3.)
де: G'n – витрати відповідного продукту; кг/с
xn – процентний вміст безводного спирту у відповідному продукті; % мас.
Таким чином кількість безводного спирту, який виходить з колони разом з непастеризованим спиртом відповідно до формули (4.2.4.) складає:
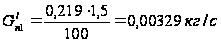 (4.2.4.)
Тоді витрати непастеризованого спирту відповідно до формули (4.2.5.) становитимуть:
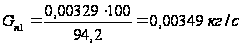 (4.2.5.)
Визначаємо кількість безводного спирту у сивушному спирті за формулою (4.2.6.):
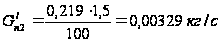 (4.2.6.)
Звідси витрати сивушного спирту відповідно до формули (4.2.7.) складуть:
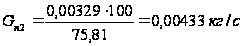 (4.2.7.)
Кількість безводного спирту у погонах парів сивушного масла згідно з формулою (4.2.8.) становитиме:
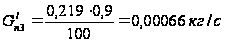 (4.2.8.)
Звідси витрати погону парів сивушного масла відповідно до формули (4.2.9.) складуть:
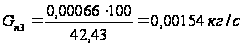 (4.2.9.)
Витрати спирту при ректифікації складуть 0,8%, таким чином за формулою (4.2.10.) визначаємо кількість вторинної пари:
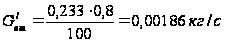 (4.2.10.)
Необхідна кількість елюрату для забезпечення роботи колони за формулою (4.2.11.) становитиме при умові вмісту спирту в ньому 43,93% мас:
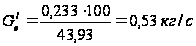 (4.2.11.)
Таким чином витрати лютерної води визначаємо з рівняння (4.2.12.):
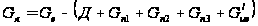 (4.2.12.)
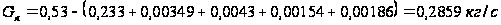
Приймаємо, що флегмове число для ректифікаційної колони складає V=4, при цьому витрати флегми, що повертається в колону, відповідно до формули (4.2.13.) складатимуть: