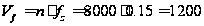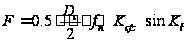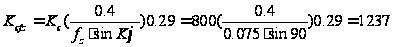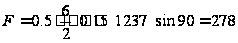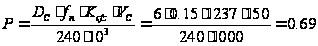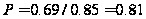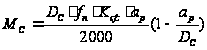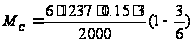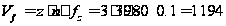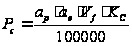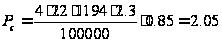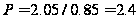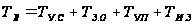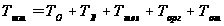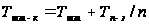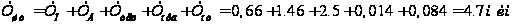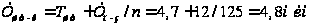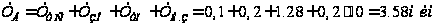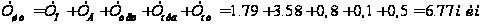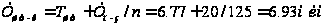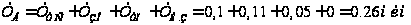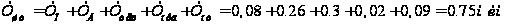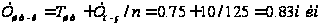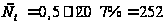Xreferat.com » Рефераты по промышленности и производству » Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У

и сверления отверстий в держателе манометра МПЗ-У" width="276" height="56" align="BOTTOM" border="0" />,

KМV = 0,8; KПV = 0,9; KИV =1.

KV = KМV*KПV *KИV = 2,03*0,9*1= 1,83; (13)


Скорость резания,
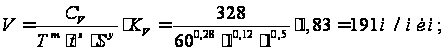

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У


4. Расчётное число оборотов шпинделя:


n = 1000*V/(Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У*d) = 1000*191/(3,14*20) = 3043 об/мин; (14)


d- диаметр обтачиваемой поверхности.

5. Принимаем фактическое число оборотов, с учетом типа станка:

nф =1820 об/мин;

6. Фактическая скорость резания:


V = Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У*d* nф/1000 =3,14*20*1820/1000=114 м/мин. (15)


7. Определяем главную составляющую силы резания по формуле:


Pz = 10*Cp * tx * Sy * Vn * Kp, (16)


Значения коэффициентов: Сp = 55; n = 0; x = 1,0; y = 0,66 – определены по табл. 22 [30,Т.2,стр.273].

Глубина резания в формуле: t= 1мм.

Коэффициент Kp :


KP = KМP *KРазработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УP *KРазработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УP * KРазработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УP * KРазработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УP, (17)


Коэффициенты, входящие в формулу, учитывают фактические условия резания.

По табл. 9,23 [30,Т.2,стр.264]:


KМP = 1,1; KРазработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УP 1; KРазработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УP = 1,0; KРазработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УP = 1,0; KРазработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УP = 0,93.

KP = KМP *KРазработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УP *KРазработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УP * KРазработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УP * KРазработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УP = 1,1*1*1,0*1,0*0,93 = 0,93;


Главная составляющая силы резания, форм. (7):


Pz = 10*Cp * tx * Sy * Vn * Kp =10*55 * 11 * 10,66 * 1140 * 0,93 =511,5 Н; (18)


8. Мощность резания:

N= Pz*V/(1000*60) = 511*114/(1000*60)= 0,97 кВт; (19)


9. Мощность привода главного движения:


Nпр= N/Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У =0,97/0,85= 1,14 кВт. (20)


Мощность электродвигателя станка – 17 кВт, она достаточна для выполнения операции.

Операция 040:

Вследствие того, что на всех переходах за исключением последнего применяется инструмент Sandvik Coromant, классический расчет режимов резания здесь не подходит (нет данных по коэффициентам для твердосплавных пластин Sandvik Coromant). Для всех переходов режимы назначаем в соответствии с рекомендациями Sandvik Coromant.

Вертикально-фрезерный станок MCV-1250. Выполняем расчет для 7 перехода.

Сверление отверстия ш6мм:

1. Обрабатываемый материал по стандарту Coromant СМС 30.21 (ЛС59)

2. Пластина R365-12T3M-PM Сверло Сoromant U R416.2-0320L40-21

3. Рекомендуемая скорость резания 300-440 м/мин, принимаем V=350м/мин

Подача Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-Умм/об, принимаем Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-Умм/об.
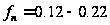
4. Расчетное число оборотов шпинделя
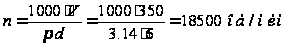

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У;


Принимаем n=8000 об/мин (максимальные обороты)
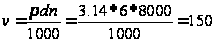
Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У м/мин;


5. Минутная подача сверла


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У мм/мин; (21)


6. Сила резания


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У; (22)


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-Уудельная сила резания;

Для ЛС59 Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У=800 Н/Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УН/Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У (23)

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УН;


7. Мощность резания


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У кВт; (23)


С учетом КПД станка


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УкВт;


8. Крутящий момент

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У, где Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-Углубина резания; (24)

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У=0,83 Н*м.


Фрезерование лысок:

1. Обрабатываемый материал по стандарту Coromant СМС 30.21 (ЛС59)

2. Фреза Фреза СoroMill 245 R245-032А32-12М

3. Рекомендуемая скорость резания 400 м/мин;

Подача на зуб Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У мм/зуб;

4. Расчетное число оборотов шпинделя
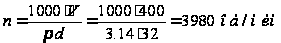

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У;


5. Минутная подача стола


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У мм/мин; (25)


6. Расчет мощности


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У, (26)


где Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-Углубина резания;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-Уширина обработки;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У-минутная подача стола;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-Уудельная сила резания;

При увеличении переднего угла


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У,


при Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У;

При ширине резания более 40% от величины диаметра фрезы Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У;


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УкВт;


С учетом КПД станка Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-УкВт.


2.7 Расчет основного времени


Основное время определяем по формуле:


t0 = L*i/(n*S), мин (27)


где L – расчётная длина обработки, мм;

i - число рабочих ходов;

n – частота вращения шпинделя, об/мин;

S – подача, мм/об (мм/мин).

Расчётная длина обработки:


L = l + lВ + lСХ (28)


где l – размер детали на данном переходе, мм;

lВ - величина врезания инструмента, мм;

lПБ– величина перебега инструмента, мм;

t0 = (l+ lВ + lПБ)*i/(n*S), (29)


Величины врезания на операциях определяем из соответствующих таблиц 2-12 [26, стр 621].

Основное время для первой токарной операции: (считаем для первых двух переходов, на остальные назначаем по рекомендациям)

переход 1:


t0 = l *i/(n*S) = 11*1/(1500*0,1)=0,07мин;


переход 2:


t0 =(l+ lВ +lПБ )*i/(n*S)= (22+5+1)*1/(1820*1) = 0,01 мин.


Основное время для второй фрезерно-сверлильной операции:

переход 1:


t0 =(l+ lВ +lПБ )*i/(n*S)= (20+32)*5/(3980*0,3) = 0,21 мин;


переход 2:


t0 =(l+ lВ +lПБ )*i/(n*S)= (15+32)*5/(3980*0,3) = 0,2мин;


переход 3:


t0 =(l+ lВ )*i/(n*S)= (12+3)*1/(8000*0,15) = 0,012 мин;


переход 4:


t0 =(l+ lВ )*i/(n*S)= (12+3)*1/(8000*0,15) = 0,012 мин;

переход 5


t0 =(l+ lВ )*i/(n*S)= (12+3)*1/(8000*0,15) = 0,012 мин;


переход 6


t0 =(l+ lВ )*i/(n*S)= (12+3)*1/(8000*0,15) = 0,012 мин;


переход 7


t0 =(l+ lВ )*i/(n*S)= (9+3)*1/(8000*0,15) = 0,01 мин;


переход 8


t0 =(l+ lВ )*i/(n*S)= (3+1)*1/(8000*0,15) = 0,003 мин;


переход 9


t0 =(l+ lВ )*i/(n*S)= (30+3)*1/(500*0,05) = 1,32 мин.


Основное время резьбонарезной операции 050:

переход 2:


t0 =(l+ lВ +lПБ )*i/(n*S)= (8+4)*2/(750*0.75) = 0,04 мин.


2.8 Определение вспомогательного Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У, штучного Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У и штучно-калькуляционного Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-Увремени


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У; (30)

где Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У- время установки и снятия детали;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У- время закрепления и открепление детали;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У- время на управления станком;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У- время на измерение.


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У; (31)


где Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У- основное время;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У- время на техническое обслуживание рабочего места;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У- время на организационное обслуживание рабочего места;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У- время на отдых.


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У; (32)


где Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У- подготовительно-заключительное время;

n – число деталей в пробной партии;
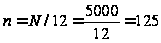

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У шт.


Нормативы времени для среднесерийного производства. По табл. 5 [26,стр.197].

Операция 030:
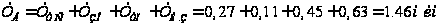

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У;

Операция 040:

Операция включает 4 поворота стола,

12 подводов и отводов различных инструментов,

8 смен инструментов,

Время на поворота стола=3 с,

Время смены инструмента=3,5 ,

Время подвода инструмента 0,05 мин.
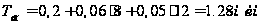

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У ;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У.


Операция 050:


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У;

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У.


3. Экономическая часть


Целью выполнения данного исследования является оценка экономической эффективности модернизации технологического процесса изготовления корпуса манометра. Усовершенствование технологического процесса требует привлечения финансовых затрат и трудовых ресурсов, которые должны быть экономически оправданы. Совершенствованный технологический техпроцесс будет являться более экономичным за счёт уменьшения штучного времени.

Сравнительная экономическая эффективность - разность между сравниваемыми общими величинами экономического эффекта, исчисляемыми при различных вариантах (вновь разрабатываемый вариант и базовый). Себестоимость продукции - денежное выражение текущих затрат на производство и реализацию продукции. Себестоимость продукции- часть стоимости, включающая затраты на потребление средств производства и оплату труда.


Таблица 6 Исходные данные (базовый технологический процесс)

№ п.п. Исходные данные. Значение
1 Вес изделия 0,21 кг.
2 Средний коэффициент использования матматериалов 42%
3 Цена материала 120 руб./кг.
4 Цена отходов от стоимости материалов 10 %
5 Годовой фонд времени работы оборудования 2032 ч/год
6 Годовой фонд времени работы рабочих 1989 ч/год
7 Стоимость технологического оборудования 38*106 руб.
8 Время необходимое для выполнения всех операций 15,57 м.

3.1 Калькуляция на существующий технологический процесс


3.1.1 Расчет стоимости материала

Методика расчета взята из [31].

Цена материала одного изделия составляет:


1) Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У руб; (33)


где gн – норма расхода материала (gн=вес изделия/коэффициент использования );

Цм – стоимость материала, руб/кг.
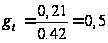

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У кг;


Тогда цена материала:


Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У руб,


где 7%-транспортно-заготовительные расходы.

2) Реализуемые отходы.

Реализуемые отходы определятся зависимостью:
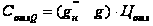

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У; (34)


где g – вес изделия;

Цотх– цена отходов;

Цена отходов на одно изделие:
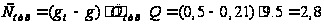

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У руб.; (35)


3) Затраты на основные материалы за вычетом отходов.

Затраты на основные материалы за вычетом отходов на единицу изделия составят:
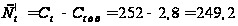

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У руб.; (36)


Основная заработная плата производственных рабочих на изделие
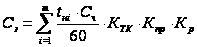

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У; (37)


где,

m – количество операций;

Сч – часовая ставка для первого разряда;

КТК – тарифный коэффициент соответствующего разряда, показывающий во сколько раз оплата труда соответствующего разряда, превосходит оплату труда первого разряда;

Кпр – коэффициент, учитывающий доплаты (Кпр=1,4);

Кр – коэффициент, учитывающий районные выплаты (Кр=1,3);
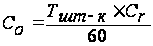

Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У,


где Сr – тарифная ставка рабочего.

030 Автоматно-токарная операция
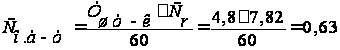

Разработка приспособления
    <div class=

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: