Реконструкция сталеплавильного производства ОХМК с целью производства трубных марок сталей повышенной прочности
Установка перегородок с отверстиями, организующими восходящие и перекрёстные потоки металла под оптимальными углами, а также размещение в перегородках фильтров увеличивает степень рафинирования, число крупных включений (>100 мкм.) становится в
8 – 10 раз меньше. /23/
Для рафинирования металлических расплавов применяются различные типы фильтров: сетчатые, экструзированные, пенокерамические и зернистые. При этом рафинирующий эффект фильтрования жидких металлов проявляется как в снижении содержания химически связанной части примеси в виде неметаллических частиц, так и очистке расплавов от сверхравновесно растворённой части примеси. /25/.
Имея развитую поверхность, фильтры создают значительную площадь для задержания включений – особенно мелких. Для жидкой стали, нашли применение канальные, пенные и насыпные фильтры. Сечение фильтров определяется количеством подлежащей фильтрации жидкой стали и заданной степенью её чистоты, толщина фильтра обусловлена напором жидкого металла.
В промышленных условиях (ККЦ – 2 НЛМК) проведено рафинирование стали 08Ю и 08ПС в 23-т. промежуточных ковшах УНРС путём флотации включений из потоков металла, организованных перегородками с различным видом перепускных отверстий. И путём фильтрования через пенно-канальные и ячеисто-канальные фильтры, установленные в отверстиях перегородок (фильтры производит НПО «Стройкерамика»). Степень рафинирования оценивали по содержанию общего кислорода или неметаллических включений в пробах металла до и после воздействия. Результаты исследования представлены в табл. 7. Пено-канальные фильтры оказывают рафинирующее воздействие при фильтрации малых порций металла, коэффициент фильтрации составляет 13 – 53%. /23/.
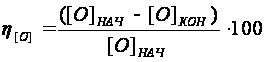 ,
где h[O] – коэффициент фильтрации, %.
[O]НАЧ – содержание кислорода до воздействия, %;
[O]КОН – содержание кислорода после воздействия, %.
Установка перегородок с перепускными отверстиями даже простейшей формы приводит к получению более чистого металла. Перегородки выполняли изогнутой формы против направления потока металла, при этом стойкость их возрастала.
Таблица 7. Результаты полупромышленных исследований
| Вид воздействия; фильтр | Габариты блока (отверстия), мм. | Диаметр – длина канала, мм. | Количество каналов | h[O] (h[НВ]), % |
| Перегородка, отверстие | (250х130) | – 150 | 1 | 24 |
| Перегородка, отверстие под углом 45° | 80х80х80 |
40 – 200 |
7 |
34 |
| Перегородка, пено-канальный | 250х80х250 |
7 – 150 |
300 |
23 (45) |
| Перегородка, ячеисто-канальный | 400х200х40 |
20 – 40 |
8 |
(17) |
| Перегордка, щели из пластин ячеистого пенокорунда под углом 30° | 400х200х40 (200х15) |
– 200 |
8 |
(42) |
Лучшие показатели получены в случае установки в качестве модификаторов потока пластин из ячеистого пенокорунда. Они одновременно формируют потоки металла в ковше к поверхности раздела со шлаком и создают каналы прямоугольной формы со значительно развитой ячеистой фильтрующей поверхностью.
Для обеспечения высокой эффективности фильтрации необходимы, во-первых, активная по отношению к неметаллическим включениям данного типа поверхность фильтрации и, во-вторых, максимальное число столкновений включений с фильтрующей поверхностью. /16/.
Таким образом, флотация и фильтрация включений при обработке металла в промежуточном ковше определяются целым рядом одновременно действующих факторов /22/:
1. Размерами включений, их составом (и температурой плавления) и плотностью.
2. Способностью включений к укрупнению.
3. Величинами межфазного напряжения на границах металл-включение и шлак-включение.
4. Интенсивностью перемешивания ванны и характером движения металла.
5. Физическими характеристиками металла и шлака (состав, температура, вязкость).
6. Физическими характеристиками и составом контактирующей с перемешиваемым металлом твёрдой поверхности футеровки ковша, перегородок, фильтровальных отверстий и т.д.
Вывод:
1. Конструкция промежуточных ковшей претерпевает серьёзные изменения: увеличиваются ёмкость ковшей, глубина ванны металла, широкое распространение получает практика устройства перегородок, порогов, конструкций для флотации включений путём продувки инертными газами, а также для фильтрации включений и др.
2. Низкоуглеродистый металл, раскисленный алюминием, поступающий на разливку, имеет содержание кислорода значительно выше равновесного, что является источником образования включений при охлаждении и кристаллизации металла.
3. Дополнительное рафинирование расплава от неметаллических включений целесообразно проводить в промковше путём флотации и фильтрации.
4. Дальнейшее повышение чистоты стали достигается применением пено- или ячеисто-канальных фильтров в отверстиях перегородок. /23/
2.3 Определение окисленности металлических и шлаковых расплавов
Окислительно-восстановительный потенциал является одной из главных характеристик металлургических систем. Это определяет важность информации о значениях РО2 металлических и шлаковых расплавов для анализа и контроля процессов выплавки и внепечного рафинирования стали.
Наиболее перспективным способом определения окисленности расплавов на сегодняшний день несомненно является метод электродвижущих сил с использованием твёрдоэлектролитных кислородных концентрационных элементов. Он обладает рядом существенных преимуществ перед другими методами и отличается возможностью измерения РО2 в широких пределах во всех фазах пирометаллургических процессов.
В основе данного метода лежит измерение электродвижущей силы, возникающей в кислородном гальваническом элементе:
Ме / фаза1 (РО21) // твёрдый электролит // фаза2 (РО22) / Ме,
где РО21 и РО22 – парциальные давления кислорода в фазах, разделённых твёрдым электролитом (фаза 2 – электрод сравнения).
Согласно Вагнеру э.д.с. этого элемента определяется формулой:
,
где F – число Фарадея (96487 Дж/В·моль);
ti – доля ионной проводимости твёрдого электролита.
Для случая чистой ионной проводимости твёрдого электролита (ti = 1) имеет место формула Нернста:
При высоких температурах и низких парциальных давлениях кислорода, характерных для металлургических процессов, в твёрдом электролите наряду с ионной может появиться электронная проводимость (а при высоких РО2 – и дырочная проводимость). В этом случае доля ионной проводимости не равна единице и зависит от Т и РО2:
,
где Ре – параметр, характеризующий долю электронной проводимости твёрдого электролита и равный парциальному давлению кислорода, при котором
ti = 0,5
Уравнение Шмальцрида справедливо при условии РО22 > Ре > РО21 и является основной расчётной формулой для определения уровня окисленности расплава /26/:
Процессы растворения активных металлов в синтетических шлаковых расплавах изучали с применением метода э.д.с. с твёрдым электролитом. В качестве твёрдого электролита применяли колпачки из ZrO2, стабилизированного Y2O3, которые были разработаны кафедрой металлургии стали МИСиС совместно с предприятием «Эмитрон» и ЦНИИЧМ. Колпачки имели следующие размеры: внешний диаметр – 0,004 м., длина – 0,04 м., толщина стенки – 0,001 м. Электродами сравнения служили смеси Mo (50%) – MoO2 (50%) или
Cr (90%) – Cr2O3 (10%), приготовленные из химически чистых оксидов хрома и молибдена (Cr2O3 и MoO3), порошкообразного молибдена марки МЧ и электролитического хрома.
Подготовленные электроды сравнения помещают в твёрдоэлектролитные колпачки, свободный объём которых для предотвращения окисления металлов заполняли порошком стабилизированного диоксида циркония, а затем замазывали смесью этого порошка с жидким стеклом. Токосъёмник с электрода сравнения бал изготовлен из молибденовой проволоки диаметром 0,004 м. и защищён алундовой трубкой для предотвращения возможного влияния градиента концентрации кислорода на границе шлак-газ на величину измеряемой э.д.с.
Электрическая цепь имеет вид:
Mo / Mo, MoO2 // ZrO2 (Y2O3) // шлак / Mo
При достижении температуры опыта (1873 ± 10) К и ее стабилизации в расплав одновременно опускают два электрохимических датчика и после установления постоянного значения э.д.с. в шлак вводят добавку раскислителя, энергично перемешивая при этом расплав молибденовым токосъёмником. Показания датчиков и термопары непрерывно записываются на диограмные ленты трёх автоматических потенциометров КСП-4 со специально разработанными высокоомными приставками, обеспечивающими повышение выходного сопротивления серийного прибора с 2,5·104 до 106 Ом (точность фиксирования сигнала
± 5 мВ). Кроме того периодически замерят значение э.д.с. при помощи цифрового вольтметра Щ-68003 с точностью ± 0,1 мВ.
По величине э.д.с. электрохимической цепи рассчитывают равновесное парциальное давление кислорода исследуемого шлакового расплава (РО2 в пузырьке газа, мысленно помещённого в объём расплава и приведённого с ним в равновесие) по формуле Шмальцрида.
Основной методической трудностью при использовании твёрдоэлектрических датчиков для измерения окисленности шлаковых расплавов является, как уже отмечалось, взаимодействие материала электролита с жидким шлаком и неконтролируемое вследствии этого изменение доли ионной проводимости твёрдого электролита, а также создание диффузионного потенциала на границе оксид-оксид. Для устранения этих эффектов колпачки из ZrO2 покрывали слоем металлического молибдена толщиной 20 – 30 мкм. путём высокотемпературного вжигания.
Результаты проведённых опытов показали, что датчики с таким покрытием и без него в изучаемых оксидных расплавах дают практически одинаковые показания в пределах ошибки эксперимента (< 10% отн.). Заметные расхождения в измеряемых значениях э.д.с. наблюдали только при достижении очень низкого уровня окисленности шлака
(РО2 < 10-12 Па) /26/.
Использование кислородных датчиков позволяет контролировать окисленность стали, управлять процессом раскисления, экономить раскислители, давать информацию о глубине рафинирования стали от неметаллических включений и при необходимости, например при выплавке высокочистой стали, применять дополнительные способы снижения количества неметаллических включений путём флотации и фильтрации.
3. Спецчасть
3.1 Физико-химический расчёт рафинирования металла нетрадиционными шлаковыми смесями от серы и азота
3.1.1 Цель работы
Рассчитать сульфидную и нитридную ёмкости нетрадиционных шлаковых смесей, в состав которых входит TiO2. Оптимальный состав и расход шлаковой смеси, необходимый для оптимального (с технологической и экономической точки зрения) рафинирования металла от серы и азота.
3.1.2 Теоретические основы
Существуют различные способы борьбы с серой, а вот с азотом возникают проблемы.
Так американские исследования фирмы «ФРУЭХЕН» показали, что даже в вакууме удалить больше (10 – 15)% азота не удаётся. И лишь если концентрация серы в металле < 0,003% можно удалить больше азота.
Разработки последних лет российских, японских и американских учёных показали, что обработка металла шлаковыми смесями, с высокой нитридной ёмкостью и низкой окисленностью, позволяет удалить до 40% азота из низколегированных марок стали.
Так в США используют шлаковые смеси с высоким содержанием TiO2 и BaO (до 45% – 50% каждого). В следствии этого эти смеси имеют высокую стоимость, а также при высоком содержании TiO2 титан восстанавливается и переходит в металл.
В проекте выбраны и рассчитаны шлаковые смеси с низким содержанием TiO2 (от 10% до 30%)
Основными уравнениями данного расчёта являются уравнения коэффициентов распределения серы и азота:
 lgLS
= lgCS
+ lgPO2-1/2
+ DG/(2,3ЧRЧT)
+ lgfS,
(1)
где (С) – концентрация серы в шлаке, %;
[S] – концентрация серы в металле, %;
LS – коэффициент распределения серы;
СS – сульфидная ёмкость шлака;
PO2 – парциальное давление кислорода, атм.;
fS – коэффициент активности серы;
Т – температура металла, К.
DG = – 72000 – 9,92ЧT (2)
lgLN = lgCN –3/4ЧlgPO2 +lgfN + 850/T + 0,905, (3)
где СN – нитридная ёмкость шлака;
LN – – коэффициент распределения азота.
Сульфидная ёмкость шлака определяется через оптическую основность шлаковой смеси./27/:
LgCS
=
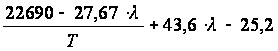 ,
(4)
где l – оптическая основность смеси.
Нитридная ёмкость шлака определяется через оптическую основность смеси /28/:
LgCN = 9,087 – 27,67l (5)
Величина оптической основности смеси определяется по следующей формуле:
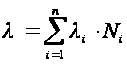 ,
(6)
где li – оптическая основность компонента;
Ni – эквивалентные катионные доли компонентов.
Эквивалентные катионные доли находим по уравнению:
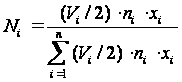 ,
(7)
где Vi – заряд аниона в компоненте;
ni – число анионов в компоненте;
xi – мольная доля компонента.
Мольная доля компонента находится:
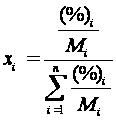 ,
(8)
где (%)i – содержание компонента в смеси, %;
Мi – молярная масса i-го компонента.
Основными реакциями для расчёта парциального давления кислорода является:
2 [Al] + 3 [O]
= (Al2O3)
lgK1 =
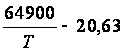
1/2O2(г) = [O] DG2 = – 117000 – 2,89ЧT
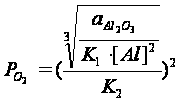 ,
(9)
где К1 – константа равновесия первой реакции;
[Al] – концентрация алюминия в металле, %;
a(Al2O3) – активность Al2O3 в шлаке;
К2 – константа равновесия второй реакции.
LgK2 = – DG2/(2,3ЧRЧT) (10)
Коэффициенты активности серы и азота находят из выражения:
lgfi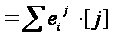 ,
(11)
где еij – параметр взаимодействия;
[j] – концентрация j-го элемента в металле, %.
Зная коэффициенты распределения серы и азота, мы можем найти степень рафинирования металла от этих примесей по выражению:
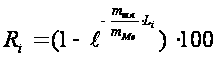 ,
(12)
где Ri – степень рафинирования от i-го элемента, %;
mшл – масса шлаковой смеси, кг/т металла;
mМе – масса металла, кг.
3.1.3 Постановка задачи
Рассчитать степень рафинирования металла от серы и азота нетрадиционными шлаковыми смесями, в составе которых есть TiO2
3.1.4 Описание алгоритма
1. Для расчёта необходимо ввести химический состав металла, который будем рафинировать; состав шлаковой смеси, температуру металла.
2. Определим мольные доли компонентов по формуле (8).
3. Рассчитаем эквивалентные катионные доли по уравнению (7).
4. Вычисляем оптическую основность смеси по формуле (6).
5. Рассчитываем сульфидную и нитридную ёмкости шлаковой смеси по формулам (4) и (5) соответственно.
6. Определяем по формулам (10) и (9) парциальное давление кислорода.
7. По выражению (11) находим коэффициенты активности серы и азота.
8. Подставляя найденные значения в уравнение (3) определяем коэффициент распределения азота.
9. Подставляя (2) в (1) и используя результаты предыдущих расчётов по уравнению (1) находим коэффициент распределения серы.
10. Задаваясь расходом шлаковой смеси на 1 т. металла, по выражению (12) находим степень рафинирования металла от серы и азота.
11. Зная цены отдельных компонентов (табл. 8), рассчитываем стоимость 1 т. заданной шлаковой смеси по формуле:
Ц = еЦiЧСi, (13)
где Ц – цена шлаковой смеси, $/т.;
Цi – цена отдельных компонентов смеси, $/т.;
Сi – доля компонента в смеси.
Таблица 8. Стоимость основных компонентов
|
Компонент |
CaO | SiO2 | TiO2 | Боксит |
|
Цена, $/т. |
23 | 10 | 85 | 160 |
12. Зная расход шлаковой смеси на 1 т. металла рассчитаем, сколько она внесёт в себестоимость 1 т. металла:
Цуд = mшлЧЦ, (14)
где Цуд – цена шлаковой смеси на 1 т. стали, $/т.;
mшл – расход шлаковой смеси на 1 т. стали, т./т.
13. В одной системе координат строим графики зависимостей:
а). RS = f (mшл, (%)TiO2);
б). RN = f (mшл, (%)TiO2).
По данной математической модели была написана компьютерная программа «DIPL.PAS», позволяющая произвести расчёты оптимального состава нетрадиционной шлаковой смеси, для совместного рафинирования от серы и азота, а также выбрать оптимальный с технологической точки зрения расход этой шлаковой смеси. Результаты расчётов в ПРИЛОЖЕНИИ 1.
В табл. 9 и табл. 10, а также на рис. 1 представлены общие результаты проведённых расчётов по десульфурации и деазотации металла на агрегате «ковш-печь».
Таблица 9. Степень десульфурации
| (TiO2), % mШЛ, кг/т | 7,5 | 10 | 12,5 | 15 |
| 10 | 90,311 | 95,550 | 97,956 | 99,061 |
| 15 | 83,61 | 91,031 | 95,091 | 97,314 |
| 20 | 75,42 | 84,603 | 90,355 | 93,958 |
| 25 | 66,391 | 76,633 | 83,754 | 88,704 |
| 30 | 57,194 | 67,739 | 75,687 | 81,676 |
Таблица 10. Степень деазотации
| (TiO2), % mШЛ, кг/т. | 7,5 | 10 | 12,5 | 15 |
| 10 | 7,25188 | 9,55037 | 11,79189 | 13,97787 |
| 15 | 11,55668 | 15,10411 | 18,50924 | 21,77780 |
| 20 | 18,10869 | 23,38442 | 28,32027 | 32,93814 |
| 25 | 27,68124 | 35,08655 | 41,73358 | 47,69996 |
| 30 | 40,80323 | 50,29531 | 58,26536 | 64,95742 |
Из рис. 1 видно, что оптимальным составом шлака является шлаковая смесь с содержанием TiO2 20% и расходом (12,5 – 15) кг/т
Полученные результаты позволяют сделать вывод о целесообразности разработки данной технологии обработки металла нетрадиционными шлаковыми смесями.
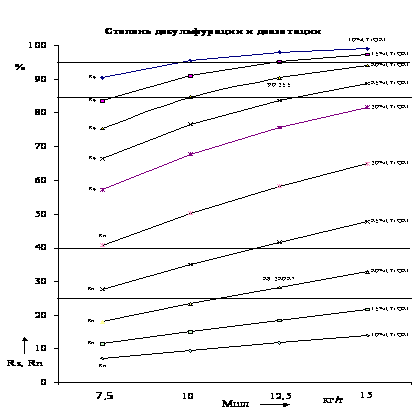
Рис. 1
3.2 Расчёт дефосфорации в печи
Анализ процесса дефосфорации стали на основе рассмотренной физико-химической модели свидетельствует о том, что для достижения максимальной скорости и полноты удаления фосфора из металла в шлак применяемая для вдувания шлаковая смесь с использованием традиционных металлургических материалов должна содержать оксиды кальция, железа и фторид кальция в определённом соотношении. /5/.
Были проведены лабораторные и промышленные эксперименты в 10 – 20 тонных основных дуговых печах.
Для вдувания применяется шлаковая смесь из 65% извести, 25% железной руды и 10% плавикового шпата в количестве 2,5 – 3% массы металла с размером частиц Ј2 мм. Порошки вдувают после расплавления шихты при температуре металла Ј 1540–1560 °С. Интенсивность вдувания порошков в металл должна составлять і 5 – 5,5 кг./мин. на 1 т металла при давлении транспортирующего газа (кислорода) в камерном питателе і 0,5 – 0,6 МПа. После окончания вдувания шлаковой смеси осуществляется продувка металла чистым кислородом под давлением 0,7 – 1,0 МПа. до заданного содержания углерода.
Выплавка конструкционных легированных сталей по указанной технологии позволяет за 5 – 6 мин. вдувания порошков снизить концентрацию фосфора в металле до следов и получить его содержание в готовой стали Ј 0,005%. После вдувания шлаковой смеси последующая продувка ванны чистым кислородом не приводит к восстановлению фосфора из шлака в металл. Наблюдаемое увеличение содержания фосфора в готовой стали до 0,003 – 0,005% связано с последующим восстановлением фосфора из остатков окислительного шлака, футеровки печи и поступлением его из раскислителей и ферросплавов для легирования стали в восстановительный период плавк. /5/.
В проекте дефосфорация производится шлаковой смесью (табл. 11):
Таблица 11. Химический состав смеси
| Компонент | CaO | CaF2 | Fe2O3 |
| Концентрация, % | 70 | 20 | 10 |
Исходные данные для расчёта:
– СР – фосфидная ёмкость смеси, СР=1020;
– РО2 – парциальное давление кислорода, РО2=10-10 атм.;
– Т – температура металла, Т=1823 К
Расчётный состав стали 10Г2СФБ в табл. 12.
Таблица 12. Химический состав стали 10Г2СФБ, %
| C | Mn | Si | Nb | V | Ti | Al | S | P | Cr | N |
| 0,1 | 1,5 | 0,35 | 0,06 | 0,1 | 0,02 | 0,06 | 0,03 | 0,02 | 0,2 | 0,012 |
1. Коэффициент распределения фосфора находим по формуле:
lgLP = lgCP + 5/4ЧlgPO2 + lgfPT – 7325/T – 0,99,
где LP – коэффициент распределения фосфора;
fPТ – коэффициент активности фосфора при температуре не равной 1873 К.
LgfР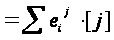 ,
где [j] – концентрация j-го компонента стали, %.
fP – коэффициент активности фосфора при температуре 1873 К.
lgfP = 0,13Ч0,1 + 0,12Ч0,35 – 0,032Ч1,5 = 0,007
lgfpT= lgfp
lgfpT=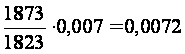
fPT = 1
lgLP = lg1020 +5/4Чlg10-10 +0,0072 – 7325/1823 – 0,99 = 2,5
LP = 316,2
2. Расчёт степени дефосфорации проводим по формуле:
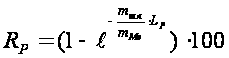
Результаты расчёта приведены в табл. 13
Таблица 13. Степень дефосфорации
| mшл, кг/т | 5 | 7,5 | 10 | 12,5 | 15 | 20 | 25 |
| RP, % | 79,42 | 90,67 | 95,77 | 98,08 | 99,13 | 99,82 | 99,96 |
3. Вывод
Так как расчёты исходят из условия равновесия в системе, а в печи равновесия нет, то следует полученные результаты перемножить на некоторый коэффициент приближения реальных условий к равновесным. Принимаем Кпр=0,8.
Фактическая степень дефосфорации представлена в табл. 14
Таблица 14. Фактическая степень дефосфорации
| mшл, кг/т | 5 | 7,5 | 10 | 12,5 | 15 | 20 | 25 |
| RP, % | 63,54 | 72,54 | 76,62 | 78,46 | 79,3 | 79,86 | 79,97 |
3.3 Раскисления алюминием в ковше
Трубная сталь очень чувствительна к неметаллическим включениям (НВ), особенно к Al2O3. Как известно чем меньше концентрация кислорода в металле, тем меньше образуется НВ, но если они образуются, то лучше всего в жидком металле, где есть возможности для их удаления.
Расчёт выполнен по компьютерной программе «RASK».
Марка стали: 10Г2СФБ
Число компонентов сплава (не считая основы): 5
Расчет проводится по реакции:
m[R]+n[U]=RmUn
где R – раскислитель или легирующий (Al, Ti, Si и др.)
U – примесь (O, N, S, P и др.)
Химический символ элемента R: AL
Химический символ примеси U: O
Коэффициенты реакции:
m=2
n=3
Т=1873 К
Константа равновесия реакции:
lg K=14.02
Концентрации легирующих элементов (% масс.):
C – 0.1
Mn – 1.5
Si – 0.35
В табл. 15 представлены параметры взаимодействия.
Таблица 15. Параметры взаимодействия
| Элемент | Al | O | C | Mn | Si |
| Al | 0,045 | -6,6 | 0,091 | 0 | 0,0056 |
| O | -3,9 | -0,2 | -0,45 | -0,021 | -0,131 |
Результаты расчётов:
С = -13,8
Д = -11,61
Р = 13,6751
[AL] min=2,24645e-05% [AL] max =0,782444%
[AL] o = 0,0748139% [O] min = 0,000304264%
В табл. 16 представлены результаты расчёта.
Таблица 16. Раскисление алюминием
|
[Al], % |
[O], % |
| 2.25e-05 | 0,0901476 |
| 5e-05 | 0,0271772 |
| 0,00025 | 0,00756451 |
| 0,0005 | 0,00462979 |
| 0,0025 | 0,00156028 |
| 0,005 | 0,0009991 |
| 0,025 | 0,000405789 |
| 0,06 | 0,000308909 |
| 0,1 | 0,000313873 |
| 0,15 | 0,000374229 |
| 0,5 | 0,0039396 |
| 0,782 | 0,0866498 |
На рис. 2 представлена кривая раскисления по результатам расчёта.
3.4 Экологические аспекты технологии
3.4.1 Энергоэкологический анализ
Принципиально важно учитывать, что использование конечной продукции ТЭС – электроэнергии приводит к дополнительному загрязнению природной среды. При выражении электроэнергии в единицах первичного условного топлива (1 кВтЧч=0,35 кг у. т.) приведённая масса выбросов, образовавшихся в электроэнергетике, примерно равна, прив. кг/т у.т.:
М=525ЧТУ.Э.,
где ТУ.Э. – расход электроэнергии, т у. т.
Приведённая масса вредных веществ в сбросах электроэнергетики составляет около
5% от приведённой массы вредных веществ в выбросах.
Произведём расчёт сокращения выбросов и сбросов за счёт сокращения расхода электроэнергии. Весь расчёт производится на 1 т стали.
Экономия электроэнергии составляет:
DW=0,708–0,623=0,085 тыс. кВтЧч
DТУ.Э.=0,085Ч103Ч0,35Ч10-3=0,03 т у.т.
Сокращение вредных выбросов составит:
DМВЫБР=525Ч0,03=15,75 кг/т у. т.
Сокращение вредных сбросов составит:
DМСБР=15,75Ч0,05=0,79 кг/т у. т.
Из приведённого расчёта видно, что сокращение расхода электроэнергии на 85 кВтЧч позволяет снизить приведённую массу выбросов в электроэнергетике на 15,75 кг/т у. т. на каждую тонну стали, а также массу сбросов на 0,79 кг/т у. т.
Основная доля отходящих газов образуется в печи во время продувки кислородом. В проекте сокращение времени плавки предусматривается за счёт сокращения перегрева металла, а следовательно окислительный период остаётся без изменений. И всё же, благодаря небольшому сокращению расхода электродов и общему времени плавки (на 15 мин.), сокращается объём отходящих газов, что благоприятно сказывается на экологической нагрузке на окружающую среду.
Установка на агрегате «ковш-печь» вакуум-плотной крышки позволяет сократить до минимума неорганизованные выбросы на этом агрегате. И, хотя его нельзя сравнивать по степени загрязнения с электропечью, это мероприятие позволяет улучшить экологическую обстановку рабочего места и окружающей среды в целом.
Отходящие газы поступают на газоочистку (см. главу 1.1.5.1.4).
3.4.2 Ресурсосбережение и утилизация отходов
Применяемые в проекте шлаковые смеси [СаО (40%) – Аl2O3(40%) – TiO2(20%)] не требуют каких-то дополнительных затрат на их изготовление. Все необходимые материалы используются в цехе. Но достаточно высокий расход этих шлаковых смесей (рис. 3) приводит к увеличению потребления природных ресурсов.
Однако за счёт увеличения на 30–50% механических свойств стали пропорционально увеличивается её служебные и эксплуатационные характеристики, что приводит к соответствующему росту срока службы готовой продукции. Следовательно в целом будет наблюдаться сокращение потребления природных ресурсов на 1 т стали.
Утилизация шлака с АКОС возможна по двум вариантам:
1. Переработка на отвалах;
2. Повторное применение.
Для повторного применения жидкий шлак необходимо продувать кислородом в результате чего будут образовываться вредные газы (SOX и NOX), бороться с которыми очень сложно.
На ОАО «НОСТА» действуют эффективные установки по разработке шлаковых отвалов, анализ работы которых позволяет сделать вывод о возможности 100% утилизации шлаков.
Так дроблёный скрап, полученный в результате переработки шлаковых отвалов электросталеплавильного производства эффективно используется в качестве металлолома в мартеновском производстве.
Другим конечным продуктом являются чистые шлаки, которые идут на шлакоблоки, шлакоблочный кирпич, на строительно-дорожные нужды.
4. Безопасность жизнедеятельности
4.1 Объемно-планировочные решения зданий и сооружений цеха, расположение цеха на генеральном плане
ОАО «НОСТА» (ОХМК) в составе которого находится электросталеплавильный цех (ЭСПЦ), в соответствии с требованиями СанПиН 2.2.1/2.1.1.567–96 относится к первому классу предприятий с размером санитарно-защитной зоны 2000 метров. Комбинат расположен с подветренной стороны по отношению к жилому массиву города Новотроицка.
В состав главного здания ЭСПЦ входя следующие отделения: шихтовое, загрузочное, печное, разливочное, пролет МНЛЗ, участок зачистки и участок транспортировки. На генеральном плане завода цех расположен с подветренной стороны к цехам не являющимися источниками вредных выделений в окружающую среду. Длинная сторона здания расположена с отклонением в 30° к преобладающему направлению ветров. Санитарные разрывы между цехом и соседними зданиями составляют 45 м, что удовлетворяет норме.
В цехе имеются рабочие площадки расположенные на высоте 3,5 м. Площадки и лестницы имеют ограждение высотой 1 м со сплошной обивкой по низу высотой 0,2 м. Ширина проходов и переходов составляет 2 м, что исключает возможность возникновения встречных потоков, материалов и людей, обеспечивает удобство и безопасность при обслуживании оборудования, движения транспорта и людей. Основное технологическое оборудование цеха расположено перпендикулярно длиной стороне цеха. Для доступа на крышу предусмотрены пожарные наружные лестницы, расстояние между которыми 1,9 м.
В помещении пульта управления установки «ковш-печь» находится следующее, необходимое для управления процессом обработки стали на установке, оборудование: микропроцессорная установка (собственно микропроцессор, устройства связи с объектом), датчики расхода температуры и давления. Размеры поста управления: ширина – 4 м, длина – 6 м, высота – 2,5 м.
4.2 Анализ потенциально опасных и вредных факторов производственной среды
При анализе технологического производства электростали, пользуясь классификацией опасных и вредных факторов (ГОСТ 12.0.003–74 /30/), выявлены следующие потенциально опасные и вредные факторы (табл. 17):
Таблица 17. Анализ потенциально опасных и вредных производственных факторов
| Наименование выполняемой операции | Агрегат, оборудование, устройство на котором выполняется операция | Характеристики потенциально опасных и вредных факторов | Нормативные значения факторов |
| Контроль за ведением процесса внепечной обработки стали | Пульт управления АКОС с вакууматором |
1. Повышенный уровень инфракрасной радиации 200 Вт/м2 2. Опасный уровень напряжения в электрической цепи, замыкание которой может произойти через тело человека, U=380 В, 3. Повышенная температура воздуха рабочей зоны. 4. Повышенный уровень шума на рабочем месте, уровень шума по шкале А составляет 108 дБ 5. Недостаточная освещённость на рабочем месте, 120 лк. |
При удельной площади облучения человека 25–50% qДОП = 70 Вт/м2 UПР = 2 В, IЧЕЛ = 0,3 мА Категория работ Iб. tвозд = (22–24) °С LД = 80 дБА Разряд зрительных работ – III в, Eн = 300 лк. |
4.3 Решения по производственной санитарии
4.3.1 Отопление и вентиляция
Система отопления и вентиляции в цехе служит для создания благоприятных условий труда.
На пульте управления установкой «ковш-печь» должны соблюдаться оптимальные величины температуры воздуха: 22 – 24 °С, влажности: 40 – 60%, скорости движения воздуха Ј0,2 м/с.
Для обеспечения этих параметров воздушной среды помещения используются следующие технические решения:
– в холодный период года применяется отопление (паро-воздушное, совмещенное с приточной вентиляцией);
– в теплый период года, а также для поддержания необходимой чистоты и влажности воздуха применяется приточная вентиляция.
4.3.2 Освещение цеха
Для общего искусственного освещения помещения пульта управления установкой ковш-печь используются люминесцентные лампы ЛБ30, имеющие следующие характеристики: мощность – 30 Вт; световой поток – 2100 лм; полная длина лампы –