Реконструкция сталеплавильного производства ОХМК с целью производства трубных марок сталей повышенной прочности
6.1.3 Конкурентоспособность продукции
В табл. 28 представлены качественные показатели стали различных заводов.
Таблица 28. Качественные показатели стали
|
Фирма |
Показатели |
||||
| цена, руб./т | [S], % | [N], % | [P], % | [HB], % | |
|
НЛМК |
4000 | 0,012 | 0,004 | 0,02 | 0,004 |
|
АО «Северсталь» |
4150 | 0,006 | 0,009 | 0,008 | 0,003 |
|
ОАО «НОСТА» (б) |
4550 | 0,013 | 0,012 | 0,014 | 0,003 |
|
ОАО «НОСТА» (пл) |
4700 | 0,003 | 0,005 | 0,007 | 0,002 |
|
L |
0,3 | 0,2 | 0,25 | 0,25 | |
Представленные в таблице данные основаны на информации, полученной от самих заводов-изготовителей. В соответствии с методикой оценки конкурентоспособности был проведён анализ конкурентоспособности стали, производимой электросталеплавильным цехом ОАО «НОСТА» (ОХМК), в результате которого было определено, что сталь ОАО «НОСТА» (ОХМК) (плановая) превосходит по конкурентоспособности продукцию двух других заводов, а также и базовый вариант. В связи с увеличением себестоимости плановой продукции цена на неё принимается немного выше базовой. Результаты анализа приведены в таблице 29.
Таблица 29. Оценка конкурентоспособности стали
|
Параметры |
L |
Предприятие |
|||
|
НЛМК |
Север-сталь |
НОСТА (б) |
НОСТА (пл) |
||
| [S] | 0,3 | 0,25 | 0,5 | 0,23 | 1 |
| [N] | 0,2 | 1 | 0,44 | 0,33 | 0,8 |
| [P] | 0,25 | 0,35 | 0,88 | 0,5 | 1 |
| [HB] | 0,25 | 0,5 | 0,67 | 0,67 | 1 |
| Сводный индекс по потребительским параметрам | 0,49 |
0,63 |
0,43 |
0,96 |
|
| Экономические параметры | 1 | 1,04 | 1,14 | 1,18 | |
| Интегральный показатель конкурентоспособности | 0,49 |
0,61 |
0,38 |
0,81 |
|
Из табл. 29 видно что несмотря на самую высокую цену среди заводов-изготовителей плановая продукция имеет самую высокую конкурентоспособность. Это связано с высоким уровнем качества, заложенным в продукцию.
6.2 Экономика производства
6.2.1 Организация производственных потоков
Производительность печи №1 составляет 202000 т в год из них разливается на УНРС 90300 т и в слитки 111700т. Производительность печи №2 составляет 202000 т в год, из них 85000 т разливается на УНРС и 115300 разлито в слитки.
Данная схема не удовлетворяет современной тенденции развития производства, так как не обеспечивает получения металла высокого качества.
Схема производственных потоков после реконструкции цеха представлена на рис. 5
После реконструкции разливка трубной стали предусматривается на слябовой МНЛЗ.
В табл. 30 представлена базовая калькуляция себестоимости трубной стали выпускаемой в электросталеплавильном цехе ОАО «НОСТА».
Таблица 30. Базовая калькуляция себестоимости 1т электростали на ОХМК
| Статьи затрат | Цена, руб. | Кол-во | Сумма, руб. |
| 1. Сырье и основные материалы, т | |||
| Чугун | 986,9 | 0,26 | 256,6 |
| Лом | 320 | 0,836 | 267,6 |
| Итого ферросплавов | 24317,6 | 0,032 | 773,3 |
| Железо из руды | 0,015 | ||
|
Итого сырья и основных материалов |
1,143 |
1297,5 |
|
| 2. Отходы (–), т | |||
| Обрезь технологическая | 205 | 0,02 | 4,1 |
| Скрап | 158 | 0,025 | 4 |
| Угар | 0,098 | ||
| Итого отходов и брака | 0,143 | 8,1 | |
|
Задано за вычетом отходов и брака |
1,0000 |
1289,4 |
|
| 4. Добавочные материалы | |||
| Агломерат | 221 | 0,002 | 0,44 |
| Известь | 132 | 0,077 | 10,16 |
| Уртит | 653 | 0,004 | 2,61 |
| Окатыши | 290 | 0,022 | 6,38 |
| Силикокальций | 6034 | 0,001 | 6,03 |
| Коксовая мелочь | 386 | 0,003 | 1,16 |
| Магнезитовый порошок | 705 | 0,018 | 12,7 |
| Железо-флюс | 248 | 0,002 | 0,5 |
|
Итого добавочных |
39,98 |
||
| 5. Расходы по переделу | |||
| 5.1. Топливо | |||
| Газ природный, тыс. м3 | 280 | 0,033 | 9,24 |
| Электроды, т | 18284 | 0,008 | 146,27 |
| 5.2. Энергозатраты | |||
| Эл-энергия, тыс. кВт. ч | 128 | 0,708 | 90,62 |
| Пар, Гкал | 38 | 0,072 | 2,74 |
| Вода оборотная, тыс. м3 | 83 | 0,1 | 8,3 |
| Сжатый воздух, тыс. м3 | 21 | 0,336 | 7,06 |
| Аргон, м3 | 1071 | 0,002 | 2,14 |
| Кислород, тыс. м3 | 126 | 0,013 | 1,64 |
|
Итого энергозатрат |
112,5 |
||
| 5.3. Фонд оплаты труда | 20 | ||
| 5.4. Отчисления в общественные фонды фонды | 7,8 | ||
| 5.5. Содержание основных средств | 62,00 | ||
| 5.6. Сменное оборудование | 9,00 | ||
| 5.7. Ремонтный фонд | 55,00 | ||
| 5.8. Амортизация | 47,00 | ||
|
5.9. Внутризаводское передвижение груз. |
9,00 | ||
| 5.10. Прочие расходы | 12,00 | ||
|
Итого расходов по переделу |
489,81 | ||
| 6. Общезаводские расходы | 109 | ||
|
Итого затрат |
1928,19 |
||
| 7. Потери от брака | 3,15 | ||
| 8. Расходы на АКОС | 3,04 | ||
|
Производственная себестоимость |
1934,38 |
6.2.2 Расчёт годового производства цеха
Номинальное время определяется вычитанием из календарного простоев на холодных ремонтах:
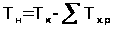 ,
Ремонтный цикл – 2 года. Структура ремонтного цикла:
20Т1+3Т2+Тк,
Продолжительность текущих ремонтов: Т1, – 8 час, Т2 – 16 час, капитального
ТК – 120 час.
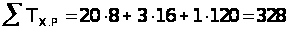 час.
Среднегодовые простои на ремонтах составляют 164 час (328:2).
Следовательно, номинальное время равно:
ТН = 365 •24–164 = 8636 час.
Горячие простои в сталеплавильных цехах при нормальных условиях эксплуатации оборудования составляют 6–8% от номинального времени.
Фактическое время равно:
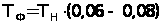
ТФ=8636Ч0,94=8118 час.
Удельная производительность сталеплавильных агрегатов определяется по формуле:
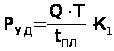 ,
где Q – масса садки (завалка), т;
T – принятая единица времени, час, мин;
Tпл – длительность плавки, час, мин;
К1 – коэффициент выхода годного (К1 = 0,85 – 0,9).
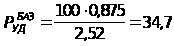 т/час.
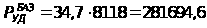 т/год.
РплУД=100Ч0,875/2,25=38,9 т/час.
Рпл=38,9Ч8118=315790,2 т/год.
g=315790,2/281694,6=1,12
6.2.3 Расчет дополнительных капитальных затрат
В проекте предусматриваются мероприятия по повышению качества металлопродукции и технико-экономических показателей работы цеха. Реализация мероприятий связана с дополнительными капитальными затратами. Капитальные вложения на осуществление проекта рассчитываются на основе затрат на оборудование и технологию, на их приобретение или на разработку.
Расчет дополнительных капитальных затрат производится по формуле:
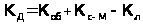 ,
где КД – стоимость оборудовании;
КС-М – стоимость строительно-монтажных работ;
КЛ – стоимость ликвидационного оборудования.
Таблица 31. Расчет капитальных вложений
| Наименование | Сумма, руб. | Удельный вес, % |
| Вакуумное оборудование «печь-ковша» | 5760000 | 61,3 |
| Строительно-монтажные работы | 2880000 | 30,7 |
| Крышка на промковш МНЛЗ | 500000 | 5,3 |
| Строительно-монтажные работы | 250000 | 2,7 |
| Итого капитальных вложений | 9390000 | 100 |
Указанные мероприятия предусматривается осуществить в одну очередь без остановки производства.
Стоимость основных фондов определяется по формуле:
ОФ= ,
где СА – затраты на амортизацию, руб./т;
HА – средняя норма амортизации составляет 12%.
ОФБ=(47Ч100Ч281694,6)/12=110330385 руб.
6.2.4 Расчет показателей до труду
Предусматривается изменение плановых показателей в плане по труду:
– расстановочная численность производственных рабочих снижается на (6–8)%;
– средняя заработная плата производственных рабочих увеличивается на 20%;
– доля заработной платы производственных рабочих цеха в общем фонде оплаты труда составляет 60 °/о. Она не меняется в плановом периоде;
– коэффициент численности – 1,12 (не изменяется).
Численность ППП цеха определяется из расчета фонда оплаты труда (калькуляция себестоимости) и средней заработной платы рабочего.
Фонд оплаты труда в базовом периоде равен:
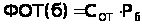 ,
где СОТ – статья затрат на оплату труда ППП (базовая калькуляция), руб.;
Рб – объем производимой продукции в базовом периоде, условные тонны.
ФОТБ=281694,6Ч20=5633892 руб.
Начисление: ФОТ(НАЧ) = 0,39 ФОТб=0,39Ч5633892=2197217,9 руб.
Численность ПП цеха (списочная):
ЧС ,
где ЗПСР – средняя заработная плата рабочего без доплат из прибыли, руб.
Средняя заработная плата рабочих отрасли в условиях инфляции постоянно меняется, в расчетах она может быть принята на уровне 1,5–2,0 тыс. руб. (без доплат из прибыли).
ЧС=5633892/1594=3534 чел.
В непрерывном производстве расстановочная численность рабочих составляет:
ЧР=Чс/4Кр,
где КР – коэффициент резерва (численности);
4 – количество бригад.
ЧБР=3534/(4Ч1,12)=789 чел.
По плану расстановочная численность уменьшается на (6 – 8)%.
ЧплР=789Ч(1–0,06)=742 чел.
Уменьшение численности основных производственных рабочих позволяет сократить фонд оплаты труда по цеху. Эта сумма фонда оплаты труда составит:
DФОТ=DЧСЧЗПср,
где Чс; – высвобождение списочной численности рабочих, чел.
ЗПср - средняя заработная плата одного рабочего, составляющая 1594 руб.
DФОТ=1594Ч(3534–742Ч4Ч1,12)=33474 руб.
ЧплС=3324 чел., DЧС=210 чел.
Начисление на ФОТ составит:
DФОТНАЧ = 0,39ЧФОТ=0,39Ч33474=130549 руб.
Общая экономия фонда оплаты труда и начислений:
ЭФОТ = DФОТ + DФОТНАЧ
ЭФОТ=33474+130549=465289 руб.
Если средняя заработная плата 1594 руб. в месяц, а доля основных производственных рабочих в цехе 60% от ППП и их средняя заработная плата в плановом периоде увеличивается на 20%, то плановый фонд оплаты труда составит:
ФОТпл = (ФОТ(б)Ч0,6 – ЭФОТ)Ч1,2 + ФОТ(б) – 0,4 + 0,39 ФОТ(б).
ФОТпл=(5633892Ч0,6–465289)Ч1,2+5633892Ч0,4+2197217,9=7948830 руб.
На одну условную тонну оплата труда с начислениями в плановом периоде будет равна:
Сфот(пл) = ФОТ(пл) / Рпл
Сфотпл=7948830/315790,2=25,2 руб./т
Определяется выработка (производительность труда) на одного рабочего базового и планового периодов.
Производительность труда базового периода:
ПТ(б) = Р(б). ус. т / Чс(б),
ПТБ=281694,6/3534=80 т/чел.
Производительность труда планового периода:
ПТ(пд) = Р(«д), ус. т. / Чс(пл),
ПТпл=315790,2/3324=95 т/чел.
Рост производительности труда составит:
DПТ = (ПТ(пл) – ПТ(б))Ч100% / ПТ(б),
DПТ=(95–80)Ч100/80=19%
6.2.5 Расчеты плановой калькуляции себестоимости продукции
Расчеты издержек производства выполняются по статьям с учетом факторов, влияющих на их изменение.
Расходы по переделу для основного вида продукции определяются на основе базовых калькуляции себестоимости. При этом учитываются:
изменение численности и фонда оплаты труда;
дополнительные капитальные затраты, изменение амортизационных отчислений;
изменение энергоемкости продукции;
изменение норматива образования ремонтного фонда;
рост годового объема производства.
Сi=CiБЧdус-пер+СiБЧdус-пост/g
1. Затраты на природный газ:
Спл=9,24Ч1/1,12=8,25 руб./т
2. Расход электродов снижается на 12%:
Спл=[0,008Ч(1–0,012)]Ч18284=128 руб./т
3. Энергозатраты:
а). Расход электроэнергии снижается на 12%:
Спл=[0,708Ч(1–0,12)]Ч128=79,75 руб./т
б). Пар:
Спл=2,74Ч0,6+(2,74Ч0,4)/1,12=2,62 руб./т
в). Вода:
Спл=8,3Ч1/1,12=7,41 руб./т
г). Сжатый воздух:
Спл=7,06Ч1=7,06 руб./т
4. Затраты на содержание основных фондов:
Спл=62Ч0,35+(62Ч0,65)/1,12=57,68 руб./т
5. Затраты на сменное оборудование:
Спл=9Ч0,9+(9Ч0,1)/1,12=8,9 руб./т
6. Затраты на ремонтный фонд:
Спл=55Ч0,35+(55Ч0,65)/1,12=51,17 руб./т
7. Амортизация:
Спл=(110330385+9390000)Ч12/(315790,2Ч100)=45,5 руб./т
8. Затраты на прочие расходы:
Спл=12Ч0,2+(12Ч0,8)/1,12=10,97 руб./т
9. Общезаводские расходы:
Спл=109Ч1/1,12=97,32 руб./т
Таблица 32. Плановая калькуляция себестоимости 1т электростали на ОХМК
| Статьи затрат | Цена, руб. | Кол-во | Сумма, руб. |
| 1. Сырье и основные материалы, т | |||
| Чугун | 986,9 | 0,26 | 256,6 |
| Лом | 320 | 0,836 | 267,6 |
|
Итого ферросплавов |
24317,6 | 0,032 | 773,3 |
|
Железо из руды |
0,015 |
||
|
Итого сырья и основных материалов |
1,143 |
1297,5 |
|
| 2. Отходы (–), т | |||
| Обрезь технологическая | 205 | 0,02 | 4,1 |
| Скрап | 158 | 0,025 | 4 |
| Угар | 0,098 | ||
| Итого отходов и брака | 0,143 | 8,1 | |
|
Задано за вычетом отходов и брака |
1 |
1289,4 |
|
| 4. Добавочные материалы | |||
| Агломерат | 221 | 0,002 | 0,44 |
| Известь | 132 | 0,084 | 11,09 |
| Уртит | 653 | 0,006 | 3,92 |
| Окатыши | 290 | 0,022 | 6,38 |
| Силикокальций | 6034 | 0,001 | 6,03 |
| Коксовая мелочь | 386 | 0,003 | 1,16 |
| Магнезитовый порошок | 705 | 0,018 | 12,7 |
| Железо-флюс | 248 | 0,003 | 0,75 |
|
Итого добавочных |
42,47 |
||
| 5. Расходы по переделу | |||
| 5.1. Топливо | |||
| Газ природный, тыс. м3 | 280 | 0,029 | 8,25 |
| Электроды, т | 18284 | 0,007 | 128 |
| 5.2. Энергозатраты | |||
| Эл-энергия, тыс. кВт. ч | 128 | 0,623 | 79,75 |
| Пар, Гкал | 38 | 0,069 | 2,62 |
| Вода оборотная, тыс. м3 | 83 | 0,089 | 7,41 |
| Сжатый воздух, тыс. м3 | 21 | 0,336 | 7,01 |
| Аргон, м3 | 1071 | 0,002 | 2,14 |
| Кислород, тыс. м3 | 126 | 0,013 | 1,64 |
|
Итого энергозатрат |
100,62 |
||
| 5.3. Фонд оплаты труда | 25,2 | ||
| 5.4. Отчисления в общественные фонды фонды | 9,83 | ||
| 5.5. Содержание основных средств | 57,68 | ||
| 5.6. Сменное оборудование | 8,9 | ||
| 5.7. Ремонтный фонд | 51,17 | ||
| 5.8. Амортизация | 45,5 | ||
|
5.9. Внутризаводское передвижение груз. |
9 | ||
| 5.10. Прочие расходы | 10,97 | ||
|
Итого расходов по переделу |
455,05 | ||
| 6. Общезаводские расходы | 97,32 | ||
| Итого затрат | 1884,24 | ||
| 7. Потери от брака | 3,15 | ||
| 8. Расходы на АКОС | 56,62 | ||
| 9. Расходы на МНЛЗ | 40 | ||
|
Производственная себестоимость |
1984,01 |
Как видно из табл. 32 в плановой калькуляции появились довольно значительные расходы на МНЛЗ. Это связано с применением фильтров, цена на которые очень высокая, а также с применением РЗМ для модификации неметаллических включений.
В следствии этого возросла себестоимость продукции. Процент увеличения себестоимости равен:
DС=(СБ-СПЛ)Ч100/СБ
DС=(1984,01–1934,38)Ч100/1934,38=2,6%
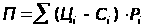 ,
где Цi - оптовая цена продукции, руб.;
Сi - себестоимость продукции, руб.;
Рi - производительность, руд/т.
ПБ=(4550–1934,38)Ч281694,6=736806030 руб./год
ППЛ=(4700–1984,01)Ч315790,2=857683025 руб./год
Чистая прибыль:
ЧП=ПЧ[1 – (НП+ПН)],
где НП – налог на прибыль, 35%;
ПН – прочие налоги, составляют примерно 15%.
ЧПБ=736806030Ч0,5=368403015 руб./год
ЧППЛ=857683025Ч0,5=428841513 руб./год
6.2.7 Экономическая эффективность проектных решений
Годовой экономический эффект определяется /35/:
Эг=[(ЦПЛ-СПЛ) – (ЦБ-СБ)]ЧРПЛ
Эг=[(4700–1984,01) – (4550–1934,38)]Ч315790,2=31695862,4 руб./год
Срок окупаемости проекта составляет:
Т=КДУСЛ/DЧПУСЛ
Т=30/(1357,995–1307,81)=0,6 года
Точка безубыточности составляет:
no=SпостЧРПЛ/(Ц-Sпер)
Sпост=0,45Ч455,05+97,35+0,45Ч(56,62+40)=345,6 руб./т
Sпер=0,55Ч455,05+1331,87+0,55Ч(56,62+40)=1635,3 руб./т
nо=345,6Ч315790,2/(4700–1635,3)=35611 т
Из представленных расчётов видно, что при принятой цене 4700 руб./т проект окупается уже за 3,6 месяца, а точка безубыточности приходится на 10 – 12% производительности. Следователь вносимые капитальные затраты несопоставимо малы по сравнению с экономическим эффектом от проекта.
Полученные при расчете данные сведены в табл. 33.
Таблица 33. Технико-экономические показатели
| Показатели | Базовые | Проектные |
| Годовой объем производства, т | 281694,6 | 315790,2 |
| Удельная производительность агрегата, т/ч | 34,7 | 38,9 |
| Время плавки, час. | 2,52 | 2,25 |
| Численность трудящихся, чел. | 3534 | 3324 |
| Производительность труда, т/чел. год | 80 | 95 |
|
Капитальные вложения: – общие, руб. – удельные, руб./т |
9390000 30 |
|
|
Себестоимость одной тонны готовой продукции, руб./т В том числе: – заданное, руб./т – РПП, руб./т |
1934,38 1289,4 489,81 |
1984,01 1289,4 455,05 |
| Срок окупаемости, годы | 0,6 | |
| Точка безубыточности, т | 35611 | |
| Прибыль, руб./год | 736806030 | 857683025 |
| Чистая прибыль, руб./год | 368403015 | 428841513 |
| Годовой экономический эффект, руб./т | 31695862,4 |
На рис. 6 показан график безубыточности проекта.
График безубыточности








Рис. 6
Выводы
1. Детальные маркетинговые исследования на рынке металлопродукции убедительно показывают, что приоритетным направлением перспективного развития ОАО «НОСТА» является производство высококачественной трубной заготовки, для труб большого диаметра магистральных нефтегазопроводов, работающих в условиях крайнего севера и высоких давлений.
2. Конкурентоспособность металла на внутреннем и внешнем рынке металлопродукции во многом определяется эксплуатационными свойствами (предел текучести, предел прочности, относительное удлинение при рабочих температурах и давлениях, достаточная вязкость и стойкость к хрупкому разрушению, а также свариваемость в полевых условиях) трубных марок стали, которые, как показали результаты анализа металловедческих исследований зависят главным образом от уровня содержания вредных примесей ([0] 20 ppm, [N] 50 ppm, [H.B] < 20 ppm, [P] 70 ppm, [S] 20 ppm).
3. Для получения в металле ультранизких содержаний вредных примесей 150 – 200 ррм, была разработана комплексная технология глубокого рафинирования металлического расплава во внепечных агрегатах, включая установку «ковш-печь» и промковш.
4. Результаты физико-химического анализа рафинирующих свойств нетрадиционных шлаковых смесей (в том числе содержащих TiO2) позволили определить их сорбционные характеристики по отношению к азоту и сере, при регулируемом уровне окисленности системы. При этом степень одновременного рафинирования стали от азота и серы может достигать RS =94% RN =33% (при расходе смеси 15 кг/т и содержании TiO2 в ней 20%).
5. Для осуществления данной технологии была усовершенствованна конструкция АКОС, в частности предусмотрена вакуумная обработка стали.
Для дополнительного рафинирования стали от НВ и микролегирования РЗМ сконструирован промковш, в состав которого входят: крышка, продувочный узел и перегородка с фильтрующими элементами.
6. Результаты внедрения разработанных мероприятий приводят к существенному повышению экономических показателей производства, в частности чистая прибыль составляет 428, 8 млн. руб.
Список использованных источников
1. Рекламный проспект «Новости ОАО НОСТА» – Новотроицк. Изд. НОСТА, 1997 – №1, 2
2. Орско-Халиловский металлургический комбинат: перспективы развития. // Металлоснабжение и сбыт. – 1999.– №1.
3. Рафинирование расплавов от азота при внепечной обработке в условиях ОЭМК. / А.И. Кочетов, Л.Н. Кац, Р.А. Алеев, А.А. Клачков и др. // Электрометаллургия. – 1998. – №1.
4. Порошковая проволока для внепечной обработки металла. / А.Ф. Каблуковский, С.И. Ябуров, А.Н. Никулин и др. // Электрометаллургия. – 1998. – №3.
5. Смирнов Н.А., Кудрин В.А. Теоретические предпосылки и опыт глубокого рафинирования стали от фосфора и серы. // Металлургия России и СНГ в 21 веке. Международная конференция. – М.: Металлургия, 1994. Т. 3.
6. Качество толстолистового проката (штрипса) из новых низколегированных сталей и труб для магистральных трубопроводов. Всесоюзное совещание. Мариуполь 1989. – 50 с.
7. Матросов Ю.И., Литвиненко Д.А., Голованенко С.А. Сталь для магистральных трубопроводов. – М.: Металлургия, 1989. – 288 с.
8. Хулка К., Петерс П., Хайстеркамп Ф. Тенденции разработки сталей для труб большого диаметра. // Сталь – 1997 – №10.
9. Внепечное рафинирование и непрерывная разливка при производстве чистых сталей.
// Новости чёрной металлургии за рубежом. – 1995. – №2.
10. Уткин Ю.В. Обеспечение крупнейших государственных программ высококачественной металлопродукцией. // Чёрная металлургия России и стран СНГ в CCI веке. Сборник трудов международной конференции. – М.: Металлургия, 1994. Т. 2.
11. Стали для газопроводных труб и фитингов. Труды конференции. – М.: Металлургия, 1985. – 480 с.
12. Производство высокопрочных марок стали для применения в условиях крайнего севера. / К. Антлингер, Р. Шимбек, и др. Труды четвёртого конгресса сталеплавильщиков. – М.: Черметинформация, 1997. с. 55–59.
13. Лузгин В.П., Близнюков С.А., Близнюков А.С. Влияние природы неметаллических включений на механические свойства трубной стали 10Г2БТ. // Сталь – 1995. – №6.
14. Казаков С.В., Неретин А.А., Капнин В.В. Повышение качества трубного металла кальций алюминиевым реагентом. // Сталь – 1997. – №6.
15. Штремель М.А. Решённые и не решённые задачи физики разрушения. Научные школы МИСиС-75 лет.
16. Свяжин А.Г., Романович Д.А. Фильтрация неметаллических включений. // Известия вузов. Чёрная металлургия. – 1997. – №3.
17. Овчинников Н.А., Разумный П.К., Овсянников А.М. Перспективы производства особо чистой стали на АО «Мариупольский металлургический комбинат». Труды четвёртого конгресса сталеплавильщиков. – М.: Черметинформация, 1997. с. 62–63.
18. Старк С.Б., Белянчиков Л.Н. Воздуходувные машины и вакуумные установки в чёрной металлургии. – М.: Металлургия, 1971. – 264 с.
19. Егоров А.В. Расчёт мощности и параметров электропечей чёрной металлургии. – М.: Металлургия, 1990. – 280 с.
20. Субачев В.В. Исследование теплового баланса 150-тонной установки типа ковш-печь. // Электротехническая промышленность. Серия Электротермия. – 1984. – №9.
21. Кикоин И.К. Таблицы физических величин. Справочник. – М.: Атомиздат, 1976. – 1008 с.
22. Поволоцкий Д.Я., Кудрин В.А., Вишкарёв А.Ф. Внепечная обработка стали. – М.: МИСИС, 1995. – 256 с.
23. Романович Д.А., Свяжин А.Г. Глубокое рафинирование жидкой стали от неметаллических включений путём флотации и фильтрации. // Металлургия России и СНГ в 21 веке. Международная конференция. – М.: Металлургия, 1994. Т. 3.
24. Использование кислородных зондов для контроля окисленности и процесса раскисления малоуглеродистой стали. / А.Г. Свяжин, В.В. Рябов, Д.А. Романович и др.
// Сталь – 1996. – №2.
25. Тен Э.Б. Количественная оценка рафинирующей способности фильтров. // Известия вузов. Чёрная металлургия – 1997. – №7.
26. Уточкин Ю.И. Дисертация на соискание учёной степени доктора технических наук. – М., 1987. – 454 с.
27. Смирнов Н.А., Магидсон И.А., Разина М.Г. Расчётный метод определения сульфидной ёмкости рафинировочных шлаков. // Известия вузов. Чёрная металлургия. – 1997. – №5.
28. Стадниченко Д.В., Уточкин Ю.И. Связь между нитридной ёмкостью и оптической основностью рафинировочных шлаков.
29. Рекомендации по экологическому содержанию дипломных проектов и работ не природоохранительных специальностей. Утверждено Президиумом Методического совета МГИСиС от 15 февраля 1999.
30. ГОСТ 12.0.003–74. ССБТ. Опасные и вредные производственные факторы. Классификация. – М.: Издательство стандартов, 1975.
31. Бриз В.Н. Охрана труда и окружающей среды. Учебное пособие для практических занятий. – М.: МИСИС, 1985. – 122 с.
32. Бабайцев И.В., Варенков А.Н., Потоцкий Е.П. Безопасность жизнедеятельности и экология. Учебное пособие по разделу в дипломной работе. – М.: МИСИС, 1997. – 60 с.
33. Старк С.Б. Пылеулавливание и очистка газов в металлургии. – М.: Металлургия, 1977. – 328 с.
34. Когадеев А. ГАЗПРОМ серьёзный партнёр трубных заводов. // Металлоснабжение и сбыт. – 1998. – №5.
35. Бочков Д.А. Управление производством. Учебное пособие. – М.: МИСиС, 1998. – 68 с.