Реконструкция сталеплавильного производства ОХМК с целью производства трубных марок сталей повышенной прочности
Расчет необходимого числа ламп проводится по методу коэффициента использования светового потока.
Число источников света в помещении /31/:
NСВ=ЕН.S.k.z/ФЛ.n.h,
где ЕН - нормируемое значение освещенности, ЕН = 300 лк;
S – площадь пульта управления, S=24 м2;
k – коэффициент запаса, k=1,5;
z – коэффициент минимальной освещенности, z=1,2;
ФЛ – световой поток одной лампы, лм;
n – количество ламп в одном светильнике, n=2;
h – коэффициент использования светового потока.
Коэффициент использования светового потока определяется в зависимости от значений коэффициентов отражения светового потока потолком и стенами, а также индекса помещения:
i = А.В/[(А+В).Н],
где А, В, Н – соответственно длина, ширина и высота пульта управления
i = 24/(6+4).2,5=0,96
h=0,5
NСВ=300.24.1,5.1,2/(2100.2.0,5)=6 шт.
Следовательно, для обеспечения необходимого уровня общего освещения нужно установить 6 люминесцентных ламп типа ЛБ30.
4.3.3 Санитарно-бытовые помещения
Для удовлетворения санитарных и бытовых нужд работающих в цехе предусмотрены специальные помещения. Состав санитарно – бытовых помещений определяется на основании характеристики производственных процессов в цехе и в соответствии с требованиями СНиП 2.09.04–87.
Санитарно – бытовые помещения на плане цеха располагаются таким образом, что воздействие на эти помещения вредных производственных факторов исключается.
Данные расчета площадей санитарно – бытовых помещений в соответствии с санитарными нормами представлены в табл. 18.
Таблица 18. Данные расчета площадей санитарно – бытовых помещений
| Назначение расчетной площади | Наимено-вание бытовых устройств |
Норма площади на 1 чел., м2 по СНиП |
Кол-во человек на кото-рые ведется расчет | Всего площади, м2 | Фактическая площадь бытовок до реконструк-ции, м2 |
Прихо-дится площади на 1 чел., м2 |
|
1. Гардеробные: а) мужские б) женские |
шкаф одинарный размер 50х44 и шкаф двойной размер 50х40 |
1,1 1,1 |
541 116 |
705 128 |
710 130 |
1,1 1,1 |
|
2. Душевые: а) мужские б) женские |
душевые сетки |
1,89 1,89 |
152 17 |
287 32 |
290 33 |
1,9 1,9 |
|
3. Преддушевые: а) мужские б) женские |
скамейки |
0,32 0,32 |
456 51 |
146 16 |
147 17 |
0,32 0,33 |
|
4. Умываль-ные: а) мужские б) женские |
краны |
1,75 1,75 |
32 6 |
56 10,5 |
56 11 |
1,75 1,8 |
|
5. Уборные: а) мужские б) женские |
писсуары и унитазы | 2,52 2,52 |
21 8 |
53 20 |
55 20 |
2,6 2,52 |
| 6. Помеще-ния для обществен-ного питания | столы и стулья |
1,47 1,47 |
45 180 |
66 265 |
67 26 |
1,48 1,47 |
Как видно из данных таблицы, санитарно – бытовые помещения ЭСПЦ полностью удовлетворяют необходимым требованиям. В данном проекте их переоборудование не предусмотрено.
4.4 Инженерная разработка мер защиты от выявленных опасных и вредных производственных факторов
Технические меры защиты от выявленных опасных и вредных факторов в ЭСПЦ представлены в табл. 19
Таблица 19. Технические меры защиты от выявленных опасных и вредных факторов
| Опасный и вредный фактор производ-ственной среды | Проектируемое защитное устройство | Тип, параметры и характеристика устройства | Место установления на плане цеха |
|
1. Повышенная температура воздуха в рабочей зоне – тепловое излучение – световое излечение |
Теплоотражающий и теплопоглощающий экран | Теплоотражающий экран из альфоля на асбесте, степень экранизации 1,8. Толщина 0,05 мм | Пульт управления агрегата «ковш-печь» |
| 2. Повышенный уровень шума | Звукоизоляционные перегородки, смазка, кожух с звукопоглощающим материалом внутри |
Материал: сталь толщиной 2 мм, звукопоглощающий материал: стекловата. a>0,5 |
внутренняя поверхность стен пульта управления |
| 3. Электрический ток | Защитное отключение |
30УП – 25, IН=10 А, U=380 В, n=50 Гц, I=20 А |
Электрощит |
4.5 Безопасность в чрезвычайных ситуациях
В соответствии с НПБ 105–95 по взрывопожарной и пожарной опасности ЭСПЦ, в котором расположен пульт управления установкой «ковш-печь», относится к категории Г (пожароопасное производство), степень огнестойкости I, а помещение пульта управления относится к категории «В».
В соответствии со СНиП 12.01.02–85 пульт управления относится ко II степени огнестойкости.
Произведем расчет пожарной нагрузки пульта управления АКОС /32/.
Для веществ и материалов, находящихся в помещении пульта управления, любой процесс горения можно свести к виду:
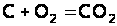 .
Тепловой эффект этой реакции составляет Qтепл = 34,07 МДж/кг углерода. Количество горючих веществ и материалов, находящихся в помещении поста управления составляет примерно Gгв = 150 кг.
Пожарная нагрузка помещений определяется по формуле
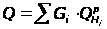 ,
где Q – пожарная нагрузка, МДж;
Gi – количество материала пожарной нагрузки, кг;
 – низшая
теплота сгорания
материала
пожарной нагрузки,
МДж/кг углерода.
Таким образом пожарная нагрузка составит:
Q=150Ч34.07=5110,5 МДж.
Удельная пожарная нагрузка определяется по формуле:
 ,
где q – удельная пожарная нагрузка, МДж/м2;
S – площадь помещения пульта управления, м2.
q== 212,9 МДж/м2.
В ЭСПЦ предусмотрена система противопожарного водоснабжения. Согласно СНиП 12.01.02–85 расход воды на наружное пожаротушение составляет 20 л/с. Продолжительность тушения пожара должна составлять 3 часа. Расчетный расход воды на тушение пожара должен быть обеспечен при наибольшем расходе воды на другие нужды. На тушение пожара внутри здания, оборудованного внутренними пожарными кранами, дополнительный расход воды составит 35 л/с. Здание цеха оборудовано системой электрической пожарной сигнализации. В случае пожара сигнал поступает диспетчеру цеха. Кроме того, в здании цеха предусмотрены пожарные щиты с огнетушителями ОХП-10, ОУ – 3,35 и песком в количестве 10 штук. Для тушения локальных возгораний внутри пульта управления используются огнетушители типа ОУ-15.
В случае пожара эвакуация людей ведется непосредственно на улицу. Расстояние до ближайшего выхода от рабочего места 50 м. Против дверных проемов проходы шириной в 2 м. Существуют наружные пожарные лестницы шириной 0,6 м.
4.6 Инженерная разработка. Расчёт теплоотражающего экрана
Для защиты от воздействия излучения на рабочих местах применим теплоотражающие экраны. Наиболее высоким теплозащитным качеством обладает экран из альфоля.
Произведем расчет теплоограждения установки «ковш-печь» охлаждающим экраном.
Температура стенки T1=553 К, температура воздуха T2=293 К. Агрегат укрыт листами черного железа. Степень частоты Eн=0,8. Требуется получить на наружной поверхности ограждения температуру не более 303 К.
Определяем степень экранизации по формуле /31/:
 ,
где m – степень экранизации;
Ти – температура экранизируемого источника излучения, К;
Тэ – заданная температура экрана, К.
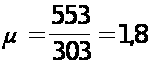
Выбираем экран из альфоля, степень черноты которого Eэ = 0,07, тогда приведённые степени черноты будут:
– между железной стенкой агрегата и экраном:
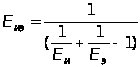
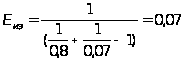
– между стенкой агрегата и воздухом:
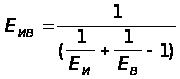 ,
где EВ – степень черноты воздуха, равная 0,82.
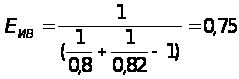
Определяем число экранов по формуле:
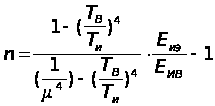
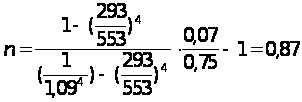
Таким образом, достаточно однослойного экрана из альфоля, чтобы обеспечить температуру поверхности ограждения агрегата «ковш-печь» в пределах желаемой температуры – 303 К.
5. Охрана окружающей природной среды
5.1 Характеристика выбросов
При работе в цехе вредными факторами являются запыленность и загазованность. В воздушное пространство выбрасывается большое количество пыли, аэрозолей окислов железа, марганца, хрома и никеля, а также окислов углерода и азота (при обслуживании ДСП и установки АКОС). Характеристика выбросов в ЭСПЦ приведена в табл. 20
Таблица 20. Характеристика выбросов в ЭСПЦ
| Источник | Газы | Пыль, мг/м3 | MnO2 | СО | ||
| Общий объем выбро-сов, м3/ч | Температура,°С | Кол-во до очистки |
Объёмное содержа- ние О2, % |
Кол-во, кг/т. | Количество, кг/т. | |
| Печное отделение | 54000 | 1000 | 3 | 20,3 | 9,5 | 50,1 |
5.2 Способы и средства очистки, нейтрализации отходящих газов
Наиболее важной задачей газоочистки является сокращение объема отходящих газов, идущих на газоочистку.
Мероприятия по снижению выбросов пыли и газов в ЭСПЦ и рекомендуемые методы очистки основных выбросов, приведены в табл. 21, 22.
Таблица 21. Мероприятия по снижению выбросов пыли и газов
| Цех, участок, агрегат | Мероприятия |
| ЭСПЦ, участок загрузки и выгрузки металлов | Над печами поставить вытяжные зонты, связанные с дымососами |
Таблица 22. Рекомендуемые методы очистки основных выбросов
| Объект | Газы | Вредность | Методы очистки или мероприятия по уменьшению выбросов |
| ДСП | Печной газ с температурой 1000 °С, после очистки 50 °С | Пыль, сернистый ангидрид, MnO2 | Для очистки уловленных газов от пыли используют тонкую газоочистку с использованием электрофильтров, с предварительным охлаждением газов |
Схема газоочистки состоит из следующих ступеней:
1 ступень – предварительное охлаждение газов;
2 ступень – тонкая очистка в электрофильтре.
5.3 Технологический расчет электрофильтра /33/
Исходные данные для расчета:
– количество отходящих газов V = 10036,8 м3/ч;
– температура газа t = 250 °C;
– разрежение в системе р = 1960 Па;
– содержание пыли в газе q = 4 г/м3;
– барометрическое давление рбар = 1,013Ч103 Па;
– состав газа: 5% СО, 14% О2, 74% N2, 7% H2O.
Фракционный состав пыли характеризуется данными, приведенными в табл. 23
Таблица 23. Фракционный состав пыли
| Размер частиц, мкм | <0,07 |
0,07–0,1 |
0,1–0,2 |
0,2–0,3 |
0,3–0,4 |
0,4–0,6 |
0,6–0,8 |
0,9–1,0 |
<1,0 |
| %, (по массе) | 4,45 | 3,15 | 14,4 | 17,0 | 15,5 | 16,0 | 10,5 | 7,5 | 11,5 |
Принимается к установке электрофильтр типа УГ. Скорость газа в электрофильтре
n = 1 м/с.
Площадь активного сечения:
F = ,
Выбирается по каталогу электрофильтр УГ –2–3,5, у которого площадь активного сечения составляет 3,5 м2.
Уточняется скорость газа в электрофильтре:
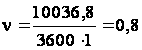 м/с.
По технологической характеристике электрофильтра, характеристике газа и содержащейся в нем пыли рассчитываются электрические параметры и степень очистки газа.
Вычисляется относительная плотность газа:
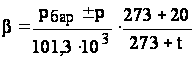 ,
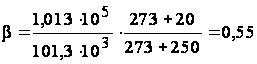
Критическая напряженность электрического поля при отрицательной короне:
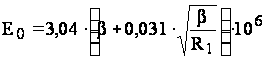 ,
где R1 = 1Ч 10-3 – радиус коронирующего электрода, м.
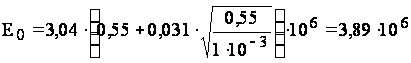 В/м
Критическое напряжение короны или разность потенциалов между коронирующим и осадительным электродами при возникновении коронного разряда в пластинчатом электрофильтре:
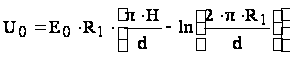 ,
где Н = 0,1375 – расстояние между коронирующим и осадительным электродами, м;
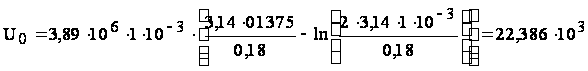 В
Линейная плотность тока короны для пластинчатого электрофильтра:
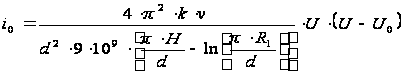 ,
где U = 80 – напряжение, приложенное к электродам, кВ.
Тогда:
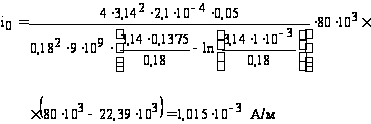
Диэлектрическая проницаемость вакуума:
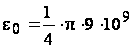 ,
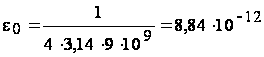 Ф/м.
Напряженность поля в пластинчатом электрофильтре определяется по формуле:
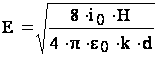 ,
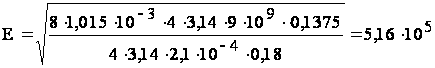 В/м.
Динамическая вязкость газовой смеси:
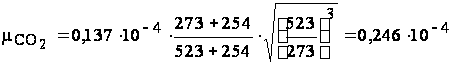 ПаЧс;
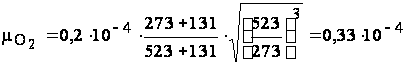 ПаЧс;
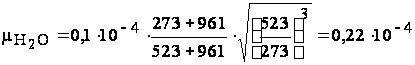 ПаЧс;
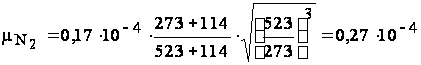 ПаЧс;
Молекулярная масса газовой смеси:
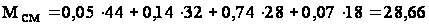 г/моль.
Тогда:
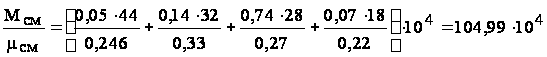
Отсюда вязкость газовой смеси:
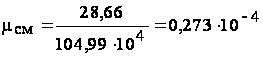 ПаЧс
Далее рассчитывается теоретическая скорость движения заряженных частиц к электродам электрофильтра. Скорость дрейфа частиц размером от 0,05 до 1 мкм вычисляется по формуле:
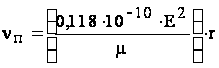 ,
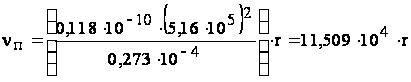
Подставив в это уравнение значение радиуса частиц пыли, содержащейся в газе, получаются следующие значения скорости дрейфа (табл. 24).
Таблица 24. Скорость дрейфа частиц пыли
| r, мкм | <0,07 | 0,07–0,1 | 0,1–0,2 | 0,2–0,3 | 0,3–0,4 | 0,4–0,6 | 0,6–0,8 | 0,9–1,0 | >1 |
| nп, 10-2, м/с | 57,55 | 103,6 | 172,6 | 287,7 | 402,8 | 517,9 | 748,1 | 1093,4 | 1151 |
Для фильтра типа УГ1–2–3,5 общая площадь осаждения осадительных электродов составляет 180 м2. Отсюда удельная поверхность осаждения:
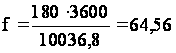 м2/(м3Чс).
Фракционную степень очистки газа (табл. 25) в выбранном пластинчатом электрофильтре рассчитывается по номограмме.
Таблица 25. Фракционная степень очистки газа
| nпЧ10-2, м/с | 57,55 | 103,6 | 172,6 | 287,7 | 402,8 | 517,9 | 748,1 | 1093,4 | 1151 |
| h, % | 97 | 99,85 | 100 | 100 | 100 | 100 | 100 | 100 | 100 |
Общая степень очистки газа в электрофильтре составит:
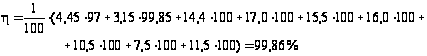
Содержание пыли в очищенном газе будет:
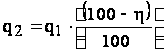 ,
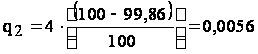 г/м3 = 5,6 мг/м3
6. Организация и экономика производства
6.1 Маркетинговые исследования
6.1.1 Обоснование сортамента и объема выплавляемой стали
Для обоснования сортамента и объема выплавляемой в электросталеплавильном цехе стали необходимо провести оценку рынка и возможных потребностей различных отраслей промышленности в продукции металлургических предприятий.
В таблице 26 приведены данные института экономики черной металлургии по ориентировочной потребности в прокате по России, сортамента продукции, производимой на станах ОАО «НОСТА» к концу века.
Таблица 26. Потребность в прокате по России
| Сортамент продукции прокатного цеха | Потребность в прокате по годам, млн. т | |
| 1990 | 2000 | |
| Толстый лист и штрипсы | 15.3 | 6.0–8.0 |
| Крупный сорт и заготовка | 6.3 | 2.3–2.6 |
| Конструкционный сорт | 3.3 | 3.5–4.7 |
Основными потребителями продукции металлургических предприятий (проката) останутся:
по толстолистовому прокату и штрипсам трубные заводы, заводы нефтяного тяжелого и энергетического оборудования, судостроения;
по крупносортному прокату и конструкционной сортовой стали предприятия машиностроительного комплекса, металлургические предприятия, капитальное строительство. Более 70% перечисленных видов проката, производимых на прокатных станах
OAO «НОСТА», потребляется в пяти экономических районах: Уральском, Центральном, Центрально – Черноземном, Волго-Вятском и Северном.
Практически все мерки стали, идущие на производство вышеперечисленной продукции прокатных цехов, могут выплавляться в ДСП ЭСПЦ. Поэтому целесообразно выплавлять в ЭСПЦ следующие марки стали:
сталь марок 10–50СП, 35ГС и 25Г2С, идущая на производство заготовок переката;
сталь марок 17Г1Су и 12Г2СБ для производства штрипсов, идущих на производство труб большого диаметра в «северном» исполнении:
сталь марок 20,20Г, 20ХГ, идущая на производство трубных заготовок;
сталь марки 15ХСНДА, идущая на производство толстого листа.
Россия на сегодняшний день является основным потребителем труб большого диаметра для нефтяной и газовой промышленности в СНГ. На ее долю приходится 77% общей потребности в трубах диаметром 530–1420 мм, в том числе 88% в трубах диаметром 1520 мм и 100% в трубах «северного» исполнения.
Федеральная программа «Топливо и энергия» на период 1996–2000 г. предусматривает проложить 30 тыс. Км газопроводов с северных районов Тюменской области и полуострова Ямал. Потребность в штрипсах для изготовления труб в «северном» исполнении на 2000 г. была определена в размере 2,1–2,6 млн. т, в том числе сортамента стана 2800 ОАО «НОСТА» – 0,9–1,1 млн. т. Кроме того эксплуатируемые на сегодняшний день газо- и нефтепроводы имеют степень износа от 30 до 70%, а следовательно требуют ремонта и замены. С учетом этого потребность в штрипсах может возрасти в 1,5–2 раза.
В настоящее время ни одно российское металлургическое предприятие не производит требуемых для труб в «северном исполнении» штрипсов. Они производятся только на Украине («Азовсталь» и меткомбинат им. Ильича) и в дальнем зарубежье («Маннесман» (Германия), «Фест – Альпине» (Австрия), «Ниппон-Стил» (Япония) и др.).
При организации выпуска труб большого диаметра на Челябинсском трубном заводе из штрипсов, изготовленных на ОАО «НОСТА», их цена составит 2400 руб./т, что на
200 руб./т меньше цены штрипсов, привезенных из дальнего зарубежья.
Из представленных данных видно, что одной из основных стратегических целей в развитии ОАО «НОСТА» является внедрение и освоение технологий выплавки и прокатки стали, идущей на производство труб большого диметра в «северном» исполнении, и завоевание этой части рынка.
Возможности российских заводов по производству труб в «северном» исполнении и возможные производители штрипсов для них приведены в табл. 27.
Таблица 27. Возможности российских заводов по производству труб
|
Изготовители труб |
Диаметр труб, мм |
Толщина стенки, мм |
Класс прочности |
Возможные изготовители штрипса |
|
Челябинский |
530 |
8–16 6–12 |
K52; K56 K52; K56 |
НЛМК ОАO «НОСТА» |
|
трубопрокат-ный завод |
720–820 | 8–16 | K52; K56 | ММК; ЧерМК; ОАO «НОСТА» |
|
1220 двух шовные |
10–16 10–12 |
K52; K56 K52; K56 |
ОАO «НОСТА» НЛМК; ММК |
|
Выксунский |
720–820 |
8–16 8–14 14–32 |
K52; K56 K60 K52; K56; K60 |
ОАO «НОСТА» Ижоросталь |
|
мет. завод |
1020 |
10–14 14–32 |
K52; K56; K60 K52; K56 |
Ижоросталь |
|
Волжский трубный завод |
1420 спирально-шовные |
14–22 | K53; K56; K60 | Ижоросталь |
| 820–1220 | 8–10 | K52; K56 | НЛМК |
Из представленной таблицы видно, что ОАO «НОСТА» может производить штрипсы практически для всех видов труб большого диаметра в «северном исполнении».
С целью решения вопроса реализации продукции ОАO «НОСТА» в 1994 г. было организовано ОАO «НОСТА-ТРУБЫ-ГАЗ», совместно с РАО «ГАЗПРОМ» и других предприятий. Из произведенных на ОХМК штрипсов трубы большого диаметра будут изготовляться на Челябинском трубопрокатном заводе и Выксунском металлургическом заводе.
Для северных районов России требуются трубы классов К52, К56 и К60 с толщиной стенки от 7 до 32 мм.
Для надежной эксплуатации труб «северного» исполнения применяемые стали должны обладать сочетанием высоких показателей таких свойств, как прочность, пластичность, вязкость, хладостойкость и свариваемость. Предел текучести стали должен быть равен 450 – 480 Мпа, относительное удлинение 22%, ударная вязкость на образцах Шарпи КСV равна 90 ДЖ/см при температуре минус 15 °С, углеродный эквивалент не более 0,43. согласно современным представлениям, только упрочнение, связанное с измельчением зерна, приводит одновременно с увеличением предела текучести и прочности к повышению вязкости и хладостойкости. Всем вышеперечисленным требованиям удовлетворяет сталь 17Г1СУ, которая выбирается основной маркой стали, выплавляемой в ЭСПЦ после реконструкции. К стали 17 Г1СУ представляются повышенные требования по содержанию серы и фосфора, а также сталь содержит титан, который сильно понижает величину зерна.
6.1.2 Рынок сбыта
Имея высокие потребительские свойства, сталь с маркой АО «НОСТА» (ОХМК) находит широкое применение во многих отраслях народного хозяйства.
Комбинат единственный в отрасли имеет свидетельства отечественных органов стандартизации и метрологии, удостоверяющие, что его прокат является новой и высокоэффективной продукцией. Комбинат имеет свидетельства фирм Ллойд, АБС, ТЮФ и турецкого института стандартов, удостоверяющие, что АО «НОСТА» (ОХМК) является предприятием, гарантирующим поставку проката по международным стандартам. Наряду с этим, АО «НОСТА» (ОХМК) производит около 20% стали повышенного качества с комплексом свойств, не имеющих аналогов в зарубежном производстве.
Продукцию комбината знают по всей стране и за её пределами. Трубную заготовку из углеродистых, низколегированных и легированных сталей получают Челябинский трубопрокатный завод, Первоуральский новотрубный завод, Волжский и Синарский трубные заводы. Прокат из листовой стали для котлов и сосудов, работающих под давлением, используют на нефтехимических заводах в городах: Дзержинске, Рузаевске, Салавате.
Прокат из конструкционной стали отправляют на мостостроительные заводы
г. Улан-Удэ, Воронежа, Чехова, Кургана. Получателями листового и полосового проката повышенного качества являются известные автомобилестроительные заводы: ПО «ГАЗ»,
АО «КАМАЗ», «БЕЛАЗ», «МАЗ», ПО «АЗЛК», ПО «ЗИЛ».
Являясь поставщиком таких крупных отечественных предприятий, АО «НОСТА» (ОХМК) экспортирует свою продукцию и за рубеж.
В настоящее время в РОССИИ сложилась парадоксальная ситуация. Будучи одним из крупнейших в мире поставщиков газа, она не имеет собственного производства труб большого диаметра для магистральных газопроводов, которые бы отвечали современным требованиям по качеству. Годовая потребность России в трубах диаметром 1420 мм для вновь строящихся газопроводов составляет более 1500 тыс. тонн, диаметром 530 – 1220 мм около 800 тыс. тонн. Однако, трубы диаметром 1420 мм Россия не производит. В связи с этим Россия вынуждена закупать за границей трубы не только для строительства новых газонефтепроводов, но и для поддержания в рабочем состоянии действующих.
О низком качестве труб и их дефиците свидетельствует, в частности, всё увеличивающееся число аварий на газонефтепроводах.
Российские заводы и традиционно с ними связанные предприятия СНГ выпускают широкую номенклатуру типоразмеров труб, многие из которых применяются в нефтегазовом комплексе. Однако некоторый сортамент труб большого диаметра с особыми свойствами приходится закупать у ведущих мировых производителей (фирм Японии, Германии, Италии).
Обоснованность импорта труб – это очень важный и болезненный вопрос. Надо признать, что на сегодняшний день российские (и украинские) трубные заводы не могут закрыть весь сортамент, который нужен РАО «Газпром». И прежде всего это касается труб большого диаметра для строительства магистральных газопроводов. Трубы диаметром 1420 мм для магистральных газопроводов изготавливаются в России только в спиральношовном исполнении Волжским трубным заводом. Основное же производство труб, как и стального листа для изготовления сварных труб большого диаметра на давление 75 атм., находится на Украине. Поставщиком газопроводных труб диаметром 1420 мм был и остается Харцызский трубный завод. Завод производит их из металла, поставляемого предприятиями Украины. Однако использовать их прежде всего на строительстве газопровода Ямал – Западная Европа можно только для участков 3 – 4 категорий условий работы. Вопрос обеспечения производства труб металлом высокого качества на ответственные участки газопроводов до настоящего времени не решён. /34/
Начиная с 1990 года, с момента распада СССР и перехода России на рыночные отношения, в сфере промышленного производства начался интенсивный спад объёмов выпуска стальных труб. Основные причины резкого спада объёмов производства в основном связаны с государственной перестройкой всего народного хозяйства. В то же время, следует отметить и другие причины организационно-технического характера:
– падение платёжного спроса на трубы;
– недостаточная конкурентоспособность труб на зарубежных рынках;
– поступление труб на внутренний рынок по более низким ценам;
– недостаточно высокие показатели качества труб, не позволяющие гарантировать безопасность и надёжность трубопроводных систем.
Следует отметить, что для всех сварных труб общим недостатком является структурная и механическая неоднородность различных зон сварного соединения и наличие разнородного поля остаточных напряжений в стенке трубы. Эти недостатки влияют на снижение несущей способности трубопровода. Бесшовные трубы с наличием типичных дефектов имеют ограничения по их использованию в трубопроводах ответственного назначения.
Основной потребитель труб