Снижение энергозатрат толстолистовых станов
Размещено на /
МИНИСТЕРСТВО ОБРАЗОВАНИЯ и науки УКРАИНЫ
ДОНБАССКИЙ государственный техническиЙ университет
Кафедра ОМД и М
Снижение энергозатрат толстолистовых станов (ТЛС)
Выполнил:
ст. гр. ОМД-09-3у
Трофимов С.С.
Проверил:
доцент кафедры
Денищенко П. Н
Алчевск 2010 г.
Введение
Одним из условий успешной хозяйственной деятельности и развития металлургической отрасли в Украине является производство конкурентоспособных высокорентабельных видов металлопродукции. К таким видам металлопродукции в полной мере относится горячекатаный стальной листовой прокат, производимый на реверсивных и непрерывных станах, объем производства которого составляет миллионы тонн в год. При этом специалисты металлургических предприятий и профильных институтов постоянно работают над совершенствованием техники и технологии, стремясь максимально снизить затраты на производство как традиционно производимых, так и осваиваемых вновь видов металлопродукции.
Основными потребителями листового проката являются: судостроительное производство, машиностроение, производство труб больших диаметров для нефте и газовой промышленности, для изготовления ядерных реакторов и т.д.
Считается, что целесообразным и выгодным на ТЛС является прокатка листов шириной b≥2000 мм, по этому современные станы с длиной бочки валка Lб<3000мм не делают.
Основные требования к современным ТЛС:
- Широкий сортамент типоразмеров и марок стали;
- Высокая продуктивность;
- Высокое качество поверхности, высокая точность размеров и формы, высокий комплекс механических свойств;
- Низкий уровень энерго и материальных затрат на получение готовой продукции;
- Возможность автоматизации.
Снижение энергозатрат на получение готовой продукции положительно влияет на рентабельность прокатного производства, по этому стоит наряду с такими важными вопросами как увеличение выхода годной металлопродукции за счет улучшения качества листового проката, снижение расходного коэффициента стали и прокатных валков и др. Это выдвигает в ряд наиболее актуальных проблему научных исследований, обоснования и реализации эффективных ресурсосберегающих технологий производства горячекатаной стали на крупных листопрокатных комплексах.
Прокатный передел занимает 2 место, после доменного производства по затратам энергии на изготовление готовой продукции, причем 95% приходится на долю газа и электроэнергии.
В структуре себестоимости металлопроката в Украине затраты на топливно-энергетические ресурсы составляют 50%, в то время как для промышленно развитых стран этот показатель равняется 20%. Следует также отметить, что российская металлургия движется в направлении развития электрометаллургии, заменяющей технически устаревшие мартеновские печи, и строительства электрометаллургических мини-заводов, где производство 1 т стали требует до 150 кг условного топлива, тогда как на комбинате с полным металлургическим циклом для выплавки такого же количества металла его необходимо 600 кг.
В мире с 1997 по 2005 год было построено и введено в эксплуатацию 13 новых современных ТЛС. По 2 в США, Северной Корее, Китае и по одному – в Египте, Индонезии, Индии, Иране, Малайзии, Швеции и в Таиланде. Так же с 2005 года запустили два стана 5000 в России и еще один достраивают. Появляется всё больше и больше конкурентов на мировом рынке. По этому снижение затрат на производство 1т готового металлопроката, при сохранении высокого комплекса механических свойств – главная задача металлургии Украины.
Конкурентоспособность продукции ОАО "АМК" сейчас достигается тем, что заработная плата металлургов в среднем в 3-4 раза ниже, чем в странах ЕС и даже в России.
Экономия затрат энергии позволит держать планку конкурентоспособности отечественного проката на мировом рынке, а так же позволит повысить заработную плату, что в свою очередь, привлечет высококвалифицированных рабочих и инженеров специалистов на предприятия.
Совмещение НРС и прокатки
Основные энергозатраты прокатного производства приходятся на долю топлива (газа) и электроэнергии. Основные затраты энергии приходятся на период нагрева и подготовку перед прокаткой. При старом металлургическом цикле, с разливкой стали в изложницы, для экономии газа использовался горячий посад слитков в нагревательные колодцы обжимного цеха, т.е. температура их была порядка 500-600о С. Но этот резерв уже давно себя исчерпал.
Самым эффективным на сегодняшний день, в плане экономии энергии, стал способ транзитной прокатки, т.е. соединение непрерывной разливки стали (НРС) с прокаткой.
Почти все современные ТЛС при планировании и строительстве располагают рядом с МНЛЗ, что позволяет использовать тепло еще не остывших литых слябов в полном объеме и экономить значительные объемы энергии. Второй сильной стороной является то, что можно сократить целый передел - убрать обжимные станы, а значит сократить до 25% металла при угаре, обрези усадочной раковины и т.д. Геометрическая форма у литых слябов намного лучше и они имеют точные размеры, в литых слябах значительно меньше внутренних (ликвации, дендриты и др. дефекты, которые возникают в результате охлаждения слитков) и внешних (которые возникают в результате разливки стали) дефектов. Объединение МНЛЗ с ТЛС позволит так же сократить 2-3% металла, который уходит в окалину при нагреве слябов из обжимного цеха перед прокаткой.
Однако на действующих предприятиях этот способ имеет множество недостатков:
- Станы находятся на значительном расстоянии от МНЛЗ, что делает необходимым использование термосов.
- При прокатке из толстых слябов (H>220мм) относительно толстых и узких листов не возникает трудностей, но если сляб тоньше, края остывают настолько, что транзитная прокатка стает не возможной.
- Трудности с соблюдением температурного режима. Даже одинаковые слябы могут поступать в цех с различной температурой.
По этому целесообразно ввести горячий посад литых слябов в нагревательные печи. Это позволит нагревать металл намного быстрее, что сэкономит значительную часть топлива (до 30%) и уменьшит угар метала.
Горячий посад металла
прокатка сталь обжатие энергосберегающий
Выполненный ДонНИИчерметом анализ расхода энергоресурсов для стана 3600 металлургического комбината "Азовсталь" показал, что расход топлива составляет 4300 МДж/т готового проката, 60% тепловой энергии расходуется на нагрев слябов в методических печах. Расход электроэнергии в цехе составляет 335 МДж/т, 15-17% общих затрат электроэнергии расходуется на деформацию металла. Сравнение с аналогичными зарубежными станами показало, что для них характерен в 1,5-2 раза меньший расход топлива при несколько увеличенном расходе электроэнергии на прокатку, что экономически целесообразно при сложившемся уровне цен. Эффективным мероприятием, обеспечивающим снижение энергоемкости производства проката, является горячий посад непрерывнолитых слябов с МНЛЗ в методические печи стана. ДонНИИчермет спроектировал и разработал рациональный процесс транспортировки горячих слябов автослябовозами на базе усовершенствованной конструкции их платформ. Проведена опытно- промышленная прокатка 400 т слябов горячего посада (с использованием железно-дорожных платформ-термосов, подтвердившая возможность и целесообразность внедрения данной энергосберегающей технологии в комплексе МНЛЗ - стан 3600. В результате опытно-промышленных исследований зафиксировано снижение расхода топлива на 80-140 МДж/т листа при одновременном увеличении расхода электроэнергии на прокатку на 5,4 МДж/т при существующих режимах обжатия.
Оптимизация режимов обжатий
Проведенные
ДонНИИчерметом
расчеты показали,
что при одинаковом
числе проходов
и производительности
толстолистового
стана в большинстве
случаев имеется
возможность
снизить удельный
расход энергии
путем увеличения
обжатий при
параметре
 и снижении
обжатий в пропусках,
где
 .
Экспериментальные
исследования,
проведенные
на стане 3000
металлургического
комбината им.
Ильича показали,
что удельный
расход энергии
зависит от
распределения
обжатий в чистовой
клети, где параметр
формы очага
деформации
.
Как видно из таблицы 1, суммарный удельный расход энергии на прокатку листов из углеродистой стали в чистовой клети из подката 58мм на раскат сечением 9х1640мм при одинаково температурно-скоростных режимах составил для вариантов 1 (обычный режим прокатки) и 2 (усовершенствованный режим) составил соответственно 67 и 58 МДж/т.
Таблица 1 – Относительные обжатия и удельный расход энергии по проходам в чистовой клети стана 3000.
| Номер прохода | Относительные обжатия, % | Удельный расход энергии, МДж/т | ||
| 1 вариант | 2 вариант | 1 вариант | 2 вариант | |
| 1 | 28.5 | 28 | 7.86 | 7,04 |
| 2 | 26 | 34 | 7.72 | 11,1 |
| 3 | 28 | 38 | 9.96 | 15,02 |
| 4 | 30 | 36 | 14.08 | 16,72 |
| 5 | 38 | 15 | 26.4 | 6,08 |
Таким образом по варианту 2 за счет существенного снижения обжатий в последнем пропуске экономия энергии в чистовой клети достигает 15%.
Анализ существующих режимов обжатий на ТЛС показал, что для обеспечения одной и той же производительности может использоваться большое число вариантов схем прокатки. По этому оптимальными должны быть так же варианты, которые обеспечивают минимальный удельный расход энергии при заданной производительности стана.
Известно так же, что только около 50% энергии тратится на саму деформацию, остальная часть тратится на преодоление сил трения, реверс двигателя и т.д. Исходя из этого, рекомендуется так же уменьшить общее число проходов до технологического минимума или сократить количество проходов с малыми обжатиями.
Асимметричная прокатка
Одним из наиболее перспективных методов воздействия на металл является асимметричная прокатка (АП). Лишь в последние 15-20 лет началось широкое исследование и применение АП сначала на станах холодной прокатки, а затем и на станах горячей прокатки. Толчком к этому явилось введение в эксплуатацию рабочих клетей с индивидуальным приводом валков. Практика исследования и применения процессов АП при горячей и холодной прокатке листов свидетельствует о возможности управления при этом практически всем спектром параметров прокатки и служебных свойств листов и полос. К их числу относятся: энергосиловые параметры; условия трения на контакте валок-полоса; геометрические параметры листов; шероховатость поверхности; механические свойства металла; физические свойства; текстура и структура металла.
Наиболее управляемый и эффективный параметр АП соотношение линейных скоростей ведущего VI и ведомого V2 валков, характеризуемое коэффициентом асимметрии аV= VI / V2.
Скоростная асимметрия наряду с улучшением служебных свойств готового проката существенно изменяет степень загруженности трансмиссий ведущего (имеющего большую скорость) и ведомого валков. Нагрузка на трансмиссию и привод ведущего валка возрастает, а ведомый валок и его привод разгружаются вплоть до перехода в генераторный режим.
Исследования влияния основного параметра скоростной асимметрии на энергосиловые параметры прокатки проводились в лабораторных и промышленных условиях. На лабораторном стане 340 моделировали условия прокатки в последних пропусках чистовой клети стана 3000. Использовали свинцовые образцы. Эксперименты показали, что сила прокатки снижается при увеличении коэффициента асимметрии до 1,20. На рисунке 1а представлены опытные и расчетные кривые по формулам авторов работ [2,3]. Из рисунка следует, что опытные и расчетные данные уменьшения силы прокатки до аv = 1.10 близки по значению. При аv > 1.10 рассчитанная по [2] кривая 3 на рисунке значительно расходится с опытной кривой 1 и рассчитанной по [3] кривой 2. Это можно объяснить тем, что формула из работы [2] учитывает только коэффициент асимметрии ау, в то время как формула авторов работы [3] учитывает целый комплекс параметров: частоту вращения валков, относительное обжатие, радиус рабочих валков, толщину подката, жесткость полосы и клети.
На рис. 1б представлена экспериментальная зависимость отношения крутящих моментов на ведущем и ведомом валках от величины коэффициента асимметрии. Кривая имеет гиперболический вид и пересекает ось абсцисс в точке, соответствующей аv = 1.05 . Этот момент соответствует переходу ведомого валка в генераторный режим при отсутствии ещё полной пробуксовки ведущего валка по металлу.
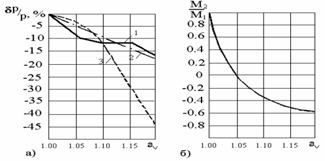
Рис. 1. Энергосиловые параметры при АП свинцовых образцов на стане 340: δР - изменение силы прокатки; Р - сила прокатки; М1 и М2 - крутящие моменты на ведущем и ведомом валках.
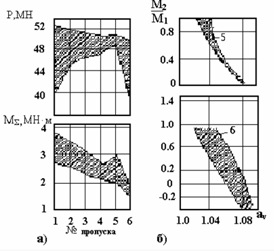
Рисунок 2 – Результаты экспериментальных исследований на стане 3000 при обычной (а) и асимметричной (б) прокатке: 5 и 6 – номера пропусков.
Промышленные эксперименты были проведены в условиях чистовой клети толстолистового стана 3000 Мариупольского металлургического комбината им. Ильича. При контролируемой прокатке особое значение для формирования всего комплекса служебных свойств готовых листов имеют последние пропуски в чистовой клети. Для определения допустимого значения коэффициента асимметрии аv провели анализ загруженности чистовой клети стана 3000 по силе прокатки Р, крутящим моментам на ведущем и ведомом валках, суммарному крутящему моменту (М∑) и среднеквадратичному току приводов. Чистовая клеть стана 3000 рассчитана на максимальную силу прокатки 68,7МН и крутящий момент 4,9 МН*м. Эксперименты показали, что загрузка клети при прокатке в симметричном режиме в двух последних пропусках не превышает 75 % по силе прокатки и 58 % по крутящему моменту (рис. 2а), что позволяет использовать в них режимы АП.
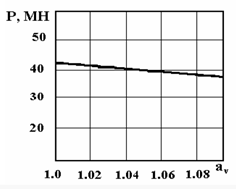
Рис. 3. Зависимость силы прокатки от коэффициента асимметрии, аv, вычисленного по формуле (1)
В результате статистической обработки экспериментальных данных методом наименьших квадратов получено уравнение для силы прокатки:
Р = 62.72 - 21аv(1)
По уравнению (1) построена зависимость силы прокатки от коэффициента асимметрии (рис.3). Анализ полученных результатов показал небольшое (до 10 %) снижение силы прокатки при увеличении коэффициента асимметрии до 1.10. Это объясняется большой жесткостью раската при контролируемой прокатке и следует из зависимостей, приведенных в работе [4], так как
δРт /δРр = 1 + Сп /Ск,,(2)
где δРт и δРр - теоретическое и регистрируемое месдозами изменение силы прокатки; Сп и Ск - жесткость полосы и клети.
При контролируемой прокатке Сп =20...32 МН/мм, Ск = 8 МН/мм, а δРт /δРр =3,5.. .5. Так как по расчетам для условий стана 3000 величина δРт /Р составляет 5.. .10 %, то регистрируемая величина δРт /Р находится в пределах ошибки измерения. Суммарный крутящий момент при значении аv до 1.10 увеличился на 5...10 %. Однако при АП существенно перераспределяются крутящие моменты на валках (рис.2б). При коэффициенте асимметрии аv до 1.10 крутящий момент на ведущем валке в последних пропусках не превышал 2 МН*м, а суммарный крутящий момент 2,4 МН*м и 2 МН*м соответственно в предпоследнем и последнем пропусках. Среднеквадратичный ток привода ведущего валка, определяющий его нагрев за цикл при контролируемой прокатке, по симметричному режиму и при реализации АП в одном и двух пропусках составил соответственно 70..80%, 80..90% и 83..97% от допустимого. Таким образом, работу в режиме АП по условиям нагружения клети и привода можно применять в последних двух пропусках. При этом загрузка привода по силе прокатки, крутящему моменту и среднеквадратичному току находится в допустимых пределах. Во избежание неравномерности загрузки трансмиссий валков по крутящим моментам в последних двух пропусках ведущий и ведомый валки следует менять местами, что обеспечит постоянство эквивалентной нагрузки, ответственной за усталостную прочность деталей главной линии стана. Режимы АП могут быть использованы на других предприятиях при реконструкции листовых станов в процессе перевода клетей на индивидуальный привод валков. Исходя из экспериментальных данных можно сделать выводы об эффективности ассиметричной прокатке в связи с уменьшением силы прокатки до 10% , а следовательно и снижение расхода электроэнергии, получение более точных размеров и хорошее качество поверхности металла.
Энергосберегающие технологии индукционного нагрева
Структурные изменения в металлургической промышленности привели к широкому использованию технологий индукционного нагрева металлов. В частности, индукционный нагрев слябов перед прокаткой позволяет существенно повысить качество проката и выход годного металла
Наиболее экономически выгодный подход, снижающий стоимость нагрева тонны металла при существенном уменьшении окалинообразования и обезуглероживания, заключается в нагреве металла после выхода из газовой печи (900-1150 °С) до температуры прокатки (1150-1250 °С).
Проблему нагрева-подогрева слябов можно разделить на две части: нагрев из холодного состояния (или подогрев "толстых" слябов толщиной 200-300 мм) и подогрев на участке промежуточного рольганга между черновыми и чистовыми клетями прокатного стана стойких слябов (полосы подката) толщиной 20-50 мм. После разработки установок непрерывной разливки стали с толщиной сляба 20-50 мм исчезла стадия предварительной прокатки, однако необходимость подогрева слябов осталась. В обоих случаях индукционный нагрев может использоваться для формирования требуемого температурного поля сляба перед чистовой прокаткой.
В промышленности для нагрева слябов используются разнообразные типы индукционных печей. Наибольшее распространение получили овальные индукторы с продольным магнитным полем.
В настоящее время реализованы три типа установок для нагрева толстых стальных слябов перед прокаткой. Наиболее распространены следующие установки:
- нагреватели периодического действия с вертикальным размещением овальных индукторов, которые охватывают сляб, стоящий на узкой грани. Очевидно, реализация такой схемы размещения индукторов возможна только для относительно толстых слябов. Индикаторы, охватывающие сляб по широкой грани, получили название индукторов Росса — по имени главного специалиста компании Николаса Росса . Они были внедрены на производстве McLouth Steel в г. Трентоне (США)
- нагреватели непрерывного действия, состоящие из линии горизонтально расположенных овальных индукторов. Слябы непрерывно перемещаются по роликам, расположенным между индукторами. Типичная установка реализована в Лулэо, (Швеция);
- нагреватели непрерывного действия, состоящие из линии горизонтально расположенных овальных индукторов с возвратно-поступательным движением слябов. Наиболее известная установка, состоящая из 7 индукторов общей мощностью 42 МВт, реализована на производстве Geneva Steel в США.
Каждая из конструкций нагревателя обладает своими достоинствами и недостатками, и в каждом конкретном случае выбор зависит от многих факторов. Целесообразно провести сравнительный анализ этих трех типов ИНУ (индукционная нагревательная установка) по различным критериям.
КПД системы. При нагреве слябов одинаковой длины и на одной частоте КПД для этих трех типов нагревателей будет примерно одинаков.
Изменение длины нагреваемых слябов будет сказываться только на КПД индукторов Росса. При изменении ширины нагреваемых слябов в индукторах Росса могут возникнуть проблемы с равномерностью температурного поля из-за продольного краевого эффекта. В установках с возвратно-поступательном движением слябов, при уменьшении ширины сляба более чем в два раза от максимальной, предусмотрен одновременный нагрев двух слябов. Например, для поддержания высокого КПД и производительности при нагреве слябов различной длины и ширины в ИНУ, установленной в Geneva Steel, имеется возможность нагревать либо 2 сляба, расположенных рядом друг с другом, либо 4 сляба, расположенных двумя парами.
Удобство транспортировки. При использовании индукторов Росса транспортировка представляет ряд трудностей, связанных с вертикальным расположением слябов и их устойчивостью на узкой грани. Также для индукторов Росса отсутствие футеровки во время транспортировки ведет к увеличению тепловых потерь с поверхности загрузки.
Удаление окалины. При нагреве образуется окалина, которая, осыпаясь, попадает на элементы конструкции индуктора, и, тем самым, является одной из причин выхода ИНУ из строя. Наиболее приспособлены к удалению окалины индукторы Росса.
Потребность в буферной зоне на выходе индуктора. ИНУ на основе периодических индукторов Росса и ИНУ с возвратно-поступательным движением сляба не нуждаются в буферных зонах на выходе установки. И, как преимущество, можно отметить, что в случае кратковременной остановки прокатного оборудования они могут использоваться в режиме термостатирования. Однако для ИНУ непрерывного действия возникают проблемы неравномерного распределения температуры в продольном сечении при нагреве длинных слябов. Начало сляба, покинув последний индуктор, подвергается остыванию, в то время как конец сляба все еще остается в ИНУ и продолжает нагреваться. Для решения этой проблемы можно менять мощность на последнем индукторе, перегревая начало сляба или используя на выходе ИНУ термостатирующую буферную зону. В качестве буферной зоны можно применять простейшую газовую печь, работающую в режиме компенсации тепловых потерь с поверхности загрузки, или же использовать тепловые экраны.
Конечное температурное поле. Для нагрева стальных слябов одинаковой толщины и ширины равномерность конечного температурного поля будет при правильном выборе частоты приблизительно одинакова.
Занимаемая площадь. Одно из преимуществ ИНУ в сравнении с газовыми печами — небольшая рабочая площадь. При сравнении различных типов ИНУ самые лучшие показатели у установки с возвратно-поступательным движением. Ее длина определяется максимальной длиной нагреваемых слябов. ИНУ, использующая периодические индукторы Росса, также занимает небольшую площадь (слябы размещаются вертикально), но для обеспечения необходимой производительности приходится использовать параллельно несколько линий (на McLouth Steel— 6 линий по 3 индуктора). Наихудшие показатели у непрерывного индуктора, его длина определяется из условия достижения нужного температурного поля и, как правило, намного больше, чем у ИНУ с возвратно-поступательным движением загрузки. Исходя из этого, можно сделать вывод, что он менее всего подходит для нагрева стальных слябов от начальной температуры окружающей среды.
Из вышесказанного следует, что установка с возвратно-поступательным движением загрузки более универсальна и может использоваться как для нагрева, так и для подогрева слябов различной длины и ширины, и эта концепция была использована при разработке и внедрении индукционной установки мощностью 42 МВт для Geneva Steel (Utah, USA).
Комбинированная работа индукционной нагревательной установки совместно с газовой печью.
Доведение температурного поля сляба до необходимых кондиций непосредственно перед прокаткой можно осуществлять в индукционных нагревателях благодаря ряду преимуществ, таких как хорошие энергетические показатели, высокая скорость нагрева, небольшие габариты установок и т.д.
Но исследования ERPI Center for Materials Production (Pittsburg, USA) показывают, что, несмотря на хороший КПД и равномерный нагрев, применение только индукционного нагрева часто оказывается слишком дорогим, особенно, в случае с тонкими слябами. Рекомендуется применять систему, которая бы использовала газовую печь для основного нагрева и применяла бы индукционную технику для тонкого регулирования температуры только перед самой прокаткой.
Следует отметить, что экономические оценки для выбора метода подогрева должны учитывать специфику страны и местоположение завода, так как эти факторы будут оказывать влияние на стоимость электроэнергии и газа. Исходя из экономической выгоды, возможен выбор либо газового, либо индукционного оборудования, либо их комбинации.
Установки индукционного нагрева потребляют на 73-80 % меньше конечной энергии, чем газовые установки. Следующим преимуществом индукционных установок являются широкие возможности регулирования нагрева, что приводит к повышению качества продукта и увеличению срока службы прокатного стана. Выбор же некоторых предприятий в пользу газовых установок для подогрева кромок вызван относительно высокой стоимостью индукционного оборудования и нередко очень высокой ценой на электроэнергию.
В прокатном производстве, где необходимо нагревать слябы от комнатной температуры до температуры прокатки, индукционные установки составляют лишь незначительную долю нагревательного оборудования. В принципе, и здесь можно сократить потребление конечной энергии и окалинообразования путем использования индукционного нагрева, но эти преимущества незначительны в связи с тем, что техника пламенных печей высокоразвита, и поперечные сечения нагреваемого материала велики, и, следовательно, преимущества ИНУ не так значительны, так как выравнивание температуры по сечению заготовки происходит, в основном, за счет теплопроводности материала (так же, как и для газовой печи). Даже длительное время разогрева газовых печей не сильно сказывается на потреблении конечной энергии. Поэтому чисто индукционный способ нагрева слябов от комнатной температуры рекомендуется в том случае, если качество продукта определенно является приоритетной задачей, или если доступен источник дешевой электроэнергии.
Определение метода нагрева по экономическим показателям (полученным из расходов на капитальные вложения, конечную энергию, применяемый материал, техническое обслуживание и т.д.) часто приводит предприятие к выбору пламенных методов нагрева. При этом даже присущий этим методам низкий КПД процесса не может ничего изменить, поскольку затраты на ископаемые горючие материалы сегодня значительно ниже, чем на электроэнергию.
В связи со сказанным хочется отметить, что гибридная система, состоящая из газовой и индукционных печей, включает в себя ряд положительных моментов, присущих каждой из них в отдельности. Она требует меньше места, чем только газовая система, и предоставляет большую гибкость. Удобно использовать газовую печь как буфер слябов в случае кратковременной поломки прокатного оборудования, и применение ИНУ дает возможность понизить температуру газовой печи, тем самым будет снижено количество образующейся окалины.
Низкотемпературная и "сухая" прокатка
Рассматриваются два новых для ТЛС способа, которые почти не требуют для своего внедрения капитальных расходов. Это низкотемпературная прокатка (НТП) и так называемая „сухая" прокатка.
Сущность НТП заключается в значительном, на 100..400°С, уменьшении температуры начала прокатки. НТП относительно давно и успешно применяется на тонколистовых широкополосных станах, а также на проволочных и сортовых станах. Проведенные исследования показали, что благодаря снижению температуры начала прокатки достигнута экономия энергии 120 Мдж/т на среднесортном стане и 195 Мдж/т - на мелкосортном. В Швеции на заводе фирмы Fagerstad AB Osterbyverken при прокатке мелкого сорта квадратного сечения 10,5х10,5 мм из заготовок диаметром 70 мм углеродной стали показана возможность снижения температуры начала прокатки с 1150 до 750°С, то есть на 400°С . Установлено также, что для прокатки заготовок пружинной, подшипниковой, инструментальной и нержавеющей сталей допустимо снижать температуру начала прокатки до 800-950°С. Снижение затраты энергии составило от 306 до 468 Мдж/т. При прокатке среднеуглеродистых сталей ~80% энергии тратится на нагрев металла до 1150°С. При снижении этой температуры до 750°С качество продукции остается соответствующим стандартам Швеции, а затрата энергии, невзирая на увеличение нагрузки двигателей стана, уменьшается. При снижении температуры прокатки нержавеющих сталей до 800-950°С затраты энергии уменьшаются на 13-20%.
Однако до настоящего времени не известны факты внедрения или хотя бы исследования возможности ведения НТП на ТЛС. Причина - в особенностях скоростного режима прокатки на реверсивных станах, к которым относятся все ТЛС. В отличие от непрерывных станов, где скорость прокатки доходит до 25 м/с и более, время охлаждения при транспортировке раскатов от клети к клети небольшое, на ТЛС, при максимальной скорости 6 м/с, длительность пауз между проходами, особенно в чистовой клети, значительно больше. Увеличение скорости прокатки невозможно. Поэтому при существенном снижении температуры нагрева металла температура конца прокатки становится настолько малой, что процесс деформации становится невозможным.
Но в принципе можно так изменить тепловой балансу прокатки на ТЛС, что металл не будет охлаждаться до недопустимой температуры.
Очевидно, что для прокатки металла с существенно уменьшенной температурой необходимо уменьшать обжатия, следовательно, увеличивать количество проходов. Это приведет к большему приходу тепла от работы пластической деформации. При этом, конечно, будет увеличиваться и время охлаждения, следовательно, потери тепла металлом. Результат будет зависеть от того, который из этих процессов будет преобладать. Поскольку процесс прокатки зависит от очень многих факторов, то характер изменения составных теплового баланса можно установить только математическим моделированиям.
Установлено, что потери тепла излучением при НТП уменьшаются до 70%, и это следствие того, что потери, соответственно закону Стефана-Больцмана, зависят от 4й степени абсолютной температуры. Потери тепла теплопроводностью валкам линейно зависят от перепада температур и по этому уменьшаются при снижении температуры метала в меньшей степени. Приход энергии от диссипации энергии пластической деформации, если прокатка ведется в одинаковых энергосиловых условиях, зависит только от числа проходов. Уменьшение температуры раската влечет уменьшение обжатий, а в следствии увеличение числа проходов. Обычно в черновой клети ТЛС совершается 5-7 проходов, а в чистовой 9-11. Увеличение числа проходов до 9-15 целиком допустимо. Т.о. приход тепла только за счет тепла деформации может увеличится в 1.5 раза.
„Сухая" прокатка заключается в исключении попадания воды из систем охлаждения валков на прокат благодаря установлению замкнутых систем охлаждения. Ее эффективность в первую очередь зависит от тщательности изоляции раскатов от охлаждающей жидкости, потому как вода забирает наибольшее количество тепла при контакте с поверхностью. Поэтому при разработке замкнутых систем охлаждения важнейшим моментом является создание надежных уплотнений между валками и неподвижными деталями системы. Эта проблема решена в патенте 35811 Україна, А, B21B27/10.
Моделирование процессов НТП и „сухой" прокатки было выполнено с помощью разработанной на кафедре ОМД и М ДонГТУ программы, в основу которой положена математическая модель теплового баланса раскатов листовых станов.
Моделировался процесс прокатки на трех ТЛС - 2250 ОАО АМК с минимальными енергосиловими возможностями, 3600 „Азовсталь" с максимальными и на типичном отечественном стане 2800 ОАО АМК (до реконструкции), энергосиловые возможности которого можно считать средними. На рис. 1 показано изменение температуры при прокатке листа 16х1700х6000 из сляба 280х1250х1690 на стане 2800 при обычной технологии с температурой начала прокатки tнп=1180оС и при низкотемпературной при tнп=850оС
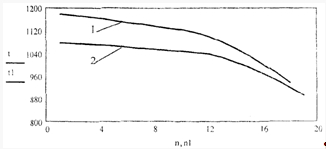
Рисунок 1 – Изменение температур по проходам. 1 – обычная технология; 2 – НТП;
На рис.2 показано изменение температуры при прокатке листа 8х1700х6000мм из сляба 180х1050х1540мм на стане 2800 при НТП (1) с температурой начала прокатки tнп=1140оС и НТП совместно с