Снижение энергозатрат толстолистовых станов
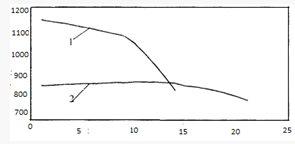
Рисунок 2 – Изменение температур по проходам в чистовой клети при комбинированной технологии. 1 – НТП; 2 – НТП и "сухая" прокатка;
В результате исследования пришли к таким выводам:
1. При увеличении числа проходов и прокатке с усилием и моментами, которые не превышают допустимых, ведение НТП на ТЛС полностью возможно, поскольку температура конца прокатки tкп не будет ниже допустимой.
2. Допустимая минимальная температура начала прокатки tнп в первую очередь зависит от допустимой температуры конца прокатки tкп. При уменьшении с 860°С до 770°С при прочих равных условиях tнп уменьшается с 1080°С до 900°С, то есть в два раза больше, чем уменьшилась tкп. Поэтому НТП следует вести из как можно меньшей tкп. Ограничением здесь есть попадание в зону перекристаллизации, где повышается вероятность хрупкого разрушения при деформации.
3. Увеличение ширины листов приводит к уменьшению tнп: при изменении ширины с 1700мм до 2599мм tнп снизилась до 1025°С, то есть на 125°С. Это обусловлено ростом усилий и моментов прокатки при увеличении ширины штабы. Увеличение усилий и моментов приводит к увеличению числа проходов, следовательно, к росту длительности охлаждения, поскольку удельный приход тепла от диссипации энергии пластической деформации остается на прежнем уровне.
4. НТП тонких листов связана со значительными трудностями связанных с быстрым охлаждением тонкой полосы в чистовой клети. Для обеспечения минимально допустимой tкпв этом случае придется поднимать tнп до 1140°С, то есть это уже фактически не НТП. Если tнпснизить до 900°С, то за 17 проходов в черновой клети стана 2800 и 10 - в чистовой лист 8x1700x6000 мм из стали 65Г будет иметь 639°С, что не реально.
5. Эффективность НТП, особенно при прокатке тонких листов, можно повысить за счет "сухой" прокатки в чистовой клети. В этом случае tнп снижается существенно - до 850°С, то есть на 350-400°С по сравнению с обычной, высокотемпературной прокаткой.
6. При значительном снижении tнп в черновой клети прокатка толстых раскатов является практически изотермической, поскольку выделение тепла при пластической деформации полностью компенсирует его потери при охлаждении. При определенных условиях температура металла в черновой клети даже повышается по сравнению с начальной на ~50°С. А поскольку в чистовой она падает к tнп, то такую прокатку целесообразно называть квазиизотермической.
7. НТП самых тонких (5 мм) и широких (3200 мм)листов невозможна, поскольку минимальная tнп, что обеспечивает допустимую tкп, составляет 1200°С. Для снижения tнп следует применять одновременно НТП и "сухую" прокатку в чистовой клети. В этом варианте tнп можно снизить до 950°С.
8. Применение НТП на ТЛС с незначительными енергосиловими возможностями (типа стана 2250) малоэффективное, поскольку придется увеличивать число проходов (с соответствующим падением производительности стана) к явно неприемлемому уровню - в черновой клети до 21, а в чистовой - до 17. При умеренном числе проходов снижения температуры начала прокатки незначительное – близко 50°С.
9. НТП на более могучем ТЛС 3600 обещает быть существенно эффективнее, чем на стане 2800. При прочих равных условиях tнп снижается сравнительно с tнп на стане 2800 на 185°С и составляет 840°С.
10. Проведенное исследование позволяет утверждать, что для НТП толстых листов целесообразно использовать станы с клетями, которые имеют большие допустимые усилия прокатки и мощные двигатели, поскольку это позволяет в большей степени снижать температуру начала прокатки.
11. Увеличение затраты электроэнергии, обусловленное увеличением количества проходов, на мощных станах незначительное. Учитывая низкий КПД нагревательных печей сравнительно с КПД электропривода, можно утверждать, что увеличение затраты электроэнергии намного будет перекрываться экономией газа на нагревание металла.
Все вышеуказанное позволяет рекомендовать НТП и "сухую" прокатку как эффективные способы уменьшения затрат газа при производстве толстых листов на реверсивных станах. НТП – высокоэффективный и доступный способ. Для его внедрения не нужны значительные изменения в оборудовании и возможно при минимальных капитальных затратах. Однако НТП для толстых листов можно использовать только со станами, которые имеют высокие допустимые усилия, моменты прокатки и имеют мощные двигатели.
На станах со слабыми энергосиловыми характеристиками НТП ведет к значительному снижению производительности. НТП позволяет экономить металл за счет угара и улучшает его механические свойства.
Использование электромагнитного поля
Взаимодействие деформируемого металла с электрическим током и с ускоренными электронами еще мало изучено. В последнее десятилетие установлено наличие резкого снижения сопротивления металла деформированию и повышение его пластичности под влиянием электрического тока большой плотности (порядка 105 А/см2) или под влиянием интенсивного электронного облучения. Явление это было условно названо электропластическим эффектом. Некоторые исследователи называют его электронно-пластическим эффектом, подчеркивая этим независимость обнаруженного явления от способа энергетического воздействия на деформируемый металл - электронного или электрического.
Импульсы тока или облучения имеют длительность 10-5 — 10-4 с, что на несколько порядков меньше длительности стимулированных ими скачков деформации в кристаллах. Поэтому указанное воздействие является, по существу, толчками в электронной и фононной подсистемах кристаллов, вызывающими преодоление отдельными дислокациями и группами препятствий, размножение и взаимодействие дислокаций, т.е. интенсифицирует пластическую деформацию металла.
Стимулирование пластической деформации металлических кристаллов короткими импульсами открывает новые возможности в области исследования скачкообразной деформации и упрочнения кристаллов. Подобный метод воздействия повышает однородность деформации кристаллов, позволяет управлять процессами зарождения и развития дислокационной структуры, расширяет область пластической деформации перед хрупким разрушением.
Использование тока высокой плотности в зоне деформации технически важных материалов позволяет интенсифицировать процесс обработки их давлением, что особенно важно для тугоплавких и труднодеформируемых металлов и сплавов. Сокращается число технологических переходов, расход дорогостоящего обрабатывающего инструмента и улучшаются физико-механические свойства материала после обработки.
Магнитное поле позволяет повысить качество проката при снижении энергозатрат. Указанная цель достигается тем, что в способе прокатки полос, включающем пропускание электрического тока и пластическую деформацию , импульсный электрический ток пропускают после очага деформации. Импульсный электрический ток пропускают через поперечное сечение прокатываемой полосы нормально к его поверхности. Дополнительно импульсный электрический ток пропускают вдоль полосы на расстоянии 100 - 150 мм. Амплитуда импульсного тока 6 - 50 кА, длительность импульса 0,05 - 0,15 с, длительность паузы между импульсами 0,05 - 1,5 с. Изобретение обеспечивает повышение пластичности поверхности слоев при сохранности валков.
Заявленный способ осуществляется следующим образом. При продольной прокатке в прокатной клети раскат подвергается обжатию рабочими валками под действием опорных валков. В очаге деформации между рабочими валками пластической деформации подвергается не весь объем металла, а только его небольшая. В этом слое в 4...7 раз больше насыщение кислородом и азотом, а содержание скалярной и избыточной плотности дислокаций выше на два порядка, чем в исходном металле. Импульсный электрический ток от источника электрического тока , проходя между контактными роликами установленными попарно-соосно с обеих сторон полосы через поперечное сечение прокатываемой полосы , способствует удалению и увеличению подвижности избыточных дислокаций, удалению из наклепанного слоя кислорода и азота. Параметры импульсного тока - длительность импульса, длительность паузы между импульсами и сила тока в импульсе (амплитуда импульса), задаются с помощью преобразователя, запитываемого от промышленной сети.
В результате импульсный электрический ток будет проходить как через поперечное сечение полосы между роликами, так и вдоль проката по наклепанному слою. Сила тока тем больше, чем больше площадь поперечного сечения полосы и чем больше процентное содержание углерода в стали. Длительность импульса увеличивается с увеличением степени обжатия и толщины наклепанного слоя. Длительность паузы выбирается в зависимости от геометрии зоны воздействия, которая тем больше, чем больше мощность импульсного тока. Параметры импульсного тока подбираются экспериментально в пределах: сила тока - 6...50 кА, длительность импульса - 0,05... 0,15 с, длительность паузы - 0,05...1,5 с. При пропускании импульсного электрического тока как через поперечное сечение проката, так и вдоль нее выделяется большое количество тепла (согласно закону Джоуля-Ленца), что приводит к значительному нагреву металла в этих областях (до 750oC и выше). Температура нагрева зависит от значения силы тока и длительности импульсов: чем они выше, тем выше температура. Этот способ исключает прохождение электрического тока через рабочие и опорные валки и, следовательно, снижение их срока службы из-за эрозионных процессов. Качество проката повышается за счет освобождения захваченного в очаге деформации азота и кислорода и снятия остаточных напряжений после прокатки. Прохождение тока по деформированной полосе позволяет преодолеть дислокационные препятствия за счет электронно-дислокационного взаимодействия, повысить пластичность поверхностных слоев на 40%.
Это позволяет на 10-15% снизить энергозатраты на прокатку.
Применение технологических смазок
Применение традиционных смазочных материалов (минерального, растительного масла, синтетических смазок с содержанием поверхностно-активных веществ и др.) на толстолистовых станах трудно реализуемо из-за дефицитности и недостаточной эффективности, возможного существенного загрязнения охлаждающей воды отходами смазки. Трудности их применения усугубляются тем, что, как правило, станы этого типа обладают маломощным и перегруженным циклом оборотного водоснабжения. Содержание масел в оборотной воде может достигать 100 мг/л и более.
Требования, предъявляемые к технологической смазке при горячей прокатке, зачастую находятся в противоречии друг к другу. Удовлетворительное решение этих вопросов может быть осуществлено лишь путем целевой разработки новых смазочных материалов, учитывающих специфику их применения. Выбор новых смазок сопряжен с необходимостью обширных экспериментальных исследований, которые могут быть в основном выполнены в лабораторных условиях с последующей промышленной проверкой.
По данным технической литературы, одним из материалов, перспективных для использования в качестве технологической смазки при горячей прокатке, являются полимеры. Было изготовлено и опробовано более 60 образцов предполагаемой технологической смазки на основе полимерных материалов. По химической природе они составляют четыре группы материалов: эпоксидные олигомеры, азотосодержащие соединения, сложные эфиры жирных кислот, высокомолекулярные гидроксилсодержащие соединения. При горячен прокатке стальных образцов толщиной 10-12 мм (при ε = 20-25 %) применение указанных технологических смазок обеспечивало снижение силы и момента прокатки на величину до 20 %, в то время как при использовании минерального масла Ц-24 этот показатель не превышал 9%.
Материал первых трех групп, обеспечивая сравнительно эффективность в качестве технологической смазки, обладает рядом недостатков, основными из которых являются высокая растворимость в воде, горючесть с высоким пламенем и обильным дымовыделением, специфический запах и т.д. Достоинством высокомолекулярных гидроксилсодержащих соединений (ВГС) является то, что при эффективности не ниже первых трех групп полимерных материалов они лишены отмеченных выше недостатков. В практике эксплуатации машин и механизмов известно применение ВГС (в виде полиалкиленгликолей) для улучшении смазочной способности применяемых при этом смазок. Одним из промышленных продуктов класса полиалкиленгликолей являются лапролы.
Лапролы обладают хорошей смазывающей способностью, высокой температурой воспламенения и вспышки, малой летучестью, инертностью к металлам, стойкостью к образованию осадка. Практически все марки лапрола одинаково влияют на снижение силы прокатки. Однако учитывая, что с увеличением молекулярной массы лапролов уменьшается их растворимость в воде и летучесть, для приготовления технологической смазки предпочтительнее применять лапролы 1052, 2002 и 3002.
На основе полиалкиленгликолей разработан новый смазочный материал УП-6-116-1, который представляет собой смесевую композицию и, кроме лапрола, содержит следующие добавки: основание Манниха (0,1—1,0 мас. ч) и диглицидный эфир (0,2—40 мас. ч). Добавки стабилизируют смесь и повышают ее антикоррозионные свойства. Горячая прокатка тонких (h = 2,5..2,7 мм) стальных образцов с указанной смазкой на лабораторном стане показала снижение силы прокатки на 23—31 %, а толстых (h = 10-12 мм) — в среднем на 21 %. Смазку наносили на валки в чистом виде. Смазка УП-6-116-1 представляет собой жидкость от светло-желтого до светло-коричневого цвета. Смазка нерастворима и воде, растворяется в спирте, эфире, ацетоне. Температура вспышки 236оС, а воспламенения 246оС, вязкость при 25°С - 0,08 Па∙с, кислотное число 0,2 мг КОН/г, а рН =7. Плотность 1,05 г/см3, зольность 0,02 %, содержание воды 0,1 %. Коэффициент теплопроводности равен 0,523 Вт/(м∙К), а коэффициент температуропроводности 25,8∙10-8
Разработаны и согласованы санитарно-эпидемиологической станцией Минздрава Украины технические условия ТУ 6-05-241-407-84 "Технологическая смазка УП-6-116-1". Все компоненты смазки выпускаются отечественной промышленностью.
Смесевая композиция УП-6-116-1 может быть получена на существующем оборудовании химического производства или с использованием оборудования системы технологической смазки, установленной в прокатном цехе. Разработана технологическая инструкция по приготовлению смазки УП-6-116-1.
На промышленном стане смазка УП-6-116-1 применяется в виде 3 %-ной водомасляной смеси при расходе чистого смазочного материала 20—40 г/т проката. Смазка успешно опробована на толстолистовых станах 2300 Донецкого, 2850 Ашинского металлургических заводов и 2800 ОХМК. Применение технологической смазки не нарушает устойчивость прокатки, не приводит к образованию открытого пламени, дымовыделению и специфического запаха, прокатка с применением данной смазки но толстолистовом стане позволяет улучшить технико-экономические показатели производства толстолистового проката без привлечения традиционных дефицитных смазочных материалов. Смазка УП-6-116-1 может применяться и на других станах горячей прокатки.
На основании экспериментального исследования смазки УП-6-116-1 в лабораторных условиях и на стане 2300 применение этого материала в качестве технологической смазки не приводит к химическому загрязнению охлаждающей воды. Прокатка со смазкой не способствует дополнительному загрязнению металлических и бетонных поверхностей оборудования и сооружений цикла оборотного водоснабжения. Не выявлено наличия отходов смазочного материала в окалине первичного отстойника. Последнее можно объяснить небольшим расходом чистого смазочного материала, высокой степенью его использования в очаге деформации (до 85 %) и применением контактных устройств для подачи смазки на валки, а также сравнительно небольшой продолжительностью применения смазки (7 суд). Выявлена некоторая тенденция к интенсификации осаждения окалины в воде вторичных отстойников. Окончательное заключение о наличии технологической смазки в воде оборотного цикла будет получено на основании результатов ее длительного промышленного применения. Математическое моделирование, выполненное ВНИПИЧЭО для условий Донецкого металлургического завода, показало, что при длительном применении накопление смазочного материала в оборотной воде может составить 0,18 мг/л. Качественное масс-спектральное исследование продуктов термодеструкции смазки УП-6-116-1 (при t = 700 °С) показало, что она сгорает полностью с образованием воды, углекислого газа и моноксида углерода (следы). По данным Донецкой городской санитарно-эпидемиологической станции, содержание СО и С02 в зоне рабочей клети при применении смазки УП-6-116-1 на стане 2300 не изменилось.
Влияние смазки на условия горячей прокатки
Природа положительного влияния технологической смазки на условия горячей прокатки объясняется несколькими гипотезами, что свидетельствует об отсутствии однозначного решения этого вопроса. Так как применяемая на толстолистовых станах синтетическая смазка (на основе полимеров) существенно отличается от традиционных смазочных материалов, выполнено исследование влияния смазок обоих классов на условия в очаге деформации.
Исследования выполнены в условиях лабораторного двухвалкового стана со стальными валками диаметром 260 мм. На валки устанавливали бандажи из стальной полосы, на которые перед прокаткой наносили полимерную смазку или минеральное масло. Образец из коррозионностойкой (нержавеющей) стали, нагретый до 960 °С ( Н = 5 мм, В = 40 мм, L = 700 мм, ε = 10-12 %), прокатывали за один пропуск с последующим охлаждением раската на воздухе. При прокатке на поверхность валка подавали воду под давлением 0,15-0,2 МПа.
Исследованию подвергали поверхность бандажей в месте контакта его с прокатываемым металлом и поверхность образца. При этом фазовый состав и степень окисленности рабочей поверхности бандажей и горячекатаного металла изучали методами полного количественного рентгенофазового анализа и электронной микроскопии на дифрактометре ДРОН-2 и трансмиссионном электронном микроскопе JЕМ-200СХ методом двухступенчатых реплик. На поверхности бандажа при прокатке со смазкой установлено наличие тонкого и несмываемого водой твердого слоя и оксидов железа FеО, Fе2О3 и Fe3O4. Рентгенограммы свидетельствуют о том, что содержание оксидов в выявленном слое при использовании синтетической смазки меньше, чем при использовании минерального масла.
По данным электронномикроскопических исследований, толщина слоя составляет 0,1-0,4 мкм. Он представляет собой множество участков размером 0,1-1,0 мкм. Качество пленки (большая равномерность участков, больший их размер, меньшее количество оксидов железа) лучше при прокатке с синтетическим материалом по сравнению с минеральным маслом. Пленка при прокатке с полимерным материалом сохраняется даже после прокатки пяти образцов после одноразового нанесения смазки.
Количественный рентгенофазный анализ показал, что применение синтетической технологической смазки по сравнению с минеральным маслом способствует увеличению магнетита (79% против 52%) в окалине горячекатаного листа и снижению вюстита (12% против 19%). Это обстоятельство свидетельствует о снижении окисляемости горячекатаного листа. Очевидно, это связано с окислительно—восстановительной атмосферой (CO - С02 ), получаемой при деструкции синтетической смазки в очаге деформации.
Коэффициент температуропроводности исследованного синтетического материала составляет 25, 8-8 м2/с, что почти в 60 раз меньше значения этого параметра для воды и незначительно отличается от данного параметра для минерального масла. Известно, что минеральные масла характеризуются хорошими экранирующими свойствами и обеспечивают снижение температуры поверхности валков в очаге деформации на 20-25 °С . Численные значения критерия Прандтля, рассчитанные для синтетической смазки и минерального масла "турбинное-22", равны 232,6 и 290,3. Близость этих величин свидетельствует о незначительном отличии тепловых потоков в условиях применения синтетического материала и минерального масла, т.е. о высоких экранирующих свойствах применяемой полимерной смазки. Пленка, образующаяся на поверхности валков при применения синтетической смазки способствует повышению экранизирующих свойств и большему по сравнению с минеральным маслом снижению энергосиловых параметров прокатки. Представленные данные свидетельствуют о том, что одной из основных причин высокой эффективности полимерных материалов, применяемых в качестве технологической смазки при горячей прокатке, является образование на поверхности валков более качественного (по сравнению о применением минерального масла) несмываемого водой твердого слоя.
Промышленные эксперименты по применению технологических смазок показывают значительное снижение силы прокатки, что влияет на снижение энергозатрат при прокатке.
Таблица 2 - Расход электроэнергии при прокатке листов со смазкой и без на ТЛС 2300 Донецкого металлургического завода.
|
Размеры листа |
Число прокатанных листов | Удельный расход электроэнергии без смазки, кВт.ч/т | Удельный расход электроэнергии при использовании смазки кВт.ч/т | Снижение расхода электроэнергии, % |
| 7x1500 | 26 | 17,44 | 15,9 | 8,8 |
| 7x1500 | 30 | 20,44 | 18,67 | 8,8 |
| 8x1600 | 50 | 21,53 | 18,8 | 12,5 |
| 8x1500 | 30 | 16,29 | 15,1 | 7,3 |
| 8x1600 | 32 | 18,9 | 17,3 | 8,5 |
| 8x1600 | 36 | 18,5 | 17,2 | 7 |
| 10x1400 | 26 | 15,8 | 14,1 | 10,8 |
| 8x1400 | 30 | 17,1 | 16,2 | 5,3 |
Удельный расход электроэнергии, потребляемой на прокатку с использованием смазки в чистовой клети толстолистового стана 2300, снижается на 5,3 - 12,5%. Применение технологических смазок и охлаждение при прокатке является важнейшим и неотделимым элементом технологии производства и от них в большой мере зависит в конечном итоге производительность и качество. Применение технологических смазок при горячей прокатке позволяет повысить стойкость рабочих и опорных валков чистовых и черновых клетей широкополосных станов за счет снижения интенсивности их износа, уменьшить съем металла валков при их перешлифовке, снизить усилие прокатки, крутящий момент на валу приводного двигателя клети и расход потребляемой электроэнергии, повысить качество поверхности горячекатаных полос, уменьшить количество окалины и предупредить образование дефекта "вкатанная окалина" на полосе и за счет этого увеличить скорость прохождения полосы через агрегаты непрерывного травления, уменьшить количество перевалок и увеличить производительность широкополосных станов за счет увеличения фактического времени работы стана. Технико-экономические показатели работы систем технологической смазки на некоторых отечественных и зарубежных станах горячей прокатки приведены в табл. 2
.
| Таблица 3 - Технико-экономические показатели и характеристика промышленных систем технологической смазки на чистовых клетях станов горячей прокатки листа | |||
| Стан, завод, страна, номера чистовых клетей, на которые подается смазка | Технологическая смазка | Способ подачи | Технико-экономические показатели эффективности применения смазки |
| 1450, ММК, Украина | ОХМ | Через коллекторы охлаждения | Повышение производительности стана на 3-5 %, увеличение стойкости валков в 1,72 раза, снижение энергозатрат на 5 % |
| 2500, ММК, Украина | ОХМ | Через коллекторы охлаждения, автономная подача на валки | Повышение стойкости валков в 1,5 раза, снижение энергозатрат на 8-10 %, улучшение качества поверхности полос |
| 1680, "Запорожсталь", Украина | 4-6 %-ная водная эмульсия поли-меризованного хлопкового масла; полимеризованное хлопковое масло | Автономная подача на валки, через коллекторы охлаждения | Увеличение стойкости валков в 2-2,5 раза, снижение энергосиловых параметров на 716 % |
| 1200, Новолипецкий металлургический завод, РФ | 5-6 %-ная водная эмульсия синтетической смазки | Автономная подача прижимами на опорные валки | Снижение износа рабочих валков в 1,2-1,4 раза, снижение энергозатрат на 30 %, уменьшение разнотолщинности листа |
| 2000, Новолипецкий металлургический завод, РФ | 3-5 %-ная водо-масляная смесь минерального масла | Автономная подача на валки через коллекторы охлаждения | Увеличение стойкости валков в 1,5-1,7 раза, снижение энергозатрат на 5 % |
| 1000, завод "Красный металлург", Лиепая, Латвия |
5-8 %-ная эмульсия эмульсола Э-2 (Б) |
Автономная подача прижимами на валки |
Снижение износа валков в 2 раза, неравномерности выработки по длине бочки валка в 1,3-1,5 раза, энергозатрат на 6-13 % |
| 1525, металлургический завод в г. Фаррел, США | 4—5 %-ная водомасляная смесь или эмульсия жирных кислот с присадками; безводная смазка | Через коллекторы охлаждения, автономная подача; на валки распылением форсунками | Повышение производительности стана на 5-10 % и качества поверхности листа, уменьшение количества окалины на полосе, повышение скорости травления на 15 % |
| 1420, металлургический завод в г. Спарроус-Пойнте, США | 2-15 %-ная водомасляная смесь вязких масел (в основном жировых) | Автономная подача на опорные валки | Повышение стойкости валков в 2 раза и производительности стана на 10 % |
|
3350, металлургический завод в г. Монройвил, США |
Смесь эфиров с жирными кислотами и другими углеводородами | Распыление на опорные валки форсунками | Снижение коэффициента трения в 1,5 раза, уменьшение энергозатрат на 10-20 % |
| 2135, металлургический завод в г. Гэри, США | Жировое масло с присадками | Автономная подача на валки | Повышение стойкости валков в 1,5-1,8 раза, снижение энергосиловых параметров на 10 %, увеличение производительности |
| 1090, металлургический завод в г. Янгстаун, США | Синтетическое масло | Распыление форсунками на опорные валки | Уменьшение энергозатрат на 5 % и усилия прокатки на 10-17 %, улучшение качества поверхности прокатываемых полос |
| 2135, металлургический завод в городе Кливленд,США | Жировое неразбавленное масло; водомасляная смесь | То же | Повышение производительности стана, улучшение качества поверхности полос |
| 1720, металлургический завод фирмы "British Steel", Великобритания | 1,5-2,5 %-ная водомасляная смесь жировых масел | То же | Снижение износа опорных валков на 10 %, уменьшение съема металла при перешлифовках рабочих на 40-50 % |
| 1420, металлургический завод в г. Муроран, Япония | 5-15 %-ная эмульсия жировых смазок | Распыление паром на рабочие валки с входной стороны | Снижение износа валков в 1,5 —2 раза |
| 2030, металлургический завод в г. Фукуяма, Япония | 3—10 %-ная водомасляная смесь с жировыми компонентами | Автономная подача на валки | Снижение износа рабочих и опорных валков, повышение качества продукции |
| 1750, металлургический завод в г. Касима, Япония | Водомасляная смесь жировых масел | Универсальная система подачи смазки | Повышение стойкости валков и производительности стана |
По данным таблицы 3 повышение производительности достигается применением более интенсивных режимов обжатий, возможных благодаря смазке, что делает цикл прокатки меньше, соответственно и снижает энергозатраты.
Использованная литература
1. Асимметричная прокатка тонколистовой стали за рубежом / В.С. Горелик, Б.А. Гунько, П.С. Гринчук и др.//Обзорная информация. Сер. Прокатное производство.- Вып. 2.- М.: Черметинформация, 1987.- 21 с.
2. Бровман М.Я. Основные функциональные уравнения асимметричной прокатки// Тезисы докладов IV Всесоюзной научно-технической конференции "Теоретические проблемы прокатного производства".- Днепропетровск, ноябрь 1988.- Ч.1.-С.101…103.
3. Горелик В.С., Орнатский Э.А., Митьев А.П. Прокатка толстого листа со скоростной асимметрией//Тезисы докладов IV Всесоюзной научно-технической конференции "Теоретические проблемы прокатного производства".- Днепропетровск, ноябрь 1988.- Ч.2.- С. 17…19.
4.Бровман М.Я. Оборудование для асимметричной прокатки в СССР и за рубежом (Сер.
Металлургическое оборудование)// ЦНИИТЭИтяжмаш.-1987.- Сер.1.- Вып. 2.- 32 с .
5. Оптимизация расхода энергии в процессах деформации : пер. с нем.
А. Хензель и др. ; под.ред. Т. Шпиттеля, А. Хензеля . - М. : Металлургия, 1985 . - 184с.
6. Снижение энергозатрат при прокатке полос / А.Л. Остапенко, Ю.В. Коновалов, А.Е. Руднев, В.В. Кисиль . - К. : Техніка, 1983 . - 224с.
7. Повышение эффективности производства толстолистового проката : тематический отраслевой сборник . - М. : Металлургия, 1984 . - 106с.
8. Совершенствование теплового процесса листовой прокатки / А.В. Третьяков, Э.А. Гарбер, А.Н. Шичков, А.В. Грачев . - М. : Металлургия, 1973 . - 311с
9. Совершенствование технологии прокатки, термообработки и толстолистового проката : тематический сборник научных трудов / ред. Ф.Е. Должиков. - М. : Металлургия, 1987 . - 99с.
10. Снижение материальных и энергетических затрат при производстве листовой стали : тематический сборник научных трудов / Под ред. Ф.Е. Долженкова . - М. : Металлургия, 1990 . - 119с.
11. В. Б. Демилович, д.т.н., Б. М. Никитин, д.эл-т.н., В. Н. Иванов, д.т.н., В. И. Червинский, к.т.н. Актуальные энергосберегающие технологии индукционного нагрева в металлургии / Индукционный нагрев, №2 2008г.
12. В.М. Данько. Зменшення витрат енергоносіїв при виробництві товстих листів.
13. А.В. Данько. Сучасний розвиток листопрокатного виробництва/ Донбаський державний технічний університе м. Донецьк
14. В.И Спицын, О.А. Троцкий. Электропластическая деформация металлов –М: Наука, 1985г. -160с
15. В. Н. Кокорин, Ю. А. Титов Применение смазочно-охлаждающих технологических жидкостей в производстве прокатки листового материала/ Учебное пособие для студентов/ Ульяновск 2004г.
16. Грудев, А. П. Технологические смазки в прокатном производстве / В. Т. Тилик. - М. : Металлургия, 1975. - 368 с.
Размещено на