Организационно-технологическое проектирование сборочно-сварочного цеха
Тема:
«Организационно-технологическое проектирование сборочно-сварочного цеха»
Содержание
Введение.
1. Назначение и расчётная программа цеха.
1.1 Назначение цеха и его роль в общем процессе постройки судна.
Определение расчётной годовой программы цеха
1.2 Пересчёт трудоёмкости для изготовления узлов и секций на судно
1.3 Разбивка корпуса судна на сборочные единицы.
2. Основные положения по организации производства и технологии изготовления типовых узлов и секций.
3. Расчет трудоемкости работ цеха, количества рабочих мест, оборудования и работающих.
3.1 Режим работы цеха и фонды времени работы оборудования и рабочих.
3.2 Расчёт и оптимизация количества рабочих мест.
3.3 Расчёт и оптимизация количества оборудования.
3.4 Расчёт количественного и качественного состава работающих.
4. Расчет площади, выбор размеров и числа пролетов цеха, выбор подъемно-транспортных средств цеха
4.1 Расчёт общей площади цеха, выбор размеров и числа пролётов цеха.
4.2 Административно-конторские и бытовые помещения.
4.3 Расчет и планировка цеховых складов и кладовых.
4.4 Выбор подъемно-транспортного оборудования.
4.5 Разработка схем подключения энергосред.
5. Расчёт годовой потребности цеха в основных и вспомогательных материалах.
5.1 Потребности цеха в материалах.
5.2 Годовая потребность в прокате.
5.3 Годовая потребность в электродной проволоке.
5.4 Годовая потребность во флюсе для автоматической сварки.
5.5 Годовая потребность в горючих и сжатых газах при резке и сварке.
5.6 Годовая потребность в воде.
5.7 Годовая потребность в паре.
5.8 Годовая потребность в электроэнергии.
6. Расчёт себестоимости цеховой продукции.
7. Техника безопасности и охраны труда.
8. Технико-экономические показатели проекта цеха и их анализ.
Заключение.
Список используемой литературы.
Введение
Строительству особенно крупных и сложных предприятий и сооружений (а такими чаще всего являются именно судостроительные предприятия) предшествует разработка технико-экономического обоснования.
Технико-экономическое обоснование (ТЭО) является предпроектным документом, на основании которого принимается peшение об экономической целесообразности строительства нового судостроительного сооружения в том или ином районе страны.
В состав ТЭО входят: исходные данные о размере намечаемого строительства (класс судостроительного предприятия), его специализация, методы постройки судов, тип и размеры основных цехов и сооружений, площади территории верфи; обоснование потребности народного хозяйства в продукции проектируемого предприятия (сооружения), указания об источниках обеспечения производства сырьем, полуфабрикатами, электроэнергией, топливом и водой, кадрами, расчет капитальных затрат и срока их окупаемости, сведения о возможной кооперации.
На основе утвержденного ТЭО составляется задание на проектирование с обоснованием технико-экономической целесообразности строительства нового или реконструкции старого производства.
В задании указывают: наименование предприятия, здания или сооружения, основание для проектирования, район, пункт и площадку строительства, номенклатуру продукции и мощность производства (тип судна, серийность и годовой выпуск), режим работы, сменность работы, намечаемую специализацию, производственное и хозяйственное кооперирование, основные источники обеспечения предприятия при его эксплуатации и в период строительства сырьем, водой, газом, электроэнергией, кадрами, внешние транспортные связи, предполагаемое расширение проектируемого объекта в дальнейшем, намечаемые сроки и порядок осуществления строительства (в соответствии с утвержденными нормами продолжительности), стадийность проектирования, наименование генеральной проектной организации и строительной организации — генерального подрядчика, особые условия (например, условия присоединения к магистральным и городским сетям и др.).
Технический проект промышленного предприятия, цеха или другого сооружения обеспечивает возможность наиболее эффективно использовать общественный труд, материальные и денежные ресурсы как при строительстве, так и при дальнейшей эксплуатации объекта, осуществить строительство в намеченные сроки, определить общую сметную стоимость строительства и основные технико-экономические показатели проектируемого производства.
При разработке технического проекта указывают источники обеспечения проектируемого производства сырьем, материалами, энергией, водой и другими ресурсами, а также кадрами, составляют схемы транспортных потоков сырья и готовой продукции, определяют уровень специализации и кооперирования производства, дают описание технологических процессов, обеспечивающих высокую производительность труда и внедрение передовых методов организации, производства, указывают пути применения автоматизированных систем управления, принимают объемно-планировочные архитектурные и конструктивные решения по строительству зданий и сооружений, создают условия для научной организации труда и бытового обслуживания работающих, разрабатывают сметы капитального строительства и определяют технико-экономические показатели производства.
Расчетно-пояснительная записка технического проекта должна быть составлена кратко и ясно, без излишних подробностей и рассмотрения второстепенных вопросов. Графические материалы приводятся в минимальном объеме
При разработке рабочих чертежей не допускаются отступления от принятых в утвержденном техническом проекте решений, если они приводят к ухудшению основных техникоэкономических показателей или предусмотренных условий труда работающих, либо к увеличению стоимости строительства, установленной при утверждении проекта. В процессе разработки рабочих чертежей отдельные вопросы могут быть уточнены и детализированы, но лишь в той степени, которая необходима для производства строительно-монтажных работ индустриальными методами.
Назначение и расчетная программа цеха
1.1 Назначение цеха и его роль в общем процессе постройки судна
По организации постройки судов судостроительные предприятия разделяют на судостроительные заводы, судостроительные верфи, судосборочные верфи и сдаточные базы. Наиболее эффективными из судостроительных предприятий являются судостроительная верфь и комплекс заводов судового машиностроения; эти предприятия характеризуются большей специализацией и более развитым кооперированием, чем предприятие широкого профиля типа судостроительно-машиностроительного завода.
При проектировании сварочного производства основным и главным исходным материалом служит заданная программа производства сварных конструкций, включенная в утвержденное задание.
Производственная программа — это перечень изделий, подлежащих изготовлению в цехе за установленный период (обычно — год), с подразделением их на конструктивно однородные группы и с указанием выпуска в количественном и в ценностном выражении.
Тип проектируемого сварочного производства обусловлен производственной программой, которая влияет на степень детализации и точность проектных разработок.
В курсовом проекте рассматривается приведенная программа, которая применяется при проектировании цехов (отделений, участков) серийного производства, когда номенклатура заданных изделий обширна и разнообразна по типоразмерам. В этом случае для уменьшения объема и стоимости проектных работ и сокращения сроков проектирования номенклатуру заданных изделий приводят к сокращенной номенклатуре «изделий-представителей» программы. Такой является, например, годовая программа судостроительных предприятий различных классов, приведенная к выпуску судов-представителей.
Приведенная программа получается в результате подразделения номенклатуры выпускаемых изделий на конструктивно-однородные группы и выделения из них изделий-представителей. Затем с помощью коэффициентов приведения по массе и по трудоемкости, учитывающих соответственно заданную массу и трудоемкость работ для годового выпуска изделий, выражают годовую программу проектируемого производства в приведенных объемах. Полученные данные используют для определения элементов проектируемого производства.
1.2 Определение расчётной годовой программы цеха
Таблица1.2.1 Исходные данные
| Тип судна | L,м | В,м | Т,м | δ | Количество за 5 лет |
| Танкер | 165 | 23,6 | 11,2 | 0,763 | 10 |
| Сухогруз | 140 | 17,9 | 6,0 | 0,775 | 12 |
| Пассажирское | 110 | 13,4 | 4,8 | 0,640 | 15 |
Таблица 1.2.2. Определение водоизмещения судна
| Тип судна | D,т |
| Танкер | 34108 |
| Сухогруз | 11944 |
| Пассажирское | 4641 |
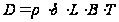 (1)
Таблица 1.2.3 Определение чистого веса судна.
| Тип судна | рк | рм | D ,т | Рк ,т |
| Танкер | 0,2ч0,3 | 0,05ч0,1 | 34108 | 10233 |
| Сухогруз | 0,22ч0,55 | 0,05ч0,1 | 11944 | 3822 |
| Пассажирское | 0,4ч0,55 | 0,2ч0,3 | 4641 | 3249 |
Рч=(рк+рм)·D; (2)
В качестве судна представителя выбираем танкер.
Таблица 1.2.4.
Определение общей трудоёмкости работ по постройке судна
| Тип судна | Рч, (т) | tуд,чел.Чч. | Т,чел.Чч. |
Кол-во судов |
| Танкер | 8319 | 64 | 654912 | 10 |
| Сухогруз | 3146 | 80 | 305760 | 12 |
| Пассажирское | 2717 | 150 | 487350 | 15 |
| Общая трудоемкость: 17528490 | ||||
Таблица 1.2.5.
Распределение объема работ по этапам в процентах от общей трудоемкости.
|
Тип судна |
Изготовление дет. |
Изготовление узл. И секций |
Стапель |
Достройка |
Испытание и сдача |
Работа внешн. пред. |
Всего, % |
| Танкер | 4,5 | 16,3 | 45 | 15,5 | 9 | 9,7 | 100 |
| Сухогруз | 4,5 | 16 | 46 | 15,7 | 9 | 8,8 | 100 |
| Пассажирское | 4 | 13 | 46,4 | 13,6 | 8 | 15 | 100 |
Таблица 1.2.6.
Определение общей трудоемкости работ по периодам постройки судна.
| Тип судна | Изготовление дет. | Изготовление узл. и секций | Стапель | Достройка | Испытание и сдача | Работа внешн. пред. |
Всего, н.час |
| Танкер | 29471 | 106751 | 294710 | 101511 | 58942 | 63526 | 654912 |
| Сухогруз | 13759 | 48922 | 140650 | 48004 | 27518 | 26907 | 305760 |
| Пассажирское | 19494 | 63356 | 226130 | 66280 | 38988 | 73103 | 487350 |
Таблица 1.2.7.
Определение расчётной годовой программы цеха.
| Судно представитель | Танкер | трудоемкость |
| N на 5 лет (шт) | 10 | 17528490 |
| N на 1 год (шт) | 5,4 | 350598 |
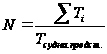 ,
(4)
где
 общая
трудоёмкость
изготовления
всех судов;
 трудоёмкость
изготовления
судна представителя.
Распределение трудоемкости по изготовлению секций и узлов.
70% ∑Tизг. сек= 74725
30%∑Tизг. узл.= 32025
Общая трудоемкость:106751
Трудоемкость изготовления секций.
Таблица 1.2.8
| % от Pкорп. | Масса сек на 1 судно, т | Коэф. слож. выпол. работ | Масса секции условно, т |
∑Тпо секциям, ч/час |
Годовая ∑Тпо секциям, ч/час |
|
| Днищевая | 28 | 1863 | 6,5 | 12112 | 21801 | 117725,4 |
| Кормовая объемная | 8 | 532 | 7 | 3726 | 6708 | 36223,2 |
| Носовая объемная | 7 | 465 | 7 | 3260 | 5869 | 31692,6 |
| Бортовая | 22 | 1464 | 6 | 8790 | 15823 | 85444 |
| Бак | 5 | 332 | 3 | 998 | 1796 | 9698 |
| Рубка | 18 | 1197 | 3 | 3593 | 6468 | 34927 |
| Палубы и переборки | 2 | 133 | 5 | 665 | 1197 | 2683 |
∑=33147т
qусл.= ∑Тпо секциям/∑Мпо секциям = 1,8
Трудоемкость изготовления узлов.
Таблица 1.2.9.
| % от Pкорп. | Масса сек на 1 судно, т | Коэф. слож. выпол. работ | Масса узлов условно, т |
∑Тпо узлам, ч/час |
Годовая ∑Тпо узлам, ч/час |
|
| Фундаменты подкрепления крышек люков | 8 | 532 | 8 | 4259 | 10222 | 55198 |
| Полотнища | 55 | 3660 | 1 | 3660 | 8784 | 47433 |
| Тавровый набор | 9 | 598 | 1,5 | 898 | 2156 | 11642 |
| Узлы набора | 16 | 1064 | 2 | 2129 | 5111 | 27599 |
∑=10947т
qусл.= ∑Тпо уз./∑Мпо уз. = 2,4
Эскиз корпуса судна.
Разбивка корпуса судна на сборочные единицы
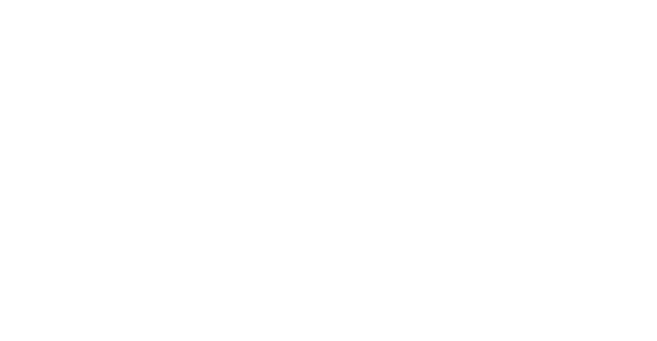
Высота борта судна определяется по формуле:
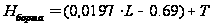 (5)
 13,8
м.
Таблица 1.4.
Спецификация секций корпуса судна.
| № | Наименование | Размеры (м) | Масса (т) | Кол-во (шт) | Общая масса (т) | % |
| 101ч136 | Днищевая | 11Ч21.5Ч1.4 | 71,1 | 42 | 2988 | 29,2% |
| 401ч436 | Бортовая | 11Ч6.2Ч1 | 62,6 | 42 | 2630 | 25,7% |
| 501ч536 | Палубная | 11Ч21.5Ч0.6 | 50,7 | 42 | 2128 | 20,8% |
| 801ч805 | Переборки | 0.4Ч6.2Ч21.5 | 83,1 | 16 | 1330 | 13,0% |
| 301 | Носовая объёмная | 15Ч21.5 Ч7.6 | 102,3 | 3 | 307 | 3,0% |
| 302 | Кормовая объёмная | 11Ч21.5Ч0.6 | 95,5 | 3 | 287 | 2,8% |
| 201 | Бак | 15Ч21.5Ч1.5 | 25,6 | 2 | 51 | 0,5% |
| 202 | Надстройки объёмная | 11Ч6 Ч21.2 | 85,3 | 6 | 512 | 5,0% |
| е= | 10233 | 100,0% | ||||
2. Основные положения по организации производства и технологии изготовления типовых узлов и секций
Технология изготовления судовых корпусных конструкций и организация производства в сборочно-сварочных цехах разрабатываются на основе анализа и обобщения опыта зарубежного и отечественного сварочного производства. Так, при постройке новых и реконструкции старых сборочно-сварочных цехов, многие зарубежные верфи осуществляют их планировку и оборудование по направлениям, способствующим последовательному расположению рабочих мест по ходу изготовления узлов, секций и блоков секций, прямоточному и непрерывному движению их от мест хранения или изготовления к местам дальнейшей обработки, сборки или монтажа, максимальной механизации производственных операций, созданию специализированных поточных линий, изготовлению деталей и сборке узлов и секций в системе жестких допусков, максимальной механизации и автоматизации внутризаводского и цехового транспорта, внедрению способов односторонней сварки и рационализации технологии сварки. При этом предусматривается возможность постройки судов из крупных секций и блоков массой от 100 до 600 т, для чего необходимо наличие на верфях кранов большой грузоподъемности.
Основные мероприятия по технологии и организации производства сварных конструкций в сборочно-сварочных цехах судостроительных заводов обусловлены следующими требованиями:
сборку и сварку узлов и секций необходимо производить на специализированных участках, механизированных линиях (в зависимости от степени механизации проектируемого цеха объем узловой сборки должен быть максимально увеличен, секции корпуса максимально укрупнены, количество операций (как производственных, так и вспомогательных) необходимо по возможности сократить, оборудование рабочих мест должно обеспечивать быструю его подготовку и настройку с учетом сборки секций всех типов судов, характерных для данного класса судостроительного предприятия, и предотвращения сварочных деформаций, технологическая документация должна быть четкой и простой, объем механизированных сварочных работ по трудоемкости предусматривается не менее 90%, на участках, механизированных линиях должны быть достигнуты постоянство номенклатуры и конструктивное сходство изделий, однородность работ и специализация рабочих бригад, а также ритмичность работы линии; сборочно-сварочные работы должны выполняться по графикам, согласованным с работой смежных участков, со стапельным графиком и графиком работы корпусообрабатывающего цеха; условия труда должны предусматривать охрану здоровья и работоспособности людей.
Основные организационные и технологические мероприятия определяют состав и специализацию участков механизированных линий сборочно-сварочного цеха.
Технологические линии организуются в соответствии с классификацией узлов и секций по технологическим группам, а также согласно данным маршрутно-технологических карт сборки и сварки узлов и секций по типовым технологическим группам.
Принципиальная схема потоков изготовления узлов и секций в сборочно-сварочном цехе верфи показана на рис. 2.1.
Технологический поток сборки и сварки секций начинается со склада корпусных деталей, в котором детали скомплектованы по узлам и секциям. Готовые комплекты деталей подают на соответствующие механизированные участки.
Сборка и сварка набора в секциях осуществляется раздельно; тавровые балки собирают и сваривают на станках типа СТС-2М; сборку и сварку секций с криволинейными обводами производят на механизированных универсальных постелях. При этом для определения высоты стоек или обводов лекал, а также для проверки размеров и формы секций используют информацию, полученную с помощью ЭВМ.
Широко применяют в сборочно-сварочных цехах механизмы и устройства, позволяющие фиксировать при сборке взаимное расположение элементов конструкций и значительно сокращающие (а иногда и исключающие) сборочные электроприхватки. При изготовлений корпусных конструкций в сборочно-сварочных цехах широко применяют автоматическую и полуавтоматическую сварку (в пределах 80:—85% от общего объема сварки по массе наплавленного металла), включая сварку в углекислом газе и одностороннюю автоматическую сварку полотнищ с двусторонним формированием шва. Крупногабаритные конструкции (например, литосварные штевни, кронштейны, литокованосварные баллеры рулей и др.) сваривают автоматами электрошлаковым способом.
Узлы и секции серийных судов изготовляют в сборочно-сварочных цехах с минимальными допусками, что позволяет значительно сократить пригоночные работы при сборке блоков и постройке судна на-стапельных местах.
Контроль качества сварных изделий и швов выполняют с использованием специальной аппаратуры (ультразвуковых дефектоскопов или электронно-оптических приборов, проецирующих изображение проверяемых изделий или участков на экран телевизора).
В сборочно-сварочных цехах судостроительных предприятий, исходя из однородности работ и типов изготовляемых узлов и секций, организуют соответствующие участки, за которыми закрепляют постоянную номенклатуру работ и необходимый состав работающих; предусматривают также вспомогательные участки, включая ремонтное хозяйство и кладовые (инструментальную, материальную и электродную).
3. Расчет трудоемкости работ цеха, количества рабочих мест, оборудования и работающих
3.1 Режим работы цеха и фонды времени работы оборудования и рабочих
Режим работы верфи характеризуется следующими основными факторами: прерывное или непрерывное производство, число рабочих дней в неделе, продолжительность рабочей недели (в часах), число праздничных дней в году, число смен работы в сутки, продолжительность рабочей смены (в часах), принятый график работы. Судостроительные верфи относятся к прерывному производству.
Принятые фонды времени (двухсменный режим работы),[5, стр.52]:
Фонд времени работы одного сборочно-сварочного рабочего места (стенда):
Фр.м. =4140 ч/год;
Действительный годовой фонд времени оборудования:
Фоб.=3935 ч/год;
Действительный годовой фонд рабочего времени сварщиков:
Фсв.=1530 ч/год;
Действительный годовой фонд рабочего времени сборщиков корпусов металлических конструкций:
Фсб.=1780 ч/год;
Примечание. Действительный годовой фонд времени рабочих взят для Крайнего Севера и
местностей, приравненных к районам Крайнего Севера, при дополнительных отпусках 12 дней.
3.2 Расчёт и оптимизация количества рабочих мест
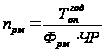 ,
(6)
где фонд
времени одного
рабочего места;
 число
рабочих в бригаде
(одновременно
выполняющих
операции).
 трудоёмкость
на годовую
программу по
операциям:
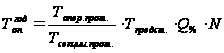 ,
(7)
где
 - трудоёмкость
изготовления
I-ых секций
прототипа по
операциям ;
 - трудоёмкость
изготовления
I-ых секций
прототипа;
 - трудоёмкость
изготовления
узлов и секций
судна представителя
 - отношение
общей массы
I-ых секций
судна представителя
к его чистому
весу
N – годовая программа цеха (см. п.1.2.)
|
3.2.1 Днищевые секции. |
|||||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Кол-во рабочих в бригаде (чел) | Расчетное число рабочих мест (шт) |
Принятое число раб. мест (шт) nпр. |
Коэфф. загрузки. k/з. |
Трудоемкость по опер на 1 судно-прот. | |
| 1 | Наладка оснастки | 324 | 8 | 0,010 | 1 | 0,010 | 23 |
| 2 | Сборка НО | 2326 | 10 | 0,056 | 1 | 0,056 | 165 |
| 3 | Сварка НО | 1663 | 10 | 0,040 | 1 | 0,040 | 118 |
| 4 | Разметка мест установки набора | 1001 | 8 | 0,030 | 1 | 0,030 | 71 |
| 5 | Зачистка | 1001 | 8 | 0,030 | 1 | 0,030 | 71 |
| 6 | Установка набора глав. направления | 2002 | 8 | 0,060 | 1 | 0,060 | 142 |
| 7 | Приварка набора глав. направления | 1663 | 8 | 0,050 | 1 | 0,050 | 118 |
| 8 | Установка перекрест.набора | 3665 | 8 | 0,111 | 1 | 0,111 | 260 |
| 9 | Приварка перекрест.набора | 3326 | 8 | 0,100 | 1 | 0,100 | 236 |
| 10 | Разметка мест уст-ки дет.насыщения | 662 | 8 | 0,020 | 1 | 0,020 | 47 |
| 11 | Установка деталей насыщения | 1677 | 8 | 0,051 | 1 | 0,051 | 119 |
| 12 | Приварка деталей насыщения | 2664 | 8 | 0,080 | 1 | 0,080 | 189 |
| 13 | Установка настила 2-го дна | 3002 | 8 | 0,091 | 1 | 0,091 | 213 |
| 14 | Сварка настила 2-го дна с набором | 3665 | 8 | 0,111 | 1 | 0,111 | 260 |
| 15 | Кантовка | 324 | 4 | 0,020 | 1 | 0,020 | 23 |
| 16 | Сварка с обратной стороны шва | 648 | 4 | 0,039 | 1 | 0,039 | 46 |
| 17 | Правка | 662 | 4 | 0,040 | 1 | 0,040 | 47 |
| 18 | Проверка, контуровка и маркировка | 1987 | 4 | 0,120 | 1 | 0,120 | 141 |
| 19 | Испытания и сдача ОТК | 1001 | 4 | 0,060 | 1 | 0,060 | 71 |
| Σ | 33265 | 136 | 19 | ||||
Оптимизация числа рабочих мест. |
|||||||
| Наименование операции. | Σ(nпрЧkз) | nрм | k/з | ||||
| 1 | 1ч14 | 0,841 | 1 | 0,841 | |||
| 2 | 15ч19 | 0,279 | 1 | 0,279 | |||
| Σ | 2 | 0,560 | |||||
| k/з = ΣnЧk/nпр | |||||||
|
3.2.2 Бортовые секции. |
|||||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Кол-во рабочих в бригаде (чел) | Расчетное число рабочих мест (шт) |
Принятое число раб. мест (шт) nпр. |
Коэфф. загрузки. k/з. |
Трудоемкость по опер | |
| 1 | Наладка оснастки | 1310 | 2 | 0,158 | 1 | 0,158 | 35 |
| 2 | Сборка нар. обш. | 4381 | 8 | 0,132 | 1 | 0,132 | 117 |
| 3 | Сварка нар. обш. | 3931 | 8 | 0,119 | 1 | 0,119 | 105 |
| 4 | Разметка мест установки набора | 1498 | 8 | 0,045 | 1 | 0,045 | 40 |
| 5 | Зачистка | 2396 | 8 | 0,072 | 1 | 0,072 | 64 |
| 6 | Установка набора глав. направления | 5242 | 8 | 0,158 | 1 | 0,158 | 140 |
| 7 | Приварка набора глав. направления | 4830 | 8 | 0,146 | 1 | 0,146 | 129 |
| 8 | Установка перекрест.набора | 2621 | 8 | 0,079 | 1 | 0,079 | 70 |
| 9 | Приварка перекрест.набора | 2471 | 8 | 0,075 | 1 | 0,075 | 66 |
| 10 | Разметка мест уст-ки дет.насыщения | 674 | 8 | 0,020 | 1 | 0,020 | 18 |
| 11 | Установка дет.насыщения | 2097 | 8 | 0,063 | 1 | 0,063 | 56 |
| 12 | Приварка дет.насыщения | 1872 | 8 | 0,057 | 1 | 0,057 | 50 |
| 13 | Кантовка | 861 | 4 | 0,052 | 1 | 0,052 | 23 |
| 14 | Сварка с обратной стороны шва | 3931 | 8 | 0,119 | 1 | 0,119 | 105 |
| 15 | Правка | 1760 | 4 | 0,106 | 1 | 0,106 | 47 |
| 16 | Проверка, контуровка и маркировка | 2172 | 4 | 0,131 | 1 | 0,131 | 58 |
| 17 | Испытания и сдача ОТК | 1760 | 4 | 0,106 | 1 | 0,106 | 47 |
| Σ | 43807 | 114 | 17 | 1170 | |||
| Оптимизация числа рабочих мест. | ||||
| Наименование операции. | Σ(nпрЧkз) | nрм | k/з | |
| 1 | 1ч12 | 1,125 | 2 | 0,562 |
| 2 | 13ч17 | 0,514 | 1 | 0,514 |
| Σ | 3 | 0,538 | ||
|
3.2.3. Секции палуб |
|||||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Кол-во рабочих в бригаде (чел) | Расчетное число рабочих мест (шт) |
Принятое число раб. мест (шт) nпр. |
Коэфф. загрузки. k/з. |
Трудоемкость по опер | |
| 1 | Сборка нар. обш. | 957 | 8 | 0,029 | 1 | 0,029 | 29 |
| 2 | Сварка нар. обш. | 825 | 8 | 0,025 | 1 | 0,025 | 25 |
| 3 | Разметка мест установки набора | 1221 | 8 | 0,037 | 1 | 0,037 | 37 |
| 4 | Газовая резка | 957 | 8 | 0,029 | 1 | 0,029 | 29 |
| 5 | Зачистка | 1287 | 8 | 0,039 | 1 | 0,039 | 39 |
| 6 | Установка набора глав. направления | 5047 | 8 | 0,152 | 1 | 0,152 | 153 |
| 7 | Приварка набора глав. направления | 4189 | 8 | 0,126 | 1 | 0,126 | 127 |
| 8 | Установка перекрест.набора | 4783 | 8 | 0,144 | 1 | 0,144 | 145 |
| 9 | Приварка перекрест.набора | 4024 | 8 | 0,122 | 1 | 0,122 | 122 |
| 10 | Разметка мест уст-ки дет.насыщения | 528 | 8 | 0,016 | 1 | 0,016 | 16 |
| 11 | Установка дет.насыщения | 1517 | 8 | 0,046 | 1 | 0,046 | 46 |
| 12 | Приварка дет.насыщения | 1352 | 8 | 0,041 | 1 | 0,041 | 41 |
| 13 | Кантовка | 627 | 8 | 0,019 | 1 | 0,019 | 19 |
| 14 | Сварка с обратной стороны шва | 627 | 8 | 0,019 | 1 | 0,019 | 19 |
| 15 | Правка | 1155 | 8 | 0,035 | 1 | 0,035 | 35 |
| 16 | Проверка, контуровка и маркировка | 1616 | 4 | 0,098 | 1 | 0,098 | 49 |
| 17 | Испытания и сдача ОТК | 1616 | 4 | 0,098 | 1 | 0,098 | 49 |
| Σ | 32328 | 128 | 17 | 980 | |||
| оптимизация числа рабочих мест | ||||
| Наименование операции. | Σ(nпрЧkз) | nрм | k/з | |
| 1 | 1ч12 | 0,806 | 1 | 0,806 |
| 2 | 13ч17 | 0,268 | 1 | 0,268 |
| Σ | 2 | 0,537 | ||
|
3.2.4. Секции переборок. |
|||||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Кол-во рабочих в бригаде (чел) | Расчетное число рабочих мест (шт) |
Принятое число раб. мест (шт) nпр. |
Коэфф. загрузки. k/з. |
Трудоемкость по опер | |
| 1 | Сборка нар. обш. | 416 | 8 | 0,013 | 1 | 0,013 | 24 |
| 2 | Сварка нар. обш. | 364 | 8 | 0,011 | 1 | 0,011 | 21 |
| 4 | Разметка мест установки набора | 555 | 8 | 0,017 | 1 | 0,017 | 32 |
| 5 | Газовая резка | 364 | 4 | 0,022 | 1 | 0,022 | 21 |
| 6 | Зачистка | 555 | 4 | 0,034 | 1 | 0,034 | 32 |
| 7 | Установка набора глав. направления | 2603 | 8 | 0,079 | 1 | 0,079 | 150 |
| 8 | Приварка набора глав. направления | 2256 | 8 | 0,068 | 1 | 0,068 | 130 |
| 9 | Установка перекрест.набора | 1839 | 8 | 0,056 | 1 | 0,056 | 106 |
| 10 | Приварка перекрест.набора | 1475 | 8 | 0,045 | 1 | 0,045 | 85 |
| 11 | Разметка мест уст-ки дет.насыщения | 191 | 4 | 0,012 | 1 | 0,012 | 11,0 |
| 12 | Установка дет.насыщения | 694 | 8 | 0,021 | 1 | 0,021 | 40,0 |
| 13 | Приварка дет.насыщения | 573 | 8 | 0,017 | 1 | 0,017 | 33,0 |
| 14 | Кантовка | 278 | 2 | 0,034 | 1 | 0,034 | 16,0 |
| 15 | Сварка с обратной стороны шва | 278 | 8 | 0,008 | 1 | 0,008 | 16,0 |
| 16 | Правка | 503 | 2 | 0,061 | 1 | 0,061 | 29,0 |
| 17 | Проверка, контуровка и маркировка | 555 | 4 | 0,034 | 1 | 0,034 | 32,0 |
| 18 | Испытания и сдача ОТК | 555 | 4 | 0,034 | 1 | 0,034 | 32,0 |
| Σ | 14056 | 104 | 17 | 810 | |||
| Оптимизация числа рабочих мест. | ||||
| Наименование операции. | Σ(nпрЧkз) | nрм | k/з | |
| 1ч18 | 0,562 | 1 | 0,562 | |
|
3.2.5. Секции носовой и кормовой оконечностей. |
|||||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Кол-во рабочих в бригаде (чел) | Расчетное число рабочих мест (шт) |
Принятое число раб. мест (шт) nпр. |
Коэфф. загрузки. k/з. |
Трудоемкость по опер | |
| 1 | Сборка секций или узла | 4498 | 10 | 0,109 | 1 | 0,109 | 856 |
| 2 | Сварка секций или узла | 4267 | 10 | 0,103 | 1 | 0,103 | 812 |
| 3 | Разметка мест установки набора | 673 | 10 | 0,016 | 1 | 0,016 | 128 |
| 4 | Газовая резка | 342 | 8 | 0,010 | 1 | 0,010 | 65 |
| 5 | Зачистка | 788 | 10 | 0,019 | 1 | 0,019 | 150 |
| 6 | Свеловка | 110 | 8 | 0,003 | 1 | 0,003 | 21 |
| 7 | Правка | 226 | 8 | 0,007 | 1 | 0,007 | 43 |
| 8 | Испытания и сдача ОТК | 342 | 8 | 0,010 | 1 | 0,010 | 65 |
| Σ | 11244 | 72 | 8 | 2140 | |||
| Оптимизация числа рабочих мест. | |||
| Наименование операции. | Σ(nпрЧkз) | nрм | k/з |
| 1ч8 | 0,278 | 1 | 0,278 |
|
3.2.6. Объемные секции надстроек и бака. |
|||||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Кол-во рабочих в бригаде (чел) | Расчетное число рабочих мест (шт) |
Принятое число раб. мест (шт) nпр. |
Коэфф. загрузки. k/з. |
Трудоемкость по опер | |
| 1 | Сборка секций или узла | 4000 | 10 | 0,097 | 1 | 0,097 | 425 |
| 2 | Сварка секций или узла | 3897 | 10 | 0,094 | 1 | 0,094 | 414 |
| 3 | Разметка мест установки набора | 424 | 8 | 0,013 | 1 | 0,013 | 45 |
| 4 | Газовая резка | 320 | 8 | 0,010 | 1 | 0,010 | 34 |
| 5 | Зачистка | 424 | 8 | 0,013 | 1 | 0,013 | 45 |
| 6 | Правка | 527 | 8 | 0,016 | 1 | 0,016 | 56 |
| 7 | Проверка, контуровка и маркировка | 527 | 8 | 0,016 | 1 | 0,016 | 56 |
| 8 | Испытания и сдача ОТК | 424 | 8 | 0,013 | 1 | 0,013 | 45 |
| Σ | 10542 | 68 | 8 | 1120 | |||
| Оптимизация числа рабочих мест. | |||
| Наименование операции. | Σ(nпрЧkз) | nрм | k/з |
| 1ч8 | 0,271 | 1 | 0,271 |
|
3.2.7. Тавровый набор. |
|||||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Кол-во рабочих в бригаде (чел) | Расчетное число рабочих мест (шт) |
Принятое число раб. мест (шт) nпр. |
Коэфф. загрузки. k/з. |
Трудоемкость по опер | |
| 1 | Сборка секции или узла | 3654 | 12 | 0,074 | 1 | 0,074 | 39 |
| 2 | Сварка секции или узла | 4873 | 13 | 0,091 | 1 | 0,091 | 52 |
| 3 | Зачистка | 3373 | 12 | 0,068 | 1 | 0,068 | 36 |
| 4 | Проверка, контуровка и маркировка | 2155 | 12 | 0,043 | 1 | 0,043 | 23 |
| Σ | 14056 | 49 | 4 | 150 | |||
| Оптимизация числа рабочих мест. | ||||
| Наименование операции. | Σ(nпрЧkз) | nрм | k/з | |
| 1ч4 | 0,275 | 1 | 0,275 | |
|
3.2.8. Узлы набора |
|||||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Кол-во рабочих в бригаде (чел) | Расчетное число рабочих мест (шт) |
Принятое число раб. мест (шт) nпр. |
Коэфф. загрузки. k/з. |
Трудоемкость по опер | |
| 1 | Сборка секции или узла | 6019 | 8 | 0,182 | 1 | 0,182 | 167 |
| 2 | Сварка секции или узла | 5802 | 9 | 0,156 | 1 | 0,156 | 161 |
| 3 | Разметка мест установки набора | 1514 | 8 | 0,046 | 1 | 0,046 | 42 |
| 4 | Зачистка | 4109 | 8 | 0,124 | 1 | 0,124 | 114 |
| 5 | Правка | 1297 | 8 | 0,039 | 1 | 0,039 | 36 |
| Σ | 18741 | 41 | 5 | 520 | |||
| Оптимизация числа рабочих мест. | |||
| Наименование операции. | Σ(nпрЧkз) | nрм | k/з |
| 1ч5 | 0,546 | 1 | 0,546 |
3.2.9. Полотнища
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Кол-во рабочих в бригаде (чел) | Расчетное число рабочих мест (шт) | Принятое число рабочих мест (шт) | Коэфф. загрузки | Трудоемкость по опер | |
| 1 | Сборка наружной обшивки или полотнища | 16312 | 14 | 0,281 | 1 | 0,281 | 206 |
| 2 | Сварка секции или узла | 16867 | 15 | 0,272 | 1 | 0,272 | 213 |
| 3 | Сварка обратной стороны шва | 10215 | 14 | 0,176 | 1 | 0,176 | 129 |
| 4 | Зачистка | 5543 | 14 | 0,096 | 1 | 0,096 | 70 |
| 5 | Кантовка | 2217 | 8 | 0,067 | 1 | 0,067 | 28 |
| 6 | Проверка, контуровка, маркировка | 5068 | 6 | 0,204 | 1 | 0,204 | 64 |
| Σ | 56222 | 71 | 6 | 710 | |||
| Оптимизация числа рабочих мест. | ||||
| Наименование операции. | Σ(nпрЧkз) | nрм | k/з | |
| 1 | 1ч5 | 1,096 | 2 | 0,548 |
| 2 | 3ч5 | 0,543 | ||
| Σ | 2 | 0,548 | ||
3.3 Расчёт и оптимизация количества оборудования
 ,
(8)
где
 - трудоёмкость
на годовую
программу по
операциям;
 - фонд
времени работы
оборудования
.
3.3.1 Днищевые секции
| Расчёт количества сварочного оборудования на днищевые секции | ||||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Наименов. оборуд. | Число свар. оборуд (шт) | Коэфф. загрузки | ||
| Расчетное | Принятое | |||||
| 1 | 3,7 | 3326 | автомат | 0,085 | 1 | 0,085 |
| 2 | 9,12,14,16 | 10304 | п/автомат | 2,618 | 3 | 0,873 |
| Σ | 13630 | 4 | 0,479 | |||
3.3.2 Бортовые секции
| Расчёт количества сварочного оборудования на бортовые секции | ||||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Наименов. оборуд. | Число свар. оборуд (шт) | Коэфф. загрузки | ||
| Расчетное | Принятое | |||||
| 1 | 3,7 | 8761 | автомат | 2,227 | 3 | 0,742 |
| 2 | 9,12,14 | 8275 | п/автомат | 2,103 | 3 | 0,701 |
| Σ | 17036 | 6 | 0,722 | |||
3.3.3 Секции палуб
| Расчёт количества сварочного оборудования палуб и бака | ||||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Наименов. оборуд. | Число свар. оборуд (шт) | Коэфф. загрузки | ||
| Расчетное | Принятое | |||||
| 1 | 2,7 | 5014 | автомат | 1,274 | 2 | 0,637 |
| 2 | 9,12,14 | 6004 | п/автомат | 1,526 | 2 | 0,268 |
| Σ | 11018 | 4 | 0,537 | |||
3.3.4 Секции переборок
| Расчёт количества сварочного оборудования секций переборок | ||||||
| Наименование операции. | Трудоемкость на годовую программу,(чел. ч) | Наименов. оборуд. | Число свар. оборуд (шт) | Коэфф. загрузки | ||
| Расчетное | Принятое | |||||
| 1 | 2,8 | 2620 | автомат | 0,666 | 1 | 0,666 |
| 2 | 10,13,15 | 2325 | п/автомат | 0,591 | 1 | 0,591 |
| Σ | 4945 | 2 | 0,628 | |||
3.3.5 Секции носовой и кормовой оконечностей
| Расчёт количества сварочного оборудования носовой и кормовой оконечностей | |||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Наименов. оборуд. | Число свар. оборуд (шт) | Коэфф. загрузки | |
| Расчетное | Принятое | ||||
| 2 | 4267 | п/автомат | 1,08 | 2 | 0,542 |
3.3.6 Объёмные секции надстроек и бак.
Расчёт количества сварочного оборудования надстроек |
|||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Наименов. оборуд. | Число свар. оборуд (шт) | Коэфф. загрузки | |
| Расчетное | Принятое | ||||
| 2 | 3897 | п/автомат | 0,99 | 1 | 0,99 |
3.3.7 Тавровый набор
| Расчёт количества сварочного оборудования таврового набора | |||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Наименов. оборуд. | Число свар. оборуд (шт) | Коэфф. загрузки | |
| Расчетное | Принятое | ||||
| 2 | 4873 | п/автомат | 1,238 | 2 | 0,619 |
3.3.8 Узлы набора
| Расчёт количества сварочного оборудования таврового набора | |||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Наименов. оборуд. | Число свар. оборуд (шт) | Коэфф. загрузки | |
| Расчетное | Принятое | ||||
| 2 | 6802 | п/автомат | 1,475 | 2 | 0,737 |
| Расчёт количества сварочного оборудования таврового набора | |||||
| Наименование операции. | Трудоемкость на годовую программу (чел. ч) | Наименов. оборуд. | Число свар. оборуд (шт) | Коэфф. загрузки | |
| Расчетное | Принятое | ||||
| 2,3 | 27082 | автомат | 6,882 | 7 | 0,983 |
3.4 Расчёт количественного и качественного состава работающих
 ,
(9)
где
трудоёмкость
на годовую
программу по
операциям;
 действительный
годовой фонд
времени рабочих
(см. п.3.1.);
Примечание. На один сварочный автомат и полуавтомат приходится по одному рабочему (сварщику).
3.4.1 Днищевые секции
| Расчёт числа производственных рабочих по по механизированным операциям на днищевые секции (сварщиков). | ||||||
| Наименование операции. | Количество ед. оборудования на годовую программу | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | |||
| расчётное | принятое | |||||
| 1 | 3,7 | автомат | 1 | 1530 | 2,17 | 3 |
| 2 | 9,12,14,16 | п/автомат | 3 | 6,73 | 7 | |
| Σ | 8,91 | 10 | ||||
| Расчёт числа производственных рабочих по операциям на днищевые секции (сборщиков). | ||||
| Наименование операции. | Трудоемкость операций на годовую программу, (чел. ч) | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | |
| расчётное | принятое | |||
| 1,2,4,5,6,8,10,11,13,15,17,18,19 | 19635 | 1780 | 11,03 | 12 |
3.4.2 Бортовые секции
| Расчёт числа производственных рабочих по по механизированным операциям на бортовые секции (сварщиков) | ||||||
| Наименование операции. | Количество ед. оборудования на годовую программу | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел) | |||
| расчётное | принятое | |||||
| 1 | 3,7 | автомат | 3 | 1530 | 5,73 | 6 |
| 2 | 9,12,14 | п/автомат | 3 | 5,41 | 6 | |
| Σ | 11,13 | 12 | ||||
| Расчёт числа производственных рабочих по операциям на бортовые секции (сборщиков) | ||||
| Наименование операции. | Трудоемкость операций на годовую программу, (чел. ч) | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | |
| расчётное | принятое | |||
| 1,2,4,5,6,8,10,11,13,15,16,17,18,19 | 26771 | 1780 | 15,04 | 26 |
3.4.3 Секции палуб
| Расчёт числа производственных рабочих по по механизированным операциям палуб и бака (сварщиков). | ||||||
| Наименование операции. | Количество ед. оборудования на годовую программу | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | |||
| расчётное | принятое | |||||
| 1 | 2,7 | автомат | 2 | 1530 | 3,28 | 4 |
| 2 | 9,12,14 | п/автомат | 2 | 3,92 | 4 | |
| Σ | 7,2 | 8 | ||||
| Расчёт числа производственных рабочих по операциям палуб и бака (сборщиков). | ||||
| Наименование операции. | Трудоемкость операций на годовую программу, (чел. ч) | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | |
| расчётное | принятое | |||
| 1,3,4,5,6,8,10,11,13,15,16,17,18,19 | 21310 | 1780 | 11,97 | 12 |
3.4.4 Секции переборок
| Расчёт числа производственных рабочих по по механизированным операциям секций переборок (сварщиков). | ||||||
| Наименование операции. | Количество ед. оборудования на годовую программу | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | |||
| расчётное | принятое | |||||
| 1 | 2,8 | автомат | 1 | 1530 | 1,71 | 2 |
| 2 | 10,13,15 | п/автомат | 1 | 1,52 | 2 | |
| Σ | 3,23 | 4 | ||||
| Расчёт числа производственных рабочих по операциям секций переборок (сборщиков). | ||||
| Наименование операции. | Трудоемкость операций на годовую программу,(чел. ч) | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | |
| расчётное | принятое | |||
| 1,3,4,5,6,7,9,11,12,14,16,17,18 | 9110 | 1780 | 5,12 | 6 |
3.4.5 Носовые и кормовые секции
| Расчёт числа производств. рабочих по механиз-м операциям носовой и кормовой оконечностей (сварщиков). | |||||
| Наименование операции. | Количество ед. оборудования на годовую программу | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | ||
| расчётное | принятое | ||||
| 2 | п/автомат | 2 | 1530 | 2,79 | 3 |
| Расчёт числа производственных рабочих по операциям носовой и кормовой оконечностей (сборщиков). | ||||
| Наименование операции. | Трудоемкость операций на годовую программу, (чел. ч) | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | |
| расчётное | принятое | |||
| 1,3,4,5,6,7,8 | 6978 | 1780 | 3,92 | 4 |
3.4.6 Объёмные секции надстроек и бака
| Расчёт числа производств. рабочих по механиз-м операциям надстроек (сварщиков). | |||||
| Наименование операции. | Количество ед. оборудования на годовую программу | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | ||
| расчётное | принятое | ||||
| 2 | п/автомат | 1 | 1530 | 2,55 | 3 |
| Расчёт числа производственных рабочих по операциям надстроек (сборщиокв). | ||||
| Наименование операции. | Трудоемкость операций на годовую программу, (чел. ч) | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | |
| расчётное | принятое | |||
| 1,3,4,5,6,7,8 | 6645 | 1780 | 3,73 | 4 |
3.4.7 Тавровый набор
| Расчёт числа производств. рабочих по по механизированным операциям таврового набора (сварщиков). | |||||||
| Наименование операции. | Количество ед. оборудования на годовую программу | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | ||||
| расчётное | принятое | ||||||
| 2 | п/автомат | 2 | 1530 | 3,18 | 4 | ||
| Расчёт числа производственных рабочих по операциям таврового набора (сборщиков). | |||||||
| Наименование операции. | Трудоемкость операций на годовую программу, (чел. ч) | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | ||||
| расчётное | принятое | ||||||
| 1,3,4 | 9183 | 1780 | 5,16 | 6 | |||
3.4.8 Узлы набора
| Расчёт числа производств. рабочих по по механизированным операциям узлового набора (сварщиков). | |||||||
| Наименование операции. | Количество ед. оборудования на годовую программу | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | ||||
| расчётное | принятое | ||||||
| 2 | п/автомат | 2 | 1530 | 3,79 | 4 | ||
| Σ | 3,79 | 4 | |||||
| Расчёт числа производственных рабочих по операциям таврового набора (сборщиков). | |||||||
| Наименование операции. | Трудоемкость операций на годовую программу (чел. ч) | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | ||||
| расчётное | принятое | ||||||
| 1,3,4,5 | 12938 | 1780 | 7,27 | 8 | |||
3.4.9 Полотнища
| Расчёт числа производств. рабочих по по механизированным операциям полотнища (сварщиков). | ||||||
| Наименование операции. | Количество ед. оборудования на годовую программу | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | |||
| расчётное | принятое | |||||
| 2,3 | автомат | 7 | 1530 | 17,70 | 18 | |
| Σ | 17,70 | 18 | ||||
| Расчёт числа производственных рабочих по операциям полотнища (сборщиков). | ||||||
| Наименование операции. | Трудоемкость операций на годовую программу (чел. ч) | Действит. годовой фонд раб. времени, ч | Число рабочих, (чел.) | |||
| расчётное | принятое | |||||
| 1,3,4,5 | 29141 | 1780 | 16,37 | 17 | ||
4. Расчет площади, выбор размеров и числа пролетов цеха, выбор подъемно-транспортных средств цеха
4.1 Расчёт общей площади цеха, выбор размеров и числа пролётов цеха
Площади цеха по своему назначению подразделяют на производственную, вспомогательную и служебно-бытовую.
При разработке технологической части проекта определяют производственную и вспомогательную площади, отводя предварительную площадь