Организационно-технологическое проектирование сборочно-сварочного цеха
При этом сумму производственных (площади участков и отделений, непосредственно предназначенных для осуществления технологического процесса в цехе) и вспомогательных (участки ремонта и обслуживания оборудования, энергосистем и инструмента, магистральные проезды и различные кладовые) площадей условно называют общей площадью цеха.
В технико-экономических показателях технологической части проекта цеха, как правило, приводят выпуск продукции в год с 1 м2 общей площади цеха. В этом случае формула укрупненного определения площади цеха по выпуску продукции в год с 1 м2 общей площади может быть упрощена [5, стр.100]:
Sц = Вц / q = 9846 м2,
где: q = 4,0 - выпуск продукции в год с 1 м2 общей площади цеха класс верфи 1, т/м2;
Вц = 83004 т - годовая программа цеха;
Сетка колонн — размеры ячейки, представляющие собой прямоугольник, стороны которого равны ширине пролета и шагу колону: размеры сетки колонн обозначают в виде произведения шага колонн на ширину пролета (например, 12X24, 12X30, 12X36, 24X42 м).
Принимаем:
шаг колонн 24 м;
количество 12;
ℓц = 24 Ч 5 = 120 м;
ширина пролёта 42 м;
количество 2;
bц = 42 Ч 2 = 84 м;
Sобщ = ℓц Ч bц = 120 Ч 84 = 10080 м2.
Общая площадь цеха: 19664м2.
4.2 Расчёт административно-конторских и бытовых помещений
Таблица 4.2.1.
| Расчёт списочного состава цеха | ||||
| Наименование категории работающих | ℅ от числа производственных рабочих | Списичочный состав (чел) | В том числе по сменам | |
| I | II | |||
| производственных | 100% | 94 | 56 | 38 |
| вспомогательных | 33% | 32 | 20 | 12 |
| итого рабочих | 126 | 76 | 50 | |
| ИТР | 9% | 10 | 6 | 4 |
| СКП | 3% | 4 | 2 | 1 |
| МОП | 2% | 3 | 2 | 1 |
| всего работающих | 143 | 86 | 56 | |
| Таблица 4.2.2. | ||||
| Расчёт вспомогательных помещений цеха | ||||
| № п/п | Помещение | Расчётная единица | Площадь на 1 расчётную единицу (м2) | Площадь (м2) |
| 1 | Контора цеха | стол | 4 |
52 (ИТР*4) |
| 2 | Комната сменно -технического персонала | стол | 3 |
15 (СКП*3) |
| 3 | Гардеробные | Индивидуальный шкаф | 0,43 |
59,8 (пр.р.*0,43) |
| 4 | Кабинеты для административно-технического персонала | Кабинет | - |
30,0 |
| 5 | Уборные | 1 кабина на20 чел. | 3,06 |
16,1
(3,06* |
| 6 | Умывальные | 1кран на 15чел | 1,75 |
12,3 (1,75* |
| 7 | Душевые | 1 кабина на 10 чел | 1,62 |
15,1 (1,62*раб./20) |
| 8 | Место для переодевания | 3 места на 1 кабину | 1 |
31 (1*раб./6) |
| 9 | Тамбур | Между душ. и раздевалкой | 4 | 4,0 |
| 10 | Столовая | 400 - 1000 чел. в смену | 1 | 105,0 |
| 11 | Здравпункт | 40 | 40,0 | |
 ./2)
| Σ | 380,2 |
4.3 Расчет и планировка цеховых складов и кладовых
В состав в состав сборочно-сварочного цеха входит склад готовых деталей корпуса и деталей насыщения секций, а также промежуточный склад готовых узлов.
На складах сборочно-сварочного цеха готовые детали корпуса и насыщения секций хранят в контейнерах и пачках, в стопах и на многоярусных стеллажах.
Склады могут отсутствовать в тех случаях, когда узлы, полотнища и мелкие секции, изготовляемые на одних рабочих местах поточной линии, непосредственно передаются с этих мест на следующие, где производится их дальнейшая сборка и сварка в секции.
Площадь складских помещений определяется количеством хранимых деталей и нормами допустимой нагрузки на 1м2 полезной площади склада.
Ориентировочные данные, определяющие площадь склада корпусных деталей, приведены в табл. 4.2.1. Склад размещается в производственном здании сборочно-сварочного цеха, часто в специальном пролете, и обслуживается мостовыми кранами.
Таблица 4.3.1
Ориентировочные данные для проектирования склада корпусных деталей и деталей насыщения (склад комплектации).
| Класс судостроительного предприятия | Нормы хранения в календарных днях | Нагрузка на 1 м2 полезной площади. т/м2 | Отношение полезной площади к общей |
|
I II III IV V |
15—20 4—16 12—15 10—12 6—9 |
1,2—1,3 0.8—1,0 0,7—0,9 0,6—0,7 0,3-0,4 |
0,45-0,55 0,45—0,50 0,40—0,45 0,40—0,45 0,35—0,40 |
В состав складских помещений сборочно-сварочного цеха входят кладовые различного назначения. Инструментальные кладовые предназначены для хранения, приема и выдачи инструментов и не громоздких приспособлений, используемых при эксплуатации, оборудования цеха. Здесь производится также контроль степени износа и отбора пришедших в негодность инструментов и приспособлений для обмена на новые в центральном заводском складе. Размеры кладовых обусловлены минимальными запасами хранения, которые ограничены сроками износа одного-двух полных комплектов, имеющихся в работе инструментов и приспособлений. Для нормальной работы цеха требуются также кладовые: вспомогательных материалов, сварочных материалов, оснастки рабочих мест, проверочных шаблонов и др. Размеры площадей производственных кладовых цеха ориентировочно можно рассчитать по нормам технологического проектирования, принятым в машиностроении.
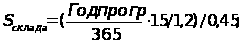
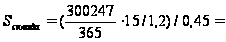 4316
 ;
Максимальные значения удельной площади по производственным кладовым цехов сварочного производства составляют (в квадратных метрах):
инструментально-раздаточной—на единицу сборочно-сварочного оборудования 0,7
вспомогательных материалов—на единицу технологического оборудования 0,2
для хранения электродов, электродной проволоки, флюсов—на одного сварщика:
при ручной сварке 0,25
» автоматической и полуавтоматической сварке 0,5
для хранения оснастки—на одно сборочно-сварочноё рабочее место 0,5
для хранения шаблонов—на 100 т выпуска цеха. 0,2
Склады и кладовые являются вспомогательными отделениями сборочно-сварочного цеха и должны размещаться но возможности в производственном здании цеха. В состав вспомогательных отделений цеха входят и мастерские: ремонтная, электромеханическая, по изготовлению шаблонов и приспособлений, оснастки и др. Площадь мастерских определяется из условия расположения на ней необходимого комплекта технологического оборудования (в основном металлорежущего). Мастерские размещают, как правило, в первом этаже пристройки к производственному зданию цеха.
Таблица 4.3.2
| Максимальные значения удельной площади по производственным кладовым | |||
| цехов сварочного производства (м2) | |||
| Наименование кладовой | Площадь на 1 расчётную единицу (м2) | количество расч. единицу |
Площадь (м2) |
| инструментально-раздаточной—на единицу сборочно-сварочного оборудования | 0,7 | 139 | 97,3 |
| вспомогательных материалов—на единицу технологического оборудования | 0,2 | 21 | 4,2 |
| для хранения эл., эл. проволоки, флюсов- на одного сварщика | 0,5 | 30 | 15,0 |
| для хранения оснастки—на одно сборочно-сварочноё рабочее место | 0,6 | 14 | 8,4 |
| для хранения шаблонов—на 100 т выпуска цеха. | 0,2 | 394 | 78,8 |
| Σ | 203,7 | ||
Итого общая площадь всех вспомогательных и кладовых помещений цеха: 1320 м2
Пусть корпус вспомогательных помещений занимает 1 этаж, тогда (L): 110, ширина (В) будет равна: 12 м.
4.4 Выбор подъемно-транспортного оборудования
Количество кранов определяют приближенным методом, укрупнённо, на основании данных ранее выполненных проектов и анализа работы кранового оборудования действующих сборочно-сварочных цехов, в зависимости от длины обслуживаемого пролета. (Например, в сборочно-сварочном цехе, где предусмотрены напольные транспортные средства и поточные механизированные линии, рекомендуется на 30—'40. м длины пролета устанавливать один кран. Минимальное количество кранов в пролете — два).
Грузоподъемность электромостовых кранов и других транспортных средств подбирается по массе обрабатываемых грузов. Допускается спаренная работа электромостовых кранов при небольшом количестве тяжеловесов, что характерно для сборочно-сварочного цеха судостроительного предприятия. Секции вывозят из цеха на большегрузных специальных тележках или платформах по железнодорожному пути, вводимому в цех.
В табл. 4.4 приведены рекомендации по выбору основного подъемно-транспортного оборудования для сборочно-сварочных цехов судостроительных предприятий классов I—V.
Таблица 4.4.
Рекомендуемое подъемно-транспортное оборудование для сборочно-сварочных цехов
| Класс предприятия |
Грузоподъемность электромостовых кранов, т |
Масса секций корпуса, т | Масса секции корпуса при спаренной работе кранов (включая массу траверсы), т |
|
I II III V V |
200/32 160/32 50/10 30/5 20/5 |
До 200 » 160 » 50 » 30 » 20 |
До 400 » 320 » 100 » 60 » 40 |
Примечание. В знаменателе крюка крана указана грузоподъемность вспомогательного крюка крана
Так как Lцеха = 288ри nпр .= 2, устанавливаем 8 электромостовых кранов грузоподъёмностью 200/32 т.
4.5 Разработка схем подключения энергосред
У каждого построечного места должны находиться пункты подключения автоматической и полуавтоматической сварки, подводы углекислого газа, ацетилена, кислорода, сжатого воздуха и вытяжной вентиляции, подвод воды пожаротушения. Также каждое построечное место должно быть оснащено двух и трёхполюсными розетками постоянного и переменного тока, щитками подключения ремонтного освещения. Цех должен быть оборудован в необходимом количестве подводами холодной воды на хозяйственные и производственные нужды.
5. Расчёт годовой потребности цеха в основных и вспомогательных материалах
5.1 Потребности цеха в материалах
Сборочно-сварочные цехи обеспечиваются: электроэнергией для работы электросварочного, подъемно-транспортного, станочного и прочего оборудования и средств механизации; сжатым воздухом давлением 5—6 кГ/см2 для работы пневматических инструментов; ацетиленом и кислородом для ручной и машинной резки, строжки и подогрева конструкций при правке; углекислым газом — для сварки в среде защитных газов; производственной водой для испытания собранных и сваренных конструкций и для охлаждения сварочных горелок.
Примерные показатели для расчета основных видов энергии и количества инструментов на 1000 m продукции, а также ориентировочные удельные расходы воздуха и газов и коэффициенты использования инструментов и оборудования в сборочно-сварочных цехах приведены соответственно в табл. 5.1 и 5.2..
Таблица 5.1
Ориентировочные показатели для расчета основных видов энергии и количества инструментов на 1000 m продукции сборочно-сварочных цеха.
| Исходные данные | |||
| Годовой выпуск продукции, тыс. m | 100 | ||
| Средняя толщина обрабатываемого и свариваемого металла, мм | 20 | ||
| Показатели | |||
| Электроэнергия (установленная мощность), квт/ч на 1 кг наплавленного металла | |||
| для автоматической и полуавтоматической при постоянном токе | 5-6 | ||
| для автоматической и автоматической под флюсом на переменном токе | 3-4 | ||
| для ручной однопостовой сварки | 4-5 | ||
| расход электродов и электродной проволоки на одну дугу, кг/ч | |||
| расход электродов на прихватки | 0,2 | ||
| на ручную сварку | 1-1,3 | ||
| расход электродной проволоки | при св. под флюсом | автоматомат. | 5 |
| полуавтоматич. | 3 | ||
| в углекислом газе | автоматич. | 3,5 | |
| полуавтоматич. | 2 |
| годовой расход электроэнергии на освещение цеха с 1 м2 площади, Вт/ч | 18 | |
| количество одновременно работающих единиц | ||
|
Сжатый воздух 5—6 кГ/см* |
Пневматический инструмент, ед. | 2,0 |
| Краскораспылители, ед. | 0,2 | |
|
Ацетилен и кислород |
Ручные резаки, ед. | 0,7 |
| Горелки для правки, ед. | 0,8 | |
| углекислый газ | сварочные дуги автом. и полуавтом., ед. | 1,2 |
| годовая потребность в воде | ||
|
Производственная
вода: расход,
|
2300 | |
|
Вода
для охлаждения
сварочных
головок: расход,
|
330 | |
| для хозяйственно - питьевых нужд, л/чел в сутки | 25-30 | |
| для душевых, л на процедуру | 40 | |
| умывальники, л в сутки | 3-5 | |
Таблица 5.2
Средний удельный расход воздуха и газов на единицу оборудования и инструмента и коэффициенты использования оборудования в сборочно-сварочных цехах
| Инструмент и оборудование | Класс верфи | |
| Пневматический инструмент (сжатый воздух 5—6 кг/см2) |
Расход
воздуха,
|
80 |
| Коэффициент использования | 0,75 | |
| Краскораспылители |
Расход
воздуха,
|
45 |
| Коэффициент использования | 0,70 | |
| Ручные резаки |
Расход
ацетилена,
|
0,7 |
|
Расход
кислорода,
|
4,0 | |
| Коэффициент использования | 0,7 | |
| Горелки для правки |
Расход
ацетилена,
|
2,0 |
|
Расход
кислорода,
|
2,2 | |
| Коэффициент использования | 0,5 | |
| Сварочные полуавтоматы |
Расход
углекислого
газа,
|
0,9* 1,8 |
| Коэффициент использования | 0,7 | |
| * В числителе расход газа для полуавтоматов, в знаменателе — для автоматов. | ||

5.2 Годовая потребность в прокате:
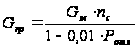 ,
где
Gм - чистая масса металла на одно судно или секцию, т;
nс - количество судов;
Ротх - средний процент отходов (2-8%).
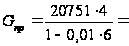 88302
(т);
5.3 Годовая потребность в электродной проволоке:
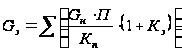 ,
где
Gн - масса наплавленного металла на одно изделие в кг;
П - число изделий;
Кэ - отношение массы эл. покрытия к массе электродной проволоки (Кэ=0,8);
Кп - коэффициент перехода металла из электродов в шов, учитывающий потери на угар, разбрызгивание и т.д. (Кп=0,95);
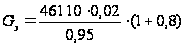 =
1747 (т);
5.4 Годовая потребность во флюсе для автоматической сварки:
GФ=1,4 Gэ;
Gф=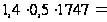 996
(т);
5.5 Годовая потребность в горючих и сжатых газах при резке и сварке:
5.5.1 Годовая потребность в сжатом воздухе:
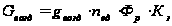 ,
где
gвозд - удельный расход воздуха на единицу инструмента, м3/ч;
nед - число единиц инструментов;
Фп - действительный расчётный фонд времени работы инструмента, ч
(Фп= 4015);
Кз - коэффициент загрузки;
В нашем случае годовая потребность в сжатом воздухе складывается из годовой потребности для пневмоинструмента и годовой потребности для краскораспылителей:
| Число пневмоинструмента, шт. : | 79 |
| Число краскораспылителей, шт. : | 8 |
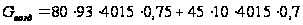 = 23668425 (м3);
5.5.2 Годовая потребность в ацетилене:
| Число ручных резаков, шт. : | 38 |
| Число горелок для правки, шт. : | 32 |
Gацет=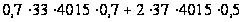 =
213478 (м3);
5.5.3 Годовая потребность в кислороде:
Gкисл=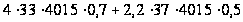 =
534397 (м3);
5.5.4 Годовая потребность в углекислом газе:
Gугл.=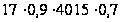 =
43001 (м3);
5.6 Годовая потребность в воде:
Gводы= ,
где
 расход
воды на 1000 т выпускаемой
продукции,
м3/т;
Gм - чистая масса металла на одно судно или секцию, т;
nс - количество судов.
в производственной:
Gводы=
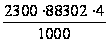 =
812378 (м3);
на охлаждение сварочных головок:
Gводы=
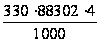 =
116558 (м3);
для хозяйственно-питьевых нужд:
Gводы=
 ,
где
расход
воды на одного
работающего,
л/чел;
 количество
рабочих дней
в году;
 количество
рабочих;
Gводы=
 =1230
(м3);
для душевых:
Gводы=
 =1640 (м3);
для умывальников:
Gводы=
 =164 (м3);
Gволы
общ.=
 .
Gволы общ.= 124134 (м3);
5.7 Годовая потребность в паре:
Qп=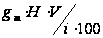 ,
где
 - расход тепла
на 1
 здания, ккал/ч
м3;
H - количество часов в отопительном сезоне;
V - внутренний объём здания, м3;
i - теплота испарения, ккал/кг;
Qп = 0,553 ∙ 5040 ∙ 1658880/2,3 ∙ 106 ∙100 =20,1∙ 103 ккал/кг
5.8. Годовая потребность в электроэнергии:
На питание электрооборудования:
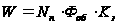 ,
где
 - установленная
мощность (выбирается
из паспортных
данных оборудования);
 ,
где
 - коэффициент
спроса или
одновремённости:
- для
сварочных
трансформаторов
и преобразователей:
=
0,35 - 0,45;
- для
механизированных
стендов и
листоукладчиков:
=
0,35;
- для
электродвигателей
станочного
оборудования:
=
0,25;
- для
электродвигателей
кранов:
=
0,15;
- для
траспортёров:
=
0,75;
- для
прессов:
=
0,25 - 0,35;
 годовой
фонд времени
работы оборудования
(3935 ч);
 коэффициент
загрузки.
Таблица 5.8.
Спецификация оборудования и средств механизации.
| № | наименование | тип, марка, модель | технические характеристики | установл. мощность единицы оборудов., кВт |
размеры, мм |
масса, кг |
кол-во, шт |
| 1 | Выпрямитель сварочный многопостовой | ВДМ-1601 | Номинальный сварочный ток 1600 А, номинальный сварочный ток одного поста 300 А. Количество сварочных постов 9. | 115 кВ*А | 1035x820x1630 | 750 | 31 |
| 2 | Автомат для дуговой сварки под флюсом деталей из малоуглеродистой стали. Источник питания ТДФ - 1001 | АДС-1000-4 | Номинальный сварочный ток 1000 А. Диаметр электродной проволоки 2-5 мм. Скорость сварки 12-120м/ч. | 82 кВ*А |
трактор 1010х370х665 источник пит. 1200х830х1200 |
65 720 |
56 |
| 3 | Полуавтомат для дуговой сварки в среде углекислого газа стальным плавящимся электродом во всех пространственных положениях. Источник питания ПСГ-500. | "Гранит-2" | Номинальный сварочный ток 400 А. Диаметр электродной проволоки 0,8-1,6 мм. Скорость подачи электродной проволоки 150-1350 м/ч. Расход CО2 500-1200 л/ч. | 28 |
механизм подачи 375х245х130 шкаф управления 570х425х520 источник пит. 1080х590х1010 |
9 50 500 |
216 |
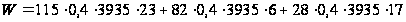 = 5686862 (кВт).
На освещение:
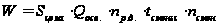 ,
где
 полная
площадь цеха,
м2;
 средний
расход электроэнергии
на м2, кВт/ч
( кВт/ч);
количество
рабочих дней
в году;
 продолжительность
одной рабочей
смены;
 количество
смен.
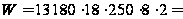 948950
(кВт)
6. Расчёт себестоимости цеховой продукции
Цеховая себестоимость – выраженные денежные формы, затраты на производство единицы продукции (обычно годовой продукции).
В цеховую себестоимость входят затраты на выплату заработной платы и цеховые накладные расходы. Затраты на сырьё и материалы в себестоимость продукции судостроительного предприятия не включают. Затраты на их приобретение учитываются только калькуляционной стоимостью судна.
Прямая заработная плата производственных рабочих сборочно-сварочного цеха определяется умножением трудоёмкости всех работ цеха на стоимость одного часа цеховых работ.
Цеховые накладные расходы складываются из заработной платы всех остальных категорий работающих, отчислений на социальное страхование, стоимости всех видов энергии, затрат на содержание и вознобновление инвентаря и инструмента, текущий ремонт зданий и оборудования, расходов на реализацию мероприятий по охране труда, амортизацию всех основных фондов, транспортных расходов и прочее.
Таблица 6.1.
Расчёт годового фонда заработной платы.
| № | Категория работающих | Кол-во | Средняя годовая заработная плата, руб. | Фонд заработной платы, тыс. руб. | ||
| всего | в том числе | |||||
| на выпуск продукции | на цеховые расходы | |||||
| 1 | Производственные | 139 | 21910 | 3806719 | 3045375 | 761343,75 |
| 2 | Вспомогательные | 46 | 15337 | 705502 | - | 705502 |
| 3 | ИТР | 13 | 17528 | 227864 | - | 227864 |
| 4 | СКП | 5 | 14023 | 70115 | - | 70115 |
| 5 | МОП | 3 | 12270 | 36810 | - | 36810 |
| 6 | всего | 206 | 81068 | 4847010 | 3045375 | 1801634,75 |
Примечание. Дополнительная заработная плата производственых рабочих и различные виды доплат к прямой производственной заработной плате составляют 25% от её суммы.
Принимаем цену одного часа цеховыт за работ 13 руб..
Отношение всех цеховых расходов к фонду прямой заработной платы производственных рабочих представляют собой процент накладных расходов.
Таблица 6.2.
Смета стоимости зданий, оборудования и инструментов
| Цены на оборудование, руб. | полуавтомат ВД506(ист.)+ПДГ322М(под.) | 280000 |
| автомат АДФ 1250 + ВДУ1250 | 270000 | |
| Цены на инструмент и инвентарь, руб. | 6720 | |
| Стоимость здания, руб. | 181440 | |
| Стоимость оборудования, руб. | 6380000 | |
| Стоимость инструмента и инвентаря, руб. | ||
Таблица.6.3.
Смета цеховых накладных расходов
| № | Наименование затрат | Кол-во продукции | Цена за единицу продукции, руб. | Сумма, руб |
| 1 | Зар. плата без прямой производственной | сумма цеховых расходов на зар. плату | 1371835 | |
| 2 | Начисление на зар. пл. всех категорий, % | 7,7% от фонда заработной платы | 282641 | |
| 3 | Энергия: | пар, т | на гор. водосн. | 10,27 | ||
| на отопл. и вент. | ||||||
|
вода,
|
городская | 2864 | 12 | 34368 | ||
| техническая | 121270 | |||||
| электроэн., кВТ | силовая | 5686862 | ||||
| осветительная | 948950 | 0,89 | 844565,5 | |||
|
сжатый
воздух, |
23668425 | 23 | 544373775 | |||
|
кислород,
|
534397 | 5 | 2671985 | |||
|
ацетилен,
|
213478 | 100 | 21347800 | |||

| Годовые потребности во всех видах энергии по данным соотв. спец. частей | 570082404 |
| 4 | Содержение и вознобн. инвентаря и инструментов на одного рабочего |
147 | 115 | 16905 | |
| 5 | Текущий ремонт, % | зданий и сооруж. | 1 % от сметной стоимости | ||
| оборудования | 2 % от сметной стоимости | 127600 | |||
| 6 | Расходы на охрану труда и т. б., % | 7,7% от суммы прямой произв. з. п. | 177010 | ||
| 7 | Амортизация, % | зданий и сооруж. | 2,5% от сметной стоимости | ||
| оборудования | 9,1% от сметной стоимости | 580580 | |||
| инстр. и инвентаря | 15% от сметной стоимости | ||||
| 8 | Транспорт, т | 46110 | |||
| 9 | Прочие расходы, % | 2% от суммы перечисленных выше затрат | 51131 | ||
| 10 | Всего цеховых расходов | 2607703 | |||
Таблица 6.4.
Сводная смета проекта – капиталовложения на строительство, %
| № | Статьи расходов | Сметная стоимость | Общая сметная стоимость | |||
| Строит. работ | Монт. работ | Оборудов., инструм., инвентаря | Прочих затрат | |||
| 1 | Подготовка на территории строительства | 0,3 | - | - | - | 0,3 |
| 2 | Объект основного производственного назначения | 59,2 | 6,0 | 0,6 | 24,6 | 90,4 |
| 7 | Благоустройства территории и цеха, | 0,2 | - | - | - | 0,2 |
| 8 | Временные здания и сооружения | 1,9 | - | - | - | 1,9 |
| 9 | Прочие работы | 1,1 | - | 1,0 | - | 2,1 |
| Итого | 65,7 | 6,0 | 1,5 | 24,6 | 94,2 | |
| 12 | Проектировочные и изыскательские работы | - | - | 2,2 | - | 2,2 |
| Резерв | 1,6 | 0,2 | 0,1 | 1,0 | 2,9 | |
| Всего | 64,3 | 6,2 | 3,9 | 25,6 | 100 | |
7. Техника безопасности и охраны труда
Технологическую часть проектов цехов выполняют в соответствии с действующими правилами техники безопасности и промышленной санитарии. При размещении
в одном здании различных производств цехи с одинаковыми условиями по вредности и пожарной опасности располагают смежно, участки с более вредными условиями отделяют от менее вредных, а участки наиболее опасные в пожарном отношении размещают у наружных стен в одноэтажных зданиях и на верхних этажах в многоэтажных. К таким участкам относят участки анодного оксидирования в цехах конструкций из алюминиево-магниевых сплавов; участки окраски и сушки секций, приготовления мастик и клеев и мойки тары в цехах конструкций из синтетических материалов; участки химической очистки, горячей оцинковки и грунтовки труб в трубозаготовительных цехах, а также цехи гальванических покрытий, малярно-заготовительный, деревообрабатывающий и изоляционно-заготовительный участки.
Действующие нормы и правила регламентируют следующие расстояния между рабочими площадками, рабочими местами, установками и элементами зданий:
Расстояние, м (не менее)
Высота подъема груза над предметами при горизонтальном его перемещении. 0,5
Проход между штабелями материалов, деталей и т. д. высотой не более 1м... 1,0
Проходы вокруг газорезательного и газосварочного рабочего места 1,0
Проходы между установками автоматической сварки 1,5
Расстояние от настила рабочих площадок до нижней кромки вышележащих конструкций («рабочая зонах) 1,8
Расстояние между стеной (колонной) и установками автоматической сварки 1,0
Расстояние между габаритами грузоподъемной машины, передвигающейся по наземному рельсовому пути, и близлежащими предметами на высоте 0,7
более 2 м.. 0,4
Расстояние от нижних выступающих частей грузоподъемной машины (не считая грузозахватного органа) до расположенного в зоне его действия оборудования. 0,4
Расстояние от стены (колонны) до боковой или тыльной стороны станка..... 0,8
Расстояние от строящегося судна до колонн 3,0
Ширина прохода:
у лесов 1,0
между боковыми сторонами станков:
при одностороннем движении. 1,1
при двухстороннем движении. 1,6
Ширина магистрального проезда.. 3,0
Примечание: При проектировании верфи приведенные данные для конкретного оборудования цехов уточняются действующими нормативными материалами.
В зависимости от взрывной, взрывопожарной и пожарной опасности производства цехов верфи делят на категории, а помещения — на классы.
Строительными нормами и правилами установлено, что по взрывной, взрывопожарной и пожарной опасности различают шесть категорий производств промышленных предприятий.
Категория А (взрывопожароопасные производства). Обращающиеся вещества — горючие газы, нижний предел взрываемости которых 10% и менее к объему воздуха; жидкости с температурой вспышки паров до 28° С включительно, при условии, что указанные газы и жидкость могут образовать взрывоопасные смеси в объеме, превышающем 5% объема помещений; вещества, способные взрываться и гореть при взаимодействии с водой, кислородом воздуха или одного с