Расчет посадок подшипников качения с поверхностями сопрягаемых деталей
Тогда
при

для

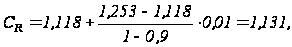
для

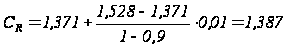
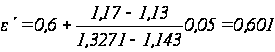


Тогда
при
для
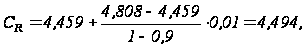
для
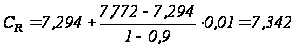
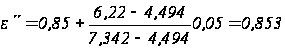
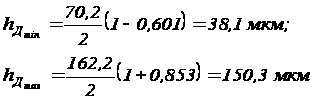
2.8 Проверяем условие наличия жидкостного трения, вычислив коэффициент запаса надежности по толщине масляного слоя:
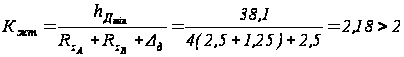
где
 – добавка,
учитывающая
влияние прогиба
вала и другие
неучтенные
факторы,
 = (2–3) мкм (стр. 12[1]).
Принимаем
= 2,5 мкм.

Необходимое условие наличия жидкостного трения выполняется.
2.9 Для выбранной посадки определяем предельные отклонения, предельные размеры и предельные натяги
Предельные отклонения определяем по ГОСТ 25347–82.
Отверстие – номинальный размер D = 55 мм.
Нижнее отклонение EI = 0.
Верхнее отклонение ES = +46 мкм.
Dmin = D + EI = 55 + 0 = 55,000 мм.
Dmах = D + ES = 55 + 0,046 = 55,046 мм.
Допуск отверстия:
ТD = Dmах – Dmin = ES – EI = 46 – 0 = 46 мкм.
Вал – номинальный размер D = 55 мм.
Нижнее отклонение ei = –76 мкм.
Верхнее отклонение es = –30 мкм.
dmin = d + ei = 55 + (–0,076) = 54,924 мм.
dmах = d + es = 55 +(– 0,030) = 54,970 мм.
Допуск вала:
Тd = dmах – dmin = es – ei = –30 – (–76) = 46 мкм.
Соединение – номинальный размер – 55 мм.
Максимальный зазор
Smax = Dmах – dmin = ES – ei = 46 – (–76) = 122 мкм.
Минимальный зазор
Smin = Dmin – dmax = EI – es = 0 – (–30) = 30 мкм.
Средний зазор

Допуск посадки
ТS = Smax – Smin = 122 – 30 = 92 мкм.
Схема расположения полей допусков выбранной посадки показана на чертеже.
3. Расчет гладких предельных калибров
3.1 В соответствие с заданием проектируем калибр-скобу для контроля вала Ж55f8.
3.2 Предельные отклонения и допуски гладких рабочих и контрольных калибров выбираем в соответствие ГОСТ 24853–81. По табл. 2 этого ГОСТа для квалитета 8 и интервала размеров 50–80 находим данные для расчета калибров:
H1 = 8 мкм, Z1 = 7 мкм, Y1 = 5 мкм, Нр = 3 мкм.
Схемы расположения полей допусков калибров показаны на чертеже.
3.3 Размеры рабочих калибров
Наименьший размер нового проходного калибра-скобы
ПР
min
= dmах
– Z1
– = 54,970 – 0,007
–
 = 54,959 мм.
Размер калибра, проставляемый на чертеже: 54,959+0,008 мм. Исполнительные размеры: наименьший – 54,959 мм, наибольший – 54,967 мм.
Наибольший размер изношенного проходного калибра-скобы
ПР изнош. = dmах + Y1 = 54,970 + 0,005 = 54,975 мм.
Наименьший размер нового непроходного калибра-скобы
НЕmin
= dmin
–
= 54,924 –
= 54,920 мм.
Размер калибра, проставляемый на чертеже: 54,920+0,008 мм. Исполнительные размеры: наименьший – 54,920 мм, наибольший – 54,928 мм.
3.4 Размеры контрольных калибров
К–ПР
mах
= dmах
– Z1
+ = 54,970 – 0,007
+
 = 54,9645 мм.
Размер калибра К–ПР, проставляемый на чертеже: 54,9345–0,003 мм. Исполнительные размеры: наименьший – 54,959 мм, наибольший – 54,967 мм.
К–НЕmах
= dmin
+
= 54,924 +
= 54,9255 мм.
Размер калибра К–НЕ, проставляемый на чертеже: 54,92550–0,003 мм.
К–И
mах
= dmах
+ Y1
+
= 54,970 + 0,005 +
= 54,9765 мм.
Схема расположения полей допусков калибров показана на чертеже калибра-скобы.
4. Расчет и выбор посадок подшипников качения на валы и в отверстия корпусов
4.1 В соответствие с ГОСТ 333–79 выписываем размеры заданного радиально-упорного конического однорядного роликоподшипника 6–7208.
внутренний диаметр d = 40 мм;
наружный диаметр D = 80 мм;
ширина посадочного места подшипника В = 20 мм;
ширина подшипника Т = 19,75 мм;
радиус закругления кольца подшипника r = 2,0 мм;
4.2 Выбираем
посадку для
внутреннего
кольца подшипника.
Внутреннее
кольцо имеет
местный характер
нагружения.
В соответствие
с табл. 9.6 [3] назначаем
посадку для
внутреннего
кольца на вал
 .
Отклонения
диаметра d
подшипника
принимаем по
ГОСТ 520–89, табл.
24: верхнее ES
= 0,
нижнее
EI
= –10 мкм. Отклонения
для вала принимаем
по ГОСТ 25347–82: верхнее
es
= 0,
нижнее
ei=
–16 мкм.
Наибольший натяг
Nmax = es – Ei = 0 – (–10) = 10 мкм.
Наибольший зазор
Smax = ES – ei = 0 – (–16) = 16 мкм.
Допуск посадки
ТN = Smax + Nmax = 16 + 10 = 26 мкм.
4.3 Наружное кольцо имеет циркуляционный характер нагружения, поэтому посадку назначаем по величине интенсивности радиальной нагрузки на посадочной поверхности кольца: РR, определяемой по формуле:
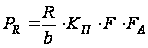
где R – радиальная реакция опоры на подшипник. В соответствие с заданием R = 4300Н;
КП – динамический коэффициент посадки, зависящий от характера нагрузки. Принимаем КП = 1,8 (стр. 19[1]);
F – коэффициент, учитывающий степень ослабления посадочного натяга при полом вале или тонкостенном корпусе. В нашем случае при сплошном вале F = 1 (стр. 19[1]);
FА – коэффициент неравномерности распределения нагрузки R между рядами роликов в двухрядных конических роликоподшипниках ипи между сдвоенными шарикоподшипниками. Для радиально-упорных подшипников с одним внутренним или наружным кольцом FА = 1 (стр. 239[3]);
b – ширина посадочного места кольца подшипника:
b = В – 2r = 20 – 2·2 = 16 мм
Тогда:
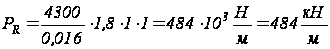
4.4 По табл.
9.4 [3] заданным
условиям для
корпуса соответствуют
поля допусков
К6 и К7. В соответствие
с рекомендациями
(стр. 239 [3]) для подшипника
класса 6 применяется
поле допуска
квалитета 7.
Поэтому принимаем
посадку для
наружного
кольца подшипника
в корпус
 .
Для этой посадки
отклонения
диаметра D
подшипника
принимаем по
ГОСТ 520–89, табл.
25: верхнее es
= 0,
нижнее
ei
= –11 мкм, а отклонения
отверстия
корпуса –по
ГОСТ 25347–82: верхнее
ES
= +9 мкм,
нижнее
EI=
–21 мкм.
Зазоры и натяги посадки
Nmax = es – Ei = 0 – (–21) = 21 мкм.
Smax = ES – ei = 9 – (–11) = 20 мкм.
Допуск посадки
ТN = Smax + Nmax = 20 + 21 = 41 мкм.
4.5 Обозначение посадок подшипников качения с поверхностями сопрягаемых деталей показаны на сборочном чертеже заданного узла и на чертеже соединения подшипника. На этом же чертеже показана схема расположения полей допусков на размеры колец подшипника.
5. Расчет шлицевого прямобочного соединения и проектирование калибров
5.1 По ГОСТ 1139–80 выбираем основные размеры заданного шлицевого соединения, а по ГОСТ 25347–82 – допуски и основные отклонения размеров d, D и b. Центрирование шлицевого соединения осуществляется по поверхности наружного диаметра D.
5.2 Для нецентрирующего диаметра d в соответствие с табл. 6 ГОСТ 1139–80 выбираем поле допуска для втулки – Н11. Для вала диаметр должен быть не меньше диаметра d1 = 49,7 мм.
Втулка – номинальный размер – 52 мм.
Нижнее отклонение EI = 0.
Верхнее отклонение ES = +190 мкм.
dmin = 52 + 0 = 52,000 мм.
dmах = 52 + 0,19 = 52,19 мм.
Допуск втулки:
Тd = ES – EI = 190 – 0 = 190 мкм.
5.3 Центрирующий
диаметр

Втулка – номинальный размер – 60 мм.
Нижнее отклонение EI = 0.
Верхнее отклонение ES = +46 мкм.
Dmin = 60 + 0 = 60,000 мм.
Dmах = 60 + 0,046 = 60,046 мм.
Допуск втулки:
ТD = ES – EI = 46 – 0 = 46 мкм.
Вал – номинальный размер D = 60 мм.
Нижнее отклонение ei = –30 мкм.
Верхнее отклонение es = 0.
Dmin = 60 + (–0,030) = 59,970 мм.
Dmах = 60 + 0 = 60,000 мм.
Допуск вала:
ТD = es – ei = 0 – (–30) = 30 мкм.
5.4 Для ширины
зуба

Втулка – номинальный размер – 10 мм.
Нижнее отклонение EI = +13 мкм.
Верхнее отклонение ES = +71 мкм.
bmin = 10 + 0,013 = 10,013 мм.
bmах = 10 + 0,071 = 10,071 мм.
Допуск втулки:
Тb = ES – EI = 71 – 13 = 58 мкм.
Вал – номинальный размер D = 10 мм.
Нижнее отклонение ei = –61 мкм.
Верхнее отклонение es = –25 мкм.
bmin = 10 + (–0,061) = 9,929 мм.
bmах = 10 + (–0,025) = 9,975 мм.
Допуск вала:
Тb = es – ei = –25 – (–61) = 36 мкм.
5.5 Согласно задания проектируем шлицевой калибр-пробку. Исходные данные величин, определяющих положение полей допусков нецентрирующего dк выбираем в соответствие с рис. 7 ГОСТ 7951–80. Эти размеры показаны на рабочем чертеже калибра.
5.6 Размеры калибра-пробки определяем в соответствие с табл. 1 ГОСТ 7951–80.
Наибольший внутренний диаметр калибра-пробки
d к = dmin – 0,1 = 52 – 0,1 = 51,9 мм.
Размер калибра, проставляемый на чертеже: 51,9–0,046 мм. Исполнительные размеры: наибольший – 51,9 мм наименьший – 51,854 мм.
5.7 Исходные данные величин, определяющих положение полей допусков центрирующего диаметра Dк выбираем по табл. 2, согласно ГОСТ 7951–80.
ZD = 7,5 мкм, НD = 5,0 мкм, YD = 15,0 мкм.
Наибольший наружный диаметр калибра-пробки
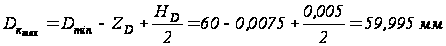 .
Размер калибра, проставляемый на чертеже: 59,995–0,005 мм. Исполнительные размеры: наибольший – 59,995 мм наименьший – 59,990 мм.
Предельные размеры изношенного калибра-пробки
Dк–w = Dmin – YD = 60 – 0,015 = 59,985 мм.
5.8 Исходные данные величин, определяющих положение полей допусков толщины зуба b выбираем по табл. 6, согласно ГОСТ 7951–80.
Zb = 12,0 мкм, Нb = 4,0 мкм, Yb = 18,0 мкм.
Наибольший размер толщины зуба калибра-пробки
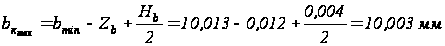 .
Размер калибра, проставляемый на чертеже: 10,003–0,004 мм. Исполнительные размеры: наибольший – 10,003 мм наименьший – 9,999 мм.
Предельные размеры изношенной толщины зуба калибра-пробки
bк–w = bmin – Yb = 10,013 – 0,018 = 9,995 мм.
6. Выбор измерительных средств при линейных измерениях
6.1 По допуску
IТ
и величине
номинального
контролируемого
размера Ж по ГОСТ 8.051–81 определяем
допускаемую
погрешность
измерений для
отверстия и
вала 8-го квалитета:
δ=12
мкм.
6.2 Учитывая, что для измерений необходимы накладные измерительные средства, выбираем их номера (отдельно для вала и отверстия) по табл. 1.20, 1.21 [6].
для отверстия – 4а, 5б, 11;
для вала – 4а, 5а, 6а.
6.3 Выписываем наименования двух измерительных средств и величины предельных погрешностей измерения.
4а (табл. 1.16.3 [6]): Микрометр гладкий с величиной отсчёта 0,01 мм при настройке на нуль по установочной мере. Предельная погрешность измерений – 10 мкм.
6а (табл. 1.16.5 [6]): Микрометр рычажный с ценой деления 0,002 и 0,01 мм при установке на нуль по установочной мере и скоба рычажная с ценой деления 0,002 мм при настройке на нуль по концевым мерам длины при использовании на всём пределе измерений. Предельная погрешность измерений – 14 мкм.
7. Анализ размерной взаимозаменяемости и расчёт размерных цепей
Схемы размерных цепей в осевом направлении показаны на чертеже. Так как размерные цепи имеют общие звенья, то вид связи размерных цепей – параллельная.
На этом
же чертеже
показана заданная
для расчёта
цепь, исходное
звено которой
приведено в
заданном чертеже
узла с индексом
 .
Определяем номинальный размер заданной размерной цепи L1 и L3:
L3
= А1
+ А2
+ А3
+ А4
– А5
–
= 22,5 + 30 + 19,75 + 8– 3 – 3 = 74,25 мм
L1
= L3
+
+ (В6
– А1)
+ В5
+ В4
+ В3
+ В2
+ В1
+ В13
– В12
=
= 74,25 + 3 + 22,5 + 60 + 30 +43 + 35 + 19,75 +8 – 3 = 292,5 мм
7.1 Решение задачи способом максимум-минимум
7.1.1 Решение задачи способом максимум-минимум производим в табл. 1. Для составляющих звеньев в графу 1 вносим номер составляющего звена; в графу 2 – его характер; в графу З – номинальный размер. В графу 4 вносим значения единиц допусков i всех составляющих звеньев, определяемые по табл. 3.10 [1], исходя из номинального размера каждого звена. Графу 4 суммируем и указываем сумму единиц допусков всех составляющих звеньев.
Таблица 1
Решение прямой задачи методом максимум-минимум
|
Номер звена |
Характеристика звена |
Номинальный размер |
Единица допуска |
К-во единиц допуска |
Квалитет | Допуск | Предельные отклонения | Координаты середины допуска | |
| верхнее | нижнее | ||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Исходное | 3 | – | – | – | 1,0 | 0 | –1,0 | –0,5 | |
| 1 | Увеличивающее | 22,5 | 1,31 | 64 | 10 | 0,084 | +0,042 | –0,042 | 0 |
| 2 | Увеличивающее | 30 | 1,56 | 64 | 10 | 0,084 | +0,06 | –0,084 | –0,048 |
| 3 | Увеличивающее | 19,75 | 0 | – | – | 0,5 | +0,25 | –0,25 | 0 |
| 4 | Увеличивающее | 8 | 0,9 | 64 | 10 | 0,058 | +0,029 | –0,029 | 0 |
| 5 | Уменьшающее | 3 | 0,54 | 64 | 10 | 0,040 | +0,040 | 0 | –0,020 |
|
Оставшееся (уменьшающее) |
74,25 | 1,85 | – | – | 0,234 | +0,361 | –0,595 | +0,478 | |
| Σ6,16 | |||||||||
Так как в размерной цепи имеется составляющее звено с заданными номинальными размерами, допусками и предельными отклонениями (подшипник, размеры которого указаны в разделе 4 настоящей работы, а предельные отклонения определены по ГОСТ 520–89), то эти значения заносим в графы 8 и 9.
7.1.2 Коэффициент точности (количество единиц допусков) для всей цепи (графа 5) определяем по формуле:
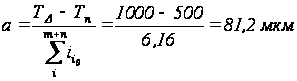
где
 – допуск замыкающего
звена, определяемый
по формуле:
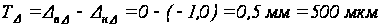 ;
 – допуск
на ширину подшипника;
 – единица
допуска i
– го оставшегося,
подлежащего
определению
составляющего
звена.
Округляем полученное значение до табличного и принимаем а = 64 (прил. 2 методички), что соответствует квалитету 10, и записываем все эти значения в графы 5 и 6. Затем значения полей допусков для всех составляющих звеньев, кроме одного, определяем по ГОСТ 25346–82, исходя из номинального размера, согласно квалитету точности (графа 6), и по конструктивным соображениям.
7.1.3 Предельные отклонения заносим в графы 8 и 9, причем(для увеличивающих звеньев с их знаками, для уменьшающих – с обратными: верхнее в графу 9, нижнее – в графу 9.
7.1.4 Координаты середины поля допуска всех звеньев (графа 10) определим по формуле:
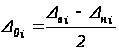
7.1.5 Предельные отклонения оставшегося звена определяем вычитанием из соответствующих значений исходного звена суммы верхних и нижних отклонений поля допуска всех составляющих звеньев, кроме одного по графам 8 и 9.
7.1.6 Проверку достоверности полученных результатов осуществляем решением обратной задачи метода максимум-минимум. Для этого в формулы:
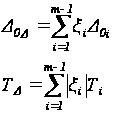 (1)
подставим полученные расчетом значения.
Здесь
 – передаточное
отношение
известных
составляющих
звеньев размерной
цепи.
 для увеличивающих
составляющих
звеньев и
 для уменьшающих.
Тогда: