Разработка технологичного процесса изготовления вала ступенчатого
[Е30]
= 55 мм; [Е30] ср = 55,035 мм;
Ч20 = 46 ±0,31мм; Ч20ср = 46 мм;
Щ20 = 55 ± 0,37мм; Щ20ср = 55 мм;
Найденные средние значения подставим в уравнения операционных размеров, решая эти уравнения, мы получим средние значения операционных размеров.
[Z1235] = - Д35 + Е 1235- 1805+ Е 1230-1805 + Д30;
Д30 = Д35 + [Z1235] - Е 1235- 1805 - Е 1230-1805;
Д30 = 0,1265 + 60,0115 – 0,006 – 0,02 = 60,112 мм;
[Z835] = - А35+ Е 835- 1805+ Е 830-1805 + А30;
А30 = А35 + [Z835] - Е 835- 1805 - Е 830-1805;
А30 = 55,0115 + 0,1265 – 0,006 – 0,02 = 55,112 мм;
[Z930] = - Б30 + Е 930- 1805 + Е 915-1805 + Б15;
Б15 = Б30 + [Z930] - Е 930- 1805 - Е 915-1805;
Б15 = 65,035 + 0,1825 – 0,02 – 0,03 = 65,1675 мм;
[Z830] = - А30 + Е 830- 1805 + Е 815-1805 + А15;
А15 = А30 + [Z830] - Е 830- 1805 - Е 815-1805;
А15 = 55,112 + 0,1825 – 0,02 – 0,02 = 55,2545 мм;
[Z1330] = - Е30 + Е 1330- 1805 + Е 1315-1805 + Е15;
Е15 = Е30 + [Z1330] - Е 1330- 1805 - Е 1315-1805;
Е15 = 55,035 + 0,1825 – 0,02 – 0,02 = 55,1775 мм;
[Z1230] = - Д30 + Е 1230- 1805 + Е 1215-1805 + Д15;
Д15 = Д30 + [Z1230] - Е 1230- 1805 - Е 1215-1805;
Д15 = 60,112 + 0,1825 – 0,02 – 0,03 = 60,2445 мм;
[Z915] = - Б15 + Е 915- 1805 + Е 910-1805 + Б10;
Б10 = Б15 + [Z915] - Е 915- 1805 - Е 910-1805;
Б10 = 60,1675 + 0,325 – 0,03 – 0,04 = 60,4225 мм;
[Z815] = - А15 + Е 815- 1805 + Е 810-1805 + А10;
А10 = А15 + [Z815] - Е 815- 1805 - Е 810-1805;
А10 = 55,2545 + 0,31 – 0,02 – 0,04 = 55,5045 мм;
[Z1215] = - Д15 + Е 1215- 1805 + Е 1210-1805 + Д10;
Д10 = Д15 + [Z1215] - Е 1215- 1805 - Е 1210-1805;
Д10 = 60,2445 + 0,325 – 0,03 – 0,04 = 60,4995 мм;
[Z1315] = - Е15 + Е 1315- 1805 + Е 1310-1805 + Е10;
Е10 = Е15 + [Z1315] - Е 1315- 1805 - Е 1310-1805;
Е10 = 55,1775 + 0,31 – 0,02 – 0,04 = 55,4275 мм;
[Z910] = - Б10+ Е 910- 1805+ Е 900-1805 + Б00;
Б00 = Б10+ [Z910] - Е 910- 1805- Е 900-1805;
Б00 = 60,4225 + 2,28 – 0,04 - 0,02 = 62,6425;
[Z810] = - А10+ Е 810- 1805+ Е 800-1805 + А00;
А00 = А10+ [Z810] - Е 810- 1805- Е 800-1805;
А00 = 55,5045 + 2,28 – 0,04 - 0,02 = 57,7245;
[Z1010] = - В10+ Е 1010- 1805+ Е 1000-1805 + В00;
В00 = В10+ [Z1010] - Е 1010- 1805- Е 1000-1805;
В00 = 75 + 2,28 – 0,04 - 0,02 = 77,22;
[Z1110] = - Г10+ Е 1110- 1805+ Е 1100-1805 + Г00;
Г00 = Г10+ [Z1110] - Е 1110- 1805- Е 1100-1805;
Г00 = 65 + 2,28 – 0,04 - 0,02 = 67,22;
[Z1210] = - Д10+ Е 1210- 1805+ Е 1200-1805 + Д00;
Д00 = Д10+ [Z1210] - Е 1210- 1805- Е 1200-1805;
Д00 = 60,4995 + 2,28 – 0,04 - 0,02 = 62,7195;
[Z1310] = - Е10+ Е 1310- 1805+ Е 1300-1805 + Е00;
Е00 = Е10+ [Z1310] - Е 1310- 1805- Е 1300-1805;
Е00 = 55,4275 + 2,28 – 0,04 - 0,02 = 57,6475.
Составим таблицу, в которой укажем значения операционных размеров в радиальном направлении:
Таблица 3.1 Значения операционных размеров в радиальном направлении
| Символьное обозначение | Минимальный размер, мм Amin =Aср -TA/2 | Максимальный размер, мм Amax =Aср +TA/2 | Средний размер, мм | Окончательная запись в требуемой форме, мм |
| 2А00 | 57,7245 | |||
| 2Б00 | 62,6425 | |||
| 2В00 | 77,22 | |||
| 2Г00 | 67,22 | |||
| 2Д00 | 62,7195 | |||
| 2Е00 | 57,6475 | |||
| 2А10 | 55,5045 | |||
| 2Б10 | 60,4225 | |||
| 2В10 | 75 | |||
| 2Г10 | 65 | |||
| 2Д10 | 60,4995 | |||
| 2Е10 | 55,4275 | |||
| 2А15 | 55,2545 | |||
| 2Б15 | 65,1675 | |||
| 2Д15 | 60,2445 | |||
| 2Е15 | 55,1775 | |||
| 2А30 | 55,112 | |||
| 2Б30 | 65,035 | |||
| 2Д30 | 60,112 | |||
| 2Е30 | 55,035 | |||
| 2А35 | 55,0115 | |||
| 2Д35 | 60,0115 |
Значения всех рассчитанных припусков и операционных размеров (в окончательном виде) заносим в схему размерного анализа в радиальном направлении.
7. СРАВНИТЕЛЬНЫЙ АНАЛИЗ РЕЗУЛЬТАТОВ РАСЧЕТОВ ОПЕРАЦИОННЫХ ДИАМЕТРАЛЬНЫХ РАЗМЕРОВ
7.1 Определение операционных диаметральных размеров расчетно-аналитическим методом (методом Кована)
Расчётно-аналитическим методом определим припуски на поверхность 3 Ж54H7(+0,02), являющуюся наиболее точной.
Качество поверхности после штамповки по прил.4 [3]:
Rz = 160 мкм, h = 300 мкм.
Качество поверхности после механической обработки по данным прил.4 [3] следующие:
Растачивание черновое Rz = 50 мкм, h = 120 мкм;
Растачивание чистовое Rz = 10 мкм, h = 50 мкм;
Шлифование черновое Rz = 10 мкм, h = 40 мкм;
Шлифование черновое Rz = 5 мкм, h = 20 мкм
Суммарное пространственное отклонение будем определять по формуле
 ,
мм (4.1)
где
 -
коэффициент
уточнения (по
табл. 3.17 [4]);
Di-1 - суммарное пространственное отклонение на заготовительной операции (эксцентричность отверстия);
- после штамповки D= 1,5 мм;
- после растачивания чернового D = 0,06 Ч 1,5= 0,09мм;
- после растачивания чистового D = 0,04 Ч 1,5= 0,06 мм;
- после шлифования чернового D = 0,06 Ч 1,5= 0,09 мм;
- после шлифования чистового D = 0,04 Ч 1,5= 0,06 мм
Определим значение минимального припуска 2Zmin после каждой операции по формуле:
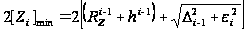 ,
мм (4.2)
где Rzi-1, hi-1 – высота неровностей и дефектный слой, образовавшиеся на обрабатываемой поверхности при предыдущей обработке;
Di-1 - суммарное значение пространственных отклонений с предыдущей операции;
ei - погрешность установки (определяем по табл.1.13[4] для закрепления в 3 к. патроне);
При расчете припуска на операции 35-1 внутришлифовальной значение hi-1=0
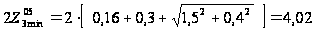 мм;
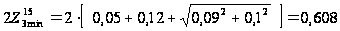 мм;
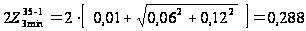 мм;
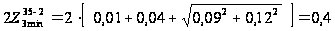 мм.
Определяем предельные размеры для каждого перехода по формулам:
2Аi-1 max = 2Аi max - 2Zi min , мм (4.3)
2Аi-1 min = 2Аi-1 max – T2Аi-1 , мм (4.4)
2Е35-2 min = 54 мм;
2Е35-2 max = 54,02 мм;
2Е35-1
max = 2Е35-2 max -
 = 54,02 – 0,4 = 53,62 мм;
2Е35-1 min = 2Е35-1 max - T2Е35-1 = 53,62 - 0,12 = 53,5 мм;
2Е15max
= 2Е35-1 max -
 =
53,62 – 0,288 = 53,332 мм;
2Е15 min = 2Е15max - T2Е15 = 53,332 - 0,05= 53,282 мм;
2Е05max
= 2Е15max -
 =
53,332 – 0,608 = 52,724 мм;
2Е05 min = 2Е05max – T2Е05= 52,724 – 0,19 = 52,534 мм;
2Е00max
= 2Е05max -
 =
52,724 – 4,02 = 48,704 мм;
2Е00 min = 2Е00max – T2Е00= 48,704 – 2,5 = 46,204 мм;
Определим предельные значения припусков по формуле:
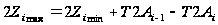 (4.5)
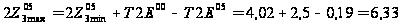 мм;
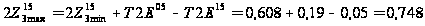 мм;
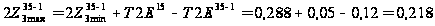
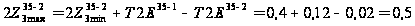
Изобразим на рис.4.1 схему расположения операционных размеров, допусков и припусков.
Таблица 4.1 Расчет припусков на обработку диаметра 2А (пов. 8 Ж55k(+2+0,21))
| Техноло гические переходы | Элементы припуска, мкм | Расчетный припуск 2Zmin, мм | Допуск TD, мм | Предельные размеры заготовки | Предельные припуски, мм | ||||
| Rz | h | DS | Dmax | Dmin | 2Zmax | 2Zmin | |||
| Штамповка | 100 | 200 | 800 | - | 3,6 | 63,4 | 59,8 | - | - |
| Растачивание черновое | 80 | 100 | 48 | 2,2 | 0,3 | 56,11 | 55,81 | 7 | 3,99 |
| Растачивание чистовое | 30 | 40 | 32 | 0,456 | 0,074 | 55,428 | 55,354 | 0,682 | 0,456 |
| Шлифование черновое | 20 | 30 | 24 | 0,204 | 0,046 | 55,196 | 55,15 | 0,232 | 0,204 |
| Шлифование чистовое | 5 | 15 | 16 | 0,148 | 0,019 | 55,021 | 55,002 | 0,175 | 0,148 |
4.2 Сравнение результатов расчетов
Для сравнения необходимо сопоставить результаты расчетов операционных размеров, операционных и общих минимальных, максимальных, номинальных припусков.
Общие припуски определяются по формулам:
Zоmin = S Zmin (4.6)
Zоmax = S Zmax (4.7)
Zоmin = 0,148+0,204+0,456+3,99 = 4,798 мм,
Zоmax = 0,175+0,232+0,682+7 = 8,089 мм.
Общий номинальный припуск для отверстия:
Zоном = Dномдет - Dномзаг (4.8)
Zоном = 59,8-55,002 = 4,798 мм.
где Dномзаг, Dномдет – номинальные диаметры заготовки и детали соответственно.
Результаты расчетов припусков приведем в табл. 4.2.
Данные по их изменению:
DZо = (ZоОЦ – ZоРА) Ч100% / ZоРА , (4.9)
где ZоОЦ , ZоРА – значения общих припусков, определенные методами решения размерных цепей и расчетно-аналитическим соответственно.
Таблица 4.2 Сравнение общих припусков
| Метод расчета | Zоmin | Zоmax | Zоном |
| Расчетно-аналитический | 4,798 | 8,089 | 4,798 |
| Расчет размерных цепей | 1,646 | 4,152 | 2,713 |
D Zоmin = (1,646 – 4,798) Ч100% / 4,798 = - 65,7 %;
D Zоmax = (4,152 – 8,089) Ч100% / 8,089 = - 48,67 %;
D Zоном = (2,713 – 4,798) Ч100% / 4,798 = -43,46 %.
Вывод: метод операционных размерных цепей позволяет существенно уменьшить припуски на обработку, а, следовательно, увеличить коэффициент использования материала и удешевить изготовление детали.