Технологический процесс изготовления калибра-пробки непроходной
Содержание
Введение
1. Анализ исходных данных
1.1. Анализ служебного назначения детали
1.2 Физико-механические характеристики материала
1.3 Классификация поверхностей детали
1.4 Анализ технологичности детали
1.5 Выбор типа производства и формы организации
2. Выбор метода получения заготовки и её проектирование
3. Разработка технологического маршрута, плана изготовления и схем базирования детали
3.1 Разработка технологического маршрута
3.2 Разработка схем базирования детали
4. Разработка операционной технологии на две операции
4.1 Определение припусков на две операции
4.2 Расчет режимов резания аналитическим методом на две операции
4.3 Выбор оборудования, приспособлений, режущих и контрольных
инструментов
4.4 Поэлементное нормирование работ на две операции
4.5 Оформление технологической документации
5. Экономическая часть
5.1 Краткая характеристика сравниваемых вариантов
5.2 Исходные данные для экономического обоснования
5.3 Расчет необходимого количества оборудования и коэффициентов загрузки
5.4 Расчет капитальных вложений (инвестиций) по сравниваемым вариантам
5.5 Расчет технологической себестоимости изменяющихся по вариантам операций
5.6 Калькуляция себестоимости обработки детали по вариантам технологического процесса
5.7 Расчет приведенных затрат и выбор оптимального варианта.
5.8 Расчет показателей экономической эффективности проектируемого варианта техники (технологии)
Вывод
Заключение
Литература
Введение
Цель квалификационного проектирования по технологии машиностроения - научится правильно применять теоретические знания, полученные в процессе учебы, использовать свой практический опыт работы на машиностроительных предприятиях для решения профессиональных технологических и конструкторских задач.
Целью данной работы является снижение трудоемкости изготовления вала путем разработки прогрессивного технологического процесса, базирующегося на современных достижениях в области станкостроения и инструментального производства.
К мероприятиям по разработке новых прогрессивных технологических процессов относится и автоматизация, на ее основе применения высокопроизводительного технологического оборудования, применения режущего инструмента, быстродействующими средствами.
В квалификационной работе должна отображаться экономия затрат труда, материала, энергии. Решение этих вопросов возможно на основе наиболее полного использования возможностей прогрессивного технологического оборудования и оснастки, создания гибких технологий.
1. Анализ исходных данных
1.1 Анализ служебного назначения детали
Деталь – калибр-пробка непроходной, предназначен для контроля е=1,999, с помощью зубьев находящихся на наружном диаметре.
Нагрузки – равномерные.
Условия смазки – нормальные.
1.2 Физико-механические характеристики материала
Деталь изготовлена из стали ХВГ1 по ГОСТ 5950 и обладает следующими характеристиками:
Инструментальная сталь ХВГ1 имеет плотность 7850 кг/м.куб. Область применения инструментальной стали ХВГ1: инструмент измерительный и режущий, для которого повышенное коробление при закалке недопустимо, калибры резьбовые, протяжки, метчики длинные, развертки длинные.
Химический состав инструментальной стали ХВГ1:
Кремний: 0,10-0,40
Марганец: 0,80-1,10
Медь: до 0,3
Никель: до 0,35
Сера: 0,03
Углерод: 0,90-1,05
Фосфор: 0,03
Хром: 0,90-1,20
Молибден: 0,30
Вольфрам: 1,20-1,60
Температура ковки инструментальной стали ХВГ1 в °С: начала 1180, конца 800. Охлаждение замедленное.
1.3 Классификация поверхностей детали
| Вид поверхности | № поверхности |
| Исполнительные поверхности | 8,9,10,14 |
| Основные конструкторские базы | 4,5,6 |
| Вспомогательные конструкторские базы | 1,2 |
| Свободные поверхности | 3,7,11,12,13,15 |
1.4 Анализ технологичности детали
| № поверхности | Вид поверхности | Ra, мкм |
| 1 | Плоская | 5,0 |
| 2 | Плоская | 5,0 |
| 3 | Плоская | 5,0 |
| 4 | Плоская | 5,0 |
| 5 | Плоская | 5,0 |
| 6 | Плоская | 5,0 |
| 7 | Плоская | 1,25 |
| 8 | Плоская | 0,20 |
| 9 | Плоская | 0,20 |
| 10 | Цилиндрическая | 5,0 |
| 11 | Цилиндрическая | 5,0 |
| 12 | Цилиндрическая | 5,0 |
| 13 | Цилиндрическая | 5,0 |
| 14 | Цилиндрическая | 5,0 |
| 15 | Цилиндрическая | 5,0 |
1.4.1 Качественная оценка технологичности
Показатели технологичности заготовки:
Коэффициент обрабатываемости материала резанием Коб=1
Простая конструкция детали (отсутствие сложных фасонных поверхностей) позволяет использовать при её производстве унифицированную заготовку.
Габаритные размеры детали и ее использование позволяет использовать рациональные методы получения заготовки, такие как: прокат, штамповка, литье.
С учётом требований к поверхностям детали (точности, шероховатости), а также их тех назначения окончательное формирование поверхностей детали (ни одной) на заготовительной операции невозможно.
Обеспечение нужной шероховатости возможно стандартными режимами обработки и унифицированным инструментом.
Данная сталь легко подвергается термообработке.
1.4.2 Показатели технологичности конструкции детали в целом
1. Материал не является дефицитным, стоимость приемлема.
2. Конфигурация детали простая.
Конструкционные элементы детали универсальны
Размеры и качество поверхности детали имеют оптимальные требования по точности и шероховатости.
Конструкция детали обеспечивает возможность использования типовых ТП ее изготовления.
Возможность обработки нескольких поверхностей с одного установа имеется.
С учётом требований к поверхностям детали (точности, шероховатости), а также их тех назначения окончательное формирование поверхностей детали (ни одной) на заготовительной операции невозможно. Невозможна обработка на проход.
Конструкция обеспечивает высокую жесткость детали.
Технические требования не предусматривают особых методов и средств контроля.
1.4.3 Показатели технологичности базирования и закрепления
а) Заготовка устанавливается удобно для обработки
б) Во время механической обработки единство баз соблюдается.
1.5 Выбор типа производства
1.5.1 Рассчитаем массу данной детали:
m =
 ,
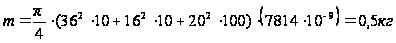
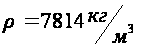
m=0,5 кг.
1.5.2 Анализ исходных данных:
- масса данной детали составляет 0,5 кг.;
- объем выпуска изделий 10000 дет/год;
- режим работы предприятия изготовителя – двухсменный;
- тип производства – крупносерийное.
Основные характеристики типа производства
- объем выпуска изделий - крупный;
- номенклатура – средняя;
- оборудование – универсальное, отчасти специальное;
- оснастка – универсальная, специализированная;
- степень механизации и автоматизации – крупная;
- квалификация рабочих – средняя;
- форма организации технологического процесса – групповая переменно-поточная;
- расстановка оборудования – по типам станков, предметно-замкнутые участки;
- виды технологических процессов – единичные, типовые, групповые, операционные;
- коэффициент закрепления операции: 10<KЗ<20 (на одном рабочем месте)
- метод определения операционных размеров – расчетно-аналитический;
- метод обеспечения точности – оборудование, настроенное по пробным деталям.
2. Выбор метода получения заготовки и её проектирование
2.1 Получение заготовки литьем землю
1) Исходя из требований ГОСТ 26.645-85, назначаем припуски и допуски на размеры детали и сводим эти данные в таблицу 1.
В зависимости от выбранного метода принимаем:
класс точности размеров и масс – 10
ряд припусков – 4.
Припуски на размеры даны на сторону. Класс точности размеров, масс и ряд припусков выбираем по таблице 2.3 [1], допуски по таблице 2.1 [1] и припуски по таблице 2.2 [1].
Таблица №1
|
Размеры, мм |
Допуски, мм |
Припуски, мм |
Расчет размеров заготовки, мм | Окончательн. размеры, мм |
| Ш 68,263 |
+3,6 -1,8 |
6,4 | Ш68,263+(2.6,4) = Ш81,063 |
Ш
84,0 |
| Ш 69,85 |
+3,6 -1,8 |
6,8 | Ш69,85+(2.6,8) = Ш83,50 |
Ш
84,0 |
| Ш 88,0 |
+3,6 -1,8 |
8,6 | Ш88,0+(2.8,6) = Ш105,2 |
Ш
105,0 |
| Ш 76,2 |
+3,6 -1,8 |
6,8 | Ш76,2+(2.6,8) = Ш89,8 |
Ш
90,0 |
| Ш 57,15 |
+3,4 -1,5 |
6,4 | 57,15+(2·6,4) = 69,95 |
Ш
70,0 |
| Ш 39,9 |
+3,4 -1,5 |
6,0 | 39,9+(2·6,0) = 51,9 |
Ш
52,0 |
| Ш 34,0 |
+3,4 -1,5 |
5,2 | 34,0+(2·5,2) = 44,4 |
Ш
45,0 |
| 1594 |
+15,0 -3,7 |
10,0 | 1594+(2.10,0) = 1614 |
1614 |
| 897 |
+7,5 -3,0 |
10,0 | 897+(2.10,0) = 1606 |
902 |
| 248 |
+4,5 -2,4 |
10,0 | 248+(10,0)-(10,0) = 248 |
248 |
| 330 |
+5,4 -2,3 |
10,0 | 330+(10,0)-(10,0) = 330 |
330 |
| 119 |
+3,6 -1,8 |
10,0 | 119+(10,0)-(10,0) = 119 |
119 |
| 83 |
+3,3 -1,5 |
10,0 | 83+(10,0)-(10,0) = 83 |
83 |


2) Литейные уклоны назначаем согласно ГОСТ 26.645-8, исходя из
конструктивных особенностей заготовки и равны не менее 1,5-2є. Согласно рекомендации, для упрощения изготовления литейной модели принимаем их одинаковыми и величиной 3°.
3) Литейные радиусы закруглений наружных углов принимаем равными не менее 5 мм. R=5 мм.
Литейные радиусы закруглений внутренних углов определяем по формуле R=0,4∙h.
R1= R2= R3=0,4∙10 мм=4 мм
4) Определяем коэффициент использования материала Км, по формуле:

где m – масса детали, кг;
M – масса заготовки, кг.
Рассчитаем
массу заготовки:
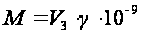 , кг
где: γ – плотность материала, кг/м3. Для стали: γ=7814 кг/м3;
Vз – объем заготовки, мм3 .
Объем заготовки определяем как алгебраическую сумму объемов простейших тел составляющих заготовку:
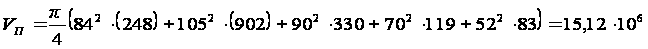 мм3
5) Рассчитаем массу литой заготовки:
 =15,12·106.7814.10-9
= 110,1 кг
Определим
коэффициент
использования
материала:
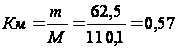 .
В данном случае материал используется нерационально, так как 43% уходит в стружку.
2.2 Получение заготовки штамповкой на кривошипных горячештамповочных прессах
1) По таблице 3.1 [1] ГОСТ 7505-89 «Ковка объёмная штамповка» выбираем:
а) Оборудование – пресс с выталкивателем;
б) Штамповочные уклоны: 5°;
в) Радиусы закруглений наружных углов, при глубине полости ручья:
10…25 мм - r = 2,5мм,
25…50 мм - r = 3мм;
Радиусы закруглений внутренних углов, больше наружных углов в 3…4 раза.
2) По таблице 3.4 [1] назначаем допуски и припуски на обработку на сторону и сводим их в таблицу 2.
Таблица № 2
|
Размеры, мм |
Допуски, мм |
Припуски, мм |
Расчет размеров заготовки, мм | Окончательн. размеры, мм |
| Ш 68,263 |
+2,4 -1,2 |
3,2 | Ш68,263+(2.3,2) = Ш75,663 |
Ш
76,0 |
| Ш 69,85 |
+2,4 -1,2 |
3,4 | Ш69,85+(2.3,4) = Ш76,1 |
Ш
76,0 |
| Ш 88,0 |
+2,4 -1,2 |
4,3 | Ш88,0+(2.4,3) = Ш96,6 |
Ш
97,0 |
| Ш 76,2 |
+2,4 -1,2 |
3,4 | Ш76,2+(2.3,4) = Ш83,8 |
Ш
84,0 |
| Ш 57,15 |
+2,2 -1,0 |
3,2 | 57,15+(2·3,2) = 65,2 |
Ш
66,0 |
| Ш 39,9 |
+2,2 -1,0 |
3,0 | 39,9+(2·3,0) = 47,9 |
Ш
48,0 |
| Ш 34,0 |
+2,2 -1,0 |
2,6 | 34,0+(2·2,6) = 39,2 |
Ш
48,0 |
| 1594 |
+10,0 -2,5 |
6,0 | 1594+(2.6,0) = 1606 |
1606 |
| 897 |
+5,0 -2,0 |
6,0 | 897+(2.6,0) = 1606 |
902 |
| 248 |
+3,0 -1,5 |
6,0 | 248+(6,0)-(6,0) = 248 |
248 |
| 330 |
+3,5 -1,5 |
6,0 | 330+(6,0)-(6,0) = 330 |
330 |
| 119 |
+2,4 -1,2 |
6,0 | 119+(6,0)-(6,0) = 119 |
119 |
| 83 |
+2,2 -1,0 |
6,0 | 83+(6,0)-(6,0) = 83 |
83 |


3) Рассчитаем площадь поковки в плане [1]:
Fпок.п =39392 мм2
4) Определяем толщину мостика для облоя [1]:
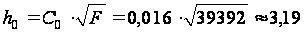 , мм
Коэффициент Со принимаем равным 0,016.
5)По таблице 3.2.2 выбираем остальные размеры облойной канавки [1]:
а) Усилие пресса – 10МН;
б) ho = 2,0 мм;
в) l = 4 мм;
г) h = 6 мм;
д) R1 = 15 мм.
6) Рассчитать объем заготовки [1]: Vзаг.=Vп+Vу+Vо , мм3
где Vп – объем поковки, рассчитываемый по номинальным горизонтальным
размерам чертежа;
Vу – объем угара, определяемый в зависимости от способа нагрева;
Vо – объем облоя при штамповке.
а) Объем поковки:
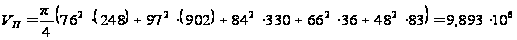 мм3
б) Объем угара Vу принимаем равным 1% от Vп.
Vу=0,098.106 мм3
в) Объем облоя Vо: Vо=ξ.FМ.(Рп + ξ . π . l),
где ξ – коэффициент, учитывающий изменение фактической площади сечения
получаемого облоя по сравнению с площадью сечения мостика; ξ=2.
Fм - площадь поперечного сечения мостика;
Рп – периметр поковки;
FM=l .ho= 4.2,0= 8 мм2
Рп= 1177 мм.
Подставим полученные данные в формулу:
Vо= 2.8Ч(1177+2.3,14.4) = 19233,92 мм3;
г) Объем поковки:
Vзаг.=9,893·106+0,098·106+19233,92=10,02·106 мм3.
Определим параметры исходной заготовки для штамповки.
6) Рассчитаем
массу поковки:
=10,02·106.7814.10-9
= 78,29 кг
7) Определим коэффициент использования материала:
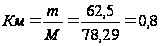
В данном случае материал используется рационально, так как только 20% уходит в стружку.
Данный метод получения заготовки удовлетворяет задаче получения заготовки с контуром приближающемся к контуру детали; т.е. с коэффициентом использования Км близким к 1.
2.3 Технико-экономический анализ
Для окончательного выбора метода получения заготовки, следует провести сравнительный анализ по технологической себестоимости.
Расчет технологической себестоимости заготовки получаемую по первому или второму методу проведем по следующей формуле [1]:
Ст=Сзаг.. М + Cмех.. (М-m)-Сотх.. (M-m), руб.
где М – масса заготовки, кг;
m – масса детали, кг;
Сзаг – стоимость одного килограмма заготовок, руб./кг;
Cмех. – стоимость механической обработки, руб/кг;
Сотх – стоимость одного килограмма отходов, руб/кг.
Стоимость заготовки, полученной такими методами, как литье в землю и штамповка на кривошипных горячештамповочных прессах, с достаточной для стадии проектирования точностью можно определить по формуле [1]:
Сзаг=Сот . hT . hC . hB . hM . hП , руб/кг,
где Сот – базовая стоимость одного килограмма заготовки, руб./кг;
hT – коэффициент, учитывающий точность заготовки;
hC – коэффициент, учитывающий сложность заготовки;
hB – коэффициент, учитывающий массу заготовки;
hM – коэффициент, учитывающий материал заготовки;
hП - коэффициент, учитывающий группу серийности.
Для получения заготовки по методу литья значения коэффициентов в формуле следующие [1]:
hT =1,06 – 1-ый класс точности;
hC =0,7 – 1-ая группа сложности получения заготовки;
hB =0,93 – так как масса заготовки находится в пределах 3…10,0 кг;
hM =1,21 – так как сталь углеродистая;
hП =1 – 3-ая группа серийности;
Базовая стоимость одного килограмма отливок составляет Сот = 4,00 руб.
Сзаг. = 4,00 . 1,06 . 0,7 . 0,93 . 1,21 . 1 = 3,34 руб./кг
Определяем стоимость механической обработки по формуле:
Смех. = Сс + Ем . Ск, руб./кг;
где Сс = 0,495 – текущие затраты на один килограмм стружки, руб./кг [1];
Ск = 1,085 – капитальные затраты на один килограмм стружки, руб/кг [1];
Ем = 0,1 – нормативный коэффициент эффективности капитальных вложений выбираем из предела (0,1…0,2) [1].
Смех. = 0,495 + 0,1 . 1,085 = 0,6035 руб./кг
Стоимость одного килограмма отходов принимаем равной Сотх. = 0,0144 руб./кг.
Определим общую стоимость заготовки, получаемую по методу литья:
Ст = 3,34. 110,1+ 0,6035 . (110,1-62,5) – 0,0144. (110,1-62,5) = 400 руб.
Для заготовки, получаемой методом штамповкой на кривошипных горячештамповочных прессах, значения коэффициентов в формуле (9) следующие[1]: Сзаг=Сшт . hT . hC . hB . hM . hП , руб/кг,
где hT =1,05 – 1-ой класс точности;
hC =0,75 – 1-ая группа сложности получения заготовки;
hB =0,87– так как масса заготовки находится в пределах 4…10 кг;
hM =1 –так как сталь углеродистая;
hП =1;
Базовая стоимость одного килограмма штамповок составляет Сшт = 5,30 руб./кг
Сзаг. = 5,30 . 1,05 . 0,75 . 0,87. 1 . 1 = 3,631 руб./кг
Определяем общую стоимость заготовки, получаемую штамповкой:
Ст = 3,63. 78,29 + 0,6035 . (78,29-62,5) –0,0144. (78,29-62,5) = 293 руб.
Таким образом, по технологической себестоимости наиболее экономичным является вариант изготовления детали из заготовки, полученной штамповкой.
Ожидаемая годовая экономия:
Эгод. = (СТ2 – СТ1) . N , руб.;
где N – годовая программа выпуска деталей, шт.;
Эгод. = (400 – 293) . 10000 = 1070000 руб.
Вывод: на основании сопоставления технологических себестоимостей по рассматриваемым вариантам делаем вывод о том, что для дальнейшей разработки следует выбрать метод получения заготовки штамповкой. В этом случае годовая экономия составит 1070000 рублей.
3. Разработка технологического маршрута и плана изготовления детали
3.1 Разработка технологического маршрута обработки поверхностей
Таблица №3
| № пов. |
Квалитет точности |
Шероховатость Ra. | Маршрут обработки |
| 1 | 14 | 10,0 | Ф, ТО. |
| 2 | 8 | 2,5 | Т, Тч, ТО, Ш. |
| 3 | 8 | 2,5 | Т, Тч, ТО, Ш. |
| 4 | 8 | 2,5 | Т, Тч, ТО, Ш. |
| 5 | 8 | 2,5 | Т, Тч, ТО, Ш. |
| 6 | 8 | 2,5 | Т, Тч, ТО, Ш. |
| 7 | 8 | 2,5 | Т, Тч, ТО, Ш. |
| 8 | 14 | 10,0 | Ф, ТО. |
| 9 | 7 | 1,25 | С, ТО, Ш, Шч. |
| 10 | 6 | 1,25 | Т, Тч, ТО, Ш, Шч. |
| 11 | 6 | 1,25 | Т, Тч, ТО, Ш, Шч. |
| 12 | 6 | 1,25 | Т, Тч, ТО, Ш, Шч. |
| 13 | 14 | 2,5 | Т, Тч, ТО. |
| 14 | 8 | 1,25 | Т, Тч, ТО, Ш. |
| 15 | 14 | 2,5 | Т, Тч, ТО. |
| 16 | 14 | 2,5 | Т, Тч, ТО. |
| 17 | 9 | 5,0 | Ф, ТО. |
| 18 | 9 | 10,0 | Ф, ТО. |
| 19 | 9 | 5,0 | Ф, ТО. |
| 20 | 9 | 10,0 | Ф, ТО. |
| 21 | 14 | 10,0 | С, ТО. |
| 22 | 14 | 10,0 | С, ТО. |
| 23, 25 | 7 | 1,25 | Ф, ТО, Ш, Шч. |
| 24, 26 | 6 | 1,25 | Ф, ТО, Ш, Шч. |
В таблице 3 обозначено: Т – точение черновое; Тч – точение чистовое; ТО – термообработка; Ш – шлифование предварительное; Шч – шлифование чистовое; С – сверление; Ф – фрезерование.
Таблица №4
| № операции | Название и марка оборудования | Название операции | Обрабатываемые поверхности |
| 00 | ГКМ | Заготовительная | Все формообразующие поверхности (см. эскиз) |
| 05 |
Фрезерно-центровальный МР–71М |
Фрезерно- центровальная |
1, 8, 9. |
|
10 установ 1 |
Токарно-винторезный 1К62 |
Токарная (черновая) |
2, 3, 10, 11, 12. |
| 10 установ 2 | Токарно-винторезный 1К62 |
Токарная (черновая) |
4, 5, 6, 7, 13, 14, 15, 16. |
|
15 установ 1 |
Токарно-винторезный с ЧПУ 16К20Ф3 |
Токарная (чистовая) |
2, 3, 10, 11, 12. |
|
15 установ 2 |
Токарно-винторезный с ЧПУ 16К20Ф3 |
Токарная (чистовая) |
4, 5, 6, 7, 13, 14, 15, 16. |
| 20 |
Вертикально- фрезерный с ЧПУ 6Р13РФ3 |
Фрезерная | 17, 18, 19, 20. |
| 25 |
Вертикально- фрезерный с ЧПУ 6Р13РФ3 |
Фрезерная | 23, 24, 25, 26. |
| 30 | Вертикально сверл. 2Н118 | Сверлильная | 21, 22. |
| 35 | Термопечь | Термическая | Все поверхности |
| 40 | Центрошлифо-вальный ZSM5100 | Центрошлифо-вальная | 9. |
|
45 установ 1 |
Торцекруло-шлифовальный 3А110 |
Торцекругло-шлифовальная (предварительная) |
2, 3, 10, 11, 12. |
|
45 установ 2 |
Торцекруло-шлифовальный 3А110 |
Торцекругло-шлифовальная (предварительная) |
4, 5, 6, 7, 14. |
|
50 установ 1 |
Торцекруло-шлифовальный 3А110 |
Торцекругло-шлифовальная (чистовая) |
14. |
|
50 установ 2 |
Торцекруло-шлифовальный 3А110 |
Торцекругло-шлифовальная (чистовая) |
10, 11, 12. |
| 55 |
Шлифовальный с ЧПУ 3М163Ф2Н1В |
Шлифовальная (предварительная) |
23, 24, 25, 26. |
| 60 |
Шлифовальный с ЧПУ 3М163Ф2Н1В |
Шлифовальная (чистовая) |
23, 24, 25, 26. |
| 65 |
Моечная машина Ocifel |
Моечная | Все поверхности |
| 70 | Контрольный стол | Контрольная | Все поверхности |
3.2 Разработка технологических схем базирования
На операции 05 фрезерно-центровальной в качестве технологических баз используем наружную цилиндрическую поверхность 1200 и торец 400. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью тисков с призматическими губками и откидного упора. Здесь и далее индекс около номера поверхности обозначает номер операции, на которой она получена. Индекс 00 относится к заготовительной операции.
На операции 10 токарная (черновая) на двух установах в качестве технологических баз используем искусственные технологические базы под вращающиеся центра (поверхности 905), торец (805 – установ 1), (105 – установ 2) и наружную цилиндрическую поверхность (1600 – установ 1), (1010 – установ 2). Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью вращающихся центров и поводкового патрона.
На операции 15 токарная (чистовая) на двух установах в качестве технологических баз используем искусственные технологические базы под вращающиеся центра (поверхности 905), торец (805 – установ 1), (105 – установ 2) и наружную цилиндрическую поверхность (1610 – установ 1), (1015 – установ 2). Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью вращающихся центров и поводкового патрона.
На операции 20 фрезерной в качестве технологических баз используем наружную цилиндрическую поверхность 1215, а так же торец 315. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью тисков с призматическими губками и упора.
На операции 25 фрезерной в качестве технологических баз используем наружную цилиндрическую поверхность 1215, а так же торец 315. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью центров, поводкового патрона с делительной головкой и упора.
На операции 30 сверлильной в качестве технологических баз используем наружную цилиндрическую поверхность 1215, а так же торец 315. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью тисков с призматическими губками и упора.
На операции 40 центрошлифовальной в качестве технологических баз используем наружные цилиндрические поверхности 1235, а так же торец 335. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью тисков с призматическими губками и упора.
На операции 45 торцекруглошлифовальная (предварительная) на двух установах в качестве технологических баз используем искусственные технологические базы под вращающиеся центра (поверхности 940), торец (835 – установ 1), (135 – установ 2) и наружную цилиндрическую поверхность (1635 – установ 1), (1045 – установ 2). Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью вращающихся центров и поводкового патрона.
На операции 50 торцекруглошлифовальная (чистовая) на двух установах в качестве технологических баз используем искусственные технологические базы под вращающиеся центра (поверхности 940), торец (835 – установ 1), (135 – установ 2) и наружную цилиндрическую поверхность (1045 – установ 1), (1450 – установ 2). Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью вращающихся центров и поводкового патрона.
На операции 55 шлифовальная (предварительная) на в качестве технологических баз используем искусственные технологические базы под вращающиеся центра (поверхности 940), торец 135 и наружную цилиндрическую поверхность 1050. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью центров, поводкового патрона с делительной головкой и упора.
На операции 60 шлифовальная (предварительная) на в качестве технологических баз используем искусственные технологические базы под вращающиеся центра (поверхности 940), торец 135 и наружную цилиндрическую поверхность 1050. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью центров, поводкового патрона с делительной головкой и упора.
Принятые схемы базирования обеспечивают нулевую или минимальную погрешность базирования при обработке.
Теоретические схемы базирования приведены на «Плане обработки детали».
4. Разработка операционной технологии
4.1 Определение операционной припусков на все поверхности изделия
Расчёт припусков состоит в определении толщины слоя материала, удаляемого в процессе обработки заготовки. Припуск должен быть минимальным, чтобы уменьшить количество снимаемого материала и расходы на обработку, и в то же время достаточным, чтобы исключить появление на обработанной поверхности дефектов (шероховатость, чернота, отбеленный слой и т. п.) черновых операций.
Припуск на самую точную поверхность 12 Ж88,9js6 рассчитаем аналитическим методом по переходам [1]. Результаты расчета будем заносить в таблицу 5.
1) В графы 1 и 2 заносим номера и содержание переходов по порядку, начиная с получения заготовки и кончая окончательной обработкой; заготовительной операции присваиваем № 00.
2) В графу 3 записываем квалитет точности, получаемый на каждом переходе. По таблице 18.2. [1] определяем величину Td допуска для каждого квалитета и записываем в графу 4.
3) Для каждого перехода определяем составляющие припуска. По таблице 18.2. [1] определяем суммарную величину, a = hд + Rz, где Rz - высота неровностей профиля мм, hд - глубина дефектного слоя мм. Значение a заносим в графу 5 таблицы 5.
По формуле D = 0,25Td [5] определяем суммарное отклонение формы и расположения поверхностей после обработки на каждом переходе. Значение D заносим в графу 6 таблицы 5.
Погрешность установки e заготовки в приспособлении на каждом переходе, где совпадают технологическая и измерительная база принимаем равной нулю.
Для случаев несовпадения баз значения e имеются в литературе [1]. Значение e заносим в графу 7 таблицы 5. Для переходов 00 в графе 7 делаем прочерк.
4) Определяем предельные значения припусков на обработку для каждого перехода, кроме 00.
Минимальное значение припуска определяем по формуле [1]:
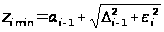
Здесь и далее индекс i относится к данному переходу, i-1 - к предыдущему переходу, i+1 - к последующему переходу.
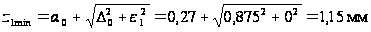 ;
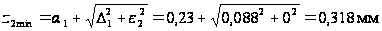 ;
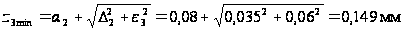 ;
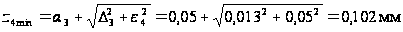 .
Определим
расчётный
минимальный
размер Dр
для каждого
перехода по
формуле [1]:
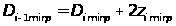 ;
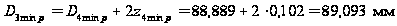 ;
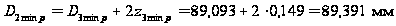 ;
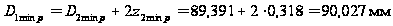 ;