Назначение и устройство червячного одноступенчатого редуктора
Выбираем получение заготовок на горизонтально-ковочных машинах, Сзаг = 13,46 руб
Определение типа производства
Согласно ГОСТ 3.1108-74 ЕСТД и ГОСТ 14.004-74 ЕСТД одной из основных характеристик типа производства является коэффициент закрепления операций Кз.о.
Коэффициент Кз.о показывает отношение числа всех операций, выполняемых в цехе в течение месяца, к числу рабочих мест, т.е. характеризует число операций, приходящихся в среднем на одно рабочее место в месяц, или степень специализации рабочих мест.
При Кз.о Ј 1 производство является массовым
1ЈКз.о Ј 10 – крупносерийным;
10ЈКз.о Ј 20 - среднесерийным;
20ЈКз.о Ј 40 – мелкосерийным.
В единичном производстве Кз.о не регламентируется.
Упрощёно, тип производства можно определить по массе детали и годовой программе выпуска. При массе 6,5 кг и годовой программе выпуска 2500 штук в год тип производства – средне-серийное.
Разработка маршрутного технологического процесса. Выбор общих технологических баз
Для детали колесо червячное в собре выбираем следующие технологические базы: установочная (1, 2, 3), двойная опорная (4, 5), опорная (6) (рисунок 4). Такое базирование обеспечит заданную точность в процессе изготовления детали и будет обеспечена при базировании на оправке и в мембранном патроне при шлифовании внутреннего диаметра колеса. Для первой операции выбираем базирование в центровой оправке.
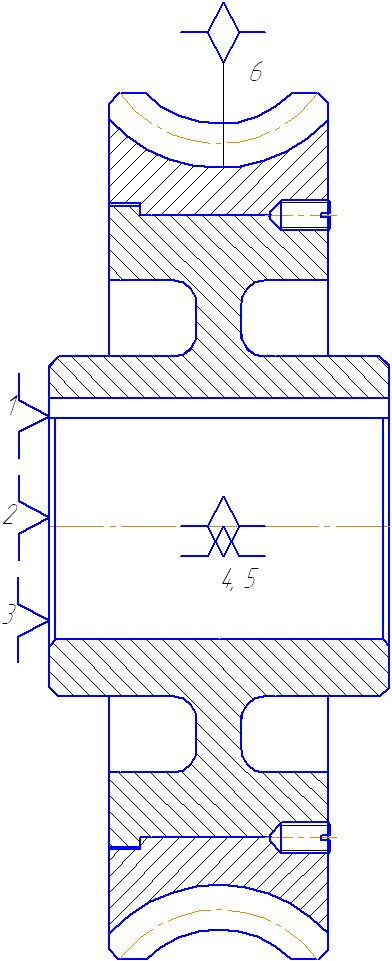
Рисунок 4 – Схема базирования колеса червячного в сборе
Разработка последовательности выполнения операций
Разработка последовательности выполнения операций – это, так называемый, маршрут обработки заготовки, который представлен в таблице 5.
Таблица 5 - Технологические схемы обработки
|
№ Пов. |
Наименование поверхности |
Технологические переходы |
Требуемые параметры |
|
| IT | Ra | |||
| 1 |
Зубчатая поверхность, D = 229 |
Точение черновое Точение чистовое Фрезерование зубьев Обкатывание зубьев |
h12 h11 |
6,3 3,2 3,2 1,6 |
| 2 | Торец | Без обработки | Н14 | 6,3 |
| 3 | Выемки | Без обработки | Н14 | 6,3 |
| 4 | Внешний диаметр Ж 90 | Без обработки | Н14 | 6,3 |
| 5 | Торец L= 90 | Точение однократное | h12 | 2,5 |
| 6 | Фаска 1,6 ґ 45° | Точение однократное | h14 | 6,3 |
| 7 |
Шпоночный паз b = 18 |
протягивание | Js9 | 3,2 |
| 8 |
Внутренняя цилиндрическая поверхность, D = 60 |
Зенкерование черновое Зенкерование чистовое Протягивание Шлифование черновое Шлифование чистовое |
h12 h11 h10 h9 h7 |
6,3 3,2 2,5 1,6 0,8 |
| 9 | Торец | Без обработки | ||
| 10 | Торец L= 90 | Точение однократное | h14 | 6,3 |
| 11 | Торец L= 70 | Точение однократное | h12 | 2,5 |
Проектирование операционного технологического процесса. Выбор оборудования и СТО
Оборудование и их технические характеристики представлены в таблице 6.
Таблица 6 – Технологическое оборудование
| Наименование операции | Модель станка |
| Токарная |
Токарно-винторезный станок модели 16К20 Параметры: Наибольший диаметр обрабатываемого прутка 400 мм Наибольшая длина подачи прутка 1000 мм Частота вращения шпинделя 12.5 – 1600 об/мин Продольная подача револьверного суппорта 0.05 – 2.8 мм/об Мощность эл. двигателя привода главного движения 11 КВт |
| Протяжная |
Горизонтально - протяжной станок модели 7Б510 Параметры: Номинальное тяговое усилие 10000 кг-с Длинна рабочего хода ползуна 1250 мм Диаметр отверстия под планшайбу в опорной плите 150 мм Размер передней опорной плиты 420 мм Пределы рабочей скорости протягивания 1ё9 м/мин Мощность главного электродвигателя 17 кВт КПД станка 0,9 |
|
Внутришлифо- вальная |
Внутришлифовальный станок модели 3К225В Параметры: Наибольшие размеры устанавливаемой заготовки диаметр 200 мм длина 50 мм Диаметр шлифуемых отверстий 3-25 мм Наибольший ход стола 320 мм Частота вращения шпинделя заготовки 280 – 2000 об/мин Частота вращения шпинделя шлиф. круга 20000 об/мин Мощность электродвигателя привода главного движения 4 КВт |
| Зубофрезерная |
Зубофрезерный полуавтомат модели 5304В Параметры: Наибольший диаметр обрабатываемой заготовки 80 мм Наибольшие размеры нарезаемых колес: модуль 1,5 длина зуба прямозубых колес 100 мм Частота вращения шпинделя инструмента 1600 об/мин Мощность электродвигателя привода главного движения 1,5 кВт |
| Зубообкотная |
Зубообкатной станок модели 5П722 Параметры: Наибольший диаметр обрабатываемой заготовки 320 мм Модуль обрабатываемых зубчатых колес 0,3-6 Частота вращения ведущего шпинделя 1450 об/мин Мощность электродвигателя привода главного движения 5,5 кВт |
Для обработки шестерни на различном оборудовании выбираем стандартный металлорежущий инструмент [6, гл.3] и заносим его в таблицу 7.
Таблица 7 – Металлорежущий инструмент
| Название операции | Металлорежущий инструмент |
| Токарная |
1.
Проходной
упорный прямой
резец Т15К6 с
углом в плане
2.
Токарный
проходной
отогнутый
резец Т15К6 с
углом в плане
3. Резец подрезной Т15К6 (ГОСТ 18880 – 73) 4. Зенкер цельный с коническим хвостовиком ГОСТ12489 – 71 |
| Шлифовальная |
Шлифовальный круг ПВД; 24А16ПС25К8А, ГОСТ 2424 - 96 |
| Протяжная | Протяжка шпоночная ГОСТ 24820 – 81 |
| Зубофрезерная |
Фреза специальная m=3,5; |
| Зубообкатная | Колесо специальное |
 (ГОСТ 18879 – 73)
 (ГОСТ 18869 – 73)
Формирование структуры операций и построение размерных схем
При современном уровне требований к изделиям машиностроения высокие показатели качества деталей машин, как правило, могут быть достигнуты лишь путем ряда последовательно выполняемых технологических операций. Свойства деталей формируются поэтапно – от операции к операции, поскольку для каждого способа обработки существуют возможности исправления исходных погрешностей заготовки и получения требуемых точности и качества обработанных поверхностей. Поэтому, как отмечалось ранее, при изготовлении заготовки необходимо стремиться, чтобы она по форме и размерам максимально приближалась к готовой детали. Это приводит к повышению точности и качества поверхностей готовой детали, способствует экономии материала и сокращению трудоемкости механической обработки. Для достижения поставленной задачи – обеспечения заданных показателей редуктора – следует правильно назначить припуски и допуски на заготовку рассматриваемого червячного колеса.
На обрабатываемые поверхности заготовки червячного колеса назначаем припуски и допуски по ГОСТ 26645 – 85 и записываем их значения в таблицу 8.
Таблица 8 - Припуски и допуски на обрабатываемые поверхности червячного колеса (размеры в мм)
| Размер | Припуск |
Допуск |
|
Ш229 |
2∙1,8 |
|
|
Ш190 |
2∙1,7 |
|
| Ш68+0,03 | 2∙1,4 |
|
| 40 | 2∙1,3 |
|
|
90 |
2∙1,6 |
|
| 15 | 2∙1,2 |
|
 0,046
Технологическое установочно-зажимное приспособление. Служебное назначение приспособления
Для чистовой обработки наружной поверхности и шлифования колесо надеваем на центрирующую оправку, которая обеспечит заданную точность установки.
Центровые оправки применяют для установки с центральным базовым отверстием втулок, колец, шестерён, обрабатываемых на многорезцовых шлифовальных и других станках. При обработке партии таких деталей требуется получить высокую концентричность наружных и внутренних поверхностей и заданную перпендикулярность торцов к оси детали.
Показатели качества приспособления
При базировании на центрирующей оправке на чистовых операциях и при обработке зубьев заготовка устанавливается по обработанному внутреннему диаметру, что позволяет избежать погрешностей базирования, поскольку обеспечивает взаимосвязь между зубчатой поверхностью и осью посадочного отверстия. При выбранной схеме базирования заготовки на центрирующей оправке технологическая, конструкторская база и измерительная совпадают, что приведет к отсутствию погрешности базирования.
Для оправки с тарельчатыми пружинами погрешность установки
 мкм при базе
в 150 мм [1,
табл. 13]
Износ при обработке колеса при базировании на тарельчатые пружины
eи= 0,007мм.
Погрешность фиксации
eс=0,001мм.
Принципиальная схема и описание работы приспособления. Оправки и патроны с тарельчатыми пружинами применяются для центрирования и зажима по внутренней или наружной цилиндрической поверхности обрабатываемых деталей. В графической части показана центровая оправка с тарельчатыми пружинами. Оправка состоит из корпуса 7, упорного кольца 2, пакета тарельчатых пружин 6, нажимной втулки 3 и тяги 1, и гайкой 4. Оправку применяют для установки и закрепления детали 5 по внутренней цилиндрической поверхности. При закручивании гайки 4, последняя, через втулку 3, нажимает на тарельчатые пружины 6. Пружины выпрямляются, их наружный диаметр увеличивается, а внутренний уменьшается, и обрабатываемая деталь 5 центрируется и зажимается.
Заключение
В результате проделанной работы были реализованы навыки ведения самостоятельной инженерной работы, изучена методика теоретико-эксперементальных исследований технологических процессов механо-сборочного производства.
Осуществлено проектирования технологических процессов сборки редуктора червячного одноступенчатого и технологических процессов изготовления детали – колесо червячное в сборе.
Список использованных источников
1. Маталин А.А. Технология машиностроения. Л.: Машиностроение, Ленингр. Отд-ние, 1985г. 496с.
2. Аверченков В.И., Гордиленко О.А. и др. Сборник задач и упражнений по технологии машиностроения. М: Машиностроение, 1988г. 192с.
3. Руцкой A.M., Шишков С.Е. и др. Сборник задач и упражнений по технологии машиностроения. Курск ГТУ. Курск, 2000г. 240с.
4. Справочник контролёра машиностроительного завода. Допуски, посадки, линейные измерения/ А.Н. Виноградов, Ю.А. Воробьёв, Л.Н. Воронцов. М.: Машиностроение. 1980г. 527с.
5. Справочник технолога-машиностроителя. Т. 1. /А.Г. Косилова, Р.К. Мещеряков. М.: Машиностроение. 1986г. 656с.
6. Справочник технолога-машиностроителя. Т. 2. /А.Г. Косилова, Р.К. Мещеряков. М.: Машиностроение. 1986г. 496с.
7. Якушев А.И. и др. Взаимозаменяемость, стандартизация и технические измерения. М.: Машиностроение, 1986г.
8. Допуски и посадки: Справочник под ред. Мягкова. Л.: Машиностроение, 1979г.
9. Белоусов А.П. Проектирование станочных приспособлений. М., «Высшая школа», 1974г. 264с.
10. Колесов И.М. Основы технологии машиностроения: Учеб. для машиностроит. спец. вузов. – 3-е изд., стер. – М.: Высш. шк., 2001г. 591с.: ил.
11. ГОСТ 29285 – 92 «Редукторы и мотор – редукторы. Общие требования к методам испытаний
Размещено на