Исследование процесса вытяжки заготовки "стакан"
Рис. 53. Распределение интенсивности напряжения по сечению заготовки на 40 этапе нагружения.
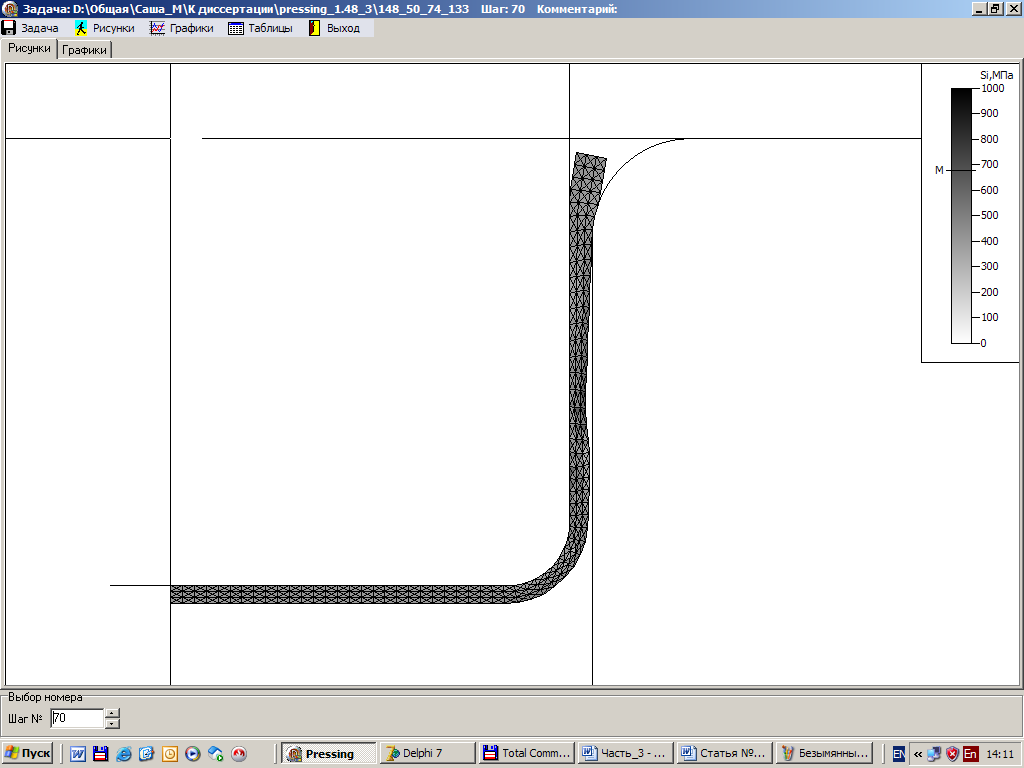
Рис. 54. Распределение интенсивности напряжения по сечению заготовки на 70 этапе нагружения.
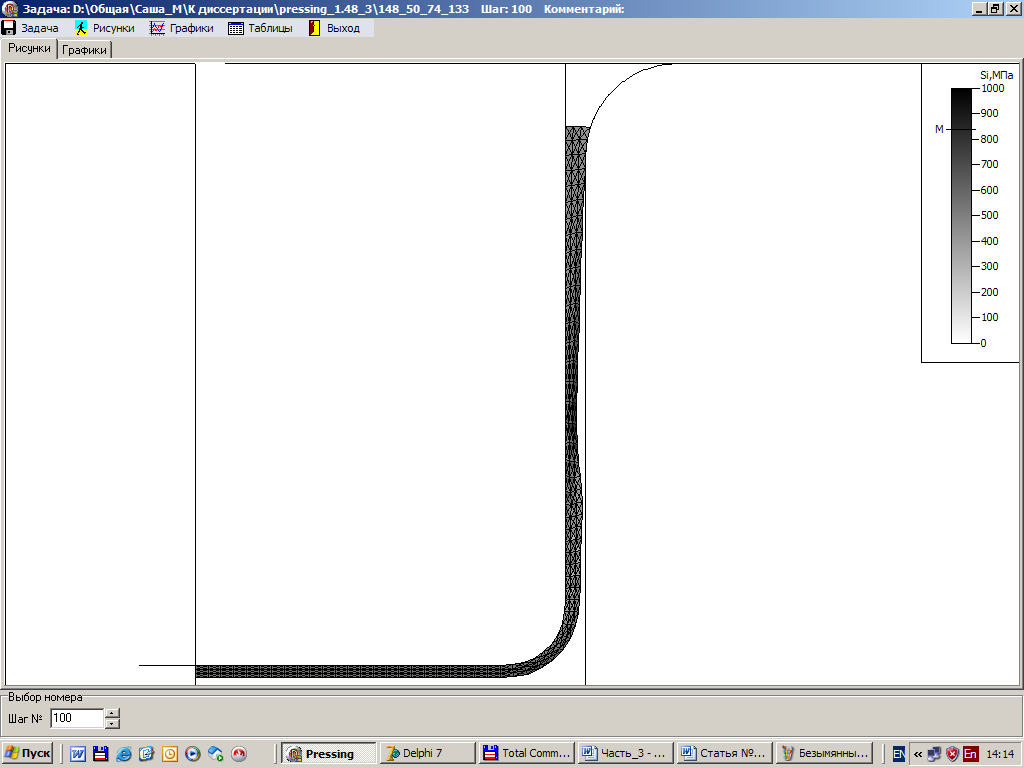
Рис. 55. Распределение интенсивности напряжения по сечению заготовки на 100 этапе нагружения.
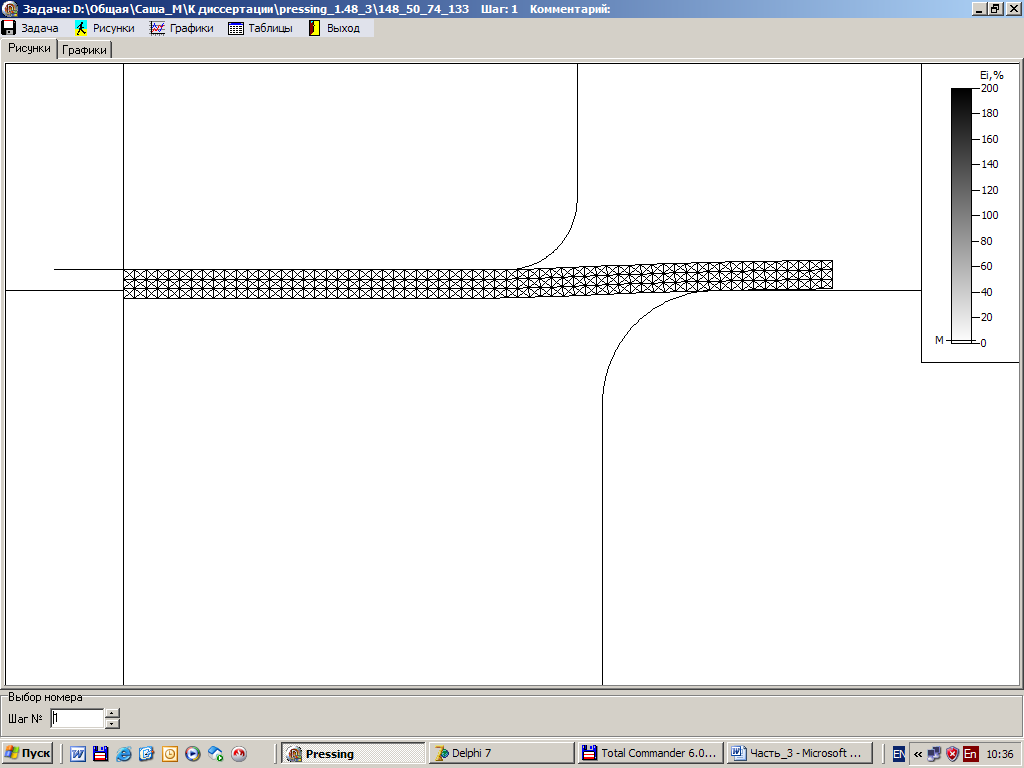
Рис. 56. Распределение интенсивности деформации по сечению заготовки на 1 этапе нагружения.
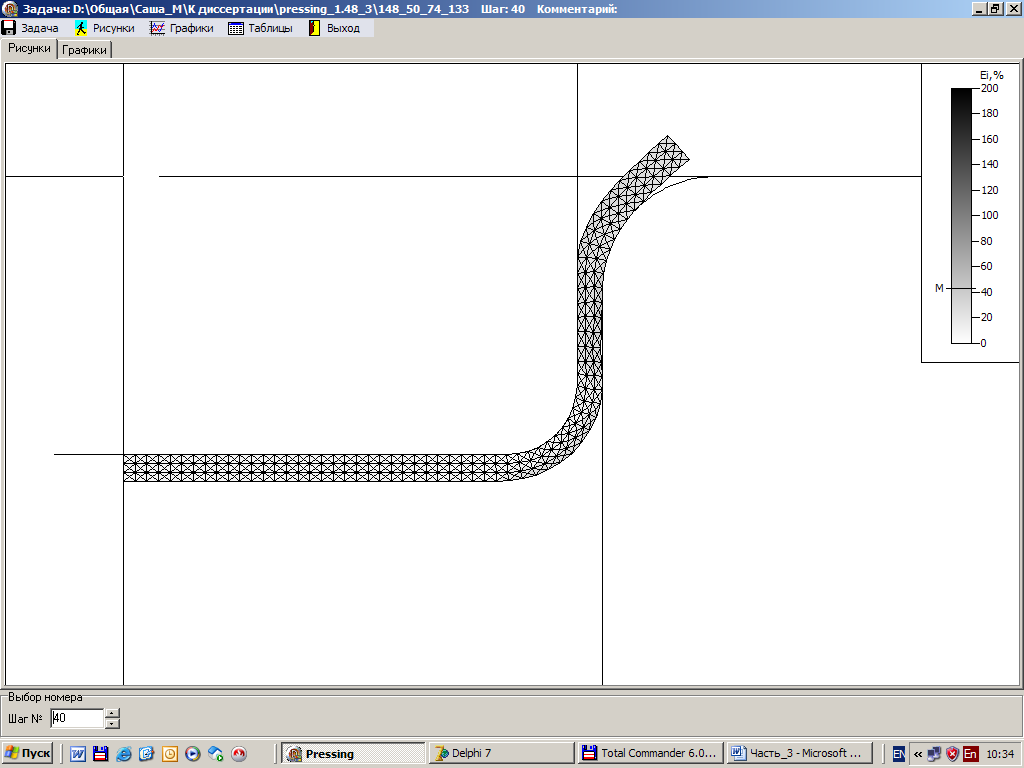
Рис. 57. Распределение интенсивности деформации по сечению заготовки на 40 этапе нагружения.
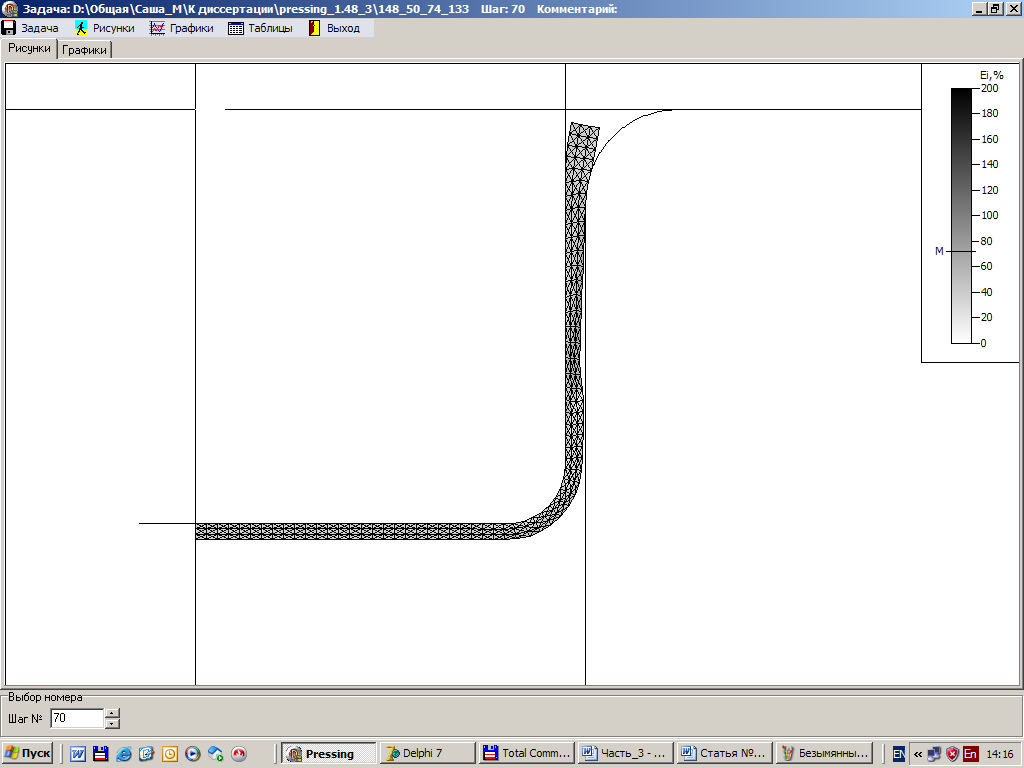
Рис. 58. Распределение интенсивности деформации по сечению заготовки на 70 этапе нагружения.
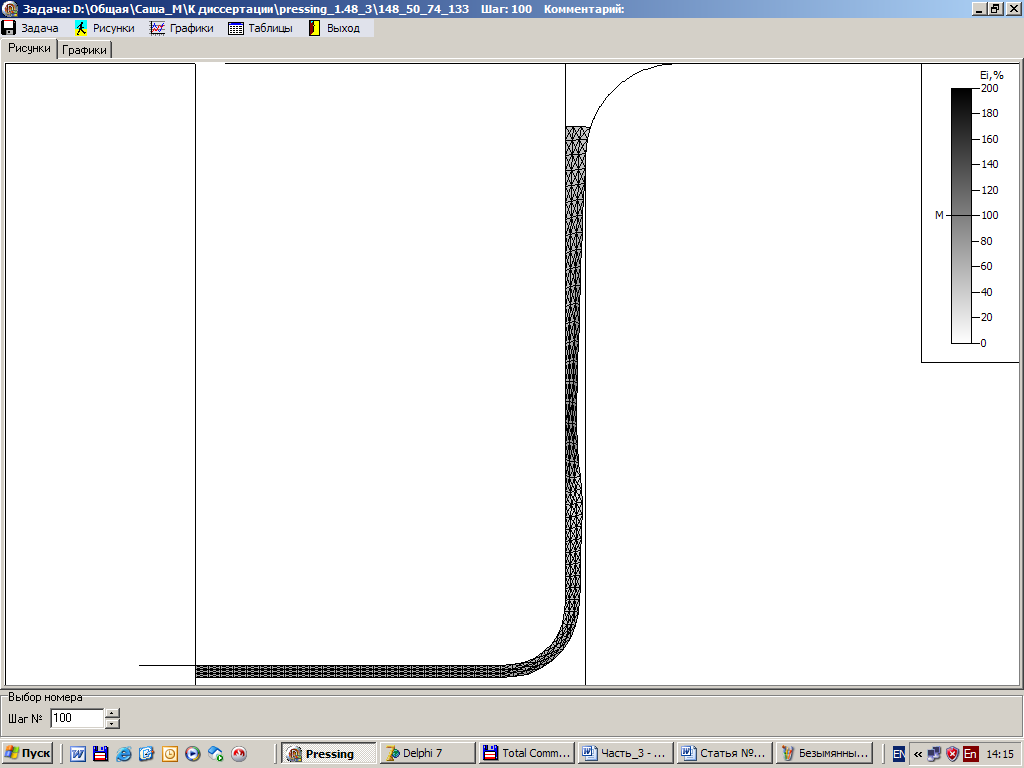
Рис. 59. Распределение интенсивности деформации по сечению заготовки на 100 этапе нагружения.
На рис. 53 – 58 представлены графики изменения компонентов напряжения и компонентов деформации.
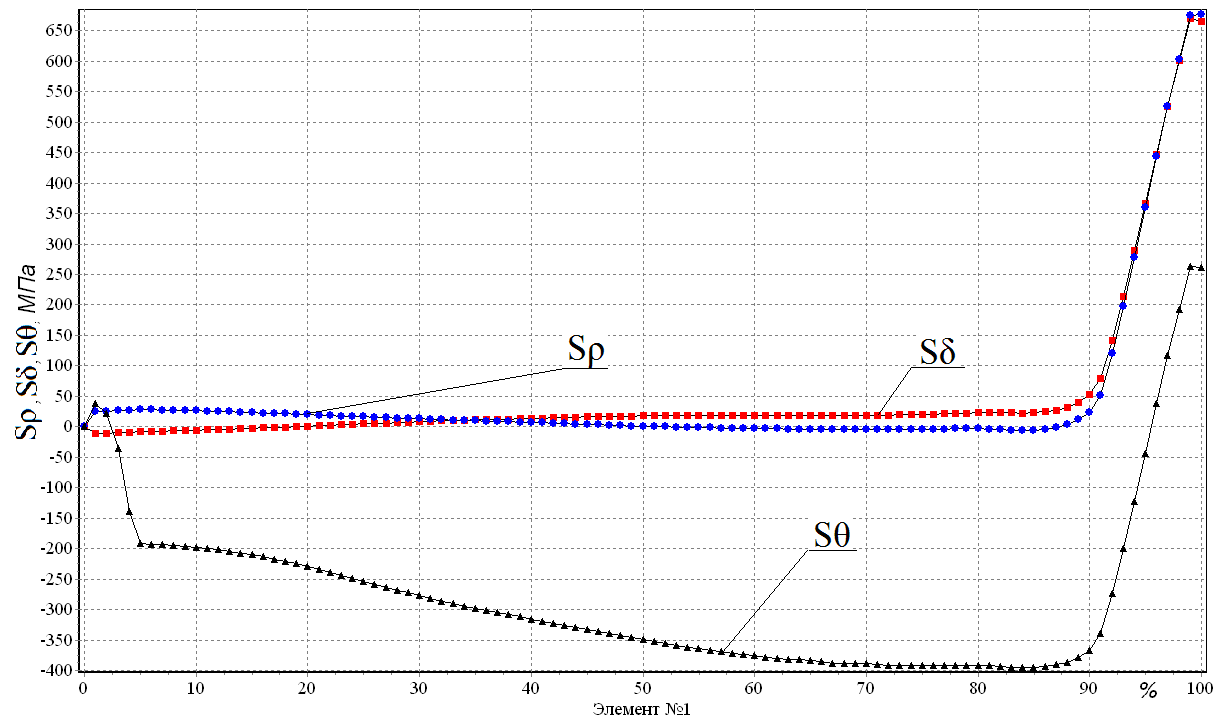
Рис. 60. Изменение
компонентов
напряжения
по ходу нагружения
для точки 1 при
 (вариант 3).
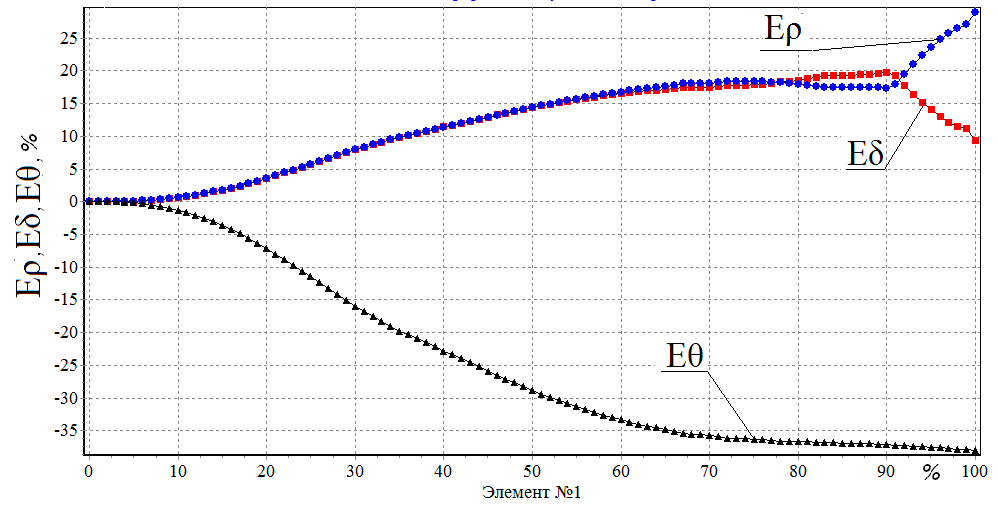
Рис. 61. Изменение
компонентов
деформации
по ходу нагружения
для точки 1 при
(вариант 3).
Радиальная и осевая компоненты по ходу нагружения в данном случае практически не отклоняются от нулевого значения, а окружная компонента находится в зоне сжатия. Осевая и радиальная компоненты деформации находятся в зоне растяжения, а окружная в зоне сжатия. Резкое возрастание радиальной компоненты и спад осевой обуславливается затягиванием в матрицу концевой части заготовки большей по толщине, чем зазор между матрицей и пуансоном.
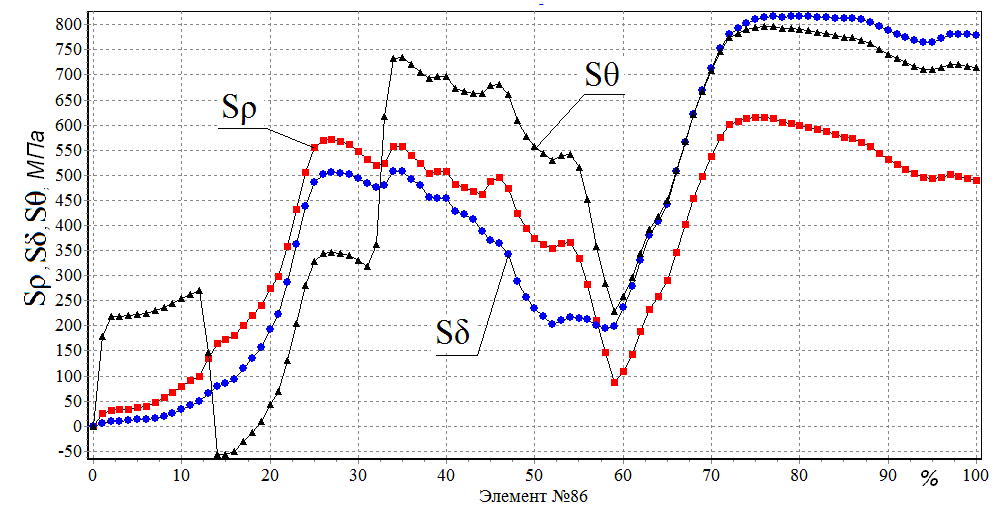
Рис. 62. Изменение
компонентов
напряжения
по ходу нагружения
для точки 2 при
(вариант 3).
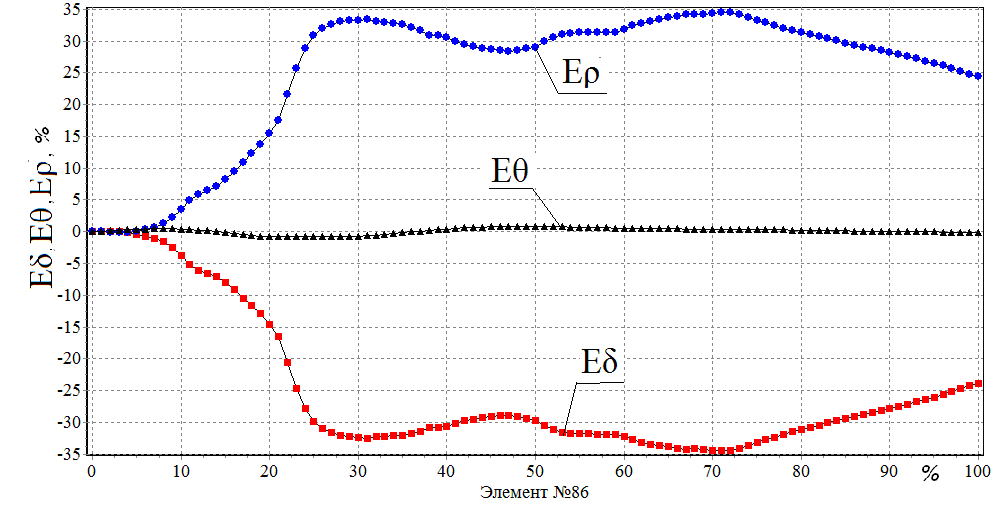
Рис. 63. Изменение
компонентов
деформации
по ходу нагружения
для точки 2 при
(вариант 3).
Установлено, что осевая и радиальная компоненты напряжения в зоне растяжения до 50 шага возрастают, а затем падают до 0; окружная компонента на 18 шаге переходит из зоны растяжения в зону сжатия. Радиальная и осевая компоненты деформации находятся в зоне растяжения и зоне сжатия соответственно, что обуславливается утонением боковой стенки заготовки.
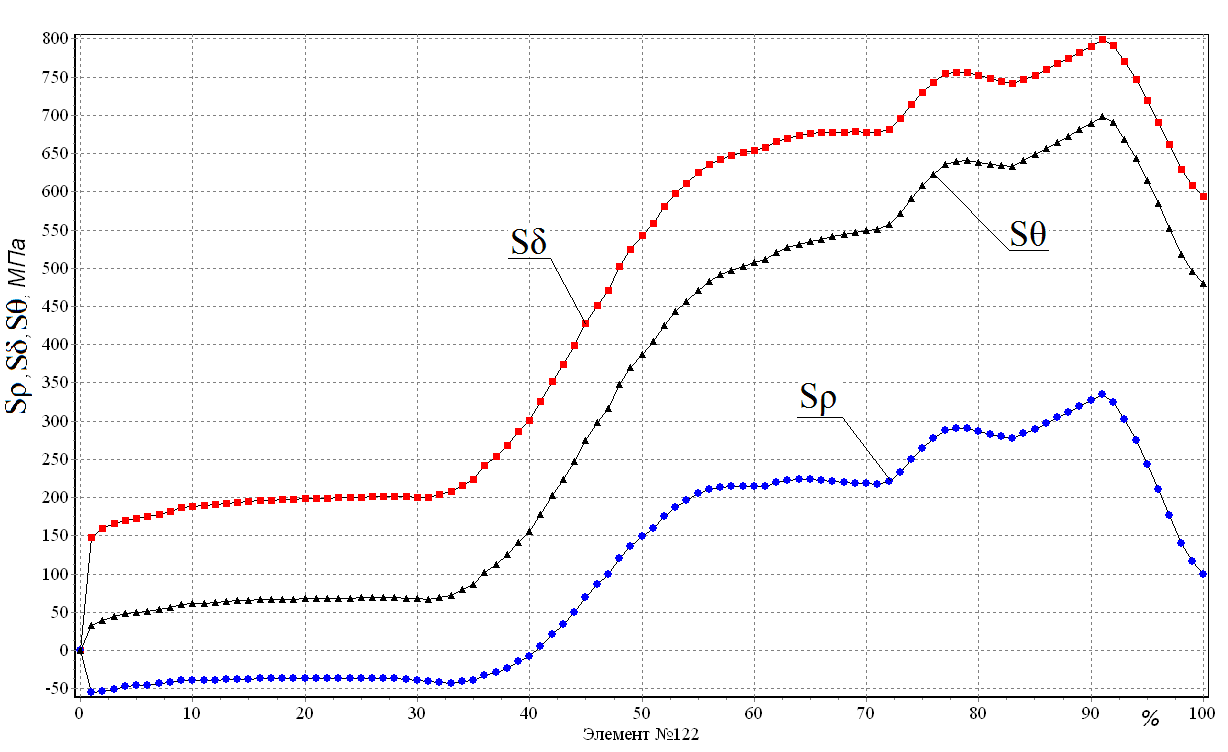
Рис. 64. Изменение
компонентов
напряжения
по ходу нагружения
для точки 3 при
(вариант 3).
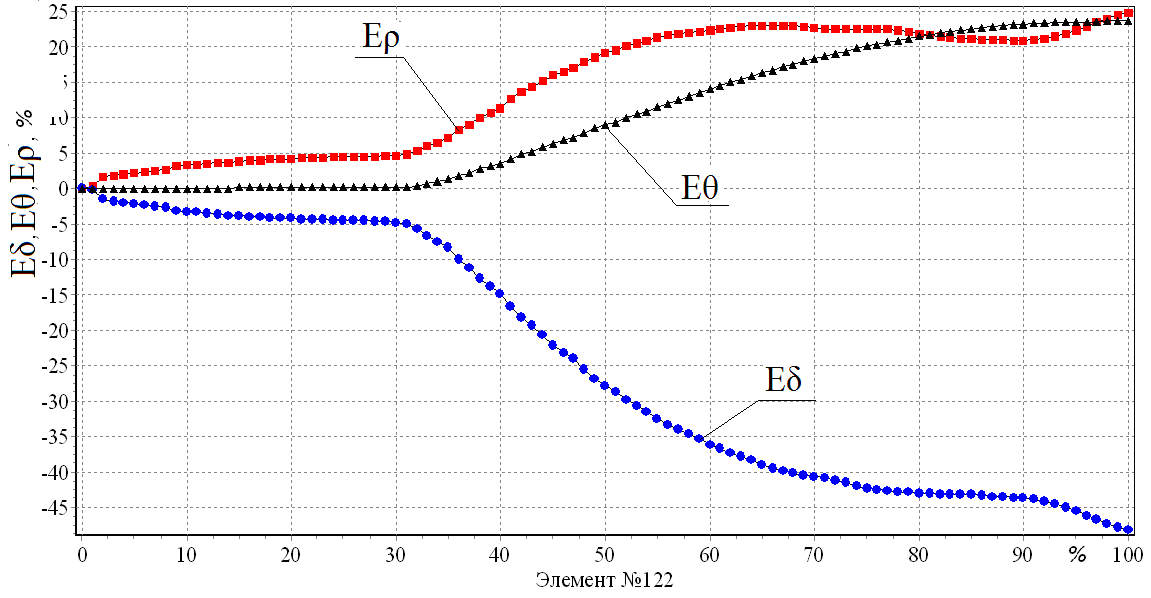
Рис. 65. Изменение
компонентов
деформации
по ходу нагружения
для точки 3 при
(вариант 3).
Анализ графиков показал, что все компоненты напряжения находятся в зоне растяжения. Радиальная компонента деформации до 45 шага незначительно колеблется возле 0, а затем стремится в зону сжатия. Осевая компонента на 60 шаге переходит из зоны сжатия в зону растяжения, а окружная компонента с 32 шага начинает расти в зоне растяжения.
На рис. 59 представлен график силы вытяжки
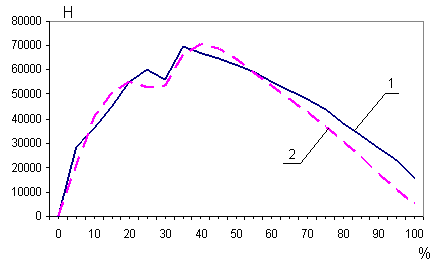
Рис. 66. Сила вытяжки (Вариант 3); 1 – практическая зависимость; 2 – теоретическая зависимость.
Вид графика с двумя экстремумами объясняется тем, что в процессе с принудительным утонением существуют два этапа. Первая стадия (0 – 35 шаг) характеризуется пространственным изгибом, увеличением поверхности контакта и нарастанием технологического усилия. Вторая стадия при вытяжке с утонением характеризуется спрямлением в меридиональном сечении элементов фланца, уменьшением поверхности контакта заготовки с матрицей и уменьшение технологического усилия. В данном случае между первой и второй стадиями имеется переходный этап, когда устанавливаются контуры зоны утонения очага деформации: на графике это резкий скачок на 33-39 шаге. На рис. 59 характер кривых в зависимостях, полученных теоретически и при расчете математической модели, практически идентичны.
В случае, когда зазор меньше толщины заготовки:
коэффициент
вытяжки составляет
md
=
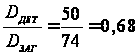 ;
коэффициент
утонения стенки
mS
=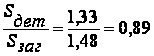 ;
действительный
коэффициент
утонения стенки
с учетом утолщения
краевой части
заготовки
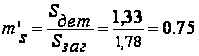 ;
достижимые значения коэффициентов md и mS составляют соответственно 0,44 и 0,6.
коэффициент
утонения дна
заготовки:
 =
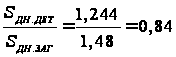 .
По сравнению с двумя предыдущими задачами (зазор больше толщины заготовки и зазор равен толщине заготовки), в данной задаче наблюдается большее, чем в первых задачах, утонение стенки, и гораздо большее утонение дна. Из рис 52 видно, у заготовки утоняется дно и значительно утоняется боковая стенка. Распределение толщины боковой стенки неравномерное. Наибольшее утонение имеет место на радиусе пуансона. В этом месте утонение заготовки протекает наиболее интенсивно. Значительное утонение боковой стенки заготовки выше радиуса скругления пуансона возникает из-за возникновения больших сил трения на радиусе скругления матрицы, где материал претерпевает значительные деформации при входе в зазор.
При вытяжке
с зазором меньше
толщины заготовки
расчет степени
формоизменения
проводится
по формуле (2)
при
 и
 :
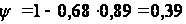
Действительная
степень формоизменения
для вытяжки
с меньшим зазором
при
 и
 равна:
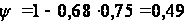
Достижимая степень формоизменения равна 0,6.
На рис. 66 – 68 представлены диаграммы пластичности материала Х18Н10Т в характерных точках (рис. 1) при вытяжке с зазором равным толщине заготовки.
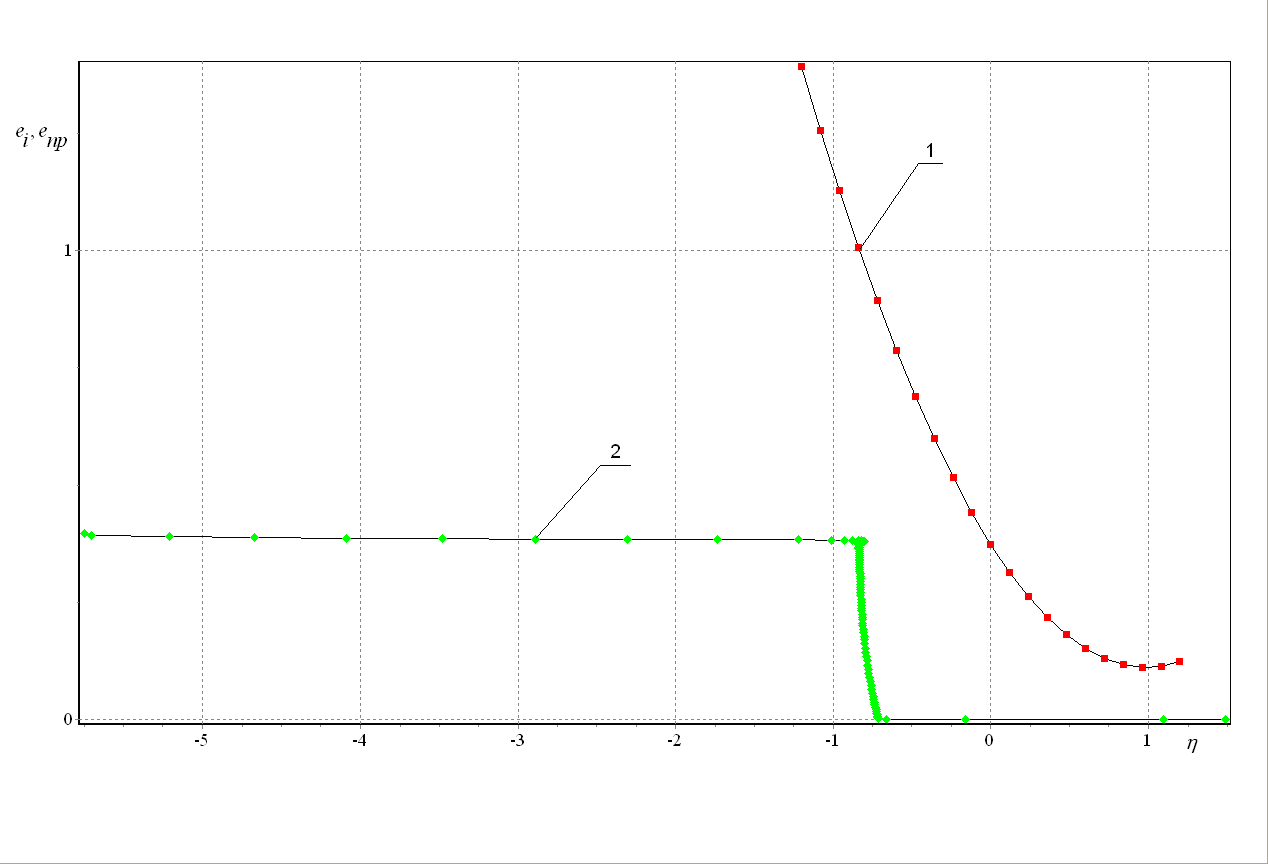
Рис. 67. Вытяжка заготовки типа стакан с зазором 1,33 мм; 1 – диаграмма предельной пластичности (сталь Х18Н10Т); 2 – траектория деформирования заготовки в точке 1
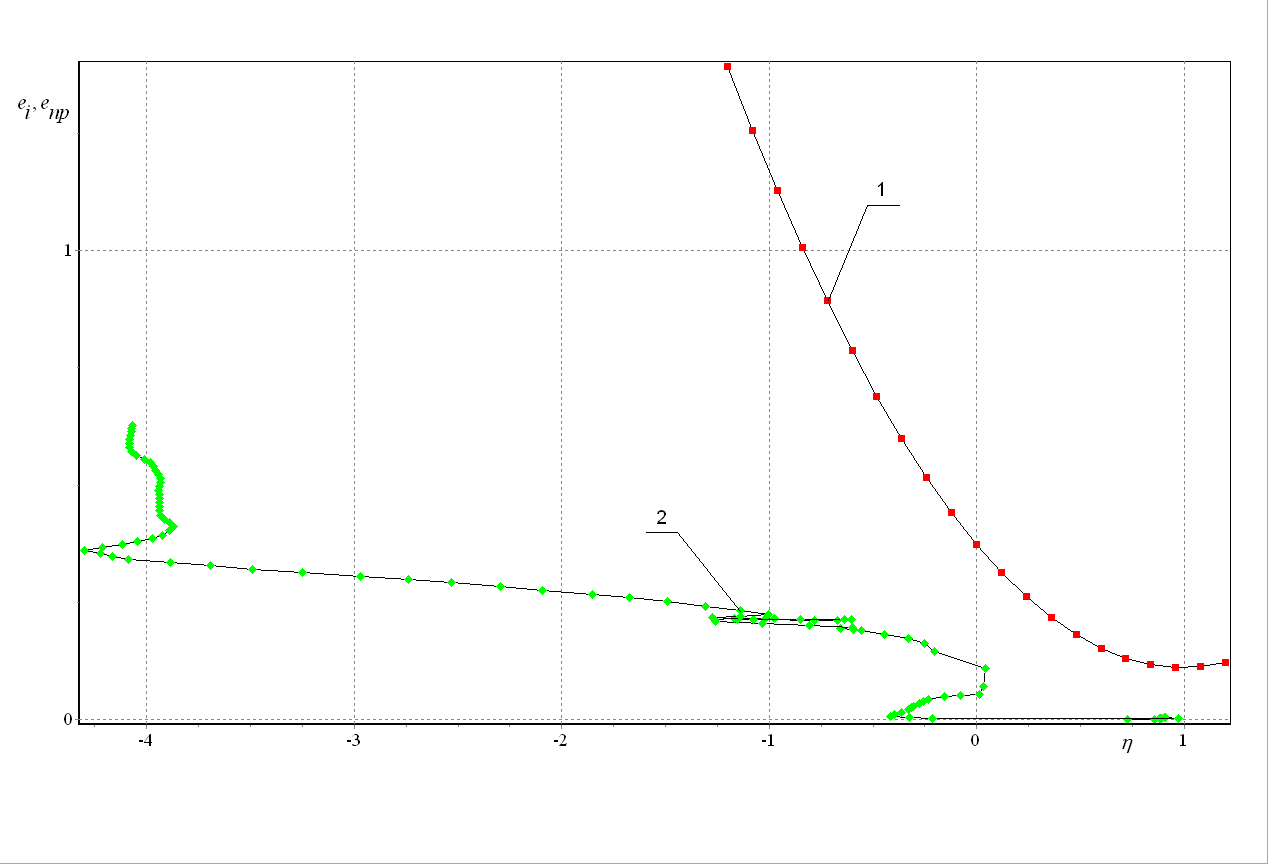
Рис. 68. Вытяжка заготовки типа стакан с зазором 1,33 мм; 1 – диаграмма предельной пластичности (сталь Х18Н10Т); 2 – траектория деформирования заготовки в точке 2
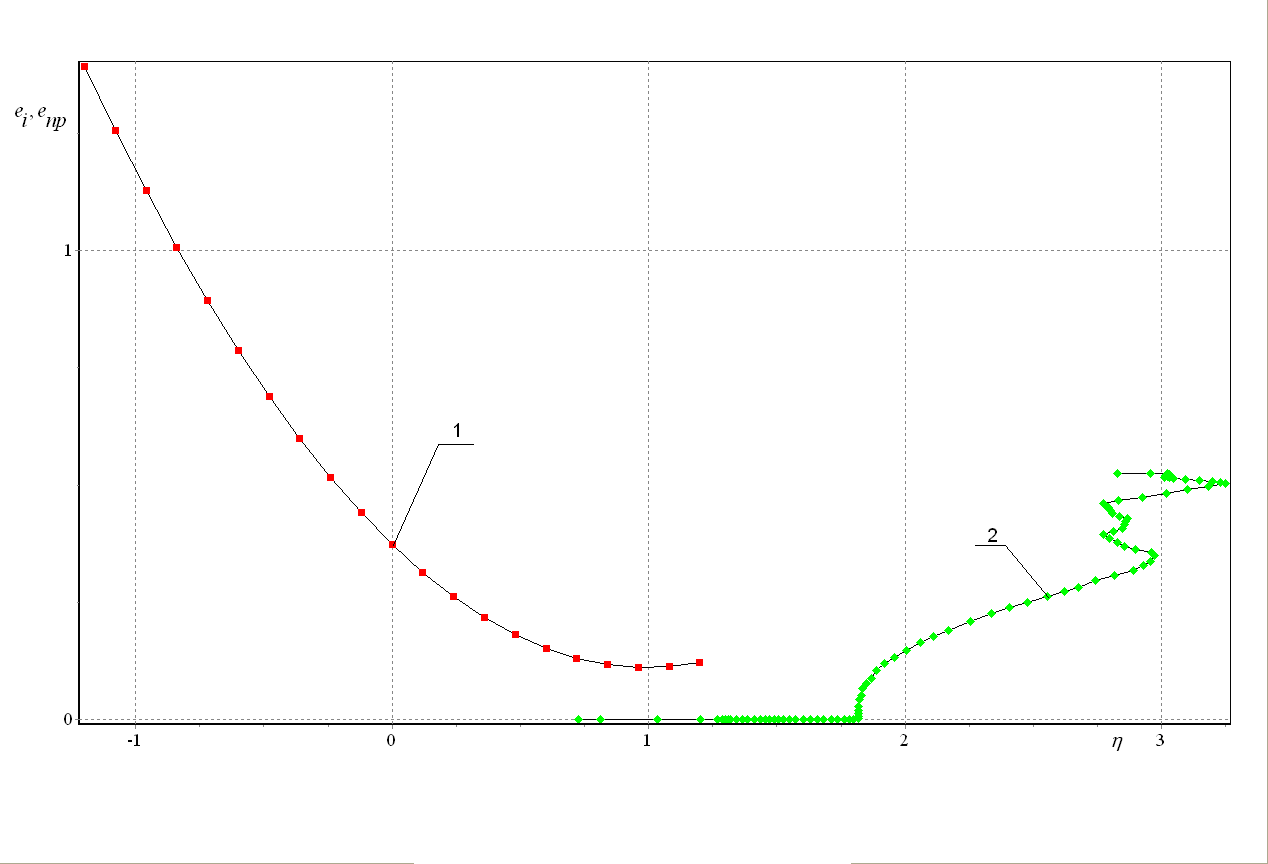
Рис. 69. Вытяжка заготовки типа стакан с зазором 1,33 мм; 1 – диаграмма предельной пластичности (сталь Х18Н10Т); 2 – траектория деформирования заготовки в точке 3
Исследовав пластическое состояние заготовки по схеме вытяжки с зазором меньшим толщины заготовки (1,33 мм), установлено, что в зоне точки 3 происходит исчерпание ресурса запаса пластичности, материал разрушается.
Заключение
На основе математического моделирования операции вытяжки детали типа «стакан» из плоской заготовки можно сделать следующие выводы:
1. Анализ графических зависимостей показывает, что на свободном крае заготовки радиальные и осевые компоненты напряжений и деформаций стремятся к нулю. Окружные напряжения и деформации – сжимающие, возрастают по ходу процесса.
2. В зоне контакта с матрицей радиальные и осевые напряжения являются растягивающими, а окружные сжимающими. Осевая компонента является растягивающей, а радиальная компонента находится в зоне сжатия. Окружная компонента равна 0.
3. Под пуансоном все компоненты напряжений являются сжимающими, а окружная растягивающей. Осевая компонента является растягивающей, а радиальная компонента находится в зоне сжатия. Окружная компонента равна 0.
4. По силе можно проследить, что оно начинает возрастать, когда донная часть детали начинает утоняться из-за сил трения, возникающих на поверхности матрицы, т.к. большая часть металла уже вошла в зазор между пуансоном и матрицей. Таким образом, наибольшее технологическое усилие при вытяжке, когда зазор меньше толщины заготовки. Наименьшее усилие при вытяжке с зазором большим, чем толщина заготовки. В этом случае нет утонения донной части заготовки.
5. Наибольшие деформации возникают в случае, когда зазор меньше толщины заготовки. Однако при вытяжке с зазором равным толщине заготовки распределение толщины боковой стенки более равномерное, чем в остальных случаях.
6. За счет утолщений на краевой части заготовки существенно меняются коэффициенты вытяжки и коэффициенты утонения боковой стенки заготовки и, как следствие, степени деформации. Однако полученные значения совпадают с рекомендуемыми.