Расчет режима обжатий на обжимном реверсивном стане
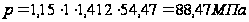

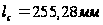
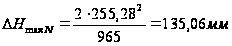
Принимаем
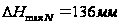 .
1.1.3 Максимальное обжатие по прочности валков
В соответствии
с рекомендациями
[2, стр. 17] для блюминга
1100 принимаем
длину бочки
валков
 ,
длину шейки
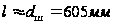 ,
ширину крайнего
бурта
 ,
ширину калибра
по дну
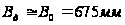 ,
ширину калибра
по буртам при
выпуске калибра
 ,
ширину вреза
рассчитаем
по формуле [2,
стр. 30]:
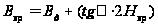 ,
где (1.21)
 – ширина
вреза, мм;
 – ширину
калибра по дну,
мм;
 – выпуск
калибра.
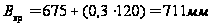
Тогда получим [2, стр. 30]:
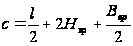 ,
где (1.22)
 – длина шейки,
мм.
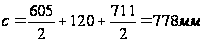
Для используемых
стальных кованых
валков принимаем
допустимое
напряжение
на изгиб
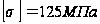 [2,
с. 30],
Находим допустимое усилие прокатки [2, с. 16]:
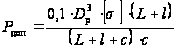 ,
где (1.23)
 – допустимое
усилие прокатки,
кН;
 – допустимое
напряжение
на изгиб, МПа;
L – длина бочки валков, мм.
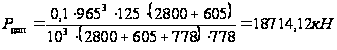
Определяем
максимальное
обжатие по
прочности
валков при
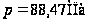 и
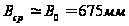 [2, стр. 17]:
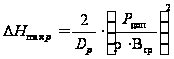 ,
где (1.24)
 – максимальное
обжатие по
прочности
валков, мм.
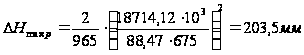
1.1.4 Выбор максимального обжатия
В результате
расчетов получили
значения
 :
по условию
захвата валками
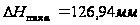
по мощности
электродвигателей
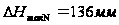
по прочности
валков
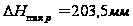
Окончательно
принимаем
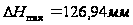
1.2 Среднее обжатие за проход и число проходов
Определим
среднее обжатие
за проход
 .
Числовой коэффициент принимаем равным 0,9 – так как, слиток и блюм имеют разные сечения [2, стр. 17].
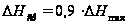 ,
где (1.25)
– среднее
обжатие за
проход, мм;
– максимальное
обжатие, мм.
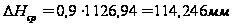
Находим
число проходов,
необходимое
для прокатки
блюмов сечением
 при
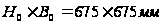 [2, стр. 18]:
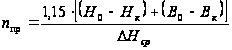 ,
где (1.26)
 – число проходов;
 – высота
блюма, мм;
 – ширина
блюма, мм.
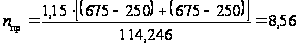
Так как,
по предварительным
расчетам число
проходов
 слишком
мало для обжатия
данной заготовки,
то принимаем
число проходов

Уточняем среднее обжатие [2, стр. 19]:
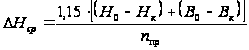 (1.27)
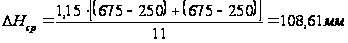
1.3 Предварительная схема обжатий
Составляем предварительную схему обжатий. Принимаем первую кантовку после второго прохода.
Таблица 1. Предварительная схема обжатий при прокатке блюмов сечением 250Ч250 на блюминге 1100
| Номер прохода | Номер калибра | Размер |
|
|
|
| 0 | - |
700х700 (625х625) |
- | - | - |
| 1 | I |
625х705 (590х630) |
75 (35) | 5 | |
| 2 | I |
555х710 (555х635) |
70 (35) | 5 | 1,28 |
| кантовка | |||||
| 3 | I |
610х565 (590х565) |
100 (45) | 10 | |
| 4 | I | 545х575 | 65 (45) | 10 | 1,06 |
| кантовка | |||||
| 5 | II | 475х555 | 100 | 10 | |
| 6 | II | 375х565 | 100 | 10 | 1,51 |
| кантовка | |||||
| 7 | III | 445х390 | 120 | 15 | |
| 8 | III | 325х405 | 120 | 15 | 1,25 |
| кантовка | |||||
| 9 | IV | 305х345 | 100 | 20 | |
| 10 | IV | 230x365 | 75 | 20 | 1,59 |
| кантовка | |||||
| 11 | V | 250x250 | 115 | 20 | |


1.4 Окончательная схема обжатий
Составляем окончательную схему обжатий с учетом уширения по кривым А.Ф. Головина [2, стр. 21]. Результаты уширения приведены в таблице 2.
Окончательная
схема обжатий
при прокатке
блюмов сечением
250Ч250 мм
из слитка
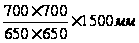 ,
массой 5500 кг на
блюминге 1100
приведена в
таблице 3.
Таблица 2. Результаты уширения по методу А.Ф. Головина при прокатке блюмов сечением 250х250 мм на блюминге 1100
| номер прохода |
|
|
|
|
|
|
|
|
| расчетное | принятое | |||||||
| 1 | - | - | - | - | - | - | - | 5 |
| 2* | - | - | - | - | - | - | - | 5 |
| 3 | - | - | - | - | - | - | - | 10 |
| 4* | 177,1 | 570 | 577,5 | 0,31 | 1,01 | 0,1 | 6,5 | 5 |
| 5 | 217,37 | 550 | 525 | 0,4 | 0,95 | 0,13 | 13 | 15 |
| 6* | 217,37 | 560 | 425 | 0,39 | 0,76 | 0,13 | 13 | 15 |
| 7 | 238,12 | 382,5 | 505 | 0,62 | 1,32 | 0,185 | 22,2 | 20 |
| 8* | 238,12 | 397,5 | 385 | 0,6 | 0,97 | 0,195 | 23,4 | 25 |
| 9 | 217,37 | 335 | 355 | 0,65 | 1,06 | 0,2 | 20 | 20 |
| 10* | 188,25 | 355 | 267,5 | 0,53 | 0,75 | 0,18 | 13,5 | 15 |
| 11 | 233,1 | 240 | 307,5 | 0,97 | 1,28 | 0,225 | 25,88 | 25 |
 мм
 мм
 мм


Таблица 3. Окончательная схема обжатий при прокатке блюмов сечением 250Ч250 мм на обжимном реверсивном стане 1100
| номер прохода | номер калибра |
|
|
|
|
| 0 | - |
700х700 (625х625) |
- | - | - |
| 1 | I |
625х705 (590х630) |
75 (35) | 5 | |
| 2 | I |
555х710 (555х635) |
70 (35) | 5 | 1,28 |
| кантовка | |||||
| 3 | I |
595х565 (575х565) |
115 (60) | 10 | |
| 4 | I | 510х570 | 85 (65) | 5 | 1,12 |
| кантовка | |||||
| 5 | II | 480х525 | 90 | 15 | |
| 6 | II | 390х540 | 90 | 15 | 1,38 |
| кантовка | |||||
| 7 | III | 425х410 | 115 | 20 | |
| 8 | III | 315х435 | 110 | 25 | 1,38 |
| кантовка | |||||
| 9 | IV | 335х335 | 100 | 20 | |
| 10 | IV | 225x350 | 110 | 15 | 1,56 |
| кантовка | |||||
| 11 | V | 250x250 | 100 | 25 | |

1.5 Длина раската и коэффициент вытяжки по проходам
В первом и втором проходах длину раската принимаем равной длине слитка, а именно 1500 мм.
Рассчитаем длину раската и коэффициент вытяжки в третьем проходе.
Площадь поперечного сечения раската составит:
 ,
где (1.28)
 – площадь
поперечного
сечения раската
в проходе, дм2;
 – высота
слитка в проходе,
мм;
 – ширина
слитка в проходе,
мм.
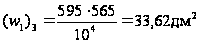
Объем обжатого металла найдем следующим образом:
 ,
где (1.29)
 – объем обжатого
металла, м3;
 – масса слитка,
кг;
 – плотность
обжатого металла,
обычно принимают

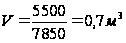
Длина раската составит [2, с. 22]:
 ,
где (1.30)
 – длина раската
в проходе, м.
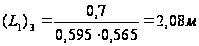
Коэффициент вытяжки определим по формуле [2, стр. 22]:
 ,
где (1.31)
 – коэффициент
вытяжки.
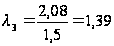
Рассчитаем длину раската и коэффициент вытяжки в четвертом проходе.
Площадь поперечного сечения раската составит:
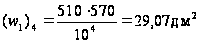
Объем обжатого металла найдем следующим образом:
Длина раската составит:
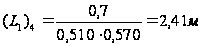
Коэффициент вытяжки определим по формуле:
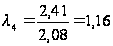
Рассчитаем длину раската и коэффициент вытяжки в пятом проходе.
Площадь поперечного сечения раската составит:
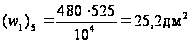
Объем обжатого металла найдем следующим образом:
Длина раската составит:
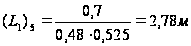
Коэффициент вытяжки определим по формуле:
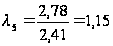
Рассчитаем длину раската и коэффициент вытяжки в шестом проходе.
Площадь поперечного сечения раската составит:
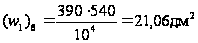
Объем обжатого металла найдем следующим образом:
Длина раската составит:
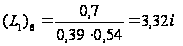
Коэффициент вытяжки определим по формуле:
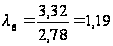
Рассчитаем длину раската и коэффициент вытяжки в седьмом проходе.
Площадь поперечного сечения раската составит:
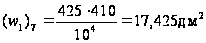
Объем обжатого металла найдем следующим образом:
Длина раската составит:
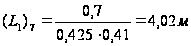
Коэффициент вытяжки определим по формуле:
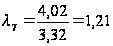
Рассчитаем длину раската и коэффициент вытяжки в восьмом проходе.
Площадь поперечного сечения раската составит:
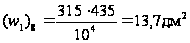
Объем обжатого металла найдем следующим образом:
Длина раската составит:
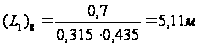
Коэффициент вытяжки определим по формуле:
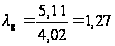
Рассчитаем длину раската и коэффициент вытяжки в девятом проходе.
Площадь поперечного сечения раската составит:
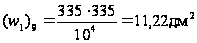
Объем обжатого металла найдем следующим образом:
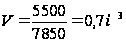
Длина раската составит:
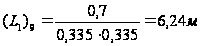
Коэффициент вытяжки определим по формуле:
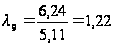
Рассчитаем длину раската и коэффициент вытяжки в десятом проходе.
Площадь поперечного сечения раската составит:
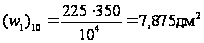
Объем обжатого металла найдем следующим образом:
Длина раската составит:
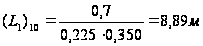
Коэффициент вытяжки определим по формуле:
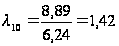
Рассчитаем длину раската и коэффициент вытяжки в одиннадцатом проходе.
Площадь поперечного сечения раската составит:
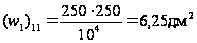
Объем обжатого металла найдем следующим образом:
Длина раската составит:
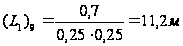
Коэффициент вытяжки определим по формуле:
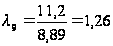
Результаты
расчетов длины
раската L1,
коэффициентов
вытяжки
,
углов захвата
 и показания
циферблата
S по проходам
приведены в
табл. 4.
Таблица
4. Длина раската
L1, коэффициенты
вытяжки