Профиль для металлических конструкций
Содержание
Введение
1. Характеристика профиля
2. Стан для прокатки профиля
2.1 Нагревательные печи и технология нагрева
2.2 Оборудование стана и технология прокатки
2.3 Оборудование участков и технология резки, охлаждения
и отделки готового проката
3. Способы прокатки и калибровки профиля
4. Методика расчета калибровки валков
5. Расчет калибровки валков
6. Методика расчета энергосиловых параметров прокатки
7. Расчет энергосиловых параметров прокатки
Заключение
Список литературы
Введение
Металлургическая промышленность Казахстана является крупным сектором отечественной экономики. Основные горно-металлургические компании Казахстана, прежде всего Евразийская промышленная ассоциация, «Миттал Стил Темиртау» (Испат-Кармет), АО «Корпорация «Казахмыс», АО «Казцинк», представляют собой единый производственно-хозяйственный комплекс, имеющий в своем составе предприятия по добыче, обогащению и металлургической переработке, а также энерго- и тепловырабатывающие предприятия, развитую инфраструктуру, обеспечивающую финансовые, маркетинговые, сбытовые, внешнеэкономические, научно-исследовательские работы.
Стабилизация и рост объема производства в отрасли подтверждают оправданность действий правительства по переводу отрасли на рыночную систему и передаче собственности в частное управление, включающее инвестиции и менеджмент. Таким образом в стране сформировались крупные монопольные компании под иностранным управлением, которым нет альтернативы. По существу они являются законодателями в проведении инновационной и внешнеэкономической политики в отрасли.
Особенностью металлургической промышленности как инновационного объекта являются высокие капитале-, материале-, энергоемкость производств и продолжительность инвестиционного цикла.
Преимуществом металлургии Казахстана является наличие собственной минерально-сырьевой базы. Как известно, казахстанские руды, содержащие цветные металлы, являются комплексными, имеют сложный структурно-минералогический состав. Они включают широкий спектр редких и рассеянных элементов. В то же время структура, физические, химические и другие характеристики казахстанских руд при добыче, обогащении и металлургической переработке требуют индивидуальной технологии для каждого месторождения.
Следует подчеркнуть, что запасы минерального сырья в Казахстане действительно большие, но не всегда конкурентоспособные из-за малого содержания целевого металла, упорности руды, а также территориальных, транспортных и других ограничений [9].
Около 90% выплавляемой на металлургических заводах стали, поступает в прокатные цехи для изготовления сортовых изделий (круглой, квадратной, полосовой, угловой стали, балок, швеллеров и других профилей), листов, рельсов, труб и пр. В настоящее время большое внимание уделяется повышению качества проката, расширению его сортамента и экономии металла.
Для решения поставленных перед прокатным производством задач требуется дальнейшее усовершенствование технологического процесса прокатки и прокатного оборудования. Основой технологии сортопрокатного производства является деформация металла в валках с различными калибрами. Вопросы прокатки в калибрах составляют предмет отдельной дисциплины «Калибровка прокатных валков».
В задачу калибровки входит определение формы и размеров калибров, которые растачивают на валках для получения различных прокатных изделий. От того, насколько правильно выбрана калибровка валков, зависят размеры и качество поверхности получаемого готового профиля, который должен отвечать требованиям технических условий и ГОСТов.
При разработке калибровки валков необходимо учитывать особенности деформации металла в калибрах, с тем, чтобы избежать образования больших внутренних напряжений в прокатываемом металле и готовом профиле и обеспечить равномерный и минимальный износ калибров.
Калибровка должна удовлетворять требованиям механизации и автоматизации прокатного производства, способствовать улучшению условий труда, а также обеспечить высокую производительность прокатного стана при минимальном расходе энергии и равномерном распределении нагрузки по клетям [1].
1. Характеристика профиля
Одними из наиболее распространенных профилей, применяющихся при сооружении металлических конструкций, являются двутавровые балки (рис. 1.1). Двутавровые профили состоят из стенки (шейки) и двух полок (или четырех фланцев). Основной характеристикой профиля является номер, указывающий высоту балки в сантиметрах. Государственные стандарты предусматривают производство двутавров различного типа. Наиболее распространенными являются двутавровые балки общего назначения с уклоном внутренних граней фланцев до 12%, выпускаемые по ГОСТ 8239–72. Сортаментный ряд этих балок включает 23 профилеразмера от №10 до №60 с отношением высоты балки к ширине полки Н: В= 1,80 ч 3,15. Балки №10–18 поставляются длиной 5–19 м, а №20–70 – длиной 6–9 м. ГОСТ 8239–72 предусматривает одну и ту же величину допусков по высоте балок и ширине полок. Величина этих отклонений составляет для профилей: №10–14 ± 2 мм; №16–18 ± 2,5 мм; №20–30 ± 3 мм; №33–40 ± 3,5 мм; №45–70 ± 4 мм.
По толщине полки плюсовые отклонения не ограничиваются, минусовые допускаются до 6% средней толщины полки. Толщину полок контролируют по калибрам на валках при их расточке.
Отклонения по массе допускаются в пределах 3–5%. Контроль массы осуществляет завод изготовитель взвешиванием партии балок массой 20–60 т от каждых 400–500 т проката или взвешиванием кусков балок длиной не менее 300 мм, отбираемых при прокатке не реже, чем через каждые 100 прокатанных полос.
По требованию заказчика балки поставляют с уклоном наружной грани каждой полки не более 1,25%. ГОСТ 8239–72 предусматривает прокатку двутавровых балок высотой 100–700 мм (№10–70). Балки №18, 20, 22, 24, 27 и 30 имеют по два профиля. Для обозначения второго профиля рядом с номером балки ставят букву а. Указанные литерные профили отличаются от основных только увеличенной средней толщиной полок.
Балка №70 имеет три профиля: 70, 70а и 70б. Литерные профили балки 70 имеют увеличенные размеры полок и стенки. В результате увеличения размеров во всех литерных профилях увеличивается площадь поперечного сечения и масса [1].
Профиль двутавровой балки
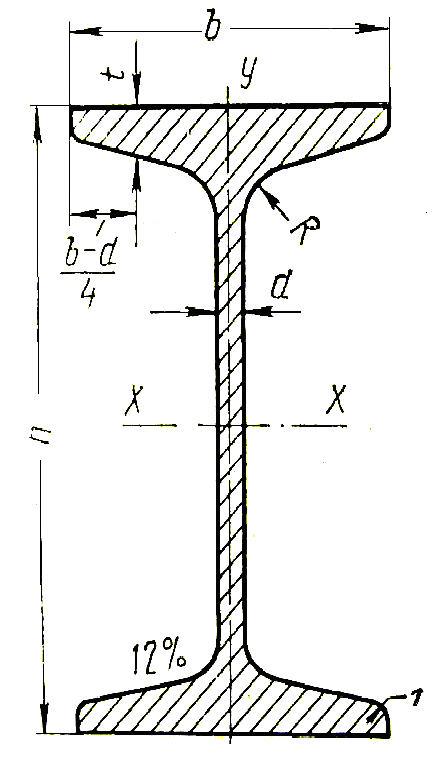
h – высота балки; b – ширина балки; d – толщина стенки;
t – средняя толщина полки; R и r – радиусы закруглений
Рис. 1.1
2. Стан для прокатки профиля
Для прокатки профиля было решено использовать рельсобалочный стан 800 НТМК. Стан был реконструирован в 1982 г. Оборудование его и отделочные линии размещены в параллельных пролетах, перпендикулярно к ним расположены пролеты склада заготовок и нагревательных устройств (рис. 2.1). На стане прокатывают широкий сортамент профилей из стали марок Ст.О–Ст.З, 10ХСНД, 15ХСНД, 09Г2, 14Г2, рельсовой стали по ГОСТ 7173–54 и 7174–54, стали по ГОСТ 1050–88, осевой стали по ГОСТ 4728–89, трубной по ГОСТ 380–88.
2.1 Нагревательные печи и технология нагрева
Склад заготовок емкостью 40 тыс. т является общим со станом 650 этого же завода.
В зависимости от марки стали заготовки в холодном состоянии зачищают огневыми резаками или пневматическими зубилами.
Заготовки из обжимного цеха передают в холодном и горячем состоянии.
Печной пролет рельсобалочного стана оборудован двумя методическими и двумя камерными печами, характеристика которых приведена в табл. 2.2.
В рекуператорах методических печей воздух подогревают до 350–500 °С, в регенераторах камерных печей – до 1000 °С.
Методические печи можно использовать как для нагрева металла до заданной температуры, так и для подогрева. В настоящее время их, как правило, применяют только для предварительного подогрева холодных заготовок. Максимальная производительность одной методической печи при нагреве заготовок холодного всада до 1200 °С составляет 45 т/ч, при подогреве до 900 °С – 75 т/ч. Производительность одной камерной печи при нагреве металла до 1200–1280 °С равна 100 т/ч. В методических печах можно нагревать заготовки длиной 3000–4850 мм, в камерных печах 3000–5000 мм. В зависимости от сечения масса садки камерной печи составляет 8–16 блюмов.
Нагревательные устройства оборудованы всеми необходимыми приборами для автоматического контроля и регулирования процесса нагрева.
В камерные печи загружают заготовки, переданные с обжимного стана в горячем виде, а также заготовки, прошедшие предварительный нагрев в методических печах. Температура металла при загрузке в камерные печи должна быть не ниже 900 °С. С зависимости от профиля и марки стали температура свода камерных печей должна быть в пределах 1350–1380 °С, температура металла при выдаче 1200–1280 °С.
К методическим печам заготовки подаются от загрузочных решеток по печному рольгангу длиной 61600 мм. Диаметр роликов 400 мм, скорость 2 м/сек.
Заготовки загружаются в методические печи и выдаются из них сдвоенными толкателями. Ход толкателя 3,2 м, скорость толкания и, 1о м/сек, усилие толкания, приходящееся на одну штангу, 200 Т. Толкатель в случае необходимости может работать раздельно каждой штангой.
Заготовки передаются от методических печей к камерным по печному рольгангу состоящему из 33 роликов диаметром 400 мм с шагом 800 мм. По этому же рольгангу к камерным печам подаются горячие заготовки с блюминга.
Подача заготовок к камерным печам и от печей осуществляется двумя трансферкарами – одна на стороне загрузки, другая на стороне выдачи. Диаметр роликов трансферкара 400 мм, шаг 800 мм, окружная скорость 2 м/сек. Длина пути трансферкара 46 л.
Заготовки загружают в печи и выдают и: них при помощи шаржирных кранов грузоподъемностью 7,5 т. Длина пролета 16 м скорость передвижения моста 80 м/мин; скорость передвижения главной тележки 50 м/мин, число качаний хобота 6 в минуту; клещи могут подниматься на 200 мм и опускаться на 1550 мм; время захвата 5 сек; захват гидравлический.
Таблица 2.2 Характеристика печей стана 800 НТМК
| Печь |
Число печей |
Способ загрузки и выдачи металла |
Полезные размеры пода, мм | Расстояние между глиссажными трубами, мм | Теплота сгорания топлива (смеси коксовой и доменного газов), ккал/м3 | |
| длина | ширина | |||||
|
Методическая рекуперативная: 1…………………………. 2…………………………. Камерная регенеративная……. |
1 1 2 |
Торцевой Торцевой Боковой |
24200 25400 8850 |
5400 5450 6000 |
1665–1370–1065 1450–1450 – |
2300–2500 1420–1900 1420–2200 |
Для выполнения вспомогательных работ на участке камерных печей шаржирные краны оборудованы вспомогательными тележками грузоподъемностью 10 т.
На участке методических печей работают два электрических мостовых крана грузоподъемностью 7,5 и 10 т.
2.2 Оборудование стана и технология прокатки
Стан расположен в две линии: первая состоит из одной обжимной клети 900, вторая – из трех клетей 800 (черновой, предчистовой и чистовой). Характеристика рабочих клетей и прокатных двигателей приведена в табл. 2.3.
Расстояние между правым путем трансзферкара камерных печей и обжимной клетью 31500 мм, между линиями стана 74000 мм, между чистовой линией и пилами 55000 мм.
От печей заготовки подаются к обжимной клети по подводящему рольгангу длиной 26400 мм, состоящему из роликов диаметром 400 мм, шагом 800 мм, со скоростью 2 м/сек.
Обжимная клеть 900 с передней и задней сторон оборудована рабочими рольгангами. Диаметр роликов 400 мм, длина бочки 2400 мм, шаг роликов 700 мм, число роликов 17, окружная скорость роликов 2 м/сек. Раскатные поля линии стана 800 также оборудованы рольгангами.
У обжимной клети стана с передней и задней сторон установлены манипуляторные линейки длиной 6870 мм, приводимые каждая от двух двигателей мощностью 75 квт. На правой передней и задней линейках установлены кантователи крюкового типа с двигателем мощностью 43,5 квт.
С передней и задней сторон черновой и предчистовой клетей трио установлены подъемно-качающиеся столы. Рольганги столов состоят из девяти роликов диаметром 350 мм. Скорость движения 2,5 м/сек. Стол может делать 15 качаний в минуту и приводится от двигателя мощностью 64 квт. Величина подъема стола 850 мм. На каждом столе установлены два гидравлических манипулятора и один кантователь. Скорость передвижения линеек 0,5 м/сек, наибольший ход линеек 1600 мм. Привод манипулятора и кантователя осуществляется водой, поступающей под давлением 40–50 ат. Перед клетью дуо установлен один механический кантователь с электро-двигателем.
Клети стана 800 оборудованы шлепперами для передачи полос из черновой клети в предчистовую и из предчистовой в чистовую.
Обжимная клеть оборудована электрическими нажимными устройствами и пружинным уравновешивающим устройством. Максимальный подъем верхнего валка 860 мм. Привод нажимных винтов от двух электродвигателей мощностью по 70 квт.
Клети линии 800 оборудованы ручными нажимными устройствами и пружинными уравновешивающими.
На рис. 2.2 приведены принципиальные схемы прокатки некоторых профилей, а в табл. 2.4 дана характеристика прокатных валков. Смену валков в обжимной клети осуществляют при помощи специального механизма и крана, на линии 800 заменяют целые клети. Становый пролет обслуживается пятью кранами грузоподъемностью 15, 15/13, 100/20, 50/10 и 20/5 г. На стане используют арматуру скольжения.
Валки охлаждаются водой, поступающей под давлением 2,5–3 ат. Рифление валков не применяют.
Клети стана относительно жесткие, пружина валков изменяется в пределах 0,5 – 1,5 мм, что позволяет осуществлять прокатку по минусовым допускам.
Таблица 2.4. Характеристика прокатных валков стана 800 НТМК
Клеть |
Размеры валков, мм | Материал валков |
Средняя окружная скорость валков, м/сек | ||
| Номинальный средний диаметр | Минимальный средний диаметр | Длина бочки | |||
|
Обжимная 800……………... Черновая 800………………. Предчистова 800 ………….. Чистовая 800 дуо ………….. Чистовая универсальная: горизонтальная…………….. вертикальная……………….. |
1010 850 850 850 980 700 |
- 700 700 700 - - |
2300 1900 1900 1100 - - |
Сталь марки 50ХН Сталь марки 60ХН или полутвердый чугун Сталь марки 60ХН Полутвердый чугун |
- 4,3 4,3 5,0 5,0 |
Окалина из-под всех механизмов удаляется водой в отстойник. Система смазки основных узлов централизованная.
Температура конца – прокатки в обжимной клети должна быть не ниже 1000 °С для квадратной стали, 1050 °С для рельсов, 1100–1150 °С для остальных профилей. Температура начала прокатки на линии 800 должна быть не. ниже 1020 °С, конца прокатки 800–900 °С.
Схемы прокатки некоторых профилей на стане 800 НТМК
 а
– рельс типа
Р-50; б – сталь для
автообода
колеса автомобиля
МАЗ-502; в-балка
№55
2.3 Оборудование участков и технология резки, охлаждения и отделки готового проката
Горячие полосы разрезают на заданные длины на шести салазковых пилах с дискали диаметром 1750–2000 мм. Число оборотов диска 1000 в минуту, окружная скорость 100 м/сек, мощность двигателя 185 квт. Наибольший рабочий салазок 1250 мм, скорость перемещения салазок 12,5 – 25 мм/сек, скорость перемещения пилы в направлении прокатки 28 мм/сек. Пять пил установлены на направляющих с зубчатыми рейками длиной 54286 мм, шестая – стационарно перед штемпельной машиной. Наибольшее разрезаемое сечение – квадрат со стороной 240 мм и балка №60. Наименьшая длина отрезаемых полос, 4000 мм, наибольшая 25000 мм. Температура металла при резке не ниже 700 °С. Штемпельпую машину используют при прокатке рельсов и балок №45–55–60.
После резки заготовки из качественной (тали сдвигаются на предназначенный для них стеллаж длиной 16840 мм. Скорость перемещения металла по стеллажу 1,4 м/сек. Далее заготовки поступают на холодильник с карманом, находящийся в термическом пролете, откуда их при помощи кранов убирают в устройства для замедленного охлаждения и далее на стеллажи для вырубки. Термический пролет обслуживается электромостовым краном грузоподъемностью 15 т. Все рельсы после резки поступают в термический пролет, оборудованный пятью печами изотермической выдержки. Печи работают по непрерывному режиму. Металл передвигается по печи цепным транспортером со скоростью 0,15 м! сек. Площадь габаритного пода печи 12,99X26,68 = 345,5 м2. Перед загрузкой в печи рельсы должны быть охлаждены до 350–550 °С при температуре печи 600 °С. Производительность одной печи при изотермической выдержке рельсов Р-50 равна 41 т/ч. Время выдержки 2 ч для рельсов типов Р-50, 2 ч 15 мин для Р-65.
После изотермической выдержки рельсы поступают на центральный холодильник шлепперного типа, состоящий из двух секций длиной 46500 мм и шириной 26700 мм, откуда двумя потоками подаются к роликоправильным машинам №1 и 2. Характеристика машин: число роликов 8, шаг роликов 1200 мм, скорость правки 0,8–1,8 м/сек, мощность двигателя 440 квт.
Для доправки рельсов в потоке после роликоправильных машин установлено три вертикальных правильных пресса (усилие в конце хода 200 Т, ход ползуна 70 мм, число ходов 30 в минуту, мощность привода 13 квт). Далее рельсы направляются на 3 секции поточных линий отделки для фрезеровки торцов, сверления отверстий и закалки концов рельсов токами высокой частоты. Окончательную отделку рельсов осуществляют на стеллаже, оборудованном двумя фрезерными и двумя сверлильными станками и установкой для закалки рельсов токами высокой частоты. Всего на участке отделки работает 10 фрезерных станков типа 1С01 и 10 горизонтальных трех шпиндельных сверлильных станков типа 1А85а. Для осмотра и приемки рельсы поступают на инспекторские стеллажи – продолжение стеллажей отделочных линий, и далее передаются на склад готовой продукции.
Все профили, кроме рельсов, после резки охлаждают на центральном холодильнике до 100 °С, после чего их правят на роликовых правильных машинах №1, 2, 3. Машина №3 состоит из восьми роликов с шагом 800 мм. Скорость правки 0,9–1,8 м/сек. Мощность привода 260 квт.
Все рольганги участков отделки рельсов и балок аналогичны по конструкции. Привод роликов индивидуальный мощностью 2 кат, диаметр бочки. 250 ми, длина бочки 1100 мм. скорость роликов 1,6 м/сек. Окончательной доправке балки подвергают на двух горизонтальных прессах максимальным усилием 195 Т. Ход передней головки 50 мм, число ходов 28 в минуту; скорость перемещения задней головки 0,06 я/сек, мощность привода 60 квт. Здесь же установлена салазковая пила. Диаметр диска 1800 мм число оборотов 1000 в минуту.
Участки отделки рельсов и балок обслуживаются шестью мостовыми кранами – три грузоподъемностью 15 т, один 30/10 и два 15/3 т. После осмотра, зачистки и приемки сортовой прокат передают на склад готовой продукции; емкость его 40 тыс. т проката обслуживается четырьмя мостовыми кранами.
Технико-экономические показатели
Технико-экономические показатели работы стана за 1998 г. приведены ниже.
|
Производство проката в год, тыс. т Производительность, т. в номинальные сутки в фактический час Время работы стана в год, ч: номинальное фактическое Выход I сорта, % Брак по прокату, % Расходный коэффициент металла по стану: железнодорожных рельсов балок и швеллеров из стали марки 09Г2 осевой заготовки балок и швеллеров из кипящей стали Расходный коэффициент металла (сквозной): железнодорожных рельсов балок и швеллеров из стали марки 09Г2 осевой заготовки балок и швеллеров из кипящей стали Себестоимость 1 т продукции, тыс. руб.: железнодорожных рельсов .... балок и швеллеров из стали марки 09Г2 осевой заготовки балок и швеллеров из кипящей стали Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |