Анализ методов улучшения жидкостекольных смесей
 одержание
cтр.
-
Введение
4 1. Улучшение выбиваемости жидкостекольных смесей
8 1.1. Состояние вопроса 9 1.2. Определение выбиваемости 12 1.3. Изменение работы выбивки смеси в зависимости от температу-
ры нагрева
14 1.4. Влияние неорганических добавок: 23 1.4.1. Глины 24 1.4.2. Шамота
25 1.4.3. Боксита 26 1.4.4. Мела
28 1.4.5. Окиси магния
28 1.4.6. Доменного шлака
30 1.4.7. Фосфорита
31 1.5.Влияние органических добавок
31 1.6.Влияние «хрупкой» усадки
33 1.7.Влияние ускоренного охлаждения
34 1.8.Влияние количества жидкого стекла
35 1.9.Влияние модуля жидкого стекла
36 2. Улучшение выбиваемости жидкостекольных НСС
37 2.1.Изменение прочности жидкостекольных наливных самотвердею- щих смесей (НСС) в зависимости от температуры нагрева
38 2.2.Влияние усадки отливки на выбиваемость жидкостекольных НСС
41 2.3.Влияние неорганических добавок на выбиваемость
жидкостекольных НСС
41 2.4.Влияние органических добавок на выбиваемость
жидкостекольных НСС
43 3. Выбиваемость ЖСС с жидкими отвердителями
50 3. 1.Выбиваемость ЖСС с ацетатом этиленгликоля
51 3. 2.Выбиваемость ЖСС с жидким кремнийорганическим
отвердителем
55 Выводы
59 Список использованной литературы
61
1.Введение
Жидкостекольные смеси начали применять в литейных цехах с 50-х годов и за короткий период времени они получили широкое распространение в нашей стране и за рубежом, чему способствовала универсальность смесей, т. е. применимость одних и тех же составов для изготовления форм и стержней, использование их при производстве отливок из стали, чугуна и цветных сплавов. Универсальность смесей выразилась также в их применимости при единичном, мелкосерийном, серийном и массовом производствах отливок.
Вначале
жидкостекольные
смеси упрочнялись
кратковременной
тепловой сушкой
или за счет
продувки СО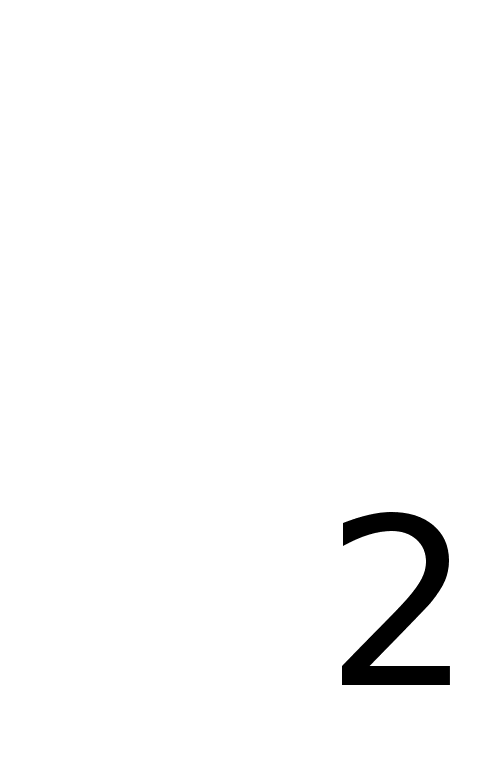 . Эти смеси имели
повышенное
содержание
жидкого стекла
(ЖС), вследствие
чего выбиваемость
форм и стержней
по сравнению
с выбиваемостью
песчано-глинистых
и других смесей
резко ухудшилась,
что послужило
одной из причин
вытеснения
с 70-х годов
жидкостекольных
смесей смесями
с синтетическими
смолами. Такая
замена при
отсутствии
автоматизированных
технологических
циклов привела
к ухудшению
санитарно-гигиенических
условий труда
в литейных
цехах и нерациональному
использованию
материальных
ресурсов —
смол, необходимых
в других отраслях
народного
хозяйства.
Работами, выполненными в нашей стране и за рубежом, показана возможность повышения связующей способности ЖС и на этой основе разработаны новые виды смесей с пониженным содержанием его. Отличительной особенностью жидкостекольных смесей нового поколения является низкое содержание связующего, что в значительной мере устраняет недостаток традиционных смесей—затрудненную выбиваемость из отливок и облегчает их регенерацию. Продолжающиеся исследования в этом направлении подчеркивают актуальность проблемы и неисчерпаемые возможности дальнейшего повышения технологических свойств жидкостекольных смесей.
Из жидкостекольных
смесей, упрочняющихся
в оснастке,
наибольший
интерес представляют
смеси, отверждаемые
с помощью СО,
что обусловлено
их высокой
живучестью
и скоростью
упрочнения,
нетоксичностью,
простотой
приготовления
и применения
смеси, универсальностью.
Однако существенное
улучшение
выбиваемости
жидкоподвижных
и пластичных
жидкостекольных
холоднотвердеющих
смесей, разработанных
в нашей стране
в середине 60-х
годов, способствовало
сокращению
области применения
смесей, отверждаемых
с помощью СО.
Исследования,
проведенные
в последние
годы, свидетельствуют
о возможности
снижения расхода
ЖС в смесях,
отверждаемых
СО,
за счет ввода
добавок в ЖС
или в автоклавы
при варке
силкат-глыбы,
т. е. путем
модифицирования
связующего.
Эффективными
модификаторами
ЖС являются
основные фосфатные
соли натрия,
например,
триполифосфат
натрия, полифосфаты
натрия, триэтилфосфат
и др.
Модифицирование
ЖС с помощью
фосфатов позволяет
уменьшить
содержание
его в смеси при
одновременном
увеличении
прочности,
уменьшении
осыпаемости
и снижении
работы выбивки
смеси. Последнее
объясняется
возгонкой
оксидов фосфора
в диапазоне
температур
400...780 °С, нарушающей
сплошность
силикатных
пленок и образованием
тугоплавких
силикофосфатов,
предотвращающих
спекание смеси.
Полифосфаты
натрия являются
универсальными
модификаторами
ЖС и их влияние
на исходную
и остаточную
прочность
жидкостекольных
смесей, отверждаемых
СО
и феррохромовым
шлаком, аналогично.
Эффективными модификаторами ЖС являются поверхностно-активные вещества (ПАВ), способствующие повышению когезионной прочности связующего, равномерному распределению на зернах наполнителя и более полному его отверждению. Применение ЖС, модифицированного ПАВ, позволяет уменьшить расход связующего в смеси и в 1,5— 2 раза улучшить выбиваемость смеси из отливок. В качестве ПАВ используют полиакриламид, ДС-РАС, стеарат кальция, технический диспергатор НФ и др. Ввод в связующее диспергирующей добавки существенно изменяет пористую структуру геля за счет образования на глобулах защитного адсорбционного слоя, способствующего уменьшению внутренних напряжений, в пленках связующего, и, следовательно, повышению прочности смеси. Благодаря этому содержание ЖС может быть снижено до 2...3 масс. ч, при прочности смеси. >1. MПa.
Эффективными
способами
повышения
связущей способности
ЖС являются,
также обработка
его в процессе
модифицирования
с помощью переменного
электрического
поля, приготовление
ЖС «мокрым»
способом с
использованием.
алюминиевой
стружки, предварительная
обработка ЖС
СО,
добавка к ЖС
гексамстилентетрамина
и др.
В качестве добавок, улучшающих выбиваемость жидкостекольных смесей, предложена большая группа веществ, содержащих алюмосиликаты (отработанный катализатор ИМ-2201).
Приведенные
сведения о
путях повышения
технологических
свойств жидкостекольных
смесей, отверждаемых
СО,
показывают
перспективность
расширения
объемов их
применения.
Улучшение выбиваемости жидкостекольных смесей достигнуто с помощью отверждаемых порошкообразных веществ (феррохромового шлака, нефелинового шлама и др.). Так, Челябинский политехнический институт рекомендует вводить в ЖС вещества с ненасыщенными связями, например сульфит натрия, Киевский политехнический институт — диспергированные фенолоформальдегидные смолы новолачного типа. Такие смеси относятся к легковыбиваемым и хорошо зарекомендовали себя при производстве отливок из алюминиевых, медных и черных сплавов.
Большой опыт работы за рубежом и меньший в нашей стране накоплен по пластичным жидкостекольным смесям, отверждаемым сложными эфирами. В качестве эфиров предпочтение отдается ацетатам этиленгликоля, поскольку их производство базируется на доступном сырье, невысокой стоимости, и смеси легко регенерируются. Ряд предприятий опробовали эфиры производства Польши и Болгарии и подтвердили целесообразность применения сложноэфирных отвердителей из класса ацетатов этиленгликоля.
ВНИИлитмашем осуществлен перевод жидкостекольных смесей с эфиром в жидкоподвижное состояние за счет совместного ввода ДС-РАС и синтамида-5. Применение комплексного пенообразователя для смесей с жидким отвердителем, а также для смесей с феррохромовым шлаком повышает текучесть, живучесть и прочность смеси, поэтому содержание ЖС уменьшается до 5 масс. ч.
Заслуживают внимания работы НПО «ЦНИИТмаш» по применению жидких кремнийорганических полимеров и органических мономеров, позволяющих сократить расход ЖС до 1...3 масс. ч.
Целью данной работы является анализ литературных источников и выявление методов улучшения выбиваемости жидкостекольных смесей из отливок.
1.Улучшение выбиваемости жидкостекольных смесей
1.1.Состояние вопроса
Выбивка из отливок стержней, изготовленных из смесей с жидким стеклом, вызывает большие затруднения.
В специальной литературе и в практике литейного производства часто встречаются противоречивые мнения.
На одних заводах стержни легко выбиваются из отливок, на других трудоемкость выбивки стержней после перехода из смеси с жидким стеклом возрастает; на третьих выбивка оказалась столь затрудненной, что создались серьезные осложнения в использовании современных механизированных средств удаления стержней — в первую очередь гидравлической выбивки. В целях преодоления возникших затруднений в нашей стране и за рубежом было проведено множество работ по улучшению выбивки стержней.
Была проверена эффективность огромного количества разнообразных добавок органического и неорганического происхождения[10].
В нашей стране было проверено влияние на условия выбивки стержней: древесного и каменного угля, кокса, черного и серебристого графитов, древесного пека, битума, нефтяных масел, патоки, декстрина, сульфитно-спиртовой барды, пульвербакелита, МСБ, древесной муки и опилок, глины, цемента, мела, извести, шамота, магнезита, фосфорита и других.
Те же, а также и другие добавки (например, сахар, нафталин, железная окалина, патентованные добавки и пр.) проверялись в зарубежных работах.
В большинстве случаев рекомендации сводились к введению в смеси небольшого количества органических добавок.
В одних случаях введение этих добавок действительно было эффективным, а в других оказывалось бесполезным.
Отсюда различными специалистами одни и те же добавки оцениваются иногда диаметрально противоположно. Как это показано ниже, причина столь разноречивых суждений заключается в различных условиях работы стержней в форме. Уже простой перечень применявшихся добавок, совершенно различных по своей природе и свойствам, показывает, что упомянутые выше работы проводились главным образом эмпирически.
Некоторые исследователи исходили из представлений о необходимости вызвать разрушение прочной пленки жидкого стекла, цементирующей отдельные зерна кварцевого песка, при помощи разнообразных добавок главным образом органического происхождения.
Эти опыты не дали решения проблемы, что, конечно, не исключило возможности в отдельных случаях улучшения выбиваемости стержней из отливок. Позднее, когда исследователи и производственники убедились, что достигнуть положительных результатов по облегчению выбиваемости можно, лишь внеся ясность в сложные процессы, которые протекают в смесях с жидким стеклом при их заливке металлом, начали появляться систематические исследования по этому вопросу.
Многие специалисты оценивали выбиваемость смеси по пределу прочности при сжатии образцов, подвергнутых нагреву до высоких температур, а затем охлажденных. В подавляющем большинстве работ нет объяснений увеличению прочности образцов при их предварительном нагреве до одной температуры и уменьшению прочности при нагреве до другой.
В тех случаях, когда объяснения даются, они носят противоречивый характер, так как связываются с различными температурами и не подтверждаются экспериментальными данными.
Л. Петржела
отмечает, что
смеси, продутые
CO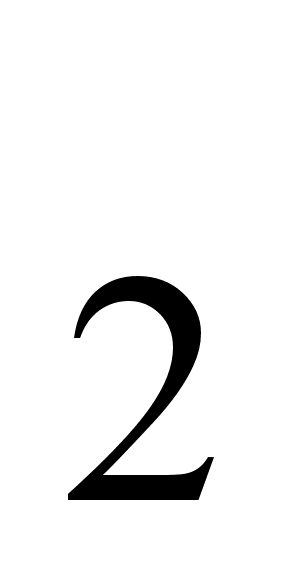 ,
легче выбиваются
из отливок, чем
смеси, подвергнутые
тепловому
высушиванию,
вследствие
меньшего содержания
жидкого стекла
и «в связи с
уменьшением
прочности
гидрогеля под
действием
температуры».
В докладе на 24-м конгрессе литейщиков Л. Петржела привел другие соображения, указав, что решающее значение имеет химическая реакция между продуктами разложения щелочного силиката, т. е. реакция между гидратированной кремневой кислотой и карбонатом натрия, или дальнейшая реакция образовавшегося силиката с кристаллическим кварцем:
SiOpНО
+ NаСО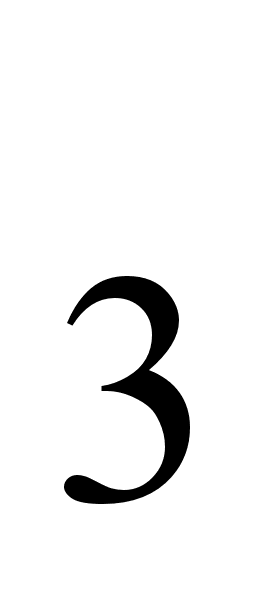 == Na
SiO
+ СO+
рНО.
В работе
отмечается,
что трудность
выбивки определяется
содержанием
щелочей. Чем
меньше Nа0,
тем легче выбивка.
Минимальную
прочность имеют
образцы, предварительно
нагретые до
600—700° C,
а максимальную
при 100—200є
C и 800—900°
С.
Л. Петржела считает, что образование стекловидной пленки является главной причиной спекания стержней и форм и ухудшения выбиваемости. Прочность стекловидной пленки можно уменьшить добавлением горючих порошкообразных веществ, например каменноугольной пыли, древесных опилок, молотого кокса, графита и т. п. Добавление таких органических веществ как сахара, канифоли, смол и т. п. не приносит никакой пользы.
Условиям выбиваемости стержней из отливок посвящены работы: Аттертона, Нилда и Эпштейна, Тэйлора, Бэмера, Шумахера, Герстманна, Ле Серва и Сегро и других.
Во многих английских, американских и немецких работах рекомендуется введение сахара, который растворяется в жидком стекле, не вызывая его коагуляции.
Указывается, что он нейтрализует щелочность силиката и тем самым обеспечивает смесям с жидким стеклом такую же выбиваемость, как песчано-масляных смесей.
Исследования других авторов приводят к противоположным выводам, в которых отмечается, что добавка сахара еще более затрудняет выбивку.
Петржела,
изучив жидкое
стекло с патентованными
добавками,
сообщил, что
оно содержит
чаще всего
растворенные
углеводы (сахар)
или синтетические
смолы, которые
снижают прочность
после продувки
CO,
что вызывает
необходимость
увеличения
в смеси жидкого
стекла и тем
самым ухудшает
выбиваемость
стержней
из отливок.
Он пришел
к выводу, что
так называемые
специальные
связующие
вещества заграничного
происхождения
не имеют каких-либо
преимуществ
перед стандартными
жидкими стеклами,
и их рекомендации
преследуют
прежде всего
коммерческие
цели.
Старр, рекомендуя введение в смеси сахара, в то же время пессимистически оценивает перспективы улучшения выбиваемости смесей с жидким стеклом, так как, по его мнению, создаются именно те условия, которые явились неразрешимой проблемой использования щелочных силикатов в литейном производстве.
Систематические исследования общих закономерностей условий выбиваемости смесей с жидким стеклом были проведены в нашей стране в лаборатории Старо-Краматорского машиностроительного завода, а за рубежом во французском техническом центре литейной индустрии.
В результате исследований, проведенных на СКМЗ Г. А. Равичем и О. М. Алешечкиной, было установлено, что образцы из смесей кварцевого песка с жидким стеклом имеют два максимума прочности при предварительном нагреве до 200 и до 1000° С и два минимума — в интервале 500—800° C и выше 1250° С.
Главная заслуга Г. А. Равича и О. М. Алешечкиной заключается в том, что они на основании тщательно проведенной экспериментальной работы опровергли существовавшее мнение и доказали, что выгорающие органические добавки не дают эффекта при нагреве стержней до высоких температур и что их введение может быть полезным лишь при нагреве стержней до температур, не превышающих 600—700° С.
Декро и Гогюллон на основании определения прочности образцов на сжатие после их предварительного нагрева отмечают два максимума — при 500° C и при 900—1000° С. Соответственно минимальные прочности найдены ими при 700° C и выше 1000° С.
Декро и
Гогюллон пытаются
объяснить
обнаруженные
ими и другими
исследователями
максимумы и
минимумы,
соответственно
затрудняющие
или облегчающие
выбивку стержней
из отливок.
Первый максимум
прочности после
нагрева до 500°
C
они объясняют
высыханием
жидкого стекла
и началом его
спекания.
Минимум прочности
при 700° C
Декро и Гогюллон
сначала пытались
объяснить
быстрым расширением
кварца в этом
интервале
температур
(переход α-кварца
в β-кварц при
575° С), могущим
вызвать образование
трещин между
зернами. Однако
замена цирконовым
песком, не имеющим
модификационных
изменений
в этом интервале
температур,
дала тот же
характер
кривой.
Также были
отвергнуты
гипотезы, объясняющие
падение прочности
при 700° C
выделением
CO
из силиката
и дегидратацией
силикагеля.
Поэтому Декро
и Гогюллон
остановились
на предположении,
что падение
прочности при
700° C
связано с
превращениями
бисиликата
натрия, кристаллическая
форма которого
изменяется
при 678 и 707° C;
при нагреве
до этих температур,
по их мнению,
образуется
неоднородная
структура,
лишенная связующей
способности.
Второй максимум при 900—1000° C вызывается тем, что некарбонизированный крепитель становится жидким, начиная с 800° C, и взаимодействует с поверхностью зерен кварца.
Вторым
источником
прочности
является Na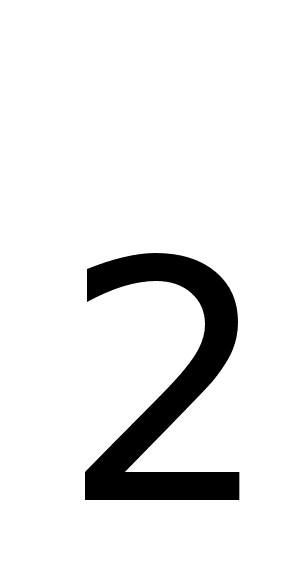 О,
образующийся
в результате
разложения
силиката углекислым
газом. Освобождающийся
NaО
взаимодействует
с кремневой
кислотой и
образует
силикат.
Понижение
прочности
образцов при
температурах
выше 1000° C
Декро и Гогюллон
объясняют
переходом NaО
из расплава
силиката в
зерна кварца,
что способствует
более быстрому
превращению
кварца в кристобалит,
но вызывает
в то же время
постепенное
исчезновение
связующего
вещества между
зернами.
Это явление сопровождается у смесей кварцевого песка с жидким стеклом, нагретых до 1300° C, ясно выраженным прекращением спекания, которое может вновь начаться в смесях, нагретых до более высоких температур (свыше 1500° С).
По-видимому, эти соображения кажутся Декро и Гогюллону недостаточно убедительными, так как они приходят к выводу, что минимум прочности после предварительного нагрева образцов до 1000° C трудно объясним.
Вышеприведенное показывает противоречия в экспериментальных данных и мнениях различных авторов. Это свидетельствует о том, что в настоящее время еще недостаточно изучены общие закономерности физико-химических процессов, протекающих при нагреве и последующем охлаждении смесей с жидким стеклом. В частности, не предложены гарантийные меры, обеспечивающие легкую выбивку стержней из отливок.
Определение выбиваемости
Противоречия в экспериментальных данных, полученных различными исследователями, объясняются прежде всего несоблюдением постоянства условий экспериментов и несовершенством применявшихся методов.
Надо признать, что объективную оценку выбиваемости стержней из отливок дать очень трудно, так как смеси при их разрушении подвергаются различным видам нагрузок. Пленки связующего материала испытывают при этом одновременное действие скалывающих, изгибающих и растягивающих усилий. Если с этой позиции рассмотреть наиболее распространенные методы выбивки стержней, то общим для них является ударное воздействие на стержень.
Многие исследователи определяли выбиваемость смесей по прочности стандартных образцов на сжатие, что не может характеризовать способность к разрушению под действием ударной нагрузки, хотя определенная зависимость между прочностью на сжатие и выбиваемостью, по-видимому, существует.
С другой стороны, использование для определения выбиваемости стержней встряхивающих выбивных решеток, вибрационных машин, пневматических зубил и других аналогичных приспособлений неизбежно вносит существенный элемент субъективности, так как трудно определить момент конца выбивки: образование пригарной корки различной толщины значительно затрудняет оценку собственно выбиваемости смесей.
Наконец, эти методы применяют обычно при изготовлении какой-либо одной, специально выбранной опытной отливки.
Поэтому полученные результаты могут быть использованы лишь как сравнительные применительно к данным или подобным отливкам и не могут быть перенесены без существенных поправок на другие отливки. Очевидно, разнообразие конфигураций, веса, типа сплава отливок и, соответственно, условий прогрева стержней настолько велико, что практически невозможно найти такую форму и размеры опытной отливки, чтобы полученные закономерности могли быть перенесены на большую номенклатуру литья.
Поэтому, прежде всего, было обращено внимание на выбор методики исследований, лишенной упомянутых основных недостатков. В основу методики[11,13] была положена оценка смесей по наиболее близкому к производственным условиям показателю — работе, затрачиваемой на выбивку («пробивку») образцов, предварительно нагретых до различных, заданных условиями опыта, температур.
Для этого применялся копер, снабженный специальными приспособлениями (рис. 1).
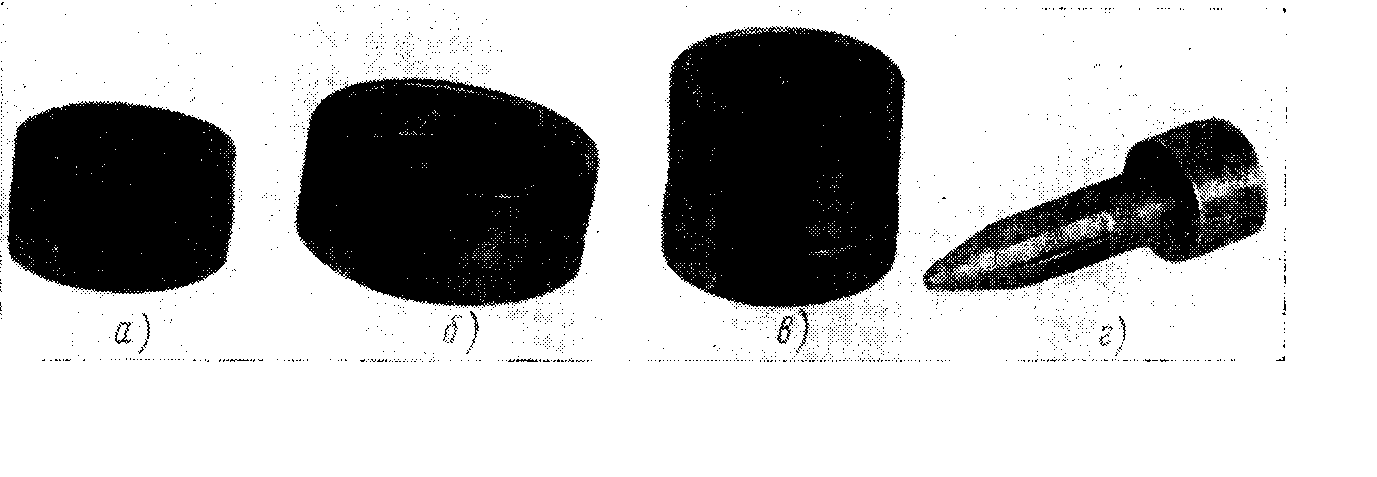
Рис. 1. Приспособления для оценки выбиваемости смесей:
а — исследуемый образец; б — металлическая гильза; в — поддон;
г — боек.
На нижнем конце вертикального штока копра укреплялся боек диаметром 20 мм. При изготовлении бойка его острие делалось тупым, чтобы при длительном использовании сохранить стабильными размеры бойка. Для того чтобы обеспечить возможность выхода разрушенной смеси из-под бойка, последний имел три продольных паза шириной 5 мм, расположенных по окружности под углом 120°. Приспособление для определения работы выбиваемости имело комплект съемных грузов и кулачков, обеспечивающих возможность изменения высоты падения грузов. Таким образом, изменением веса падающего груза и высоты падения последнего достаточно быстро и точно определяли работу, затрачиваемую на выбивку как очень слабых, так и прочных стержневых смесей.
Образцы высотой 30 мм и диаметром 50 мм, уплотненные тремя ударами на обычном копре, высушивались при 200° C в течение 20 мин или продувались углекислым газом в течение 45 сек. Затем они подвергались нагреву до различных заданных температур от 200 до 1400° C с интервалом 100—200° C, выдерживались при этой температуре в течение 40 мин и медленно охлаждались в печи со скоростью 200—300°/ч.
Полученные образцы а (рис. 1) плотно, без зазора, вставлялись в металлическую гильзу б, которая, в свою очередь, устанавливалась на поддон в. В дне поддона имелось отверстие диаметром 22 мм для свободного выхода бойка г, пробивающего образец а,
Работа, затраченная на выбивку («пробивку» образца), находилась из следующей зависимости:
A = nGh
где A — работа, затраченная на пробивку опытного образца, в кГм;
n — число ударов бойка, необходимых для пробивки образца;
G — вес падающего груза в кг;
h — высота падения груза в м.
1.3.Изменение работы выбивки смеси в зависимости от температуры нагрева
По описанной методике образцы смесей при их нагреве и охлаждении не испытывают сжимающих усилий, возникающих в стержнях при усадке отливок.
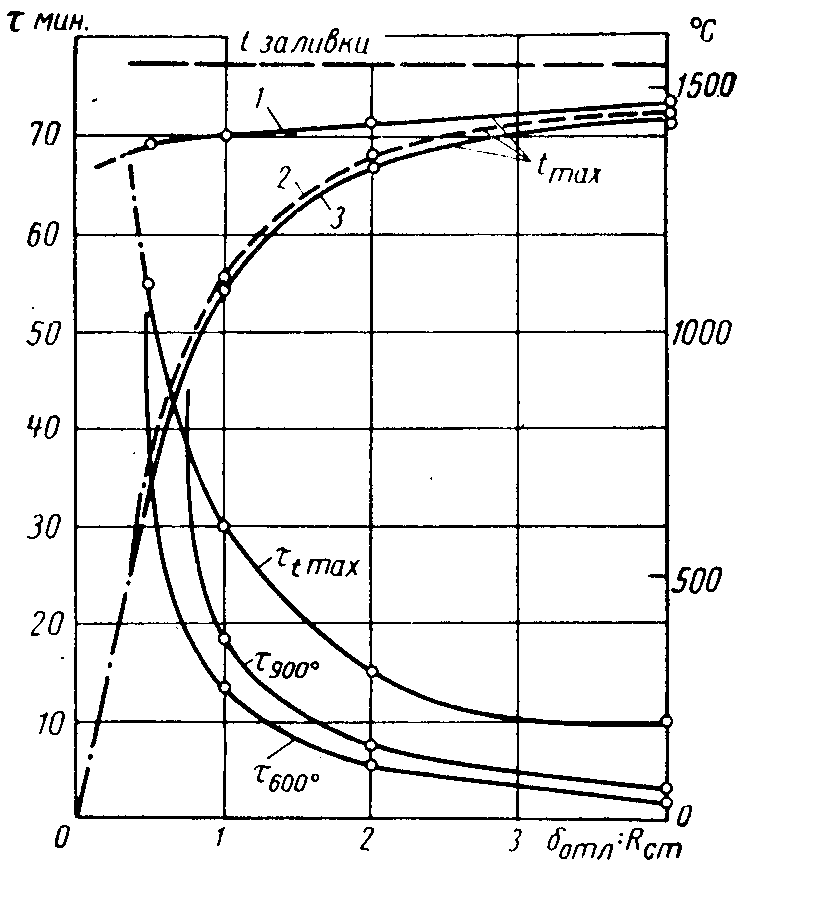
Поэтому в работе параллельно с испытанием образцов, подвергавшихся нагреву в печах, определяли выбиваемости смесей на опытных отливках плиты длиной 650 мм, шириной 200 мм и высотой 50 мм, в которую одновременно устанавливали четыре стержня из испытуемой смеси. В результате контрольных опытов были выбраны диаметры стержней с таким расчетом, чтобы отношение толщины стенки отливки к радиусу стержня составляло 0,5; 1,0; 2,0 и 4.0.
Опытные отливки весом 150 кг заливались при температуре 1550— 1580° C сталью 30Л. Температура нагрева стержней при разных соотношениях толщин стенок отливок к радиусам стерней приведена на рис. 2. Работа, затрачиваемая на выбивку стержней из отливок, определялась после полного их остывания с помощью переносного копра, аналогичного описанному выше.
 Так
как пленки
склеивающие
зерна наполнителя
в случае продувания
смесей углекислым
газом
и
в
случае
удаления влаги
при нагреве
отличаются,
то
поэтому при изучении общих закономерностей условий выбивки стержней опыты проводились с образцами, продутыми углекислым газом в течение 45 сек, и с образцами, высушенными при 200є C в течение 20 мин. Смесь содержала кварцевый песок Люберецкого месторождения (1К025А)—100 весовых частей; жидкое стекло (модуль 2,7, удельный вес 1,48 г/см3)— 5 весовых частей; NaOH (10 %-ный раствор)—1 весовая часть.
Рис. 2. Влияние отношения толщины
стенки отливки из стали 30Л к радиусу
стержня на максимальную температуру стержня:
1-поверхности;2-вточке на расстоянии,
равном половине радиуса; 3-в центре.
Была установлена непосредственная зависимость работы A, затрачиваемой на выбивку образцов, от температуры их предварительного нагрева (рис. 3).
Как видно из этой зависимости, кривая, характеризующая работу выбивки A, имеет два максимума и два минимума.
Первый
максимум
соответствует
исходному
состоянию
образцов,
нагретых до
200є
C и охлажденных,
а также продутых
CO.
При последующем
нагреве и охлаждении
образцов работа,
затрачиваемая
на их выбивку,
непрерывно
падает, достигая
минимальных
значений («первый
минимум») в
интервале
400—600° С.
Нагрев до более высоких температур вызывает новый значительный рост работы, затрачиваемой на выбивку, которая достигает максимальных значений при 800° C («второй максимум»).
Из приведенных
на рис. 3 зависимостей
видно также,
что работа,
затрачиваемая
на выбивку
образцов, продутых
CO,
при всех температурах
их предварительного
нагрева оказалась
ниже работы,
затраченной
на выбивку
высушенных
образцов.
Рис. 3. Работа, затраченная на выбивку
образцов из смесей с жидким стеклом:
1-высушенных при 200єC; 2-продутых
CO.
Однако, если при первом максимуме работы разница весьма существенна, то при втором максимуме эта разница значительно уменьшается, а при обоих минимумах величина A практически одинакова. Это свидетельствует о том, что при нагреве до в
 ысоких
температур
и охлаждении
опытных образцов
в смеси происходят
одинаковые
или подобные
процессы. На
этом явлении
подробно остановимся.
Наличие минимума работы, затрачиваемой на выбивку образцов, предварительно нагретых до температур, лежащих в интервале 400—600° C, приводит к мысли о возможности создания в стержнях условий, при которых связь между отдельными зернами наполнителя нарушалась бы после заполнения литейной формы жидким