Анализ методов улучшения жидкостекольных смесей
О расплавлении связующей композиции можно судить по уменьшению прочности НСС, измеренной непосредственно при высоких температурах (табл. 6).
Наблюдалось, что при нагреве до800°C после приложения нагрузки образец рассыпался на куски, а при 800єC и выше начинал течь.
Нерастворившаяся часть шлака является включениями в связующем и частично снижает прочность НСС, поэтому выбиваемость
Таблица 6
Влияние температуры на прочность НСС
|
Время выдержки образцов в печи, мин |
Прочность на сжатие, кгс/см (9,8-10 Па), при нагреве, °C |
||||||
| 200 | 400 | 600 | 800 | 1000 | 1200 | 1300 | |
|
5 30 45 60 |
10,0 9,0 8,5 8,0 |
8,5 7,5 7,0 6,5 |
7,0 6,0 5,8 5,0 |
2,0 1.8 1,0 0,5 |
1,0 0,5 0,2 0 |
0,3 0 0 0 |
0 0 0 0 |
НСС немного лучше, чем у обычных жидкостекольных смесей, не содержащих феррохромового шлака.
2.2.Влияние усадки отливки
Кроме температуры, на выбиваемость НСС в значительной мере влияет усадка отливки. Об этом свидетельствуют результаты экспериментов с различными железоуглеродистыми сплавами по заливке в форму при 1550°C (табл. 7).
Таблица 7
Влияние усадки сплавов на выбиваемость НСС
Сплав |
Усадка сплава, % |
Работа выбивки, Дж, при плотности смеси, 10 кг/м |
|||
| 1,1 | 1.3 | 1,5 | 1,7 | ||
|
Серый чугун СЧ 15-32 Половинчатый чугун Белый чугун Сталь ЗОЛ |
0,9—1,1 1,4—1,6 1,9—2,1 1.9—2,1 | 5,0—5,5 6,0—6,5 7,0—8,0 7,5—8,0 | 14—15 18—20 23—25 24—25 | 46—48 62—64 78—80 78—80 |
120—125 156—160 195—205 195—205 |
Поскольку усадка стали больше, чем чугуна, выбиваемость НСС из стальных отливок в 1,5–1,6 раза хуже, чем из чугунных вследствие увеличения сил сжатия на стержень.
2.3. Влияние неорганических добавок на выбиваемость НСС
Выбиваемость НСС улучшается при снижении содержания жидкого стекла, повышении его модуля и увеличении содержания феррохромового шлака, благодаря повышению температуры плавления жидкостекольно-шлаковой композиции и увеличению ее вязкости.
Д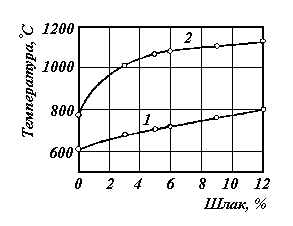 обавка
шлака улучшает
выбиваемость
НСС, поскольку
при этом повышается
температура
плавления
жидкостекольно-шлаковой
композиции
(рис. 24).
Однако содержание
феррохромового
шлака более
5% ведет к уменьшению
текучести смеси
и снижению ее
прочности,
особенно
поверхностной.
Уменьшение
количества
жидкого стекла
ниже 6% также
ведет к снижению
конечной прочности
НСС. Поэтому
для получения
НСС с удовлетворительной
выбиваемостью
необходимо
строго дозировать
состав НСС,
особенно количество
жидкой композиции.
Рис.24.Влияние содержания шлака на температуру начала(1) и конца(2)плавления жидкостеколь-но-шлаковой композиции.
Удовлетворительная выбиваемость НСС наблюдается при содержании в смеси не более 6,0—6,5% жидкого стекла с модулем неменее 2,7 и плотностью (1,48—1,52) • 103 кг/м3 или 8—8,5% жидкостекольной композиции с плотностью (1,29—1,31) • 103 кг/м3 при содержании феррохромового шлака не менее 4—5%.
И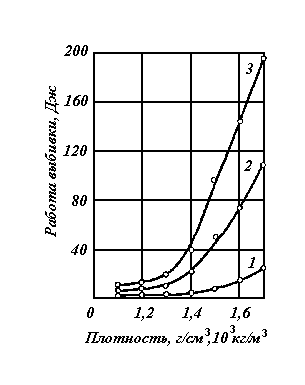 з
рис. 25 видно, что
выбиваемость
значительно
улучшается
с понижением
плотности НСС
и уменьшением
температуры
прогрева. Хорошая
выбиваемость
НСС наблюдается
при плотности
(1,0–1,1)
103 кг/м3
и температуре
прогрева не
более 600° С. Однако
для получения
достаточной
прочности
1,5–3,0 кгс/см2,
или (14,7–29,4)
104 Па,
через 1 ч плотность
НСС необходимо
выдерживать
в пределах
(1,3–1,4)103
кг/м3.
Ч
Рис. 25. Влияние плотности НСС на её выбиваемость после прогрева при температурах:
1– 600є C; 2– 900є C; 3– 1100є C.
тобы улучшить выбиваемость НСС, как уже указывалось, необходимо вводить в нее добавки. Многие неорганические добавки улучшают выбиваемость НСС при прогреве до 700–1200°C, однако максимального эффекта можно добиться при прогреве до 800–900° С. Улучшение выбиваемости при этом обусловлено, в основном, повышением температуры плавления и вязкости жидкостекольно-шлаковой композиции. Исследования, проведенные в КПИ и другими авторами, показали, что из неорганических добавок лучшие результаты по улучшению выбиваемости НСС дают оксид и гидроксид алюминия (2,0–2,5%), алюминиевая пудра (0,5–0,6%), а также фосфоритная мука, шамот, вспученный перлит и вермикулит (по 1%). Однако при вводе неорганических добавок выбиваемость НСС улучшается мало, так как в смесь нельзя ввести необходимое количество добавки (3–5%) из-за сильного снижения текучести, а в некоторых случаях и ухудшения прочности смеси. Поэтому перед вводом в НСС неорганические добавки следует подвергать специальной обработке.
Известно, что глина улучшает выбиваемость НСС. Добавки в НСС пятихатской глины, обожженной при 700°C, резко уменьшает работу выбивки стержней из стальных и чугунных отливок (табл. 8).
Из-за резкого снижения текучести содержание глины в НСС не превышает 1,0%. Такое количество глины не оказывает существенного влияния на выбиваемость НСС. Перед вводом в НСС большего (>3–4%) количества глины её необходимо предварительно обработать СДБ, инден-кумароновой смолой, мазутом или прокалить при 700–750°С. Обработанная таким образом глина в количестве 3–4% улучшает выбиваемость НСС в интервале температур 400–1200°С, поэтому ее можно рекомендовать в качестве добавки для улучшения выбиваемости НСС из чугунных и стальных отливок.
Таблица 8
Влияние добавки отожжённой глины на выбиваемость НСС
| Сплав | Работа выбивки стержней, Дж, при содержании глины и НСС, % | ||||
| ― | 2 | 4 | 6 | 8 | |
|
Сталь Чугун |
161,40 52,90 |
102,60 32,64 |
10,08 4,47 |
9,00 1,02 |
3,84 0,97 |
.
2.4. Влияние органических добавок на выбиваемость НСС
Большинство органических добавок снижает прочность НСС после прогрева до 800°C и заметно улучшает выбиваемость НСС из чугунных отливок[2,7]. Наиболее рациональными и экономичными следует считать следующие добавки: древесные опилки (0,6–1,0%), древесный пек или крепитель ДП (1,0–1,5%), каменный уголь или кокс (1,5–2,0%) и др. При большем содержании этих добавок снижается текучесть НСС. Чтобы уменьшить влияние опилок на текучесть НСС, их необходимо замачивать в воде в соотношении 1 : 1, а еще лучше — в воде с добавкой 0,025% ПАВ. При этом в НСС вводится соответственно меньшее количество воды и ПАВ. Лучшие результаты получают при добавлении опилок с размерами ситовой фракции около 2 мм. Выбиваемость НСС при прогреве до 700–800°C улучшается также, если добавить к ней 0,5–1,0% патоки; 1,0–1,5% торфа; 1,5–2,0% графита; 0,7–1,0% твердой СДБ и др.
Из добавок, которые существенно не влияют на текучесть и прочность НСС, но улучшают выбиваемость, следует отметить гидрол производства Верхнеднепровского крахмало-паточного завода и Бесланского (Северная Осетия) маисового комбината. Гидрол Бесланского комбината перед вводом в НСС необходимо нейтрализовать.
Влияние добавки гидрола на выбиваемость НСС после нагрева до различных температур показано в табл. 9.
Из таблицы видно, что добавка гидрола улучшает выбиваемость НСС при прогреве их до температуры не выше 800°C, поэтому гидрол заметно улучшает выбиваемость НСС только из чугунных отливок.
Новолачные смолы (№ 15, 18, 76, 104, 180, пульвербакелит, идитол и др.) улучшают выбиваемость НСС лишь при прогреве до 800° С. При прогреве выше этой температуры выбиваемость НСС резко снижается. Поэтому добавка новолачных смол улучшает выбиваемость НСС лишь из чугунных отливок. Выбиваемость НСС из стальных отливок улучшается только при добавке идитола.
Резольные смолы (№ 214, 236, 228 и др.) при добавке их 0,3–0,5% резко уменьшают работу выбивки при нагреве НСС до 1200°C, т. е. они эффективны для улучшения выбиваемости НСС как из чугунных, так и из стальных отливок. Однако эти смолы снижают текучесть смесей.
Таблица 9
Влияние добавки гидрола на выбиваемость НСС
Добавка гидрола, % |
Работа выбивки, Дж | ||||||||
| после нагрева до температур, °C | Из отливок | ||||||||
| 20 | 200 | 400 | 600 | 800 | 1000 | 1200 | Чугуна | стали | |
|
— 1 2 3 5 |
2,2 2,2 2,2 2,2 2,2 |
1,8 1,6 1,8 2,2 2,8 |
1,4 1,2 1.5 1,8 2,0 |
1,6 1.0 0,8 0,6 0,5 |
2,2 1,0 0,8 0,7 0,7 |
3,2 1,8 1,5 1,4 1,3 |
5,0 2,8 2,5 2,2 2,0 |
10—12 7,0 5,0 3,0 1,0 |
20—25 18 16 13 12 |
Полихлорвиниловая смола (ПВХ-С60) снижает прочность НСС при прогреве до 1000–1200°C, а поэтому также улучшает выбиваемость из чугунных и стальных отливок.
Из продуктов коксохимического производства особого внимания заслуживают инден-кумароновые, стирольно-инденовые и каменноугольные смолы. Влияние инден-кумароновых смол на выбиваемость и другие свойства НСС после нагрева до различных температур показано в табл. 10 и 11.
Из табл. 10 видно, что все инден-кумароновые смолы резко снижают прочность НСС при прогреве до 1000°C и только при 1200°C работа выбивки несколько увеличивается. Поэтому инден-кумароновые смолы улучшают выбиваемость стержней из НСС из стальных отливок.
Таблица 10
Влияние добавки инден-кумароновой смолы на выбиваемость НСС
|
Марка инден-кумаро- новой молы |
Добавка смолы, % |
Работа выбивки, Дж, после нагрева до температур, °C |
||||||
| 20 | 200 | 400 | 600 | 800 | 1000 | 1200 | ||
|
НСС без смолы |
— | 2,2 | 1,6 |
1,4 |
1,8 | 2,2 | 3,2 | 5,0 |
BI |
0,3 0,5 |
2,2 2,2 2,2 |
0,7 0,4 0,1 |
0,4 0,2 0,1 |
0,2 0 0 |
0,2 0 0 |
0,4 0,2 0,1 |
0,6 0,4 0,3 |
Д/IV |
0,3 0,5 1,0 |
2,2 2,2 2,2 |
1,0 0,5 0.3 |
0,6 0,4 0,1 |
0,5 0,3 0,1 |
0,5 0,3 0,1 |
0,6 0,4 0,2 |
0,8 0,7 0,6 |
Д/V |
0,3 0,5 1,0 |
2,2 2,2 2,2 |
1,0 0,7 0,5 |
0,8 0,5 0,3 |
0,6 0,5 0,3 |
0,6 0,5 0,3 |
0,8 0,8 0,6 |
1,0 0,9 0,8 |
Таблица 11
Влияние добавки инден-кумароновой смолы на свойства НСС
|
Марка инден-кумароновой смолы |
Добавка смолы, % |
Текучесть, мм |
Устойчивость пены,мин |
Прочность на сжатие, кгс/см2 (9.8-104 Па), через, ч |
|
| 1 | 24 | ||||
| НСС без смолы | — | 110 | 8—10 | 2,0 | 6,0 |
В/I |
0,3 0,5 1,0 1,5 2,0 |
110 108 108 106 105 |
8 7 8 8 7 |
2,0 2,0 2,2 2,2 2,5 |
6,0 6,0 6,2 6,5 6,5 |
Д/IV |
0,3 0,5 1,0 1.5 2,0 |
112 110 110 108 106 |
8 7 7 8 7 |
2,0 2,0 2,0 2,2 2,0 |
6,0 6,0 6,5 6,2 6,0 |
Д/V |
0,3 0,5 1,0 1,5 2.0 |
110 110 110 108 106 |
8 8 8 7 7 |
2,0 2,0 2,0 2,2 2,2 |
6,0 6,0 6,2 6,2 6,5 |
Стержни из НСС при добавке смолы B/I в количестве 1,0% высыпались из отливки. Преимуществом инден-кумароновых смол является также и то, что при добавке до 2% они практически не влияют на текучесть, прочность и другие технологические свойства НСС (см. табл. 11).
Резкое улучшение выбиваемости НСС при добавке инден-кумароновых смол объясняется выделением при нагреве значительного количества сажистого углерода, который распределяется в жидкостекольной композиции и поэтому снижает прочность смеси. Разложение этих смол при нагреве подробно рассматривается в работах Д. М. Колотило.
Инден-кумароновые смолы выпускаются коксохимзаводами по ГОСТ 9263—66.
Хорошие результаты по улучшению выбиваемости НСС получены при добавке в смесь каменноугольной смолы марки B (ГОСТ 4492– 65) (табл. 12).
Для улучшения выбиваемости обычных быстротвердеющих жидкостекольных смесей добавляют мазут. Впервые он был применен на Коломенском заводе тяжелых станков.
Способ улучшения выбиваемости НСС добавкой мазута привлекает своей дешевизной, простотой и удобством дозирования. Однако попытки многих литейщиков применить мазут для улучшения выбиваемости НСС оказывались безуспешными, поскольку не все его марки пригодны для этой цели: при вводе 0,1–0,3% мазута резко уменьшалась устойчивость пены, а жидкая подвижность НСС исчезала еще в смесителе.
Таблица 12
Влияние добавки каменноугольной смолы на выбиваемость НСС
|
Добавка каменно-угольной смолы, % |
Работа выбивки, Дж | ||||||||
| после нагрева до температуры, °C | Из отливок | ||||||||
| 20 | 200 | 400 | 600 | 800 | 1000 | 1200 | Чугуна | стали | |
|
― 0,5 1,0 2,0 |
2,2 2,2 2,2 2,2 |
1,6 2,4 3,0 4,0 |
1,4 1,5 1,5 2,8 |
1,8 0,8 0,8 1,0 |
2,2 1,3 0,6 0,2 |
3,2 1,8 1,4 0,6 |
5,0 2,6 2,2 1,7 |
10–12 1,0 0,5 0,2 |
20–25 17,0 7,0 1,5 |
В связи с этим в КПИ было изучено влияние различных марок мазута на технологические свойства НСС. Известно, что на нефтеперерабатывающих заводах разделяют нефть на составляющие в зависимости от температуры кипения (конденсации) последних. Полученный в результате перегонки нефти мазут является полупродуктом и носит название прямогонного или мазута ABT (от названия установки — атмосферно-вакуумно-трубчатая). При крекинге мазута образуется крекинг-остаток, часть которого используется как товарный мазут, а часть — для получения нефтяного кокса.
Согласно ГОСТ 10585 — 65, товарный мазут как топливо выпускается следующих марок: флотский (Ф5 и Ф12); топочный (40, 100 и 200) и для мартеновских печей (МП). Основной частью мазута любой марки является прямогонный мазут, крекинг-остаток либо их смесь. Мазуты различных марок различаются, в основном, вязкостью, температурами вспышки и застывания, теплотой сгорания. Содержание в мазуте керосина, газойля, солярной фракции и других примесей ГОСТом не регламентируется. На многих заводах в мазут для снижения температуры застывания, уменьшения вязкости и др. вводят керосин, газойль и другие составляющие.
Нефтепродукты по-разному влияют на свойства НСС. Например, керосин, газойль, соляровая фракция резко уменьшают текучесть НСС даже при добавке их в очень малом количестве (0,1%). В то же время прямогонный мазут и крекинг-остаток можно вводить в НСС в количестве до 3% без значительного изменения текучести смеси. Это обусловлено большой молекулярной массой прямогонного мазута и крекинг-остатка по сравнению с легкокипящими нефтепродуктами я вследствие этого малой способностью его к гашению пены.
Исследования изменения поверхностного натяжения жидкостекольной композиции с ДС-РАС при добавке к ней различных нефтепродуктов показали, что при добавке керосина ее поверхностное натяжение растет с 32 . 10-3 Н/м до 41 . 10-3 Н/м, тогда как при добавке мазута оно сохраняется практически постоянным. Поэтому в НСС можно вводить прямогонный мазут, крекинг-остаток или их смесь которые не загрязнены легкокипящими нефтепродуктами в НСС нельзя добавлять мазут Ф5, который согласно ГОСТу содержит не менее 20% керосино-газойлевой фракции.
В КПИ исследовано влияние на свойства НСС мазутов разных марок, выпускаемых Одесским, Херсонским, Кременчугским На-дворнянским, Дрогобычским, Новокуйбышевским и Ухтинским (Коми) нефтеперерабатывающими заводами. Исследования показали, что мазуты марки 40, выпускаемые Одесским, Херсонским Дрогобычским и Надворнянским заводами, из-за содержания в них керосина, соляровой фракции и др., не пригодны для улучшения выбиваемости НСС, так как быстро гасят пену и резко снижают текучесть смеси. Прямогонный мазут и крекинг-остаток указанных заводов вполне пригодны для ввода в НСС с целью улучшения выбиваемости поскольку не содержат легкокипящих фракций. В табл. 13 показано влияние различных марок мазута Одесского нефтеперерабатывающего завода на свойства НСС.
При добавке 2–3% прямогонного мазута или крекинг-остатка НСС сохраняет хорошую текучесть, высокую прочность.
Таблица 13
Влияние добавки мазута на свойства НСС
|
Марка мазута или вид |
Добавка мазута в НСС, % |
Текучесть , мм |
Устой- чивость пены, мин |
Прочность, кгс/см2 ( 8104 Па) |
Газопроница- емость, ед. |
|||
| 1 ч | 24 ч | 1 ч | 24 ч | |||||
|
40 40 |
0,5 1,0 |
Смесь не течёт |
3,5 ― |
9,5 — |
102 — |
275 — |
||
|
Прямо- гонный |
0,5 1,0 2,0 3,0 |
100 100 100 90 |
13 11 8 5 |
1.8 1.7 1.8 2,5 |
7,0 8,7 10,0 12 ,0 |
42 46 80 90 |
326 398 400 500 |
|
|
Крекинг Остаток |
0,5 1,0 2,0 3,0 |
105 100 100 90 |
10 8 9 4 |
1,8 2,5 1,9 3,0 |
5,0 6,1 6,7 12,0 |
10 55 67 50 |
610 610 540 610 |
|
Хорошие результаты дает мазут марки 100, выпускаемый Кременчугским, Ухтинским и Новокуйбышевским заводами. Мазут марки 100 Кременчугского завода представляет собой обычный прямогонный мазут и его можно вводить в НСС до 3%. При этом текучесть НСС вполне удовлетворительная, прочность высокая (2,0—3,5 кгс/см2, или (19,6—34,6) • 104 Па через 1 ч) и газопроницаемость хорошая (60—80 ед. через 1 ч и 500—700 ед. через 24 ч после заливки).
Мазут марки 100, а также прямогонный мазут и крекинг-остаток Ухтинского завода можно вводить до 4% без заметного ухудшения текучести и других свойств НСС, поскольку они не содержат легкокипящих примесей.
В табл. 14 показано влияние количества мазута на выбиваемость НСС.
Из таблицы видно, что мазут резко улучшает выбиваемость НСС, даже при прогреве смеси до 1200° С.
При введении органических добавок выбиваемость НСС в большой мере зависит от количества сажистого углерода, образующегося из
Таблица 14
Влияние добавки мазута на выбиваемость НСС
| Добавка мазута, % |
Работа выбивки, Дж, при нагреве НСС до температуры, °C |
||||||
| 20 | 200 | 400 | 600 | 800 | 1000 | 1200 | |
|
― 0,5 1,0 2,0 |
2.2 2,2 2,2 2,2 |
1,8 3.0 4.0 6,0 |
1,4 2,4 2,0 1,8 |
1,6 2,0 1,5 1,3 |
2,2 1,5 1,0 0,8 |
3,2 2,0 1.5 0,7 |
5,2 2,5 1,7 0,7 |
этой добавки при нагреве смеси. Добавки, выделяющие большое количество сажистого углерода (инден-кумароновые смолы, мазут и др.), улучшают выбиваемость намного больше, чем углерод - содержащие добавки, образующие меньше сажистого углерода.
Такое влияние сажистого углерода подтверждают также опыты, при которых в НСС вместе со смолами вводили окислитель – нитрат аммония. Окислитель уменьшал количество сажистого углерода, вследствие чего выбиваемость ухудшалась. Размер частиц и распределение образовавшегося сажистого углерода оказывают большое влияние на выбиваемость НСС. Например, при вводе 0,25% сажи выбиваемость НСС составляла около 17 Дж, тогда как при вводе 0,5% инден-кумароновой смолы, из которой образуется тоже примерно 0,25% сажистого углерода, выбиваемость составляет лишь 1 Дж.
Количество выделяющегося при нагреве сажистого углерода зависит от строения вводимых в НСС органических веществ и возрастает с увеличением молекулярной массы и при переходе от линейного к циклическому строению молекулы вещества. Так, инден-кумароновые смолы, молекулы которых имеют два бензольных кольца, образуют 40–45% сажистого углерода, а синтетические смолы, молекулы которых имеют одно бензольное кольцо – 25–30 процентов.
При нагреве фенолоформальдегидных смол количество выделяющегося сажистого углерода и влияние смол на выбиваемость НСС зависят от количества находящегося в них фенола. Чем больше в них фенола, тем больше образуется сажистого углерода и тем лучше выбиваемость НСС. Рассмотренные выше резольные смолы (№ 228, 214 и др.) содержат больше связанного фенола, поэтому выделяют при нагреве больше сажистого углерода и больше улучшают выбиваемость НСС по сравнению с новолачными смолами (№ 15, 104 и др.).
По механизму действия на улучшение выбиваемости НСС органические вещества можно разделить на три группы.
К первой группе можно отнести вещества, воздействие которых на выбиваемость смеси связано с выделением при нагреве большого количества газов, например, древесные опилки с окислителем. Такие добавки эффективны при нагреве НСС не выше 700–720° С. При более высокой температуре поры в расплавленной композиции завариваются и выбиваемость НСС не улучшается. Вещества первой группы улучшают выбиваемость НСС только из чугунных отливок.
Во вторую группу входят вещества, которые при нагреве не претерпевают агрегатных изменений и в которых после нагрева до 1200°C коксовый остаток составляет 90–95%. К веществам данной группы относятся черный и серебристый графит, нефтяной и каменноугольный кокс и др. Вещества этой группы улучшают выбиваемость НСС в основном из чугунных отливок и лишь незначительно из стальных.
К третьей группе относятся вещества, образующие при нагреве значительное количество сажистого углерода, который, распределяясь в НСС, препятствует спеканию пленки композиции. В зависимости от количества выделяющегося при 1200°C сажистого углерода вещества третьей группы, в свою очередь, можно разделить на три подгруппы.
В первую подгруппу входят вещества, выделяющие до 20% сажистого углерода (торф, патока, гидрол и др.). Они эффективно улучшают выбиваемость НСС из чугунных отливок при прогреве смеси до 700–720° С.
Ко второй подгруппе относятся вещества, которые выделяют 20—30% сажистого углерода (смолы № 74 и 104, древесные опилки и др.). Они значительно улучшают выбиваемость НСС из чугунных отливок и в некоторой степени и из стальных (при нагреве НСС не более 1000–1200° С).
Вещества третьей подгруппы выделяют более 30% сажистого углерода и эффективно улучшают выбиваемость НСС как из чугунных, так и из стальных отливок. К этой группе относятся смолы инден-кумароновая, стирольно-инденовая, каменноугольная, № 236, мазут и др.
3. Выбиваемость ЖСС с жидкими отвердителями
3.1.Выбиваемость ЖСС с ацетатом этиленгликоля
Повышенное внимание литейщиков к жидкостекольным смесям с жидкими отвердителями объясняется рядом важных преимуществ этих смесей по сравнению с другими ЖСС: пониженным содержанием связующего при больших прочностных показателях, лучшей выбиваемостью из отливок и гарантией высокого качества поверхности.
Применяющиеся за рубежом жидкие отвердители, выпускаемые специализированными фирмами, представляют собой ацетаты глицерина или этиленгликоля. В нашей стране промышленное производство таких отвердителей отсутствует. В 1975 г. НПО «ЦНИИТмаш» были разработаны ЖСС с жидким отвердителем пропиленкарбонатом— сложным эфиром пропиленгликоля и угольной кислоты. Выпускается он опытными партиями ПО «Ангарскнефтеоргсинтез». Смеси с пропиленкарбонатом применяют в настоящее время на 13 заводах страны при получении стержней и форм для стальных, чугунных и алюминиевых отливок.
Из смесей с пропиленкарбонатом изготовляют: стержни для стальных отливок — на Харьковском турбинном заводе им. Кирова, Старо-Краматорском заводе им. Орджоникидзе, ПО «Электротяжмаш» (г. Харьков), «Сибтяжмаш», «Сибэнергомаш», стержни для чугунных отливок — на Гомельском и Сумском заводах «Центролит», формы для чугунных отливок — на Московском чугунолитейном заводе «Станколит» и ПО «Ташкентский тракторный завод», стержни повышенной сложности для алюминиевых отливок — на Харьковском заводе им. Малышева и др.
Однако поставка пропиленкарбоната литейному производству ограничена, и промышленный выпуск его в ближайшие годы не планируется. Кроме того, смеси с пропиленкарбонатом имеют ограниченную живучесть (Ж) 10...12 мин, затрудняющую изготовление крупных форм и стержней, особенно в летний период. Ж смесей с пропиленкарбонатом можно увеличить до 25 мин с помощью сложных эфиров фталевой кислоты, хорошо сочетающихся с пропиленкарбонатом. Однако использование на практике этого метода регулирования Ж связано с определенными неудобствами. Поэтому НПО «ЦНИИТмаш» в последние годы совместно с химиками ведет работы по получению других более технологичных сложноэфирных отвердителей с использованием относительно недефицитного и сравнительно дешевого сырья. К таким отвердителям относятся ацетаты этиленгликоля[3].
В результате исследований, проведенных НПО «ЦНИИТмаш» совместно с Дзержинским ПО «Синтез», разработана и уточнена технология синтеза отвердителей на основе ацетатов этиленгликоля, определен состав отвердителей в соответствии с требованиями литейного производства.
С помощью разработанной технологии можно получать отвердители различной активности с заранее заданными свойствами. Ж и скорость твердения смесей может регулироваться от 8...10 мин до 60.,..90 мин.
На рис. 26,а, б видна кинетика твердения смесей и Ж при применении отвердителей четырех марок. Различным маркам АЦЭГ даны условные обозначения: 1Б (быстрый) с Ж =8.. 10 мин, 2СБ (средне быстрый) с Ж=18...20 мин, ЗСМ (средне медленный) с Ж==27...30 мин, 4М (медленный) с Ж=50... 55 мин. В случае необходимости может быть получена пятая марка АЦЭГ 5ММ с Ж=90 мин. Смеси содержат 3,5 масс. ч. ЖС и 0,35 масс. ч. ацетатов этиленгликоля.
В Польше разработан и находит применение отвердитель «Флодур», представляющий собой также ацетат этиленгликоля. Разработанные автором АЦЭГ не только не уступают, но и превосходят по прочностным характеристикам смеси с отвердителем «Флодур».
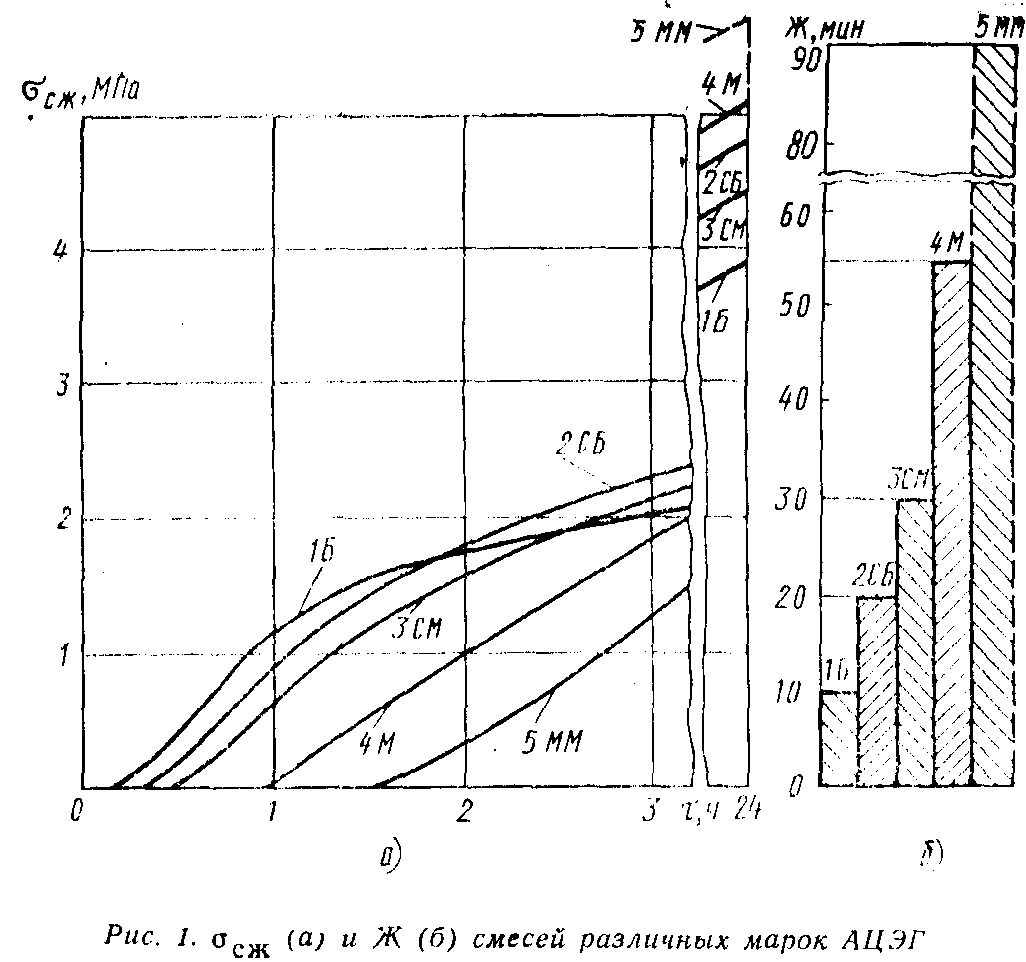
Рис.26.
σ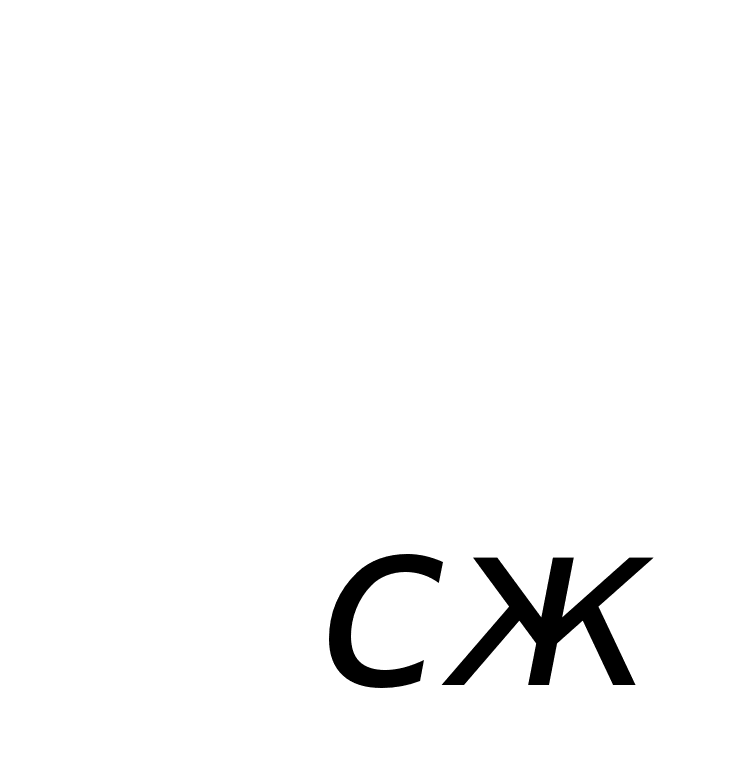 (а)
и жидкотекучесть
(б) смесей различных
марок АЦЭГ
Сравнительные
свойства смесей
(основа, масс.
ч.: 100 люберецкого
песка; 3,5 ЖС
M=2,5; p=1480 кг/м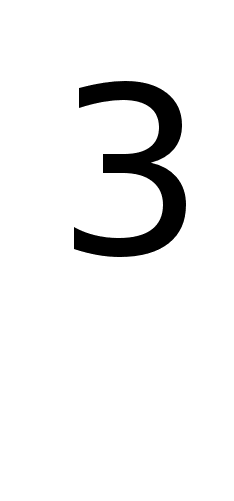 )
с 0,35 масс. ч. отечественного
отвердителя
АЦЭГ (смеси 1,
3) и 0,4 масс. ч. отвердителя
«Флодур» (смеси
2, 4) приведены
ниже.
-

Ж, мин
1
2
3
4
13
12
22
26
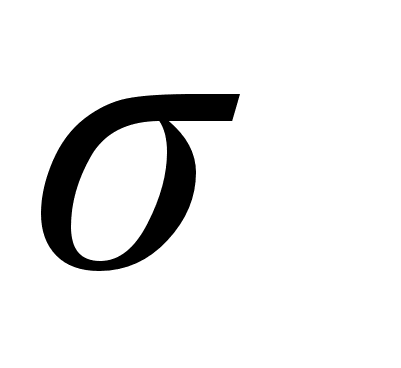
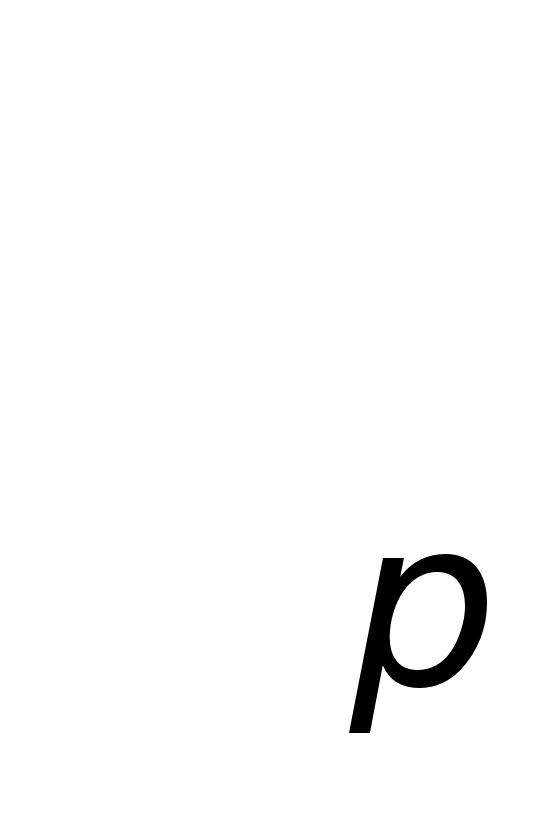 ,Мпа,через,ч:
1 1,57
0,53 0,83 0,47 8 2,13 1,1 2,6 1,66 14 4,4 3,5 5,0 4,1
Выбиваемость
смесей оценивалась
по трудоемкости
удаления опытных
стержней сечением
100Х100 мм и высотой
180 мм из стальной
отливки (470Х170Х180
мм, стенка толщиной
35 мм, масса 150 кг).
Трудоемкость
выбивки смеси
для СО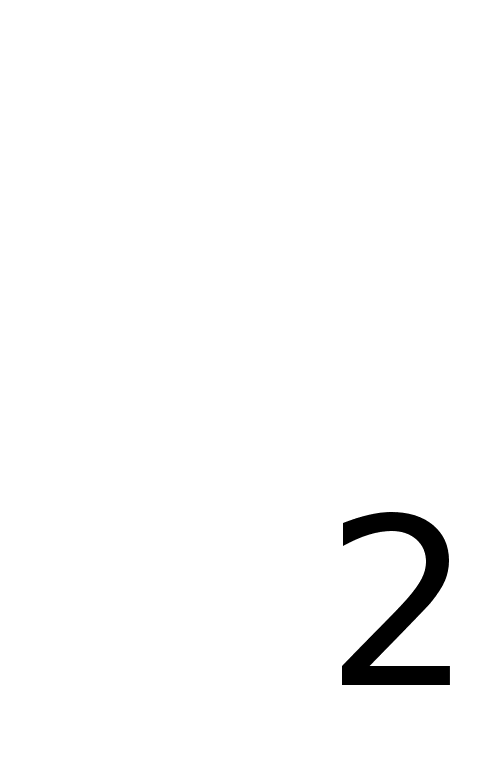 --процесса,
содержащей
6 масс. ч. ЖС принята
за 100%, ЖСС и ПСС
(с 6 масс. ч. ЖС)
составила 68%,
ЖСС с АЦЭГ (3,5 масс.
ч. ЖС) — 38%, ЖСС с
АЦЭГ (2,5 масс. ч.
ЖС) — 12,5%, ЖСС с
синтетической
смолой— 7,5%.
При введении в смеси с АЦЭГ сахаросодержащих веществ или специальных диспергирующих поверхностно-активных ве-
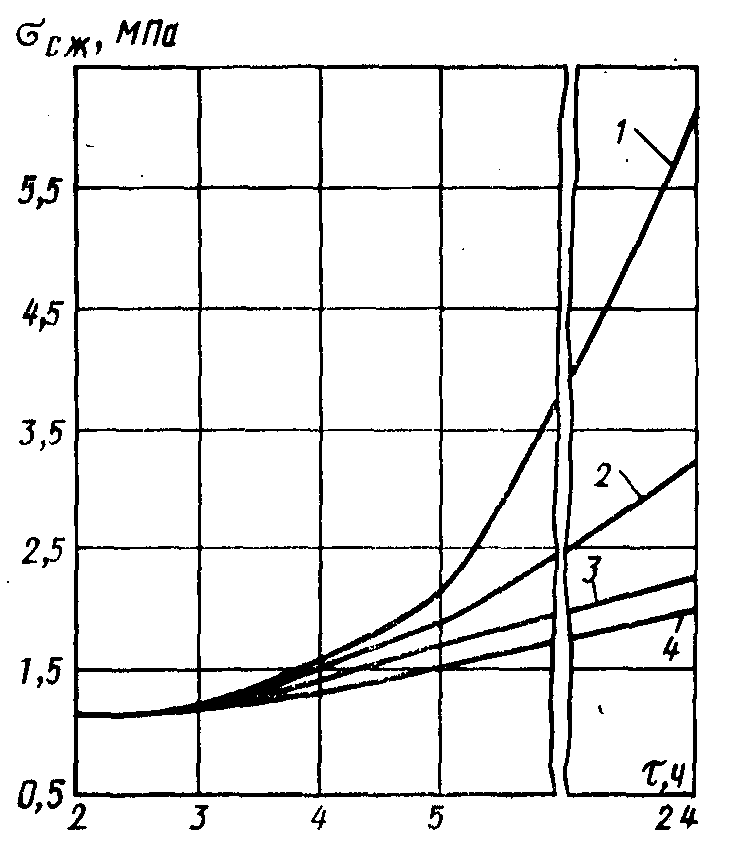
Рис. 27.Влияние относительной влажности воздуха (%) на кинетику твердения:
1—30; 2— 50; 3 — 70; 4 — 90.
ществ содержание ЖС может быть снижено с 3,5 до 2,5 масс. ч. при сохранении высоких прочностных свойств и низкой осыпаемости, что позволяет почти в 3 раза улучшить выбиваемость, приблизив ее к выбиваемости ЖСС с синтетическими смолами. По данным автора, снижение содержания ЖС на каждые 0,5 масс. ч. (без введения каких-либо добавок) улучшает выбиваемость смесей со сложноэфирными отвердителями примерно в 2 раза.
Жидкие
отвердители
на основе АЦЭГ
выгодно отличаются
от других
сложноэфирных
отвердителей,
в частности
пропиленкарбоната,
тем, что позволяют
снизить содержание
ЖС в смеси путем
понижения
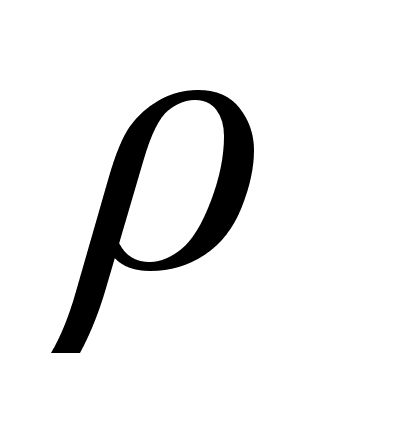 без ощутимой
потери прочностных
свойств в пределах
допустимой
осыпаемости.
Так,
ЖС можно снизить
с 1480...1500 до 1400 и 1450 кг/м
при том же содержании
в смеси разбавленного
ЖС и тем самым
дополнительно
улучшить ее
выбиваемость.
В смесях с
пропиленкарбонатом
снижение плотности
ЖС приводит
к заметному
сокращению
Ж, падению прочности
и повышению
осыпаемости.
На кинетику твердения и прочность смесей большое влияние оказывает относительная влажность (W) воздуха (рис. 27). Чем выше относительная W, тем медленнее темп нарастания прочности и ниже ее абсолютные значения. С повышением W с 30 до 90%, что соответствует дождливой сырой погоде, прочность снижается почти в 3 раза, однако это не оказывает существенного влияния на качество готовых стержней и возможность их дальнейшего использования.
Отличительной особенностью смесей со сложными эфирами является их хорошая сыпучесть из-за низкого содержания в смеси жидкой фазы. Вследствие этого смеси обладают легкой уплотняемостью, что позволяет использовать виброуплотнение взамен встряхивания, прессования, пескометной формовки и пр.
Для смесей с жидкими отвердителями характерен высокий темп нарастания прочности после окончания живучести, что имеет весьма важное значение для сокращения цикла изготовления форм и высвобождения оснастки. Извлечение моделей из затвердевшей формы можно осуществлять при достижении смесью манипуляторной прочности, величина которой для такого типа смесей <0,4 МПа. На рис. 28 .представлены соответствующие данные по кинетике нарастания прочности смесей со сложными эфирами пои различной Ж, изменяющейся в интервале 7...110 мин. Смеси приобретают манипуляторную прочность в течение времени, превышающего Ж примерно в 1,5—2