Анализ методов улучшения жидкостекольных смесей
Первый заключается в регулировании степени прогрева стержней с использованием для этого различных теплопроводных и теплоизоляционных смесей; второй — в значительном расширении благоприятного для выбивки интервала температур.
На практике приходится сталкиваться с очень большим диапазоном температур прогрева стержней — от минимальной в центре до максимальной (близкой к температуре заливаемого металла) — на поверхности. Однако для успешной выбивки стержня часто оказывается достаточно иметь легкую выбиваемость его основного объема, тогда наружная часть, соприкасающаяся с отливкой, довольно легко может быть удалена. Об этом свидетельствует, например, опыт применения оболочковых стержней из смеси с жидким стеклом, как правило не вызывающих затруднений при выбивке из отливок.
Была
проверена
возможность
регулирования
степени прогрева
стержней с
помощью материалов
с различными
теплофизическими
свойствами.
Однако введение
в смеси с жидким
стеклом 20%
чугунной
стружки
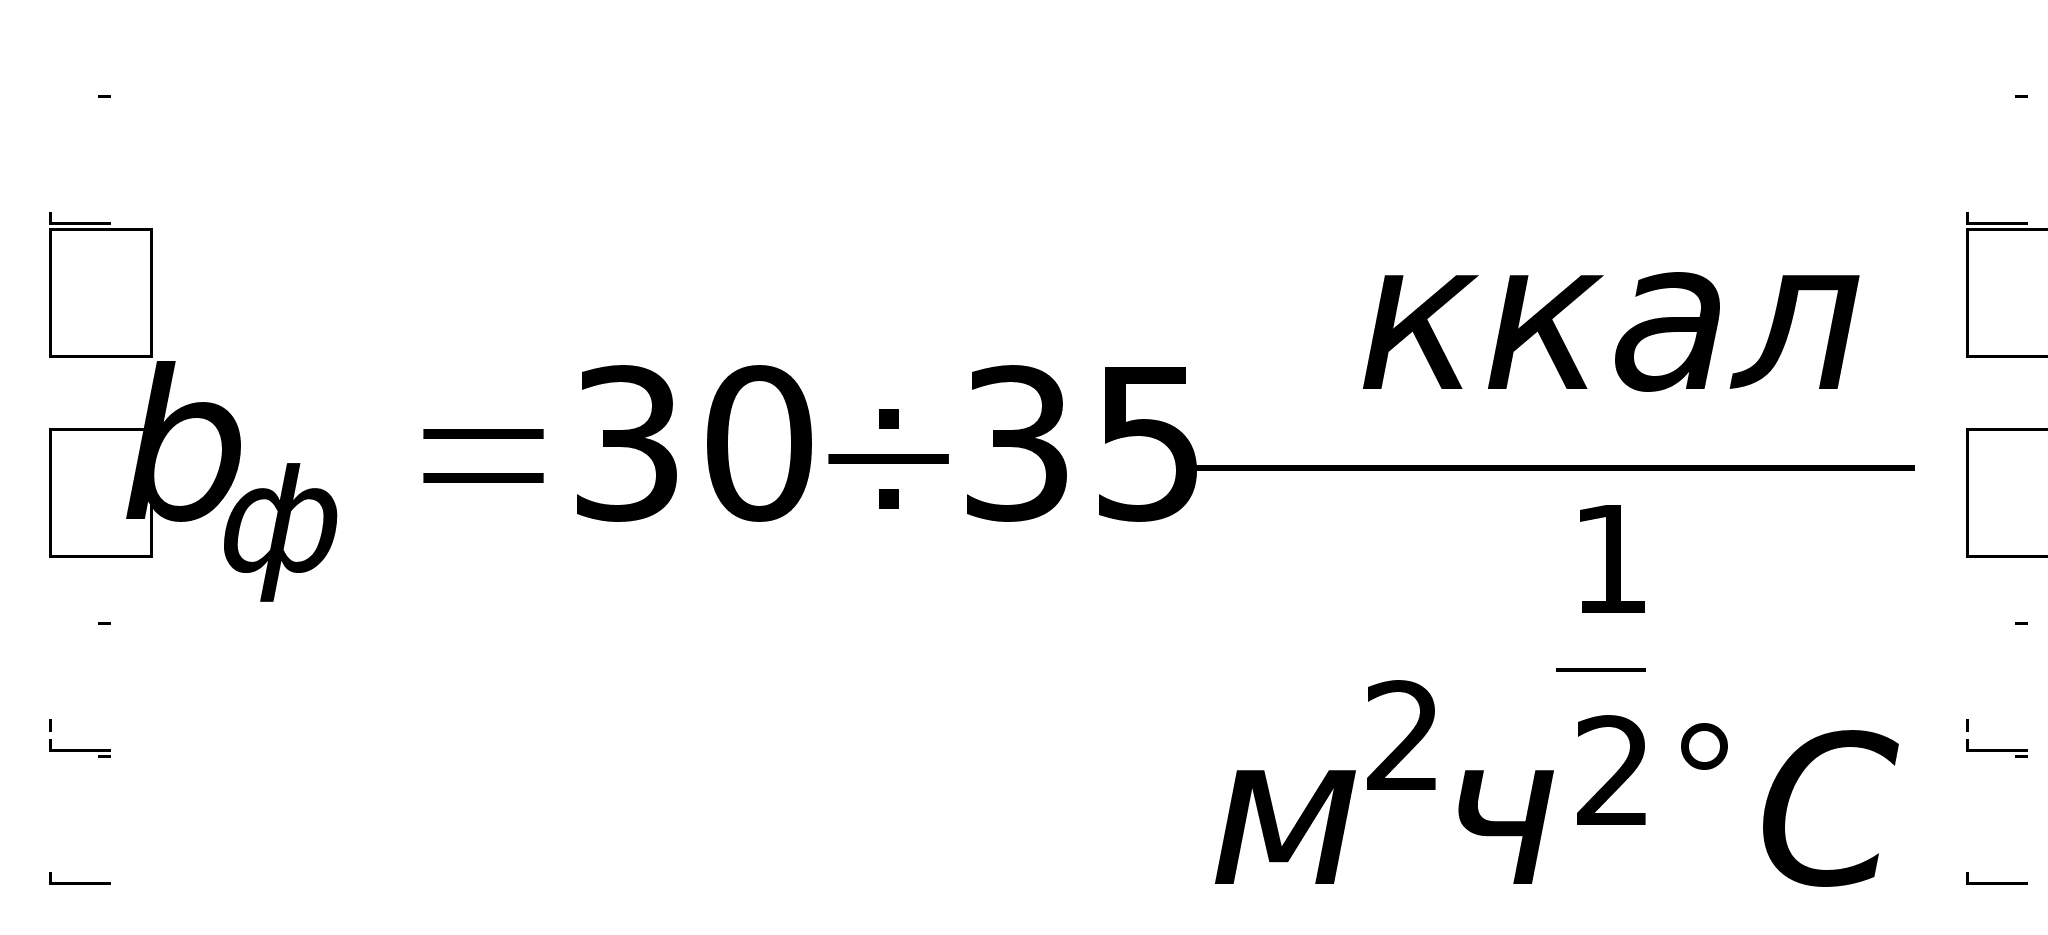 ,
10%
окалины
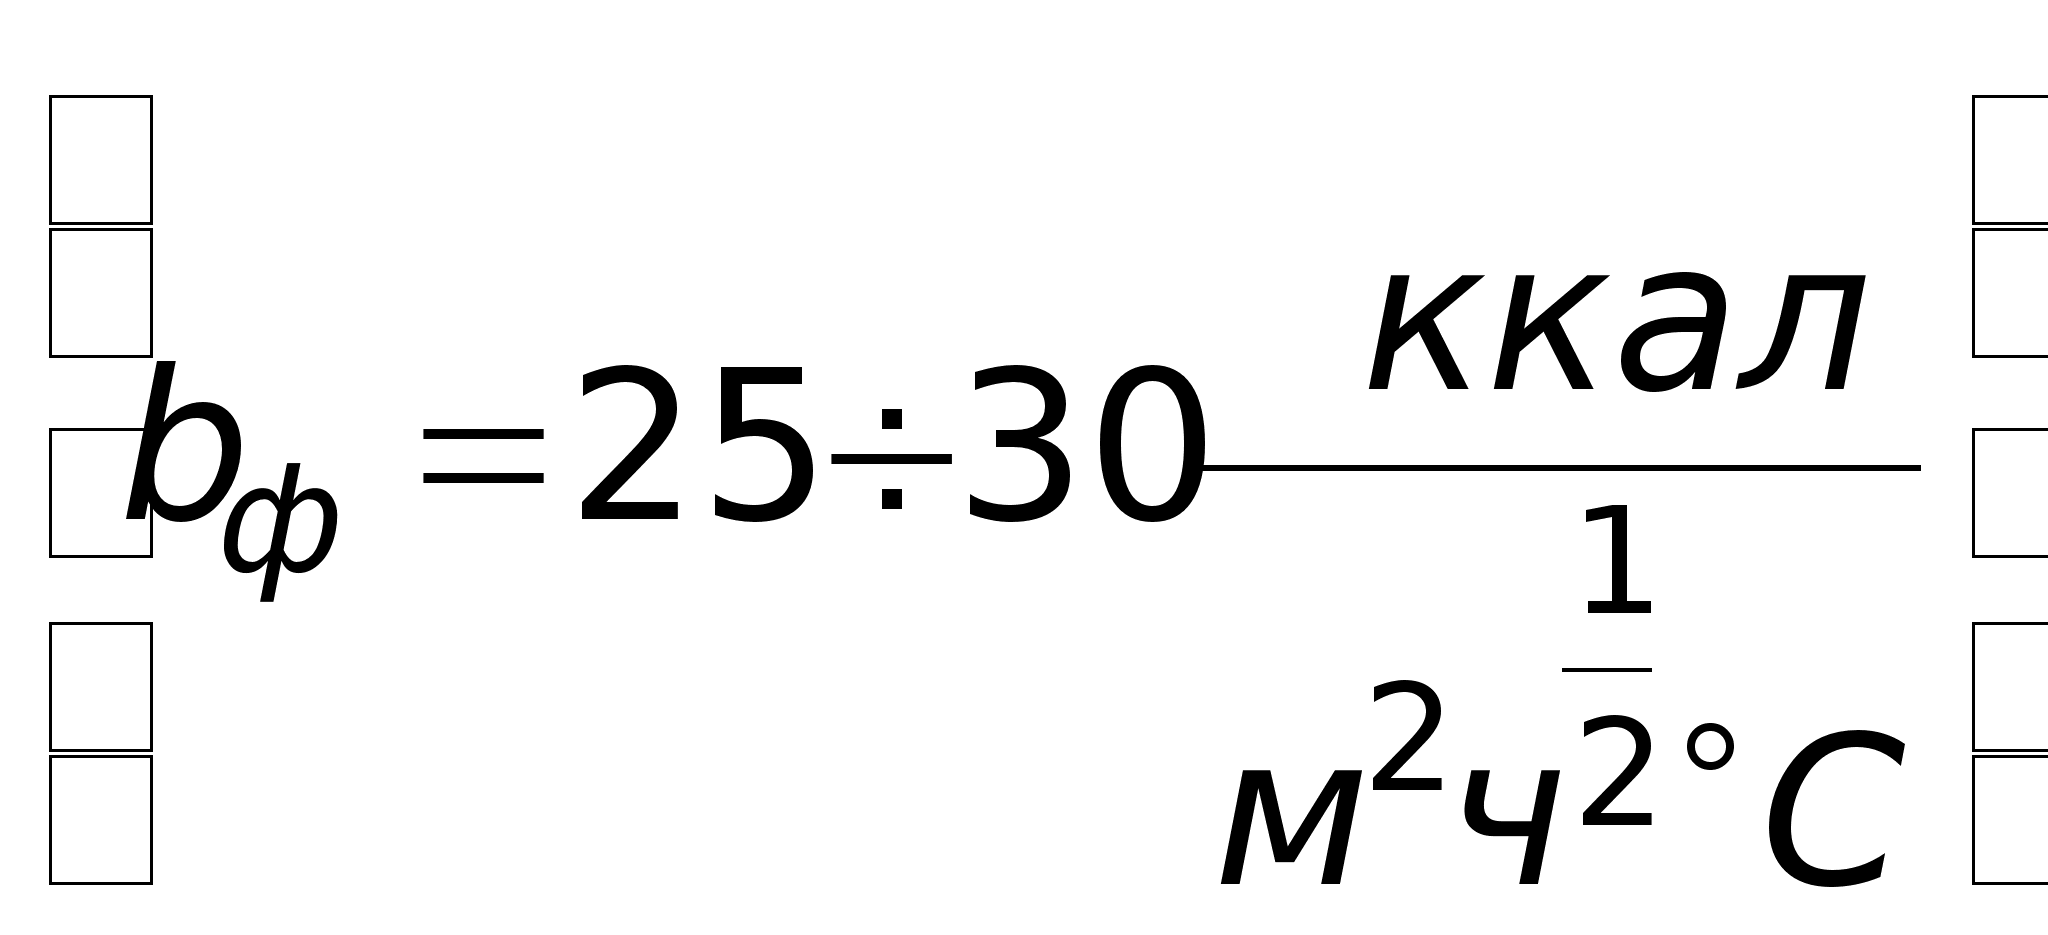 ,
применение
в качестве
наполнителя
хромомагнезита
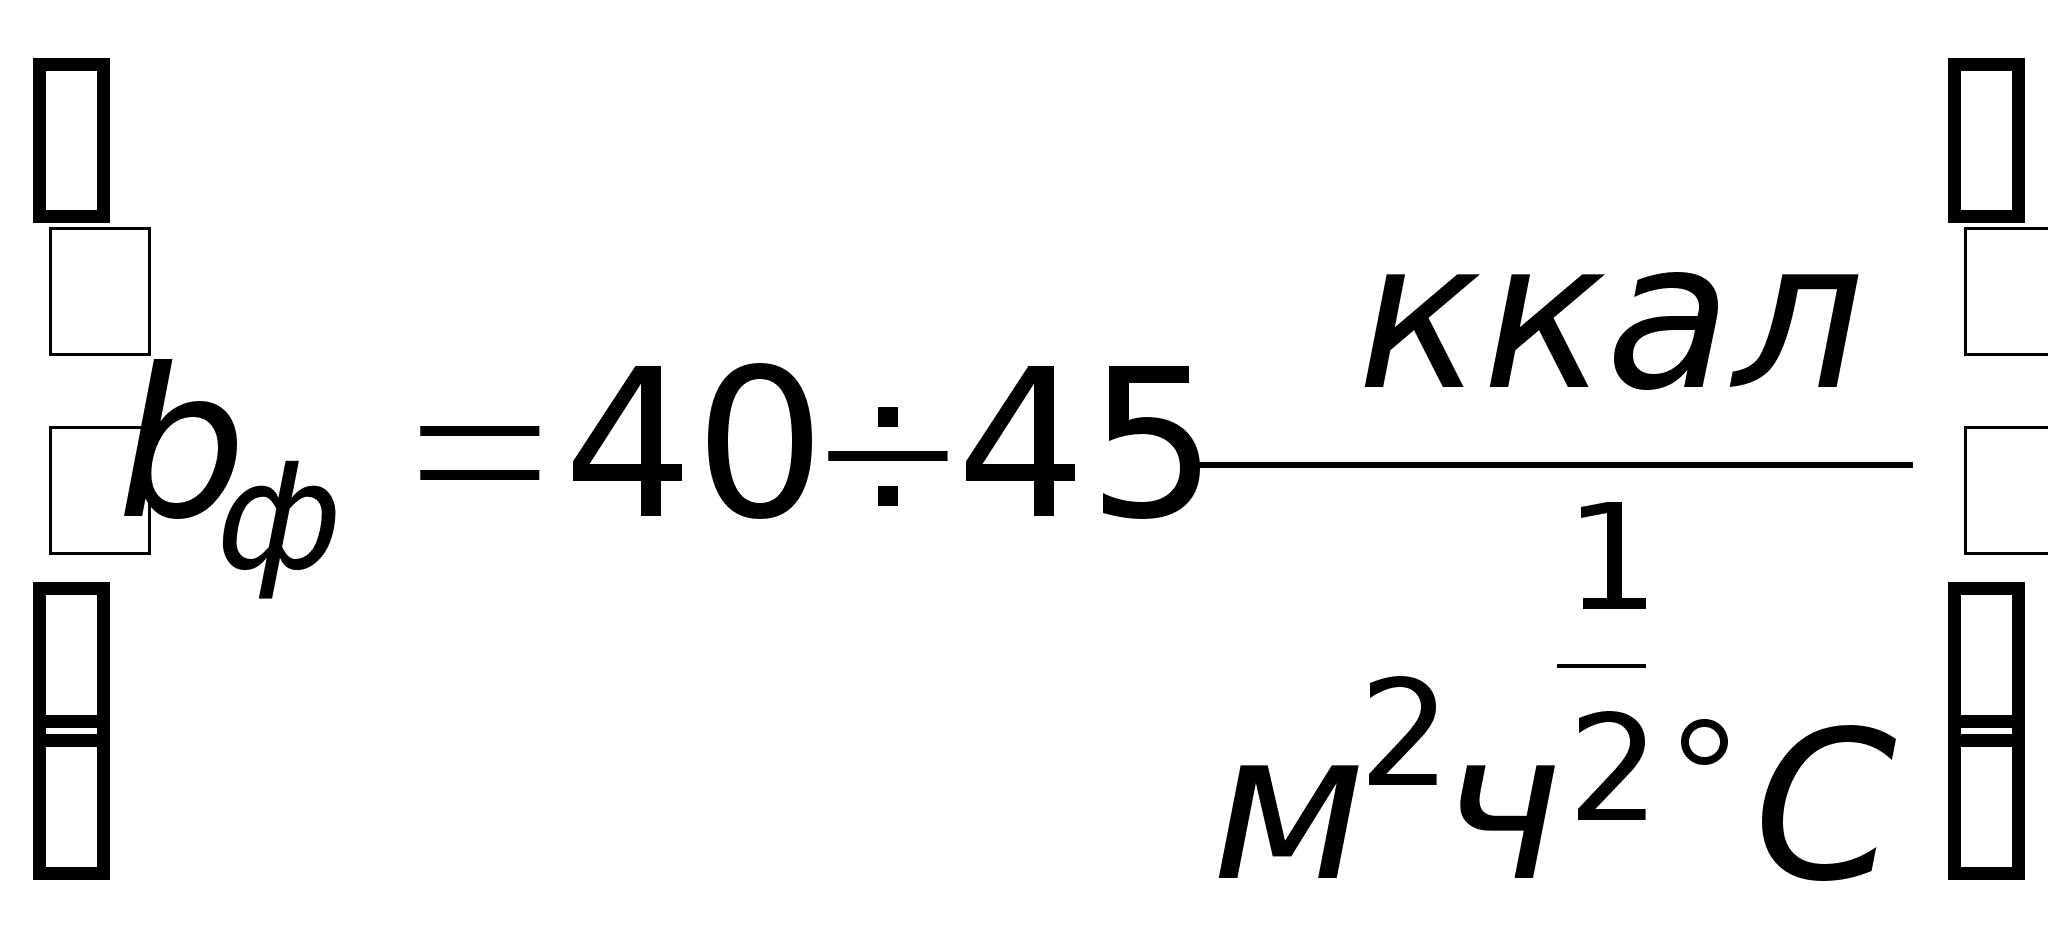 и других
высокотеплопроводных
материалов,
введение
в смеси
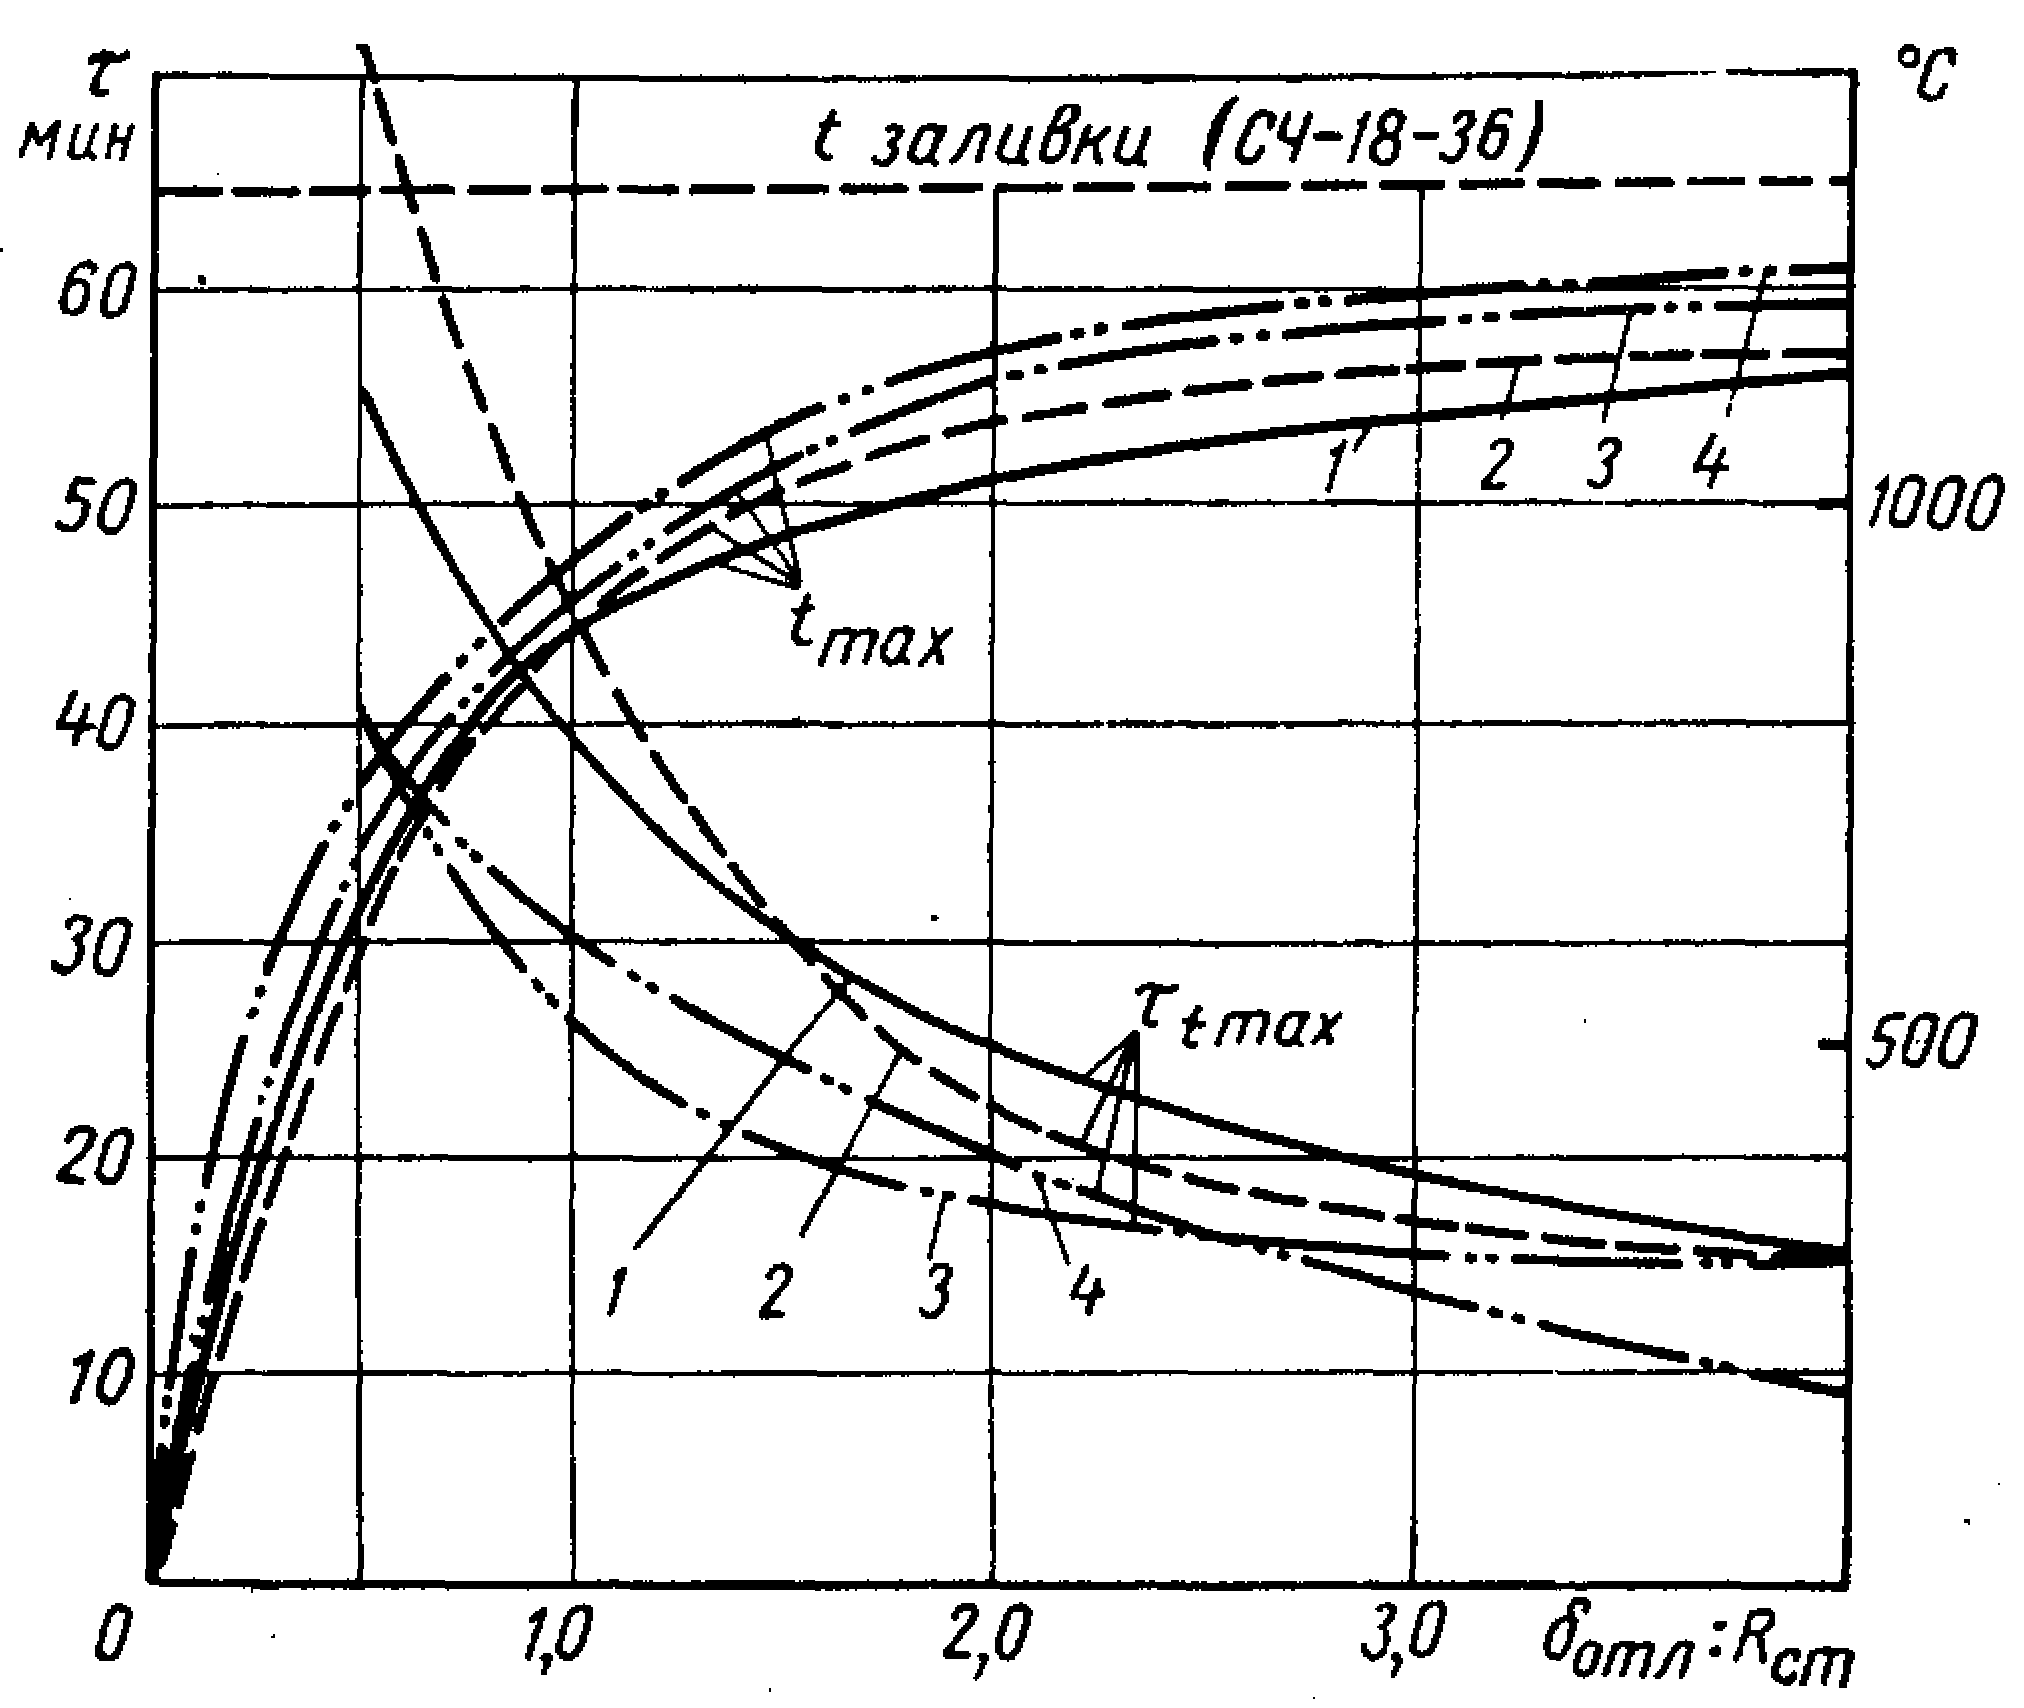
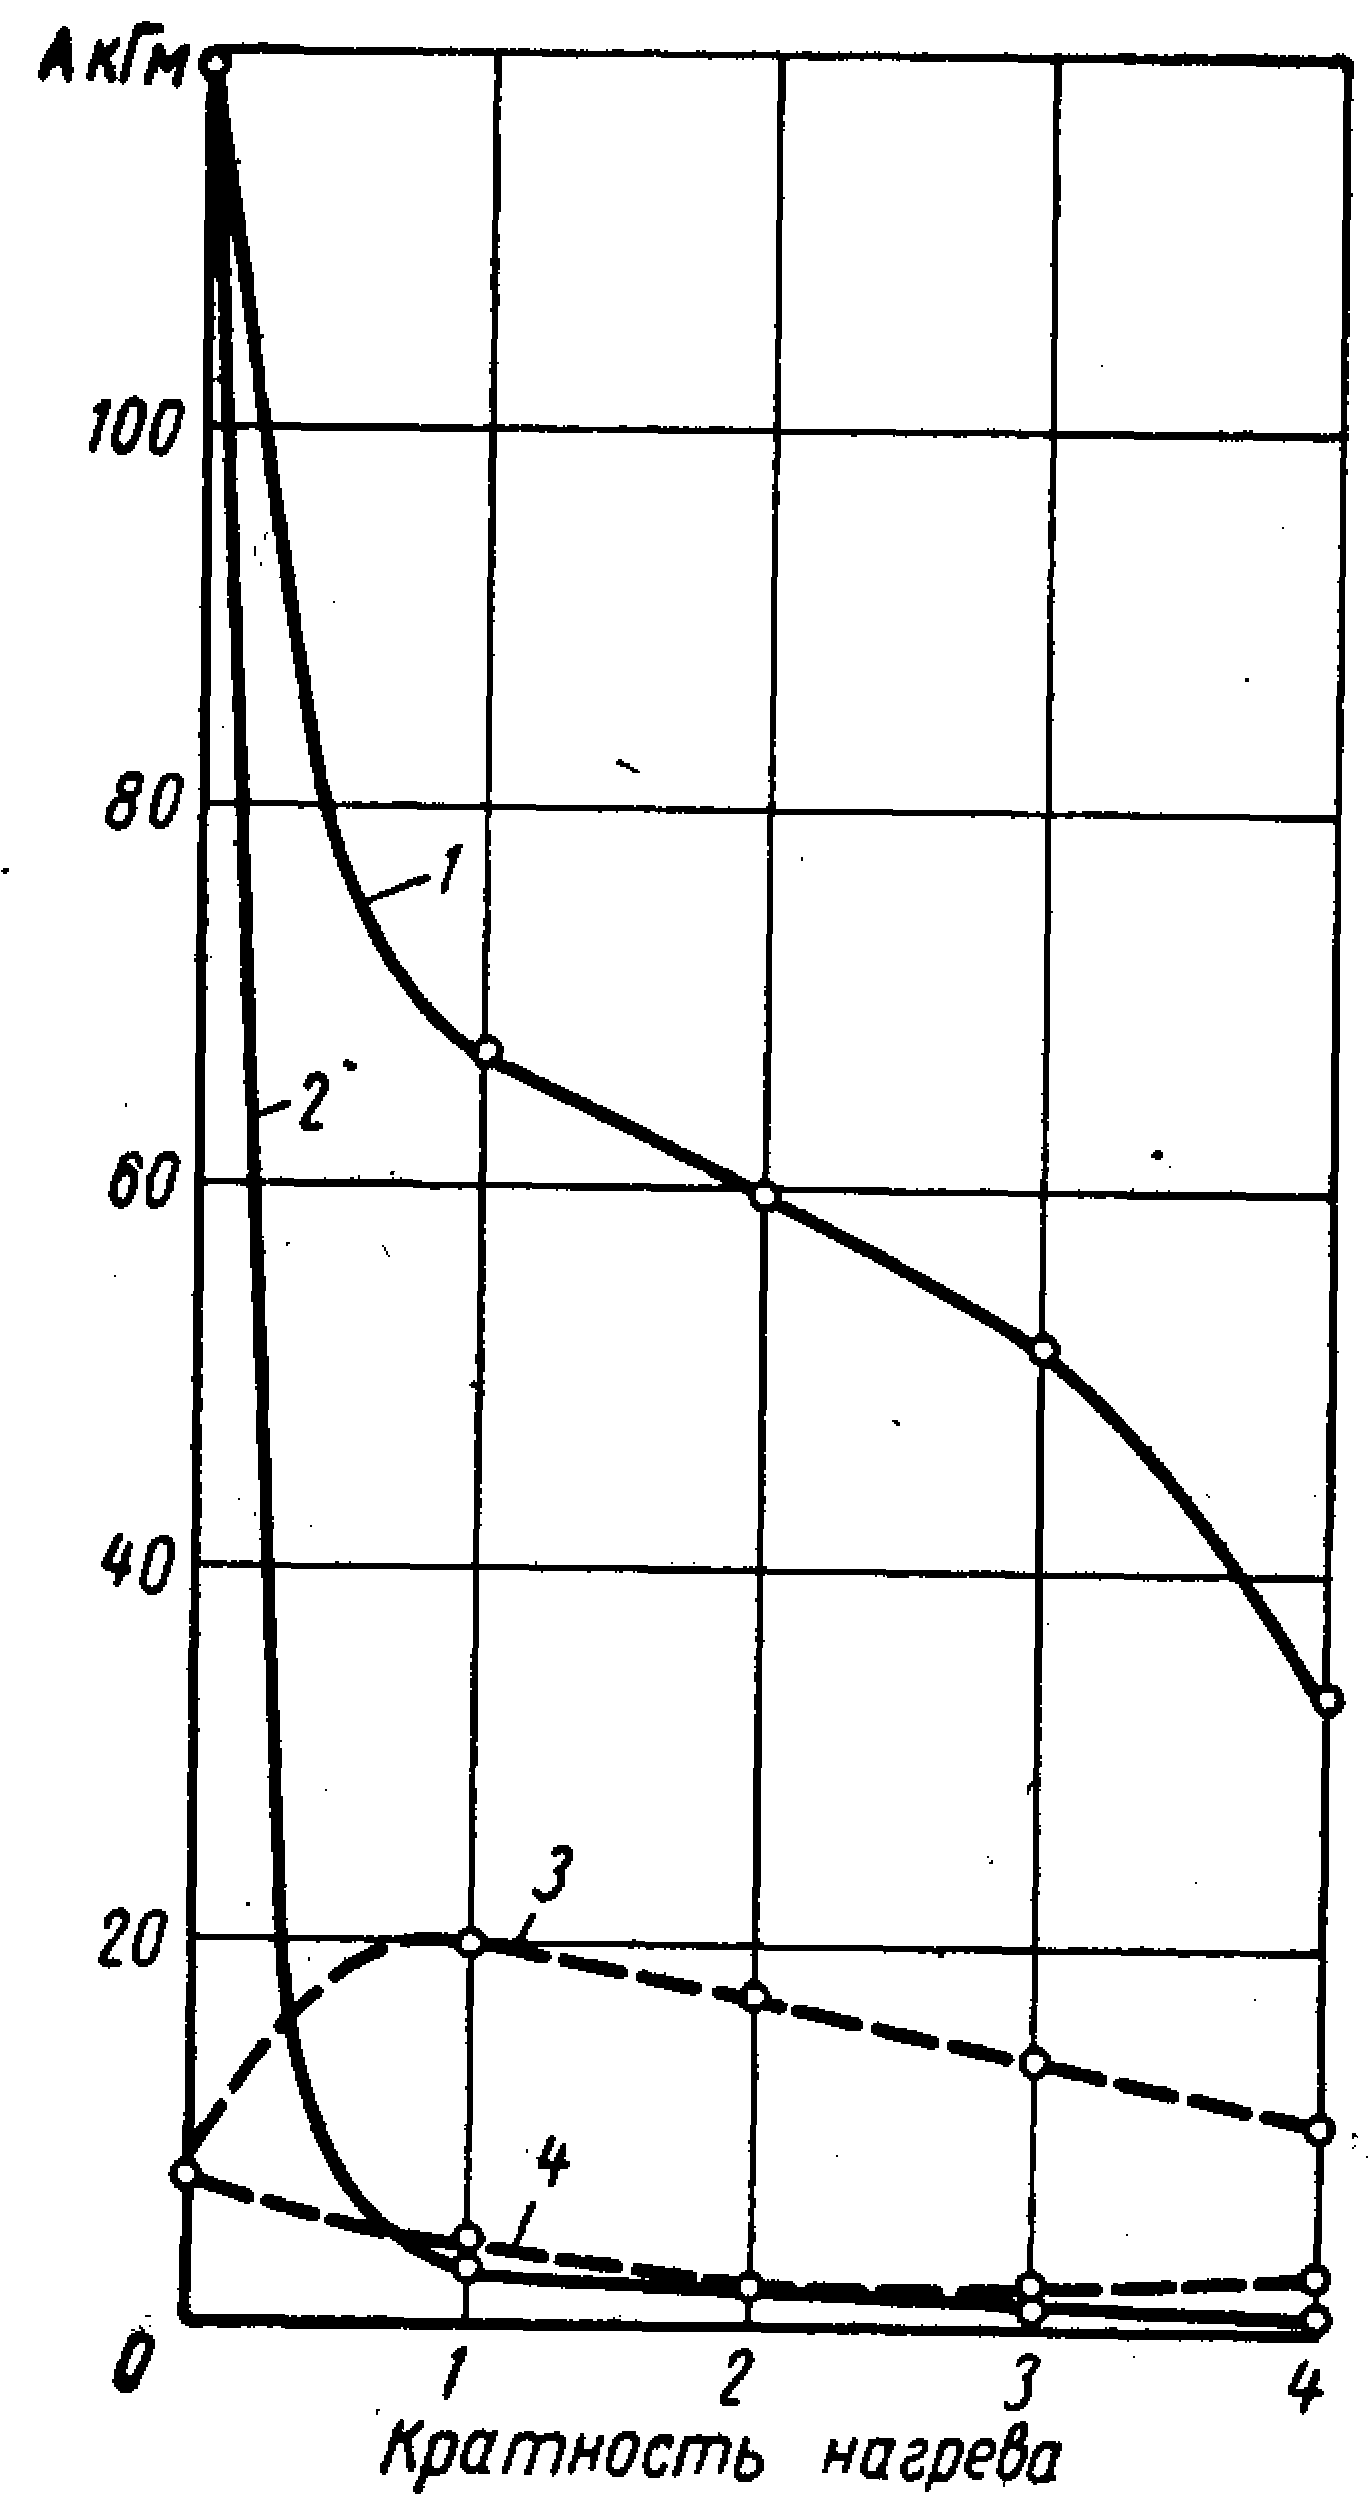
Рис.4. Влияние толщины стенки отливки на условия нагрева стержней из смесей с жидким стеклом:
1— хромомагнезитовой; 2 — кварцевого песка и 10% асбеста;
3 — кварцевого песка и 20% чугунной стружки.
материалов
(асбеста), тормозящих
отвод тепла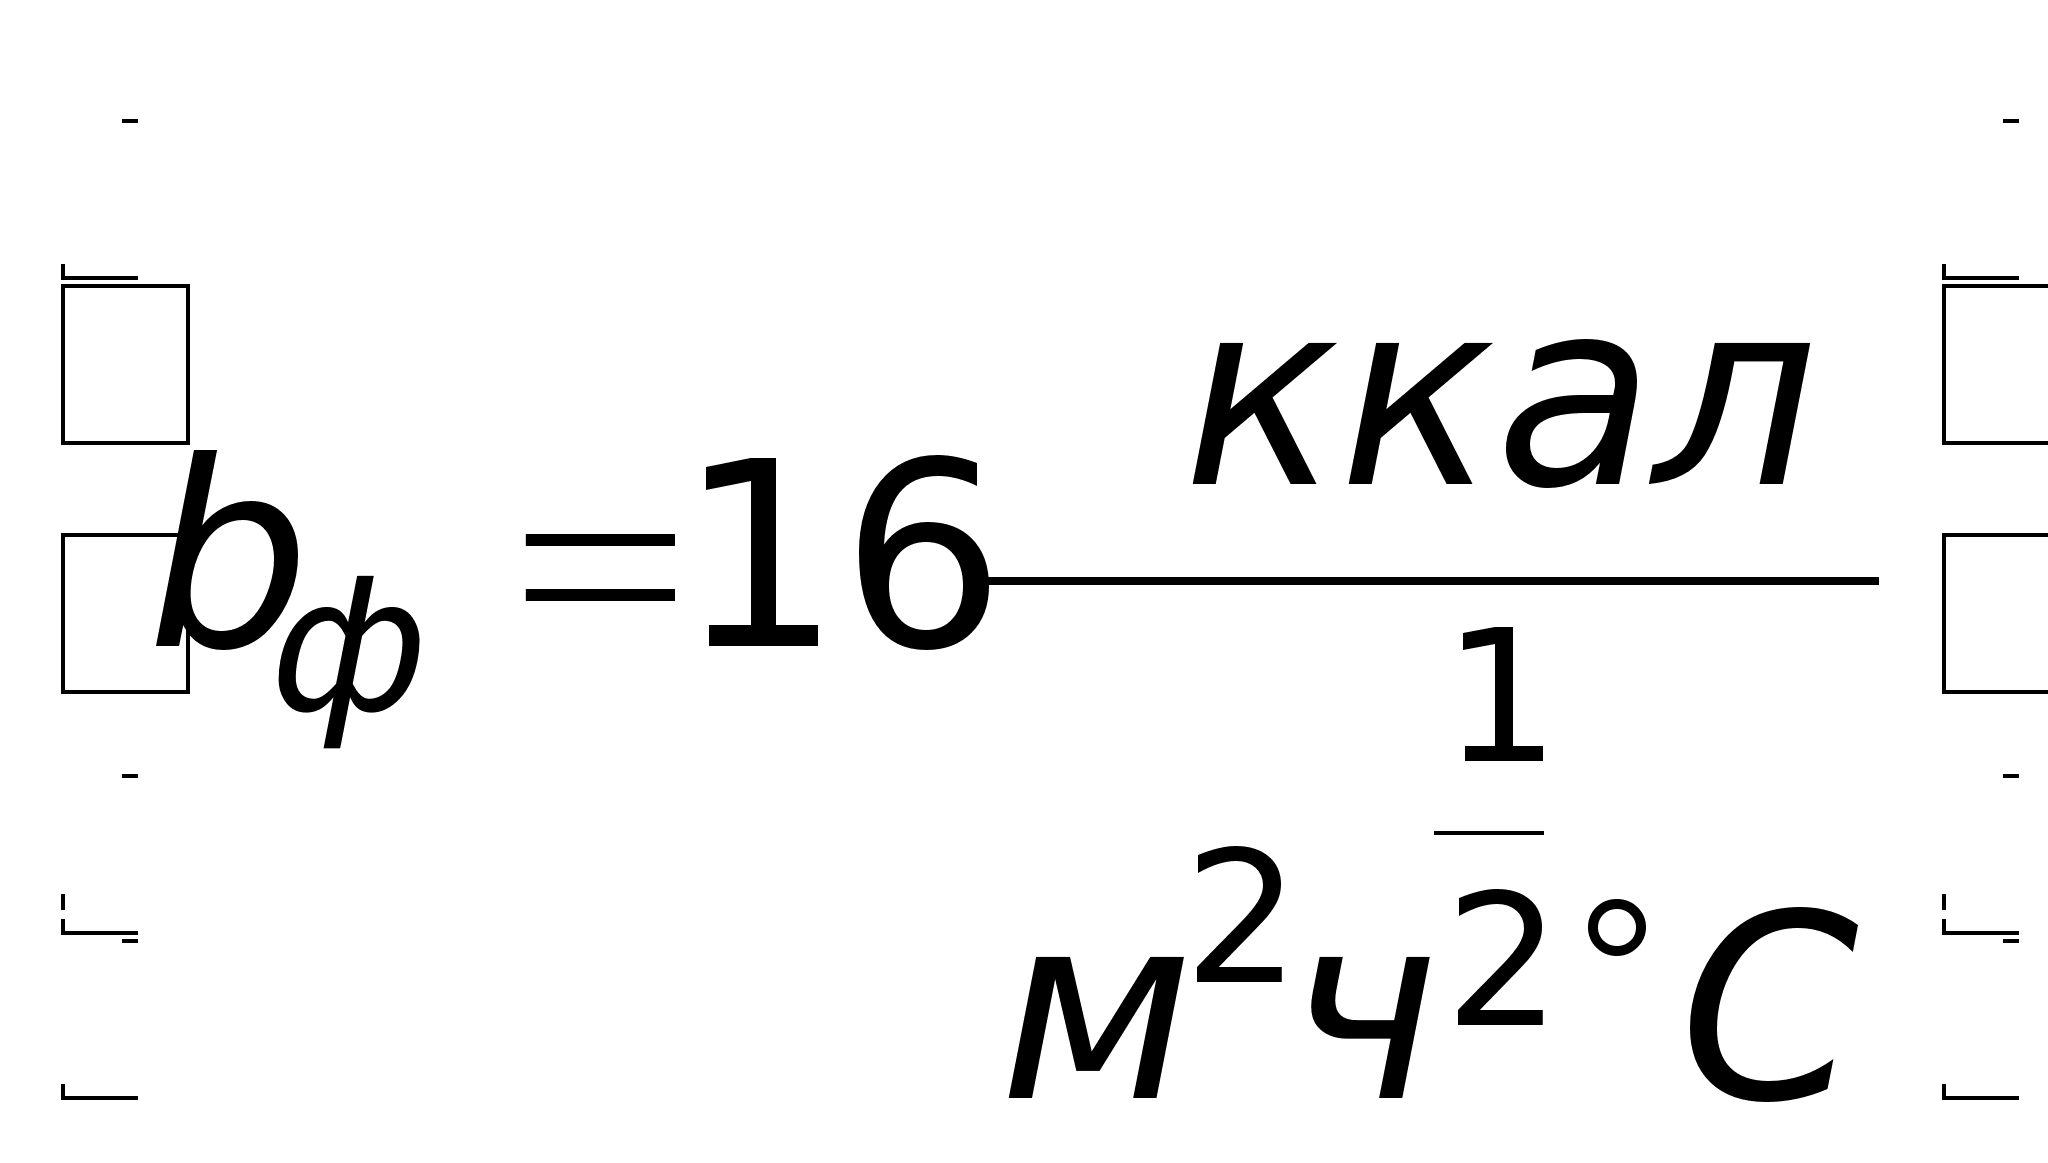 ,
не позволило
существенно
изменить температуру
в центре стержней
(рис. 4).
Для решения второй задачи необходимо было установить причины, определяющие зависимость работы, затрачиваемой на выбивку стержней, от температуры их предварительного нагрева.
Существенное различие работы, затраченной на выбивку высушенных образцов (рис. 3) в области первого максимума (исходное состояние), объясняется различием природы пленок, связывающих зерна кварцевого песка. Небольшое увеличение прочности образцов, продутых углекислым газом и нагретых до 200° C, закономерно и объясняется краткой продолжительностью (45 сек) продувки образцов углекислым газом.
При последующем нагреве образцов до температур 400–600° C наблюдается значительное уменьшение работы, затрачиваемой на выбивку образцов.
Важно
отметить, что
величина работы
в этом интервале
температур
является минимальной
и практически
одинаковой
как для образцов,
предварительно
высушенных,
так и для образцов
продутых CO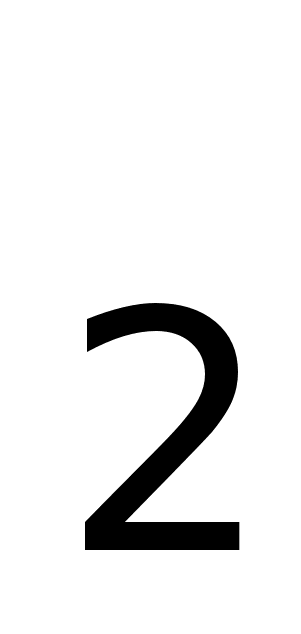 .
Пленка жидкого
стекла обладает
чрезвычайно
высокой адгезией
к кварцевым
зернам. Это
особенно сильно
проявляется
в условиях
высоких температур,
когда происходит
химическое
взаимодействие
между щелочным
силикатом
натрия и поверхностью
кварцевых
зерен.
Учитывая когезионный тип разрушения смесей с жидким стеклом, изменение прочностных свойств смесей в условиях их нагрева и последующего охлаждения можно объяснить изменениями, происходящими в пленке жидкого стекла.
 Вследствие
различных
температурных
коэффициентов
объемного
и линейного
расширения
стекловидного
силиката натрия
и кварцевого
песка при повторном
нагреве и охлаждении
высушенных
образцов в
пленке, склеившей
зерна наполнителя,
возникают
напряжения,
приводящие
к образованию
трещин, нарушающих
её сплошность
и снижающих
прочность
образцов на
удар.
При нагреве образцов до 600° C и последующем охлаждении к напряжениям, возникающим вследствие различия температурных коэффициентов расширения пленки и зерна, добавляются напряжения, возникающие в результате модификации изменений кварца (переход α-кварца в β-кварц при 575° С).
Рис. 5. Работа, затраченная
на выбивку образцов:
1 и 2 – высушенных при 200є C
и повторно нагретых до 200є C и
соответственно до 400є C;
3 и
4
– продутых CO
и затем на-
гретых до 200є C и до 400є C.
Снижение величины A и образование первого минимума объясняется также полной потерей влаги гелем кремневой кислоты и дисиликатом натрия в интервале температур примерно до 350–400° С.
Эти данные подтверждаются термограммами высушенных при: 200° C и продутых углекислым газом смесей, содержащих 6% жидкого стекла.
Здесь, однако, имеется в виду влияние не собственно потери влаги, а воздействия этого процесса на возникновение в пленке, связывающей зерна кварца, напряжении, приводящих к образованию в ней трещин, резко снижающих общую прочность смеси.
Наконец, следует учесть, что напряжения в пленках будут тем выше, чем больше будет перепад между температурой нагрева и температурой последующего охлаждения. Влияние этих факторов на условия выбивки стержней и подтверждение превалирующего значения напряжений, возникающих в пленках и приводящих к падению величины A, находим экспериментально. Полученные данные (рис. 5) ясно показывают, что при повторном нагреве и охлаждении прочность образцов резко падает.
Очевидно, что стекловидная пленка, содержащая в основном гидратированный дисиликат натрия, будет значительно более хрупкой, чем пленка, состоящая в основном из геля кремневой кислоты. Последняя, особенно в начальных условиях, будет обладать эластичностью и способностью частично релаксировать возникающие напряжения. Поэтому прочность предварительно высушенных образцов при повторном нагреве и охлаждении падает гораздо более резко, чем у образцов, предварительно продутых углекислым газом.
Таким
образом, в случае
высушенных
и в случае продутых
CO
образцов при
их нагреве
до 400–600°
C и
последующем
охлаждении
в результате
возникающих
напряжений,
приводящих
к образованию
в пленках
трещин, работа,
затрачиваемая
на выбивку,
оказывается
минимальной.
Переходя к рассмотрению одного из главных вопросов – причин образования второго максимума, прежде всего следует отметить чрезвычайно быстрое увеличение работы, затрачиваемой на выбивку образцов, предварительно нагретых до 800° С. Столь резкое возрастание прочности при нагреве образцов до 800° С свидетельствует о том, что примерно при этой температуре происходит коренное изменение условий склеивания кварцевых зёрен наполнителя.
Причина
образования
второго максимума
становится
очевидной
из рассмотрения
двойной диаграммы
состояния NaO
– SiO
(рис.6)
При нагреве жидкого стекла, обычно применяемых модулей, жидкая фаза начинает появляться при температуре 795° C, а при нагреве до 850° C (для модуля, равного 2,5) образуется полностью жидкий расплав.
Образовавшаяся
жидкая фаза
силикатного
расплава обволакивает
зерна кварцевого
песка, «залечивает»
появившиеся
ранее трещины
и при последующем
охлаждении
сообщает смеси
высокую прочность,
что приводит
к значительному
увеличению
работы, затрачиваемой
на выбивку
смесей. Этот
процесс происходит
как в высушенных,
так и продутых
CO
образцах. Однако,
если в высушенных
смесях происходит
простое расплавление
уже ранее
образовавшегося
силиката натрия,
то в смесях
продутых CO
образуется
расплав из
самостоятельно
существующих
компонентов
— главным образом
NaHCO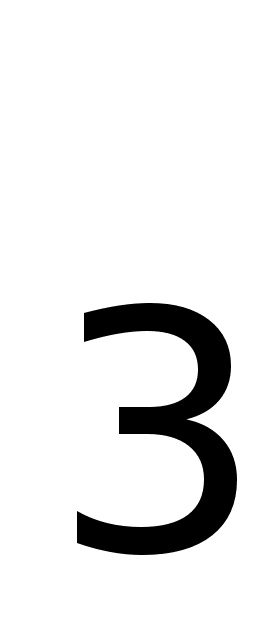 и SiO,
получившихся
в результате
разложения
жидкого стекла
при продувании
смеси углекислым
газом. Это,
по-видимому,
является причиной
меньшей величины
второго максимума
в образцах,
продутых CO,
так как условия
образования
расплава из
отдельных
составляющих
в тонкой пленке
связующего
не могут считаться
благоприятными.
Подтверждением
такого предположения
являются опыты
(рис. 7), проведенные
при заливке
стержней сталью
30Л. Они подтвердили
общую
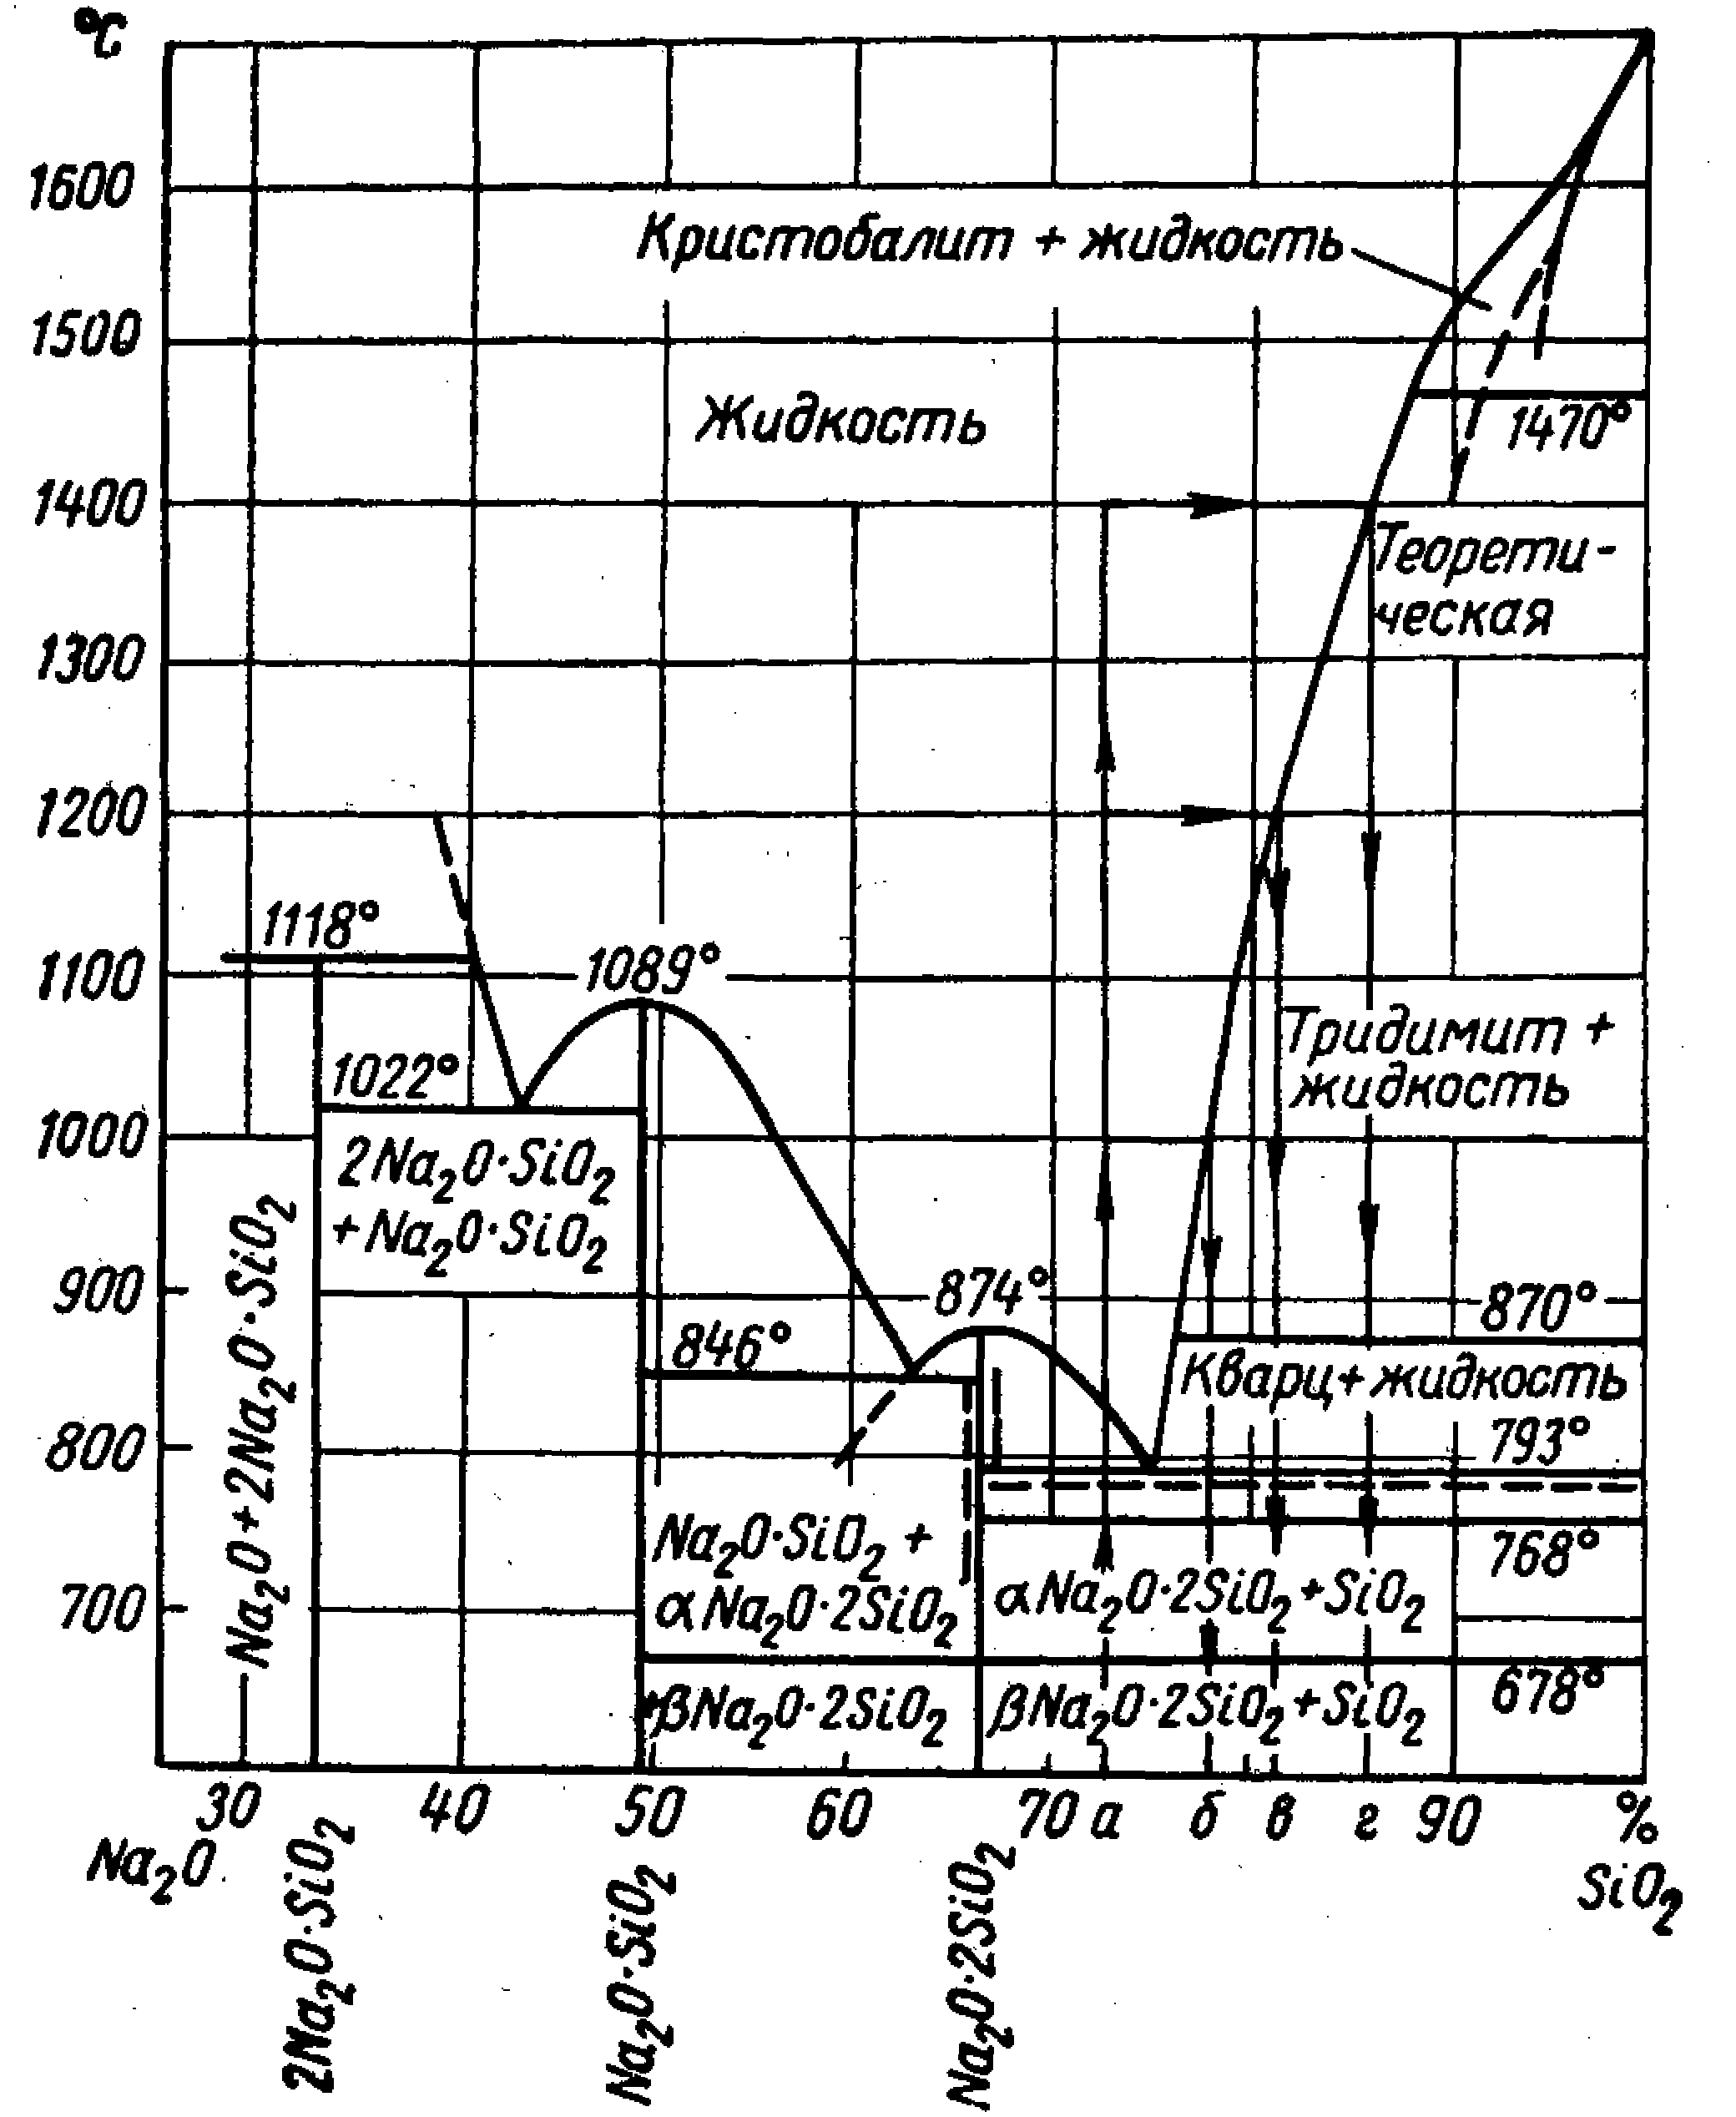
Рис. 6. Диаграмма
состояния
системы
NaO
– SiO.
з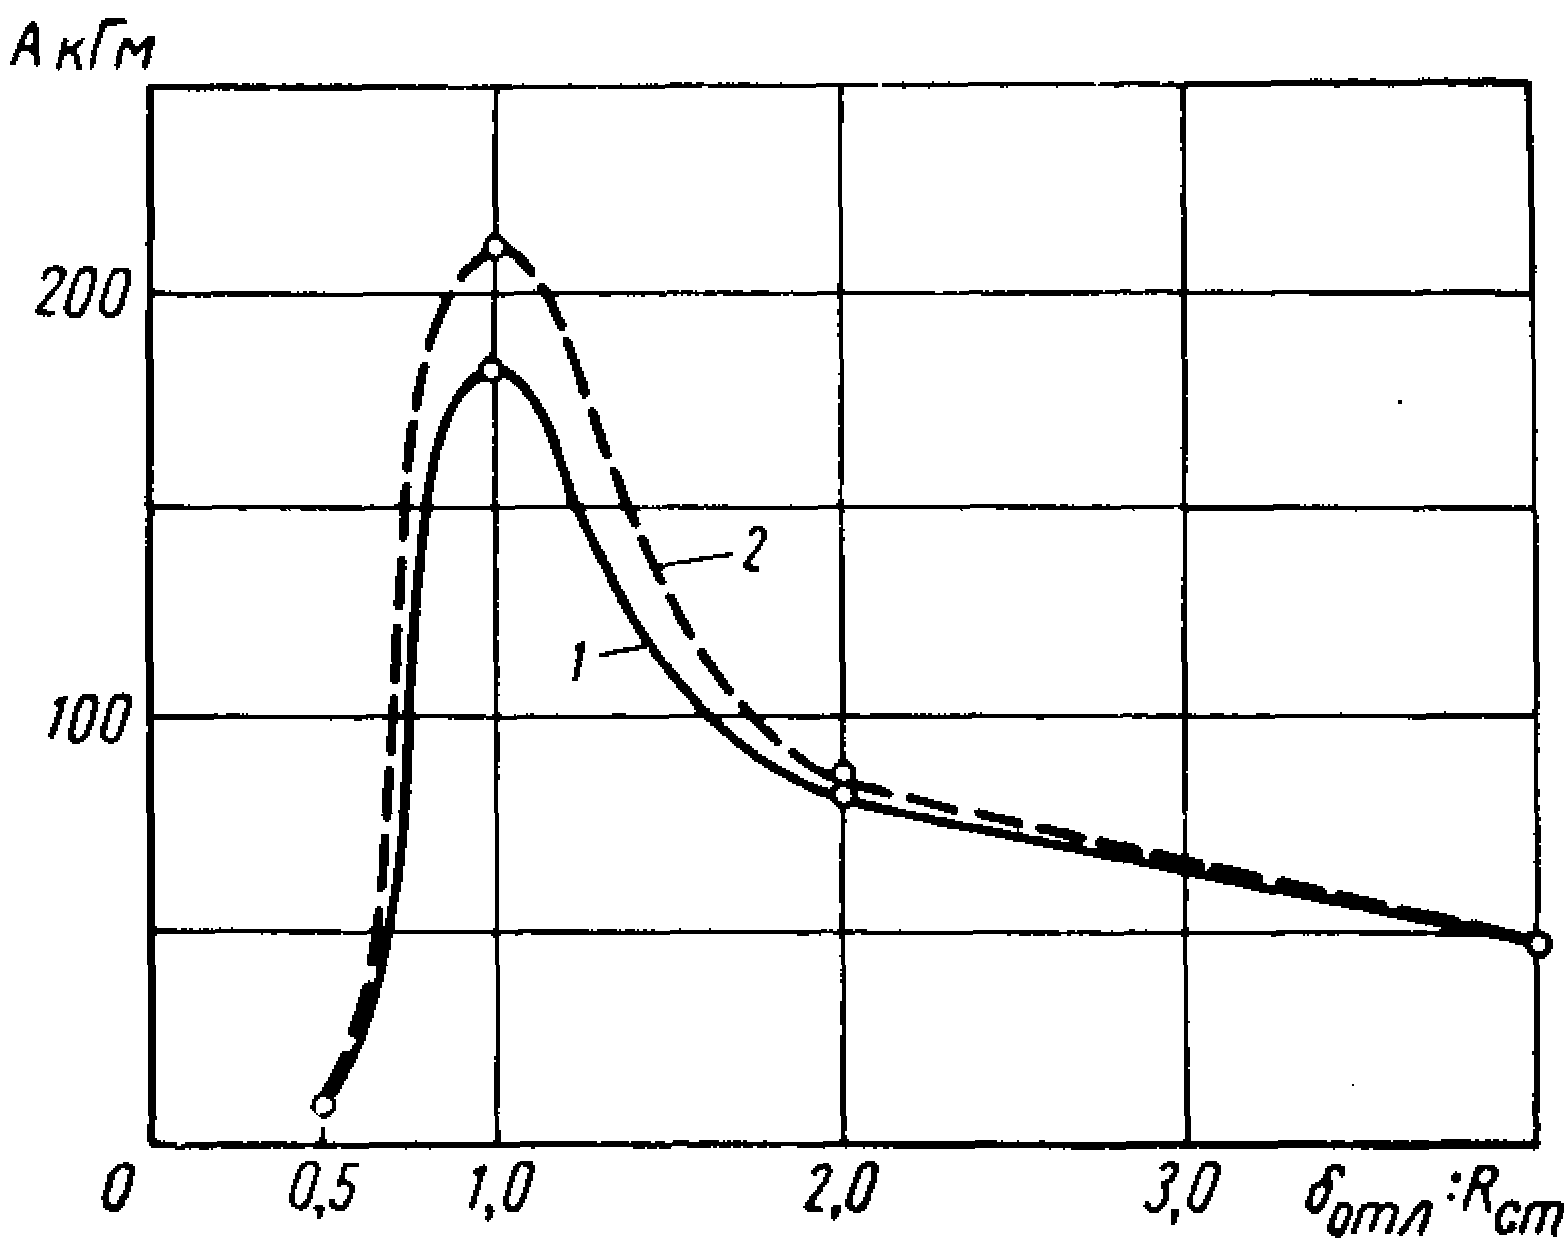 акономерность
— ярко выраженный
максимум работы,
затраченной
на выбивку
стержней,
прогретых до
температуры
примерно 800°С.
Рис. 7.Работа, затраченная на выбивку из отливок стержней:
1—высушенных при 200° C;
2
— продутых
CO.
,
при этом полностью
осуществляется
процесс образования
жидкой фазы,
вследствие
чего наблюдается
почти одинаковый
ход кривых,
характеризующих
работу, затраченную
на выбивку
стержней,
высушенных
и продутых
CO.
Таким образом, при нагреве смесей до 800°C образуется жидкий расплав, который энергично взаимодействует с кварцевым песком, растворяя последний, в результате чего четко выраженная граница раздела пленки и зерна стирается и образуется сплошной монолит, обладающий большой прочностью. В этих условиях появляется «второй максимум», резко затрудняющий выбивку стержней из отливок.
Рассмотрим причины снижения величины A при нагреве смесей до более высоких температур и условия образования «второго минимума».
При нагреве
смесей до температур,
превышающих
800° C,
взаимодействие
силикатного
расплава с
кремнеземом
песка усиливается.
Как известно,
скорость диффузии
возрастает
по мере повышения
температуры
и уменьшения
вязкости среды.
Поэтому при
высоких температурах
диффузия SiO
от поверхности
растворения
в расплав значительно
возрастает
и в целом процесс
растворения
кремнезема
в силикатном
расплаве ускоряется.
В результате
растворения
содержание
SiO
в расплаве
непрерывно
увеличивается
вплоть до предела
растворимости
при данной
температуре
согласно диаграмме
состояния
NaO–SiO.
После достижения
предела растворимости
этот процесс
прекращается.
При охлаждении образца из образовавшегося расплава начинают выпадать избыточные кристаллы сначала тридимита, а при температурах ниже 870° C — кварца. Выпавшие твердые кристаллы в затвердевшем расплаве играют роль инородных включений — надрезов, нарушающих сплошность пленок и концентрирующих напряжения, возникающие при охлаждении образца до комнатной температуры.
Наконец,
следует учесть,
что чем энергичнее
идет процесс
растворения
SiO
в
расплаве, тем
меньше становится
относительное
содержание
в нем
NaO.
Эти факторы являются основной причиной уменьшения работы, затрачиваемой на выбивку образцов при их предварительном нагреве до температур, превышающих 800° С. Естественно, что чем выше температура нагрева расплава, тем быстрее происходит растворение кремнезема и тем больше растворимость в расплаве. Следовательно, при охлаждении с более высоких температур расплав будет содержать относительно большее количество твердых инородных включений и сплошность силикатной пленки будет в большей степени нарушена, что будет приводить к дальнейшему уменьшению величины А.
Таким образом, после полного охлаждения пленка, склеившая зерна кварцевого песка, будет иметь не первоначальный состав, соответствующий, например, точке a на диаграмме состояния (рис. 6), а состав, в зависимости от температуры нагрева соответствующий, например, точкам б, в или г. С другой стороны, если образцы, один раз нагретые до 1200° C (точка б), вновь нагревать до 800, 1000 и 1200° C, то состав пленки останется неизменным. Следовательно, работа, затрачиваемая на выбивку вторично нагреваемых образцов, будет примерно одинаковой при всех температурах вплоть до 1200° C. Однако величина A должна быть ниже, чем при первом нагреве до 1200° C, так как при вторичных нагреве и охлаждении увеличиваются напряжения за счет модифицированных изменений кварца и возникающих термических напряжений. Подтверждение находим в опытах, приведенных на рис. 8.
Справедливость
последней
гипотезы
подтверждается
также опытами,
при которых
в качестве
наполнителя
вместо кварцевого
песка был взят
цирконовый.
В этом случае
не только не
было обнаружено
уменьшения
прочности после
д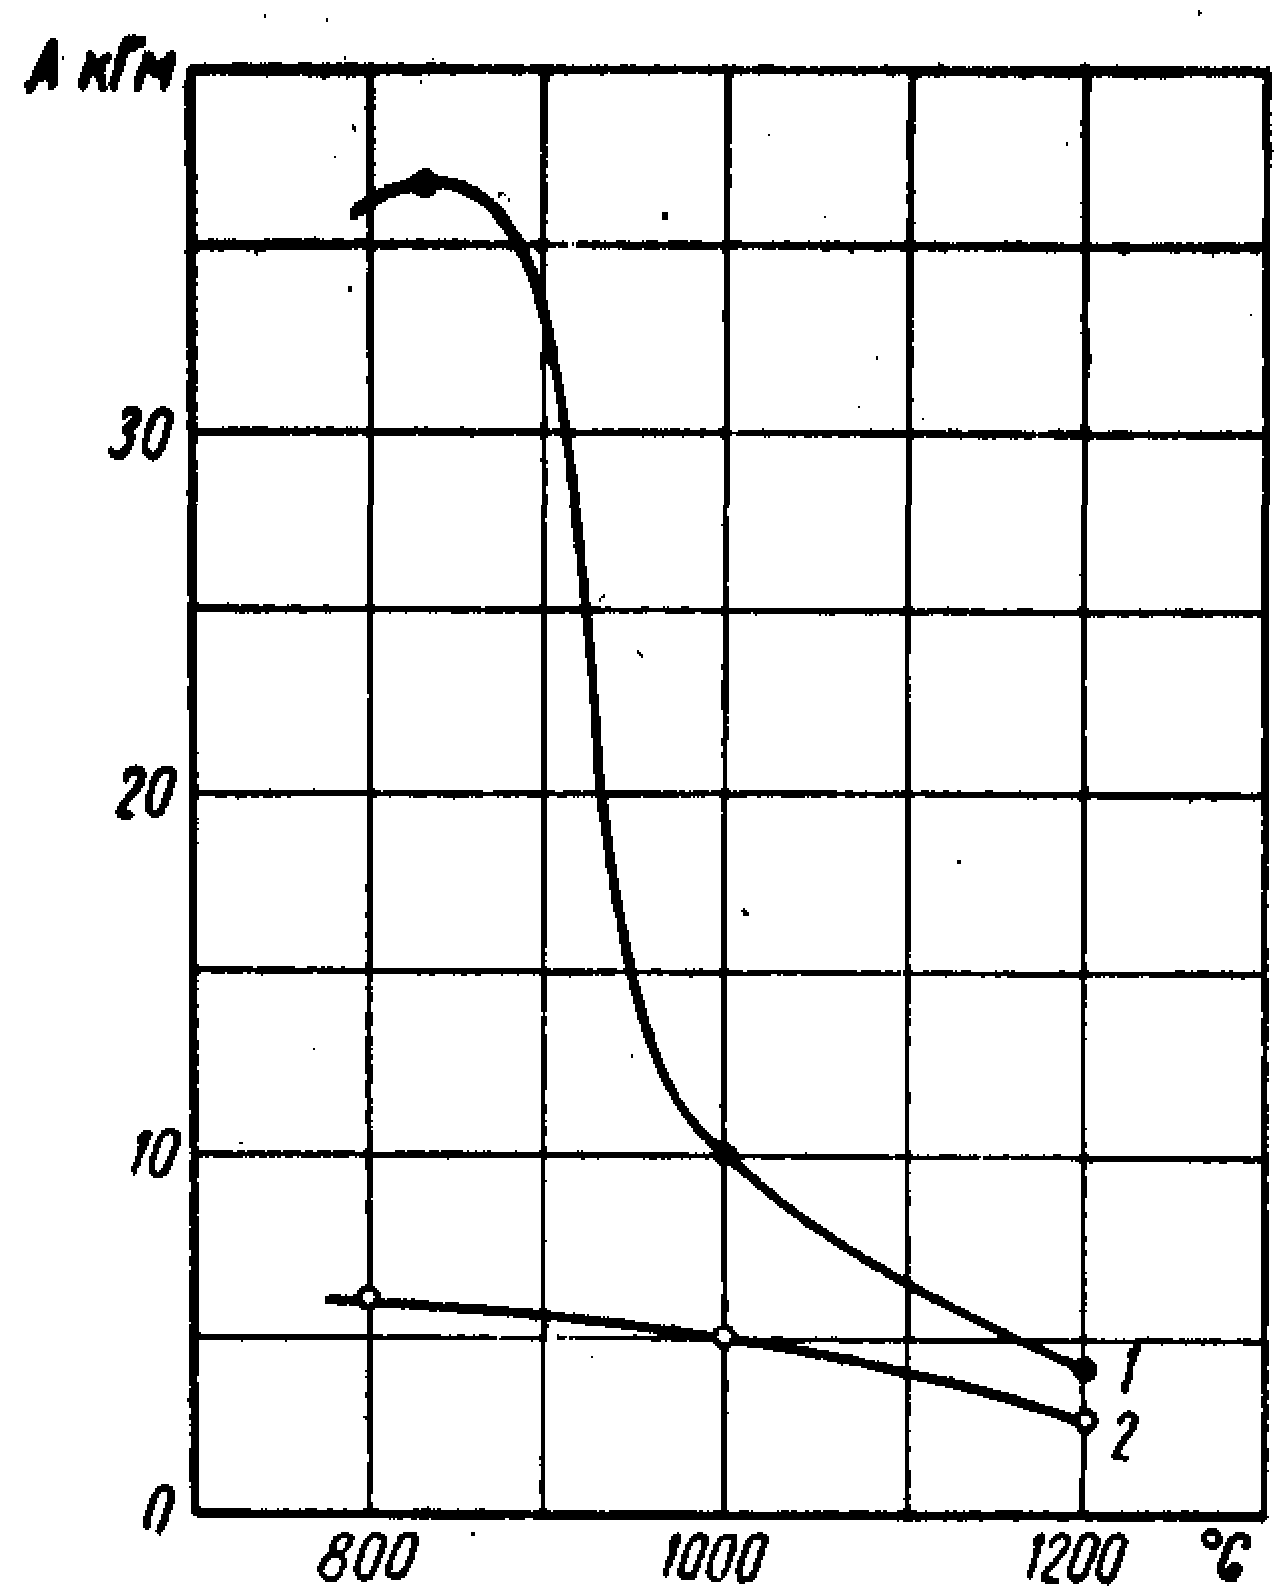 остижения
температуры
второго максимума,
но, наоборот,
при нагреве
до более высоких
температур
(1400° С) прочность
непрерывно
возрастала.
Рис. 8. Работа, затраченная на
выбивку образцов из
смеси на жидком стекле:
1 — предварительно высушенных
при 200° C;
2 — предварительно прокаленных при 120° С.
Одним из главных вопросов, имеющих основное значение для практического улучшения выбиваемости смесей, является максимальное расширение интервала первого минимума работы, затрачиваемой на выбивку стержней.Выбором более сложных, например тройных систем с определенным соотношением компонентов, можно получить необходимую заданную температуру образования второго максимума.
Обратимся
к диаграмме
состояния
системы
NaO—AlO—SiO(рис.
9). Расчет по
соответствующей
изотерме диаграммы
состояния (рис.
9) показывает,
что для получения
второго максимума
при 1400° C в смесь,
содержащую
5% жидкого стекла,
модуля 2,7 (SiO—31,6%;
NaO—12.0%),
необходимо
добавить 0,97%
AlO.
Соответствующие
опыты, проведенные
с введением
в смесь, содержащую
5% жидкого стекла,
дополнительно
3% химически
чистого
AlO,
количество
которого по
срав-нению с
расчетным было
значительно
увеличено для
более четкого
выявления
закономерности
и ввиду возможного
неполного
усвоения
глинозема, подтвердили изложенные представления.
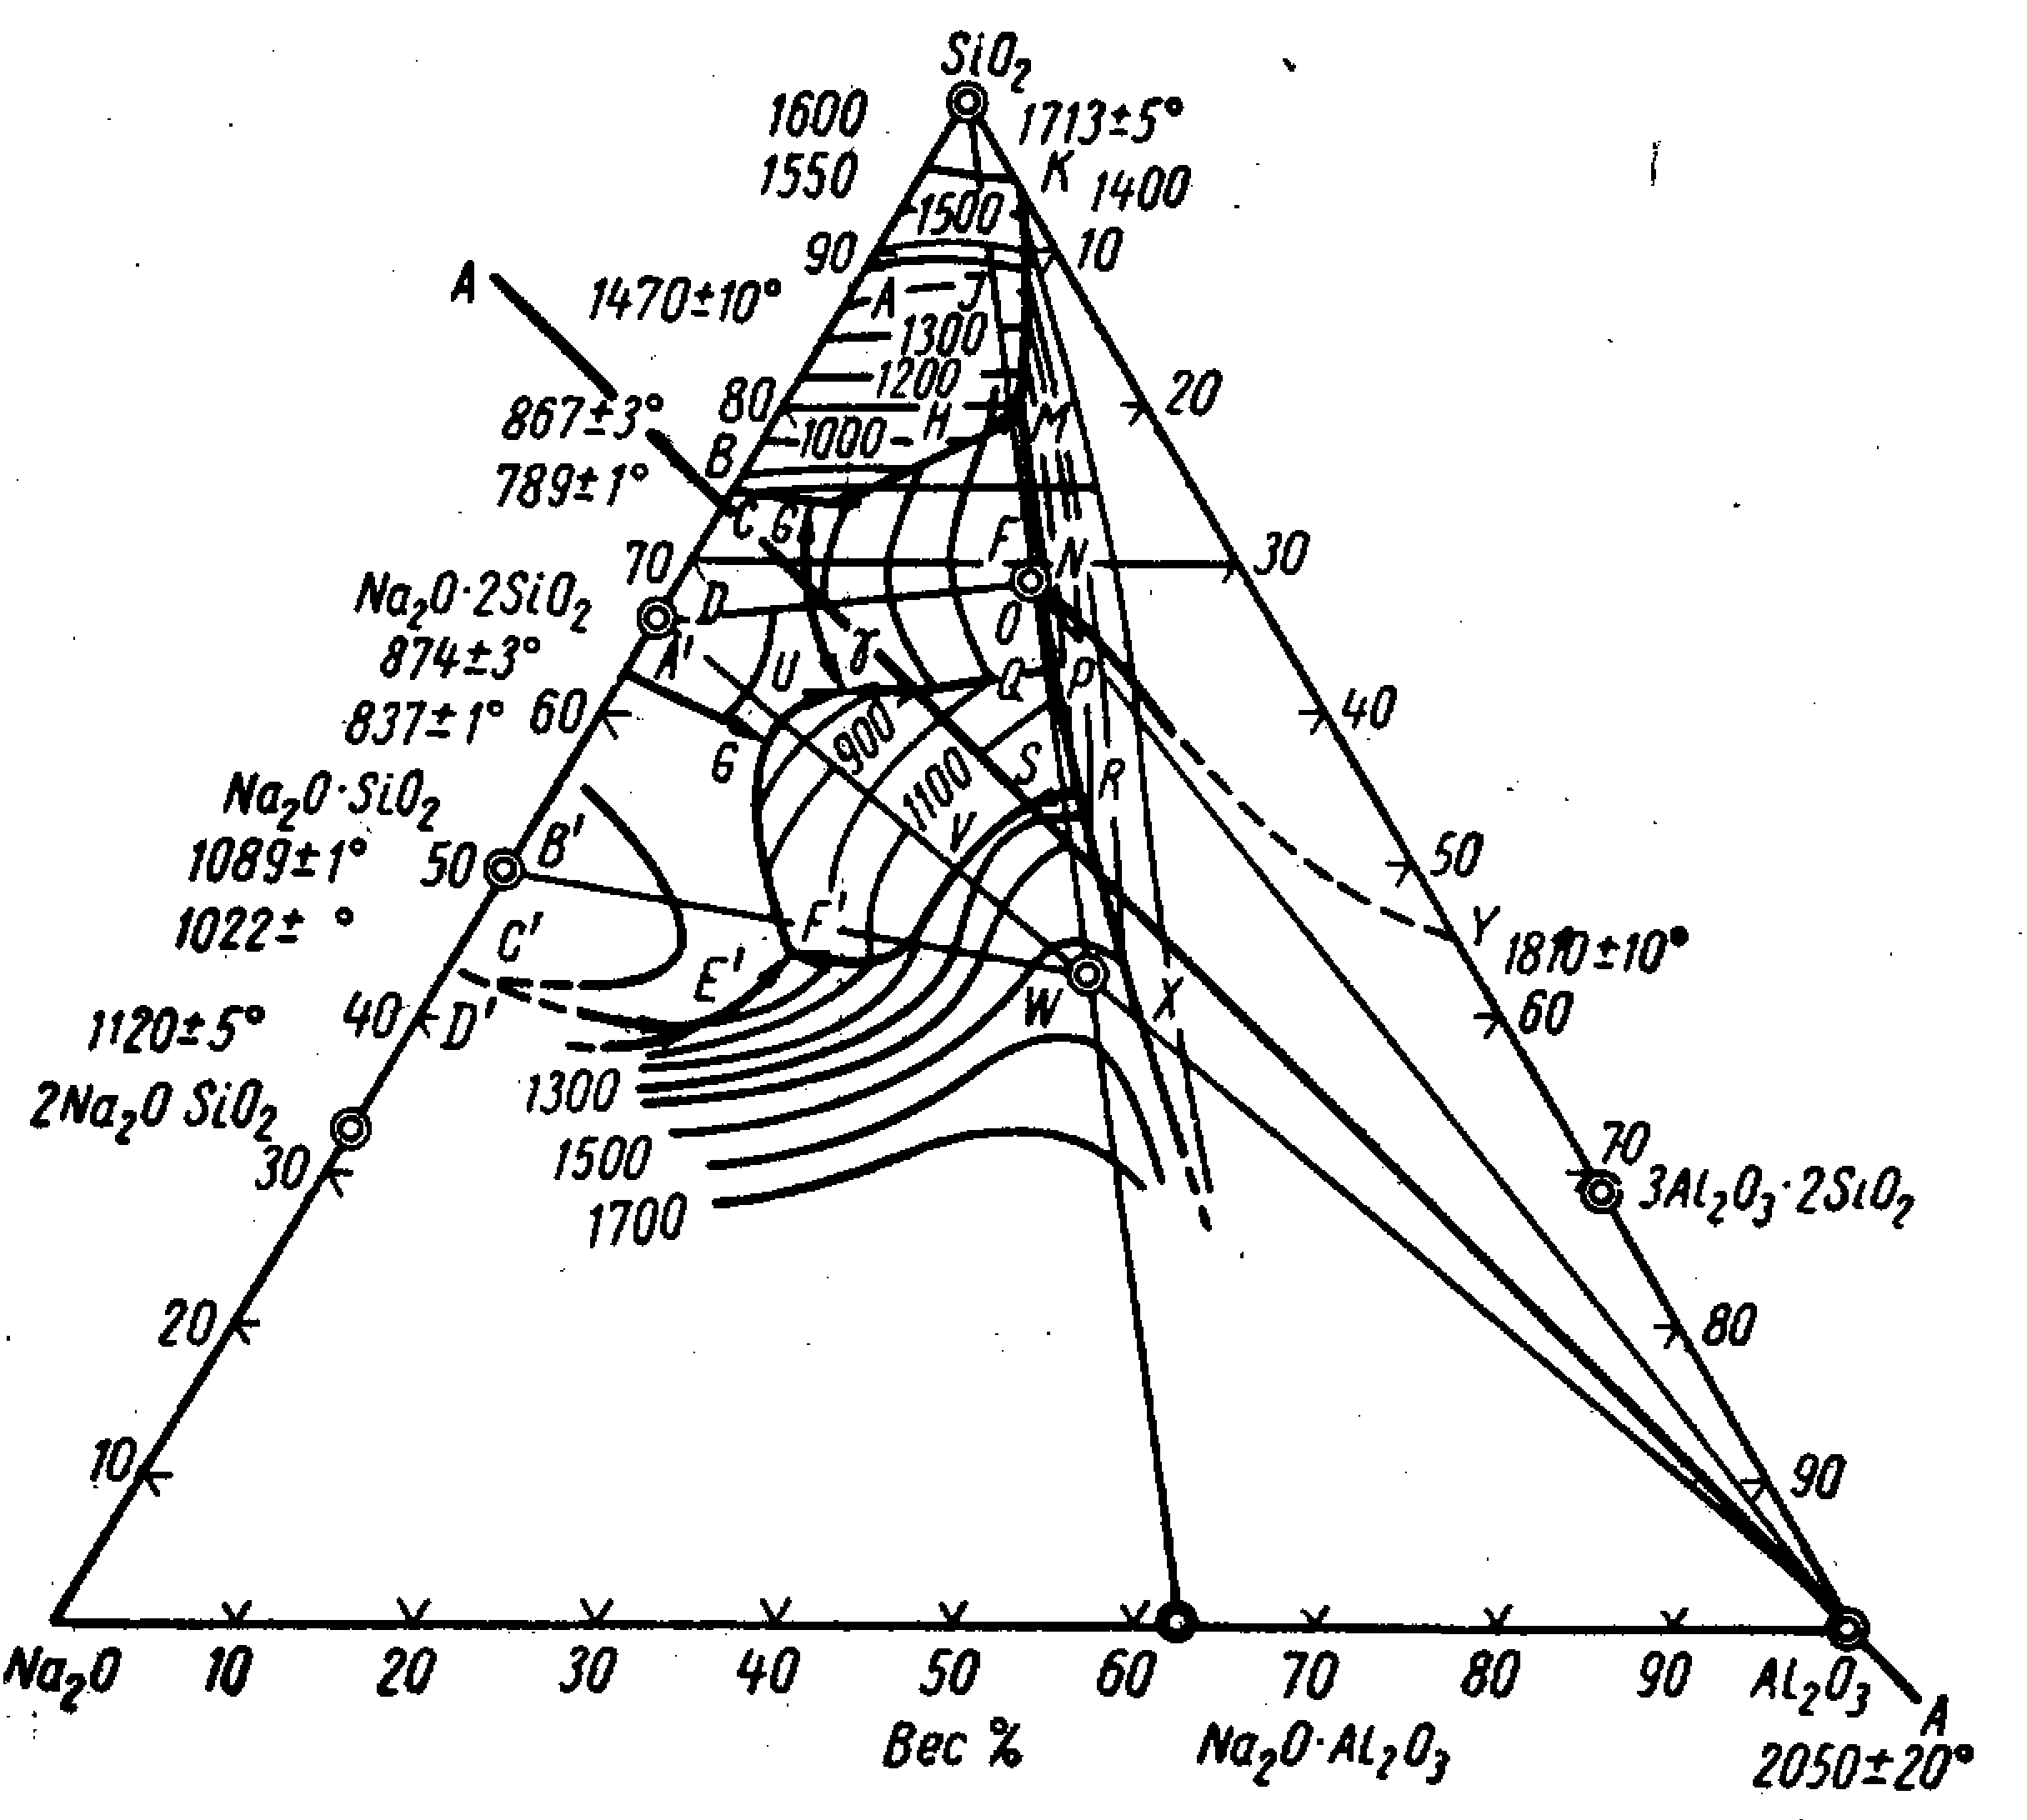
Рис. 9. Диаграмма
состояния
системы NaO—AlO—SiO.
Линия A—A соответствует сплавам, в которых модуль жидкого стекла равен 2.7.
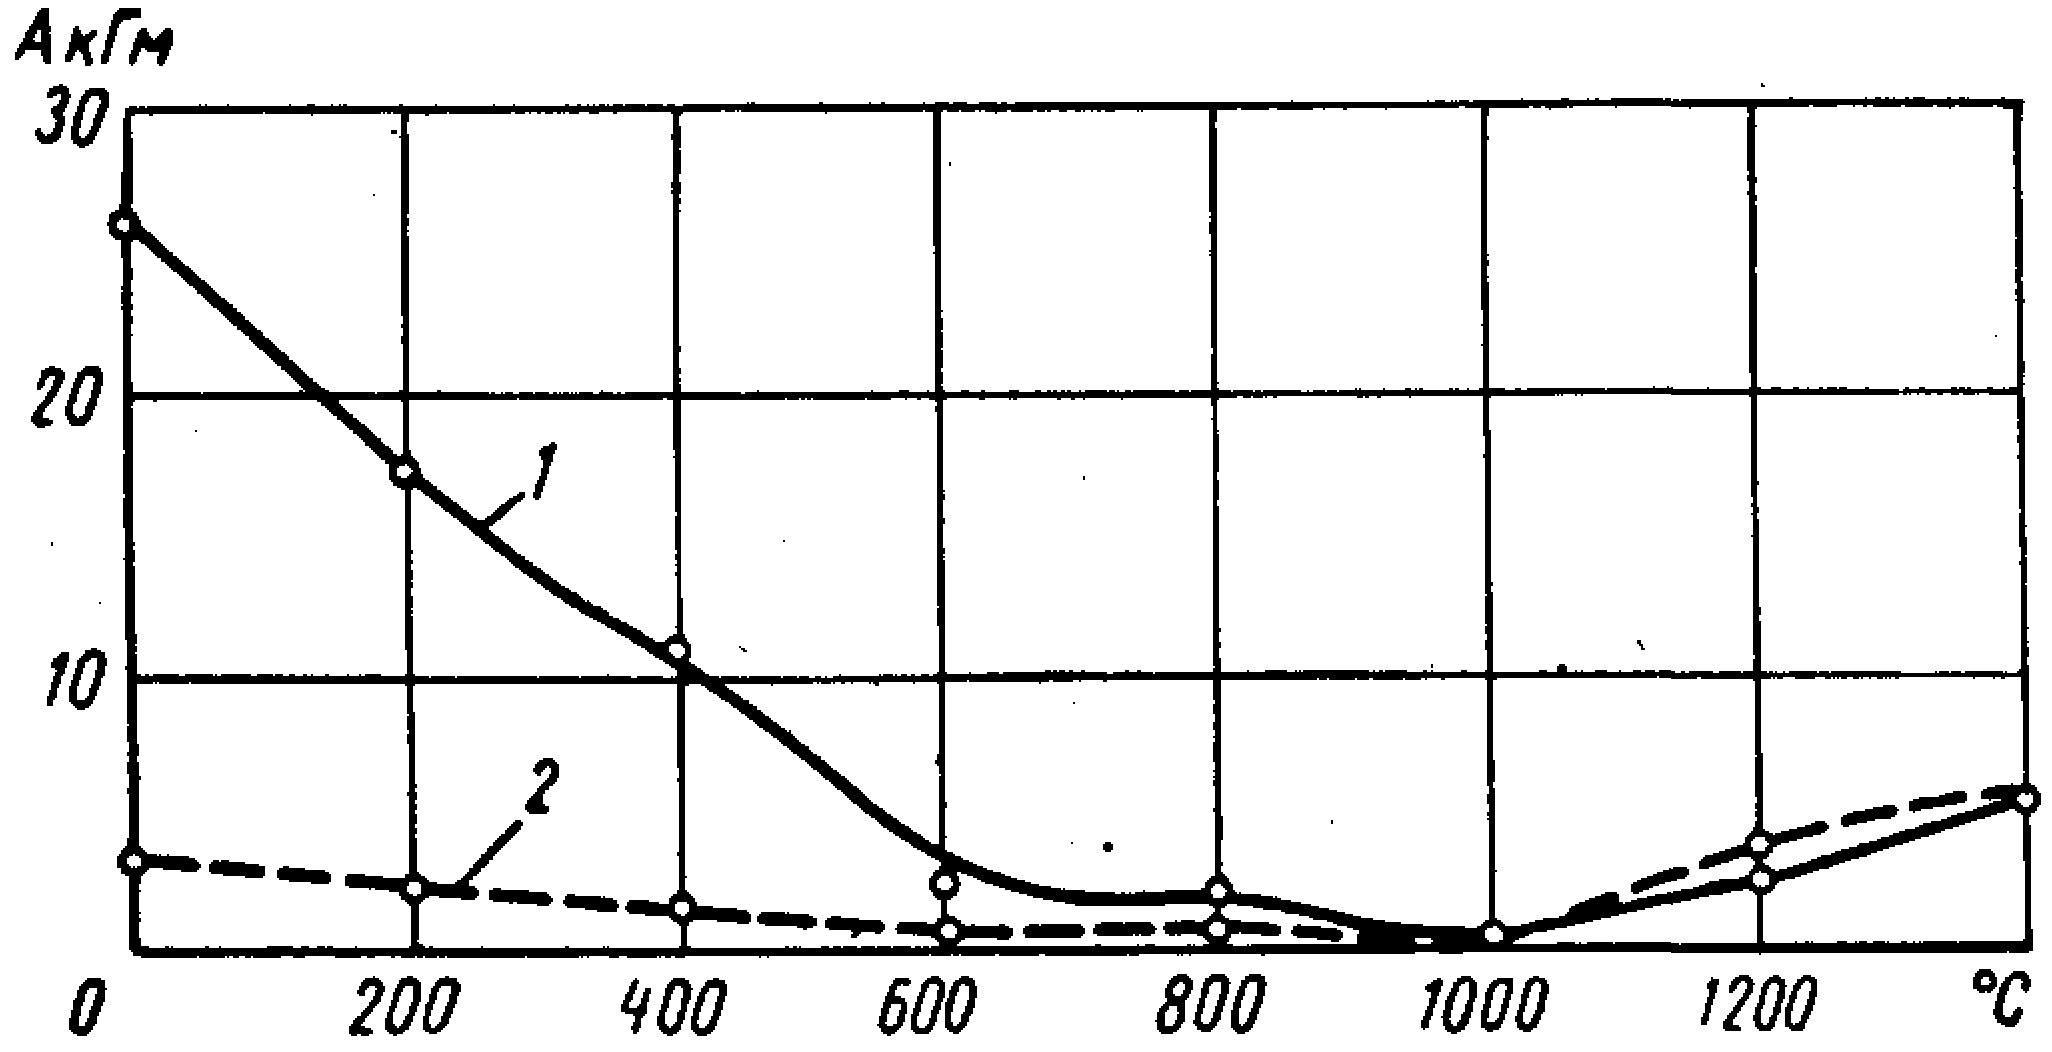
Рис. 10. Работа, затраченная на выбивку
образцов
из смесей с
добавкой 3%
Al |
Из опытов
(рис. 10) видно, что
при добавке
AlO
второй максимум,
в соответствии
с расчетными
данными, «передвинулся»
с 800 до 1400° С. При
этом интервал
первого минимума
увеличился
с 400—600 до 600—1200° C. Кроме
того, величина
второго максимума
при добавлении
в смесь
AlO
также заметно
уменьшилась,
что объясняется
появлением
на зернах наполнителя
инертного слоя,
непрореагировавшего
с силикатом
натрия глинозема,
значительно
снизившего
адгезию пленок,
а также, возможно,
меньшей прочностью
алюмосиликатов
натрия. Исходные
свойства смеси
при добавлении
глинозема
изменились
незначительно.
При содержании
5% жидкого стекла
и 3% AlO
смесь после
продувки CO
имела предел
прочности при
сжатии 11.0 кГ/см
2,
что вполне
удовлетворяет
технологическим
требованиям.
1.4.Влияние неорганических добавок
1.4.1.Влияние глины
Одной из
наиболее
распространенных
добавок, вводимых
в формовочные
смеси для
улучшения
выбиваемости,
в том числе в
смеси с жидким
стеклом, является
глина. В проведенных
опытах она
содержала 27%
AlO.
Расчёт показывает,
что для образования
второго максимума
при 1200є
C в смесь необходимо
ввести 3,0% глины
(0,81% AlO);
при дальнейшем
увеличении
глины максимум
соответственно
будет перемещаться
вправо и составлять
1300 и 1400є
C.
Как
видно из диаграммы
состояния,
изменением
модуля стекла
и введением
в смеси надлежащего
количества
AlO
могут быть
выбраны силикатные
системы, обеспечивающие
получение
второго максисума
при 1500, 1600є
C и более высоких
температурах.
Рис.11.Работа, затраченная на выбивку образцов из смесей:
а —без глины; б—3% глины; в — 5% глины; г — 9% глины.
Результаты опытов показывают совпадение экспериментальных данных с расчетными (рис. 11). Они подтверждают также целесообразность введения в смеси с жидким стеклом глины и дают удовлетворительное объяснение эффективности ее действия как средства, существенно облегчающего выбивку стержней из отливок. Отметим, что при перемещении второго максимума вправо работа, затраченная на выбивку образцов, нагретых до температуры второго максимума, снижается в несколько раз (рис. 11). При значительном содержании в смесях глины (более 5%) хотя и резко облегчается выбивка стержней, однако исходная прочность оказывается низкой, что затрудняет практическое использование этих смесей.
Для
улучшения
исходных свойств
целесообразно
заменить глину
веществом, не
способным
вступать в
ионогенное
взаимодействие
с жидким стеклом
и содержащим
большое количество
AlO.
1.4.2.Влияние шамота
В
качестве инертного
к жидкому стеклу
материала,
богатого
AlO,
был исследован
шамот. Как и
следовало
ожидать,
физико-механические
свойства смеси
при добавлении
шамота не ухудшились
(предел прочности
на сжатие после
продувки
CO
составлял
12—13 кГ/см2.
Однако влияние
шамота на температуру
образования
второго максимума
не обнаруживалось
(рис. 12) — второй
максимум
образовался
при 800є
С, т. е. при той
же температуре,
что и в смесях
без добавок.
Объясняется
это, по-видимому,
тем, что муллит
(3AlO•2SiO)
—основная
составляющая
шамота — инертен
к расплаву
жидкого стекла
и не дает с последним
тройных соединений.
При высоких температурах муллит очень устойчив и не подвергается разложению даже вблизи температуры плавления (1810° С).
Рис. 12. Работа, затраченная на выбивку образцов из смеси с добавкой 7% шамота (а) и 5% глины (б):
/ — высушенных
при 200° C;
2—продутых
CO;
3—
прокаленных
при 600° C; 4—
прокаленных
при 1300° С.
При температуре 500—600° C из глины удаляется практически вся влага, в том числе и кристаллизационная, в то же время процесс муллитизации при этих температурах еще не начинается и химическая активность глинозема сохраняется, что должно способствовать смещению второго максимума в область более высоких температур. Действительно, из рис. 12, б видно, что смесь с добавкой 5% глины, прокаленной при 600° C, дает второй максимум прочности при 1200° C, т. е. там же, где и смесь с добавкой необожженной глины. Напротив, в глине, прокаленной при 1300° C, процесс муллитизации прошел практически полностью, поэтому ее добавление в смеси не изменило температуру образования второго максимума (рис. 12, б), так же как это имело место при добавлении шамота (рис. 12, а).
1.4.3.Влияние боксита
Опыты И.
В. Валисовского
и А. М. Лясса
показали, что
для снижения
величины работы,
затрачиваемой
на выбивку
стержней, необходимо
применять
материалы,
содержащие
AlO,
способные
образовывать
тройные соединения
с NaO
и SiO.
Одним из таких
материалов,
содержащих
значительно
большее количество
AlO,
чем глина, является
боксит, в состав
которого входят
гидраргиллит
Al(OH),
бёмит AlOOH,
диаспор HAlO.
Все эти материалы
при нагреве
разлагаются
с образованием
активного γ
— AlO.
Наиболее известными в России являются Краснооктябрьское, Североуральское и Тихвинское месторождение бокситов (табл. 1).
Таблица 1
Химический состав бокситов
|
Месторо- ждение боксита |
Содержание компонентов в % |
Потери при про - каливани в % |
|||||||
|
Al |
SiO |
Fe Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |||||||