Процеси у виробництві будівельних матеріалів і виробів
При коливаннях форми відрив суміші від її випромінюючих поверхонь, перпендикулярних напряму коливань, і пов'язані з цим підсос повітря і ущільнення суміші почнуться при вказаних вище значеннях прискорень (6...7g). Якщо форма скоює гармонійні коливання із заданою частотою?, те максимально допустиме значення її амплітуди коливань хаmax = 6g/ω.
При об'ємному ущільненні застосовують горизонтально і вертикально направлені коливання форми. При горизонтально направлених коливаннях форми ущільнення бетонної суміші здійснюється в основному за рахунок дотичних коливань піддону. Нормальна дія на бетонну суміш в цьому випадку походить лише від бортів торців форми, площа яких мала. Тому, як вже наголошувалося, при горизонтально направлених коливаннях може бути досягнута деяка інтенсифікація ущільнення бетонної суміші у разі формування тонкостінних виробів за рахунок підвищення прискорень форми. Ефективними шляхами підвищення прискорень є вживання бігармонічних і ударно-вібраційних коливань форми з бетонною сумішшю. Проте при будь-якій формі горизонтально направлених коливань вони повинні бути обов'язково симетричними, тобто прискорення при русі форми і в одну, і в іншу сторони повинні бути однаковими. Якщо симетрія коливань буде порушена, то виявиться транспортний ефект, і бетонна суміш почне переміщатися у бік менших прискорень, що неприпустимо, оскільки приведе до розшарування бетонної суміші і різностінності виробів.
При вертикально направлених коливаннях форми відрив суміші від піддону можливий лише в тій частині періоду її руху, коли інерційні сили, прикладені до частинок бетонної суміші, діють вгору. При дії ж інерційних сил на частинки вниз суміш притискається до піддону форми. Ця обставина відкриває перспективи інтенсифікації процесу ущільнення бетонної суміші за рахунок використовування асиметричних вертикально направлених коливань форми.
Для пояснення цього явища розглянемо сили, діючі на деякий об'єм бетонної суміші масою тб, що знаходиться на горизонтальній поверхні-піддоні, який скоює вертикально направлені коливання за законом x0 (t) (мал.6.2)
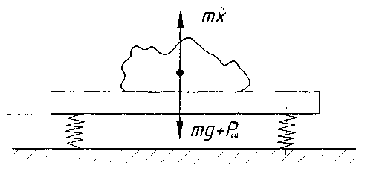
Мал.6.2. Схема сил, діючих на бетонну суміш, що знаходиться на площині, що скоює вертикально направлені гармонійні коливання
Рівняння руху цього об'єму можна записати у вигляді
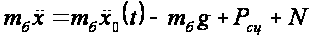 (6.4)
Тут
х -
переміщення
об'єму щодо
піддону; перший
член справа
- інерційна
сила, обумовлена
коливаннями
піддону; другий
- вага частинки
суміші;
 При
русі частинок
разом з піддоном
х = 0,
звідки нормальна
реакція
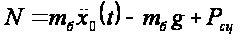 (6.5)
Відрив частинки від піддону відбувається при N= 0, тобто при
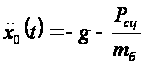 (6.6)
Звідси видно, що відрив можливий лише при негативних прискореннях піддону. Експериментально встановлено, що відрив може відбутися в тому випадку, якщо
 (6.7)
При відриві бетонної суміші від піддону в простір, що утворився, спрямовується повітря, яке потім перетворюється на бетонну суміш, що приводить до її ущільнення. Таким чином, для того, щоб не відбувалося ущільнення, негативні прискорення піддону не повинні перевершувати по модулю 7g.
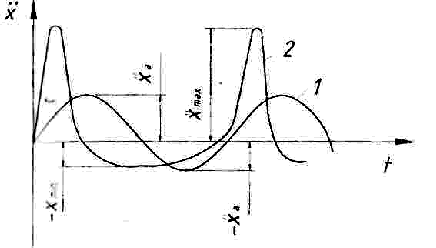
Мал.6.3. Зразкові осцилограми прискорень при гармонійних і асиметричних коливаннях
При
гармонійних
коливаннях
графік прискорення
піддону симетричний
(мал.6.3, крива 1), і
максимальні
значення позитивних
і негативних
прискорень
рівні між собою.
При асиметричних
коливаннях
(мал.6.3, крива 2)
можна сформувати
такі закони
руху піддону,
при яких максимум
модуля негативного
прискорення
 менше 7g,
а максимум
позитивних
прискорень
 досягає 15-20 g.
Таким чином, при гармонійних коливаннях піддону для виключення відриву бетонної суміші необхідно обмежувати амплітуду прискорення, тоді як при асиметричних коливаннях достатньо обмежити по модулю лише негативні прискорення піддону. Позитивні ж прискорення можуть бути доведені до 20 g. В результаті виключається можливість відриву бетонної суміші від піддону, а великі інерційні сили, що притискують суміш до піддону, з одного боку, сприяють поліпшенню процесу ущільнення за рахунок виникаючого при цьому трамбуючого ефекту, і з другого боку, підвищують швидкості відносного проковзування частинок бетонної суміші, від яких, як відомо, залежить ступінь зниження її внутрішніх опорів, і, відповідно, якість ущільнення. Цим і пояснюється підвищена ущільнююча здатність машин з асиметричними коливаннями.
Асиметричні коливання робочих органів з необхідними співвідношеннями максимумів модуля позитивних і негативних прискорень найбільш просто досягаються в ударно-вібраційних ущільнюючих машинах шляхом відповідного підбору їх основних параметрів.
Випромінюючі поверхні робочих органів ударно-вібраційних машин здійснюють складні за формою коливання, які можуть бути представлені у вигляді суми гармонік, перша з яких ω1 (частота основного тону) рівна частоті ударів, друга ω2 = 2ω1, третя ω3 = 3ω1 і т.д., тобто в таких випадках говорять, що спектральний склад коливань збагатив вищими гармоніками, з яких перші 4...5 звичайно достатньо значущі. Ця обставина, з викладених вище причин, покращує ущільнення дрібнозернистих сумішей. Останніми роками завдяки своїй конструктивній простоті і високій ущільнюючій здатності все більше поширення набувають ударно-вібраційні ущільнюючі машини.
При розрахунках вібраційних ущільнюючих машин обов'язково виникає необхідність обліку впливу бетонної суміші на динаміку машини. Приведений вище опис закономірностей вібраційного ущільнення бетонної суміші говорить про те, що для вирішення цієї задачі необхідно розглядати ущільнюючу машину і бетонну суміш як єдину динамічну систему. Але бетонна суміш є складним в’язкопластичним середовищем, яке за наявності повітря (особливо в початковий період ущільнення) володіє і деякими пружними властивостями. Все це украй утрудняє рішення єдиної динамічної системи "ущільнююча машина - бетонна суміш". Тому при практичних розрахунках ущільнюючих машин прийнято враховувати вплив бетонної суміші на їх динаміку введенням коефіцієнта приєднання бетонної суміші.
При завантаженні форми бетонною сумішшю, що знаходиться на працюючій формуючій машині із зарезонансною настройкою, відбувається зниження амплітуд віброзміщень через збільшення маси, що коливається. Таке ж по величині зниження амплітуд віброзміщень може бути досягнуте шляхом жорсткого приєднання до порожньої форми зосереджених вантажів. Відношення маси цих вантажів до всієї маси бетонної суміші, завантажуваної у форму, називають коефіцієнтом приєднання бетонної суміші k1. Експериментально встановлено, що залежно від густини армування і складу бетонної суміші k1 = 0,15...0,4. Склад суміші робить значно менший вплив на k1, ніж густина армування. Тому звичайно для малоармованих виробів приймають k1 = 0,2...0,25, для середньоармованих k1 = 0,25...0,3 і для густоармованих k1 = 0,3...0,4. При розрахунку з гармонійними вертикально направленими коливаннями, що працюють в зарезонансному режимі, їх розглядають в спрощеному вигляді як диссипативну систему (тобто з розсіюванням енергії) з одним ступенем свободи. При цьому вібруюча маса буде рівна
тв = тk + тф + k1тбс (6.8)
де тk - маса частин вібромайданчика, що коливаються; тф - маса форми; k1тбс - приєднана маса бетонної суміші.
Останній доданок моделює приведену масу пружно-в'язко-пластичного середовища, яким є бетонна суміш.
Дисипація енергії, пов'язана з ущільненням бетонної суміші в цьому випадку моделюється опором, від якого залежить кут φ зсуву фаз між силою і переміщенням, що є вимушеним. При розрахунку вібромайданчиків амплітуду їх коливань Ха і потужність, необхідну для підтримки коливань, Nср знаходять як
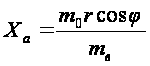 (6.9)
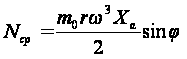 (6.10)
де т0 - маса дебалансів; r - ексцентриситет дебалансів; ω - кутова частота коливань вібромайданчика.
2.2. Відцентрове формування
При центрифугуванні дія на тіло або оброблюване середовище здійснюється відцентровими силами. Машини, в яких здійснюється така дія, називаються центрифугами. Центрифуги призначаються для розділення сумішей на складові частини, осадження частинок, зважених в рідині, ущільнення різних середовищ і інших цілей. Робочий орган центрифуг може обертатися щодо вертикальної або горизонтальної осі.
При обертанні щодо вертикальної осі на оброблюване тіло або середовище діє відцентрова сила, вектор якої обертається в горизонтальній площині, а вектор сили тяжіння перпендикулярний їй.
При цьому результуюча сила, діюча на оброблюване тіло або частинки матеріалу
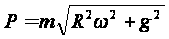 (6.11)
де т - маса тіла або частинки матеріалу; R - радіус, на якому знаходиться центр тяжіння тіла або частинки від осі обертання. При обертанні робочого органу щодо горизонтальної осі результуюча сила, діюча на оброблюване тіло або частинку матеріалу (мал.6.4)
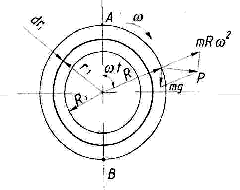
Мал.6.4. Схема діючих сил при відцентровому формуванні
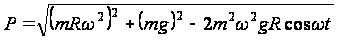 (6.12)
При ωt = 0, коли частинка або тіло знаходяться в точці А, cosωt = - 1.
Тоді
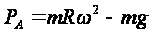 (6.13)
при ωt = 180°, коли частинка знаходиться в точці В, cosωt = - 1.
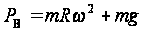 (6.14)
Отже, при горизонтальному тому, що розташовує осі обертання робочого органу в точці А (мал.6.4) тиск нижче, ніж в точці В. При циліндровому робочому органі і обробці плинних середовищ це примушує їх при роботі центрифуги рівномірно розподілятися по внутрішній поверхні робочого органу.
У виробництві збірного залізобетону застосовують центрифуги з горизонтальною віссю обертання і циліндровим робочим органом для формування трубчастих виробів. В цьому випадку (мал.6.4) результуюча відцентрова сила, діюча на елементарне кільце бетонної суміші радіусом r1 завтовшки стінки dr1 і завдовжки l, буде
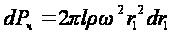 (6.15)
де ρ - густина бетонної суміші (ρ = 600...2400 кг/м3). Інтегруючи останній вираз R1 до R, одержимо
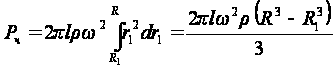 (6.16)
де R - зовнішній радіус труби; R1 - внутрішній радіус труби.
Щоб визначити тиск на зовнішній поверхні труби, ліву і праву частині виразу ділять на зовнішню площу труби
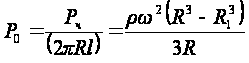 (6.17)
Як видно, останній вираз дає зв'язок між тиском на поверхні труби з її параметрами і швидкістю обертання центрифуги. Таким чином, можна вибрати основні параметри центрифуг для формування трубчастих залізобетонних виробів. Крім того, з останнього виразу видно, що відцентрове формування за своєю суттю є одним з різновидів формування пресуванням, в якому пресуючим зусиллям є відцентрова сила.
2.3. Роликове формування
Процес роликового формування полягає в укочуванні рихлої бетонної суміші роликами. У такий спосіб формують плоскі і трубчасті бетонні і залізобетонні вироби. Він істотно відрізняється від вібраційного способу і відноситься до одного з різновидів формування шляхом пресування. При такому формуванні ущільнення бетонної суміші відбувається під дією нормального контактного тиску ролика на суміш, який прийнято називати пресуючим тиском. Пресуючий тиск прикладається до бетонної суміші з певною швидкістю і зростає від нуля до максимуму, а потім знижується. При цьому відбувається порушення порівняно слабких зв'язків між частинками бетонної суміші, які під дією пресуючого тиску долають опір зсуву і переміщаються в більш стійкі положення, витісняючи при цьому пухирці повітря. Після зняття пресуючого тиску (після проходу ролика) відбувається розвантаження бетонної суміші, і частина її первинної деформації пружно відновлюється (мал.6.5).
Подальші дії пресуючих роликів в умовах безперервного надходження під них бетонної суміші приводять до нових переміщень її частинок і подальшого витіснення повітря. У міру збільшення числа дій роликів ущільнення суміші відбувається не тільки унаслідок повторення навантаження, але і унаслідок збільшення пресуючого тиску роликів на суміш. Поступово суміш ущільнюється, що виражається в накопиченні необоротних деформацій бетонної суміші, величина яких за кожну нову дію поступово зменшується і після 40...80 проходів ролика стає неістотною. Це свідчить про те, що бетонна суміш ущільнена.
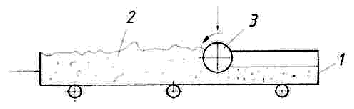
Мал.6.5. Схема роликового формування: 1 - форма; 2 - бетонна суміш, 3 - ролик.
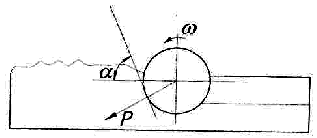
Мал.6.6. Схема ущільнення суміші при роликовому формуванні
При формуванні плоских виробів вісь пресуючого ролика (одного або декількох) скоює поворотно-поступальний рух. На схемі (мал.6.5) показаний момент, коли ролик і форма рухаються щодо один одного зліва направо. При формуванні порожнистих циліндрових виробів пресуючі ролики встановлюють на спеціальній головці, яку називають пресуючою. На ній встановлюють три або більше число роликів так, що їх зовнішні твірні співпадають з внутрішньої циліндрової поверхні твірної трубчастого виробу. Пресуюча головка з роликами обертається в одному напрямі.
Головним чинником, що визначає ступінь ущільнення бетонної суміші при роликовому формуванні, є пресуюче тиск ролика на суміш.
Спрощена схема сил, діючих на ролик в процесі формування, приведена на (мал.6.6). Пресуючий тиск
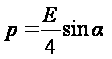 (6.18)
де Е - модуль першого роду бетонної суміші; а - кут захоплення бетонної суміші роликом.
Для особливо жорстких бетонних сумішей при α = 30° пресуюче зусилля рівно
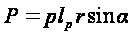 (6.19)
де lp - довжина пресуючого ролика; r - радіус ролика.
Процес роликового формування достатньо складний. Вираз для р дає значення тиску безпосередньо під роликом. У міру видалення від поверхні ролика тиск в бетонній суміші падає і на деякій глибині h0 досягає свого початкового значення р0, тобто тиску, який був в бетонній суміші до дії на нього роликом. Оскільки густина бетонної суміші є функція р на глибині h0, ущільнення не відбувається. Значення р і h0 ростуть із збільшенням радіусу ролика r. Залежність пресуючого тиску і, отже, густини суміші при роликовому формуванні від властивостей суміші, геометрії виробу і параметрів формуючої установки дуже складна. Тому при практичних розрахунках установок частіше всього використовує емпірична залежність.
2.4. Пресування порошкоподібних будівельних матеріалів
2.4.1 Визначення. Класифікація
Виробництво деяких будівельних матеріалів і виробів (цеглини, каменя, плит, плиток, блоків, панелей і т.д.) організовано із застосуванням процесу пресування формувальних сумішей (мас, прес - порошків і т.п.).
Пресування - це формування виробів (напівфабрикатів) в прес - інструментах під дією тиску. Розрізняють пресування: статичне, ізостатичне, квазіізостатичне, гідростатичне, газостатичне, динамічне, гідродинамічне, електрогідродинамічне, високошвидкісне (імпульсне), екструзійне (мундштучне), вібраційне, ударне, холодне, гарячіше, циклічне, безперервне, пряме, з бічним закінченням, зворотне і ін. [96].
Ізостатичне пресування здійснюється в еластичних або пластичних оболонках тиском рідини або газу.
Квазіізостатичне пресування проводиться всестороннім тиском, передаваним за допомогою сипкого, пористого, в'язкого або пластичного робочого середовища.
Гідростатичне пресування - це ізостатичне пресування, здійснюване в гідростатах, в яких робочим середовищем є рідина.
Газостатичне пресування - це ізостатичне пресування, при якому робочим середовищем є гази.
Динамічне пресування - це високошвидкісне пресування прес - порошку за рахунок динамічної дії жорсткого прес - інструменту.
Гідродинамічне пресування - це пресування порошкових матеріалів (особливо важко пресованих) енергією гідравлічного імпульсу, що виникає в рідині унаслідок вибуху або електричного розряду (при електродинамічному пресуванні).
Високошвидкісне пресування - це пресування, здійснюване за рахунок вибухової хвилі, електромагнітного імпульсу, механічного удару або інших подібних енергій.
Ударне пресування - це пресування за рахунок енергії удару прес-інструменту, магнітного імпульсу, хвилі рідини або газу.
Пряме пресування - це пресування, при якому переміщення пресування і інструменту відбувається в одному напрямі.
Зворотне пресування - це пресування, при якому закінчення матеріалу відбувається в напрямі, протилежному руху прес, - інструменту.
Найширше розповсюдження в промисловості будівельних матеріалів одержало статичне, екструзійне (мундштучне) і вібраційне пресування. Машини, вживані для пресування, називаються пресами або агрегатами для пресування.
Статичне пресування (одностороннє, двостороннє, пряме, холодне, циклічне, одноступінчате, багатоступінчате, з жорсткою і "плаваючою" прес-формою і т.п.) здійснюється в закритій прес-формі з переміщенням прес-пороша і пресуючого інструменту, головним чином, в одному напрямі (мал.6.7).
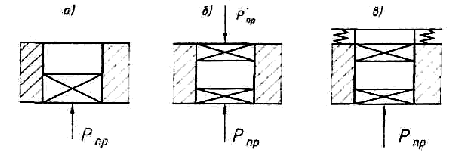
Мал.6.7. Схеми статичного пресування: а - одностороннє; б - двостороннє; в - одностороннє з "плаваючою" прес-формою.
При пресуванні будівельних формувальних сумішей в закритих прес-формах вони піддаються всесторонньому стисненню (об'ємної деформації). При цьому відбувається ущільнення спочатку за рахунок видалення повітря, а потім за рахунок переорієнтації і більш щільної упаковки частинок матеріалу. Необоротна зміна об'єму матеріалу, що стискається, при пресуванні можлива тільки при деформації, що перевищує пружну. Залишкова деформація виникає в матеріалі при певній величині додатку навантаження, яке прийнято називати граничною. Протягом всього циклу пресування у будь-який момент часу збільшення тиску пресування викликає приріст пластичної деформації і зміну густини матеріалу (пресування).
Пресування, що одержало задану форму і розміри, володіє певною міцністю, яку можна пояснити таким чином [53, 70, 102].
1. Дією міжмолекулярного електростатичного зчеплення, що виникає в місцях контактів частинок формувальної суміші.
2. Взаємним переплетенням частинок і упровадженням виступів одних в западини інших, створюючим механічну міцність. На думку М.Ю. Балишина, міцність пресування, одержаного з сухих металокерамічних порошків, є переважно механічною. Електростатична міцність тут невелика. Обидва міцності пропорційні контактній поверхні частинок і, у свою чергу, тиску пресування.
3. Склеюючою дією тонких плівок води, здатною утворювати міцну структуру під впливом власних силових полів, тобто за рахунок зчеплення частинок суміші.
4. Натягненням мікро- і макрокапілярів, не повністю заповнених водою, що приводить до зближення твердих частинок між собою. За даними Д. Терцаги, капілярні сили можуть створювати вельми великий питомий тиск, наприклад, в глинах ці сили додають зв'язність грунтам [92].
Таким чином, в ущільнюваній формувальній суміші є умови для одночасної дії різних сил, що додають міцність пресуванню. Вплив кожної з приведених сил може мінятися в досить широких межах і залежить від великої кількості чинників.
Вивчення процесу стиснення матеріалу при пресуванні дає можливість пов'язати фізико-механічні і технологічні властивості порошкоподібних будівельних матеріалів з циклом пресування, конструкцією, кінематикою і режимом роботи пресів. При вивченні об'ємної деформації порошкоподібних матеріалів розглядаються наступні питання: розподіл тиску в об'ємі пресування; спресованість матеріалу; залежність густини від тиску пресування; вплив фізико-механічних і технологічних властивостей формувальної суміші і її компонентів на тиск пресування і міцність пресування, вплив тривалості пресування, вплив формувальної вогкості суміші і т.д.
2.4.2 Закономірності пресування
Кінетика процесу ущільнення матеріалу при пресуванні визначається умовами пластичної деформації пористого тіла, що стискається, механічні властивості якого залежать від фізико-механічних властивостей формувальної суміші.
Криві статичного пресування (стиснення) відображають сучасне представлення теорії пресування дисперсних (сипких, порошкоподібних і ін) матеріалів і дозволяють виявити фізичну сторону процесу (мал.6.8).
Як показник ефективності пресування приймається зміна міцності, густини, пружності і інших властивостей матеріалу (пресування) залежно від тиску пресування (мал.6.8), або зміна зусилля пресування (навантаження) від деформації матеріалу (зміни об'єму, товщина пресування, ходу прес-інструменту і т.п.) (мал.6.8, 6.9).
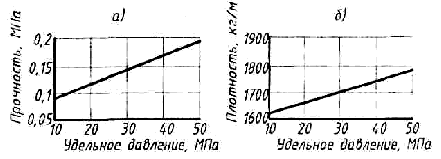
Рис.6.8. Залежність міцності (а) і густини (б) пресування від тиску пресування і вогкості суміші
По кривих пресування видно, що до утворення суцільної однорідної структури пресування з максимальним ущільненням маси (суміші) спочатку відбувається різке підвищення густини залежно від тиску, а потім незначне підвищення густини при різкому збільшенні тиску пресування.
Характер кривих пресування (мал.6.9) може бути різним і залежить від прессованості формувальних сумішей (мас). Під прессованістю (ущільнюваністю) розуміється здібність сипкого матеріалу до формування і ущільнення. На практиці залежно від прессованості сипкі формувальні матеріали умовно розділяються на важко-, середньо- і легкоущільнюючі матеріали.
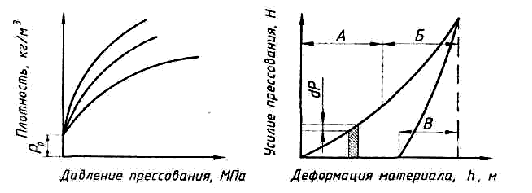
Мал.6.9. Криві (діаграми) пресування: а - важкоущільнюючих матеріалів; б - середньоущільнюючих матеріалів; в - легкоущільнюючих матеріалів.
До важкоущільнюючих матеріалів відносяться такі, які після тривалого попереднього ущільнення (без великої витрати енергії) перед максимальним ущільненням випробовують різке зростання навантаження (зусилля пресування). Спостерігається незначне підвищення густини при різкому збільшенні тиску пресування. Діаграма пресування легкоущільнюючих матеріалів має малу зону попереднього ущільнення. Навантаження поволі зростає протягом всього часу пресування. Більшість матеріалів (середньоущільнюючих) володіє великою пружною післядією.
В зоні А (мал.6.9, б), відповідної початку пресування, відбувається більш швидка зміна об'єму матеріалу за рахунок вільного переміщення і зсуву його частинок. При цьому з матеріалу віддаляється велика частина повітря і на ущільнення затрачується небагато енергії. Енергія витрачається, в основному, на подолання сил внутрішнього тертя частинок і зовнішнього тертя частинок об стінки прес-форми. Ущільнення матеріалу по висоті прес-форми відбувається нерівномірно. Найбільшому ущільненню піддається шар матеріалу, прилеглий до пресованого інструменту. Протяжність зони А залежить від багатьох чинників: фізико-механічних і технологічних властивостей матеріалу, ефективності засипки прес-форми, порожнистості виробу, тривалості додатку навантаження і ін.
В зоні Б ущільнення можливе лише при деформації частинок матеріалу, що вимагає великої витрати енергії. Частина енергії витрачається на подолання сил внутрішнього і зовнішнього тертя частинок, а інша - на пружно-пластичну деформацію матеріалу. В кінці процесу пресування при найбільшому тиску відбувається перехід пружної деформації в пластичну, унаслідок чого структура пресування зміцнюється і зберігається її форма. На вживаних в промисловості будівельних матеріалів пресах важко (майже не можна) здійснити так зване квазістатичне пресування (зони А і Б), оскільки потрібен відносно повільний додаток навантаження. В більшості випадків швидкість пресуючого органу дуже велика, тому в результаті невідповідності швидкості деформації і релаксації напруг в матеріалі на діаграмі пресування спостерігається ділянка (зона В), відповідна розширенню пресування після зняття навантаження. При підвищенні часу витримки пресування під тиском пружні деформації можуть переходити в залишкові.
В теорії пресування порошкоподібних матеріалів можна відзначити два основні підходи до вивчення процесу: перший характеризується введенням ряду допущень, які дозволяють вирішувати задачі експериментальним шляхом для певного виду формувального матеріалу (прес-порошку); другий грунтується на фізичному єстві процесу пресування з його математичним описом і є складним для інженерного вирішення [6, 44, 53, 70, 102]. Перший підхід з урахуванням використовування математичних методів планування експерименту і математичної статистики одержав найбільше вживання при вивченні процесу пресування порошкоподібних будівельних формувальних сумішей (мас, прес-порошків).
Для опису процесу пресування розроблено достатньо багато рівнянь. З численних рівнянь велике розповсюдження одержало рівняння М.Ю. Бальшина [6, 53]:
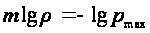 (6.20)
де т - константа, що характеризує матеріал і умови пресування, визначається досвідченим шляхом; ρ - густина матеріалу; р - тиск пресування; ротах - тиск, відповідний максимальному ущільненню матеріалу, тобто отриманню пресування достатньої густини і міцності.
Рівняння, що зв'язує густину пресування і питомий тиск пресування, має вигляд
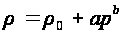 (6.21)
де ρо - густина засипки (суміші в прес-формі); р - питомий тиск пресування; а, b - досвідчені коефіцієнти. Рівняння, що характеризує зміну тиску по висоті (товщині) пресування, запропоноване Л.П. Баландиным [102]
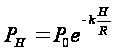 (6.22)
де РH і Ро - тиск власне на відстані Н і у від пресуючого інструменту (пуансона, штампу, штемпеля і т.п.); е - підстава натуральних логарифмів; до - емпіричний коефіцієнт, визначуваний досвідченим шляхом; R - гідравлічний радіус перетину пресування; Н - висота засипки (наповнення) прес-форми.
Двосторонній додаток зовнішнього навантаження (мал.6.7, б) зменшує ступінь нерівномірності пресування по висоті, оскільки величина H зменшується значно (майже удвічі).
Залежність пористості П пресування від тиску пресування описується рівнянням А.С. Бережного
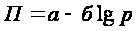 (6.23)
де П - істинна пористість; р - питомий тиск пресування; а і b - досвідчені коефіцієнти.
Коефіцієнт ущільнення, що характеризує зміну об'єму матеріалу при пресуванні [44, 70, 75, 102]
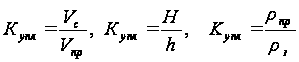 (6.24)
де Vc, Vпр - відповідно об'єми формувальної суміші і пресування;
Н, h - відповідно висота засипки прес-форм і пресування;
ρпр і ρз - відповідно густина пресування і засипки прес-форм.
Для практики пресування будівельних формувальних сумішей можна рекомендувати наступні значення коефіцієнта Купл: 1,4-2,0 (для силікатної суміші); 1,30-1,70 (для керамічної суміші).
Коефіцієнт пружного розширення, що характеризує зміну об'єму пресування після зняття тиску, тобто випресовування з прес-форми
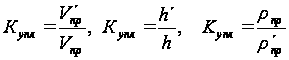 (6.25)
де V'np, Vnp - відповідно, об'єми пресування після і до випресовування; h', h - відповідно, висота (товщина) пресування після і до випресовування; ρ'пр ρпр - густина пресування, відповідно, в ущільненому стані (в прес-формі) і після випресовування з прес-форми. По значеннях Купл і Купр судять про прессованості порошкоподібних формувальних мас (сумішей). Зусилля пресування
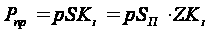 (6.26)
де р - питомий тиск пресування; S - загальна площа пресування; SП - площа перетину прес-форми; Z - кількість прес-форм на позиції пресування; К3 - коефіцієнт запасу, К3 = 1, 20-1,25. Робота пресування
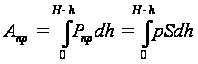 (6.27)
Важливим параметром, що характеризує процес пресування в умовах усестороннього стиснення, є коефіцієнт бічного тиску, рівний відношенню бічного тиску до тиску пресування
 (6.28)
Величина ξ для різних формувальних матеріалів коливається в межах від