Процеси у виробництві будівельних матеріалів і виробів
Іноді при вивченні процесу пресування для обліку фізико-механічних властивостей формованих мас (сумішей) використовують уявний об'ємний модуль Ev [53]
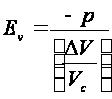 (6.29)
Де p - тиск пресування; ΔV - приріст об'єму; Vc - об’ем формувальної суміші (початковий об'єм).
По Ev можна знайти коефіцієнт стисливості, який рівний його зворотній величині.
В теорії і практиці пресування різних формувальних сумішей крім одноступінчатого пресування має місце і багатоступінчате пресування. Передбачається, що на першому ступені пресування висота засипки H зменшується значно при порівняно невеликому питомому тиску пресування. Вторинний додаток зовнішнього навантаження з паузою на пружну післядію після першого ступеня змінює висоту засипки значно менше при невеликому збільшенні питомого тиску і т.д. Отже, багатоступінчате пресування дає можливість одержати рівне осідання маси або густину пресування при дещо меншому питомому тиску за рахунок більш повного видалення повітря при пресуванні. Проте конструкція пресового устаткування при багатоступінчатому пресуванні стає складніше. Тому воно не знайшло широкого вживання в промисловості.
Приведені закономірності процесу пресування можуть бути використані на практиці при визначенні зміни об'єму формованих сировинних будівельних мас залежно від пресованого тиску, розрахунках і конструюванні пресового устаткування.
2.4.3 Параметри пресування
Вивченню залежності густини (міцності) пресування від тиску пресування присвячено багато робіт [6, 17, 44.55, 70, 75, 102].
При дослідженні зусиль пресування силікатної суміші (маси) В.И. Мидовским (ВНІїСтроммаш) використана залежність
 або
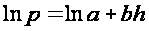
де р - тиск пресування; а, b - досвідчені коефіцієнти, що характеризують властивості силікатної суміші; h - осідання суміші при пресуванні; е = 2,71.
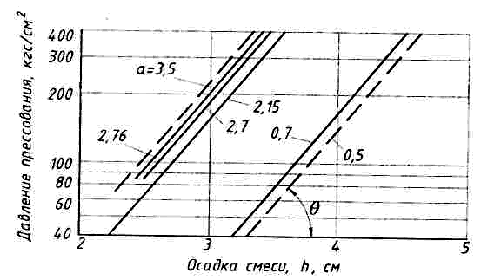
Мал.6.10. Залежність тиску пресування р від осідання суміші h при різних значеннях коефіцієнта а
На мал.6.10 в напівлогарифмічній системі координат представлена залежність тиску пресування р від осідання h силікатної суміші [5, 6].
Проведені дослідження показали, що коефіцієнт а (кг/см2) для різних мас має певне значення, яке залежить від фізичних властивостей пресованої суміші (маси) і характеризує той тиск пресування, яке необхідне прикласти до пресованої маси для отримання її заданого осідання.
Коефіцієнт b (1/см) встановлює зв'язок між осіданням h і фізико-механічними і технологічними властивостями пресованої маси. Для силікатних мас значення коефіцієнта а коливається від 0,5 до 3,5 кг/см2. Всі прямі на мал.6.10 мають однаковий кут нахилу θ, рівний 54°30'. Тому значення коефіцієнта b для силікатних мас може бути прийнято постійним і рівним 1,4 1/см. Подальша задача зводиться до визначення оптимальних значень коефіцієнта а для відповідної пресованої маси і параметрів пресуючого механізму (преса).
При формуванні, наприклад, силікатної суміші середня густина пресування (цеглини-сирцю) є непрямим показником ущільнення (мал.6.11).
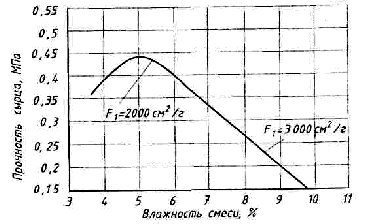
Мал.6.11. Залежність коефіцієнта ущільнення Купл від крупної і вогкості силікатної суміші (Wсм).
Дослідження, проведені у ВНІIСтроймат [102], показали, що міцність сирцю при стисненні підвищується значно повільніше, ніж тиск пресування (мал.6.12). При p2/p1 = 2,25-5,0 відношення міцності сирцю R2/R1 = 1,50-2,0.
В табл.6.1 приведені параметри пресування силікатних формувальних сумішей при виробництві силікатної цеглини і каменя.
З табл.6.1 видно, що при майже однаковому питомому тиску пресування значні відмінності є в тривалості і характері додатку навантаження.
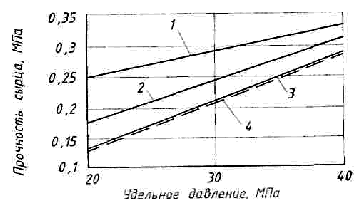
Мал.6.12. Залежність міцності цеглини - сирцю від питомого тиску пресування, вогкості суміші і часу пресування:
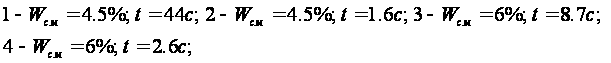
Таблиця 6.1.
Основні параметри пресування силікатних формувальних сумішей
| Модель, індекс преса | Параметри пресування | |||||
| Площа формування, дм | Вид пресування | Питомий тиск, МПа | Зусилля, МН |
Час циклу, з |
Час стиснення, с |
|
|
СМ-816 CMC 152 |
6/6 | 25/30 | 1,5-1,8 | 2,34/2,8 | 0,8/0,9 | |
| "Дорстенер 104/203" | 10,2/12,6 | Одностороннє | 58,5/47,5 | 6 | 3,85 | 1,92 |
| "Ротомат" | 10,2/11,8 | 34,5/30 | 3,5 | 3,6-4 | 1,4-1,6 | |
| Р-550 | 13/15 |
Одно- двостороннє |
35/45 | 5,5 | 6-9 | 2,2-3,4 |
| СМ-1085 | 14,8/15 | Двостороннє | 42,5/42 | 6,3 | 6,7/7,1 | 1,65/1,75 |
| S-S500 | 18,5/16,2 | 35/40 | 5 | 7,2 | 3,2 | |
| "Круппінтертехник" | 26/30 | Одностороннє | 23/20 | 6 | 20 | 6-9 |
Дослідження, проведені у ВНІїстромі, показали, що тривалість пресування силікатної формувальної суміші не перевищує 6 с (мал.6.13).
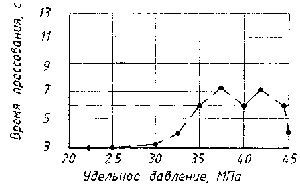
Мал.6.13. Залежність тривалості пресування від питомого тиску
На мал.6.14 приведені діаграми (циклограми) пресування силікатних формувальних сумішей на вітчизняних і зарубіжних пресах.
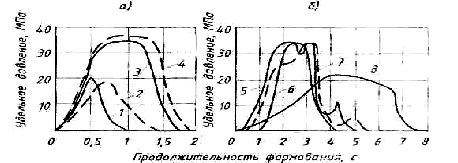
Мал.6.14. Діаграма (циклограма) пресування силікатних формувальних сумішей: а - на револьверних пресах; б - на пресах з рухомим і нерухомим столом; 1,2 - СМС-152; 3 - "Ротомат"; 4 - "Дорстенер"; 5 - "Атлас"; 6 - СМ-1085; 7 - S-S500; 8 - "Крупп-Інтертехник".
З мал.6.14 видно, що в сучасних пресах передбачається витримка при пресуванні під найбільшим тиском від 0,5 с до декількох секунд. Час власне стиснення суміші коливається від 0,8 до 6 с. Це дозволяє, як зазначено вище, пресувати більш сухі суміші (вогкістю 4-5%), сприяє ефективному ущільненню, релаксації напруг, залученню меншої кількості повітря і забезпечує високу якість виробів.
Зв'язок основних параметрів пресування формувальної суміші з конструктивними параметрами пресового устаткування можна виразити у вигляді залежності [55, 56]
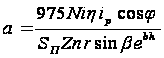 (6.32)
де N - потужність електродвигуна преса; п - частота обертання електродвигуна; i - загальне передавальне відношення; η - КПД приводу; iР, r - розміри ланок пресуючого механізму преса; φ, β - кути ланок механізму преса.
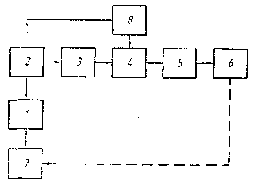
Мал.6.15. Блок-схема контролю зусилля пресування: 1 - прес; 2 - електродвигун механізму пресування; 3 - трансформатор струму; 4 - перетворювач потужності; 5 - підсилювач сигналів; 6-осцилограф; 7 - пульт управління; 8 - тарировочний блок.
В даний час для контролю і управління зусиллям пресування розроблено декілька схем, заснованих на вимірюванні значень зусиль і миттєвої споживаної потужності. Наприклад, для механічних пресів з поворотним стовпом при пресуванні силікатних формувальних сумішей розроблена блок-схема, приведена на мал.6.15.
Сигнал, пропорційний потужності, поступає на вхід підсилювача 5 і осцилограф 6, шкала якого проградуйована в одиницях вимірювання зусилля (тиск) пресування. При перевищенні допустимого значення зусилля пресування, відзначеного на шкалі осцилографа, подається сигнал на зменшення висоти (глибини) засипки прес-форм і навпаки.
2.5. Випресовування
При виробництві стінних і інших матеріалів і виробів (цеглини, каменя, блоків, плит, плиток і ін) способом напівсухого пресування важливу роль в загальному циклі пресування грає процес випресовування (випресовки, виштовхування) з прес-форми напівфабрикату (виробу-сирцю). Випресовування (випресовка) - видалення пресування (напівфабрикату) з прес-форми після пресування формувальної суміші (прес-пороша) і зняття тиску. Пристрої для випресовування називаються механізмами або механізмами випресовки, що випресовують або виштовхуючими (виштовхування).
Для витягання з прес-форм спресованих напівфабрикатів (пресувань) вимагається докласти з боку механізму випресовки (виштовхування) зусилля, яке залежить від великої кількості чинників: фізико-механічних і технологічних властивостей формувальної суміші (прес-пороша); способу і величини тиску пресування; характеристики пресування; напрями і закономірності випресовки; форми, розмірів і порожнистості пресування; конструкції, жорсткості і якості прес-форм; коефіцієнта тертя між пресуванням і стінками прес-форми і ін. (мал.6.16).
Велику роль в теорії і практиці процесу випресовування (виштовхування) зіграли роботи учених: П.П. Боландіна, М.Ю. Бальшина, В.Г. Філімонова, Г.М. Ждановіча, Р.Я. Попільського.А.С. Ільіна.
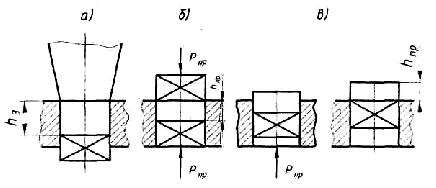
Рис.6.16. Випресовування з прес-форми виробу-напівфабрикату: а - засипка прес-форми; б - пресування формувальної суміші; в - випресовування пресування
Р.Я. Попильский і Ф.В. Кондрашов рахують одну з причин розшарування пресування при випресовуванні її з прес-форми тиск запресованого в ній повітря (табл.6.2).
Після зняття зовнішнього навантаження пресування під впливом запресованого повітря прагне розширитися, чому перешкоджають стінки прес-форми. В процесі випресовування частина пресування, що вийшла з прес-форми, має нагоду розширитися, а частина, що залишилася, - ні. Тому при затримці виштовхування і великому тиску запресованого повітря виникають оперізувальні пресування горизонтальні сили, що приводять до утворення тріщин (розшарування). Таке явище спостерігається при неоптимальному зерновому складі суміші і підвищеному вмісті в ній тонкодисперсних частинок. Іншою причиною, зухвалого тріщиноутворення, є тертя пресування об стінки прес-форми і бічний тиск. Коефіцієнт зовнішнього тертя при випресовці є постійною величиною для конкретних умов пресування, а бічне зусилля змінюється по напряму пресування. Ближній до пресуючого штампу шар пресування, як самий ущільнений, якнайбільше перешкоджає випресовуванню через більше тертя об стінки прес-форми.
Таблиця 6.2.
Коефіцієнт запресовки повітря при пресуванні вогнетривких (багатошамотних) порошків
| Додаток тиску пресування |
Питоме тиск, МПа |
Вогкість прес-пороша % |
Коефіцієнт запресовки повітря | Тиск повітря, МПа | Відносний об'єм повітряних пір |
| Гідравлічне | 40 |
4,1 5,5 7 |
0,375 0,348 0,327 |
0,35 0,87 1,5 |
0,101 0,052 0,024 |
| Механічне | 40 |
4,1 5,5 7 |
0,42 0,365 0,354 |
0,35 0,9 1,7 |
0,111 0,052 0,024 |
Тиск, створюваний при випресовуванні, деформує пресування. Наступає такий момент, коли сили, що згинають нижній, прилеглий до штампу шар пресування, перевищують зчеплення з наступним шаром і утворюється тріщина (розшарування).
Для ліквідації розшарування пресування при випресовуванні з прес-форми може служити швидке зняття бічного тиску (розпору). Це може досягатися розширенням прес-форми у напрямі виштовхування пресування на 0,2-0,5%. Зусилля виштовхування значно зменшується при вживанні конічних прес-форм, тобто з ухилом стінок у бік випресовування 0,5%.
Зусилля виштовхування, розраховане по запропонованих формулах, для умов пресування будівельної формувальної суміші, наприклад, силікатної маси, виявилося вельми різним і коливалося від 4-х до 25% від зусилля пресування.
Зусилля виштовхування орієнтовно можна розрахувати по формулі
 (6.33)
де К - дослідний коефіцієнт, К = 0,03 - 0,15; РПР - зусилля пресування, або по формулі Н.П. Шанина і М.И. Дубинера
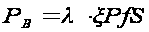 (6.34)
де
λ -
коефіцієнт
зниження бічного
тиску (пружний
результат),
 ,
ξ -
коефіцієнт
бічного тиску;
Р - тиск пресування,
f - коефіцієнт
тертя пресування
об стінки прес-форми;
S - площа бічної
поверхні пресування;
Рбост -
залишковий
бічний тиск
після зняття
зусилля пресування;
Рб - бічний
тиск.
Коефіцієнт λ визначається при сумісному розгляді деформацій прес-форми і пресування як при додатку навантаження, так і після її зняття.
Подальший розвиток теорії і практики процесу випресовки і виштовхуючих механізмів одержав в роботах А.С. Ільіна, В.Г. Струкова і В.К. Мартинова [24, 52, 93].
Для вивчення процесу випресовування і визначення оптимальних значень параметрів механізмів виштовхування з прес-форми пресування розроблена і виготовлена лабораторна установка (Рис.6.17). В комплект установки входять переносна знімна прес-форма, виштовхуючий механізм, гідравлічний прес, привід і контрольно-вимірювальна і реєструюча апаратура. Установка дозволяє пресувати і виштовхувати з прес-форми виріб з розмірами, зменшеними в порівнянні з натурними зразками в 2,5 рази. Механізм виштовхування виконаний важелем по аналогії з механізмами пресів напівсухого пресування. Знімні прес-форми дозволяють пресувати вироби різної конфігурації за площею: прямокутні, квадратні, круглі і ін., а також повнотілі і порожнисті.
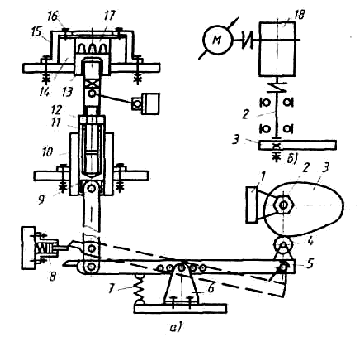
Мал.6.17. Установка для вивчення процесу випресовки (виштовхування): а - схема установки; б - кінематична схема приводу; 1 - рама; 2 - приводний вал; 3 - кулачок; 4 - ролик; 5 - виштовхуючий важіль; 6 - опора; 7 - пружина; 8 - фіксатор; 9 - поршень; 10 - циліндр; 11 - ходовий гвинт; 12 - контргайка; 13 - штамп; 14 - прес-форма; 15 - скоба; 16 - гвинт; 17 - пресування (нап
Випробування показали, що зусилля випресовування росте із збільшенням питомого тиску пресування. Залежність має лінійний характер. Кут нахилу досвідченої прямої до осі абсцис складає 35°. Відношення зусилля випресовки до зусилля пресування, навпаки, із зростанням питомого тиску пресування зменшується. Зменшення або збільшення швидкості виштовхування (випресовки) в порівнянні із значеннями, прийнятими для сучасних пресів напівсухого пресування, не приводить до зміни виштовхуючого зусилля.
Зусилля випресовки збільшується із зростанням густини засипки прес-форм формувальною сумішшю. При зміні відносної густини засипки з 0,96 до 1,05 зусилля випресовки зростає майже на 55%. Зміна порожнистості, тобто кількості пусток у виробі з 3-х до 21 майже не позначається на зміні зусилля випресовування. Встановлено, що при односторонньому пресуванні і додатку зусилля пресування від низу до верху зусилля випресовки має меншу величину, ніж при двосторонньому пресуванні. Частота обертання кулачка механізму випресовки майже не впливає на зусилля виштовхування в діапазоні прийнятих на практиці швидкостей. Перетин пресування істотно впливає на зусилля випресовування. Зміна закону переміщення виштовхуючого штампу не робить впливу на зусилля випресовки. Вогкість і модуль крупної формувальної суміші помітно впливають на зусилля випресовування. Наприклад, зміна вогкості силікатної формувальної суміші на 1% від прийнятого значення приводить до зміни зусилля випресовки в середньому на 25%.
2.6. Екструзійне формування
Екструзійне (пластичне) формування здійснюється шнековими пресами відомих конструкцій. Шнекові преси є основними машинами технологічних ліній по виробництву глиняної цеглини. Вогкість формованої маси більш 17...18%. Вітчизняна промисловість випускає шнекові преси з однією-двома частотами обертання шнекового валу.
Фактична частота обертання шнекового валу преса для конкретних глиномасс, забезпечуюча продуктивність при допустимій величині тиску в головці преса, часто значно відрізняється від встановленої заводом-виготівником. Для глиномасс з жорсткими властивостями реологій існує оптимальна частота обертання шнекового вала, в порівнянні з якою збільшення або зменшення частоти обертання шнека приводить до зменшення продуктивності. При формуванні матеріалу в шнековому пресі мають місце наступні основні потоки матеріалу.
Прямий потік, викликаний штовхаючою здатністю фронтальної поверхні лопаті шнека.
2. Зворотний потік, викликаний тиском в головці преса за випорною лопаттю шнека і рухом поверхні лопатей шнека у зворотному напрямі. Зворотного потоку у прямому розумінні слова не існує. Він виявляється в стримуючому впливі на прямий потік.
3. Потік витоку, викликаний перепадом тиску по обидві сторони від лопаті шнека в кільцевому каналі по периметру лопаті.
Прямий потік може бути визначений в загальному випадку з урахуванням того, що за один оборот шнека в головку преса поступить об'єм матеріалу, що знаходиться між випорною лопаттю і лопаттю, наступною за нею на відстані, рівному кроку t:
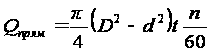 (6.35)
Зворотний потік можна визначити, якщо взнати пропускну спроможність крізного каналу шнека. Якщо допустити, що в канал, що знаходиться за випорною лопаттю, з головки під дією тиску поступає глиномасса і зворотному руху глиномасси сприяє також рух стінок каналу - лопатей шнека в тому ж напрямі, що і дія тиску, то задачу визначення зворотного потоку можна звести до рішення простої задачі перебігу маси, захоплюваної паралельними стінками, що рухаються, під дією тиску на вході в канал. Рішення цієї задачі дозволяє знайти витрату матеріалу через канал по формулі:
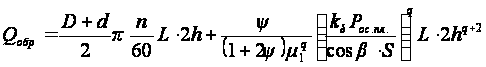 (6.36)
де п - частота обертання шнека; L - глибина шнека; 2h - відстань між двома лопатями шнека; ψ - індекс перебігу глиномасси; q - зворотна величина індексу течії; μ1 - коефіцієнт, що характеризує поведінку реології глиномасси; S - довжина гвинтового каналу шнека від випорною лопаті до зони завантаження преса; kδ - коефіцієнт бічного тиску; kδ = 0,4...0,7; β - кут, під яким глиномасса входить в головку преса, утворений віссю каналу шнека і площиною поперечного перетину циліндра шнека; Рпл - тиск, затрачуваний на подолання пластичного перебігу глиномасси в головці і формуючих насадках преса.
Потік витоку можна визначити, вирішивши задачу руху глиномасси в кільцевому каналі, утворюваному кромкою лопаті шнека і поверхнею циліндра:
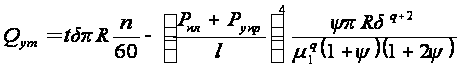 (6.37)
де Рупр - тиск, затрачуваний на подолання пружних властивостей глиномасси при вході її в головку і формуючий насадок преса Рупр= (0,5...2) Рпл; δ - зазор між кромкою лопаті шнека і сорочкою циліндра.
Перший доданок правої частини рівняння відображає витрату глиномасси в результаті руху внутрішнього глиняного циліндра, захоплюваного шнеком у напрямку до головки преса.
Другий доданок правої частини відображає витрату матеріалу під дією тиску за випорною лопаттю шнека у зворотному напрямі.
Якщо абсолютна величина другого доданку перевищить абсолютну величину першого, то це може означати, що з'явився потік витоку - рухи матеріалу в кільцевому зазорі по напряму від головки преса до завантажувальної зони.
Таким чином, в загальному випадку продуктивність шнекового преса можна визначити по формулі:
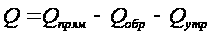 (6.38)
Підставивши
значення параметрів
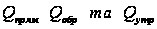 заздалегідь
спроектувавши
на горизонтальну
вісь шнека
швидкості
потоків глиномасси
в каналах шнека,
одержимо рівняння
для розрахунку
продуктивності
нагнітача преса
- шнекового
валу.
Картина руху глиномасси в головці і мундштуку достатньо складна і має свої особливості.
Випорна лопать шнека створює на вході в головку різні швидкості руху глини: максимальну - біля стінок головки і мінімальну - у її осі. У міру просування глини до мундштука картина течії міняється на зворотну. Швидкість стає максимальною на осі і мінімальної біля стінок. Профіль швидкостей частинок в поперечному перетині головки стає параболічним, а загальна картина руху глини подібна картині перебігу в'язких рідин.
Розрахунок характеристик формуючих елементів преса ведуть в такій послідовності:
формуючі елементи преса розбиваються на ділянки так, щоб одержати канали простої геометричної форми (конус, циліндр і т.п.);
задаються значення продуктивності шнекового преса;
для кожної ділянки визначаються градієнти швидкості;
для цих ділянок знаходяться значення ефективної в'язкості по кривій реології перебігу глини;
визначається падіння тиску на кожній ділянці;
підсумовується загальне падіння тиску в каналі складної конфігурації з втрат тиску на окремих ділянках;
будується графік залежності Q = f (P), визначаючий характеристику формуючого елемента преса.
2.7. Реологія будівельних матеріалів
За останні роки прикладна реологія дисперсних систем одержала значний розвиток в роботах вітчизняних і зарубіжних учених. Роботами академіка П.А. Ребиндера і його школи були закладені основи нового напряму - фізико-хімічної механіки.
Розуміння фізичного єства поведінки матеріалу при його обробці в робочих каналах механічного устаткування дає вивчення його реакції на дію різних зусиль і їх комбінацій, у тому числі об'ємного стиснення, одноосного розтягування, простого зсуву, стиснення із зсувом.
Матеріал, що переробляється, як відомо, може знаходитися в твердому, рідкому, газоподібному станах і проявляти при деформації в'язкі, пластичні, в'язко-пластичні, пружні, в'язко-пластично-пружні властивості. У кожному конкретному випадку важливо знати характер зв'язку прикладених зусиль і деформації матеріалу, що виникає в робочому каналі машини.
Більшість вологомістких дисперсних систем проявляє під навантаженням як в'язкі, так і пластичні властивості. Пластичні властивості матеріалів вивчають за допомогою моделі реології Сен-Венана. Пластичним тілом Сен-Венана називають тіло, деформація (течія) якого під дією прикладеної напруги відсутня, якщо напруга не досягає певної для даного матеріалу величини, званої межею текучості τ0. Причому, якщо навантаження на матеріал досягне межі текучості, процес деформації проходить вже незалежно від всіх інших умов (наприклад, від швидкості деформації). Встановити співвідношення між величиною і швидкістю деформації і прикладеною напругою не вдається, можна лише констатувати умову настання стану текучості - пластичності матеріалу (мал.6.19).
При
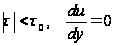 - деформація
відсутня, градієнт
швидкості
рівний нулю.
При
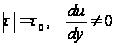 - відбувається
перебіг матеріалу.
Графік
"перебігу"
тіла Сен-Венана
представлений
прямою лінією
(мал.6.19), паралельної
осі

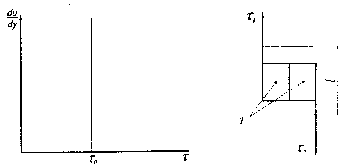
Мал.6.19. Графік течії і модель реології тіла Сен-Венана
Більшість початкових мас для виробництва будівельних матеріалів - вологомісткі дисперсні системи - проявляють під навантаженням в'язко-пластичні властивості.
В 1881 р. шведів, а в 1919 р. Бінгам запропонували метод оцінки пластичних властивостей оброблюваного матеріалу, що одержав назву методу Шведова-Бінгама.
Згідно їх уявленням
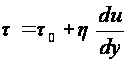 (6.39)
де
τ
- напруга зсуву
в сталому "потоці"
матеріалу в
робочому каналі,
Н/м2;
τ0
- "межа текучості"
("гранична
напруга зсуву",
яка необхідна
створити, щоб
почався перебіг
матеріалу в
робочому каналі
машини), Н/м2;
η
- коефіцієнт
в'язкості, що
характеризує
внутрішнє тертя
матеріалу,
Н-с/м;
 - градієнт швидкості
сталої течії
в робочому
каналі, с-1.
В'язко-пластичні середовища згідно концепції Шведова-Бінгама, на відміну від ньютонівських, не зазнають видимих деформацій до тих пір, поки напруга зсуву не перевищить деякого значення, званого межею текучості.
Таким чином, істинно в'язкі матеріали відрізняються від пластичних тим, що у в'язких відсутня гранична напруга зсуву τо і вони "течуть" навіть під впливом власної тяжіння.
Як показує практика, більшість будівельних матеріалів при їх використовуванні разом з вязкопластичними проявляє і пружні властивості.
Згідно дослідженням П.А. Ребіндера, Н.В. Міхайлова, всі системи, що піддаються механічним діям, можна розділити на рідкообразні і твердообразні. До рідкообразних відносяться ньютонівські рідини і структуровані системи, що не мають граничної напруги. Для цих систем τ0 = 0. До твердообразних тіл - в'язко-пластичні, в'язко-пружні, в'язко-пластично-пружні системи, що володіють граничною напругою зсуву.
Експериментальні роботи, проведені з в'язко-пластичними дисперсними матеріалами зниженої вогкості показали, що у принципі вони поводяться під навантаженням аналогічно структурованим рідинам з малою концентрацією дисперсної фази.
"Кривий перебіг" реологій твердообразних систем в загальному випадку може бути представлені таким чином (мал.6.20).
Якщо здвигові зусилля не перевищують межі міцності просторової структури матеріалу, що деформується, то відбувається повільний рух середовища з постійною найбільшою в'язкістю. Дуже повільний рух матеріалу йде без руйнування структури або з частковим її руйнуванням і одночасним відновленням.
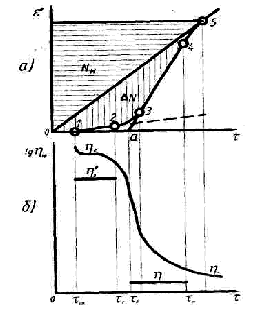
Рис.6.20.
Криві реологій
для твердообразных
систем: а) - залежність
градієнта
швидкості від
напруги зсуву;
б) - залежність
логарифма
ефективної
в'язкості від
напруги зсуву:
0-1 - зона пружних
деформацій;
1 - 2 - зона пластичного
тертя з найбільшою
в'язкістю:

 - найбільша
пластична
в'язкість по
Шведову; 2-3 - початок
зони лавинного
руйнування
структури; 3-4
- зона в'язкопластичної
текучості:
- якнайменша
пластична
в'язкість по
Бінгаму; 5 - зона
ньютонівської
течії з постійною
в'язкістю гранично
зруйнованої
структури.
Ця область 1-2 називається Шведовською областю пластичної течії з найбільшою в'язкістю
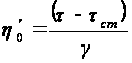 .
(6.40)
де τст - умовно-статична межа текучості, гранична напруга зсуву, відповідна первинному руйнуванню структури; γ - градієнт швидкості;
2-3 - зона лавиноподібного руйнування структури;
3-4 - зона в'язкопластичної течії з якнайменшою пластичною в'язкістю по Бінгаму
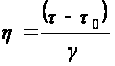 (6.41)
4-5 - зона ньютонівської течії з постійною в'язкістю гранично зруйнованої структури.
Визначення властивостей реологій оброблюваних в'язких і в’язкопластичних матеріалів здійснюється на капілярних вискозиметрах і реометрах різних конструкцій.
Капілярний вискозиметр є циліндровим каналом (капіляр) і системою вимірювання витрати матеріалу - (q) і тиск - (р), продавлюючого через нього досліджуваний матеріал. По набутих значеннях q і p визначають головні характеристики "потоку" - напруга зсуву (τ) або в'язкість (μ) у функції градієнта швидкості (γ). Довжина капіляра повинна бути достатньою, щоб на значній його частині існував сталий профіль швидкостей.
Суть ротаційної вискозиметрії полягає у визначенні зв'язку напруги зсуву на поверхні внутрішнього циліндра з градієнтом швидкості на тій же поверхні.
Ротаційний вискозиметр придатний для вимірювання в'язкості ньютонівських рідин, пластичних дисперсних систем, розплавів полімерів.
Для числового визначення параметрів реологій високов'язких пластичних матеріалів розроблені прилади і методи. Проте через специфічні властивості в'язко-пластичних матеріалів ці прилади часто виявляються непридатними для досліджень реологій. Характеристику реології в'язко-пластичного матеріалу, як правило, одержують у вигляді графіка залежності в'язкості (або напруги зсуву) від градієнта швидкості. З точністю, достатньою для інженерних цілей, можуть бути одержані відомості про поведінку матеріалу в процесі деформації, якщо скористатися поняттям ефективної (аномальної) в'язкості.
Аномалія в'язкості була знайдена Ф.Н. Шведовым і полягала в тому, що заміряна в'язкість зменшувалася із збільшенням градієнта швидкості всупереч існуючому уявленню про постійність цього коефіцієнта у формулі Ньютона.
Поняттям ефективної в'язкості дуже зручно користуватися, оскільки це дає можливість замість