Процеси у виробництві будівельних матеріалів і виробів
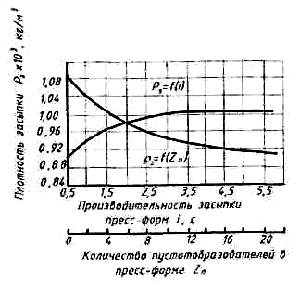
Мал.9.7. Графіки залежності густини засипки від тривалості заповнення прес-форм сумішшю і кількості пустоутворювачів в прес-формі.
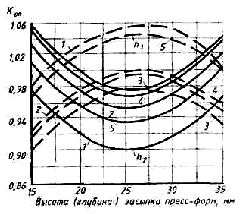
Мал.9.8. Графіки залежності коефіцієнта рівноплотности від висоти (глибини) засипки непарних і парних прес-форм.
Емпірична залежність густини засипки (ρз) від тривалості (t), кількості пустоутворювачів (ZП) і вогкості суміші (Wсм) можуть бути представлені у вигляді наступних рівнянь регресій:
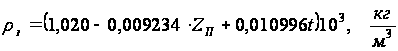 (9.20)
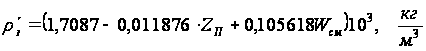 (9.21)
Поліноміальна модель має вигляд:
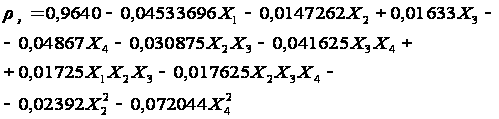 (9.23)
де
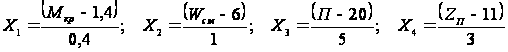
 - модуль
крупної суміші;
П -
порожнистість.
З рівняння (9.22) виходить, що збільшення модуля крупної (Мкр) і вогкості (Wсм) суміші, а також кількості пустоутворювачів (ZП) знижують густину засипки прес-форм.
Якість засипки декількох прес-форм одночасно може бути оцінене коефіцієнтом рівноплотности (Кр3), рівним відношенню, наприклад, густина засипки непарної прес-форми до густини засипки парної прес-форми (Кр3 = рзн/рзч).
Чим вище за значення коефіцієнта рівноплотності, тим менше різниця густини засипки кожної з прес-форм і тим менше розкид міцності виробів. З метою визначення значень висоти засипки кожної з прес-форм, відповідних коефіцієнту рівноплотності, рівному одиниці (Кр3 = 1), методом планування експерименту другого порядку було одержано наступне рівняння регресії
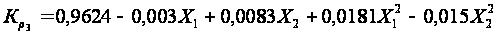
де X1 і Х2 - відповідно, висота засипки непарної і парної прес-форми.
Після канонічного перетворення рівняння (9.23) і побудови контурних кривих (табл.9.3) можна вибирати значення висоти засипки прес-форм, при яких досягається равноплотная засипка (Кр3 = 1).
Таблиця 9.3
Результати розрахунку для побудови контурних кривих поверхні відгуку Кр3.
| Кρ3 | Кρ3 - Кρ3S | Напівосі | Канонічне рівняння | |
| а | b | |||
| 0,970 | 0,660 | 0,6040 | 0,6638 |
|
| 0,980 | 0,0166 | 0,958 | 1,055 |
|
| 0,990 | 0,0266 | 1,210 | 1,330 |
|
| 1,000 | 0,0366 | 1,425 | 1,565 |
|
| 1,010 | 0,0466 | 1.605 | 1,765 |
|
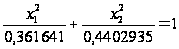
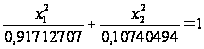
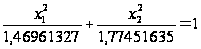
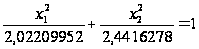
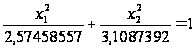
На мал.9.9 показана поверхня відгуку коефіцієнта рівноплотності КРз.
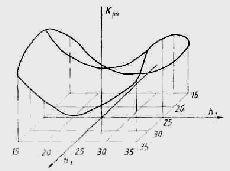
Мал.9.9. Поверхня відгуку в задачі оптимізації рівноплотної засипки прес-форм
Експериментальні дослідження [24, 79] показали, що найбільші значення густини засипки спостерігаються в нижніх і потім верхніх шарах по висоті прес-форми. В середній частині прес-форми густина засипки мінімальна. Різниця в густині засипки досягає 16% (мал.9.10).
Утворення мінімальної густини засипки в середині висоти прес-форми пояснюється зменшенням впливу швидкості частинок і сил підпресування за рахунок загального опору.
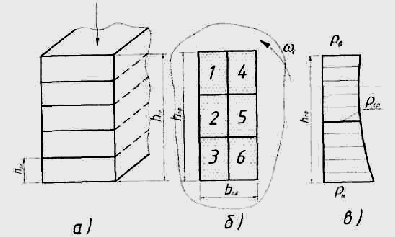
Рис.9.10. Схеми позначень шарів (а), об'ємів (б) і хвилі ущільнення (в) формувальної суміші в прес-формі при засипці
Якісні показники засипки прес-форм приведені в табл.9.4.
Істотна нерівномірність засипки спостерігається і за об'ємом прес-форми. З найбільшою густиною заповнюються умовні відсіки прес-форми 4, 5 і 6. Відсіки 1, 2 і 3 на 10% заповнюються сумішшю гірше за перші. Пояснюється це орієнтуванням прес-форм, наприклад, в поворотному столі преса і їх переміщенням щодо засипного пристрою (прес-мішалки), тобто напрямом повороту столу преса.
В загальному випадку аналітичний зв'язок між ефективністю засипки і параметрами пресування може бути представлена в наступному вигляді
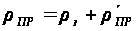 (9.24)
де ρПР - густина пресування (напівфабрикату); ρз - густина засипки прес-форм; ρ'ПР - густина пресування від дії пресуючого механізму (питомого зусилля пресування).
Таблиця 9.4
Якісні показники засипки
| Номер слоя, объема | Показники засипки | |||||
|
ρ3*103 кг/м3 |
Rpс,% | Δρ3,% |
ρ3*103 кг/м3 |
Rpс,% | Δρ3,% | |
| по слоям (1-5) | по об’ємам (1-6) | |||||
|
1 2 3 |
1,01 0,87 0,86 |
16,3 | 16,0 |
0,90 0,82 0,82 |
16,9 | 10,2 |
|
4 5 6 |
0,89 0,99 |
16,3 | 16,0 |
0,94 0,93 0,97 |
16,9 | 10,2 |
Практично зв'язок значно складніше і залежить від великого числа чинників.
Теоретичні основи і експериментальні дослідження процесу засипки прес-форм при напівсухому пресуванні є основою для вибору типу, конструктивно-технологічних і енергетичних параметрів і методики розрахунку і проектування засипних пристроїв при виробництві стінних будівельних матеріалів (цеглини, каменя, плит, плиток і ін.).
Розділ 4. Грануляція
4.1. Загальні відомості
Грануляція - одна з обширних груп агломераційних процесів, включаюча такі з них, при яких з порошкоподібних матеріалів унаслідок добавки рідкої зв'язки в процесі обертального руху суміші утворюються гранули.
Іншими словами, грануляція - це агломерація порошків шляхом обливання. В ПСМ грануляцію знайшло вживання при підготовці скляних і портландцементних сировинних шихт, виробництві легких заповнювачів, переробці фосфогіпсу і ін.
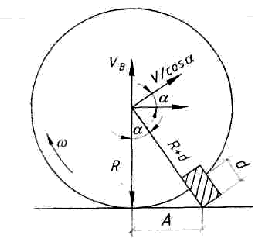
Мал.10.1. Схема перекочування гранули через дрібне зерно матеріалу.
Порівняно
малоенергоємний
спосіб обливання
забезпечує
передачу на
порошок значних
зусиль. У момент
перекочування
гранули радіусом
R
(мал.10.1) через
дрібне зерно
п виникає поштовх,
направлений
до центру гранули.
Якщо прийняти
швидкість
поступального
руху гранули
Якщо прийняти
швидкість
поступального
руху гранули
 ,
кутову швидкість
ω,
то відповідно
до мал.10.1, а
=
t =
kωt
= Rtga.
Початкова
швидкість
перекочування
пер,
виникаюча при
зустрічі із
зерном, рівна
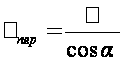 (10.1)
Вертикальна
компоненту
цієї швидкості
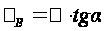 ,
а вертикальна
складова прискорення
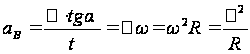 (10.2)
Нормальна до поверхні гранули складова прискорення буде рівна:
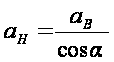 (10.3)
Якщо замінити ав його виразом з (10.2), а cos а згодне (мал.10.1) його значенням, рівним R/ (R+d), то
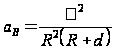 (10.4)
або, позначивши d=R/b, одержимо
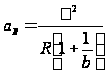 (10.5)
Зусилля поштовху в напрямі, перпендикулярному поверхні гранули, рівне:
 (10.6)
де
т -
маса гранули,
рівна
 звідси
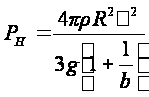 (10.7)
Зусилля, передаване гранулою, що перекочується, на одиничне зерно, може досягати десятків МПа. Правда, для досягнення такого тиску необхідно, щоб гранула при русі спиралася завжди тільки на одну частинку, а поверхня гранулятора була з нееластичного матеріалу. Насправді гранула спирається на більше число частинок і водна плівка на поверхні сприяє більш рівномірному розподілу тиску. Проте, навантаження, сприймані тонкодисперсными частинками в промислових грануляторах, достатньо високі. На поверхні гранули, що перекочується, виникає не тільки поштовх, але і зризувальне зусилля. Частина нерівностей не витримує цих напруг і руйнується, а міцно прилиплі зерна вдавлюються всередину. Це забезпечує придбання гранулами кулястої форми. Ущільнення агломерату при обливанні можливе лише, якщо він достатньо пластичний. Необхідну пластичність йому додає наявність технологічної зв'язки, як правило, води, з другого боку, під дією сил поверхневого натягнення води розвивається великий капілярний тиск в порах гранули, направлений від її поверхні до центру. Чим вище дисперсність матеріалу і чим тонше капіляри, тим більше капілярний тиск. В поєднанні з компресійними навантаженнями при обливанні капілярний тиск грає значну роль в зміцненні гранул.
Як правило, тривалість насичення гранул вологою значно більше, ніж час, необхідний для обливання. Тому для отримання гранул необхідного розміру матеріал бажано зволожувати поступово з урахуванням кінетики вологопоглинання. Швидкість розповсюдження вологи в тонкодисперсному матеріалі знижується у міру підвищення тонкості помелу. При агломерації обливанням швидкість розповсюдження рідкої фази є лімітуючою стадією процесу, а рівномірність її розподілу визначає якість агломератів.
Більшість дослідників вважає, що гранульованість порошків визначається їх пластичністю. Гранулюємось порошків, що переробляються в ПСМ, можна в широких межах регулювати, або виключаючи з складу шихт непластичні компоненти, або вводячи пластичні добавки.
Особливо складний характер носить вплив на процес агломерації температури. Є зведення, що подача на грануляцію гарячих порошків гальмує процес. Це пояснюють зниженням поверхневого натягнення води. В той же час нагрів матеріалів непластичних, гранульованих, як правило, з добавкою електролітів забезпечує їх пластификацию.
4.2 Класифікація процесів грануляції
Всі процеси грануляції можна класифікувати таким чином:
1. З рідкої фази диспергірованням на краплі з подальшою кристалізацією при обезводненні або охолоджуванні;
2. З твердої фази пресуванням з подальшим дробленням брикетів до гранул необхідного розміру;
3. З суміші рідкої і твердої фаз агломерацією порошків з подальшим обливанням агломератів і зміцненням зв'язків між частинками при видаленні рідкої фази;
4. З газоподібної фази конденсацією (десублімацією) з утворенням твердих гранул;
5. З суміші рідкої і газоподібної фаз із здійсненням хімічної реакції;
6. З суміші рідкої, твердої і газоподібної фаз із здійсненням хімічної реакції.
Утворення твердих частинок необхідного розміру при грануляції відбувається або одночасно, або поступово. Тому розрізняють процеси грануляції, що протікають без зміни розмірів частинок в часі, із зміною розміру частинок в часі і з утворенням нових частинок і зростанням наявних частинок. Залежно від вимог, що пред'являються до гранулометричного складу продукту, одержувані при грануляції дрібні частинки або повертають в процес (ретурний процес), або не повертають (безретурний процес).
Ефективність процесу грануляції залежить від механізму гранулоутворення, який визначається способом грануляції і його апаратурним оформленням. У зв'язку з цим методи грануляції доцільно класифікувати таким чином:
обливання (формування гранул, що досягається агломерацією або напластовуванням частинок);
диспергірувание рідини у вільний об'єм або нейтральне середовище (освіта і кристалізація крапель рідини при охолоджуванні в повітрі, маслі і т.п.);
прессование сухих порошків з отриманням брикетів, плиток і т.п., з подальшим їх дробленням на гранули необхідного розміру;
диспергірування рідини на поверхню частинок в зваженому стані (кристалізація тонких плівок на поверхні частинок);
чешуирование (охолоджування рідини на чужорідній поверхні);
формування або екструзія (продавлювання пастоподібної маси через отвори).
4.3. Грануляція на тарілчатих агрегатах
Широке вживання в промисловості одержали тарілчаті гранулятори, схема дії яких приведена на мал.10.2. Вони менше за розмірами, простіше, зручніше. В них унаслідок вільного скачування матеріалу розвиваються гравітаційні сили, що дозволяє одержувати гранули, більш однорідні за розмірами, підвищеною густиною і міцністю. Тарілчатий гранулятор - металевий диск з невисоким бортом, встановлений під кутом 45...55°. Гранули в ньому утворюються при зволоженні початкової сировини і одночасній обкатці на днищі гранулятора.
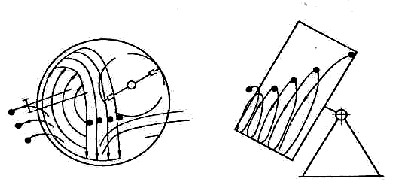
Мал.10.2. Схема руху гранул в тарілчатому грануляторі
Гранули, що утворюються, підіймаються на деяку висоту разом з тарілкою, що обертається, а потім скачуються вниз по поверхні шару мілкодисперсного порошку під кутом природного укосу. Одночасно матеріал зрошується водою, що подається через розпилюючу форсунку. Для непластичних матеріалів на хімічно активних зв'язках зволоження порошку може бути замінено локальною тепловою дією (мал.10.3). Рідинну форсунку замінює стаціонарне джерело теплоти (електронагрівач або газовий пальник). Велике значення має вибір місця зволоження гранульованого порошку.
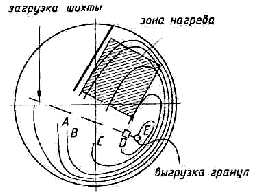
Мал.10.3. Схема грануляції на тарілці з локальним нагрівом: А - зона підготовки до зародкоутворення; В - зона зародкоутворення; З - зона зростання гранул; D - зона обливання гранул; Е - зона вивантаження.
Основні конструктивні розміри гранулятора (діаметр і висота борту, кут нахилу), а також режим його роботи (коефіцієнт заповнення і швидкість обертання) визначають швидкість і число зіткнень гранул. Чим воно більше при допустимій швидкості скачування, тим щільніше і крупніше гранули. Розміри гранул залежать від довжини траєкторії руху гранули по поверхні порошкоподібного матеріалу. Подовження траєкторії руху, наприклад, при збільшенні діаметра тарілки, приводить до підвищення розмірів гранул.
Простіше регулювати розмір гранул, змінюючи швидкість їх скачування. З її збільшенням розмір гранул спочатку росте, а потім, коли вона перевищить допустиму для даного розміру гранул, відбувається їх подрібнення. У свою чергу, швидкість скачування на тарілчатому грануляторі зростає із зростанням частоти обертання і кута нахилу (мал.10.4). Кожному куту нахилу відповідає певний критичний розмір гранул, вище за яке вони існувати не можуть і розбиваються.
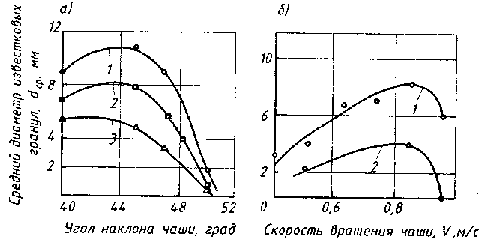
Мал.10.4. Залежність середнього діаметра вапняних гранул: а - від кута нахилу чаші; вогкість 1 - 9%, 2 - 10%, 3 - 11%; би - від швидкості обертання чаші: кут нахилу: 1 - 40°, 2 - 47°.