Комплексный дипломный проект: Проект участка по производству технологических приспособлений для электромеханического восстановления и укрепления поверхностного слоя деталей машин. Плоские поверхности.
Годовую программу запуска определяем по формуле:
nз = nвып (1+/100) шт, (1.2.2)
где nвып = 200 шт. – заданная годовая программа,
= 4 – коэффициент технологических потерь.
Подставив известные величины в формулу (1.2.2), получаем:
nз = 2000(1+4/100) = 2012
1.3. Анализ технологичности конструкции детали.
Важное место среди требований к технико-экономическим показателям промышленных изделий занимают вопросы технологичности конструкции. Технологичность конструкции детали анализируется с учетом условий ее производства, рассматривая особенности конструкции и требования качества как технологические задачи изготовителя.
Технологичность конструкции – это совокупность свойств конструкции изделия, определяющих ее приспособляемость к достижению оптимальных затрат при производстве, эксплуатации и ремонте для заданных показателей качества, объема выпуска и условий выполнения работы. Важное место среди требований к технико-экономическим показателям промышленных изделий занимают вопросы технологичности конструкции. Технологичность конструкции детали анализируется с учетом условий ее производства, рассматривая особенности конструкции и требования качества как технологические задачи изготовителя.
По ГОСТ 14.205 – 83 технологичность конструкции – это совокупность свойств конструкции изделия, определяющих ее приспособляемость к достижению оптимальных затрат при производстве, эксплуатации и ремонте для заданных показателей качества, объема выпуска и условий выполнения работ.
1.3.1. Количественный метод оценки технологичности.
Для количественного метода оценки технологичности конструкции применяют показатели, предусмотренные ГОСТ 14.202 – 73. Произведем расчет по некоторым из этих показателей.
Коэффициент унификации конструктивных элементов детали:
Кц.э.= Qу.э./Qэ (1.3.1)
где Qу.э. = 8 шт. – число унифицированных элементов детали;
Qэ = 9 шт. – общее число конструктивных элементов.
Подставляя известные величины в формулу, получим:
Кц.э. = 8/8 =1
При Кц.э.> 0.6 деталь считается технологичной.
Деталь считается технологичной по точности, если коэффициент точности обработки Кточ. 0.8. Этот коэффициент определяется по формуле:
Кточ. = 1 – 1/Аср. (1.3.2)
где Аср. – средний квалитет точности обработки, определяется как:
Аср. = Аni / ni (1.3.3)
где А – квалитет точности обработки;
n – число размеров соответствующих данному квалитету, шт.
Подставляя известные величины в формулу (1.3.3), получим:
Аср = (54+37+19+67)/15 = 9.5
Подставляя известные величины в формулу (1.3.2), получим:
Кточ. = 1-1/9.5 = 0.9
При коэффициент Кточ > 0.8 деталь считается технологичной.
Определим технологичность по коэффициенту шероховатости, который должен стремиться к нулю:
Кш = Qш.н./ Qш.о. (1.3.4)
где Qш.н. – число поверхностей с необоснованной шероховатостью, шт;
Qш.о. – общее число поверхностей подлежащих обработке, шт.
Так как Qш.н. = 0 то Кш = 0 и следовательно деталь может считаться технологичной.
1.3.2. Качественный метод оценки технологичности.
Качественный метод оценки технологичности детали основан на практических рекомендациях.
Анализируемая деталь типа вилка имеет простую форму, ограниченную плоскими и цилиндрическими поверхностями. Боковые стороны ушек шейки имеют односторонние утолщения, что снижает расход материала, и путем уменьшения длины рабочего хода снижает время затраченное на обработку детали, что в свою очередь повышает производительность труда.
Ко всем обрабатываемым поверхностям обеспечен удобный подход режущих инструментов.
Отсутствуют поверхности с необоснованно высокой точностью обработки. Все неответственные поверхности обрабатываются по 14-му квалитету. При обработке ответственных поверхностей соблюдается принцип единства баз, что снижает количество брака.
Проанализировав все вышеперечисленные факторы будем считать деталь – технологичной.
1.4. Технико-экономичесике исследования приемлемых методов получения заготовки.
1.4.1. Выбор и обоснование метода получения заготовки.
Учитывая, что деталь имеет относительно простую форму, невысокие требования к чистоте поверхности, а так же, что тип производства – среднесерийный, принимаем метод получения заготовки – горячая ковка на горячештамповочном прессе в закрытом штампе.
1.4.2. Определение параметров заготовки.
Припуски на обработку и допуски размеров на поковки определяются по ГОСТ 7505 – 89. Из вышеупомянутого источника определяем, что деталь имеет следующие обозначения:
класс точности – Т3, что соответствует получению заготовки на горячештамповочных прессах в закрытых штампах;
группа стали – М2, что соответствует стали 45;
степень сложности заготовки – С2;
разъем плоскости штампа плоский – П;
исходный индекс –12.
В соответствие с этими обозначениями рассчитаем припуски на обработку и допуски размеров, которые занесем в таблицу (табл. 1.3).
Таблица 1.3
Припуски и допуски на обработку.
|
размер детали |
основной припуск |
дополн. припуск |
общий припуск |
допуск размеров |
размер заготовки |
мм |
|||||
|
30 |
2.6 |
0.6 |
3.2 |
28 |
|
|
50 |
2.8 |
0.6 |
3.4 |
50 |
|
|
20 |
1.3 |
0.3 |
1.6 |
21.6 |
|
|
30 |
1.3 |
0.3 |
1.6 |
28.4 |
|
|
48 |
1.4 |
0.3 |
1.7 |
49.7 |
|
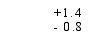
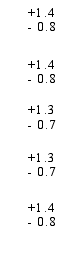


Радиусы закруглений наружный R = 3мм, внутренний r = 9мм. Штамповочные уклоны наружных поверхностей - 7, внутренних - 10.
1.4.3. Стоимостной анализ.
Прежде чем окончательно определиться в выборе заготовки, проведем стоимостной анализ двух видов заготовки – квадратный прокат и сечением 95x95 мм и поковка.
Численным критерием данного анализа является коэффициент использования материала, который определяется по формуле:
Ки.м. = mд / mз (1.4.1)
где mд – масса детали, кг;
mг – масса заготовки, кг;
Массу определяем по формуле:
m=V кг, (1.4.2)
где - плотность материала детали, =7.8 г/см3;
V – объем детали, см3.
Разбив тело летали на простые геометрические фигуры определим ее объем:
Vд = 30(252-152) + 20(42.52-152) + 20.5855820 - 222.5220+37220 = 258051 мм3 = 258см3
Тогда масса детали равна:
mд = 2587.8 = 2015г.
Аналогично определяем массу заготовки-поковки и заготовки проката:
Vз.1.=30(272-142) + 20(42.52-142) + 20.5855820+
+37220 = 336026 мм3 = 336см3
Vз.2. = 9595145=1281550мм3 = 1282см2
mз.1. = 3367.8 = 2621г
mз.2. = 12827.8 = 9996г
Из расчета хорошо видно, что коэффициент использования материала при заготовке-поковке значительно выше.
Определим денежный эквивалент экономии материала. Для этого посчитаем разность масс двух видов заготовок:
mз1 – mз2 = 9996 – 2621 = 7375 г 7.4 кг
Умножив полученную разность на стоимость одного килограмма материала (сталь 45) и на годовую программу выпуска детали мы получим полную годовую экономию Э.
Э = 7.4 2012 = 16378
Проанализировав полученные результаты принимаем заготовку – поковку, получаемую методом горячей ковки на горячештамповочном прессе в закрытом штампе.
1.5.. Проектирование технологического процесса обработки детали.
1.5.1. Разработка и обоснование маршрутного технологического процесса
Проанализировав конструкцию детали на технологичность, определив тип производства и выбрав вид получения заготовки, разработаем маршрут механической обработки детали.
Так как при обработке большинства поверхностей базой будет служить отверстие диаметром 30H7, то первым обработаем его. На первой, вертикально-сверлильной, операции прозенкеруем отверстие 29.4 под последующее протягивание.
Для базирования по данному отверстию на оправке, нам необходим обработанный торец. Поэтому на второй, вертикально-фрезерной, операции профрезеруем паз B = 46 мм. На третей и четвертой, протяжных, операциях протянем отверстие диаметром 30H7 и шпоночный паз шириной B = 87Js9.
Базируясь по обработанному отверстию на пятой, токарной, операции проточим шейку диаметром 50h14 и торец 85/50 мм.
На шестой, вертикально-фрезерной, операции базируясь на поверхность диаметром 50H14, профрезеруем боковые поверхности ушек вилки в размер 90 мм.
На седьмой, вертикально-сверлильной, операции мы зацентруем, b b
сверлим, зенкеруем и нарезаем резьбу в шести отверстиях диаметром М6.
Восьмая операция также вертикально-сверлильная, на ней мы зацентруем, сверлим и два раза разворачиваем два соосных отверстия диаметром 45H7. Базой на седьмой и восьмой операциях является отверстие 30H7 мм.
Для увеличения коррозионной стойкости детали девятой операций проведем оксидирование.
Технологический процесс изготовления детали имеет следующий вид:
005 Заготовительная
010 Контрольная
015 Вертикально-сверлильная
020 Вертикально-фрезерная
025 Протяжная
030 Протяжная
035 Токарная
040 Вертикально-фрезерная
045 Вертикально-сверлильная
050 Вертикально-сверлильная
055 Электрохимическая
060 Контрольная
1.5.2. Обоснование выбора чистовых технологических баз.
Операция 015020:
базой является шейка диаметром 50.4 и торец 53.4/26.8 мм.
Операция 025030:
базой является протягиваемое отверстие диаметром 30H7мм и торец 53.4/30H7 мм.
Операция 035:
базой является отверстие диаметром 30H7мм и торец 50/30 мм.
Операция 040:
базой является шейка 50 и торец 85/50 мм
Операция 045050:
базой является отверстие диаметром 30H7мм и торец 50/30 мм.
1.5.3. Выбор и обоснование оборудования
Так как на операции 015 обрабатывается одна поверхность, то обработка будет проводиться на заранее настроенном вертикально-сверлильном станке модели 2М55. Технические характеристики вертикально-сверлильного станка модели 2М55:
Наибольший условный диаметр сверления = 50мм.
Вылет шпинделя от образующей колоны:
наибольший – 1600 мм;
наименьший – 375 мм;
Расстояние от торца шпинделя до плиты:
наибольшее – 1600 мм;
наименьшее – 450 мм;
Количество ступеней скоростей шпинделя - 21
Приделы скорости шпинделя – от 20 до 2000 об/мин
Количество ступеней механических подач шпинделя –12
Пределы подач шпинделя – от 0.056 до 2.5 мм/об
Мощность на шпинделе – 4.0 кВт
Габариты станка:
длина - 2665 мм;
ширина - 1020 мм;
высота - 3430 мм;
Масса станка – 4700 кг.
На операции 020 перенастройки станка так же не требуется, поэтому выбираем вертикально-фрезерный станок модели 6Р13. Технические характеристики вертикально-фрезерного станка 6Р13:
Размеры рабочей поверхности – 1600x400 мм
Наибольшие перемещения станка:
продольное - 1000 мм;
поперечное - 300 мм;
вертикальное - 400 мм;
Наибольшая масса обрабатываемой заготовки – 300 кг
Мощность привода главного движения – 10 кВт
Мощность привода подач – 3 кВт
Число оборотов привода:
главное движение - 1460 мин-1;
подач - 1430 мин-1;
Габариты станка:
длина - 2560 мм;
ширина - 2260 мм;
высота - 2250 мм;
Масса станка – 4200 кг.
Для операции 015020 по допускаемому тяговому усилию станка выбираем горизонтально-протяжной станок модели 7520. Технические характеристики горизонтально-протяжного станка 7520:
Тип станка – одинарный
Основной цикл работы – простой
Номинальное тяговое усилие – 200000 H
Ход рабочей каретки – от 100 до 1600 мм
Скорость рабочего хода – от 0.5 до 6 м/мин
Скорость холостого хода – от 0.6 до 85 м/мин
Мощность привода – 18.2 кВт
Так как на операции 025 количество переходов равно двум и обрабатываются не ответственные поверхности, то принимаем токарно-винторезный станок модели 16К20. Основные технические данные токарно-винторезного станка модели 16К20:
Наибольшая длина обрабатываемого изделия – 215 мм
Высота оси центров над плоскими направляющими станка – 215 мм
Приделы чисел оборотов шпинделя – 12.51600 мин-1
Приделы подач
продольных: 0.052.8 мм/об
поперечных: 0.0251.4 мм/об
Мощность главного привода – 10 кВт
Габариты станка:
длина - 2795 мм;
ширина - 1198 мм;
высота - 1500 мм;
Масса станка – 3005 кг.
Для операции 040 оборудование аналогично операции 020. Для операций 045 и 050 выбираем вертикально – сверлильный станок с ЧПУ модели 2Р135Ф2. При обработке на станке с ЧПУ не требуется наладки, что значительно уменьшает подготовительно-заключительное время.
Так как обработка ведется без участия рабочего, кроме установки и снятия детали, то значительно сокращается вспомогательное время. Технические характеристики вертикально – сверлильного станка с ЧПУ модели 2Р135Ф2:
Наибольший условный диаметр сверления = 35мм.
Наибольший диаметр нарезания резьбы = 24мм.
Число шпинделей револьверной головки - 6
Вылет шпинделя от направляющей колоны – 450мм
Расстояние от торца шпинделя до рабочей поверхности стола: наибольшее – 600 мм;
наименьшее – 40 мм;
Количество подач суппорта – 18
Приделы подач суппорта: 10500 мм/мин
Количество скоростей шпинделя - 12
Приделы частот шпинделя – 45 2000 об/мин
Размеры рабочей поверхности стола:
длина - 710 мм;
ширина - 400 мм;
Габариты станка:
длина - 1860 мм;
ширина - 2170 мм;
высота - 2700 мм;
Масса станка – 4700 кг.
1.6. Проектирование технологических операций.
1.6.1 Расчет режимов резания.
Расчет режимов резания можно проводить двумя методами аналитическим и табличным.
1.6.2. Аналитическим методом рассчитаем режимы резания на операцию 035, а именно – точение поверхности диаметром 50мм. Расчет проведем по [17].
В качестве инструмента выбираем токарный проходной упорный резец с пластиной из твердого сплава Т15К6, габаритными размерами 16x10x100 мм по ГОСТ 18879 – 73.
Определим глубину резания по формуле:
t = (D-d)/2 мм, (1.6.1)
где D = 53.4 мм – диаметр заготовки,
d = 50 мм – диаметр обработанной поверхности.
Подставляя известные величины в формулу (1.6.1), получим:
t = (53.4 – 50) /2 = 1.7 мм
Так как высоких требований к обрабатываемой поверхности не предъявляется и глубина резания невелика, то принимаем подачу S=0.7 мм/об.
Скорость резания определяется по формуле:
V = C / (Tm tx Sy) K ммин, (1.6.2)
где Т - среднее значение стойкости, мин;
(при одноинструментной обработке Т=60 мин)
t = 1.7 мм - глубина резания;
S=0.7 ммоб – подача;
Значение коэффициентов C и показателей степеней выбираем из [17. табл.17]
Получаем C = 340, x = 0.15, y = 0.45, m = 0.2.
Коэффициент K определяется по формуле
K = Km Kп Ku (1.6.3)
где Km - коэффициент учитывающий влияние материала заготовки;
Kп - коэффициент учитывающий состояние поверхности;
Ku - коэффициент учитывающий материал инструмента;
Определим коэффициент Kmv по формуле
Km= Kr (750/в)nv (1.6.4)
где Kr = 1.0 – коэффициент зависящий от группы стали;
в = 610 Н/мм2 – предел прочности для стали 45.
Приняв Kп = 0.8, Ku = 1, nv = 1.75, подставляя известные величины в формулу (1.6.4) , получим:
Km = 1.0 (750/610)1.75 = 1.44
Подставляя известные величины в формулу (1.6.3), получим:
Kv = 1.44 0.8 1.0 = 1.15
Выбрав значения показателей степеней из таблиц и подставляя их величины в формулу (6.2), получим:
V = 340 / (500.2 1.40.15 0.70.45) 1.15 = 200 ммин
Частоту вращения шпинделя определяем по формуле
n = 1000v/(D) мин-1, (1.6.5)
где D = 50 мм – обрабатываемый диаметр.
Подставляя известные величины в формулу (1.6.5.), получим:
n = 1000200/(50) = 1273 мин-1
Уточнив по паспорту станка, принимаем n=1250мин-1.
Для данной частоты вращения шпинделя уточняем скорость резания по формуле:
V = Dn/1000 м/мин, (1.6.6)
Подставляя известные величины в формулу (1.6.6), получим:
V = 501250/1000 = 196 м/мин.
Определим силы резания. Силы резания будут действовать вдоль трех осей координат x, y, z и называются соответственно Px, Py, Pz. Наибольшей из них является сила Pz, поэтому дальнейший расчет ведем по ней.
Pz = 10Cp tx Sy n Kp Н, (1.6.7)
где Cp = 200 – коэффициент;
x, y, n - показатели степени. x = 1.0; y = 0.75;n = 0
Kp - поправочный коэффициент определяем по формуле
Kp = Kmp Kp Kp Kp Kp (1.6.8)
где Kp - коэффициент зависящий от главного угла в плане;
Kp - коэффициент зависящий от переднего угла;
Kp - коэффициент зависящий от заднего угла;
Kp - коэффициент зависящий от радиуса на вершине резца.
Kmp - коэффициент зависящий от материала заготовки, определяется как:
Kmp = (в/750)n (1.6.9)
где n =1 – показатель степени.
Подставляя известные величины в формулу (1.6.9), получим:
Kmp = (610/750)1 = 0.81
По [17. табл. 9, табл. 11, табл. 12] выбираемp = 0.98 ;Kp = 1.15 ; Kp = 1.0 ; Kp = 0.87.
Подставляя известные величины в формулу (1.6.8) , получим:
Kp = 1 0.98 1.15 1 0.87 = 0.81
Подставив все вычисленные значения в формулу (1.6.7) получаем
Pz = 10 200 1.41 0.70.75 2000 0.81 = 1695 H.
Определим основное технологическое время по формуле
To = Lр.х./(Sgng)i мин, (1.6.10)
где Lр.х. – длина рабочего хода, определяется как
Lр.х. = l+y+ мм, (1.6.11.)
где l = 30 мм – длина резания;
y = 2 мм – величина врезания;
= 0 мм –длина перебега.
Подставляя известные величины в формулу (1.6.11), получим:
Lр.х. = 30+2=32 мм
Подставляя эти величины в формулу (1.6.1), получим:
To = 32 / (12500.7) = 0.037 мин
Определим мощность, необходимую для осуществления процесса резания по формуле:
Nрез = Pz Vд / (601020) кВт, (1.6.12)
Подставляя известные величины в формулу (1.6.12), получим:
Nрез = 16951960/(601020) = 5.4 кВт
1.6.3. Остальные режимы резания рассчитаем табличным методом. В качестве примера определим режимы резания при сверлении отверстия диаметром 25 мм. Расчет проводим по [13].
Глубина резания определяется как
t = d/2 мм, (1.6.13)
где d – диаметр просверливаемого отверстия, мм.
Подставляя известные величины в формулу (1.6.13), получим:
t = 25/2 = 12.5 мм.
Длина рабочего хода определяется по формуле
Lр.х. = lрез+y+lдоп мм, (1.6.14)
где lрез = 90 мм – длина резания;
y = 16 мм – величина врезания;
lдоп = 0 мм –длина перебега.
Подставляя известные величины в формулу (1.6.14), получим:
Lр.х. = 90 + 16 = 106 мм
Назначим подачу на оборот шпинделя: So=0.32 мм/об
Определим стойкость инструмента по формуле
Tp = Tм мин, (1.6.15)
где Tм = 80 мин – стойкость машинной работы инструмента.
- коэффициент времени рабочего хода, определяется по формуле
= Lрез / Lрх (1.6.16)
Подставляя известные величины в формулу (1.6.16), и формулу (1.6.15) получим:
= 40/106 = 0.4
Тp = 0.4 80 = 32 мин
Рассчитаем скорость резания V, м/мин и число оборотов шпинделя n, мин-1.
V = Vтабл. K1 K2 K3 м/мин, (1.6.17)
где Vтабл. = 24м/мин – табличное значение скорости.
K1 = 0.8 – коэффициент, зависящий от обрабатываемого материала;
K2 = 1 – коэффициент, зависящий от стойкости инструмента;
K3 = 1 – коэффициент, зависящий от отношения Lрез/d.
Подставляя известные величины в формулу (1.6.17), получим:
V = 240.8 =19.2 м/мин.
Значения частоты оборотов шпинделя определяем по формуле (1.6.5)
n = 10019.2/(25) = 245 мин-1.
По паспорту станка принимаем n=250 мин-1. Уточним скорость резания по формуле (1.6.6)
V = 25250/1000 = 19.6 м/мин
Определим основное машинное время по формуле (1.6.8)
To = 106/(2500.32) = 1.33 мин.
Режимы резания на остальные операции рассчитаем аналогично и результаты занесем в таблицу (табл. 1.4).
Таблица 1.4
Сводная таблица режимов резания.
| № | № | Наименование |
t | Д |
nд |
V | S |
Lрх |
To |
оп. |
пер |
операции или перехода |
мм |
об/ мин |
м/ мин |
мм/ об |
мм |
мин |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
05 |
Вертик-сверлильн. |
1.6 |
29.4 |
195 |
18.4 |
0.5 |
65 |
0.64 |
|
10 |
Вертик-фрезерная |
2 |
46 |
160 |
23 |
0.42 |
99 |
0.14 |
|
15 |
Гориз.-протяжная |
0.3 |
30 |
- |
6 |
- |
490 |
0.16 |
|
20 |
Гориз.-протяжная |
3.3 |
- |
- |
8 |
- |
590 |
0.15 |
|
25 |
Токарная |
||||||||
1 |
точить 50 |
1.7 |
50 |
1250 |
196 |
0.7 |
35 |
0.05 |
|
2 |
подрезать торец |
1.6 |
85 |
160 |
25 |
0.6 |
20 |
0.21 |
|
30 |
Вертик.-фрезерная |
||||||||
1 |
фрез. поверхность |
1.6 |
100 |
630 |
198 |
2 |
104 |
0.1 |
|
2 |
фрез. поверхность |
1.6 |
100 |
630 |
198 |
2 |
104 |
0.1 |
|
35 |
Вертик.-сверлильн. |
||||||||
1 |
центровать |
1 |
8 |
1000 |
27 |
0.16 |
11 |
0.07 |
|
2 |
сверлить |
2.5 |
5 |
1400 |
22 |
0.1 |
12 |
0.07 |
|
3 |
зенковать |
1 |
7 |
1400 |
25 |
0.16 |
5 |
0.02 |
|
4 |
нарезать резьбу |
1 |
6 |
250 |
7 |
1 |
16 |
0.11 |
|
Продолжение таблицы 1.4
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
40 |
Вертик-сверлильн. |
||||||||
1 |
центровать |
1 |
8 |
1000 |
27 |
0.16 |
11 |
0.07 |
|
2 |
сверлить |
12.5 |
25 |
250 |
19.6 |
0.32 |
106 |
1.33 |
|
3 |
зенкеровать |
10 |
44.8 |
250 |
35 |
0.6 |
106 |
0.7 |
|
4 |
развернуть |
0.07 |
45 |
250 |
35 |
1.1 |
106 |
0.38 |
|
5 |
развернуть |
0.07 |
45 |
250 |
35 |
1.1 |
106 |
0.38 |
1.6.4. Техническое нормирование.
Под техническим нормированием понимается установление норм времени на выполнение отдельной работы или нормы выработки в единицу времени. Под нормой времени понимается время, устанавливаемое на выполнение данной операции.
Нормирование производим по [12]. Для среднесерийного производства это штучно-калькуляционное врем (Тш.к.), и определяется как
Тш.к. = То + Тв + Тобсл. + Тот.л.н. + Тп.з./n мин, (6.6.1)
где То – основное (технологическое) время, мин;
Тв- вспомогательное время, мин
Тобсл. – время на обслуживание, мин
Тот.л.н. – время а отдых и личные нужды, мин
Тп.з – подготовительно-заключительное время, мин
n – число деталей в партии, шт.
Основное и вспомогательное время составляют Топ – оперативное время, от которого в процентном соотношении считается Тобсл. и Тот.л.н . Для примера приведем расчет штучно-калькуляционного времени на 015 операцию.
Вспомогательное время включает в себя время на установку, закрепление и снятие детали, приемы связанные с управлением оборудованием (ty), контрольные измерения (tизм), время на замену инструмента, (tперех.) – связанное с переходом.
Так как измерение будет проводиться штангенциркулем, то tизм. = 0.2 мин.
Инструмент крепится в обычном патроне, поэтому время на его замену равно tперех. = 0.02 мин.
Время на установку, закрепление и снятие детали определяется по формуле
tу.з.с. = tу.з.с.п. / n мин, (1.6.2)
где tу.з.с.п. = 0.29 мин – время на установку и закрепление детали в тисках
n = 1 шт. – количество деталей, одновременно обрабатываемых в приспособлении.
Подставляя известные величины в формулу (1.6.2), получим:
tу.з.с. = 0.29 / 1 = 0.29 мин
Определим вспомогательное время по формуле
Тв = tу.з.с. + tизм. + tперех. мин, (1.6.3)
Подставляя известные величины в формулу (1.6.3), получим:
Тв = 0.29+0.2+0.02=0.51 мин
Оперативное время определятся по формуле
Топ = То + Тв мин, (1.6.4)
Подставляя известные величины в формулу (1.6.4), получим:
Топ = 0.64 + 0.51 = 1.15 мин
Время на обслуживание и время на отдых составляют по 4% от оперативного времени
Тобсл. = Тот.л.н. = 0.04 1.15 = 0.046 мин
Подготовительно-заключительное время – это время, затраченное на подготовку исполнителя и средств технического оснащения к выполнению технологической операции. Для данного оборудования подготовительно-заключительное время на обработку детали равно 11 мин.
Приняв число деталей в передаточной партии равное n = 54 шт, определим штучно-калькуляционное время по формуле (1.6.18)
tш.к. = 1.15 + 0.046 + 0.046 +11/54 = 1.45 мин
Нормы времени на остальные операции рассчитываем аналогично и результаты занесем в таблицу (табл. 1.5).
Таблица 1.5
Таблица норм времени.
|
№ опер |
То |
Тв |
Топ. |
Тшт. |
Тп.з |
Тш.к. |
n |
|||
|
tузс |
tпре |
tизм |
||||||||
мин |
шт |
|||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
005 |
Сверлильная |
0.64 |
0.29 |
0.02 |
0.2 |
1.15 |
1.24 |
11 |
1.45 |
54 |
010 |
Фрезерная |
0.14 |
0.29 |
0.18 |
0.23 |
0.84 |
0.91 |
11 |
1.11 |
54 |
015 |
Протяжная |
0.16 |
0.21 |
0.02 |
0.2 |
0.59 |
0.64 |
11 |
0.84 |
54 |
020 |
Протяжная |
0.15 |
0.21 |
0.02 |
0.16 |
0.54 |
0.58 |
11 |
0.6 |
54 |
025 |
Токарная |
0.26 |
0.34 |
0.62 |
0.5 |
1.72 |
1.86 |
11 |
1.88 |
54 |
030 |
Фрезерная |
0.2 |
0.29 |
0.18 |
0.25 |
0.92 |
0.99 |
11 |
1.19 |
54 |
035 |
Сверлильная |
1.61 |
0.34 |
0.3 |
1.8 |
4.01 |
4.33 |
11 |
4.52 |
54 |
040 |
Сверлильная |
2.8 |
0.34 |
0.37 |
0.2 |
3.71 |
4.0 |
11 |
4.2 |
54 |
2. КОНСТРУКТОРСКАЯ ЧАСТЬ
2.1. Расчет протяжки переменного резания.
Протягивание является одним из наиболее производительных видов обработки металлов резанием. Высокая производительность при протягивании объясняется большой суммарной длиной режущих кромок, одновременно участвующих в срезании металла. Протягивание позволяет получить обработанные поверхности высокой точности с малыми параметрами шероховатости. Протяжки являются сложным и дорогостоящим специальным инструментом. Поэтому экономическая эффективность от их применения в полной мере выявляется лишь при массовом и серийном характере производства изделий.
Проанализировав эти аргументы, окончательной операцией обработки отверстия диаметром 30H7 в детали – вилка, применяем протягивание. Произведем расчет протяжки переменного резания для этой операции по [7].
2.1.1. Определим припуск предварительного обработанного отверстия.
Припуск определяем по таблице [7. табл.1] тогда диаметр предварительного отверстия
Do = D – Ao мм, (2.1.1)
где D = 30 – диаметр протянутого отверстия, мм
Ао = 0.6 мм – припуск предварительного отверстия.
2.1.2. Выбор материала протяжки.
Материал протяжки выбираем по [7. табл.17]. Для обработки углеродистой стали протяжку изготовляют из быстрорежущей стали Р6М5.
2.1.3. Выбор хвостовика.
Хвостовиком принимаем цилиндрический для быстросменного патрона. Размеры хвостовика выбираем по [7. табл.18].
2.1.4.