Комплексный дипломный проект: Проект участка по производству технологических приспособлений для электромеханического восстановления и укрепления поверхностного слоя деталей машин. Плоские поверхности.
Px = Fx[x] H, (2.2)
где Fx = 380 мм2 – наименьшая площадь поперечного сечения хвостовика
[x] = 300 H/мм2 – допустимое напряжение в материале протяжки.
Подставляя известные величины в формулу (2.2), получим:
Px = 380 300 = 114 kH
2.1.5. Определим усилие допускаемое тяговой силой станка.
Усилие Q принимаем с коэффициентом 0.9, тогда:
Q = 0.9 QH (2.3)
где Q – усилие, допускаемое тяговой силой станка;
QH = 200 Н – номинальная тяговая сила (1 табл.14)
2.1.6. Определим глубину стружечной канавки.
Максимальная глубина ho[] стружечной канавки по допускаемому усилию определяется по формуле
 ho[]
= 0.5 (Do
– 1.1Pдоп/[x])
мм, (2.4)
где Рдоп = Рx – допустимое усилие, Н
Подставляя известные величины в формулу (2.4), получим:
ho
= 0.5
(29.4 – 1.1114000/300)
= 3.979 мм
2.1.7. Определим шаг черновых зубьев.
Шаг определяется по формуле
 t
= mL
мм, (2.5)
где L = 50 мм – длина протягиваемого отверстия
m = 1.5 мм – модуль зубьев.
Количество одновременно обрабатываемых зубьев выбираем по [7. табл.19] Zi = 5 шт.
2.1.8. Определим профиль стружечной канавки.
Профиль стружечной канавки определяется по [7. табл.20].
2.1.9. Определим подачу на черновые зубья протяжки.
Подача определяется по формуле
Sz = Fa / (LKmin) мм, (2.6)
где Kmin = 2.5 – коэффициент заполнения стружечной канавки
Fa = 12.6 мм2 – площадь стружечной канавки.
Подставляя известные величины в формулу (2.6), получим:
Sz = 12.6/(502.5) = 0.1
2.1.10. Определим фактическую величину коэффициента заполнения стружечной канавки.
Значение коэффициента определяется по формуле
Kmin = Fa / (LSzu) (2.7)
Подставляя известные величины в формулу (2.7), получим:
Kmin = 12.6 / (500.1) = 2.52
2.1.11. Выбор геометрии черновых зубьев.
Передние и задние углы черновых зубьев выбираем по
[7. табл. 6 и табл.7]. Передний угол = 15, а задний =3.
2.1.12. Определяем количество зубьев в черновых секциях протяжки.
В первой черновой секции количество зубьев принимаем равное 2. Sчc1 = 2. В остальных черновых секциях количество зубьев определяется по формуле
Zчс = Pz / Pдоп = СpDSzuxZiKjKcKy шт, (2.8)
Значения всех коэффициентов берем из таблиц
[7. табл. 12 и табл. 13].
Cp = 700; Xp = 0.85; Kj = 0.93; Kc=Ku = 1
Подставляя известные величины в формулу (2.8), получим:
Zчс = 700300.10.8550.93/114000 = 0.4
Принимаем Zчс = 2.
2.1.13. Произведем расчет припуска.
Припуск на переходные зубья Аоп и число переходных секций i определяем по [7. табл.21]
Аоп = 0.18 мм, in = 2.
Припуски на чистовые зубья.
Аочт равен Аоит = 0.1 мм
Припуск на черновые зубья определяем по формуле
Аоч = Ао – (Аоп + Аопт) мм, (2.9)
Подставляя известные величины в формулу (2.9), получим:
Аоч = 0.6 – 0.18 – 0.1 = 0.32 мм.
2.1.14. Определим припуски на двузубую черновую секцию.
Припуски определяются по формуле
Аоч.1 = 1.8Szu/Zчс мм, (2.10)
Подставляя известные величины в формулу (2.10), получим:
Аоч.1 = 1.80.1/2 = 0.09 мм.
2.1.15. Определим количество черновых секций.
Количество черновых секций без первой определим по формуле
iu = Aоч – Aоч.1 / (2Szu) шт, (2.11)
Подставляя известные величины в формулу (2.11), получим:
iu = 0.32-0.09/(20.1) = 1.15
Принимаем iu = 2.
2.1.16. Определим число зубьев в черновой части.
Zч = Zч.1 + Zч.с. i шт, (2.12)
Подставляя известные величины в формулу (2.12) , получим:
Zч = 2+22 = 6 шт
2.1.17. Определим длину черновой части.
Длина черновой части определяется по формуле
lч = Zч t мм, (2.13)
где lч – длина черновой части, мм
Zч – число зубьев в черновой части, шт
t – шаг зубьев, мм.
Подставляя известные величины в формулу (2.13), получим:
lч = 610=60 мм
2.1.18. Определим число переходных секций.
Число переходных секций определим по [7. табл.21].
2.1.19. Определим подачу на переходных секциях.
Назначим подачу на 1 и 2 переход. секции соответственно Szn1 = 0.9 мм, Szn2 = 0.9 мм.
2.1.20. Определим число переходных зубьев и длину этой части протяжки.
Число переходных зубьев определяется по формуле
Zn = Zn.c in шт, (2.14)
где Zn.c. =2 – число переходных зубьев в первой секции
Подставляя известные величины в формулу (2.14), получим:
Zn = 22 = 4 шт.
Длина переходной части равна (2.13)
ln = 410=40 мм
2.1.21. Определим количество чистовых зубьев и их укороченный шаг.
Количество укороченных зубьев определяется по формуле
Zч.м. = Aочт/(2Szu.m) шт, (2.15)
Подставляя известные величины в формулу (2.15), получим:
Szчм = 0.1 (20.01) = 5
Шаг чистовых зубьев определим из соотношения
tчт = 0.7t = 7мм
2.1.22. Определим размеры стружечной канавки для чистовых и калибрующих зубьев.
Размеры определяются по таблице [7. табл. 20].
2.1.23. Определим длину чистовой части протяжки.
Длина чистовой части протяжки определяется по формуле
lчт = Zчт tчт мм, (2.16)
Подставляя известные величины в формулу (2.16), получим:
lчт = 57 = 35 мм.
2.1.24. Определим диаметр калибрующих зубьев.
Диаметр калибрующих зубьев определяется по формуле
D = Dmax - мм, (2.17)
где Dmax – максимальный диаметр обрабатываемого отверстия, мм
- изменение диаметра отверстия после протягивания, мм.
Подставляя известные величины в формулу (2.17), получим:
D = 30+0.021 = 30.021 мм
При протягивании заготовок из стали, диаметр отверстия увеличивается на 0.0050.01 мм. Учитывая это Dk = 30.021 – 0.01 = 30.011 мм.
2.1.25. Определим количество калибрующих зубьев.
Количество калибрующих зубьев Zk определяется по таблице [7. табл. 22]. Zk = 7 шт.
2.1.26. Определим длину калибрующей части.
Длина калибрующей части определяется по формуле
lk = Zk tk мм, (2.18)
Подставляя известные величины в формулу (2.18), получим:
lk = 77 = 49 мм
2.1.27. Определим задний угол калибрующих зубьев.
k = 115` jk = 152
2.1.28. Определим длину режущей части.
lp = 60 + 40 + 35 = 135 мм.
2.1.29. Определим цилиндрическую ленточку на вершинах калибрующих зубьев.
Цилиндрическую ленточку на вершинах калибрующих зубьев принимаем fk = 0.2 мм.
2.1.30. Определим ширину выступов между выкружками.
Ширину выступов между выкружками определяем по формуле
В в
= (1.1 1.3)
D
мм, (2.19)
Подставляя известные величины в формулу (2.19), получим:
В в
= 1.29 30
= 7 мм
2.1.31. Определим количество выкружек.
Количество выкружек на черновых зубьях определяется по формуле
Nчерн. = D / (ZcВв) шт, (2.20)
Количество выкружек на чистовых зубьях определяется по формуле
Nчист. = D / (2 Вв) шт, (2.21)
Подставляя известные величины в формулы (2.20) и (2.21) получим:
Nчерн. = 30(27) = 6 шт.
Nчист. = 30(27) = 6 шт.
2.1.32. Определим ширину выкружек.
Ширину выкружек для черновых зубьев определяем по формуле
Вчерн. = D/Nч (Zc-1)/Zc мм, (2.22)
Ширину выкружек для чистовых зубьев определяем по формуле
Вчист. = Вчерн -2 мм, (2.23)
Подставляя известные величины в формулы (2.22) и (2.23), получим:
Вчерн. = 307 (2-1)2 = 6.73 мм
Принимаем Вчерн = 7 мм.
Вчист = 7-2 = 5 мм.
2.1.33. Определим радиусы выкружек и диаметры шлифовального круга.
Данные выбираем по таблице [7. табл.23]. Rвч = 36 мм,
Dч = 60 мм.
2.1.34. Выбираем размеры центрового отверстия.
Данные выбираем по таблице [7. табл.16]
2.1.35. Определим длину хвостовика.
Длину хвостовика определяем из таблицы [7. табл.18].
Lх = 80 мм.
2.1.36. Определим диаметр шейки протяжки.
Диаметр шейки протяжки определяется по формуле
D2 = D1 – 1 мм, (2.24)
Подставляя известные величины в формулу (2.24), получим:
D2 = 28- 1 = 27 мм.
2.1.37. Определим длину переходного конуса, длину и диаметр передней направляющей.
Эти размеры принимаем следующими
lk = 35 мм ln = 50 мм
2.1.38. Определим длину и диаметр задней направляющей.
Диаметр задней направляющей равен Du = 30f7, а длина направляющей составляет 50 мм.
2.1.39. Определим длину протяжки.
Длину протяжки определяем по формуле
Lп = lp + lk + l1 + lk + ln + lu мм, (2.25)
Подставляя известные величины в формулу (2.25) , получим:
Lп = 135 + 49 + 80 +16 +30 = 399 мм
2.2. Конструкции специального высаживающего и сглаживающего инструмента для восстановления и упрочнения плоских поверхностей
Разработаем конструкции специального высаживающего и сглаживающего инструмента для восстановления и упрочнения плоских поверхностей на вертикально фрезерном станке.
2.2.1. Конструкция высаживающего инструмента приведена в графической части дипломного проекта (см. 090202.ДП.ТМС.1.1.2.С.01.01.СБ) .
Роликовый инструмент состоит из конусного хвостовика (16) и скалки (13), закрепленной на фланце хвостовика через изоляционное кольцо (6) и изоляционные втулки (2), изготовленные из текстолита. Скалка служит для направления вилки (1), в нижней части которой на радиальных подшипниках качения (21) и (22) установлена ось (11), с роликом (12). Давление инструмента на деталь и плавность работы всего инструмента осуществляется с помощью пружины (23). Ролик (12) толщиной 56 мм, диаметром 80 мм может быть изготовлен из твердого слава иди быстрорежущей стали. Оптимальные геометрические параметры высаживающих роликов следующие
угол заточки 60 фаска при вершине не должна быть меньше 0.2 … 0.3 мм. В крышках (9) и (10) и стаканах (14) и (15) установлены щелевидные уплотнения, служащие для предотвращения загрязнения подшипников пылью и другими микрочастицами. При осуществлении процессов выдавливания и сглаживания цепь главного движения в станке отключается. Ролик вращается вокруг своей оси за счет трения о поверхность обрабатываемой детали. Шпонка (27) служит для исключения поворачивания вилки относительно детали.
Принципиальная схема обработки плоских поверхностей на вертикально фрезерном станке представлена в графической части дипломного проекта (см. 090202.ДП.ТМС.1.1.2.С.13.02) . Ток от источника подводится с помощью гайки (19).
2.2.2. Конструкция сглаживающего инструмента приведена в графической части дипломного проекта (см. 090202.ДП.ТМС.1.1.2.С.01.18.СБ)
Конструкция сглаживающего инструмента аналогична конструкции выдавливающего. Отличие заключается в связи с тем, что рабочим инструментом является не вращающийся ролик, а неподвижно закрепленная пластина (7) которая изготовляется из твердого сплава ВК3.
Пластина, со сферической рабочей поверхностью, крепится к планке (5) с помощью зажима (3).
Плотное прилегание пластины к планке осуществляется завинчиванием гайки (12). Сама планка крепится к вилке четырьмя болтами (11).
Твердосплавная пластина – инструмент имеет возможность поворачиваться вокруг оси винта-зажима, на величину, обеспечивающую использование всей сферической поверхности пластины.
Сглаживанием достигается низкая шероховатость поверхности, размер и величина выступов могут регулироваться числом повторных рабочих ходов и давлением инструмента. Измерение микротвердости в сечениях высаженного и сглаженного профиля показывает увеличение твердости отдельных участков в 2 … 3 раза по сравнению с твердостью сердцевины.
Сглаживание обеспечивает увеличение контактной поверхности сопрягаемой детали и снижение ее шероховатости увеличение твердости и упругих свойств контактной поверхности необходимый натяг сопряжения.
Заточку твердосплавных пластин проводят на приспособлении к заточному станку, кругами из белого электокорунда 40-25 СТ1-СТ2, доводят алмазным кругом.
Конструкция приспособления для профилирования инструмента приведена в графической части дипломного проекта (см. 090202.ДП.ТМС.1.1.2.С.06. 01.СБ).
Пластину (9) устанавливают между валом (8) и прижимом (4). Вал установлен в корпусе (6) в двух подшипниках (12) и поворачивается маховиком (7).
Все приспособление крепится в специальных заточных тисках, которые имеют возможность поворачиваться относительно трех осей координат. Необходимый угол заточки пластины определяется поворотом всего приспособления на станке, а значение радиуса пластины определяется расстоянием от оси вращения вала до шлифовального круга станка.
2.3. Возможность дальнейшего развития упрочняющей технологии электромеханической обработки.
В условиях серийного производства и ремонта деталей основной задачей совершенствования должно явиться повышение производительности процесса и обеспечение высокого качества. Это должно осуществляться путем применения многинструментальных приспособлений, которые во многих случаях позволяют исключить электроконтактное устройство, что особенно важно при упрочнении деталей большой длины, так как при этом обеспечивается стабильность теплообразования по всей длине детали, и, кроме того, экономиться электроэнергия.
Схема четырехконтактного приспособления, которое устанавливают в суппорте (7) токарного станка приведена в графической части дипломного проекта (см. 090202.ДП.ТМС.1.1.2.C.13.03).
Приспособление предназначено для отделочно-упрочняющей обработки шеек валов. Обоймы (3), в которых крепятся вращающиеся ролики (4), имеют возможность поворачиваться на стойке (2) и штоке пружинной державки (6), что обеспечивает хороший контакт роликов с обрабатываемой заготовкой (5). Непосредственное присоединение концов вторичного конура трансформатора (8) к обоймам (3) обеспечивает стабильность электрического режима независимо от длины обрабатываемой заготовки (5) и наименьшие потери энергии по сравнению с подачей тока через патрон станка.
Одновременная работа четырех роликов позволяет значительно увеличить подачу и, следовательно, производительность обработки. При этом, разумеется, увеличивается суммарная поверхность контакта заготовки с инструментом и соответственно должна быть увеличена плотность тока до 200 … 250 Амм2.
Такая схема упрочнения электромеханической обработки особенно эффективна при обработке больших поверхностей длинных деталей, как, например, валы турбин, различные штоки гидравлических машин, где производительность, стабильность и качество обработки имеют решающее значение.
2.4. Расчет пружины.
Проведем расчет параметров пружины по [3]. Установим необходимые параметры пружины
P1 – сила пружины при предварительной деформации
P2 – сила пружины при рабочей деформации
N - выносливость
D – наружный диаметр пружины
- относительный инерционный зазор пружины сжатия
P3 = P2/(1-0.05)P2/(1-0.25) (2.26)
Так как P1 = 25 кгс и P2 = 100 кгс, подставляя известные величины в формулу, получим:
Р3 = 105 133 кгс
N = 1107 D = 75 80 мм = 0.05 0.25.
Выбираем, исходя из заданного диаметра, и стремления обеспечить наиболее критическую скорость, останавливаемся на витке со следующими данными
пружина II класса, разряда 3 ГОСТ 13772-68. Номер 69
Р3 = 125, D = 60, d = 5.
z1 = 8.230 кгсмм – жесткость первого витка.
fз = 15.460 – max прогиб первого витка, мм.
Сталь 65Г по ГОСТ 1050-74. HRCэ = 46…52
3 = 96 кгсмм2 – max касательное напряжение.
Выбираем рабочий ход пружины h = 10 мм. Жесткость пружины определяем по формуле
z = (P2-P1)h кгсмм (2.27)
Подставляя известные величины в формулу (2.27), получим:
z = 3.75 кгсмм.
Число рабочих витков пружины
n = z1/z шт; (2.28)
Подставляя известные величины в формулу (2.28), получим:
n = 20.98/3 6
Уточняем жесткость по формуле
z = z1/n кгсм; (2.29)
Подставляя известные величины в формулу (2.29), получим:
z = 20.98/6 = 3.49
При полутора нерабочих витках n1 = n+n2 = 6+1.5 =7 витков.
Шаг пружины
t = f3 + d мм (2.30)
Подставляя известные величины в формулу (2.30), получим:
t = 5+5 = 10 мм.
2.5. Выбор подшипников качения.
Подбор подшипников ведем по наибольшей реакции опор. Так как осевая нагрузка отсутствует, то принимаем радиальные шариуоподшипники.
Коэффициент работоспособности определяется по формуле
С = 0.2(RаКк + mA)К(h)0.3 Н, (2.31)
где Rа = 500 Н – радиальная нагрузка
А = 0 – осевая нагрузка
К = 1.4 – динамический коэффициент [9. табл.74]
Кк = 1.0 – коэффициент кольца
m = 8000ч – срок службы подшипника
= 8.3 радс – угловая скорость.
Подставляя известные величины в формулу (2.31), получим:
С = 0.2 (500 1 + 0) 1.4(8.3 8000)0.3 = 39.5
По таблицам [2. табл.96] выбираем подшипники сверхлегкой серии с обозначением 1000903 и 1000904 по ГОСТ 8338-75.
2.6. Расчет оси на срез.
Проведем расчет оси на срез. Составим уравнения реакции опор, для последующего построения эпюры (см. рис. 2.1)
МA = 0
FAC - RBAB = 0
RB = FACAB = 10.040.08 = 0.5 кН
RA = FRB = 0.5 кН
1) BC: 0
Qy = -RB = -0.5 кН
Mz = RBx1
Mz(B) = 0RB = 0
Mz(C) = 0.040.5 = 0.02
2) AC
0
Qy = RA = 0.5 кН
Mz = RA x2
Mz(A) = 0
Mz(C) = 0.04 0.5 = 0.02 кН
3) max = MzmaxWz < []
где [] = 160 МПа – допустимое напряжение на изгиб.
Wz определяется как
Wz = d332 = 0.13 (2.32)
d определяется как
 d=3Mzmax(0.1[]) (2.33)
Подставляя известные величины в формулу (2.33), получим:
d = 30.02103(0.1160106)
= 0.01 м = 10 мм
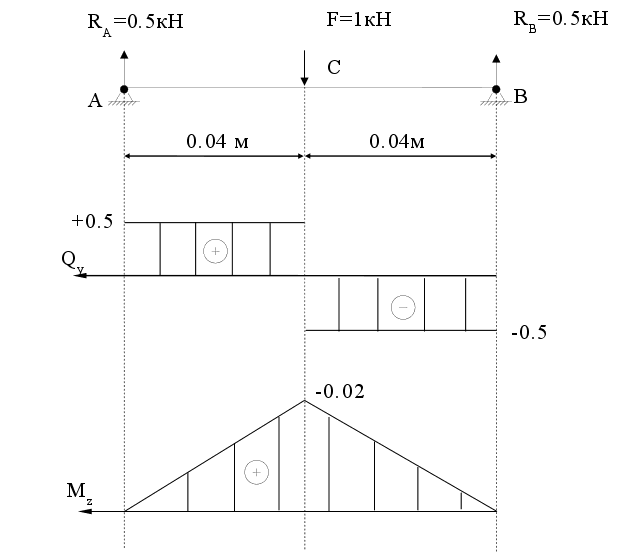
Рис 2.1.
3. ИССЛЕДОВАТЕЛЬСКАЯ ЧАСТЬ
3.1. Цель проведения исследования.
Цель данного исследования – доказательство эффективности электромеханического метода восстановления и упрочнения поверхности.
3.2. Содержание и анализ исследования.
3.2.1. Природа и структура поверхностного слоя при электромеханической обработке.
3.2.1.1. Влияние углерода и исходной структуры металла на упрочняемость поверхностного слоя .
Увеличение твердости наблюдается у сталей, при обычной закалке, с массовой доле углерода до 0.6%, а при содержании углерода выше 0.6% твердость почти не изменяется, достигнув своего максимального значения HRCэ 65…67. При ЭМО может быть реализована потенциальная возможность увеличения твердости высокоуглеродистых сталей в связи с повышением дисперсности метала и выделением карбидной фазы. Для выявления особенностей упрочнения сталей ЭМО приведем результаты экспериментов на сталях 20, 45 и У10. Перед испытанием образцы диаметром 20 мм и высотой 150 мм подверглись нормализации с оптимальным режимом, для данной стали.
Изменения микро твердости по глубине при упрочнении ЭМО различных углеродистых сталей приведены в графической части дипломного проекта (см. 090202.ДП.ТМС.1.1.2.С.13).
Упрочнение производилось при следующих режимах
I=600A, V=3.2 м/мин, S=0.195 мм/об, P=70H.
При одинаковом термомеханическом воздействии глубина слоя с повышенной твердостью возрастает с увеличением массовой доли углерода. Это объясняется тем, что наряду с другими факторами в этом случае увеличивается электрическое сопротивление металла. Относительное увеличение твердости, по сравнению с исходной при упрочняющем режиме электромеханической обработки , для стали 20 возрастает в 2.1, для стали 45 в 2.7, а для стали У10 - в 3.85 раза.
Таким образом, более высокая эффективность упрочнения электромеханической обработкой достигается у сталей с большим содержанием углерода.
3.2.1.2. Влияние числа рабочих ходов на микротвердость поверхностного слоя.
Особенностью ЭМС является многократное термомеханическое воздействие на поверхностный слой, которое зависит от числа приведенных рабочих ходов m
m=LN/S (3.1)
где L – длина контакта инструмента с деталью, мм
N – число рабочих ходов
S – продольная подача, ммоб.
Поскольку скорость нагрева при электромеханической обработке очень высокая, то, очевидно, полная рекристаллизация при повторных рабочих ходах не успевает произойти.
Повторные рабочие ходы при низких скоростях обработки способствуют увеличению глубины упрочняемого слоя . Последнее можно объяснить явлением наследственности. Эффект наследственности обычно объясняется передачей дефектов кристаллической решетки, образующихся в результате предварительного упрочнения. Если учесть, что скорость нагрева при ЭМС очень велика, а повторная закалка сопровождается дополнительным деформированием поверхностного слоя, то можно предположить, что за счет повторных рабочих ходов электромеханической обработки можно достичь существенного повышения механических свойств поверхностного слоя обрабатываемого материала. В этой связи необходимо установить придельное число рабочих ходов, которые дает повышение механических свойств поверхностного слоя обрабатываемого материала. Практически число рабочих ходов не должно превышать трех. Зависимость твердости поверхностного слоя от числа рабочих ходов представлена в графической части (см. 090202.ДП.ТМС.1.1.2.С.13).
Обрабатываемый материал сталь 40Х.
Режимы обработки
I=710A V=8 ммин S=0,2 ммоб.
Возможность повышения твердости на глубине до 0.15 … 0.20 мм и получения при этом мелкодисперсной структуры во многих случаях позволяет заменять специальные операции термической обработкой ЭМУ.
3.2.1.3. Влияние скорости сглаживания на увеличение твердости по глубине.
График изменения твердости по глубине в зависимости от скорости сглаживания приведен в графической части дипломного проекта (см. 090202.ДП.ТМС.1.1.2.С.13 ).
Обрабатываемый материал закаленная сталь 40Х
Режимы обработки I=470A; S=0.2ммоб; P=500H
При рассмотрении микрошлифов на поверхностном слое были обнаружены светлые полоски, начиная с очень тонкой для V=82.2 ммин и кончая более широкой при V = 13.6 ммин. С увеличением скорости сглаживания возрастет температура у самой поверхности в связи с увеличением теплоты, выделяемой при трении. Этим объясняется и повышение поверхностной твердости. Однако глубина слоя с высокой твердостью уменьшается из-за снижения удельного значения теплоты, выделяемой током.
При увеличении скорости обработки, зона наибольшего отпуска приближается к поверхности. Применительно к нормальным условиям эксплуатации деталей оптимальная скорость сглаживания закаленной стали 40Х должна быть 10…15 ммин.
3.2.2. Сопротивление усталости деталей.
Сопротивление усталости имеет особое значение для деталей, работающих в условиях знакопеременных нагрузок, как, например, коленчатые валы двигателей, а также другие ответственные детали, где имеется опасность поломки. Рассмотрим влияние давления на распределение остаточных напряжений в поверхностном слое.
По классификации Н. Н. Давиденкова, различают три вида остаточных напряжений напряжение первого, второго и третьего рода. Микронапряжения второго и третьего рода устанавливаются в малых объемах металла, соизмеримых с объемом отдельных зерен. В настоящей работе определялись напряжения первого рода, которые уравновешиваются в макрообъемах детали и имеют ориентированное направление. Большинство исследователей считают, что напряжения сжатия способствуют повышению усталости металлов, а растягивающее напряжение уменьшают придел выносливости. В условиях электромеханического упрочнения знак и величина напряжений будут в основном зависеть от совокупности температурного и силового воздействия на поверхностный слой.
При электромеханической обработке в поверхностном и переходном слоях, могут иметь место все приведенные выше структурные составляющие соотношение их будет зависеть от режимов обработки. Особенность электромеханической обработки связана с явлением горячего наклепа. Эта особенность будет проявляться тем интенсивнее, чем выше температура нагрева и давления обработки. Отсюда следует, что при высоких температурах и значительных давлениях электромеханической обработки можно ожидать в светлой зоне поверхностного слоя появление растягивающих остаточных напряжений.
Сложность структуры и объемных изменений в поверхностном слое электромеханической обработки зависит от взаимодействия тепловых и силовых факторов.
При высокотемпературной деформации, когда температура ниже Ас3, и больших давлениях, возникает горячий наклеп металла, в результате чего деформированные зерна металла приобретают мелкодисперсное строение, уплотняются и срастаются между собой, а поверхностный слой становится темным. Такой слой металла характеризуется уменьшением удельного объема и, следовательно, вызывает появление растягивающих остаточных напряжений.
С увеличением силы тока глубина залегания и значение сжимающих напряжений уменьшаются. Это объясняется тем, что увеличение тока приводит к более высокой температуре нагрева, делает металл более пластичным и способствует вытягиванию зерен поверхностного слоя в направлении действии силы трения. В поверхностном слое, обработанном без применения силы тока, возникают сжимающие остаточные напряжения, что связано с холодным наклепом и увеличением удельного объема металла без фазовых превращений и согласуется с данными Кудрявцева. И. В.
Рассмотрим влияние давления на распределение остаточных напряжений в поверхностном слое. При давлении, вызываемом силой 200 Н, возникают сжимающие напряжения, переходящие на глубине 0.035 мм в растягивающие напряжения. При обработке с силой 500 Н в поверхностном слое возникают растягивающие напряжения. Такое значительное влияние давления объясняется тем, что увеличивается сила трения и вытягивание (сдвиг) поверхностных слоев металла. Благоприятные результаты дает комбинированная обработка. Первый рабочий ход производится без тока, в результате чего были созданы сжимающие напряжения 700 МПа. При повторном проходе (рабочем ходе) тока силой 300 А образовался поверхностный слой глубиной 0.1 мм с максимальной микротвердостью около 6000 МПа. Сжимающие напряжения располагались на глубине 0.05 мм, а их величина достигала 900 МПа.
Сопоставив результаты, мы видим, что эффективно применять предварительную обработку без тока. Это объясняется не только возможностью предварительного наведения сжимающих напряжений, но и измельчением при