Комплексный дипломный проект: Проект участка по производству технологических приспособлений для электромеханического восстановления и укрепления поверхностного слоя деталей машин. Плоские поверхности.
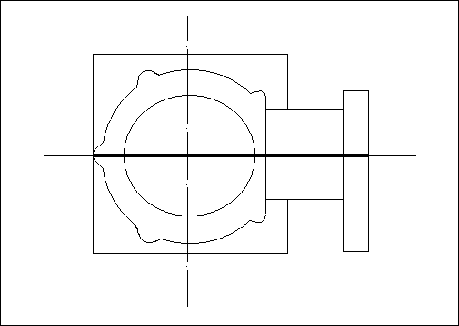
Рис 1.1
Схема разъема заготовки
Допуски на размеры исходной заготовки и припуски на механическую обработку устанавливаю пользуясь ГОСТом 26645-85
Таблица 1.1
Допуски на размеры исходной заготовки
| Размер на детали | Общий припуск | Допуск | Расчетный размер заготовки | Принятый размер заготовки |
Корпус
|
ш142 ш66 45 18 |
3,8*2=7,6 1,5*2=3,0 +3,0 +2,8 |
2+-1,0 1,8+-0,9 2,0+-1,0 1,2+-0,6 |
134,4 63,0 48,0 20,8 |
134+-1,0 63+-0,9 48+-1,0 21+-0,6 |
Крышка
|
ш142 40 25 |
3.8*2=7,6 +3,0 +2,8 |
2+-1,0 2+-1,0 1,2+-0,6 |
149,6 43,0 27,8 |
150+-1,0 43+-1,0 28+-0,6 |
13
Расчет припусков на обработку корпуса
Аналитический расчет припуска на поверхности ш142Н9 корпуса БПИШ 731273.009
Минимальный припуск приобработке поверхности вращенияопределяю по следущей формуле:
__________
2Zimin=2((Rzi-1+Ti-1)+Vρ^2i-1+ε^2i-1), мкм [2] (1.14)
где Rzi-1 - высота микронеровной поверхности по ГОСТ 2789-13 на предидущем переходе;
Тi-1 - глубина дефектного слоя,полученого на предидущем переходе;
ρi-1 - суммарное значение пространственных отклонений взаимосвязаных поверхностей, оставшихся после выполнения предшествующего перехода;
εi-1 - погрешность установки заготовки на станке при выполняемом переходе.
Для обработки отверстия ш142 предлагаю такой маршрут: черновое, получистовое, чистовое и тонкое рачитывание. Обработка производится на специальном агрегатном станке модели 12А488. Базируется отливка на плоскость в специальном приспособлнии.
Суммарное значение пространственных отклонений при базировании на плоскость равна деформации литых заготовок
ρо=ρдеф; мкм [2]с174 (1.15)
ρдеф=Δдеф.у*L3 (1.16)
где: Δдеф.у - величена удельной деформации литой заготовки, мкм/мм;
L3 - общая длина заготовки, мм
Величину удельной деформации отливок Δдеф.у для корпусных деталей принимаю 0.7...1.0 мкм/мм
ρдеф.=1*256=256 мкм
14
Величина остаточного коробления песле первого технологического перехода механическая обработка определяется:
ρост=Ку*ρдеф, мкм (1.17)
где Ку - коэффициент уточнения [2] табл.22 с. 181
ρост=0,06*256=15,4 мкм
Пространственное отклонение при оброботке закономерно уменьшается. Поэтому уже после чистовой оброботки величена отклонения столь мала, что ею принебригают.
Таблица 1.3
Таблица расчета припуска
|
Предельные |
|||||||||||
|
Элементы |
расчетный |
расчетный |
Допуск |
Предельный |
значения при- |
||||||
|
Технологич. |
припуска |
припуск |
размер |
δ, |
размер,мм |
пусков,мкм |
|||||
|
переходы |
2Zmin, |
dр,мм |
мкм |
d min |
dmax |
пр |
пр. |
||||
|
Rz |
T |
ρ |
ε |
мкм |
2Zmin |
2Zmin |
|||||
|
Заготовка |
600 |
256 |
______ |
139,368 |
3800 |
135,6 |
139,4 |
________ |
______ |
||
|
Растачивание: |
|||||||||||
|
черновое |
100 |
100 |
15 |
120 |
2*1083 |
141,534 |
630 |
140,9 |
141,5 |
2166 |
5336 |
|
получистовое |
50 |
50 |
56 |
2*158 |
141,85 |
250 |
141,6 |
141,9 |
316 |
696 |
|
|
чистовое |
25 |
25 |
2*50 |
141,95 |
150 |
141,8 |
142 |
150 |
200 |
||
|
тонкое |
2*25 |
142,1 |
100 |
142 |
142,1 |
100 |
200 |
||||
|
2507 |
6432 |
15
Погрешность установки εу определяют в общем виде как векторную сумму погрешности базирования εб и погрешности закрепления εз, т.е:
________
εу=Vεб^2+εз^2 [2] (1.18)
Базирование заготовки происходит по плоскости и отверстиям в них в зажимном приспособлении с пневматическим зажимом. Погрешность установки εу определяю по табл. 77 с. 159 [3] εу=120 мкм.
Пользуясь формулой 1.14 определяю минимальный отпуск по всем переходам и заношу в табл. 1.3
___________
2Zmin1=2(600+V256^2+120^2)=2*1083 мкм
__________
2Zmin2=2(100+V15.4^2+56^2)=2*158 мкм
___
2Zmin3=2(50+V0+0)=2*158 мкм
2Zmin4=2(25)=2*25 мкм
Имея расчетный размер после последнего перехода ш142.1 для остальных переходов получаем:
тонкое растачивание dp4=142.1-0.05=141.95 мм
чистовое растачивание dp3=141.05-0.1=141.85 мм
получистовое растачивание dp2= 141.85-0.316=141.534 мм
черновое растачивание dp1=141.534-2.166=139.368 мм
dmax1=142.1 мм; dmin1=142.1-0.1=142 мм;
dmax2=141.95 мм; dmin2=141.95-0.15=141.8 мм;
dmax3=141.85 мм; dmin3=141.85-0.25=141.6 мм;
dmax4=141.534 мм; dmin4=141.534-0.63=140.904мм;
dmaxзач=139.368 мм; dminзач=139.368-3.8=135.568 мм
пр
Минимальные предельные значения припусков Zmin и
пр
максимальные Zmax
16
пр
тонкое растачивание: 2Zmin=142.1-141.95=0.15 мм
пр
2Zmax=142-141.8=0.2 мм
пр
чистовое растачивание: 2Zmin=141.95-141.85=0.1мм
пр
2Zmax=141.8-141.6=0.2 мм
пр
получистовоерастачивание: 2Zmin=141.85-141.534=0.316 мм
пр
2Zmax=141.6-140.904=0.696 мм
пр
черновое растачивание: 2Zmin=141.534-139.368=2.166мм
пр
2Zmax=140.904-135.568=5.336мм
Общиеприпуски Zo min и Zo max определяем суммируя промежуточные припуски и записываем их значения в мкм.
2Zo min=2166+316+150+100=2507 мкм
2Zo max=5336+696+200+200=6432 мкм
Общий номинальный припуск:
Zo ном=Zomin+Bз+Вд (1.19)
Zо ном=2507+3800+100=6407 мкм
dз ном=dд ном-Zо ном
dз ном=142-6.407=135.593 мм
Произвожу проверку правильности выполненых размеров:
Zmax1 - Zmin1=5336-2166=3170 мкм
δзаг - δ1=3170 мкм
Расчет выполнен верно.
17
|
d max растачив. тонкое ш 142.1мм |
|||||||||||||||
|
d min растачив. тонкое ш142мм |
|||||||||||||||
|
δ растачив.тонкое 100 мкм |
|||||||||||||||
|
d max растачив.чистовое ш 141.95 мм |
|||||||||||||||
|
d min растачив.чистовое ш 141.8мм |
|||||||||||||||
|
δ растач.чистовое 150 мкм |
|||||||||||||||
|
d max получистовое ш141.85 мм |
|||||||||||||||
|
d min получистовое ш 141.6 мм |
|||||||||||||||
|
δ растач.получистовое 250 мкм |
|||||||||||||||
|
d max черновое ш 141.534 мм |
|||||||||||||||
|
d min черновое ш 140.904 мм |
|||||||||||||||
|
δ растачив. черновое 630 мкм |
|||||||||||||||
|
d max заготовки ш 139.368 |
|||||||||||||||
|
d ном. заготовки ш 135.593 |
|||||||||||||||
|
d min заготовки ш135.568 |
|||||||||||||||
|
δ заготовки 3800 мкм |
|||||||||||||||
|
|
|||||||||||||||
|
пр |
|||||||||||||||
|
2Zmax |
растачив.черновое 5336 мкм |
||||||||||||||
|
2Z min |
растачив.черновое 2166 мкм |
||||||||||||||
|
2Zmax |
растачив. п/чистовое 696 мкм |
||||||||||||||
|
2Zmin |
растачив.п/чистовое 316 мкм |
||||||||||||||
|
2Zmax |
растачив.чистовое 200 мкм |
||||||||||||||
|
2Zmin |
растачив. чистовое 150 мкм |
||||||||||||||
|
2Zmax |
растачив.тонкое 200 мкм |
||||||||||||||
|
растачив.тонкое 100 мкм |
|||||||||||||||
|
2Zmin |
растачив.тонкое 100 мкм |
||||||||||||||
|
Рис. 1.2 |
|||||||||||||||
|
Схема графического расположения припусков и допусков на |
|||||||||||||||
|
обработку отверстия ш 142 H9(+0.1) корпуса. |


18
1.6.2 Аналитический расчет припусковна поверхность ш170h14(-10) крышки БПИШ 712212.003
Суммарное значение пространственных отклонений для заготовки, базирование и закрепление остается таким же как и при расточке внутреннего отверстия ш142 ранее расчитанного. Данные переношу из табл. 1.3
Таблица 1.4
Таблица расчета припусков
|
Предельные |
|||||||||||
|
Элементы |
расчетный |
расчетный |
Допуск |
Предельный |
значения при- |
||||||
|
Технологич. |
припуска |
припуск |
размер |
δ, |
размер,мм |
пусков,мкм |
|||||
|
переходы |
2Zmin, |
dр,мм |
мкм |
d min |
dmax |
пр |
пр. |
||||
|
Rz |
T |
ρ |
ε |
мкм |
2Zmin |
2Zmin |
|||||
|
Заготовка |
800 |
256 |
__ |
___ |
171,482 |
4100 |
171,482 |
175,582 |
__ |
__ |
|
|
Обточка: |
|||||||||||
|
черновая |
100 |
100 |
15,4 |
120 |
2*1083 |
169,316 |
3200 |
169,316 |
172,636 |
2166 |
2946 |
|
чистовая |
50 |
50 |
__ |
56 |
2*158 |
169 |
1000 |
169 |
170 |
316 |
2636 |
|
2482 |
5582 |
Далее расчитываем минимальный припуск для каждой ступени обработки:
___________
черновая : 2Zmin1=2(800+V256^2+120^2)=2*1083 мкм
__________
чистовая : 2Zmin2=2(100+V15.4^2+56^2)=2*158 мкм
Расчетный размер
dp1=169+0.316=169.316 мм
dp2= 169.316+2.166=171.482 мм
Наибольший предельный размер:
19
dmax1=169+1.0=170 мм
dmax2=169.316+3.2=172.636 мм
dmaxзач=171.482+4.1=175.582 мм
Максимальные и минимальные предельные значения припусков: пр
чистовое обтачивание: 2Zmin1=169.316-169=0.316 мм
пр
2Zmax1=172.636-170=2.636 мм
пр
черновое обтачивание: 2Zmin2=171.482-169.316=2.166 мм