Разработать технологический процесс и спроектировать механический участок обработки детали Вал первичный №41526-96 с годовым выпуском 350000 штук при двух сменной работе
пределы рабочих подач стола 2...10;
пределы чисел оборотов изделия 180...1200;
наибольшие размеры шлифовального круга 80 50 мм;
суммарная мощность электродвигателей 8,275 кВт;
габариты станка 2500 1470 1650 мм.
Фрезерно центровальный станок МР 77:
предназначен для двухстороннего фрезерования торцов валов и сверления торфов вала.
Наименьший и наибольший диаметр обрабатываемого изделия 20...60 мм;
наименьшая и наибольшая длина обработки 100...200 мм;
количество барабанов 1;
количество тисков для крепления заготовок 6.
Фрезерная головка;
Пределы скоростей шпинделя 270...1255;
число скоростей шпинделя 7;
наибольший общий ход головки 160;
пределы рабочих подач 20...400;
суммарная мощность 11,625 кВт;
мощность двигателя 4,5 кВт;
габариты полуавтомата 2345 1265 1920.
Сверлильная головка:
Пределы чисел оборотов шпинделя 250...1410;
пределы рабочих подач 20...300 мм мин.
Резьбо фрезерный станок КТ 44А:
предназначен для нарезания резьб резьбовыми фрезами и гребенками, концевыми и насадными фрезами.
Наибольший диаметр изделия 160 мм;
наибольшая длина изделия 500 мм;
пределы шагов нарезаемой резьбы: метрической 0,5...4,
дюймовой 4,8 7;
наибольший диаметр фрезы 50 мм;
пределы чисел оборотов фрезы 79,2...282;
пределы чисел оборотов шпинделя изделия:
при прямом вращение 0...8 об мин,
при обратном вращение 20 об мин;
мощность фрезерной головки 1,7 кВт;
габариты 2231 1184 1286 мм.
Токарный многошпиндельный горизонтальный патронный полуавтомат 1А240П8:
Количество нпинделей 8;
размеры наибольшей детали Д=100 мм, L=200 мм;
общий ход продольного суппорта 180 мм;
частота вращения рабочих шпинделей 101...100 обмин;
мощность двигателя 20 кВт;
габариты 4060 1665 1945.
Токарный гидрокопировальный станок 1713:
Наибольший диаметр обработки: на станиной 400 мм
над суппортом 250 мм;
наибольшая длина хода переднего суппорта 250 мм;
наибольшее расстояние между центрами 450 мм;
наибольшая длина рабочего хода заднего суппорта 135 мм;
наибольший рабочий ход копировального суппорта 510 мм;
пределы чисел оборотов шпинделя 125...1250 обмин;
габариты 2750 1250 2025 мм.
Токарный гидрокопировальный станок 1708:
Наибольший диаметр обработки: на станиной 320 мм
над суппортом 200 мм;
наибольшая длина хода переднего суппорта 250 мм;
наибольшее расстояние между центрами 450 мм;
наибольшая длина рабочего хода заднего суппорта 135 мм;
наибольший рабочий ход копировального суппорта 510 мм;
пределы чисел оборотов шпинделя 160...1600 обмин;
габариты 2300 1120 1870 мм
Силовые головки:
Силовая головка ТЕМ18:
сверление
Nвд=1,2 кВт
расход мощности привода насоса подачи 0,8 кВт;
диаметр цилиндра 65 мм;
усилие подач 950 кг;
диапазон скоростей подачи 35...900 ммин;
регулирование бесступенчатое;
скорость ХХ 8,5 ммин;
число оборотов приводного вала 710 обмин;
ряд чисел оборотов шпинделя 80, 90, 100, 112, 125, 160, 250...560, 620;
вес комплекта 380...430 кг
Силовая головка ТЕМ20:
самодвижущаяся силовая головка
сверление
Nвд=1,1 кВт
диапазон скоростей подачи 30...600 ммин;
регулирование бесступенчатое;
диапазон чисел оборотов шпинделя 14...2590 обмин;
ряд чисел оборотов 80, 90, 250, 280, 315, 560, 630;
подача 18...2073 мммин;
диапазон подач 0,03...1,5;
наибольшее усилие 940 кг
Силовая головка ТЕМ22:
самодвижущаяся силовая головка
растачивание
Nвд=2,2 кВт;
Диаметр цилиндра 170 мм;
рабочий ход 400...630 мм
максимальный диаметр точения 125 мм;
диапазон скоростей подач 310...950 ммин;
регулирование подач бесступенчатое;
усилие подачи 1500 кг;
скорость ХХ 5,8 ммин
Силовая головка ТЕМ23:
зенкерование и развертывание
Nвд=1,2...15 кВт;
расход мощности привода насоса подачи 1,7 кВт;
рабочий ход 400...630 мм;
максимальный диаметр зенкерования 85 мм:
диапазон чисел оборотов шпинделя 138...1119 обмин;
диапазон подач 0,7...1,5 ммоб;
диапазон скоростей подач 15...650 ммин;
регулирование подач бесступенчатое;
скорость ХХ 6,5 ммин;
усилие подачи 5000 кг;
ориентировочный вес 1260...1760 кг
Силовые столы:
Силовой стол УМ2444:
(самодвижущийся электромеханический)
сверление, зенкерование, растачивание
Мощность электродвигателя 0,5...1,5 кВт;
усилие подачи 2500 кг;
Nдв раб=1,2 кВт;
диапазон рабочих подач 16,8...137, 50,4...412, 316...1293;
скорость ХХ 5,1 ммин;
габариты стола 450 200 мм
производитель Минский завод автоматических линий
Силовой стол УМ2434:
(самодвижущийся электромеханический)
сверление, зенкерование, растачивание
Мощность электродвигателя 0,18...0,6 кВт;
Nдв раб=0,6 кВт;
усилие подачи 1000 кг;
диапазон рабочих подач 26,8...214, 154...1228 мммин;
габариты стола 450 220 мм
производитель Минский завод автоматических линий
Силовой стол 5У4652:
(несамодействующий гидравлический)
сверление, зенкерование, растачивание
Мощность электродвигателя 7,5 кВт;
давление масла 40 кгсм2;
наибольшее усилие подач 3150 кг;
диапазон скоростей подач 14...700 мммин;
регулирование подач бесступенчатое;
скорость ХХ 5 ммин;
число оборотов приводного вала 730 обмин;
рабочий ход 400, 630
габариты 425...215 мм
Технологическая оснастка:
Самоцентрирующийся трех кулачковый патрон (ГОСТ 2675 71):
Д=250 мм, Д1=238 мм, Д2=150 мм (зажим детали), В=46 мм, L=115 мм
Патроны этой конструкции обеспечивают большую силу зажима 12000...16300 кгс, а при качественном изготовлении и высокой точности центрирования (биеное до 0,02 мм) в условиях нормальной эксплуатации точность центрирования сохраняется длительное время.
Центры:
(упорный с отжимной гайкой):
Материал У10 (ГОСТ 1436 54) или 40Х применяют в условия больших осевых нагрузок.
Гайка сталь 45, HRC35...38, ГОСТ 1050 88.
Размеры: L=70...380 мм, Д=9,045...63,348, 801, 100...120, =60и 75.
Биение не превышает (0,015...0,02 мм).
В кругло шлифовальных станках с целью достижения повышенной точности, шпиндель шлиф. бабки выполняют неподвижным.
Задние центры устанавливают в пиноли задней бабки, неподвижно в процессе обработки и работают как подшипники скольжения с большим давлением подвергаясь сильному нагреву и износу.
Материал: У10, 40Х с последующей термообработкой или У8А
(ГОСТ 1435 54).
Биение для центров нормальной точности 0,01 мм, а для повешенной точности 0,005 мм.
Размеры: L=70...320 мм, Д=9,045...63,348 мм, Д1=9,2...63,8, d=5,5...50 мм, l=53...190 мм
Поводковый двух кулачковый патрон 71600012 (ММ4051 62):
Д=180 мм, В=60 мм, Д1=121,46 мм, Дзах дет=20...120 мм, m=21,5...30 мм
Материал кулачков стальШХ15 (ГОСТ 1801 60) HRC60...64.
Режущий инструмент:
Зенкер:
Материал режущей части Р6М5.
Д=22,6 мм, число зубьев 5.
Геометрические параметры: =15, =8, =60, 1=30, =25
[3]стр.155 т.48.
Сверло:
Материал режущей чати Р6М5.
Д=16,7 мм, Д=21 мм, Д=30 мм
Геометрические параметры: =16, 2=118, 1=20, =6
[3]стр.152 т.46.
Резец проходной:
Материал режуй части Т15К6.
b h=20 20, =8, =6, =60,
Резец проходной упорный: b h=20 20, =8, =6, r=10, =0,2, =90.
Т=60 мин
Фреза червячная:
Материал режущей части Т5К10,
диаметр 75 мм,
число зубььев 8.
Фреза резьбовая:
Материал режущей части Р6М5,
диаметр 60 мм.
Сверло (2):
Д=2,4, =1182, =14, =50.
Выбор и обоснование установочных баз согласно данному технологическому процессу:
005 Фрезерно-центровальная операция:
Конструкторская база- ось детали,
технологическая (установочная база) - наружная цилиндрическая поверхность детали,
измерительная база - торец детали.
Установочные элементы - призма и пневматический зажим или две призмы.
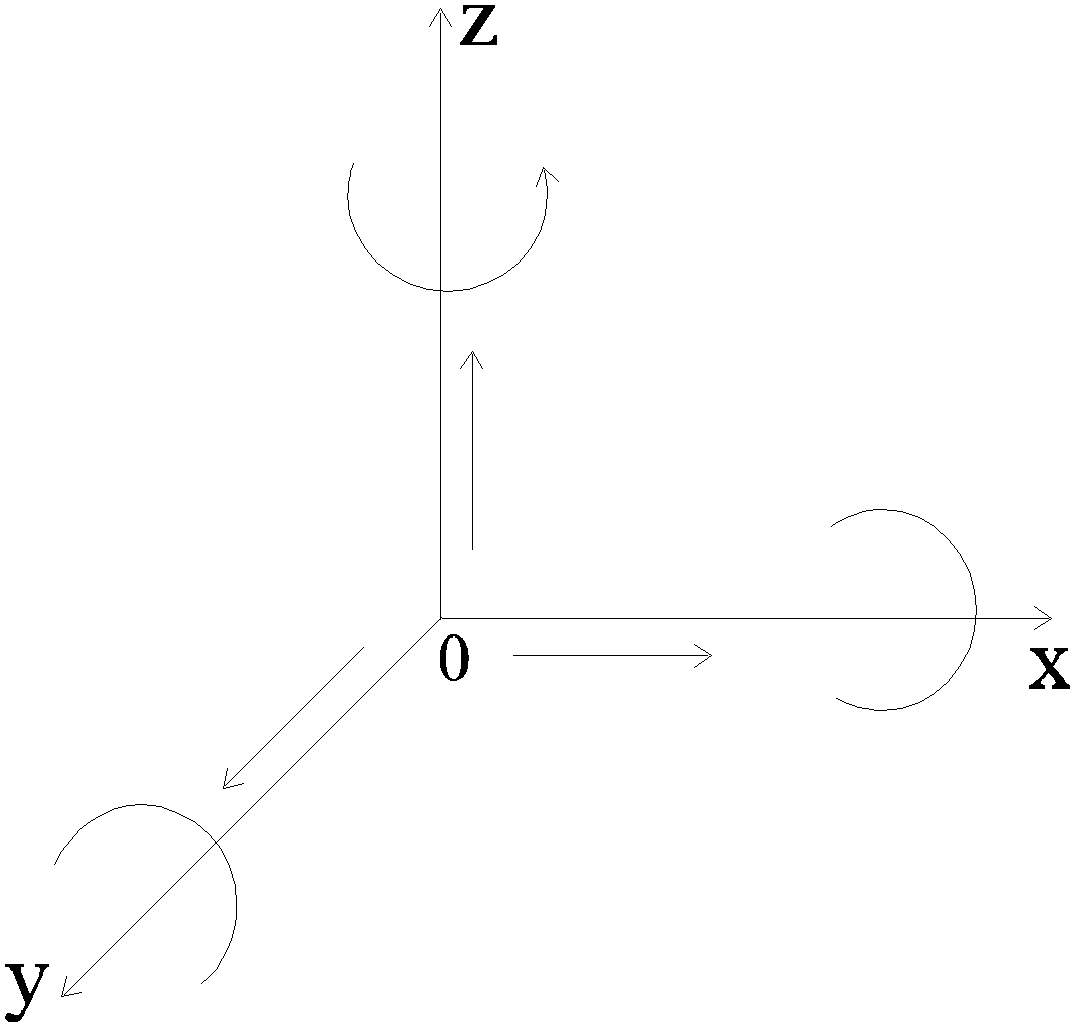
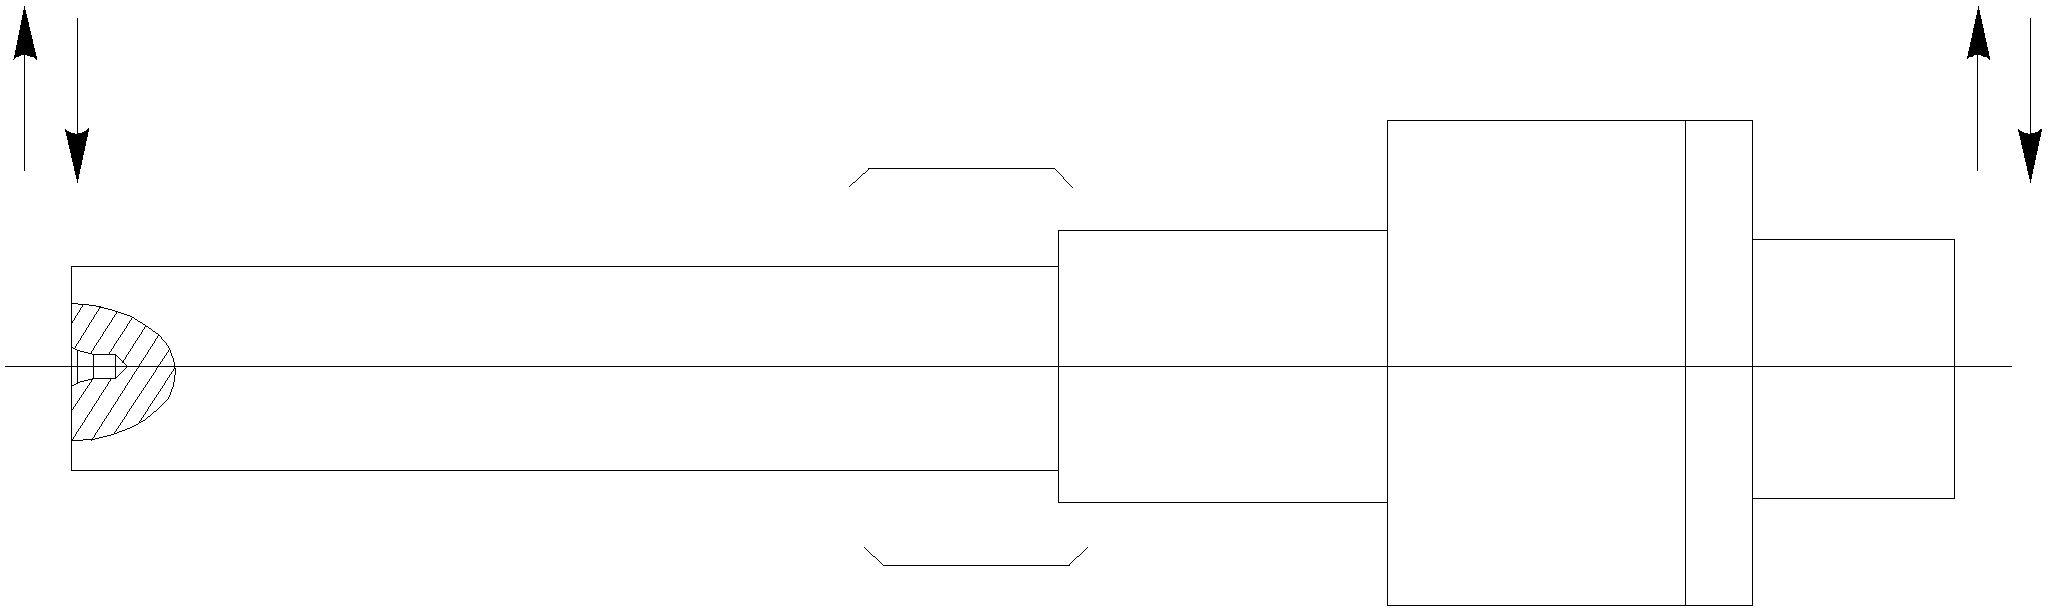
Деталь при таком закреплении лишается шести степеней свободы:
в плоскости хоу - лишается двух степеней свободы - возможности перемещения по оси оz и вращения вокруг оси оу.
В плоскости zоу - лишается двух степеней свободы - возможности перемещения вдоль оси оу и вращения вокруг оси oz.
В плоскости хоz - лишается перемещения по оси ох и вращения вокруг оси ох.
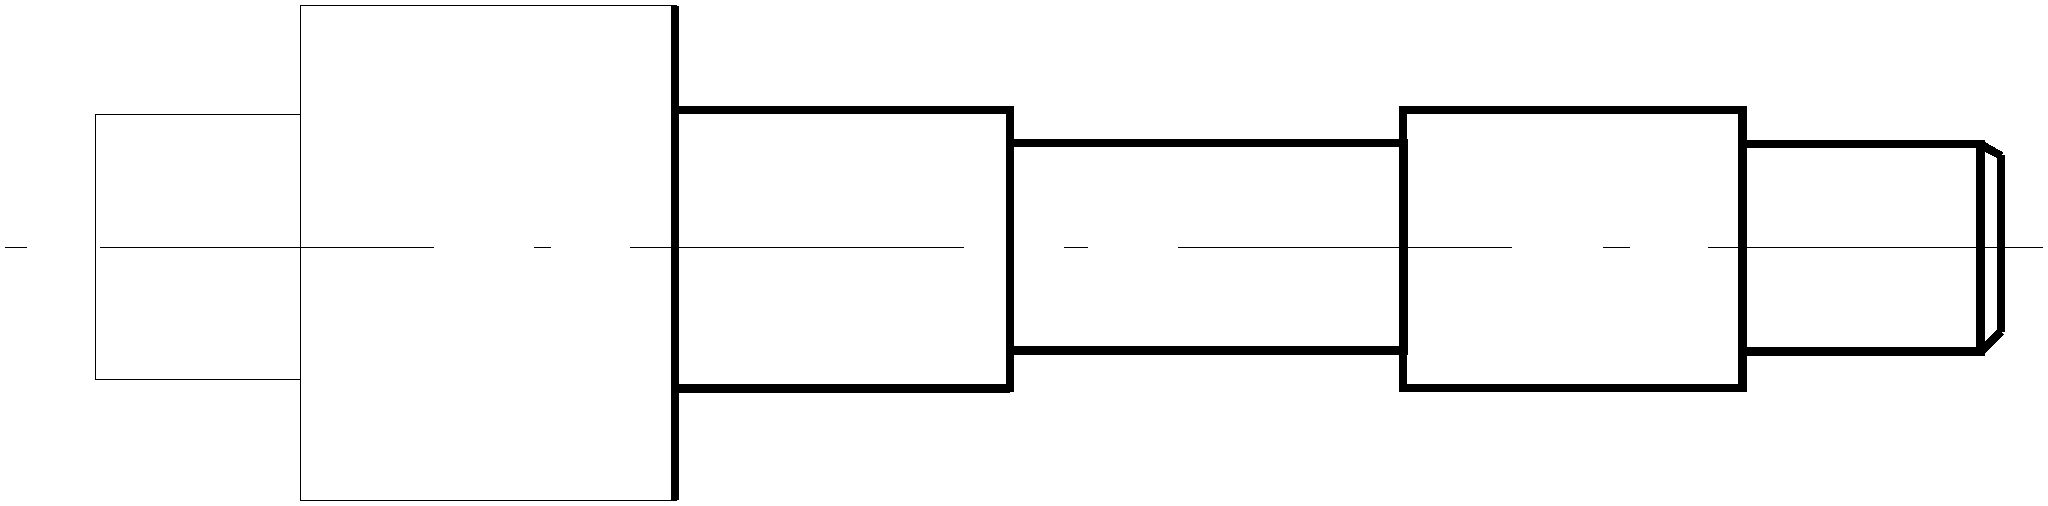
010 Гидрокопировальная:
(производится черновое и чистовое точение одной половины детали)
Конструкторская база - ось детали,
установочная база - наружная цилиндрическая поверхность детали,
измерительная база - торец детали.
Установочные элементы - трех - кулачковый патрон и задний центр.
Для достижения необходимой точности данную деталь необходимо лишить пяти степеней свободы (перемещение по oz, oy и ох и вращения вокруг осей оz и оу. Вращение вокруг оси ох остается, так как производится вращение шпинделя с заготовкой).
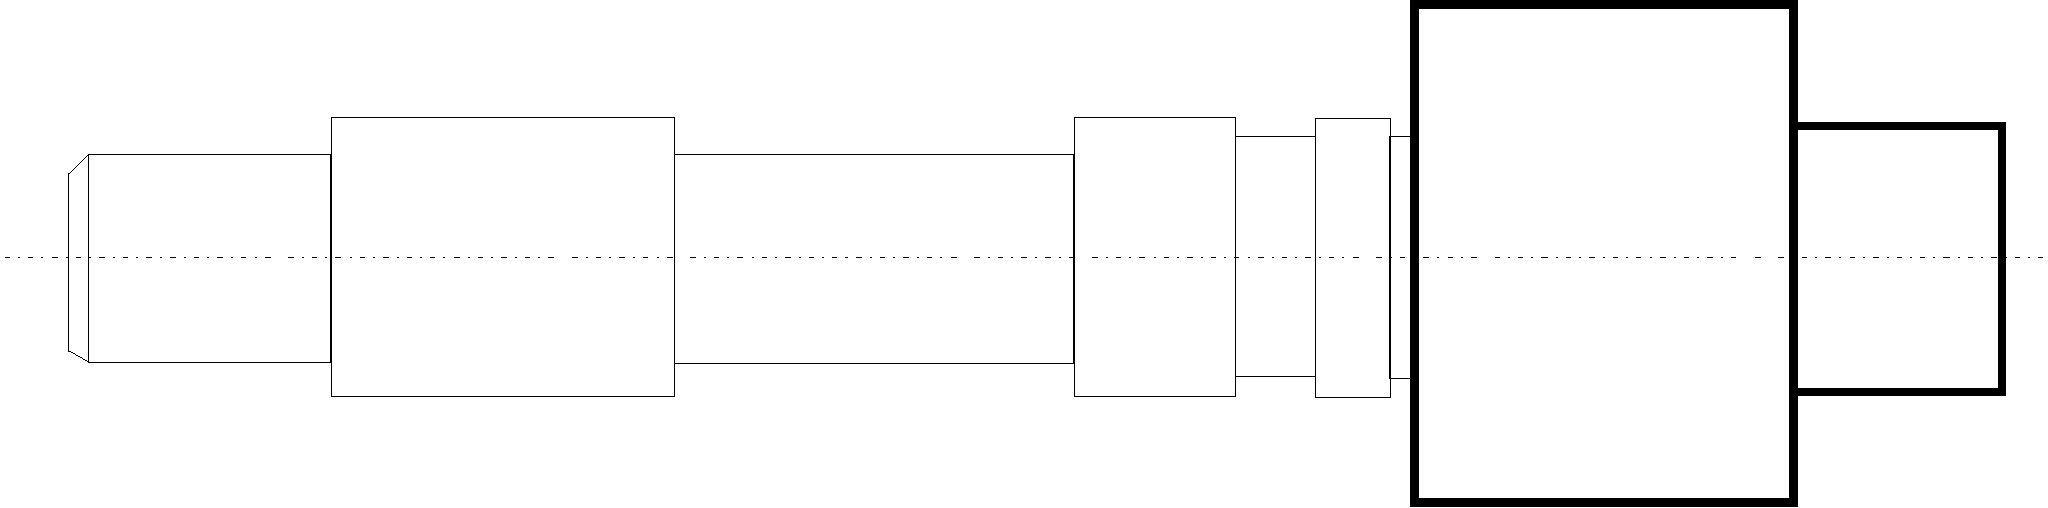
015 Гидрокопировальная:
(производится черновое и чистовое точение со стороны шестерни)
Конструкторская база - ось детали,
установочная база - наружная цилиндрическая поверхность детали,
измерительная база - торец детали.
Установочные элементы - трех - кулачковый патрон и задний центр.
Для достижения необходимой точности данную деталь необходимо лишить пяти степеней свободы (перемещение по oz, oy и ох и вращения вокруг осей оz и оу. Вращение вокруг оси ох остается, так как производится вращение шпинделя с заготовкой).
020 Токарно - автоматная 1А240П-8:
(сверление, растачивание, развертывание, точение, зенкерование)
Конструкторская база - ось детали,
установочная база - наружная цилиндрическая поверхность,
измерительная база - торец детали.
Установочные элементы: - патрон и задний центр.
Деталь при данном закрепление деталь необходимо лишать пяти степеней свободы (перемещения по ox, oy и oz, и вращения вокруг ox и oy).
I позиция:
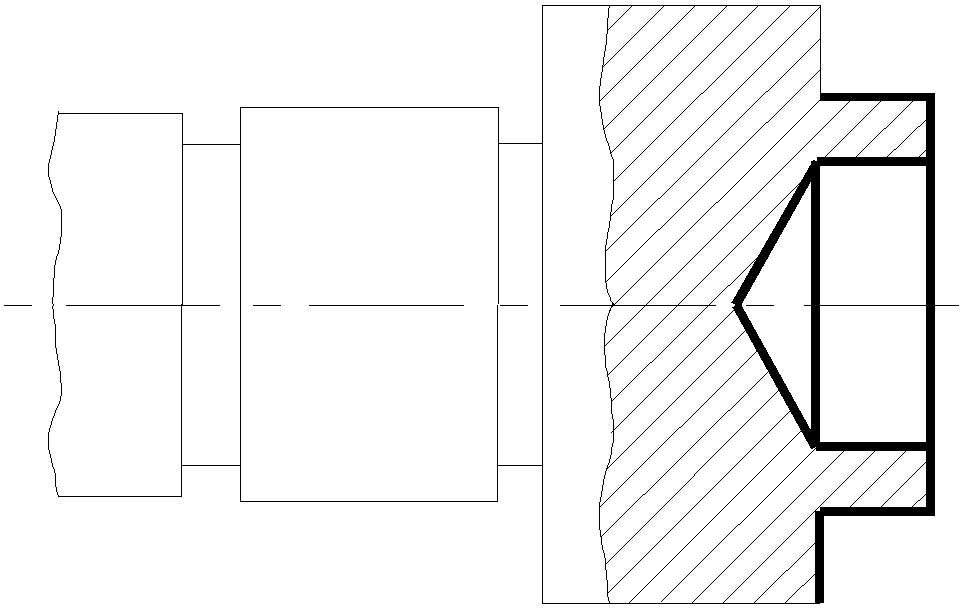
II позиция:
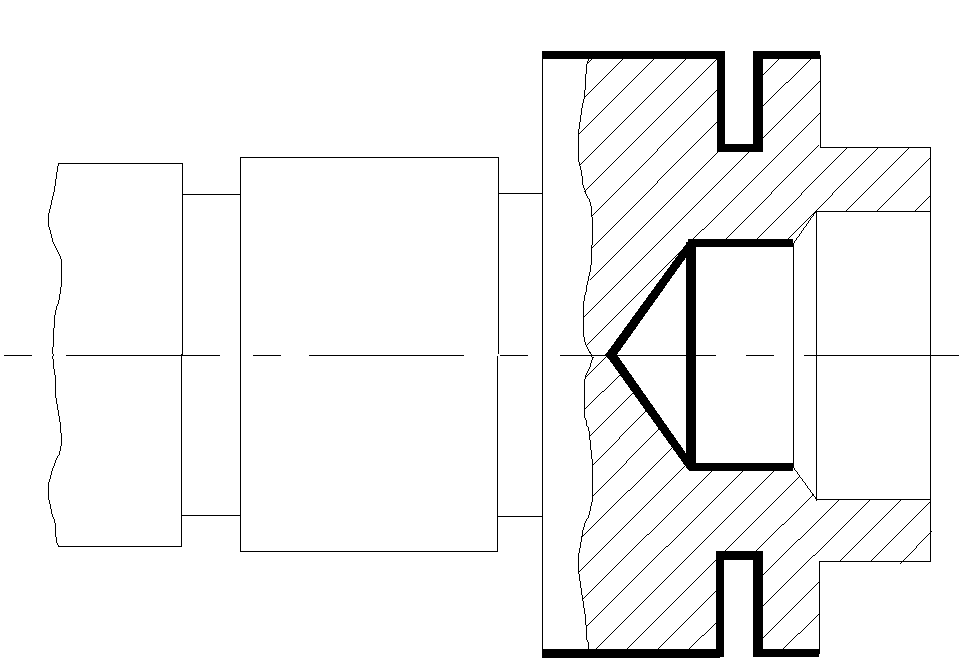
III позиция:
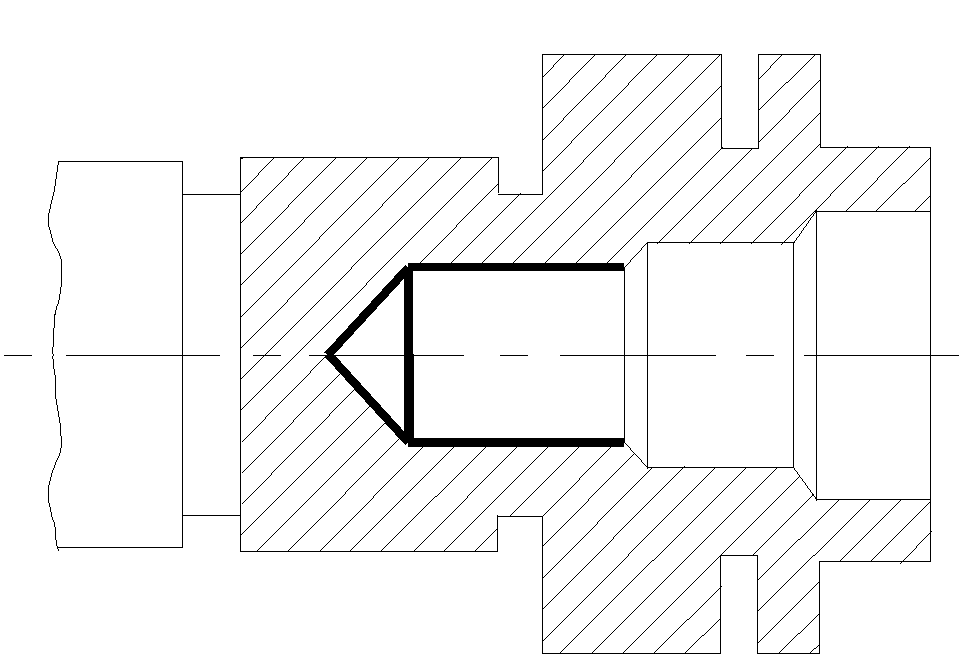
IV позиция:
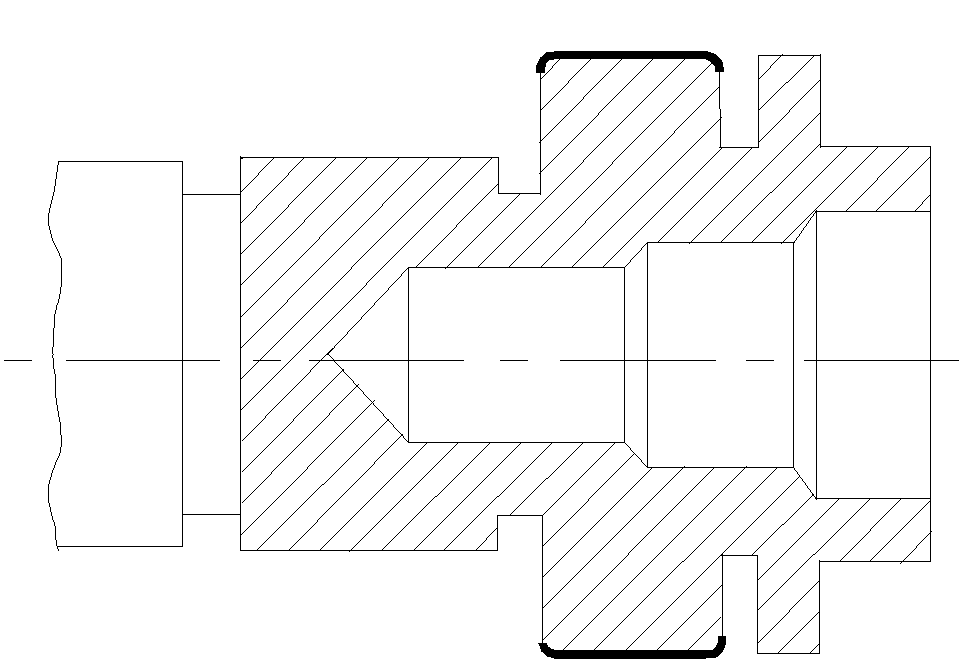
V позиция:
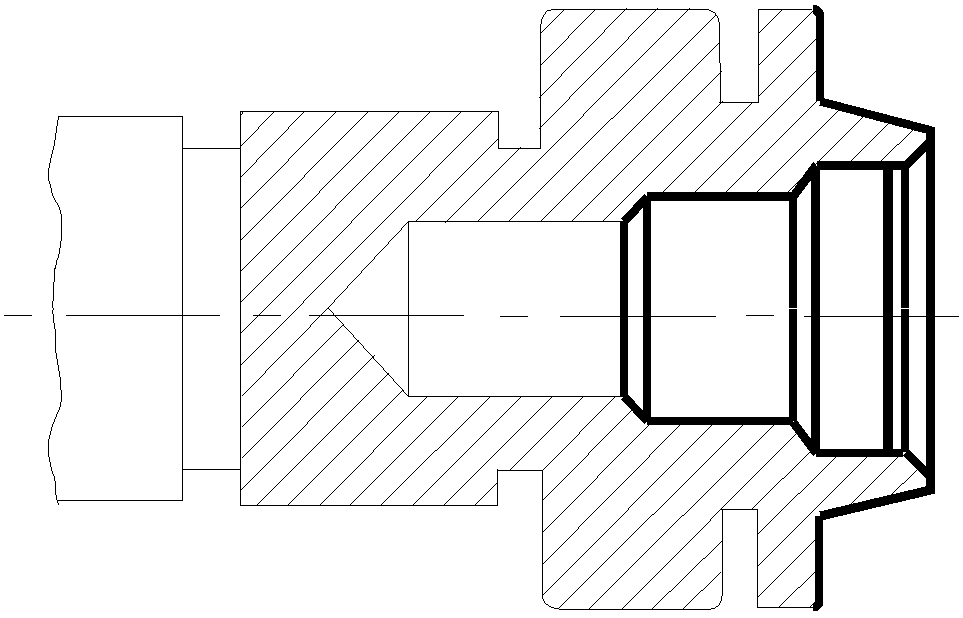
VI позиция:
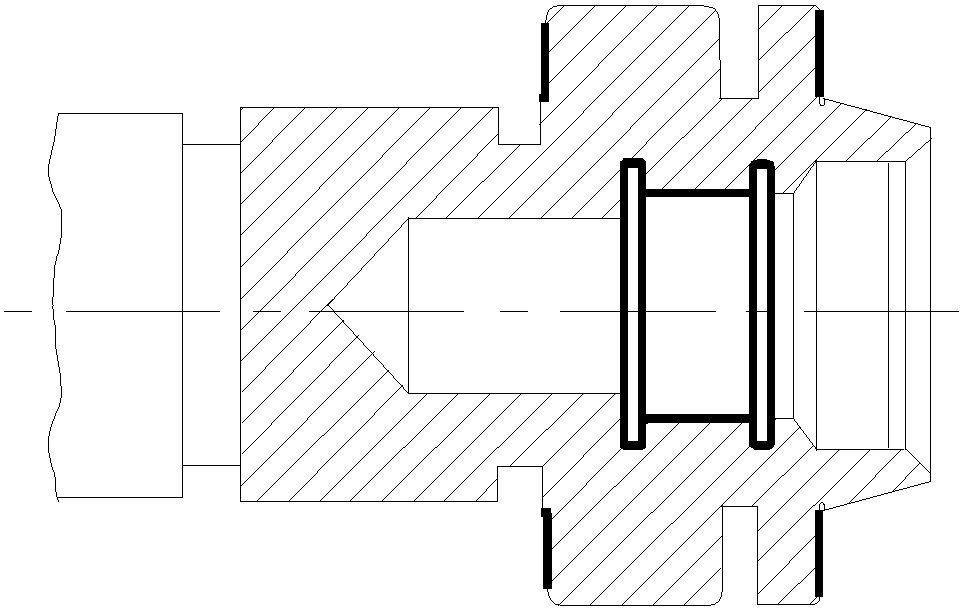
VII позиция:
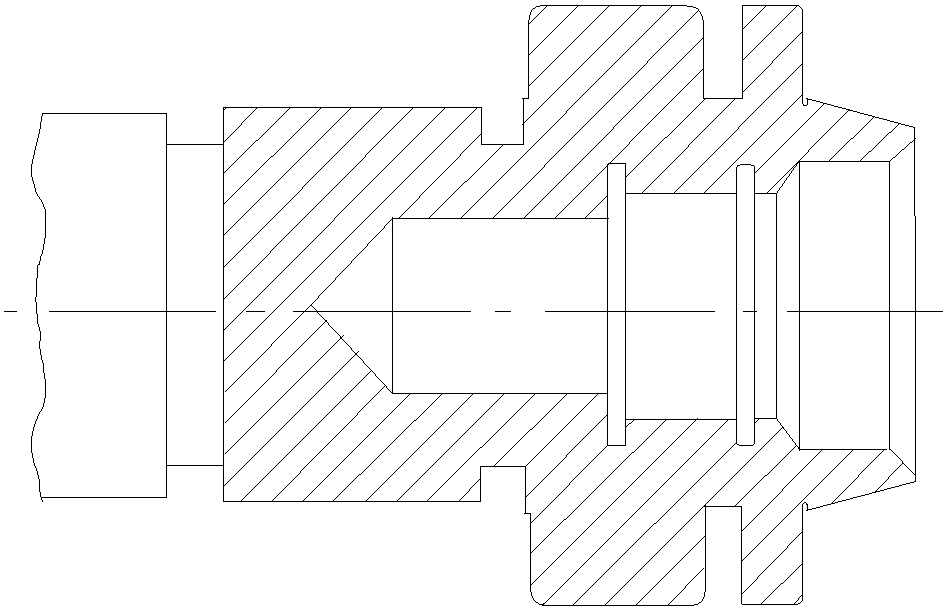
VIII позиция:
(загрузочная)
025 Шлиценакатная:
(производится нарезание шлицев червячной фрезой)
Конструкторская база - ось детали,
установочная база - наружная цилиндрическая поверхность детали,
измерительная база - торец детали.
Установочные элементы - призма.
Деталь при таком закреплении лишается пяти степеней свободы (перемещения и вращения вокруг oz и oy, перемещение по оси ox деталь лишается в процессе обработки, а вращения вокруг ox деталь лишаеть не обязательно).
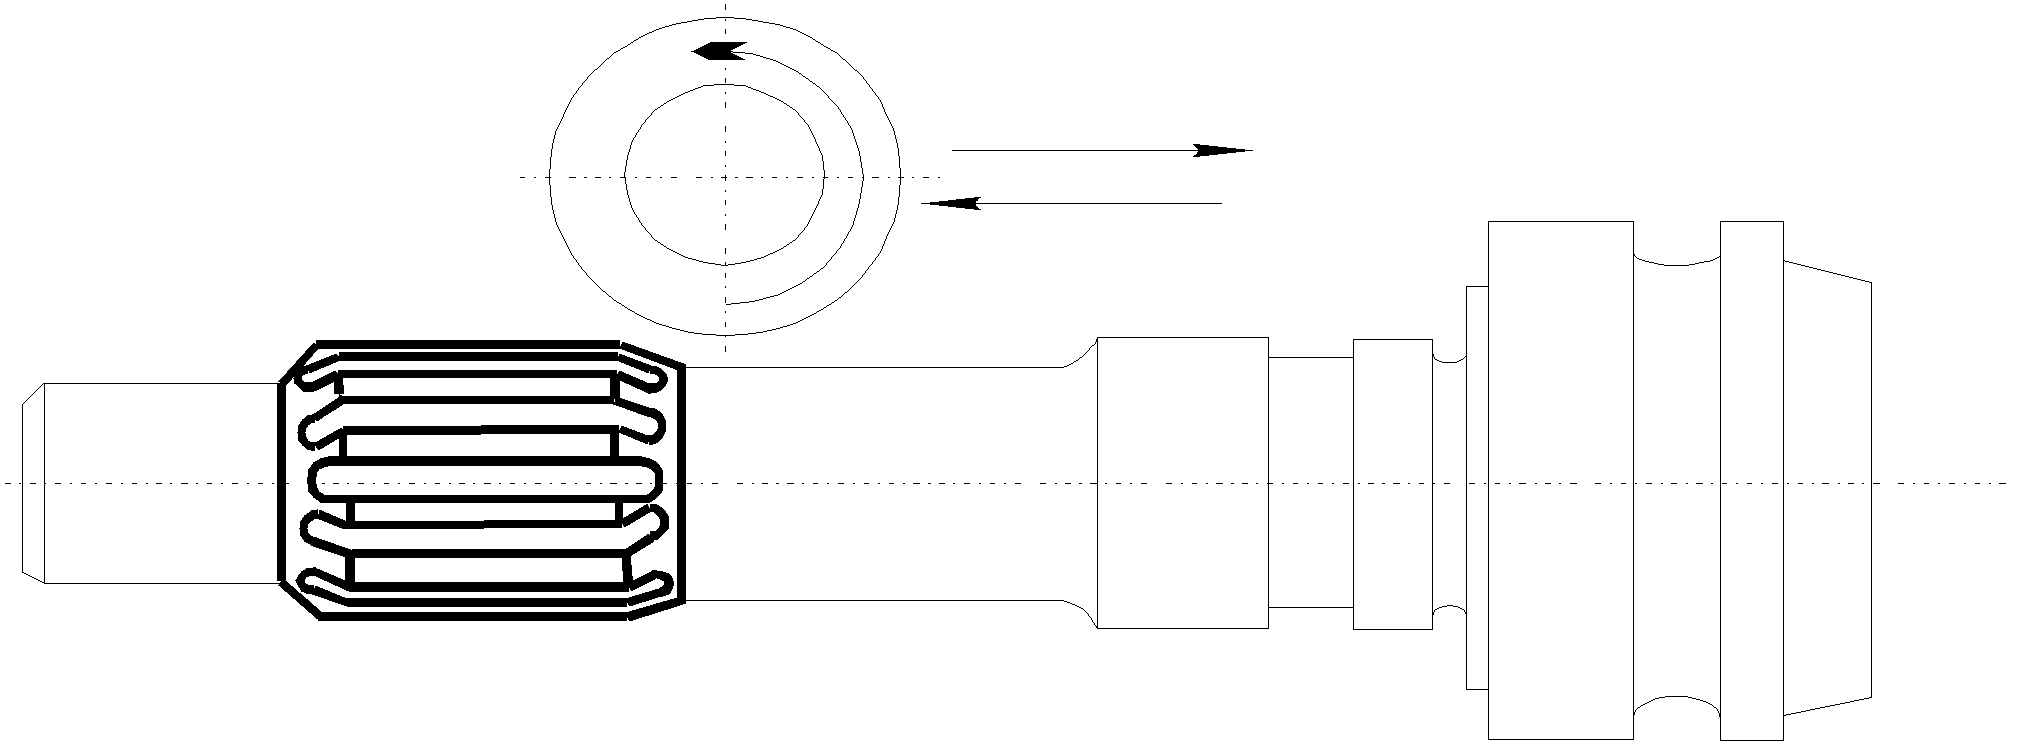
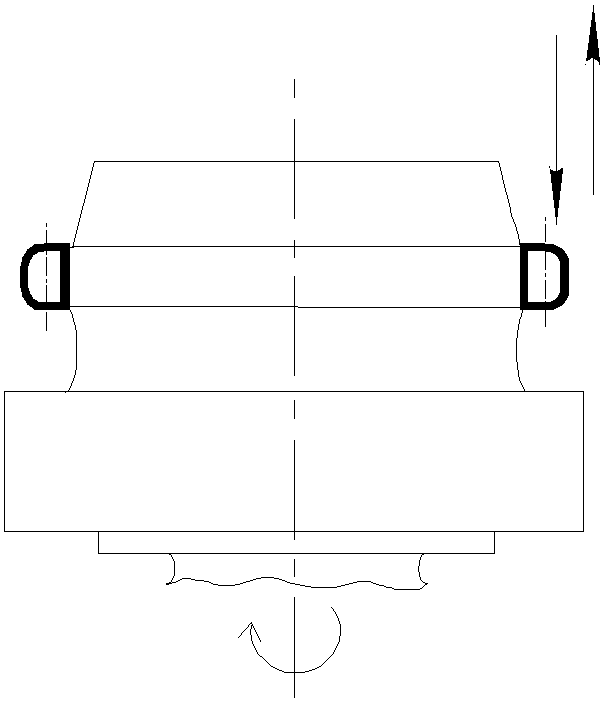
030 Долбежная:
Конструкторская база - ось детали,
установочная база - торец детали,
измерительная база - наружная цилиндрическая поверхность детали.
Деталь при данном закрепление деталь необходимо лишать пяти степеней свободы (перемещения по ox, oy и oz, и вращения вокруг ox и oy, остается вращение вокруг оси oz).
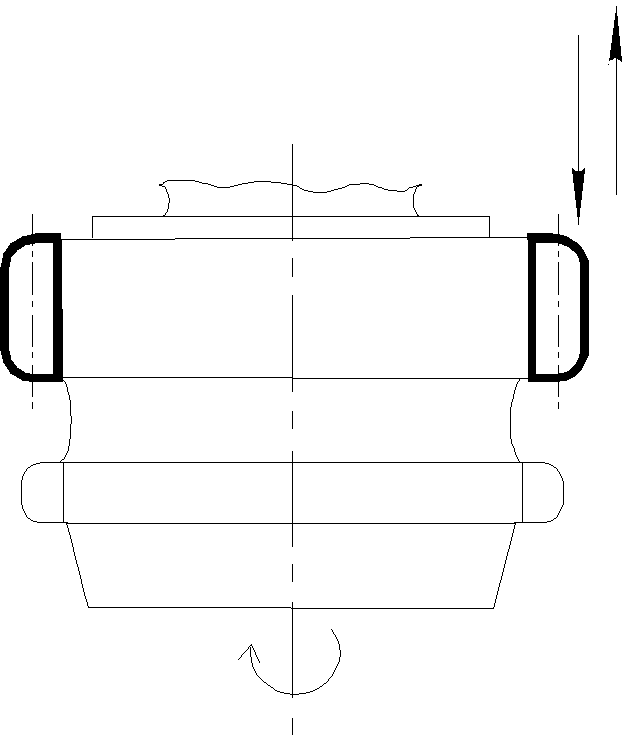
035 Долбежная:
Конструкторская база - ось детали,
установочная база - торец детали,
измерительная база - наружная цилиндрическая поверхность детали.
Деталь при данном закрепление необходимо лишать пяти степеней свободы (перемещения по ox, oy и oz, и вращения вокруг ox и oy, остается вращение вокруг оси oz).
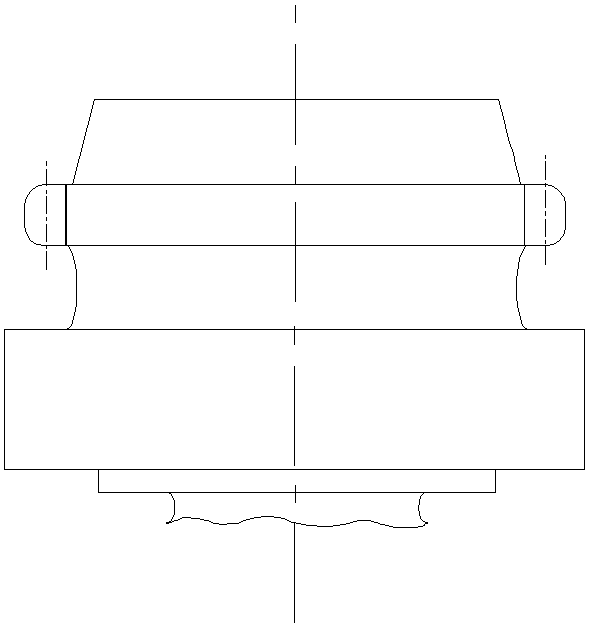
040 Зубозакругляющая:
Конструкторская база - ось детали,
установочная база - торец детали,
измерительная база - наружная цилиндрическая поверхность детали.
Деталь при данном закрепление необходимо лишать пяти степеней свободы (перемещения по ox, oy и oz, и вращения вокруг ox и oy, остается вращение вокруг оси oz).
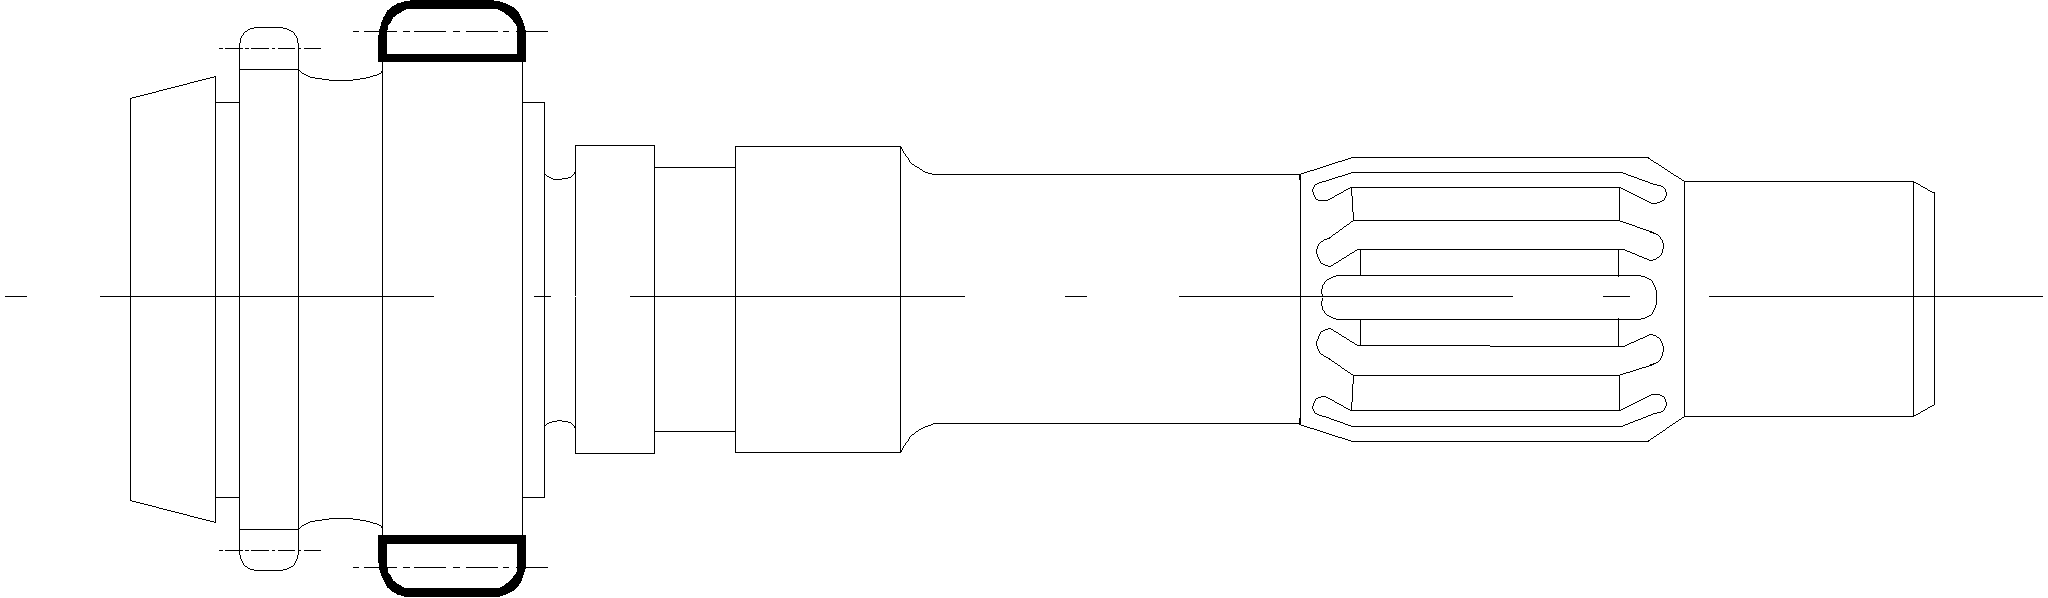
045 Зубо - шевинговальная:
(производится шевингование зубьев колеса
Д=56,23-0,2 мм с числом зубьев z=17)
Конструкторская база - ось детали,
установочная база - торец детали,
измерительная база - наружная цилиндрическая поверхность детали.
Установочные элементы - жесткие центры
Деталь при данном закрепление необходимо лишать пяти степеней свободы (перемещения по ox, oy и oz, и вращения вокруг ox и oy).
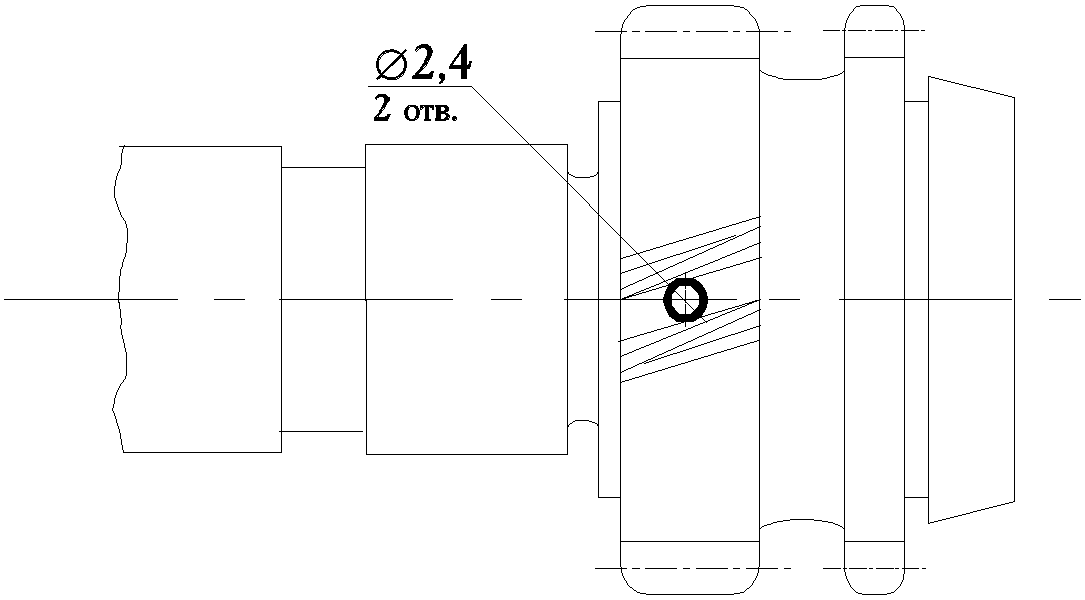
055 Агрегатно-сверлильная:
(одновременное сверление двух отверстий 2,4)
Конструкторская база - ось детали,
установочная база - наружная цилиндрическая поверхность,
измерительная база - торец детали.
Установочные элементы - пневматические тиски с призматическими губками.
Деталь при данном закрепление необходимо лишать шести степеней свободы (перемещения по ox, oy и oz, и вращения вокруг ox, oy и oy).
060 Кругло-шлифовальная:
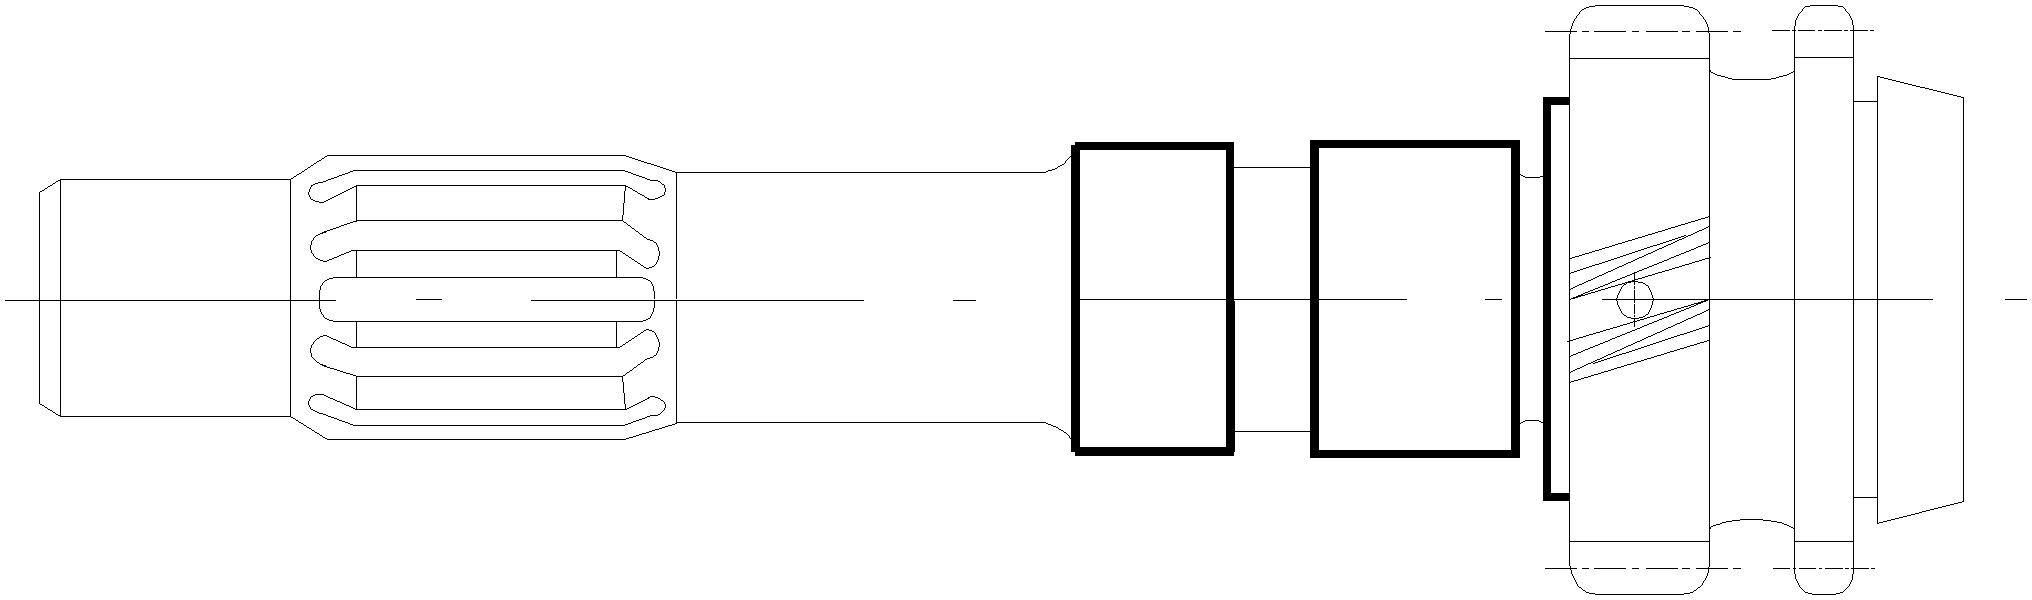
Конструкторская база - ось детали,
установочная база - наружная цилиндрическая поверхность,
измерительная база - торец детали.
Установочные элементы - двух кулачковый патрон, центры жесткие.
Деталь при данном закрепление необходимо лишать пяти степеней свободы (в плоскости xoy - двух степеней свободы - перемещение по оси oz и вращения вокруг оси oy, в плоскости zoy - двух степеней свободы - перемещения вокруг оси oy и вращения вокруг оси oz, и в плоскости yoz - одной степени свободы - перемещения по оси ox).
065 Кругло-шлифовальная:
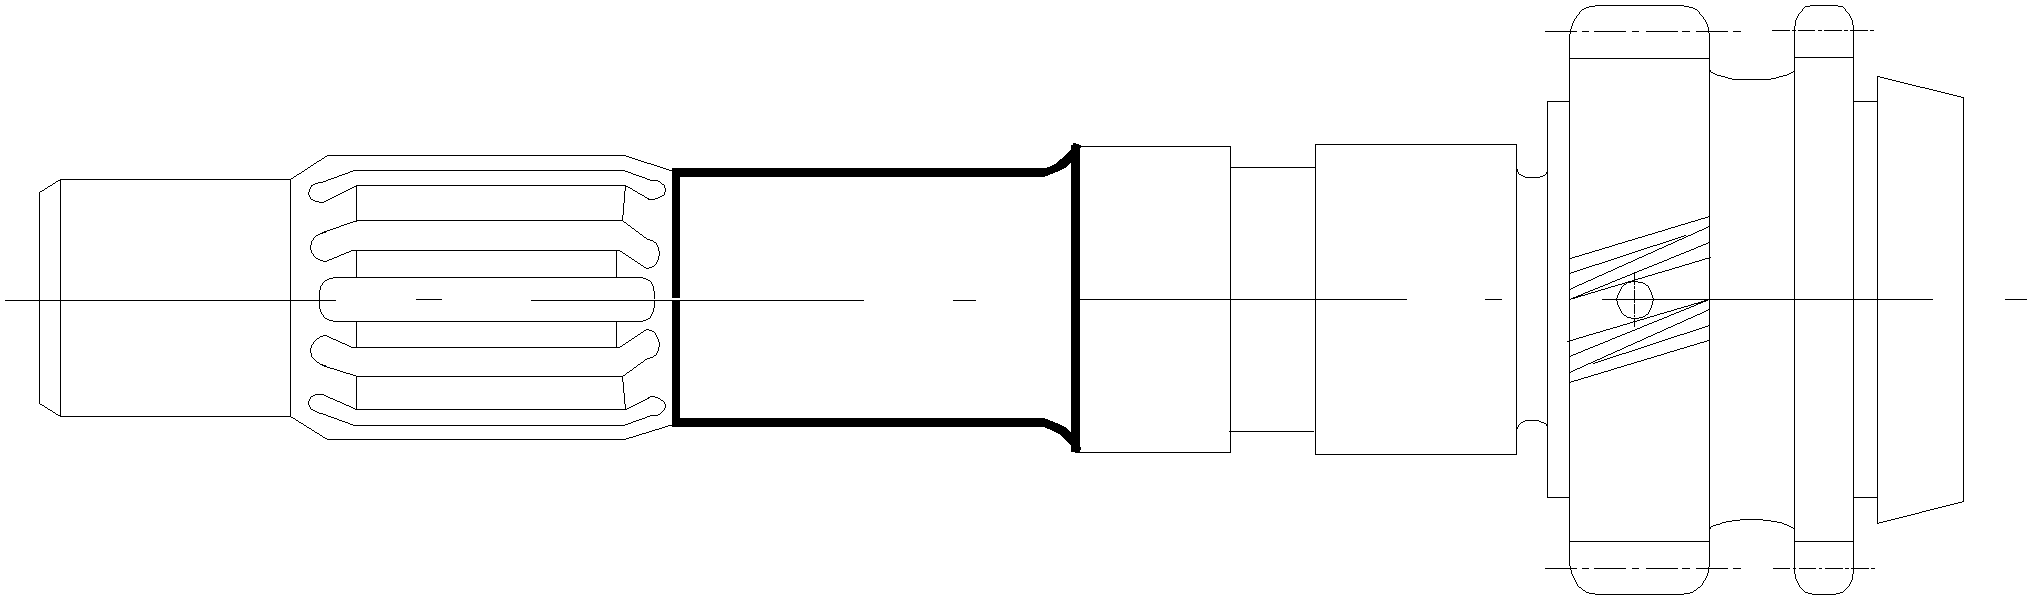
Конструкторская база - ось детали,
установочная база - наружная цилиндрическая поверхность,
измерительная база - торец детали.
Установочные элементы - двух кулачковый патрон, центры жесткие.
Деталь при данном закрепление необходимо лишать пяти степеней свободы (в плоскости xoy - двух степеней свободы - перемещение по оси oz и вращения вокруг оси oy, в плоскости zoy - двух степеней свободы - перемещения вокруг оси oy и вращения вокруг оси oz, и в плоскости yoz - одной степени свободы - перемещения по оси ox).
070 Кругло-шлифовальная:
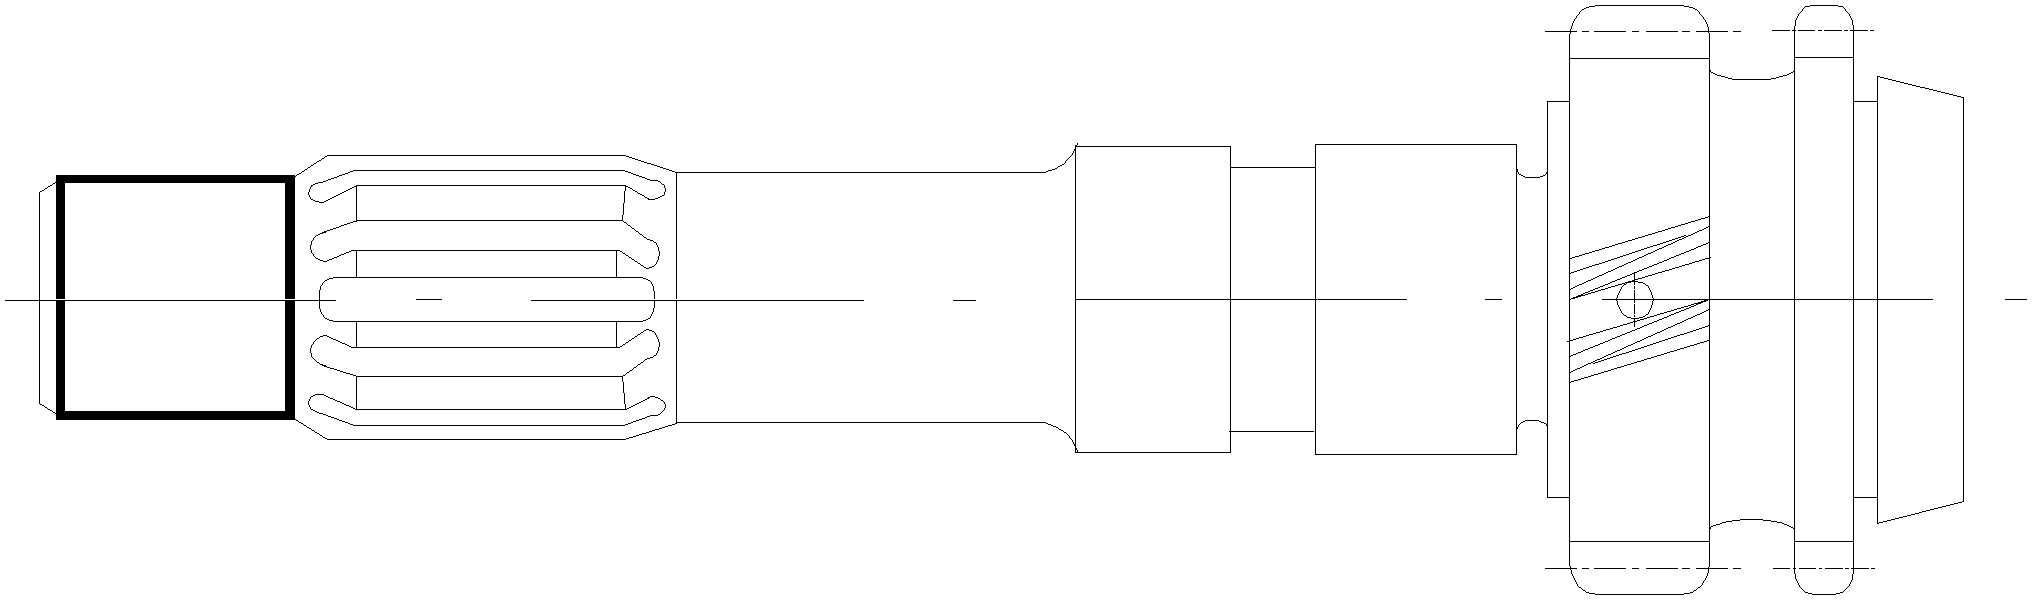
Конструкторская база - ось детали,
установочная база - наружная цилиндрическая поверхность,
измерительная база - торец детали.
Установочные элементы - двух кулачковый патрон, центры жесткие.
Деталь при данном закрепление необходимо лишать пяти степеней свободы (в плоскости xoy - двух степеней свободы - перемещение по оси oz и вращения вокруг оси oy, в плоскости zoy - двух степеней свободы - перемещения вокруг оси oy и вращения вокруг оси oz, и в плоскости yoz - одной степени свободы - перемещения по оси ox).
075 Кругло-шлифовальная:
Конструкторская база - ось детали,
установочная база - наружная цилиндрическая поверхность,
измерительная база - торец детали.
Установочные элементы - двух кулачковый патрон, центры жесткие.
Деталь при данном закрепление необходимо лишать пяти степеней свободы (в плоскости xoy - двух степеней свободы - перемещение по оси oz и вращения вокруг оси oy, в плоскости zoy - двух степеней свободы - перемещения вокруг оси oy и вращения вокруг оси oz, и в плоскости yoz - одной степени свободы - перемещения по оси ox).
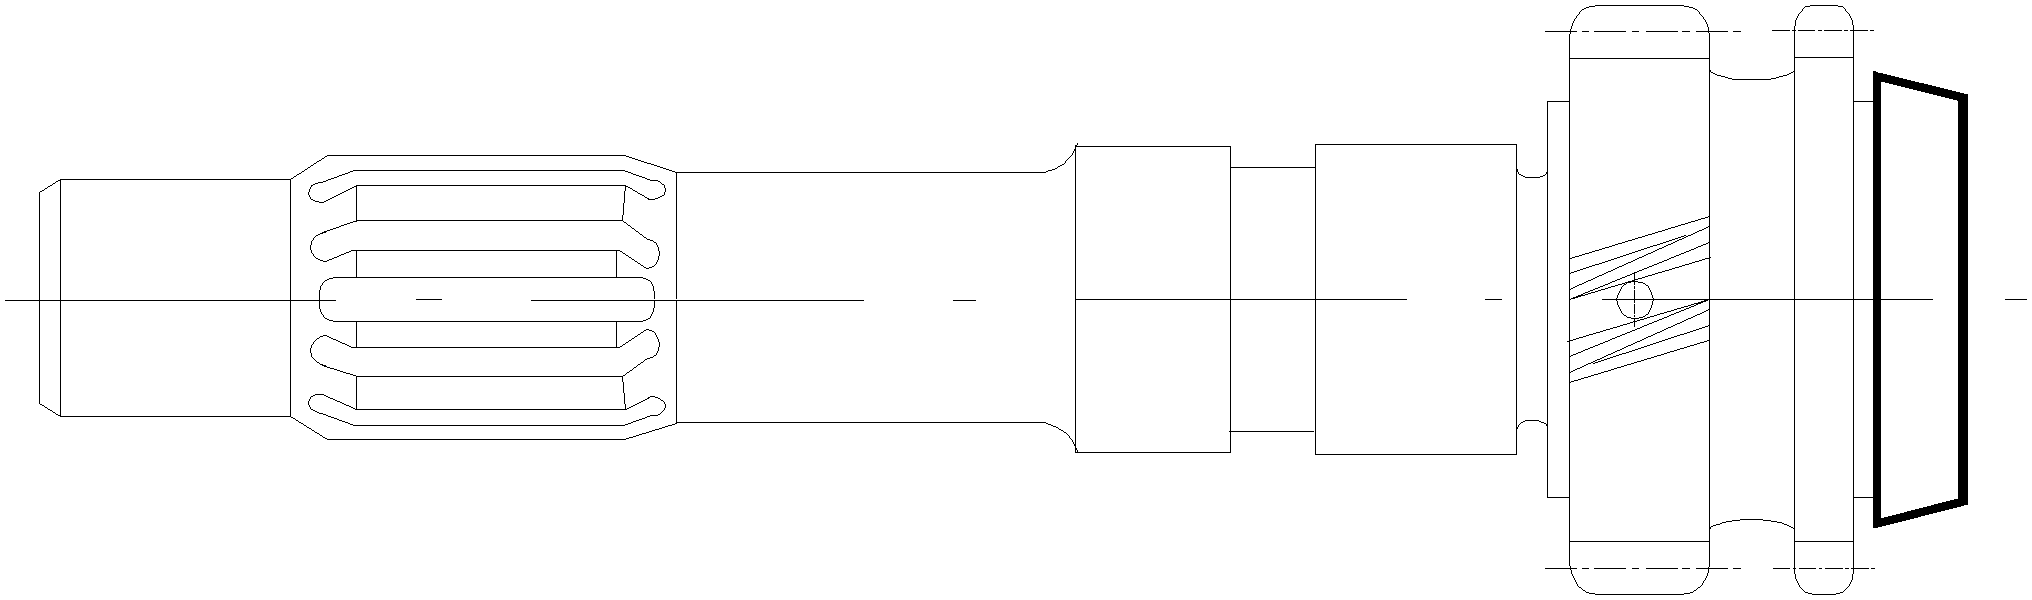
080 Внутри-шлифовальная:
Конструкторская база - ось детали,
установочная база - наружная цилиндрическая поверхность,
измерительная база - торец детали.
Установочные элементы: - двух кулачковый патрон.
Деталь при данном закрепление необходимо лишать пяти степеней свободы (перемещение по оси oz и вращения вокруг оси oy, перемещения по оси oy и вращения вокруг оси oz, перемещения по оси ox).
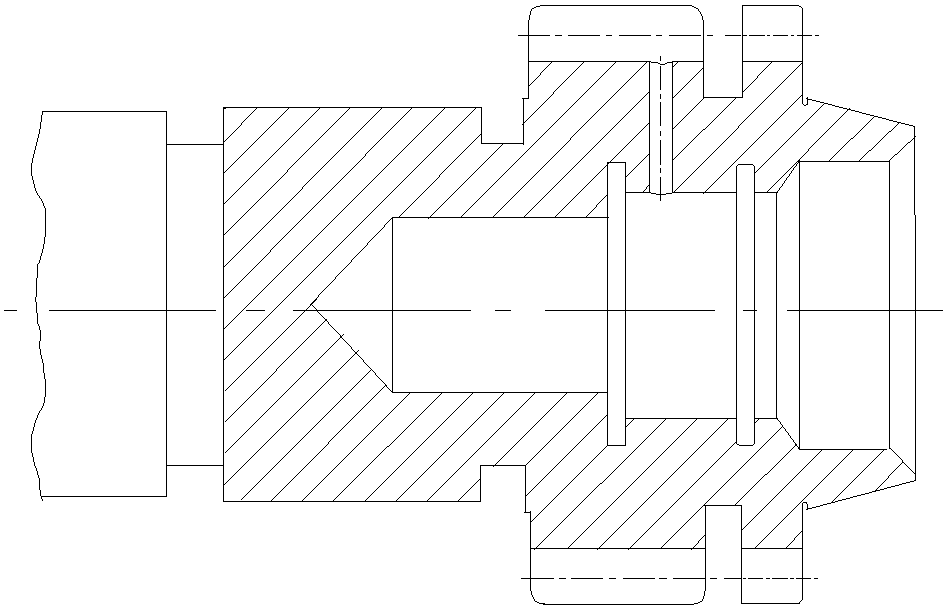
085 Резьбо - фрезерная:
Конструкторская база - ось детали,
установочная база - наружная цилиндрическая поверхность,
измерительная база - наружная цилиндрическая поверхность и торец детали.
Установочные элементы - центры.
Деталь при данном закрепление необходимо лишать пяти степеней свободы (перемещения по ox, oy и oz, и вращения вокруг oz и oy).
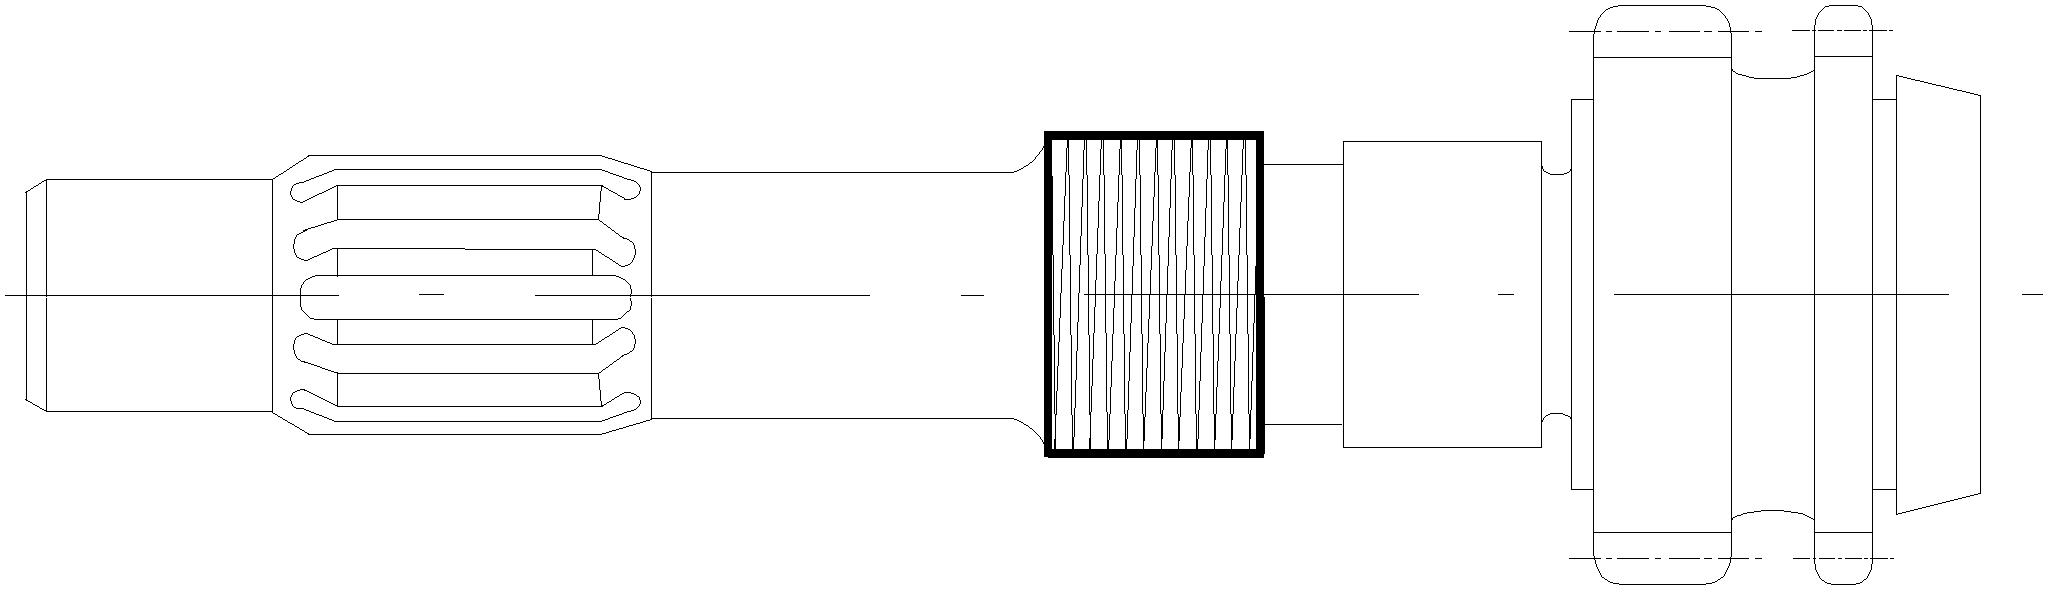
Определение коэффициента использования эффективного оборудования и агрегатного оборудования:
Кэм=Qэм / Qм
Qэм - количество огрегатного оборудования;
Qм - всего методов.
Кэм0,45
Кагр0,38
К эффективным методам обработки относятся:
005 Фрезерно - центровальная;
010 Агрегатная;
015 Агрегатная;
020 Токарно - автоматная;
055 Агрегатная (сверлильная);
060 Кругло - шлифовальная;
065 Кругло - шлифовальная;
070 Кругло - шлифовальная;
075 Кругло - шлифовальная;
080 Внутри - шлифовальная.
Кэм=10 / 18=0,55>0,45 - оборудование выбрано правильно
Каг.об=2 / 61=0,03<0,38 - применение в данном технологическом процессе агрегатного оборудования нерационально)
Операционная технологигия для многоцелевого станка на данную деталь “Первичный вал”:
Выбор оборудования и технологической оснастки:
Модель станка - 16К20Т1
Паспортные данные:
наибольший обрабатываемый диаметр над станиной - 400 мм;
наибольший обрабатываемый диаметр над суппортом - 200 мм;
наибольшая длина обрабатываемой детали - 1000 мм;
количество инструментов в револьверной головке - 6;
пределы подач Sм (мммин): по оси х - 0,05...2800;
по оси у - 0,1...5600;
частота вращения шпинделя - 10...2000 обмин;
(рекомендуемые значения) - 10, 18, 25, 35,5, 50, 150, 200, 225, 355, 500, 800, 1600, 2000, 2500;
регулирование подачи - бесступенчатое;
максимальное усилие (Н): по оси х - 36000;
по оси z - 8000;
мощность главного электродвигателя - 11 кВт;
габариты - 3000 1600 1600.
Технологическая оснастка:
приспособление - трех кулачковый самоцентрирующийся патрон.
Режущий инструмент:
Проходной резец:
ГОСТ 21151-75
материал режущей части - Т5К10 - упорный
В h=25 25, =6, =8, =90, Т=60 мин
Проходной резец:
ГОСТ 21151-75
материал режущей части - Т5К10
В h=25 25, =6, =8, =45, r=1,0, =0,2
Проходной резец:
ГОСТ 20872-80
материал режущей части - Т15К6
В h=25 25, =8, =15, =45, Т=60 мин
Резец отрезной:
ГОСТ 18884-73
материал режущей части - Т15К6
В h=25 25, ср=-5, =20
Резец радиусный:
МН602-64
материал режущей части - Т15К6
В h=25 25, r=0,4
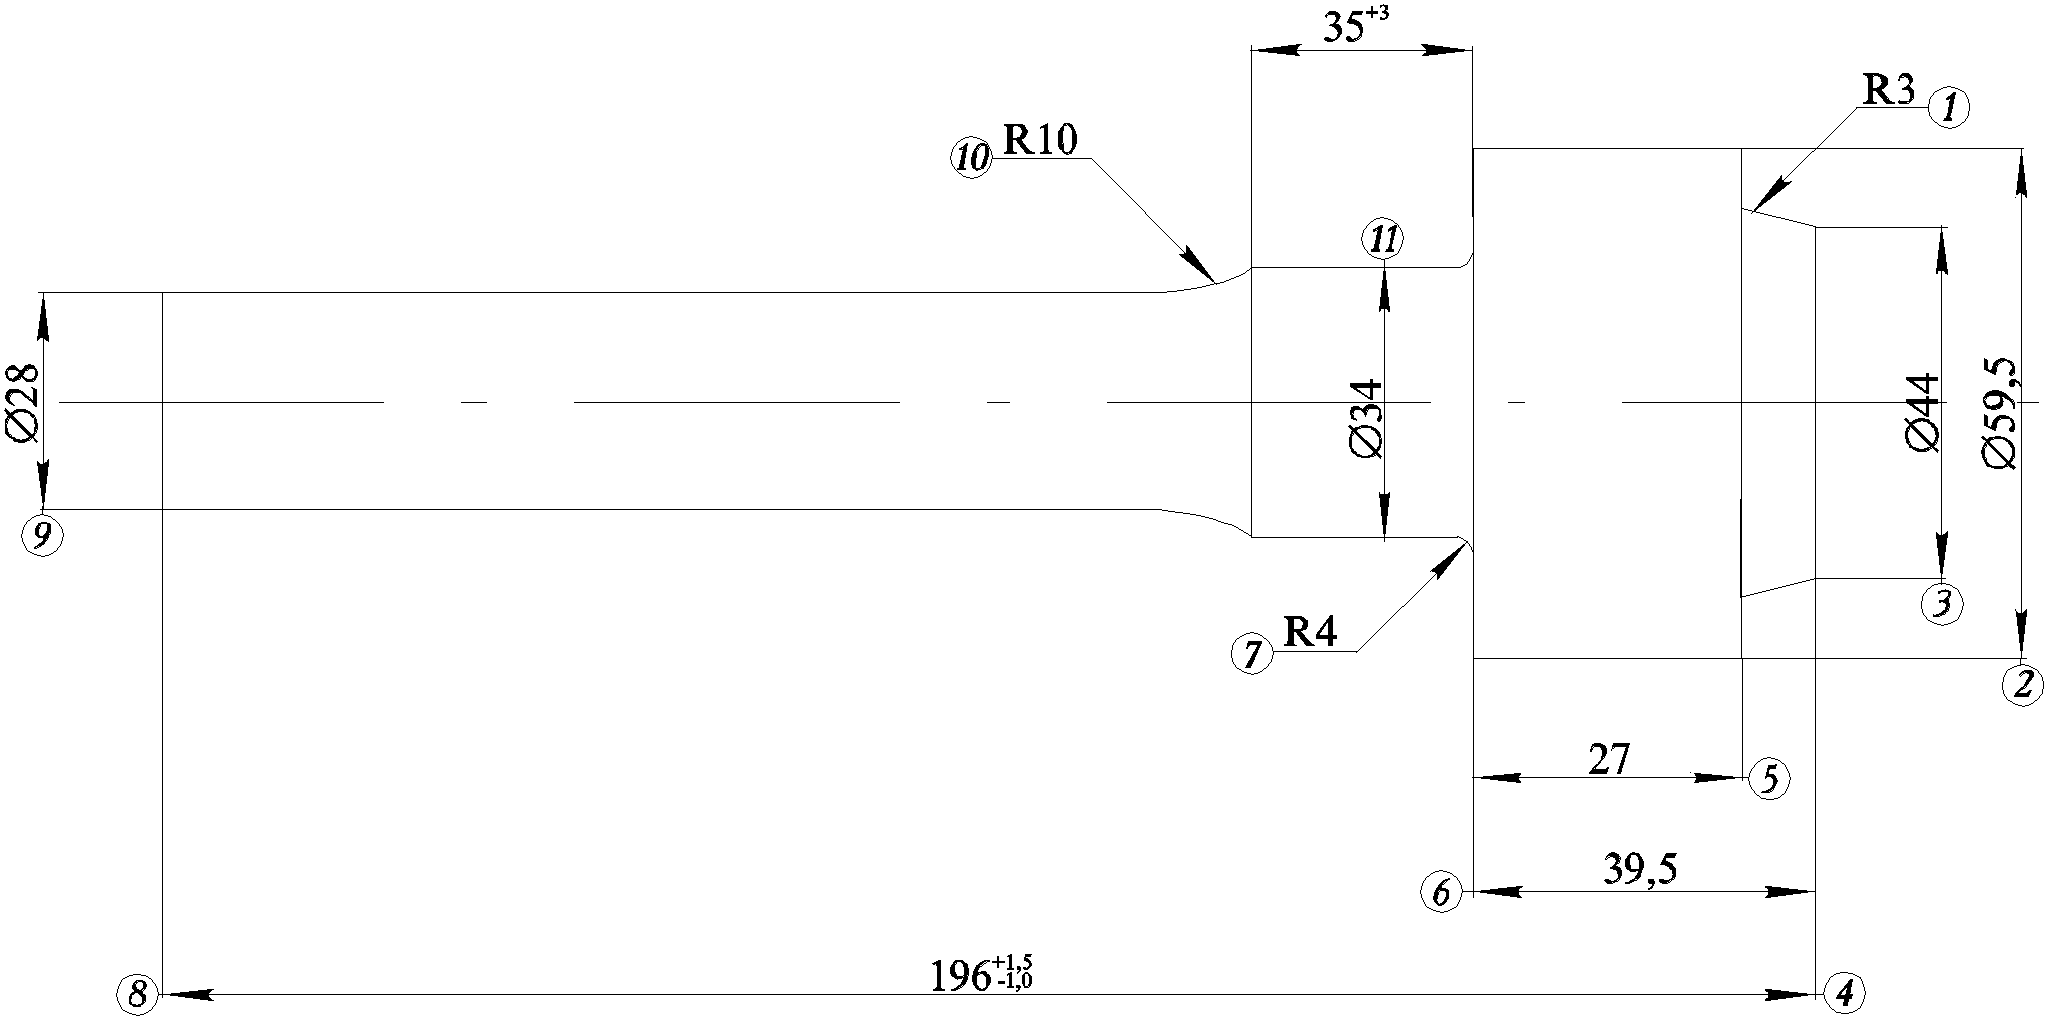
Содержание операции:
контурное точение
Установ 1:
по поверхности 1
точить поверхности - 1...32.
Установ 2:
после предварительной обработки по поверхности 7 - трех кулачковым патроном.
Заготовка:
метод получения - ковка
масса заготовки - 1,6 кг
масса детали - 1,17 кг
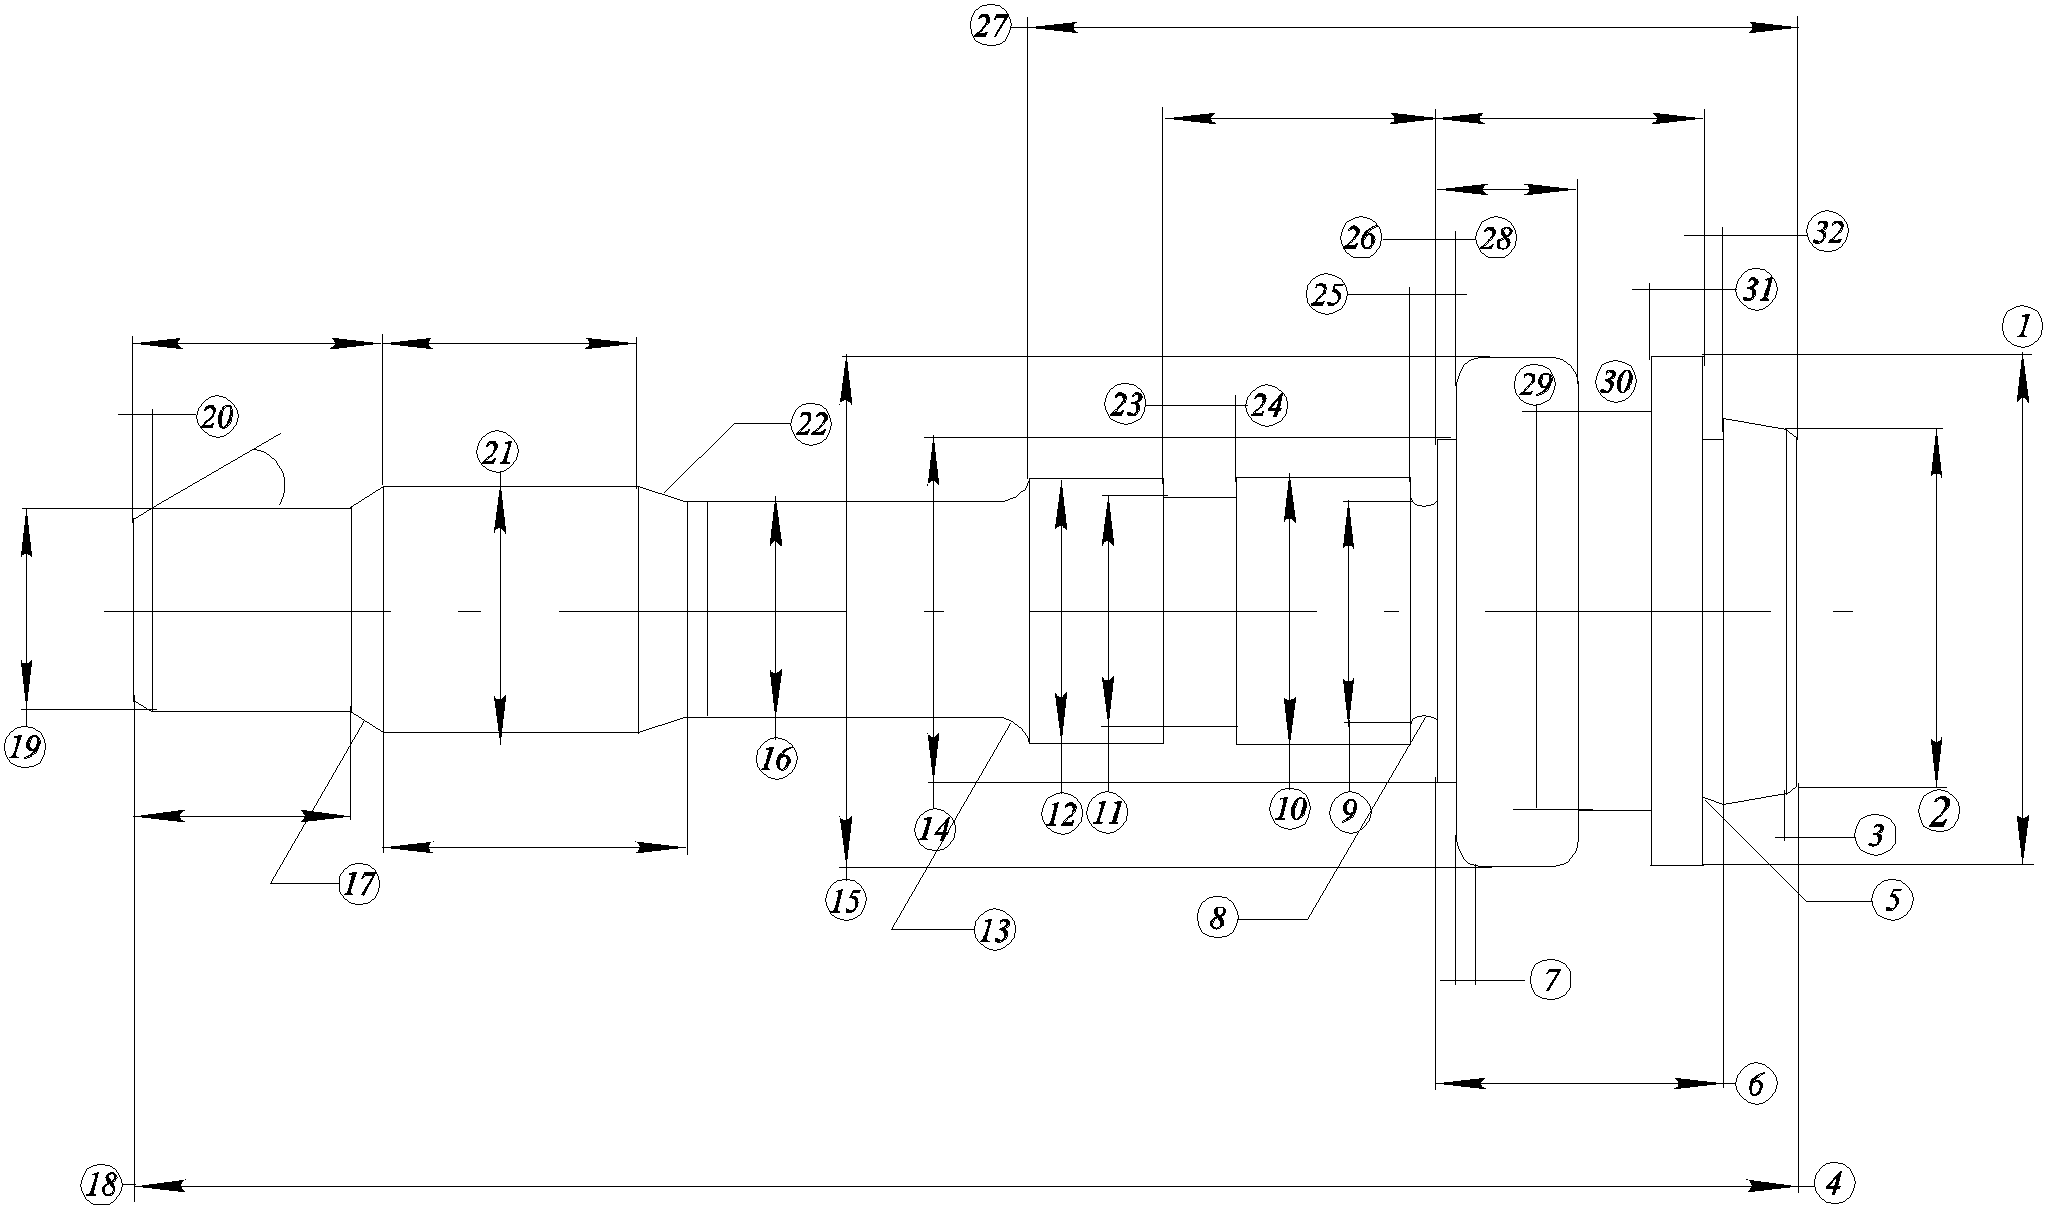
1. Для получения 40h8 под углом 7 поверхность 2 - необходимо вести обработку в стадии - черновая - 14 квалитет, получистовая - 10...12 квалитет, чистовая - 9 квалитет;
2. Для получения 56h14 поверхность 1 -необходимо вести обработку в одну стадию - черновая обработка - 14 квалитет;
3. Для получения 42h14 поверхность 29 - необходимо вести обработку в одну стадию - черновая обработка - 14 квалитет;
4. Для получения 56,23h14 поверхность 15 - необходимо вести обработку в одну стадию - черновая обработка - 14 квалитет;
5. Для получения 38h14 поверхность 14 - необходимо вести обработку в одну стадию - черновая обработка - 14 квалитет;
6. Для получения 29h14 (R1) поверхность 9 - необходимо вести обработку в одну стадию - черновая обработка - 14 квалитет;
7. Для получения 30h6 (h8) поверхность 10, 12 - необходимо вести обработку в три стадии - черновая обработка - 14 квалитет, получистовая обработка - 10...12 квалитет, чистовая обработка - 9 квалитет;
8. Для получения 28h10 поверхность 11 - необходимо вести обработку в две стадии - черновая обработка - 14 квалитет, получистовая обработка - 10 квалитет;
9. Для получения 20h6 поверхность 16 - необходимо вести обработку в три стадии - черновая обработка - 14 квалитет, получистовая обработка - 10...12 квалитет, чистовая - 9 квалитет;
10. Для получения 24,6h14 поверхность 21 - необходимо вести обработку в одну стадию - черновая обработка - 14 квалитет;
11. Для получения 16h6 поверхность 19 - необходимо вести обработку в три стадии - черновая обработка - 14 квалитет, получистовая обработка - 10...12 квалитет, чистовая обработка - 9 квалитет.
Для получения более ответственных поверхностей - после трех- кратного точения используется - шлифование (одно-, двух- кратное).
Выбор глубины резания:
1. поверхность 2 - (40h8):
припуск на обработку t=4 мм
черновая - 2,5 мм;
получистовая - 1 мм;
чистовая - 0,5 мм;
2. поверхность 1 - (56h14):
припуск на обработку t=3,5 мм
3. поверхность 29 - (42h14):
припуск на обработку t=17,5,5 мм
4. поверхность 15 - (56,23h14):
припуск на обработку t=3,27 мм
5. поверхность 14 - (38h14):
припуск на обработку t=21,5 мм
6. поверхность 9 - (29h14):
припуск на обработку t=5 мм
7. поверхность 10, 12 - (30h10):
припуск на обработку t=4 мм
черновая обработка - 2,5 мм
получистовая обработка - 1 мм
чистовая обработка - 0,5 мм
8. поверхность 11 - (28h10):
припуск на обработку t=6 мм
черновая обработка - 4 мм
получистовая обработка - 2 мм
9. поверхность 16 - (20h6):
припуск на обработку t=8 мм
черновая обработка - 4 мм
получистовая обработка - 2,5 мм
чистовая обработка - 1,5 мм
10. поверхность 21 - (56h14):
припуск на обработку t=3,4 мм
11. поверхность 19 - (16h6):
припуск на обработку t=12 мм
черновая обработка - 6 мм
получистовая обработка - 3,5 мм
чистовая обработка - 2,5 мм
Выбор подачи:
1. поверхность 2:
(при глубине резания черновая обработка t=2,5 мм - S=0,73 ммоб
получистовая обработка t=1 мм - S=0,26 ммоб
чистовая обработка t=0,5 мм - S=0,11 ммоб) (к.-2)
2. поверхность 1:
(при глубине резания черновая обработка t=3,5 мм - S=0,8 ммоб)
3. поверхность 29:
(при глубине резания черновая обработка t=17,5 мм - S=1,5 ммоб)
4. поверхность 15:
(при глубине резания черновая обработка