Разработать технологический процесс и спроектировать механический участок обработки детали Вал первичный №41526-96 с годовым выпуском 350000 штук при двух сменной работе
5. поверхность 14:
(при глубине резания черновая обработка t=21,5 мм - S=1,5 ммоб)
6. поверхность 9:
(при глубине резания черновая обработка t=5 мм - S=0,8 ммоб)
7. поверхность 10, 12:
(при глубине резания черновая обработка t=2,5 мм - S=0,73 ммоб
получистовая обработка t=1 мм - S=0,26 ммоб
чистовая обработка t=0,5 мм - S=0,11 ммоб) (к.-2)
8. поверхность 11:
(при глубине резания черновая обработка t=4 мм - S=1,2 ммоб
получистовая обработка t=2 мм - S=0,73 ммоб)
9. поверхность 16:
(при глубине резания черновая обработка t=4 мм - S=1,2 ммоб
получистовая обработка t=2,5 мм - S=0,73 ммоб
чистовая обработка t=1,5 мм - S=0,16 ммоб) (к.-9)
10. поверхность 21:
(при глубине резания черновая обработка t=3,4 мм - S=0,8 ммоб)
11. поверхность 19:
(при глубине резания черновая обработка t=6 мм - S=1,2 ммоб
получистовая обработка t=3,5 мм - S=0,8 ммоб
чистовая обработка t=2,5 мм - S=0,73 ммоб)
Выбранные значения подач корректируются с учетом поправочных коэффициентов:
(к.-23)
Кsu=1,5 - коэффициент, зависящий от инструментального материала;
Кsn=1 - коэффициент, зависящий от состояния поверхности заготовки;
Ksp=1,15 - коэффициент, зависящий от способа крепления пластин;
Ksd=0,7 - коэффициент, зависящий от диаметра детали;
Ks=1 - геометрических параметров резца;
Ksm=0,7 - коэффициент, зависящий от механических свойств материала;
Ksl=1 - вылет резца.
1. на черновой стадии обработки поверхности 2, 10, 12:
S0=0,73 1,15 1 1,15 0,7 1 0,7 1=0,47 ммоб
на черновой стадии обработки поверхности 1, 9, 15, 21:
S0=0,5 1,15 1 1,15 0,7 1 0,7 1=0,52 ммоб
на черновой стадии обработки поверхности 29, 14:
S0=1,5 1,15 1 1,15 0,7 1 0,7 1=0,97 ммоб
на черновой стадии обработки поверхности 11, 16, 19:
S0=1,2 1,15 1 1,15 0,7 1 0,7 1=0,77 ммоб
2. на получистовой стадии обработки поверхности 2, 10, 12:
S0=0,26 1,15 1 1,15 0,7 1 0,7 1=0,17 ммоб
на получистовой стадии обработки поверхности 11, 16:
S0=0,73 1,15 1 1,15 0,7 1 0,7 1=0,47 ммоб
на получистовой стадии обработки поверхность 19:
S0=0,8 1,15 1 1,15 0,7 1 0,7 1=0,52 ммоб
3. на чистовой стадии обработки поверхности 2, 10, 12:
S0=0,11 1,15 1,15 0,7 1 0,7 1=0,07 ммоб
на чистовой стадии обработки поверхность 16:
S0=0,16 1,15 1 1,15 0,7 1 0,7 1=0,1 ммоб
на чистовой стадии обработки поверхность 19:
S0=0,73 1,15 1 1,15 1,0 0,7 0,7 1=0,47 ммоб
Усилия подач:
(к.-Т3)
1. черновая обработка:
поверхности 2, 10, 12 - Рхт=250 Н, Рут=150 Н
поверхность 9 - Рхт=600 Н, Рут=250 Н
поверхности 1, 15, 21 - Рхт=380 Н, Рут=200 Н
поверхности 14, 29 - Рхт=950 Н, Рут=370 Н
поверхности 11, 16 - Рхт=540 Н, Рут=210 Н
поверхность 19 - Рхт=820 Н, Рут=340 Н
2. получистовая обработка:
поверхности 2, 10, 12 - Рхт=100 Н, Рут=25 Н
поверхность 11 - Рхт=220 Н, Рут=50 Н
поверхность 16 - Рхт=270 Н, Рут=60 Н
поверхность 19 - Рхт=400 Н, Рут=150 Н
3. чистовая обработка:
поверхности 2, 10, 12 - Рхт=50 Н, Рут=10 Н
поверхность 16 - Рхт=55 Н, Рут=15 Н
поверхность 19 - Рхт=270 Н, Рут=100 Н
Поправочные коэффициенты на силы резания:
(к.-4)
Kpm x,y=0,95 - коэффициент, зависящий от механических свойств
обрабатываемого материала;
Kpx=0,7 - коэффициент, зависящий от главного угла в плане;
Kpy=1,5 - коэффициент, зависящий от главного угла в плане;
Kpx=1,2 - коэффициент, зависящий от переднего угла;
Kpy=1,1 - коэффициент, зависящий от переднего угла;
Kpx=1,0 - коэффициент, зависящий от угла наклона режущей кромки;
Kpy=1,0 - коэффициент, зависящий от угла наклона режущей кромки.
Рхт=Рхт Kрмх Kpх Kpx Kpх Kpx
Рут=Рут Kрму Kpу Kpу Kpу Kpу
1. Черновая обработка:
поверхности 2, 10, 12:
Рхт=250 0,95 0,7 1,2 1=200 Н
Рут=100 0,95 1,5 1,1 1=156 Н
поверхности 1, 15, 21:
Рхт=380 0,95 0,7 1,2 1=305 Н
Рут=150 0,95 1,5 1,1 1=235 Н
поверхность 9:
Рхт=600 0,95 0,7 12 1=478 Н
Рут=250 0,95 1,5 1,1 1=392 Н
поверхности 14, 29:
Рхт=950 0,95 0,7 1,2 1=758 Н
Рут=370 0,95 1,5 1,1 1=580 Н
поверхности 11, 16:
Рхт=540 0,95 0,7 1,2 1=430 Н
Рут=210 0,95 1,5 1,1 1=329 Н
поверхность 19:
Рхт=820 0,95 0,7 1,2 1=654 Н
Рут=340 0,95 1,5 1,1 1=533 Н
2. Получистовая стадия обработки:
поверхности 2, 10, 12:
Рхт=100 0,95 0,7 1,2 1=80 Н
Рут=25 0,95 1,5 1,1 1=39 Н
поверхность 11:
Рхт=220 0,95 0,7 1,2 1=175 Н
Рут=50 0,95 1,5 1,1 1=78 Н
поверхность 16:
Рхт=270 0,95 0,7 1,2 1=215 Н
Рут=600 0,95 1,5 1,1 1=94 Н
поверхность 16:
Рхт=400 0,95 0,7 1,2 1=319 Н
Рут=150 0,95 1,5 1,1 1=235 Н
3. Чистовая стадия обработка:
поверхности 1, 2, 10:
Рхт=50 0,95 0,7 1,2 1=40 Н
Рут=10 0,95 1,5 1,1 1=15 Н
поверхность 16:
Рхт=55 0,95 0,7 1,2 1=45 Н
Рут=15 0,95 1,5 1,1 1=20 Н
поверхность 19:
Рхт=270 0,95 0,7 1,2 1=215 Н
Рут=100 0,95 1,5 1,1 1=156 Н
Выбор скорости резания:
на черновой стадии обработки:
Дд=159 ммин
на получистовой стадии обработки:
Дд=179 ммин
на чистовой стадии обработки:
Дд=327 м/мин
Поправочные коэффициенты:
Kvu=0,75 - в зависимости от инструментального материала;
Kvc=1,0 - в зависимости от группы обрабатываемого материала;
KvD=1,0 - в зависимости от вида обработки;
Kvm=1,5 - в зависимости от механических свойств обрабатываемого
материала;
Kv=1,1 - в зависимости от геометрических параметров резцов;
Kvт=0,7 - в зависимости от периода стойкости;
Kvж=1,0 - в зависимости от наличия охлаждения.
Дд=Дд Kvu Kvc KvD Kvm Kv Kvт Kvж
На черновой стадии:
Дд=159 0,75 1 1 1,5 1,1 0,7 1=137 ммин
На получистовой стадии:
Дд=179 0,75 1 1 1,5 1,1 0,7 1=155 ммин
На чистовой стадии:
Дд=327 0,75 1 1 1,5 1,1 0,7 1=283 ммин
Частота вращения шпинделя:
1. На черновой стадии обработки:
поверхность 2:
n=1000 V / D=1000 137 / 3,14 41,5=1051 обмин
поверхность 1:
n=1000 V / D=1000 137 / 3,14 56=779 обмин
поверхности 10, 12:
n=1000 V / D=1000 137 / 3,14 31,5=1385 обмин
поверхность 15:
n=1000 V / D=1000 137 / 3,14 65,23=775 обмин
поверхность 21:
n=1000 V / D=1000 137 / 3,14 24,6=1773 обмин
поверхность 9:
n=1000 V / D=1000 137 / 3,14 29=1504 обмин
поверхность 14:
n=1000 V / D=1000 137 / 3,14 38=1148 обмин
поверхность 29:
n=1000 V / D=1000 137 / 3,14 42=1038 обмин
поверхность 11:
n=1000 V / D=1000 137 / 3,14 30=1454 обмин
поверхность 16:
n=1000 V / D=1000 137 / 3,14 24=1817 обмин
поверхность 19:
n=1000 V / D=1000 137 / 3,14 22=1983 обмин
2. На получистовой стадии обработки:
поверхность 2:
n=1000 V / D=1000 155 / 3,14 40,5=1218 обмин
поверхность 10:
n=1000 V / D=1000 155 / 3,14 30,5=1618 обмин
поверхность 11:
n=1000 V / D=1000 155 / 3,14 28=2295 обмин
поверхность 12:
n=1000 V / D=1000 155 / 3,14 30,5=1618 обмин
поверхность 16:
n=1000 V / D=1000 155 / 3,14 21,5=2296 обмин
поверхность 19:
n=1000 V / D=1000 155 / 3,14 18,5=2668 обмин
3. На чистовой стадии обработки:
поверхность 2:
n=1000 V / D=1000 283 / 3,14 40=2253 обмин
поверхность 10:
n=1000 V / D=1000 283 / 3,14 30=3004 обмин
поверхность 12:
n=1000 V / D=1000 283 / 3,14 30=3004 обмин
поверхность 16:
n=1000 V / D=1000 283 / 3,14 20=3053 обмин
поверхность 19:
n=1000 V / D=1000 283 / 3,14 16=4632 обмин
Фактическая скорость резания:
1. Черновая стадия обработки:
поверхность 2:
Vф= D nф / 1000=3,14 41,5 1050 / 1000=136,8 ммин
поверхности 10, 12:
Vф= D nф / 1000=3,14 31,5 1250 / 1000=123,6 ммин
поверхность 1:
Vф= D nф / 1000=3,14 56 750 / 1000=131,8 ммин
поверхность 15:
Vф= D nф / 1000=3,14 56,23 750 / 1000=132 ммин
поверхность 21:
Vф= D nф / 1000=3,14 24,6 1750 / 1000=135,1 ммин
поверхность 9:
Vф= D nф / 1000=3,14 29 1500 / 1000=136,5 ммин
поверхность 14:
Vф= D nф / 1000=3,14 38 1125 / 1000=134,2 ммин
поверхность 29:
Vф= D nф / 1000=3,14 42 1025 / 1000=135,1 ммин
поверхность 11:
Vф= D nф / 1000=3,14 30 1440 / 1000=135,6 ммин
поверхность 16:
Vф= D nф / 1000=3,14 24 1800 / 1000=135,6 ммин
поверхность 19:
Vф= D nф / 1000=3,14 22 1950 / 1000=134,7 ммин
2. Получистовая стадия обработки:
поверхность 2:
Vф= D nф / 1000=3,14 40,5 1050 / 1000=133,5 ммин
поверхность 10:
Vф= D nф / 1000=3,14 30,5 1600 / 1000=153,2 ммин
поверхность 11:
Vф= D nф / 1000=3,14 28 1750 / 1000=153,8 ммин
поверхность 12:
Vф= D nф / 1000=3,14 30,5 1600 / 1000=153,2 ммин
поверхность 16:
Vф= D nф / 1000=3,14 21,5 2250 / 1000=151,8 ммин
поверхность 19:
Vф= D nф / 1000=3,14 18,5 2500 / 1000=145,2 ммин
3. На чистовой стадии:
поверхность 2:
Vф= D nф / 1000=3,14 40 2500 / 1000=282 ммин
поверхности 10, 12:
Vф= D nф / 1000=3,14 30 2500 / 1000=235 ммин
поверхность 16:
Vф= D nф / 1000=3,14 20 2500 / 1000=157 ммин
поверхность 19:
Vф= D nф / 1000=3,14 16 2500 / 1000=130 ммин
Проверка выбранных режимов резания по мощности привода главного движения:
Nвд=11 кВт
N=(Nт Vф / Дд) КN (к.21, 24)
1. На черновой стадии обработки:
KN=1,1
Nт=5,8 кВт
поверхность 2:
N=5,8 136,8 1,1 / 137=6,4 кВт
поверхности 10, 12:
N=5,8 123,6 1,1 / 157=5,7 кВт
поверхность 1:
N=5,8 131,8 1,1 / 137=6,1 кВт
поверхность 15:
N=5,8 132 1,1 / 137=6,1 кВт
поверхность 21:
N=5,8 135,1 1,1 / 137=6,29 кВт
поверхность 9:
N=5,8 135,5 1,1 / 137=6,3 кВт
поверхность 14:
N=5,8 134,2 1,1 / 137=6,2 кВт
поверхность 29:
N=5,8 135,1 1,1 / 137=6,29 кВт
поверхность 16:
N=5,8 135,6 1,1 / 137=6,3 кВт
поверхность 19:
N=5,8 135,6 1,1 / 137=6,3 кВт
2. На получистовой стадии обработки:
KN=1,1
Nт=4,5 кВт
поверхность 2:
N=4,5 133,5 1,1 / 155=4,2 кВт
поверхность 10, 12:
N=4,5 153,2 1,1 / 155=4,89 кВт
поверхность 16:
N=4,5 151,8 1,1 / 155=4,84 кВт
поверхность 19:
N=4,5 145,2 1,1 / 155=4,6 кВт
поверхность 11:
N=4,5 153,8 1,1 / 155=4,9 кВт
3. На чистовой стадии обработки:
KN=1,2
Nт=7,1 кВт
поверхность 2:
N=7,1 282 1,2 / 283=8,5 кВт
поверхности 10, 12:
N=7,1 235 1,2 / 283=7 кВт
поверхность 16:
N=7,1 157 1,2 /283=4,7 кВт
поверхность 19:
N=7,1 130 1,2 / 283=3,9 кВт
Минутная подача:
Sм=S0 nф
1. На черновой стадии:
поверхность 2:
Sм=0,47 1050=493,5 мммин
поверхности 10, 12:
Sм=0,47 1250=587,5 мммин
поверхность 1:
Sм=0,52 750=390 мммин
поверхность 9:
Sм=0,52 1500=780 мммин
поверхность 15:
Sм=0,52 750=390 мммин
поверхность 21:
Sм=0,52 1750=910 мммин
поверхность 11:
Sм=0,77 1440=1108 мммин
поверхность 14:
Sм=0,97 1125=1091 мммин
поверхность 29:
Sм=0,97 1025=994 мммин
поверхность 16:
Sм=0,77 1800=1386 мммин
2. На получистовой стадии:
поверхность 2:
Sм=0,17 1050=178,5 мммин
поверхности 10, 12:
Sм=0,17 1600=272 мммин
поверхность 16:
Sм=0,47 2250=1057,5 мммин
поверхность 19:
Sм=0,52 2500=1300 мммин
3. На чистовой стадии:
поверхность 2:
Sм=0,07 2250=157,5 мммин
поверхность 10, 12:
Sм=0,07 2500=175 мммин
поверхность 16:
Sм=0,1 2500=250 мммин
поверхность 19:
Sм=0,47 2500=1175 мммин
Определение времени цикла автоматической работы станка по программе:
(для станка 16К20Т1 время фиксации револьверной головки tиф=2 с, время поворота револьверной головки на одну позицию tип=1 с)
1. На черновой стадии:
То=Lрх / Sм
поверхность 2:
То=13,2 / 493,5=0,02 мин
поверхность 10:
То=17,5 / 587,5=0,03 мин
поверхность 12:
То=19 / 587,5=0,03 мин
поверхность 1:
То=7 / 390=0,017 мин
поверхность 9:
То=4,4 / 780=0,005 мин
поверхность 15:
То=12,7 / 390=0,032 мин
поверхность 21:
То=36 910=0,04 мин
поверхность 14:
То=16 / 1091=0,014 мин
поверхность 11:
То=4,5 / 1108=0,004 мин
поверхность 29:
То=14,23 / 994=0,01 мин
поверхность 16:
То=51,5 / 1386=0,04 мин
поверхность 19:
То=23 / 1500=0,15 мин
Тца=0,2570,26 мин=15,42 с
2. На получистовой стадии:
поверхность 2:
То=13,2 / 178,5=0,073 мин
поверхность 10:
То=17,5 / 272=0,064 мин
поверхность 12:
То=19 / 272=0,069 мин
поверхность 16:
То=51,5 / 1057,5=0,048 мин
поверхность 19:
То=23 / 1300=0,017 мин
поверхность 11:
То=4,5 / 822,5=0,005 мин
Тца=0,2760,28 мин=16,56 с
3. На чистовой стадии:
поверхность 2:
То=13,2 157,5=0,083 мин
поверхность 10:
То=17,5 / 175=0,1 мин
поверхность 12:
То=19 / 175=0,1 мин
поверхность 16:
То=51,5 / 250=0,2 мин
поверхность 19:
То=23 / 1175=0,019 мин
Тца=0,502 мин=30,12 с
Всего: Тца=1,035 мин=62,1 с
Вспомогательное время:
Тв=Туст+Топ+Тизм=0,14+0,11+0,87=1,12 мин
Туст=0,14 мин
Топ=0,11 мин
Тизм=((2 0,1)+(2 0,2)+(0,09 3))=0,87 мин
время на обслуживание рабочего места, отдых и личные надобности - 4%
Штучное время:
Дд=(Тус+Тв) (1+((аобсл+аотл) / 100))=(1,035+1,12) (1+0,08)=2,32 мин
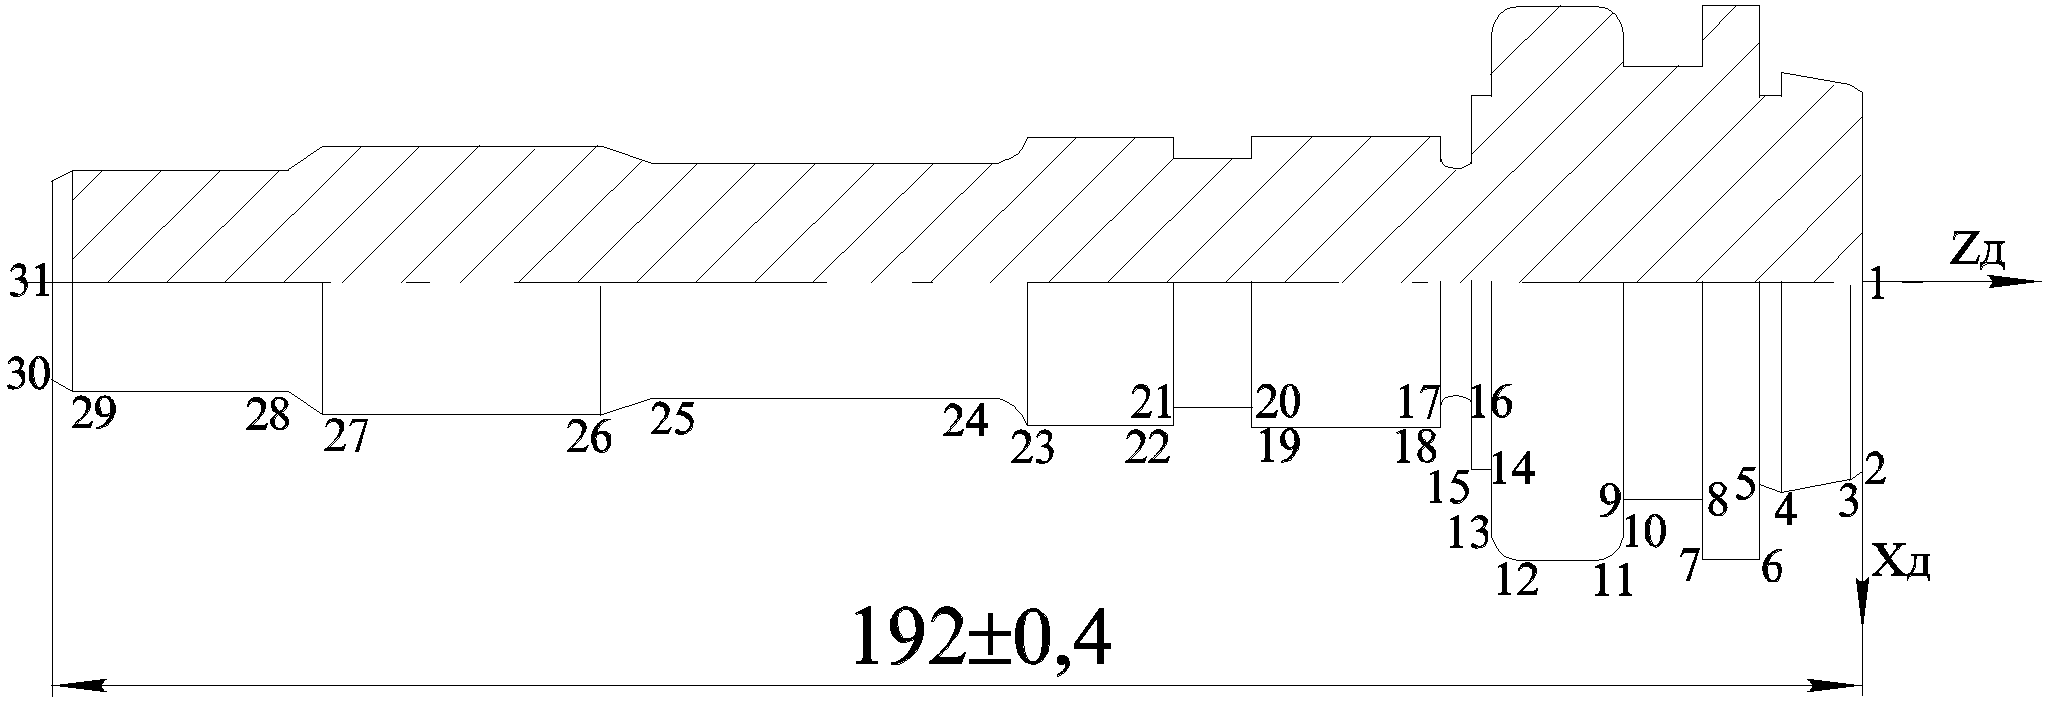
Координаты опорных точек контуров тел вращения детали “Первичный вал” изготавливаемой на токарном станке с ЧПУ за два установа в прямой и обратной ориентации относительно ее расположения на чертеже:
Установ 1:
Установ 2:
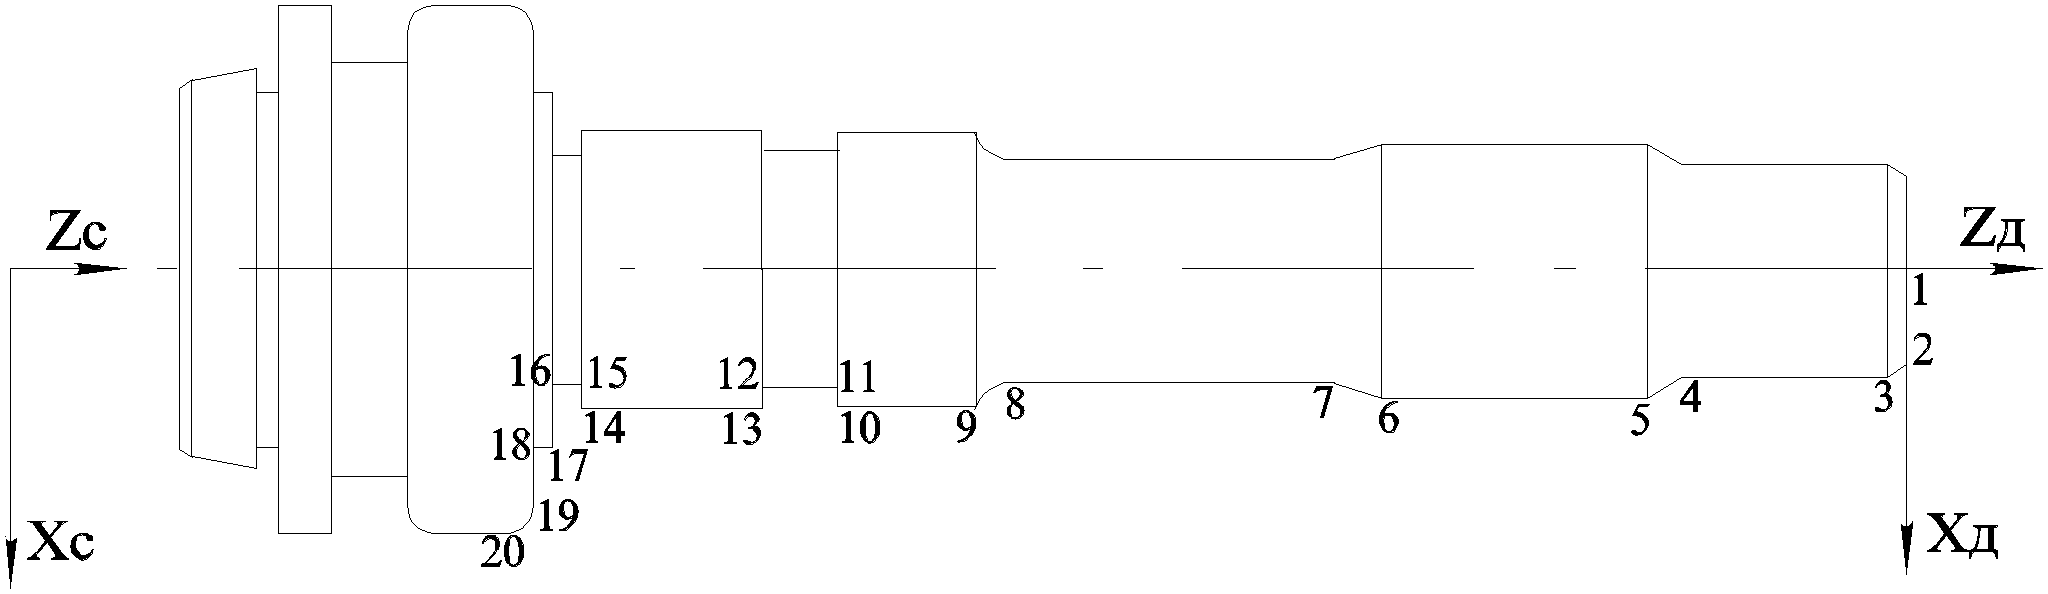
-
Точка п./п.
Координаты [мм]
Z
X
Установ 1:
1 192 0 2 192 39 (X2) 3 Z3 40 4 Z4 X4 5 Z5 X5 6 Z6 X6 7 Z7 X7 8 Z8 X8 9 Z9 X9 10 170 X10 11 Z11 X11 12 Z12 56,23
-
Точка п/п
Координаты [мм]
Z
X
Установ 2:
1 192 0 2 192 X2 3 Z3 16 4 Z4 X4 5 Z5 X5 6 Z6 X6 7 Z7 X7 8 Z8 X8 9 Z9 30 10 Z10 X10 11 Z11 X11 12 Z12 X12 13 Z13 X13 14 Z14 X14 15 Z15 X15 16 Z16 X16 17 Z17 X17 18 Z18 X18 19 Z19 55,63 20 Z20 56,23
1 Установ:
X2=X3-0,5 2=40-1=39 мм
Z3=Z1-1=191 мм
Z4=Z3-10,2=180,8 мм
X4=X3+0,4 2=41,8 мм
X5=X4-0,8=41 мм
Z5=Z4-1,4=179,4 мм
Z6=Z4-1,4=179,4 мм
X6=X5+15=56 мм
X7=X5+15=56 мм
Z7=Z6-4=175,4 мм
Z8=Z6-4=175,4 мм
X8=X7-14=42 мм
X9=X7-14=42 мм
X10=X9+13,63=55,63 мм
Z9=Z8-5,4=170 мм
Z10=Z8-5,4=170 мм
Z11=Z10-0,3=169,7 мм
X11=X10+0,3 2=56,23 мм
X12=X10+0,3 2=56,23 мм
Z12=Z11-13,1=156,6 мм
Установ 2:
X2=X3-2 2,5=11 мм
X3=16 мм
X4=16 мм
Z3=Z2-2,5=189,5 мм
Z4=Z3-18,5=171 мм
Z5=Z4-6=165 мм
X5=X4+6,3=24,6 мм
X6=X4+6,3=24,6 мм
Z6=Z5-34=131 мм
Z7=Z6-7,5=132,5 мм
X7=X6-2,3 2=20 мм
X8=X6-2,3 2=20 мм
Z8=Z7-36=87,5 мм
Z9=Z8-16=71,5 мм
X9=X8+5 2=30 мм
X10=X8+5 2=30 мм
Z10=Z9-17=54,5 мм
Z11=Z9-17=54,5 мм
Z12=Z11-2,5=52 мм
Z13=Z11-2,5=52 мм
X11=X10-2=28 мм
X12=X10-2=28 мм
X13=X12+2=30 мм
X14=X12+2=30 мм
Z14=Z13-13,3=38,7 мм
Z15=Z13-13,3=38,7 мм
X15=X14-0,5=29,5 мм
X16=X14-0,5=29,5 мм
Z16=Z15-2,2=36,5 мм
Z17=Z15-2,2=36,5 мм
X17=X16+4,75 2=38 мм
X18=X16+4,75 2=38 мм
Z18=Z17-0,8=35,7 мм
Z19=Z17-0,8=35,7 мм
X19=X18+8,815 2=55,63 мм
X20=X19+0,8 2=56,23 мм
Z20=Z19-0,3=35,4 мм
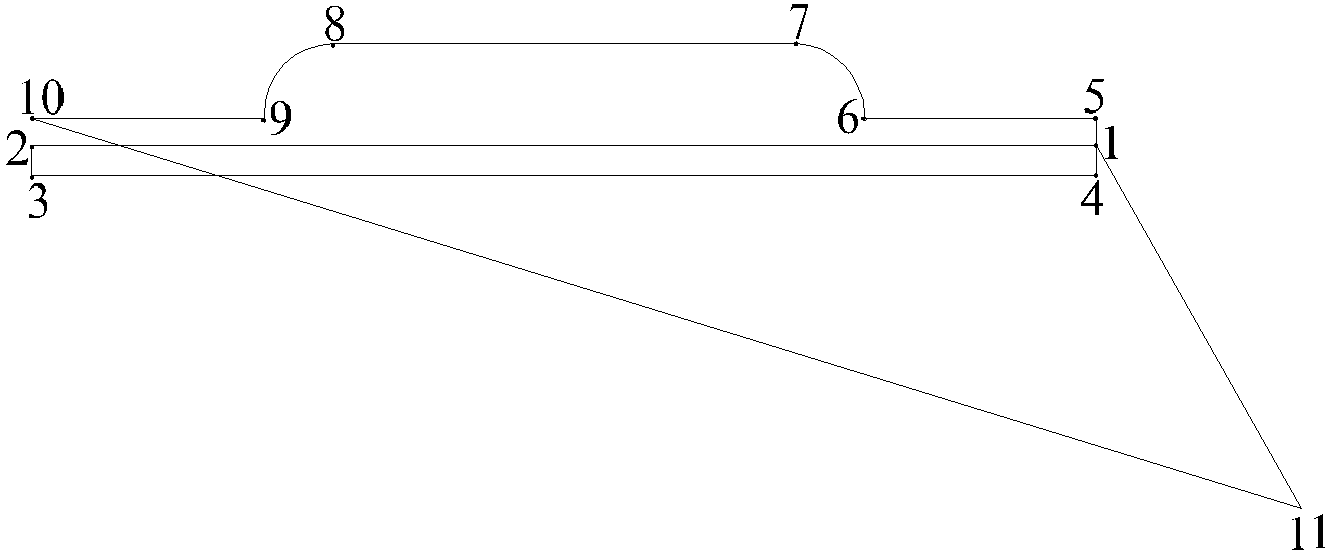
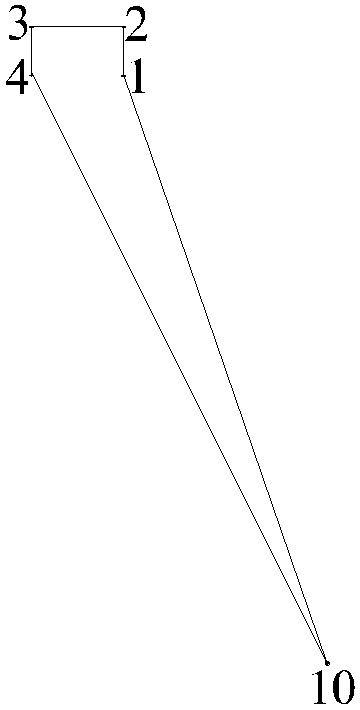
Траектории перемещений:
Установ 1:
Инструмент 1: Инструмент 2:
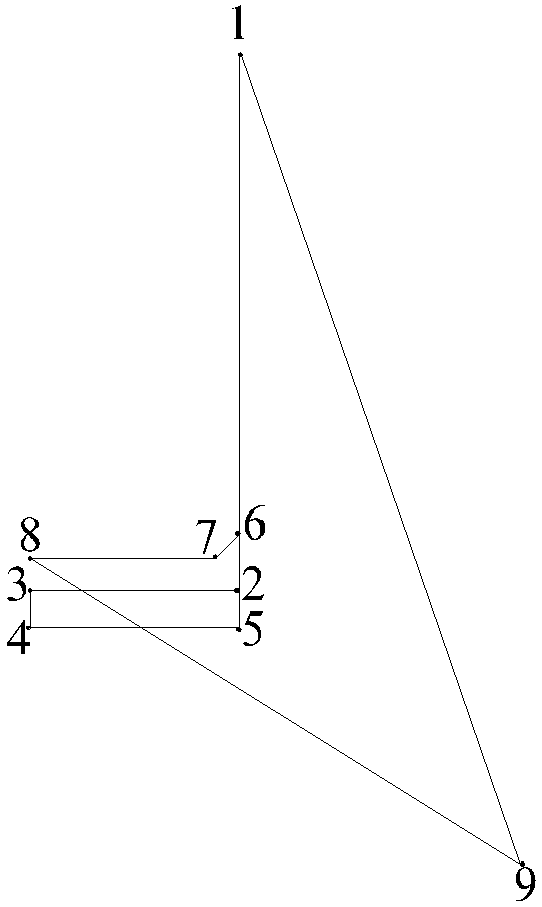
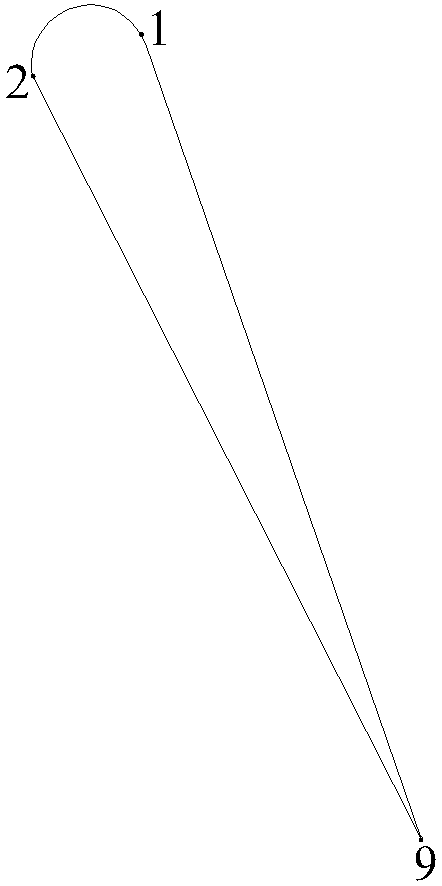
Инструмент 1: Инструмент 3:
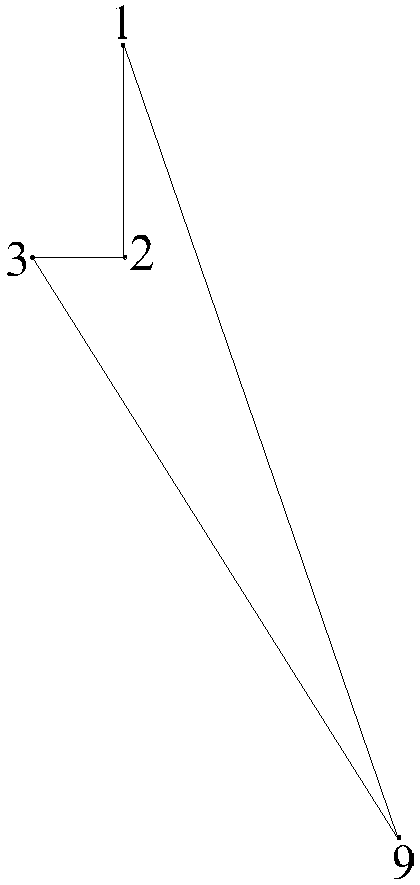
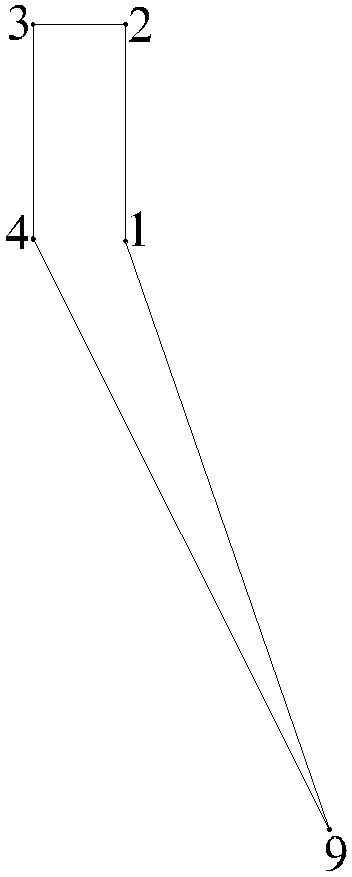
Инструмент 1:
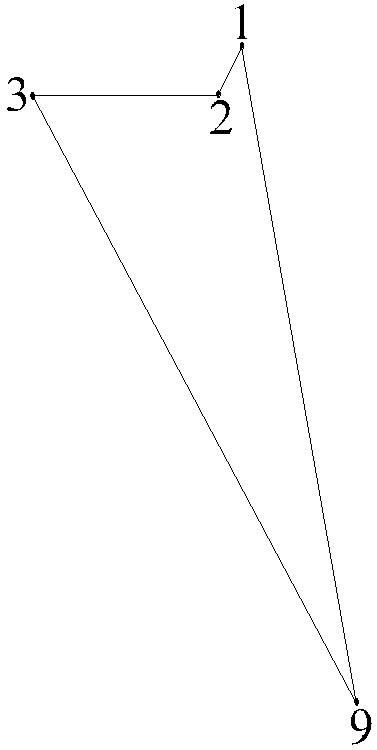
Установ 2:
Инструмент 1:
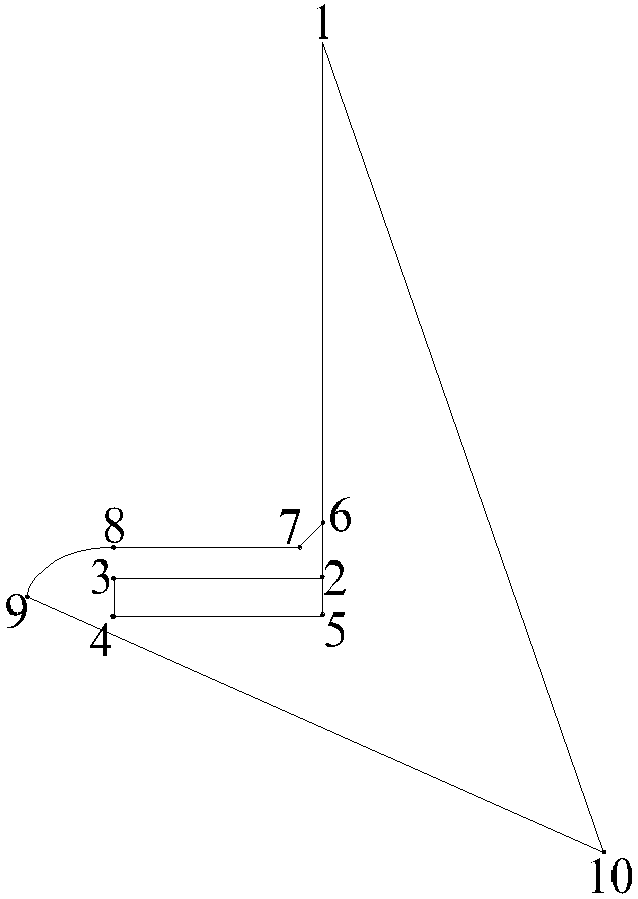
Инструмент 4:
Инструмент 3: Инструмент 1:
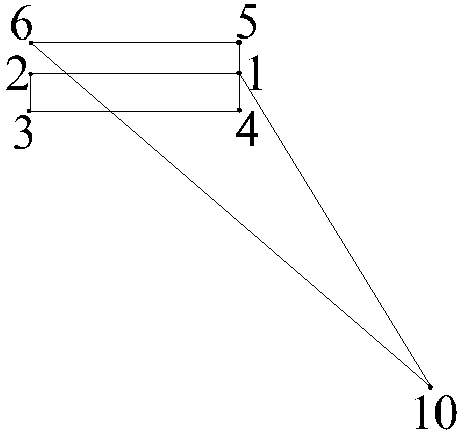
Инструмент
2: