Разработать технологический процесс и спроектировать механический участок обработки детали Вал первичный №41526-96 с годовым выпуском 350000 штук при двух сменной работе
Программа обработки:
Установ 1:
N1 M03
N2 G96
N3 P2500
N4 P700
N5 S300
N6 T1
N7 G94
N8 X5000
N9 Z19200
N10 Z100
N11 X4000
N12 F700
N13 X4200
N14 Z-1100
N15 X4100-45
N16 X4180
N17 Z-1080
N18 T2
N19 C12
N20 Z-100 *
N21 X4100 *
N22 X5600
N23 Z-1570
N24 T3
N25 C75
N26 X4200
N27 Z-2200
N28 X5563
N29 Z-2200
N30 X5623-45
N31 Z-2230
N32 X5623
N33 Z-3540
N34 M02
Установ 2:
N1 M03
N2 G96 *
N3 P2500 *
N4 P700 *
N5 S300
N6 T1
N7 G94
N8 X2000
N9 Z19200
N10 Z100 *
N11 X1100
N12 F700
N13 X2200
N14 Z-2700
N15 X1600-45
N16 Z-2100
N17 C13
N18 X300 *
N19 Z-2700 *
N20 X2460
N21 Z-6100
N22 C13
N23 X300 *
N24 Z-6850
N25 G94
N26 X2400
N27 Z-10500
N28 X2000
N29 Z-10450
N30 C13
N31 X1600 *
N32 Z-12050
N33 G64
N34 X3400
N35 Z-3500
N36 X3000
N37 Z-13750
N38 T3
N39 G75
N40 X2800
N41 Z-14000
N42 T1
N43 G94
N44 X3000
N45 Z-15330
N46 T2
N47 X3800
N48 Z-15550
N49 X800 *
N50 Z-15630
N51 X5563
N52 Z-15660
N53 X5623
N54 Z-15660
N55 M02
N56 M05
Определение аналитическим методом операционных припусков и межоперационных размеров для обработки детали “Первичный вал”:
Заготовка - поковка;
материал - сталь 35Х;
масса заготовки- 1,6 кг;
масса детали - 1,17 кг;
способ крепления - 3-х кулачковый самоцентр. патрон
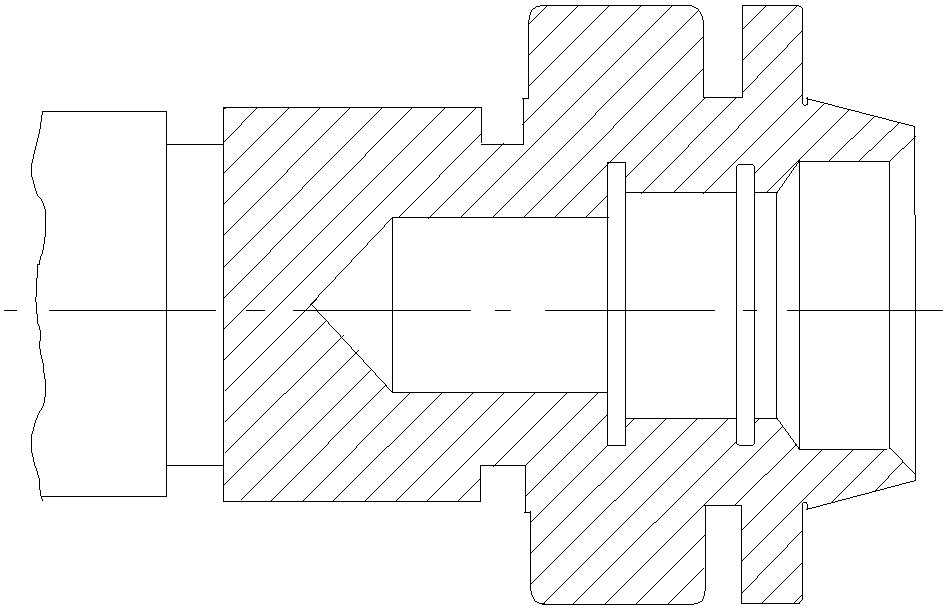
Маршрут обработки:
1. Сверление 21;
2. зенкерование 22,6;
3. развертывание 23;
4. Чистовое шлифование
Формула для обработки внутренних поверхностей:
2zimin=2((Rz+h)i-1+(2Ei-1+E2i))
Значение Rz и h берем из заготовки
Rz=160, h=200
Определяем Е (Еn=Еб+1) Еn=yl=0,9 29=26,1 мкм
1. Сверление
Rz, h - берем из заготовки
Rz=160, h=200 (12 квалитет)
Еi=0 (стр.48 т.18)
2zimin=2((160+200)+26,12)=746,1 мкм=0,74 мм
2. Зенкерование чистовое:
где i - чистовое знкерование, а i-1 - сверление
Rz=50, h=70 (10 квалитет)
Ек=26,1 мкм
2zimin=2 ((Rz+h)+(2Eб-1+Еi2)=2 ((50+70)+26,12)=
=266,1 мкм=0,26 мм
3. Развертывание тонкое:
где i - тонкое развертывание, а i-1 - чистовое зенкерование
Rz=32, h=30 (8 квалитет)
2zimin=2 ((32+30)+26,12)=150,1 мкм=0,15 мм
4. Шлифование:
где i - шлифование, а i-1 - тонкое развертывание
Rz=5, h=10 (2 квалитет)
2zimin=2 ((1,0+5)+26,12)=56,1 мкм=0,0561 мм
5. Определение допусков на деталь:
ТDзаг=250-(-250)=500 мкм=0,5 мм
ТDсверл=210 мкм=0,21 мм
ТDзенкер=84 мкм=0,084 мм
ТDразв=33 мкм=0,033 мм
ТDшлиф=21 мкм=0,021 мм
6. Определение межоперационных размеров:
Dmax=23,35
Dmin=23,33
а. Определение размеров под шлифование:
Dmaxi-1=Dmaxi-2zmini=23,351-0,0561=23,294 mm=23,2 mm
Dmini=Dmaxi-1-Tdi-1=29,2949-0,033=23,2619 mm=23,26 mm
б. Определение размеров под развертывание:
Dmaxi-1=Dmaxi-2zmini=23,2949-0,15=23,1449 mm=23,15 mm
Dmini-1=Dmaxi-1-Tdi-1=23,1449-0,084=23,0009 mm=23,06 mm
в. Определение размеров под зенкерование
Dmaxi-1=Dmaxi-2zmini=23,1449-0,26=22,8849 mm=22,89 mm
Dmini-1=Dmaxi-1-Tdi-1=22,8849-0,21=22,6749 mm=22,69 mm
г. Определение размеров под сверление:
Dmaxi-1=Dmaxi-2zmini=22,8849-0,7461=22,1388 mm=22,14 mm
Dmini-1=Dmaxi-1-Tdi-1=22,1388-0,5=21,6388 mm=21,64 mm
Все значения заносим в таблицу:
|
Элемент поверхности детали и маршрут обработки |
Элементы припуска |
2zmin |
Расчетный размер |
TD мкм |
Принимаемые размеры |
Предельные припуски |
|||||
|
Rz |
h |
|
Ei |
dmax |
dmin |
2zmax |
2zmin |
||||
|
Ковка |
160 | 200 | 26,1 | - | - | 21,6318 | 500 | 22,14 | 21,64 | - | - |
|
Сверление |
50 | 70 | 26,1 | 0 | 746 | 22,0749 | 210 | 22,89 | 22,68 | 1036 | 746 |
|
Зенкерование |
32 | 30 | 26,1 | 0 | 266 | 23,0609 | 84 | 23,15 | 23,06 | 392 | 266 |
|
Развертывание |
5 | 10 | 16,1 | 0 | 150 | 23,2816 | 33 | 23,3 | 23,26 | 201 | 150 |
|
Шлифование |
4 | 6 | 261 | 0 | 56 | 23,33 | 21 | 23,35 | 23,33 | 68 | 55 |
2zmax=2zmin-Tdi-1-Tdi=746+500-210=1036 мкм
2zmax=266+210-84=392 мкм
2zmax=150+84-33=201 мкм
2zmax=56+35-21=68 мкм
Проверка:
TDз-TDд=2zmax-2zmin=1697-1218=479 мкм=0,5 мм
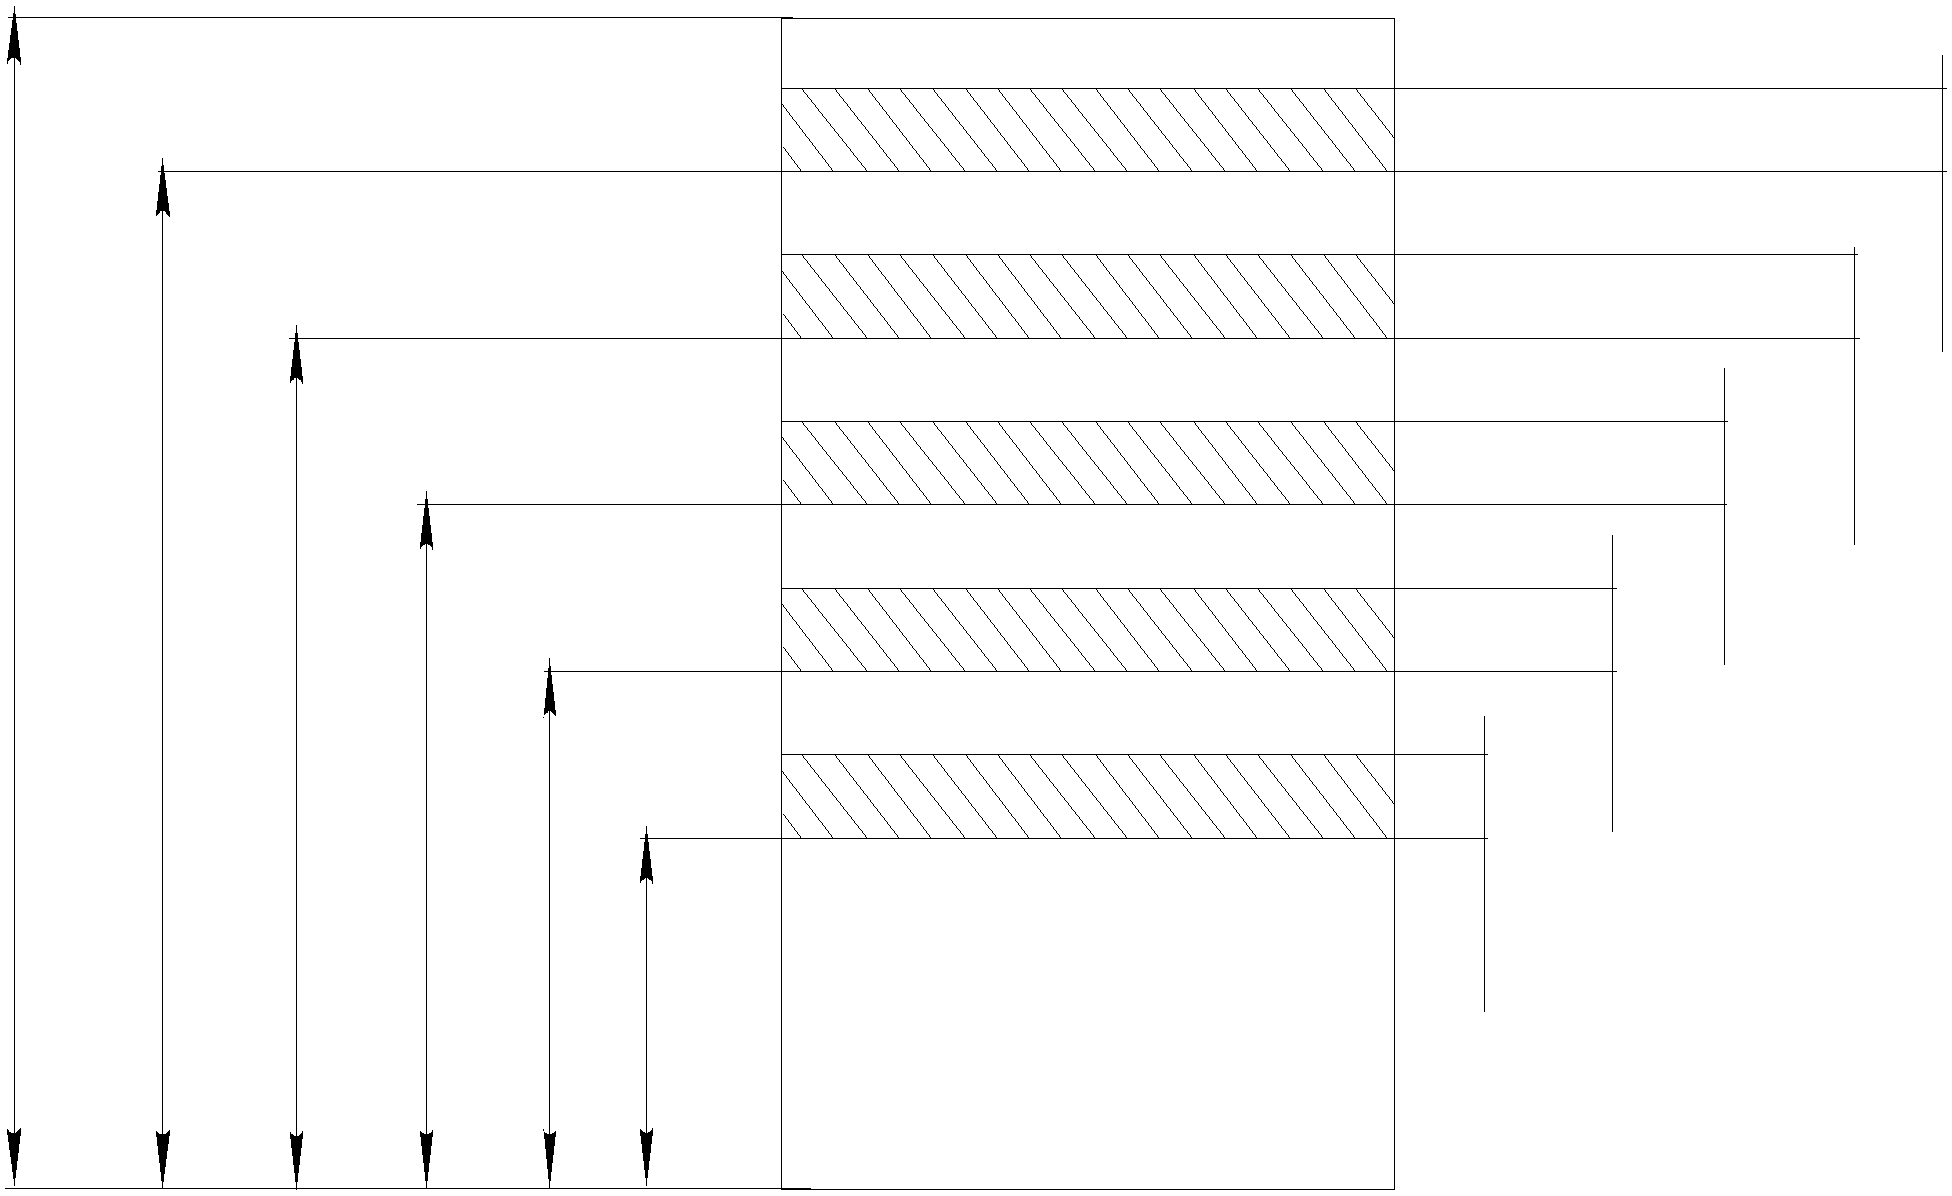
Определение аналитическим методом операционных припусков и межоперационных размеров для обработки детали “Первичный вал”:
поверхность 30
Заготовка - поковка;
материал - сталь 35Х;
масса заготовки- 1,6 кг;
масса детали - 1,17 кг;
способ крепления - 3-х кулачковый самоцентр. Патрон
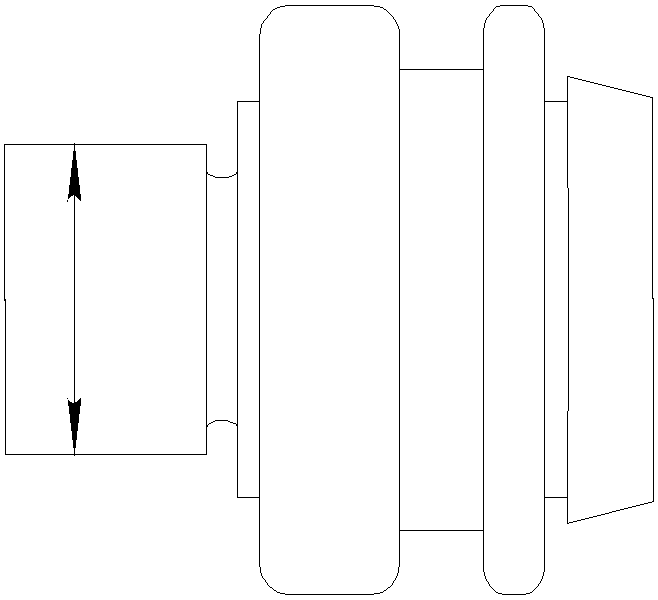
Маршрут обработки:
1. Черновое точение;
2. Чистовое точение;
3. Чистовое шлифование;
4. Тонкое шлифование.
Формула для обработки наружных поверхностей:
2zimin=2((Rz+h)i-1+(2Ei-1+E2i))
(вал точный 7...6 квалитет, 7...9 класс шероховатости)
1. Черновое точение:
Значение Rz и h берем из заготовки (стр.186 т.12)
Rz=160, h=200 (12 квалитет)
Еi=0 (стр.48 т.18)
Определяем Еi+1 (Ек=Еi+1)
Ек=к l=2 192=384 мкм
2zimin=2((160+200)+3842)=1104 мкм=1,104 мм
2. Чистовое точение:
где i - чистовое точение, а i-1 - черновое точение
Rz=125, h=120
ост=Ку з=0,05 384=19,2 мкм
з - кривизна заготовки
2zimin=2 ((125+120)+19,22)=
=509,2 мкм=0,509 мм
3. Чистовое шлифование:
где i - чистовое шлифование с т/о, а i-1 - чистовое точение
Rz=40, h=40
ост=Ку з=0,02 384=7,68 мкм
Еi=0 - так как способ крепления не изменился
2zimin=2 ((40+40)+15,362)=175,36 мкм=0,175 мм
4. Тонкое лифование:
где i - тонкое шлифование, а i-1 - чистовое шлифование
Rz=5, h=5
ост=Ку з=0,02 384=7,68 мкм
Еi=0 - так как способ крепления не изменился
2zimin=2 ((5+5)+7,682)=27,68 мкм=0,027 мм
5. Определение допусков на деталь:
ТDзаг=250-(-250)=500 мкм=0,5 мм (стр.8 т.4)
ТDчерновое точение=210 мкм=0,21 мм
ТDчистовое точение=84 мкм=0,084 мм
ТDчистовое шлифование=33 мкм=0,033 мм
ТDтонкое шлифование=21 мкм=0,021 мм
6. Определение межоперационных размеров:
Dmax=30,014 мкм
Dmin=30,002 мкм
а. Определение размеров под тонкое шлифование:
Dmaxi-1=Dmaxi-2zmini=30,002+0,027=30,029 mm=30,03 mm
Dmini=Dmaxi-1-Tdi-1=30,029+0,025=30,054 mm=30,05 mm (стр.178 ф.20)
б. Определение размеров под чистовое шлифование:
Dmaxi-1=Dmaxi-2zmini=30,029+0,175=30,204 mm=30,2 mm
Dmini-1=Dmaxi-1-Tdi-1=30,204+0,1=30,304 mm=30,3 mm
в. Определение размеров под чистовое точение:
Dmaxi-1=Dmaxi-2zmini=30,204+0,509=30,713 mm=30,7 mm
Dmini-1=Dmaxi-1-Tdi-1=30,713+0,25=30,963 mm=30,96 mm
г. Определение размеров под черновое точение:
Dmaxi-1=Dmaxi-2zmini=30,713+1,104=31,817 mm=31,82 mm
Dmini-1=Dmaxi-1-Tdi-1=31,217+2,5=34,317 mm=34,32 mm
Все значения заносим в таблицу:
|
Элемент поверхности детали и маршрут обработки |
Элементы припуска |
2zmin |
Расчетный размер |
TD мкм |
Принимаемые размеры |
Предельные припуски |
|||||
|
Rz |
h |
|
Ei |
dmax |
dmin |
2zmax |
2zmin |
||||
|
Ковка |
160 | 200 | 384 | - | - | 31,817 | 2500 | 34,32 | 31,82 | - | - |
|
Черновое точение |
125 | 120 | 19,2 | 0 | 1104 | 30,713 | 250 | 30,96 | 30,7 | 3354 | 1101 |
|
Чистовое точение |
40 | 40 | 17,28 | 0 | 502 | 30,204 | 100 | 30,3 | 30,2 | 652 | 502 |
|
Чистовое шлифование |
5 | 5 | 15,36 | 0 | 175 | 30,029 | 25 | 30,05 | 30,03 | 250 | 175 |
|
Тонкое шлифование |
2,5 | 5 | 7,68 | 0 | 27 | 30,002 | 16 | 30,01 | 30,002 | 36 | 27 |
2zmax=2zmin-Tdi-1-Tdi=1104+2500-250=3354 мкм
2zmax=502+250-100=652 мкм
2zmax=175+100-25=250 мкм
2zmax=27+25-16=36 мкм
Проверка:
TDз-TDд=2zmax-2zmin=4292-1808=2484 мкм=2,5 мм
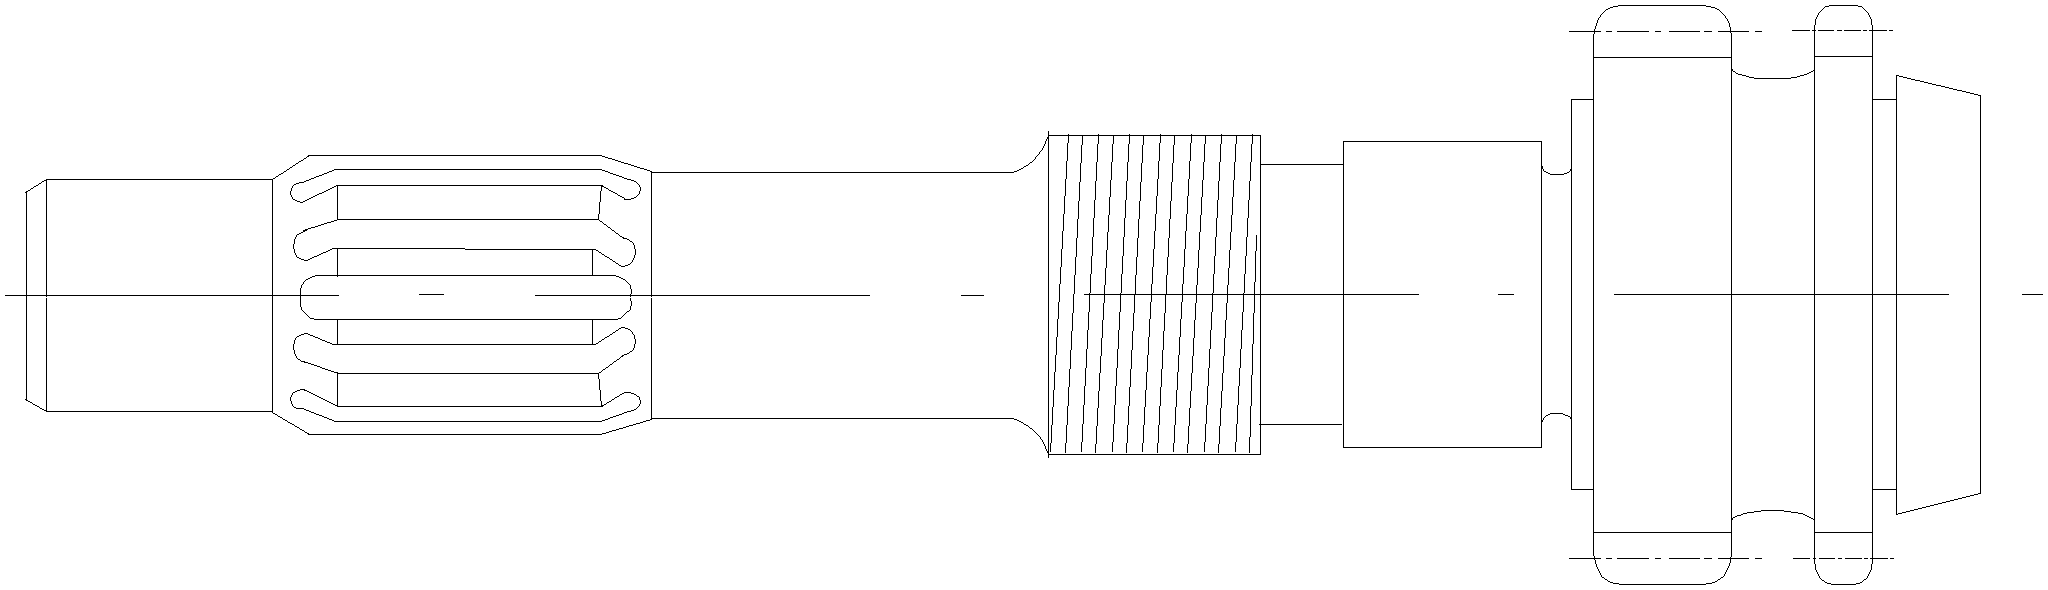
Годовая программа - 350000;
заготовка - поковка;
материал - Сталь 35Х;
масса заготовки - 1,6 кг;
масса детали - 1,17 кг;
режим работы - двух сменный.
|
№ оп. |
Наименование операции, модель станка |
То мин |
Тпз мин |
Твсп мин |
Разряд |
Тшт мин |
| 005 | Фрезерно-центровальная, МР-77Н | 0,17 | 27 | 0,87 | 3 | 1,08 |
| 010 | Гидрокопировальная, 1713 | 0,5 | 20 | 0,6 | 2 | 1,18 |
| 015 | Гидрокопировальная, 1708 | 0,13 | 17 | 0,6 | 2 | 0,82 |
| 020 | Токарно-автоматная, 1А240П-8 | 6,07 | 30 | 0,85 | 3 | 7,48 |
| 025 | Шлиценакатная, ШН-2 | 1,01 | 20 | 0,3 | 4 | 1,4 |
| 030 | Зубодолбежная, 5М14 | 0,58 | 20 | 0,35 | 3 | 1,04 |
| 035 | Зубодолбежная, 5В12 | 1,08 | 23 | 0,54 | 3 | 1,75 |
| 040 | Зубозакругляющая, 5А580 | 0,68 | 20 | 0,45 | 3 | 1,26 |
| 045 | Зубошевинговальная, 5717С-1 | 0,84 | 20 | 0,36 | 4 | 1,29 |
| 050 | Т/о, ТВЧ | |||||
| 055 | Агрегатно-сверлильная | 0,16 | 17 | 0,39 | 3 | 0,59 |
| 060 | Круглошлифовальная, 3Б161 | 0,56 | 20 | 0,4 | 4 | 1,03 |
| 065 | Круглошлифовальная, 3Б161 | 0,34 | 20 | 0,4 | 4 | 0,79 |
| 070 | Круглошлифовальная, 3Б161 | 0,48 | 20 | 0,35 | 4 | 0,89 |
| 075 | Круглошлифовальная, 3М151 | 0,15 | 17 | 0,35 | 4 | 0,54 |
| 080 | Внутришлифовальная, 3А277 | 0,47 | 20 | 0,4 | 4 | 0,94 |
| 085 | Резьбофрезерная, КТ44А | 2,4 | 24 | 0,85 | 4 | 3,51 |
1. Обоснование типа производства:
Основной характеристикой типа производства является коэффициент закрепления операции за оборудованием, который рекомендуется в следующих величинах:
Кз.о.=1 - массовое производство;
Кз.о.=2...10 - крупносерийное производство;
Кз.о.=11...20 - серийное производство;
Кз.о.=21...40 - мелкосерийное производство;
Кз.о.=40 и более - серийное производство
Кзо=Fд Кз 60 / (Nгод Тшт ср (1+Кнал))=
=3926,6 0,82 60 / (350000 1,6 (1+0,05))=0,33
Принимаем Кз.о.=1, что соответствует массовому типу производства.
Массовый тип производства характеризуется узкой номенклатурой и большим объемом выпуска изделий, непрерывно изготовляемых или ремонтируемых в течение продолжительного времени.
Массовое производство характеризуется также установившимся объектом производства, что при значительном объеме выпуска продукции обеспечивает возможность закрепления операции за определенном оборудованием с расположением его в технологической последовательности и с широким применением специализированного и специального оборудования, механизацией и автоматизацией производственных процессов при строгом соблюдении принципов взаимозаменяемости, обеспечивающих резкое сокращение трудоемкости сборочных работ.
Оборудование - специальное (низкая себестоимость) и располагается в порядке выполнения технологического процесса;
Сборка производится по принципу полной взаимозаменяемости;
Квалификация: рабочего - низкая;
наладчика - высокая.
Форма организации труда - полно - поточная, переменно - поточная, непрерывно - поточная.
Fд=Крд Тсм S (1- L / 100)=253 8 2 (1-3 / 100)=3926,6 ч
Тшт ср=(Тшт1+Тшт2+ ... Тштn) / n=(1,08+1,18+0,82+7,48+1,4+1,04+1,75+1,26+1,29+0,59+1,03+0,79+0,89+0,54+0,94+3,51) / 16=1,6 мин
2. Определение такта производства:
r=Fд 60 / Nгод=3926,6 60 / 350000=0,67 мин
Определение темпа работы участка:
=Nгод / Fд=350000 / 3926,6=89 дет/час
3. Потребное количество оборудования:
Ср=Тштi / ri
Ср1=1,04 / 0,67=1,61 ст=2 ст
Ср2=1,18 / 0,67=1,76 ст=2 ст
Ср3=0,82 / 0,67=1,23 ст=2 ст
Ср4=7,48 / 0,67=11,2 ст=12 ст
Ср5=1,4 0,67=2,1ст=3 ст
Ср6=1,04 / 0,67=1,56 ст=2 ст
Ср7=1,75 / 0,67=2,62 ст=3 ст
Ср8=1,26 / 0,67=1,88 ст=2 ст
Ср9=1,29 / 0,69=1,93 ст=2ст
Ср10=0,59 / 0,67=0,88 ст=1 ст
Ср11=1,03 / 0,67=1,54 ст=2 ст
Ср12=0,79 / 0,67=1,2 ст=2 ст
Ср13=0,89 / 0,67=1,33 ст=2 ст
Ср14=0,54 / 0,67=0,81 ст=1 ст
Ср15=0,94 / 0,67=1,4 ст=2 ст
Ср16=3,51 / 0,67=5,24 ст=6 ст
Расчет коэффициента загрузки оборудования:
Кзагрi=Срасчi / Cпринi
Кзагр1=Ср1 / Сп1=1,61 / 2=0,805
Кзагр2= Ср2 / Сп2=1,76 / 2=0,88
Кзагр3= Ср3 / Сп3=1,23 / 2=0,62
Кзагр4= Ср4 / Сп4=11,2 / 1,2=0,93
Кзагр5= Ср5 / Сп5=1,1 / 3=0,7
Кзагр6= Ср6 / Сп6=1,56 / 2=0,78
Кзагр7= Ср7 / Сп7=2,26 / 3=0,873
Кзагр8= Ср8 / Сп8=1,88 / 2=0,94
Кзагр9= Ср9 / Сп9=1,93 / 2=0,965
Кзагр10= Ср10 / Сп10=0,88 / 1=0,88
Кзагр11= Ср11 / Сп11=1,54 / 2=0,77
Кзагр12= Ср12 / Сп12=1,2 / 2=0,6
Кзагр13= Ср13 / Сп13=1,33 / 2=0,67
Кзагр14= Ср14 / Сп14=0,81 / 1=0,81
Кзагр15= Ср15 / Сп15=1,4 / 2=0,7
Кзагр16= Ср16 / Сп16=0,24 / 6=0,87
Средний коэффициент загрузки оборудования
Кзагр ср=Срасч / Сприн= =1,61+1,76+1,23+11,2+2,1+1,56+2,62+1,88+1,93+0,88+1,54+1,2+1,33+
0,81+1,4+5,24 / 2+2+2+12+3+2+3+2+2+1+2+2+2+1+2+6=0,832
Технические характеристики станков:
(таблица 5)
|
Модель станка |
Наименование станка |
Габариты станка |
Мощность эл. Двигателя [кВт] |
Оптовая цена [млн.руб.] |
|
МР-77Н |
Фрезерно-центровальный |
2345 1265 1920 |
4,5 | 22 |
|
1713 |
Гидрокопировальный |
2750 1250 2025 |
22 | 15 |
|
1708 |
Гидрокопировальный п/а |
2307 1120 1870 |
10 | 15 |
|
1А240П-8 |
Токарный горизонта-льный 8-ми шпинде-льный п/а |
4060 1665 1945 |
20 | 25 |
|
ШН-2 |
Шлиценакатной | 4,5 | 19 | |
|
5М14 |
Зубодолбежный |
1800 1350 2200 |
3 | 15 |
|
5В12 |
Зубодолбежный |
1900 1350 2200 |
2,8 | 18 |
|
5А580 |
Зубозакругляющий |
1400 1145 2275 |
3,8 | 16 |
|
5717С-1 |
Зубоотделочный шевенговальный |
2770 1845 1900 |
4,5 | 27 |
|
Агрегатный |
Агрегатный | 2,2 | 30 | |
|
3Б161 |
Кругло-шлифовальный |
4000 2100 1560 |
9,6 | 18 |
|
3М151 |
Кругло-шлифовальный |
1400 1100 1300 |
1,7 | 18 |
|
3А277 |
Внутришлифовальный |
2500 1490 1650 |
8,3 | 20 |
|
КТ44А |
Резьбофрезерный |
2231 1184 1286 |
1,7 | 22 |
Сводная ведомость загрузки оборудования:
(таблица 4)
|
№ оп |
Наименование операции |
Модель станка |
Тшт |
Количество оборудования |
Коэффициент загрузки оборудования |
|
|
расчетное |
принятое |
|||||
|
005 |
Фрезерно-центровальная |
МР-77Н | 1,08 | 1,61 | 2 | 0,805 |
|
010 |
Гидрокопировальная |
1713 | 1,18 | 1,76 | 2 | 0,88 |
|
015 |
Гидрокопировальная |
1708 | 0,82 | 1,23 | 2 | 0,62 |
|
020 |
Токарно-автоматная |
1А240П-8 | 7,48 | 11,2 | 12 | 0,93 |
|
025 |
Шлиценакатная |
ШН-2 | 1,4 | 2,1 | 3 | 0,7 |
|
030 |
Зубодолбежная |
5М14 | 1,04 | 1,56 | 2 | 0,78 |
|
035 |
Зубодолбежная |
5В12 | 1,75 | 2,62 | 3 | 0,873 |
|
040 |
Зубозакругляющая |
5А580 | 1,26 | 1,88 | 2 | 0,94 |
|
045 |
Зубошевенговальная |
5717С-1 | 1,29 | 1,93 | 2 | 0,965 |
|
055 |
Агрегатно-сверлильная |
агрегатный | 0,59 | 0,88 | 1 | 0,88 |
|
060 |
Круглошлифовальная |
3Б161 | 1,03 | 1,54 | 2 | 0,77 |
|
065 |
Круглошлифовальная |
3Б161 | 0,79 | 1,2 | 2 | 0,6 |
|
070 |
Круглошлифовальная |
3Б161 | 0,89 | 1,33 | 2 | 0,67 |
|
075 |
Круглошлифовальная |
3М151 | 0,54 | 0,81 | 1 | 0,81 |
|
080 |
Круглошлифовальная |
3А277 | 0,94 | 1,4 | 2 | 0,7 |
| 085 |
Резьбофрезерная |
КТ44А | 3,51 | 5,24 | 6 | 0,87 |
Расчет стоимости оборудования:
(таблица 3)
-
№ оп.
Наименование
операции
Модель станка
Кол-во станков
Габариты
Мощность
кВт
Оптовая цена
млн.руб.
Расход на транспорт.,
монтаж
Общие затраты на один станок
Стоимость всех
станков
одного
всех
005
Фрезерно-центровальная
МР-77Н 2 2345 1265
1920
4,5 9 22 3,3 25,3 50,6 010
Гидрокопировальная
1713 2 2750 1250 2025
22 44 15 2,25 17,25 34,5 015
Гидрокопировальная
1708 2 2307 1120 1870
10 20 16 2,4 18,4 36,8 020
Токарно-автоматная
1А240П-8 12 4060 1665 1945
20 240 25 3,75 28,75 345 025
Шлиценакатная
ШН-2 3 4,5 13,5 19 2,85 21,85 655,5 030
Зубодолбежная
5М14 2 1800 1350 2200
3 6 15 2,25 17,25 34,5 035
Зубодолбежная
5В12 3 1900 1350 2200
2,8 8,4 18 2,7 20,7 62,1 040
Зубозакругляющая
5А580 5 1400 1145 2275
2,8 7,6 16 2,4 18,4 36,8
-
№ оп.
Наименование
операции
Модель станка
Кол-во станков
Габариты
Мощность
кВт
Оптовая цена
млн.руб.
Расход на транспорт.,
монтаж
Общие затраты на один станок
Стоимость всех
станков
одного
всех
045
Зубошевенговальная
5717С-1 2 2770 1845 1900
4,5 9 27 4,05 31,05 62,1 055
Агрегатно-сверлильная
агрегатный 1 2,2 2,2 30 4,5 34,5 34,5 060
Круглошлифовальная
3Б161 2 4000 2100 1560
9,6 19,2 18 2,7 20,7 41,4 065
Круглошлифовальная
3Б161 2 4000 2100 1560
9,6 19,2 18 2,7 20,7 41,4 070
Круглошлифовальная
3Б161 2 4000 2100 1560
9,6 19,2 18 2,7 20,7 41,4 075
Круглошлифовальная
3М151 1 1400 1100 1300
1,7 1,7 16 2,4 18,4 18,4 080
Круглошлифовальная
3А277 2 2500 1490 1650
8,3 16,6 20 3 23 46 085 Резьбофрезерная
КТ44А 6 2231 1184 1286
1,7 10,2 22 3,3 25,3 151,8 Итого:
16
446
1102,85
Организация многостаночного обслуживания:
Условие многостаночного обслуживания:
ТмТв
СмнiТмi / Твi+1
Смн1=0,17 / 0,87+1=1,19 принимаем: 1
Смн2=0,5 / 0,6+1=1,83 принимаем: 1
Смн3=0,13 / 0,6+1=1,22 принимаем: 1
Смн4=6,07 / 0,85+1=8,14 принимаем: 8
Смн5=101 / 0,3+1=6,7 принимаем: 6
Смн6=0,58 / 0,35+1=2,65 принимаем: 2
Смн7=1,08 / 0,54+1=3 принимаем: 3
Смн8=0,68 / 0,45+1=2,5 принимаем: 2
Смн9=0,84 / 0,36+1=3,3 принимаем: 3
Смн10=0,16 / 0,39+1=1,4 принимаем: 1
Смн11=0,56 / 0,4+1=2,4 принимаем: 2
Смн12=0,34 / 0,4+1=1,85 принимаем: 1
Смн13=0,48 / 0,35+1=2,37 принимаем: 2
Смн14=0,15 / 0,35+1=1,42 принимаем: 1
Смн15=0,47 / 0,4+1=2,2 принимаем: 2
Смн16=2,4 / 0,85+1=3,82 принимаем: 3
Выбор и расчет транспортных средств:
Потребное количество транспортных средств:
Ктр ср=Qсум Тисп / q Тсм S Кисп 60=19921 0,8 / 900 8 2 082 60=0,22
Q=мз Nгод (m+2) / Дрд S=1,6 350000 (16+2) / 253 2=19921 кг
Сводная ведомость стоимости транспортных средств:
|
№п/п |
Наименование транспортных средства |
Кол-во |
Оптовая цена млн.руб. |
Расходы на монтаж млн.руб. |
Стоимость единицы млн.руб. |
Стоимость всех тр. ср-тв. млн.руб. |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
| 1 | Электрокар | 1 | 18 | 2,7 | 20,7 | 20,7 |
| 2 |
Конвейер (L=84 м) |
1 | 19,32 | 2,898 | 22,218 | 22,218 |
| Всего: | 2 | 42,918 | ||||
Ск=Ц1м L=230000 84=19320000 руб
Ц1м=230000 руб
Расчет численности основных производственных рабочих и среднего тарифного разряда:
Fдр=(Дрд полн Тсм+Дрд Тсм) (1-Кпот)
Дрд полн=244 дня
Дрд сокр=9 дней
Кпот=0,11
Тсм=8 ч
Тсм`=7 ч
Сводная ведомость основных производственных рабочих
(таблица 6)
|
№ оп. |
Наименование профессии |
Число чел. |
Разряд |
Смена чел. |
||||
| 2 | 3 | 4 | 1 | 2 | ||||
|
005 |
Фрезеровщик |
4 | - | 4 | - | 2 | 2 | |
|
010 |
Токарь |
4 | - | - | 2 | 1 | 1 | |
|
015 |
Токарь |
4 | 4 | - | - | 2 | 2 | |
|
020 |
Токарь |
4 | - | 4 | - | 2 | 2 | |
|
025 |
Зуборезчик |
2 | - | - | 2 | 1 | 1 | |
|
030 |
Зуборезчик |
2 | - | 2 | - | 1 | 1 | |
|
035 |
Зуборезчик |
2 | - | 2 | - | 1 | 1 | |
|
040 |
Зуборезчик |
2 | - | 2 | - | 1 | 1 | |
|
045 |
Зуборезчик |
2 | - | - | 2 | 1 | 1 | |
|
055 |
Сверловщик |
2 | - | 2 | - | 1 | 1 | |
|
060 |
Шлифовщик |
2 | - | - | 2 | 1 | 1 | |
|
065 |
Шлифовщик |
4 | - | - | 4 | 2 | 2 | |
|
070 |
Шлифовщик |
2 | - | - | 2 | 1 | 1 | |
|
075 |
Шлифовщик |
2 | - | - | 2 | 1 | 1 | |
|
080 |
Шлифовщик |
2 | - | - | 2 | 1 | 1 | |
|
085 |
Резьбофрезеровщик |
4 | - | - | 4 | 2 | 2 | |
|
Итого: |
44 | 22 | 22 | |||||
Средний тарифный разряд рабочего:
Zcр.=(Росн.1 R1+Росн.2 R2+Росн.3 R3+Росн.4 R4+ ... Росн.n Rn) / Росн.
Zср.=4 3+4 2+4 2+4 3+2 4+2 3+2 3+2 3+2 4+2 3+2 4+4 4+2 4+2 4+2 4+4 4 / 4+4+4+4+2+2+2+2+2+2+2+4+2+2+2+4=3,27
Принимаем: Zср.=4 разряд.
Расчет численности вспомогательных рабочих:
Общая численность вспомогательных рабочих:
К вспомогательным рабочим относятся: слесари-ремонтники, кладовщики, крановщики и т,д, Определяются в пределах 15...25 % от численности основных рабочих.
Полученную величину следует округлить в большую сторону
Определяю вспомогательных рабочих по профессиям и их разряды:
Принимаю Нвсп.=20 % от Росн.
Рвсп.= Росн.Нвсп. / 100
Рвсп.=4420 / 100=8,8 чел.
Принимаю 9 человека:
наладчик - 4, разряд - 5;
электрик - 2, разряд - 3;
слесарь-ремонтник-3, разряд - 4.
Общая численность рабочих на участке:
Робщ=Робщ осн+Рвсп=44+9=53 чел
Определение численности инженерно-технических рабочих (ИТР), счетно-конторского персонала и младшего обслуживающего персонала.
а. Ритр.=Робщ. Нитр. / 100
Ритр.=53 10 / 100=6,36 чел.
Принимаю: 7 человек:
мастер - 2 человека;
бригадир - 5 человек
б. Рскп.=Робщ.Нскп. / 100
Рскп.=537 / 100=3,71 чел.
Принимаю: 4 человека:
ученик - 1 человек;
нарядчик - 1 человек;
бухгалтер - 2 человек.
в. Рмоп.=((Робщ.+Ритр.+Рскп.) / Нмоп.) / 100
Рмоп.=((53+7+4) 4 ) / 100=2,56 чел.
Принимаю 3 человека:
уборщица 3 человека.
Сводная ведомость численности состава рабочих на участке
(таблица 6)
|
№ п./п. |
Наименование категорий работающих |
Кол-во человек |
% от основных рабочих |
% от общей численности |
|
1 |
Основные производственные рабочие | 44 | - | 65,6 |
|
2 |
Вспомогательные производственные рабочие | 9 | 20,5 | 13,4 |
|
3 |
ИТР | 7 | 16 | 10,5 |
|
4 |
СКП | 4 | 9,1 | 6 |
|
5 |
МОП | 3 | 6,8 | 4,5 |
|
Итого: |
67 |
100 |
||
Расчет потребности режущего и измерительного инструмента:
К основным задачам инструментального хозяйства относятся: повышение стойкости инструмента, повышение износа стойкости технологической оснастки, уменьшение доли затрат технологическую оснастку в общем объеме издержек производства, экономия от восстановления обработанного инструмента, сокращение номенклатуры инструмента в результате его нормализации и стандартизации. Улучшение технико-экономических показателей инструментального хозяйства зависит от совершенствования организациипроизводства и широкого распространения передового опыта в области конструирования, изготовления и эксплуатации инструмента.
Расчет потребности режущего инструмента производится по каждой операции по формуле:
Иреж.i=Nгод. То. / Тинстр. 60 (1-к)
Тинстр. - машинное время работы инструмента до полного его износа.
Тинстр.=((L / l)+1)) Tc
Тинстр.=((6 / 1,2)+1) 2=12 часов=720 минут
L-допустимая величина рабочий части инструмента при заточке, зависит от конструкции инструмента (L=6...12 мм)
Принимаю L=6 мм
l-средняя величина снимаемого слоя при каждой заточке инструмента
l=1,2
Tc-стойкость инструмента - время работы инструмента от одной переточки до другой)
Nс=2 часа
к - коэффициент преждевременного выхода инструмента из строя,
Для резцов к=0,05...0,1
для фрез к=0,08...0,12
для сверл к=0,06...0,1
для шлифовальных кругов к=0,08
Принимаю к=0,08
1. Иреж 1=350000 0,17 - 12 60 (1-0,08)=89,8 шт
принимаем: 90 штук фрез
2. Иреж 2=350000 0,5 / 12 60 (1-0,08)=264,1 шт.
принимаем: 265 штук резцов
3. Иреж 3=350000 6,07 / 12 60 (1-0,08)=67,7 шт
принимаем: 69 штук резцов
4. Иреж 4=350000 1,01 / 12 60 (1-0,08)=3207,2 шт
принимаем: 3208 штук резцов
5. Иреж 5=350000 1,01 / 12 60 (1-0,08)=533,6 шт
принимаем: 534 штук
6. Иреж 6=350000 0,57 / 12 60 (1-0,08)=306,4 шт
принимаем: 307 штук долбяков
7. Иреж 7=350000 1,08 / 12 60 (1-0,08)=570,6 шт
принимаем: 571 штуку долбяков
8. Иреж 8=350000 0,68 / 12 60 (1-0,08)=359,3 шт.
принимаем: 360 штук фрез
9. Иреж 9=350000 0,84 / 12 60 (1-0,08)=443,8 шт
принимаем: 444 штуки шевров
10. Иреж 10=350000 0,16 / 12 60 (1-0,08)=84,5 шт
принимаем: 85 штук сверл
11. Иреж 11=350000 0,56 / 12 60 (1-0,08)=295,9 шт
принимаем: 260 штук шлифовальных кругов
12. Иреж 12=350000 0,34 / 12 60 (1-0,08)=179,6 шт
принимаем: 180 штук шлифовальных кругов
13. Иреж 13=350000 0,48 / 12 60 (1-0,08)=253,6 шт
принимаем: 254 штуки шлифовальных кругов
14. Иреж 14=350000 0,15 / 12 60 (1-0,08)=79,3 шт
принимаем: 80 штук шлифовальных кругов
15. Иреж 15=350000 0,47 / 12 60 (1-0,08)=248,3 шт
принимаем: 249 штук шлифовальных кругов
16. Иреж 16=350000 2,4 / 12 60 (1-0,08)=1268 шт
принимаем: 1269 штук фрез
Расчет количества измерительного инструмента:
Иизм.=Nгод. Сi/ М0
Иизм.=350000 7 0,2 / 9000=54 шт.
Принимаю: 54 штуки.
Сi=7 - количество промеров на одну деталь;
М0=9000 - количество измерений до полного износа;
Куб.=0,2 - коэффициент случайной убыли инструмента
Расчет производственной площади участка и стоимость здания.
Здание - производственное помещение, относящееся к основным производственным фондам, и их стоимость через амортизацию включается в себестоимость продукции. По этому, чем меньше стоит здание, тем меньше себестоимость выпускаемой продукции. С этой целью расчет площадей основывается на жестких нормативах, но с соблюдением всех санитарно-гигиенических норм.
Производственный участок механического цеха, обычно занимает один или несколько пролетов цеха и в него помимо производственных площадей входят помещения для службы контроля качества, бытовки, складские помещения.
Sуч.=Sпр.+Sвсп.
Sуч.=1518+296=1814 м2
Sпр. - производственная площадь участка;
Sпр.=(S1+S2) m
S1=25 м2 -удел. площадь под оборудование;
S2=8 м2 -удел. площадь для прохода;
m - количество принятых станков на участке.
Sпр.=(25+8)46=1518 м2
Sвсп. - вспомогательная площадь участка под различные нужды;
Sвсп.=Sи.р.к.+Sскл.+Sбыт.+Sмаст.+Sконтр.
Sвсп.=150+30+100+10+6=296 м2
Sи.р.к. - площадь инструментальной раздаточной кладовой:
Sи.р.к.=Sпр.15 / 100
Sи.р.к.=62715 / 100=94 м2
Sскл. - площадь под склады:
Sскл.=0,65m
Sскл.=0,6519=12,35 м2
Sбыт. - площадь бытовых помещений:
Sбыт.=1,5 м Чобщ.
Sбыт.=1,518=27 м2
Sмаст.=10 м2 - площадь под мастерские;
Sконтр.=6 м2 - площадь служб контроля качества продукции.
Объем здания участка:
Vуч.=Sуч. h
Vуч.=1814 8=14512 м2
h-высота здания 8...10 м.
Принимаю h=10 м
Стоимость здания:
Сзд.=Ц1м2 зд. Vуч
Сзд.=3000000 14512=43536000000 руб.
Ц1м2 зд. = 3000000 руб - цена 1 м2 площади здания.
Расчет амортизационных отчислений:
Амортизация - перенос стоимости основных фондов на выпускаемую продукцию по мере их износа.
Амортизационные отчисления определяются по формуле:
Аобщ.=Азд.+Аобор.+Аинстр.+Атр.ср
Аобщ.=2476800000+165427500+13234200+4291800=2659753500 руб.
Азд. - амортизационные отчисления на промышленные здания.
Принимаю норматив Нзд.=5% от Сзд. -стоимости здания и определяю по формуле:
Азд.=Сзд.Нзд. / 100
Азд.=49536000000 5 / 100=2476900000 руб.
Аобор. - амортизационные отчисления на технологическое оборудование
Нобор.=15% от Собор.
Аобор.=Собор.Нобор. / 100
Аобор.=1102850000 15 / 100=165427500 руб.
Аинстр. - амортизационные отчисления на инструмент
Нинстр.=12% от Синстр.
Аинстр.=Синстр.Нинстр. / 100
Аинстр.=110285000 12 / 100=13234200 руб.
Синстр. - стоимость инструмента принимаю равную 10% от Собор. - стоимости оборудования).
Синстр.=Собор.10 / 100
Синстр.=1102850000 10 / 100=110285000 руб.
Атр.ср. - амортизационные отчисления на транспортные средства.
Принимаю Нтр.ср.=10% от Стр.ср.
Атр.ср.=Стр.ср.Нтр.ср. / 100
Атр.ср.=42918000 10 / 100=4291800 руб.
Расчет капитальных затрат.
Капитальные затраты - затраты, связанные с изготовлением детали, выражаются в двух денежных показателях:
1. капитальные затраты - сумма средств, которые требуется одновременно вложить для внедрения данного варианта технологического процесса.
2. эксплуатационные расходы - расходы, связанные с эксплуатацией, обслуживанием оборудования.
Сводная ведомость капитальных затрат
(таблица 7)
|
? п./п. |
Наименование затрат |
Сумма затрат (руб.) |
|
| базовый | новый | ||
|
1 |
Технологическое оборудование | 1025650500 | 1102850000 |
|
2 |
Промышленные здания | 40488480000 | 43536000000 |
|
3 |
Инструмент | 102565050 | 110285000 |
|
4 |
Транспортные средства | 39913740 | 42918000 |
|
Итого: |
41656609290 |
44792053000 |
|
Расчет годового расхода и стоимости материала:
Стоимость основного материала на деталь определяется по формуле:
Мдет.=((Qзаг. Ц1т.мат. / 1000)-(Qотх. Ц1т.отх. / 1000)) Кн.р=
=((1,6 1100000 / 1000)-(0,43 270000 / 1000)) 1,2=1972,68 руб
Qзаг. - масса заготовки (норма расхода);
Ц1т.мат.=1,1 млн.руб. - цена одной тонны материала;
Qотх. - масса отходов;
Qотх.=Qзаг.-Qдет=1,6-1,17=0,43 кг
Ц1т.отх.=270000 руб. - цена одной тонны отходов.
Кт.р. - коэффициент, учитывающий транспортные расходы.
Принимаю Кт.р.=1,2
Определяю стоимость материала на годовую программу:
Мгод.=Мдет. Nгод=1972,68 350000=690438000 руб.
Определяю годовую потребность основного материала на программу:
Qгод.=Qзаг. Nгод=1,6 350000=560000=560 тонн
Расчет годового фонда заработной платы по категориям работающих.
Основная заработная плата определяется по формуле:
ФЗПосн.i=(QCчас.iKм.н.i)Kпр
(расчет производится по каждой операции).
Счас.i - часовая тарифная ставка сдельщика в рублях для каждого разряда:
|
Разряд: |
1 | 2 | 3 | 4 | 5 | 6 |
|
Тариф (руб.): |
5500 | 5800 | 6100 | 4500 | 6900 | 7100 |
Км.н. - коэффициент, учитывающий многостаночное обслуживание:
|
Кол-во одновременно обслуживаемых станков: |
1 | 2 | 3 | 4 | 5 | 6 | 7 |
|
Км.н.: |
1 | 0,65 | 0,48 | 0,39 | 0,35 | 0,32 | 0,7 |
Кпр.=1,2 - премиальный коэффициент.
n-количество операций.
Qi -. трудоемкость изготовления детали по каждой операции в н.-часах
Qi=Nгод Тшт / 60
Q1=350000 1,08 / 60=6300 ч.
Q2=350000 1,18 / 60=6888,3 ч.
Q3=350000 0,82 / 60=4783,3 ч.
Q4=350000 7,48 / 60=43633,3 ч.
Q5=350000 1,4 / 60=8166,7 ч.
Q6=350000 1,04 / 60=6066,7 ч.
Q7=350000 1,75=10208,3 ч.
Q8=350000 1,26 / 60=7350 ч.
Q9=350000 1,19 / 60=7525 ч.
Q10=350000 0,59 / 60=3441,7 ч.
Q11=350000 1,03 / 60=6008,3 ч.
Q12=350000 0,79 / 60=4608,3 ч.
Q13=350000 0,89 / 60=5191,7 ч.
Q14=350000 0,54 / 60=3150 ч.
Q15=350000 0,94 / 60=5483,3 ч.
Q16=350000 3,51 / 60=20475 ч.
ФЗПпр осн1=(6300 6100 1) 1,2=46116000 руб.
ФЗПпр осн2=(6883,3 5800 1) 1,2=47907768 руб.
ФЗПпр осн3=(4783,3 5800 1) 1,2=33291768 руб.
ФЗПпр осн4=(43633,3 6100 0,25) 1,2=79848939 руб.
ФЗПпр осн5=(8166,7 6500 0,48) 1,2=28865359 руб.
ФЗПпр осн6=(6066,7 6100 0,65) 1,2=28865359 руб.
ФЗПпр осн7=(10208,3 6100 0,48) 1,2=35867883 руб.
ФЗПпр осн8=(7350 6100 0,65) 1,2=34971300 руб.
ФЗПпр осн9=(7525 6500 0,48) 1,2=28173600 руб.
ФЗПпр осн10=(3441,7 6100 1) 1,2=25093244 руб.
ФЗПпр осн11=(6008,3 6500 0,65) 1,2=30462081 руб.
ФЗПпр осн12=(4608,3 6500 1) 1,2=35944740 руб.
ФЗПпр осн13=(5191,7 6500 0,65) 1,2=26321919 руб.
ФЗПпр осн14=(3150 6500 1) 1,2=24570000 руб.
ФЗПпр осн15=(5483,3 6500 0,65) 1,2=27800331 руб.
ФЗПпр осн16=(20475 6500 0,48) 1,2=76658400 руб.
Общий фонд заработной платы производственных рабочих:
ФЗПпр осн.общ.=ФЗПпр онс1+ФЗПпр осн2+...+ФЗПпр осн.n
ФЗПпросн.=46116000+4790768+33291768+79848939+30576125+28865359+35867883+34971300+28173600+25193244+30462081+35944740+26321919+24570000+27800331+76658400=612569457 руб.
Дополнительный фонд заработной платы основных производственных рабочих:
Берется в % от основной заработной платы.
ФЗПдоп.осн.=ФЗПосн.общ.Ндоп. / 100
Ндоп.=10 %
ФЗПосн.доп.=61256945,7 руб.
Общий фонд заработной платы основных рабочих:
ФЗПобщ.=ФЗПосн+ФЗПдоп
ФЗПосн.общ.=612569457+61256945,7=673826402,7 руб.
Определяю фонд заработной платы вспомогательных рабочих:
ФЗПвсп.осн.=Чвсп.Fд.р.Счас.Кпр
Чвсп. - численность вспомогательных рабочих;
ФЗПвсп осн нал=4 1793,35 6400 1,2=55091712 руб.
ФЗПвсп осн сл.рем=3 1793,35 5700 1,2=24533028 руб.
ФЗПвсп осн эл=2 1793,35 5700 1,2=24533028 руб
ФЗПвсп осн общ=55091712+39381966+24533028=119006706 руб.
ФЗПвсп.доп.=ФЗПвсп.осн общ Ндоп. / 100
Ндоп=10 %
ФЗПвсп доп=119006706 10 / 100=11900670,6 руб
ФЗПвсп.общ=ФЗПосн.всп.общ+ФЗПвсп.доп.
ФЗПвсп.общ=119006706+11900670,6=130907376,6 руб.
в. Фонд заработной платы ИТР и служащих:
ФЗПитр.сл.осн.=Читр.сл.До.12Кпр
До.=370000 руб. - месячный должностной оклад ИТР;
Читр. - численность ИТР;
Кпр.=1,4
ФЗПитр.сл.осн.=7 370000 12 1,4=43512000 руб.
Определяю дополнительный фонд заработной платы ИТР:
ФЗПитр.сл.доп.=ФЗПитр.сл.осн.10 / 100
ФЗПитр.сл.доп.=43512000 10 / 100=4351200 руб.
Общий фонд заработной платы ИТР:
ФЗПитр.сл.общ.=ФЗПитр.сл.осн.+ФЗПитр.сл.доп
ФЗПитр.сл.общ.=43512000+4351200=47863200 руб.
г. Фонд заработной платы СКП:
ФЗПскп.осн.=Чскп.До.12Кпр
До.=280000 руб.
Кпр.=1,4
ФЗПскп.осн.=4 280000 12 1,4=18816000 руб.
Определяю дополнительный фонд заработной платы СКП:
ФЗПскп.доп.=ФЗПскп.осн.10 / 100
ФЗПскп.доп.=18816000 10 / 100=1881600 руб.
Общий фонд заработной платы СКП:
ФЗПскп.общ.=ФЗПскп.осн.+ФЗПскп.доп
ФЗПскп.общ.=18816000+1881600=20697600 руб.
д. Фонд заработной платы МОП:
ФЗПмоп.осн.=Чмоп.сл.До.12Кпр
До.=260000 руб.
Кпр.=1,4
ФЗПмоп.осн.=3 260000 12 1,4=13104000 руб.
Определяю дополнительный фонд заработной платы МОП:
ФЗПмоп.доп.=ФЗПмоп.осн.10 / 100
ФЗПмоп.доп.=13104000 10 /