Проект участка цеха с детальной разработкой единичного технологического процесса изготовления детали Картер
 факторами,
такими как
газ, пыль, загрязненные
вредными веществами
сточные воды.
6. ТЕХНОЛОГИЧЕСКИЕ ПАРАМЕТРЫ.
6.1. Определение структуры цеха и состав служб
По
рекомендациям
литературы
[ ] в состав
механосборочных
цехов следует
включать
производственные
и вспомогательные
участки, служебные
и бытовые помещения.
Производственные помещения и службы предназначены непосредственно для осуществления технологических процессов, механической обработки и сборки, отделки, регулировки, испытаний, упаковки готовых изделий, сборочных единиц (узлов) и запасных частей.
Вспомогательные отделения, участки и мастерские необходимы для ремонта станков и приспособлений, для заточки инструментов. Также необходимы подразделения для обслуживания основного производства - участки подготовки, раздачи, регенерации СОЖ, сбора и переработки отходов, цеховые лаборатории, помещения ОТК, отделения специального персонала - электриков, смазчиков и др.
Ориентировочный состав цеха по литературе [ ] принимаем в следующем виде:
1. Производственные участки:
- механические;
- сборочные.
2. Вспомогательные участки:
- контрольные;
- группы ремонта и обслуживания станков;
- отделения ремонта приспособлений;
- заточного отделения;
- отделения СОЖ;
- отделения сбора и утилизации стружки.
3.
Цеховые склады:
- материалов, заготовок, полуфабрикатов;
- промежуточные (комплектовочные);
- межоперационные;
- инструментов и приспособлений;
- хозяйственных материалов и запасных частей.
4. Подсобные помещения:
- служебные;
- контроля;
- бытовые;
- санитарно-гигиенические;
6.2.
Определение
расчетного
объема выпуска
Для участка точный расчет программы:
Пр = Пв К1 К2 К3, (6.2.1)
где Пв = 7200 - программа выпуска изделия по заданию;
К1 = 1 - количество данных деталей в изделии (в нашем случае корпус);
К2 = 1…1,2 - коэффициент, учитывающий выпуск запчастей (в нашем случае К2 = 1,2);
К2 = l…l,05 - коэффициент, учитывающий цеховые потери (для массового производства принимаем значение 1,04);
Пр = 720011,21,04 = 8986 шт.
Для цеха приведенная программа:
Пр = Пв1Кприв, (6.2.2)
где Кприв = KGКcepКслож
Кприв - коэффициент приведения;
Кс - коэффициент приведения по массе;
Ксер — коэффициент приведения по объему;
Кслож - коэффициент приведения по сложности.
Принимаем, что в цехе изготовляют одно изделие –
Пр = 8986 шт комплектов деталей.
6.3.
Определение
затрат времени
При проектировании механосборочных цехов затраты времени могут определяться по одному из следующих методов:
- по технологическому процессу;
- методом сравнения;
- по данным базового завода или ранее выполненных проектов;
- по технико-экономическим показателям;
- по типовым нормам.
Воспользуемся данными по технологическому процессу.
Рассчитываем станкоемкость детали:
Тс = Тш.к, (6.3.1)
где Тш.к. - сумма штучно-калькуляционного времени по каждой операции.
Тогда Тс = 58,21 мин.
Для станкоемкости в целом по изделию:
Тс.и. = 510 мин, переводим в часы Тс.и. = 8,5 часа.
Трудоемкость изделия при ручной сборке: Тр.и. = 1,6 часа.
При конвейерной сборке: Тк.и. = 0,8 часа.
6.4.
Расчет количества
оборудования
и сборочных
рабочих мест
Количество станков.
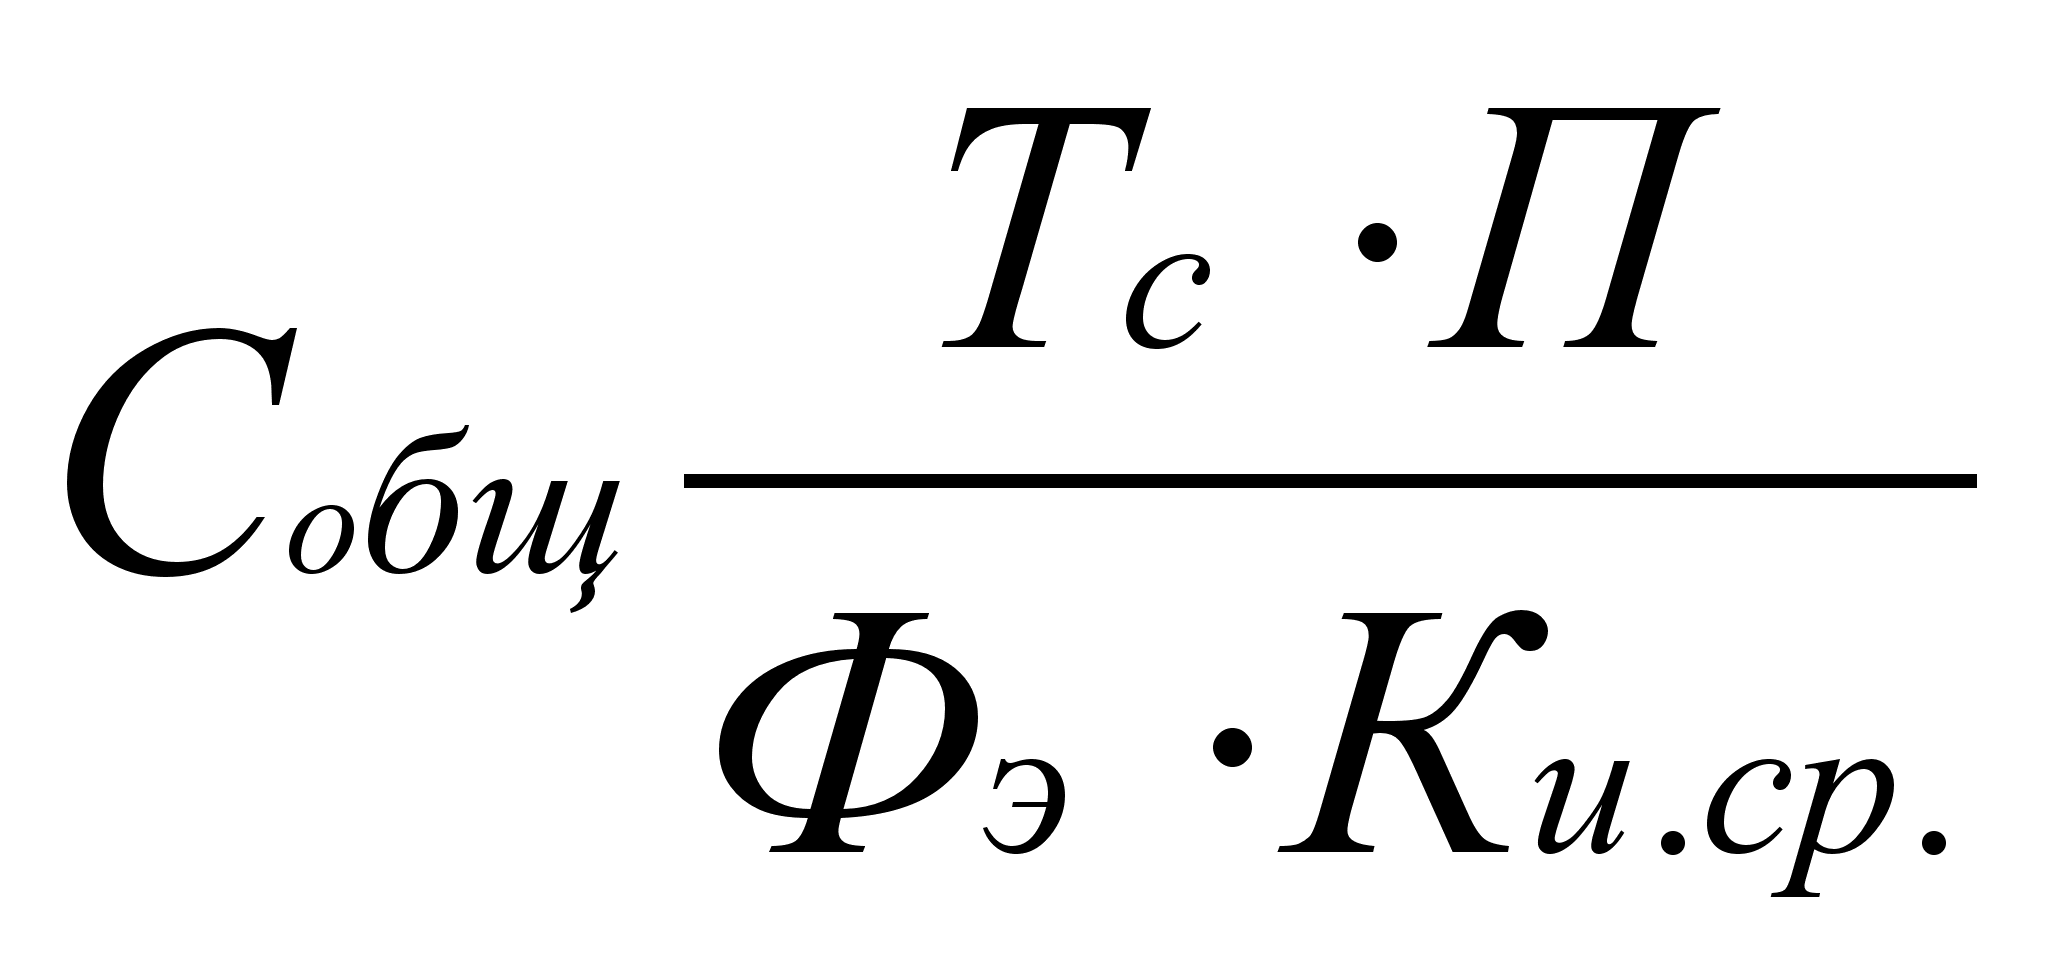 ,
(6.4.1)
где Тс - станкоемкость (8,5 часа);
П - программа (8986 шт);
Ки.ср. - средний коэффициент использования (0,85 для среднесерийного производства);
Фэ - эффективный годовой фонд времени (3983,2 часов).
По расчету получаем:
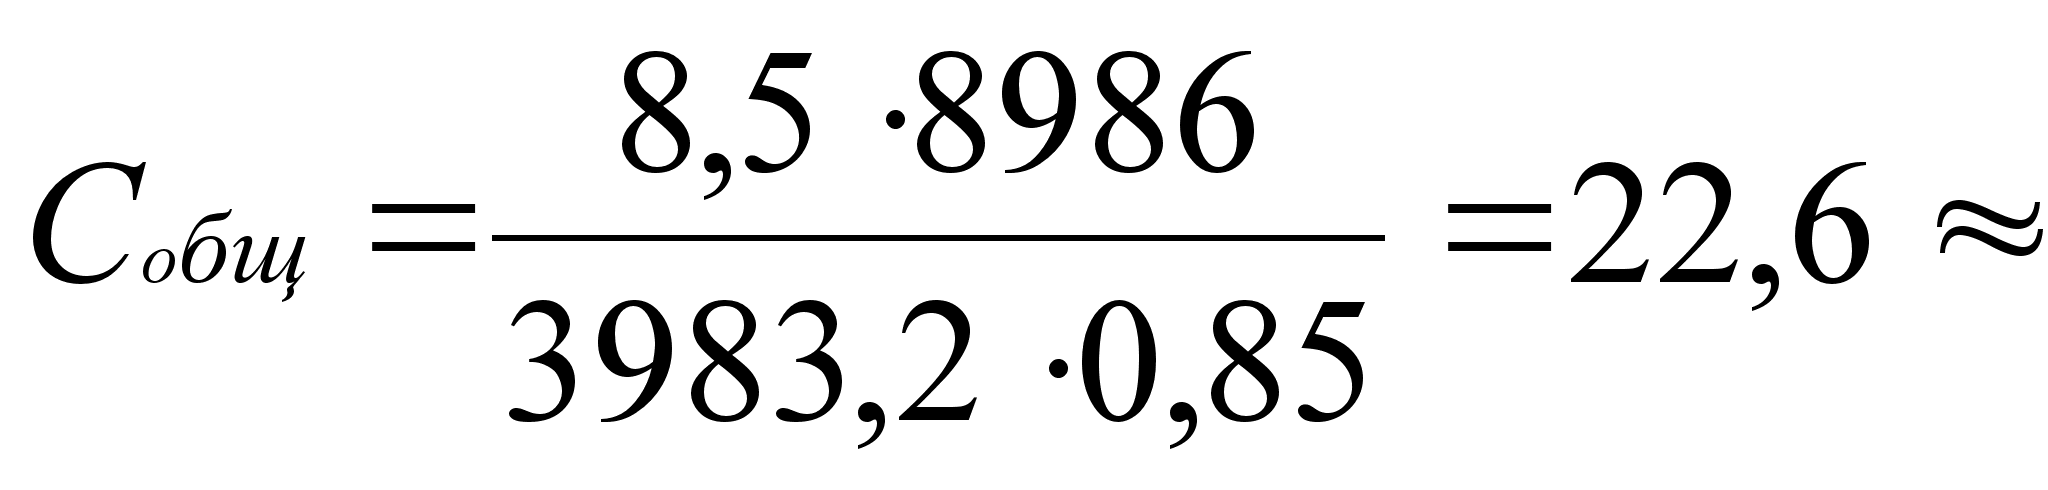 23
станка
Количество сборочных рабочих мест.
Узловой сборки:
где Фэ.р. = 4106,4 часов - для сборочных рабочих мест без оборудования;
ср = 1, коэффициент плотности сборочных работ;
Ки.ср. - средний коэффициент использования рабочего места (0,85 для среднесерийного производства).
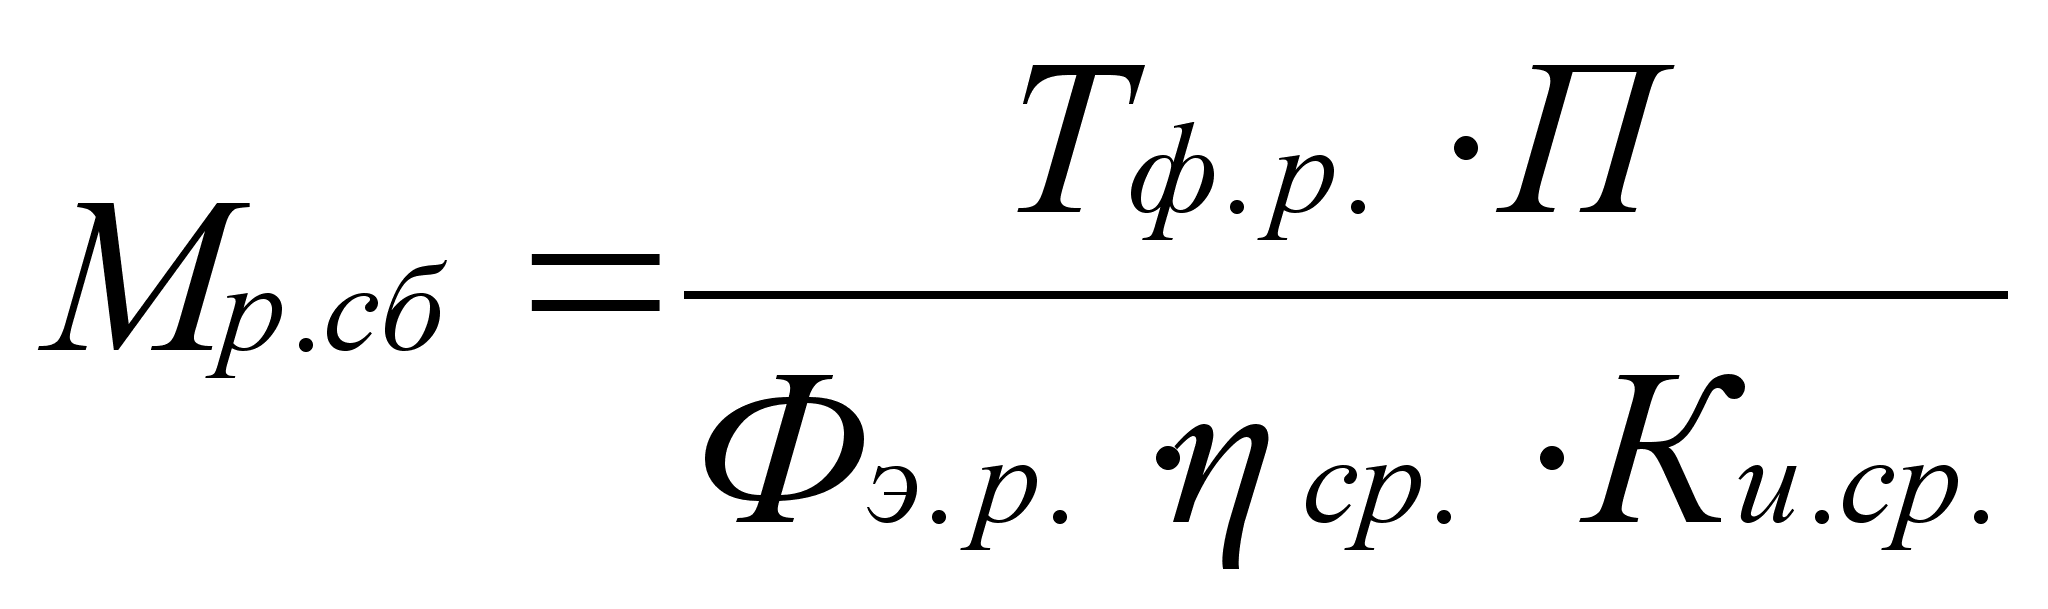 ,
(6.4.2)
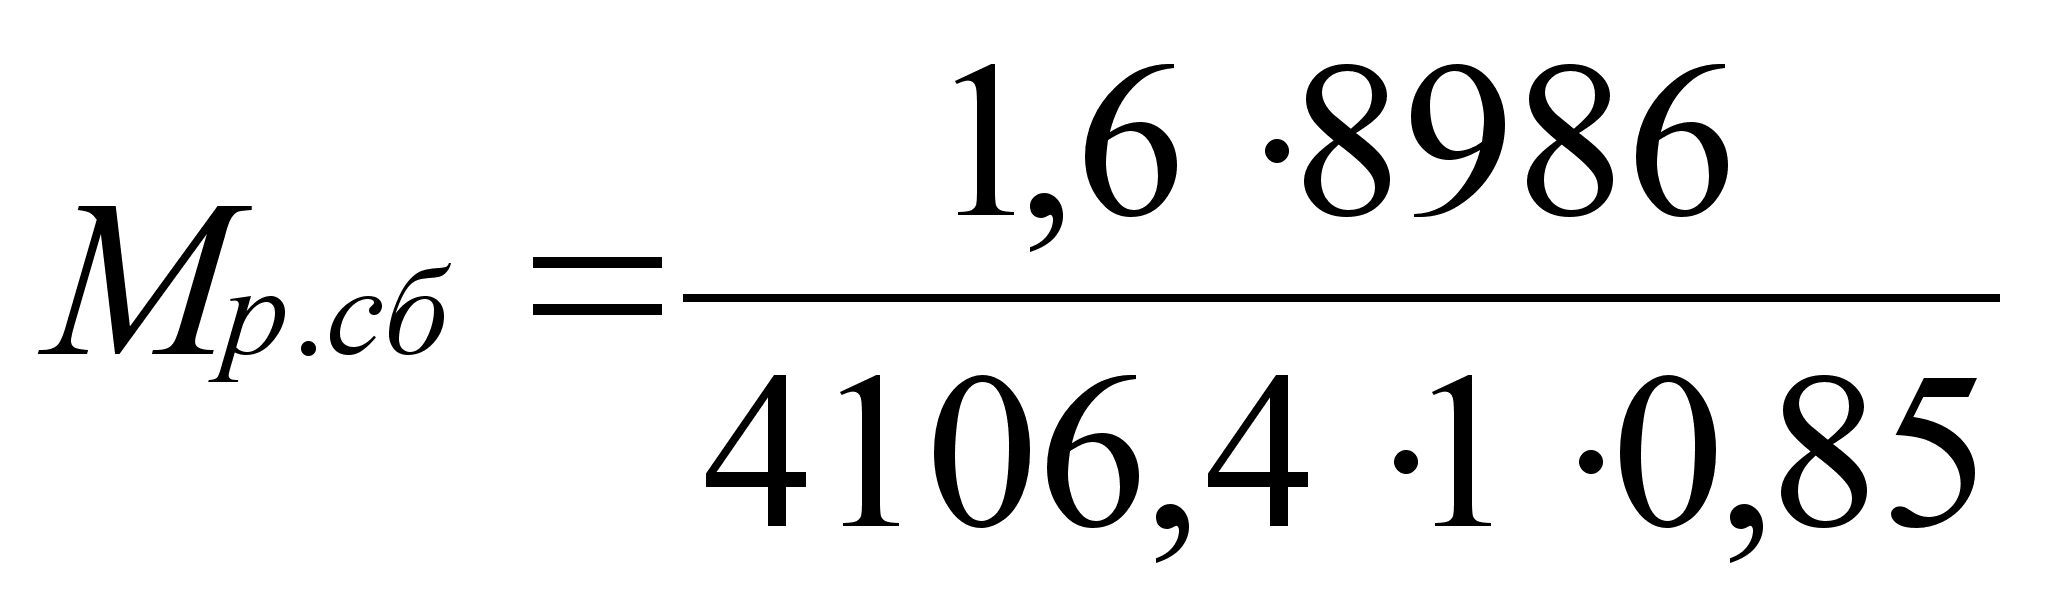 =
4,2
5 рабочих мест.
Число сборочных рабочих мест на конвейере:
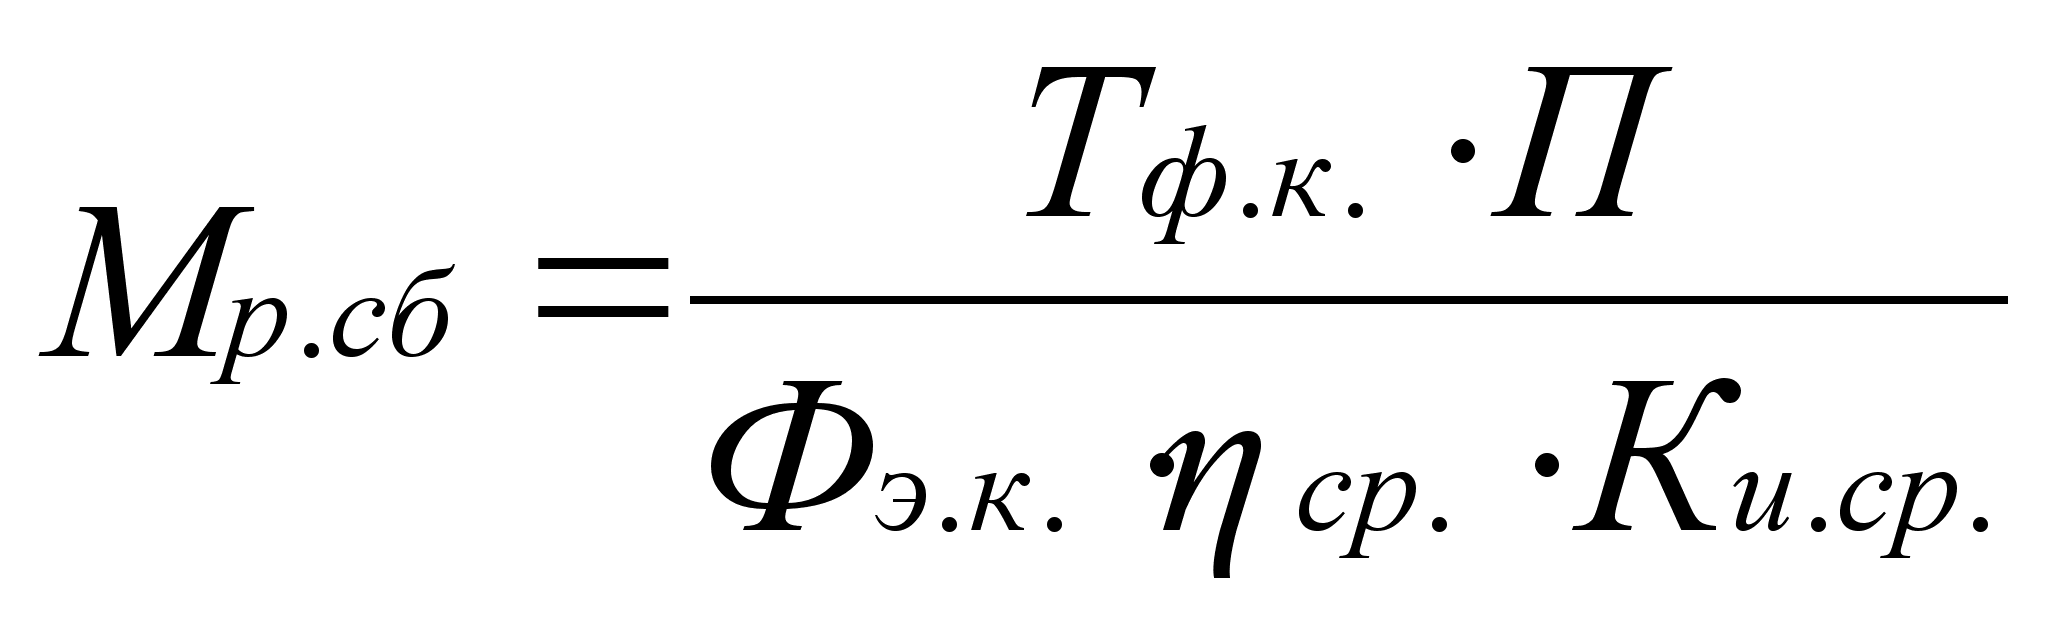 ,
(6.4.3)
где
Фэ.к.
= 3983,2 часов - эффективный
фонд времени
на конвейерной
сборке.
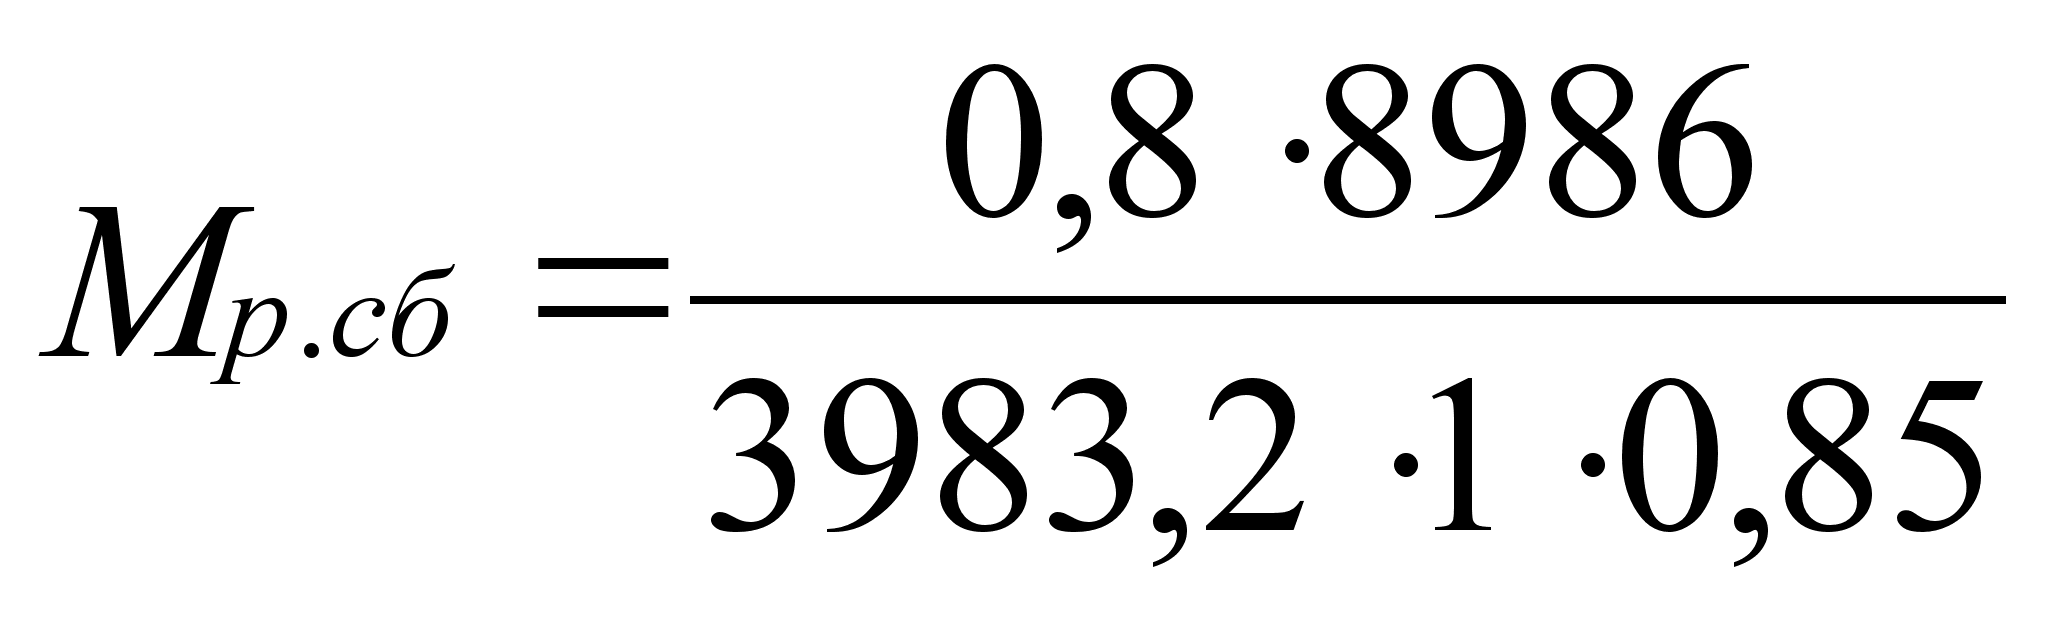 =
2,2
3 рабочих места.
6.5.
Рабочие основного
производства
Количество рабочих-станочников основного производства определим по станкоемкости:
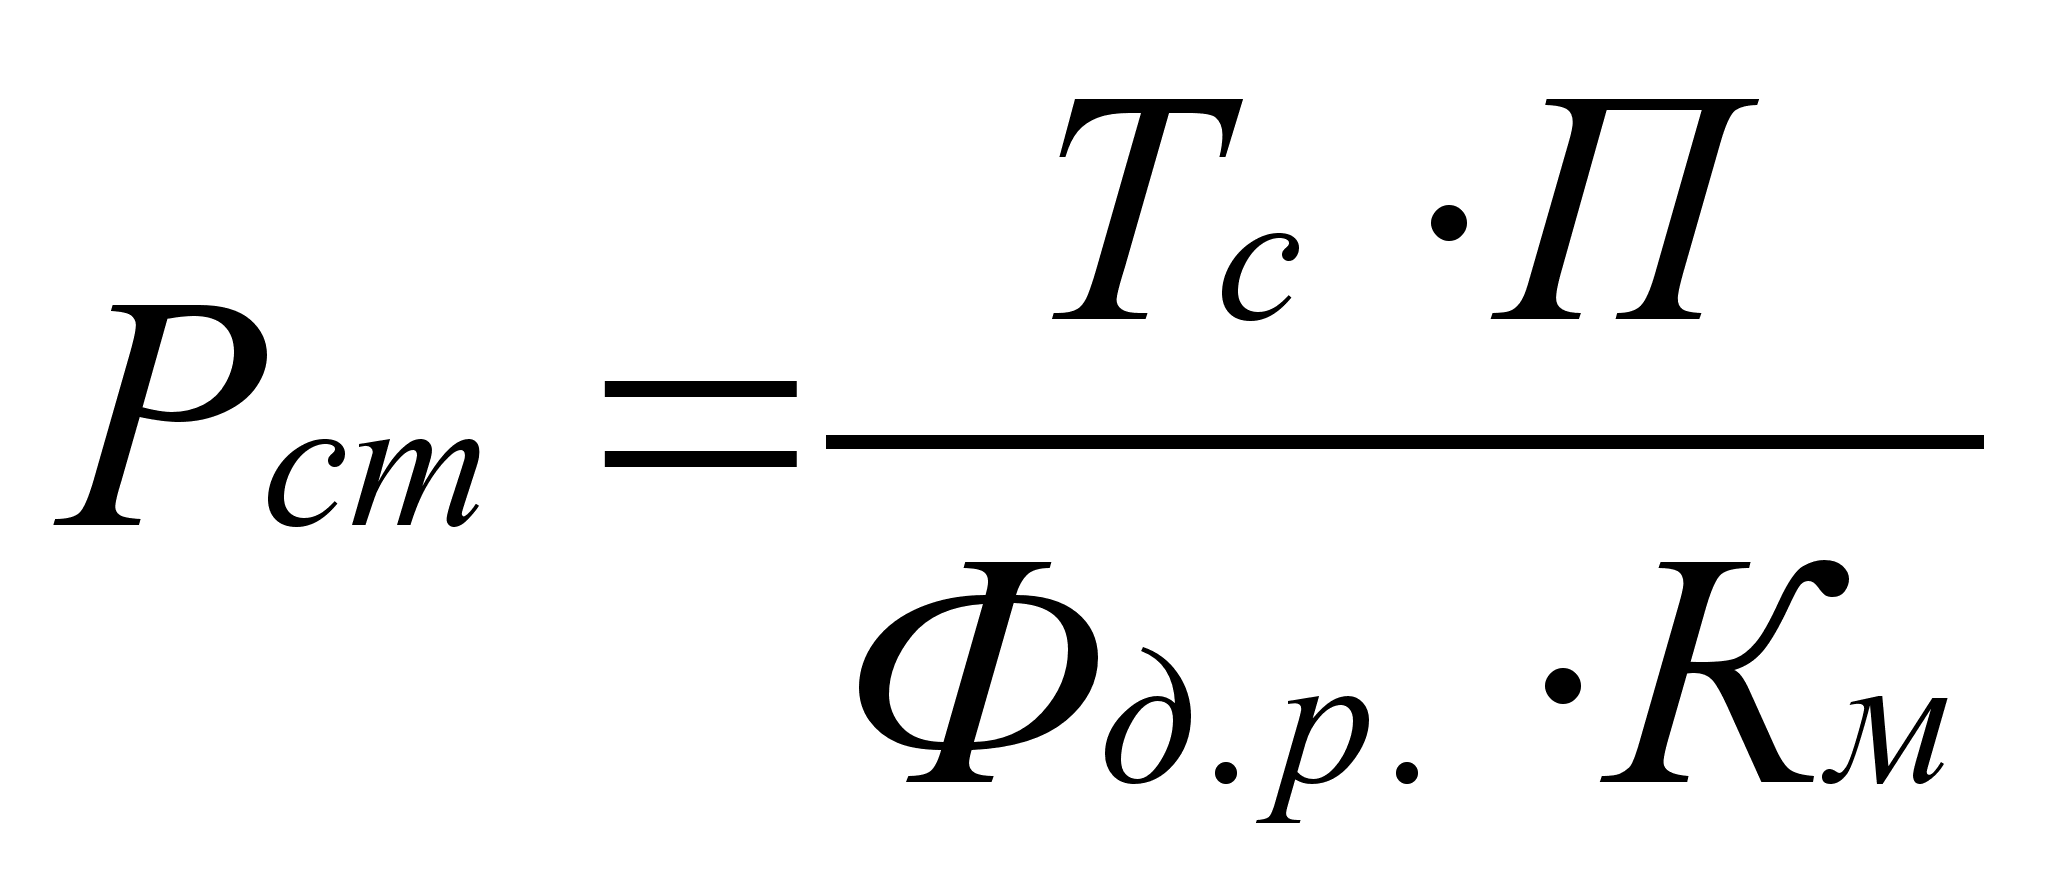 ,
(6.5.1)
где Фд.р. = 1847,9 часов - действительный фонд времени рабочего с учетом потерь;
Км = коэффициент многостаночного обслуживания (для среднесерийного производства принимаем 1,4).
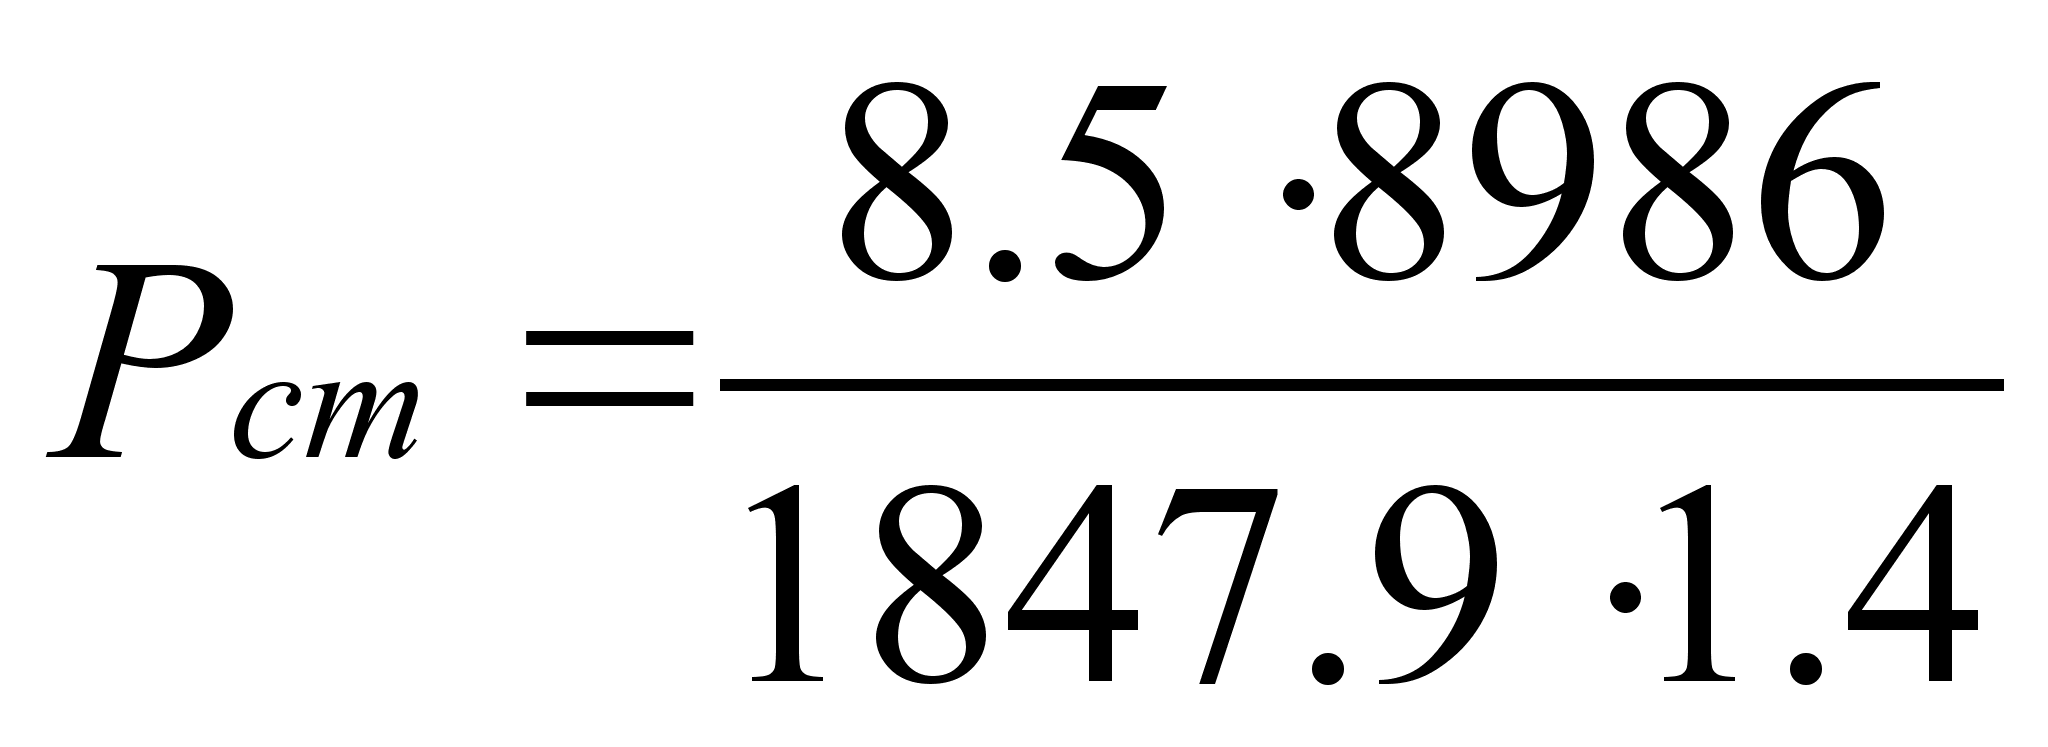 =
29,5
30 человек.
Число рабочих сборщиков:
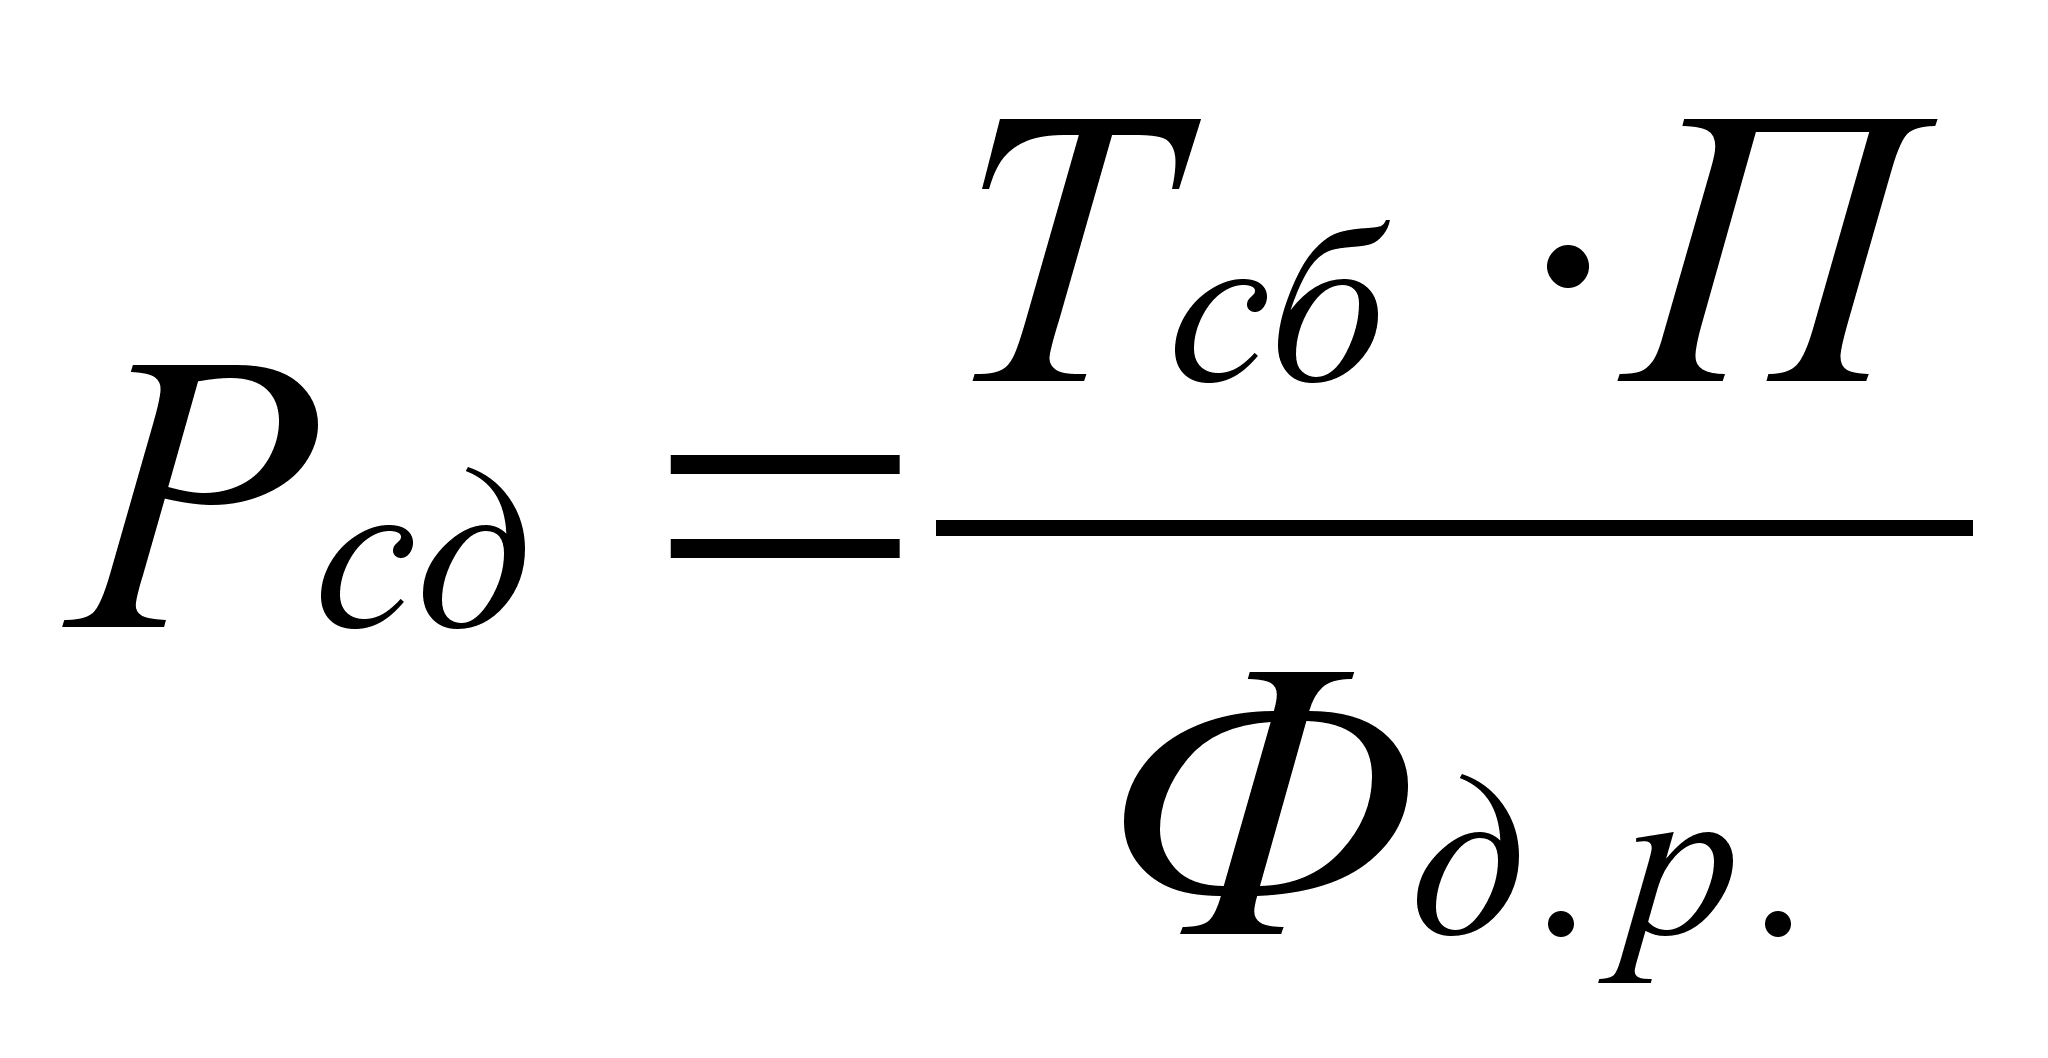 ,
(6.5.2)
где Тсб - трудоемкость узловой сборки.
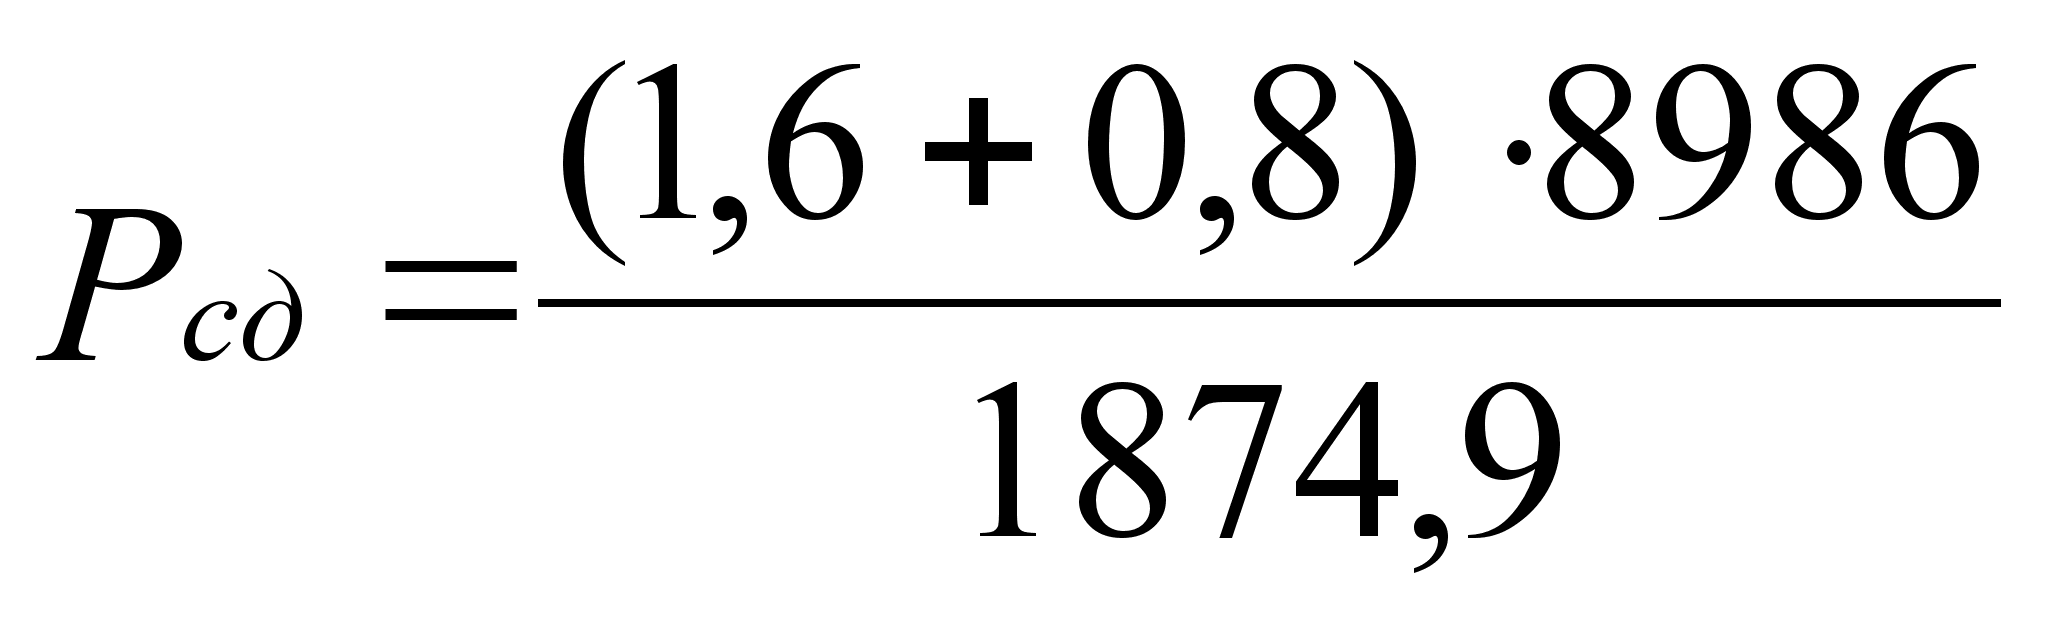 =
11,7
12 человек.
6.6.
Расчет общей
численности
работающих
в цехе
Расчет общей численности персонала цеха проведем укрупненно по нормативам. Результаты оформим в виде таблицы.
Таблица 6.1
Ведомость персонала механосборочного цеха.
|
№ п/п |
Категории работников | Обоснование расчета | Результат, чел |
| 1. | Рабочие станочники (всего) в том числе в первую смену |
Рст 50% от Рст |
30 15 |
| 2. | Рабочие сборщики (всего) в том числе в первую смену |
Рсб 50% от Рсб |
12 6 |
| 3. | Всего производственных рабочих |
Рпр = Рст+Рсб |
42 |
| 4. | Вспомогательные рабочие (всего) В том числе в первую смену |
30% от Рпр 60% от Рвсп |
13 8 |
| 5. | ИТР механической обработки |
Ритр.м = 20% от Собщ |
5 |
| 6. | ИТР сборки |
Pитр.м = 10% от Рсб |
2 |
| 7. | Всего ИТР в том числе в первую смену |
Ритр.м. = Ритр.м.+Ритр.сб 70% от Ритр |
7 5 |
| 8. | Служащие в том числе в первую смену |
Сл = 1,5% от Рпр 70% от Сл |
1 1 |
| 9. | Младший обслуживающий персонал (МОП) в том числе в первую смену |
МОП = 2,5% (Рпр+Рвсп) 60% от МОП |
2 1 |
| Итого: |
Рпр+Рвсп+Ритр+Сл+МОП В том числе в 1-ую смену |
65 36 |
|
6.7.
Выбор транспортных
средств
Для транспортирования материалов, заготовок готовых деталей на сборку, средств технологического оснащения (приспособления, инструменты и т.п.) в цехах используют кары, погрузчики, тележки.
Количество транспортных средств:
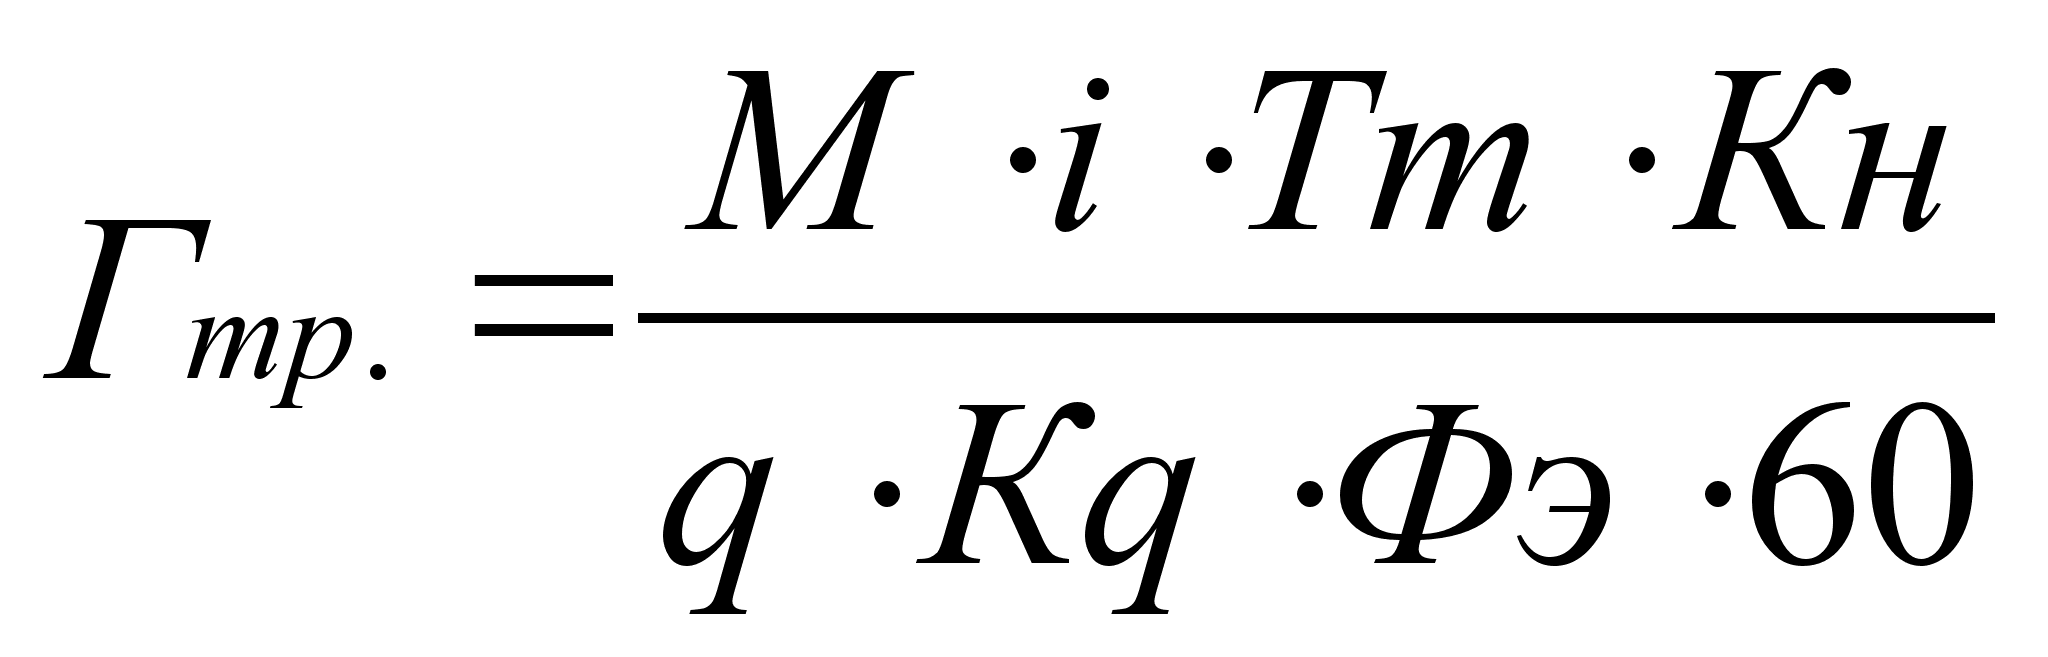 ,
(6.7.1)
где М - масса перевозимых грузов (принимаем укрупненно по массе комплектов деталей для общей сборки
М = GN, (6.7.2)
M = 0,068986 = 539,2 тонны;
I = 8 - среднее число транспортных операций;
Тт = 25 мин - среднее время транспортировки;
Кн = 1,25 - коэффициент неравномерности подачи груза;
q = 1 тонна - грузоподъемность одного транспортного средства;
Kq = 0,4 - коэффициент использования грузоподъемности;
Фэ = 3983,2 часов - эффективный фонд времени;
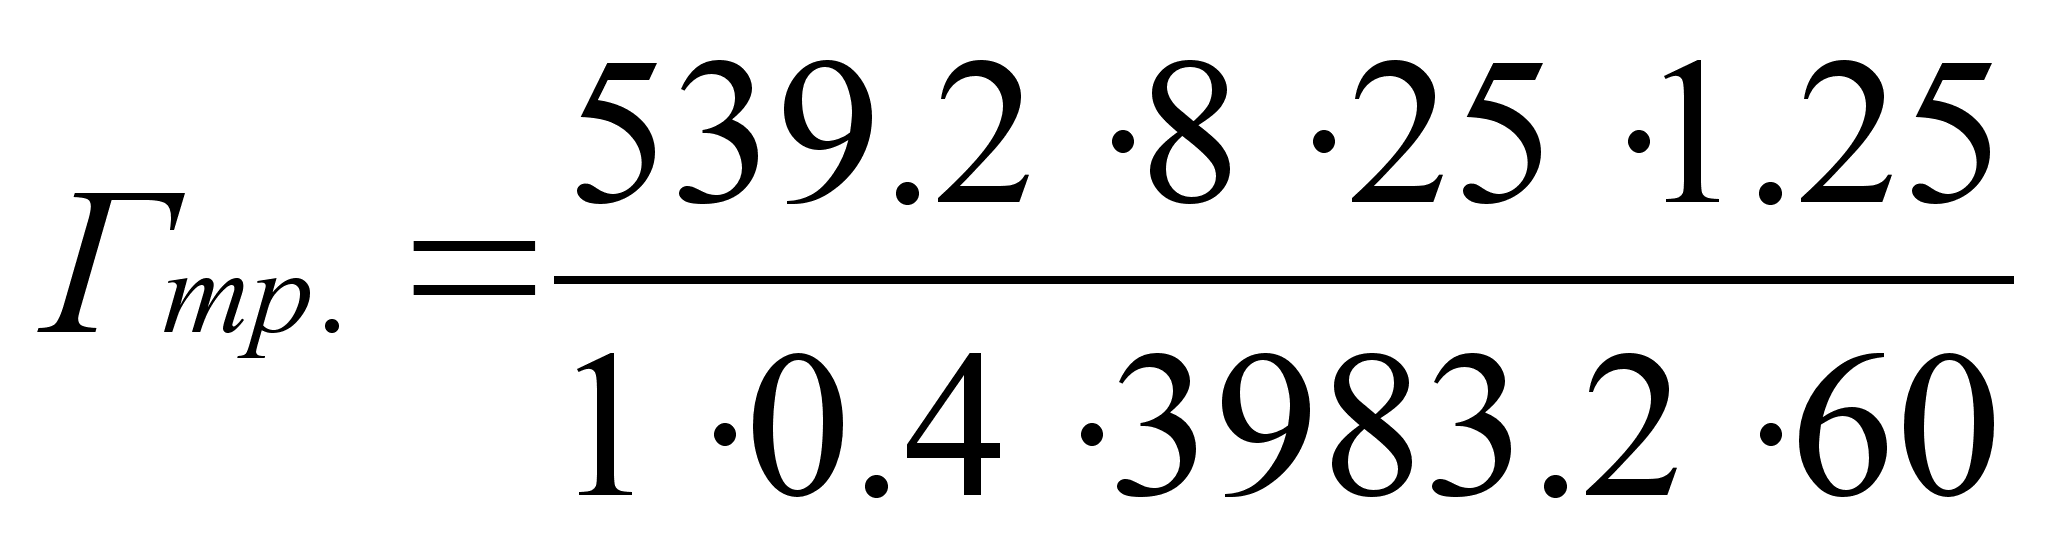 =1,42
шт.
Крупногабаритные заготовки, детали, узлы, приспособления станков в цехе транспортируются тельферами, кранами-балками, мостовыми кранами.
Их количество рассчитывается по следующей формуле:
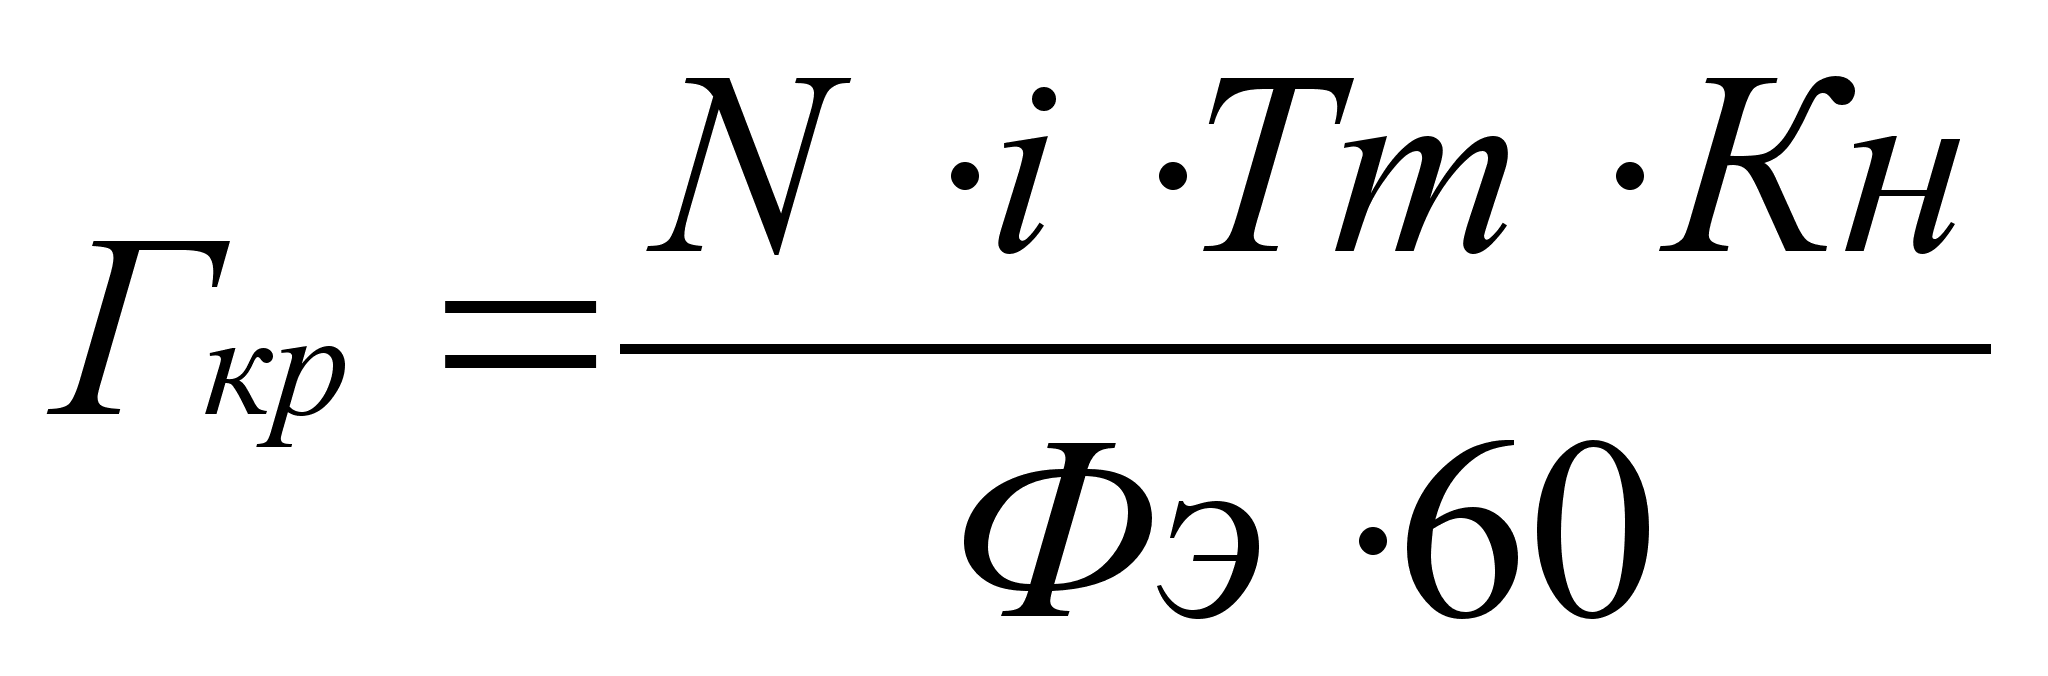 ,
(6.7.3)
где
i
= 10 - среднее число
транспортных
операций;
Тт = 5 мин - среднее время транспортировки;
Кн = 1,5 - коэффициент неравномерности подачи груза;
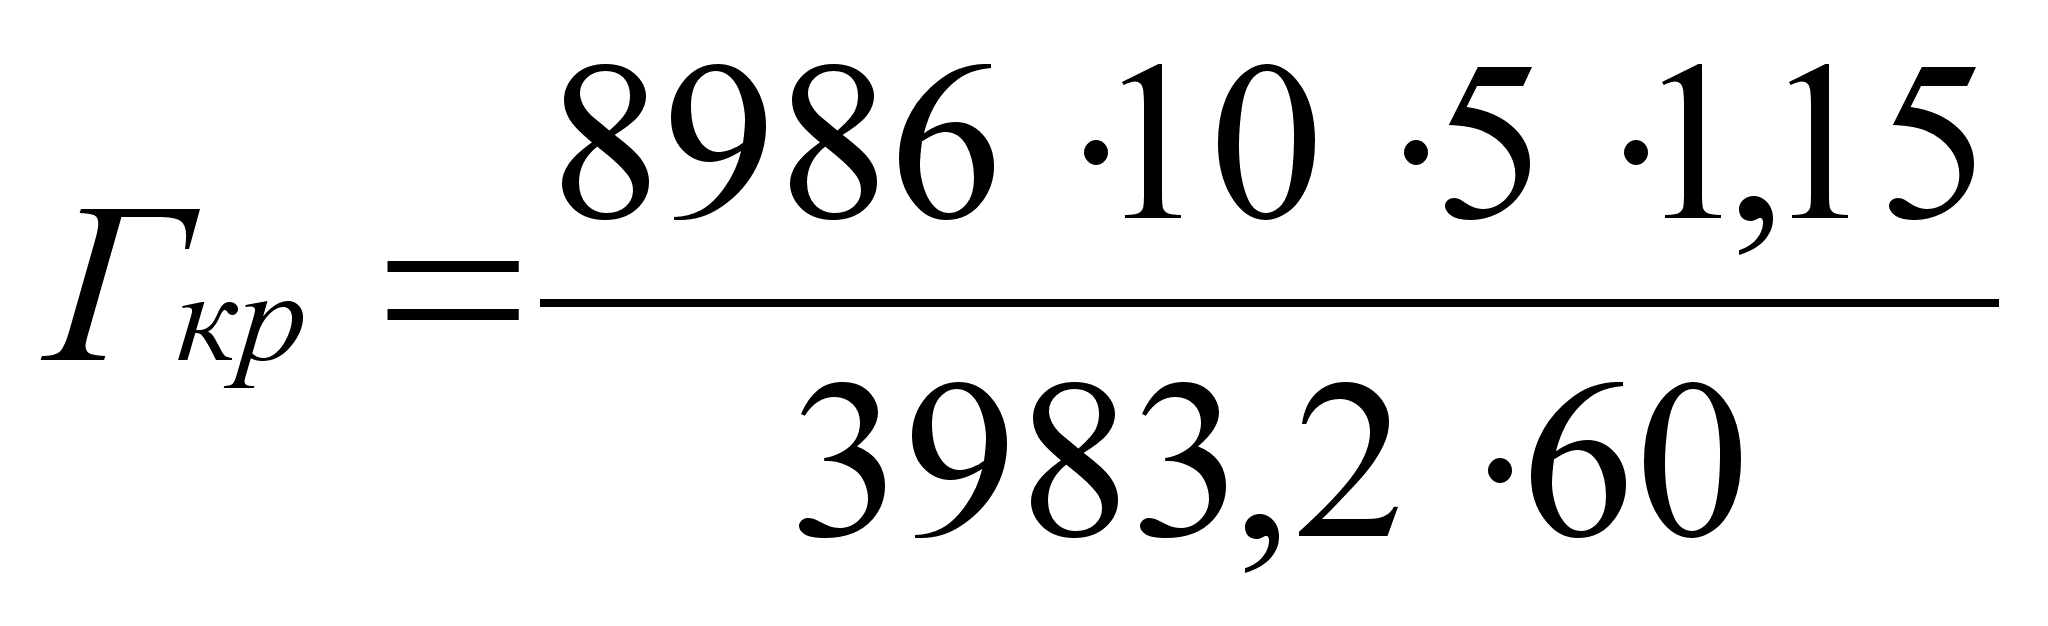 =
2,2
3 шт.
6.8.
Параметры
вспомогательных
участков цеха
Расчеты по вспомогательным участкам и службам ведем укрупненно с использованием с использованием нормативов. Основной параметр при этом - число станков основного производства в цехе.
Таблица 6.8.1
Параметры вспомогательных участков.
| № п/п | Наименование участка | Обоснование расчета | Количество оборудования по нормативам |
| 1. | Участок ремонта станков |
2% от Собщ |
1 станок |
| 2. | Участок ремонта приспособлений | [ ] | 3 станков |
| 3. | Участок заточки |
2,5% от Сo6щ |
1 станок |
6.9.
Определение
площадей участков
и служб цеха
Расчет площадей участков и отделений проводим укрупненно по нормативам, изложенным в литературе в процентах от площадей участков основного производства. Результаты оформляем в табличном виде.
Таблица 6.9.1
Расчет участков и служб.
|
№ и/и |
Категория площадей | Расчетная формула |
Фактическая площадь, м2 |
| 1 | 2 | 3 | 4 |
| 1. | Производственная | 805 | |
|
1.1. Механический участок |
Fм = СобщУст Собщ = 23 станка Уст = 35 м2/1 станок |
||
| 1.2. Сборочный участок |
Fсб = МсбУсб Усб = 40 м2/1 раб. место Мсб = 8 человек |
320 | |
| 2. | Вспомогательные | ||
| 2.1 Отделение заточки |
Fз = СзатУзат Сзат = 1 станок Узат = 25 м2/1станок |
25 | |
|
2.2. Участок ремонта станков |
Fр.с. = Ср.с.Ур.с. Ср.с. = 1 станок Ур.с. = 35 м2/ станок |
35 | |
|
2.3. Участок ремонта приспособлений |
Fр.н. = Ср.п.Ур.п. Ср.п. = 30 м2/1станок |
90 | |
| 2.4. Площадь ОТК |
Fотк = 4% от (Fм+Fсб) Fм+Fсб = 1125м2 |
45 |
Продолжение табл. 6.9.1
| 1 | 2 | 3 | 4 |
|
|
2.5. Отделение приготовления и раздачи СОЖ |
Fсож = 3% от Fм Fм = 805 м2 |
25 |
|
2.6. Отделение переработки стружки |
Fстр = 3% от Fм Fм = 805 м2 |
25 | |
| Итого: | Вспомогательная площадь | 245 | |
| 3. | Помещения складов | ||
|
3.1. Материалов и заготовок |
|
25 | |
| 3.2. Межоперационный |
|
40 | |
| 3.3. Комплектовочный |
|
30 | |
| Итого: | Площадь складов | 95 | |
| 4. | Помещения кладовок | ||
| 4.1. Режущего инструмента |
Fр.и. = СмУр.и. См = 23 станка Ур.и. = 0,3 м2/1 станок |
10 | |
| 4.2. Измерительного инструмента |
Fи.и. = СмУи.и. См = 23 станка Уи.и = 0,1 м2/1 станок |
5 | |
| 4.3. Приспособлений для станков |
Fс.п. = СмУс.п. См = 23 станка Ус.п. = 0,2 м2/1 станок |
8 | |
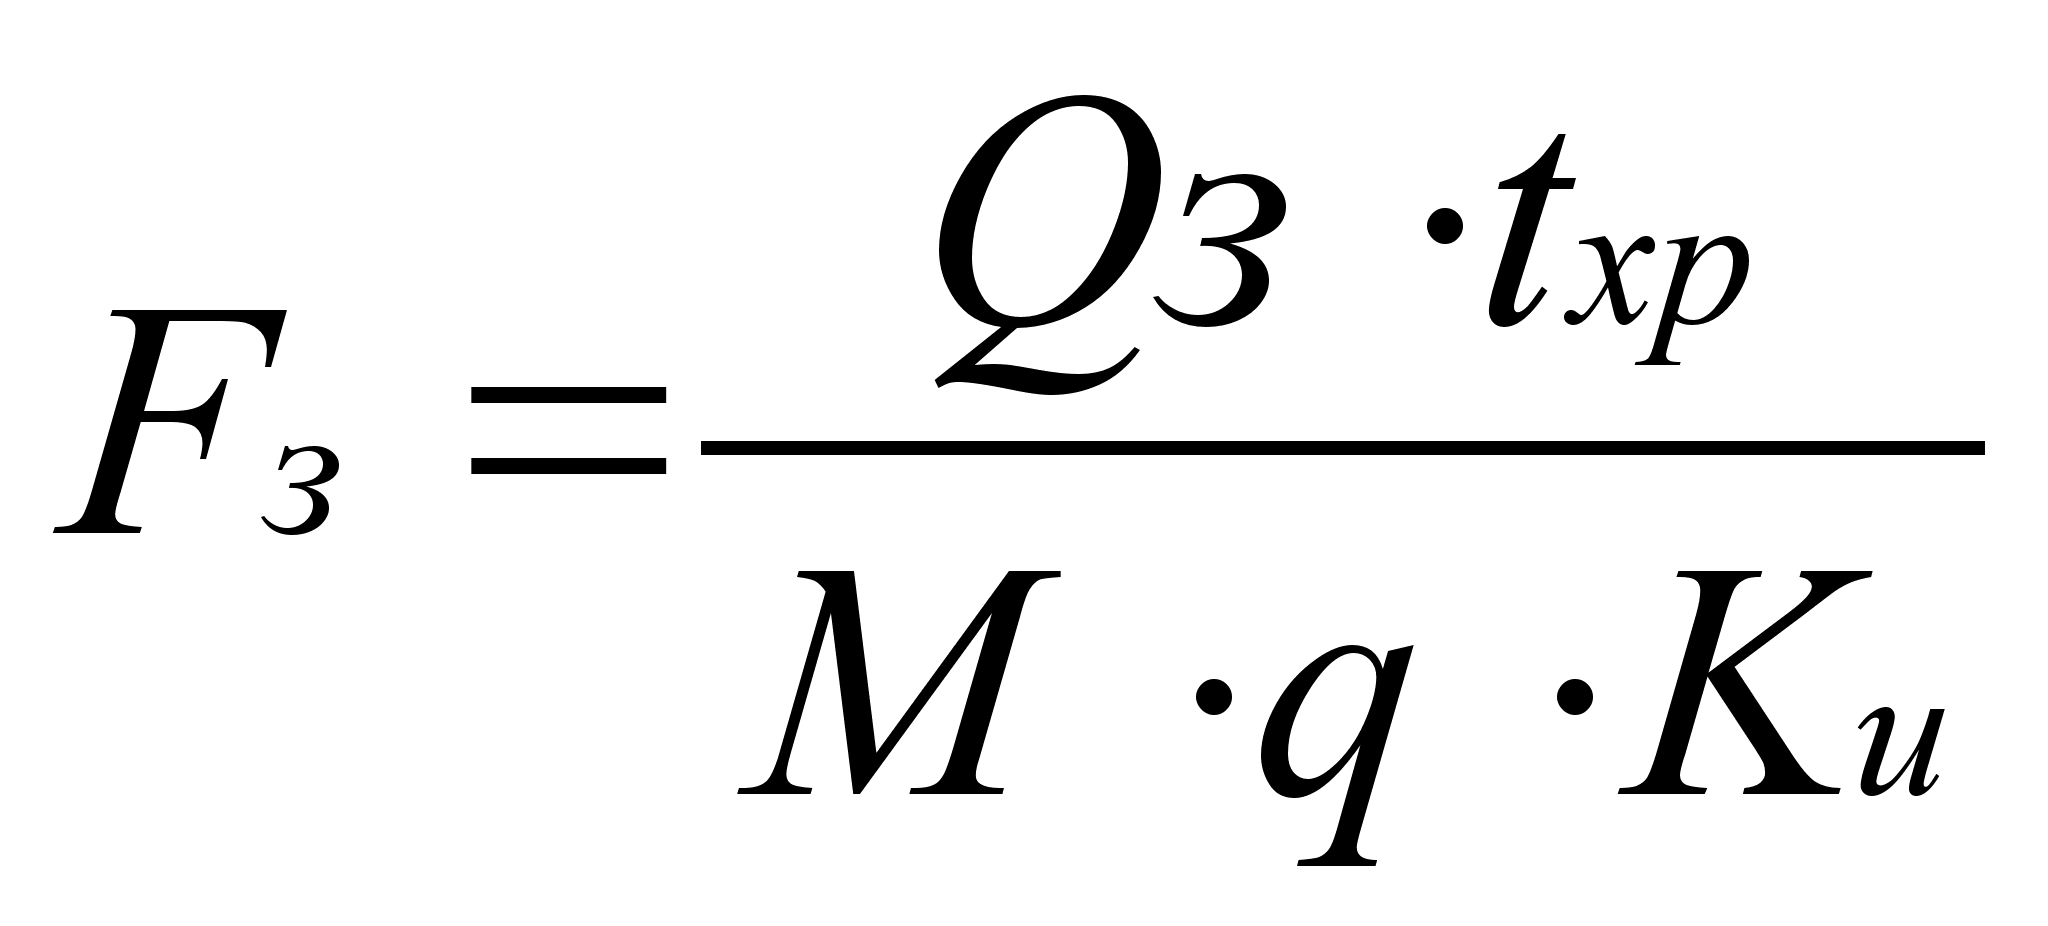
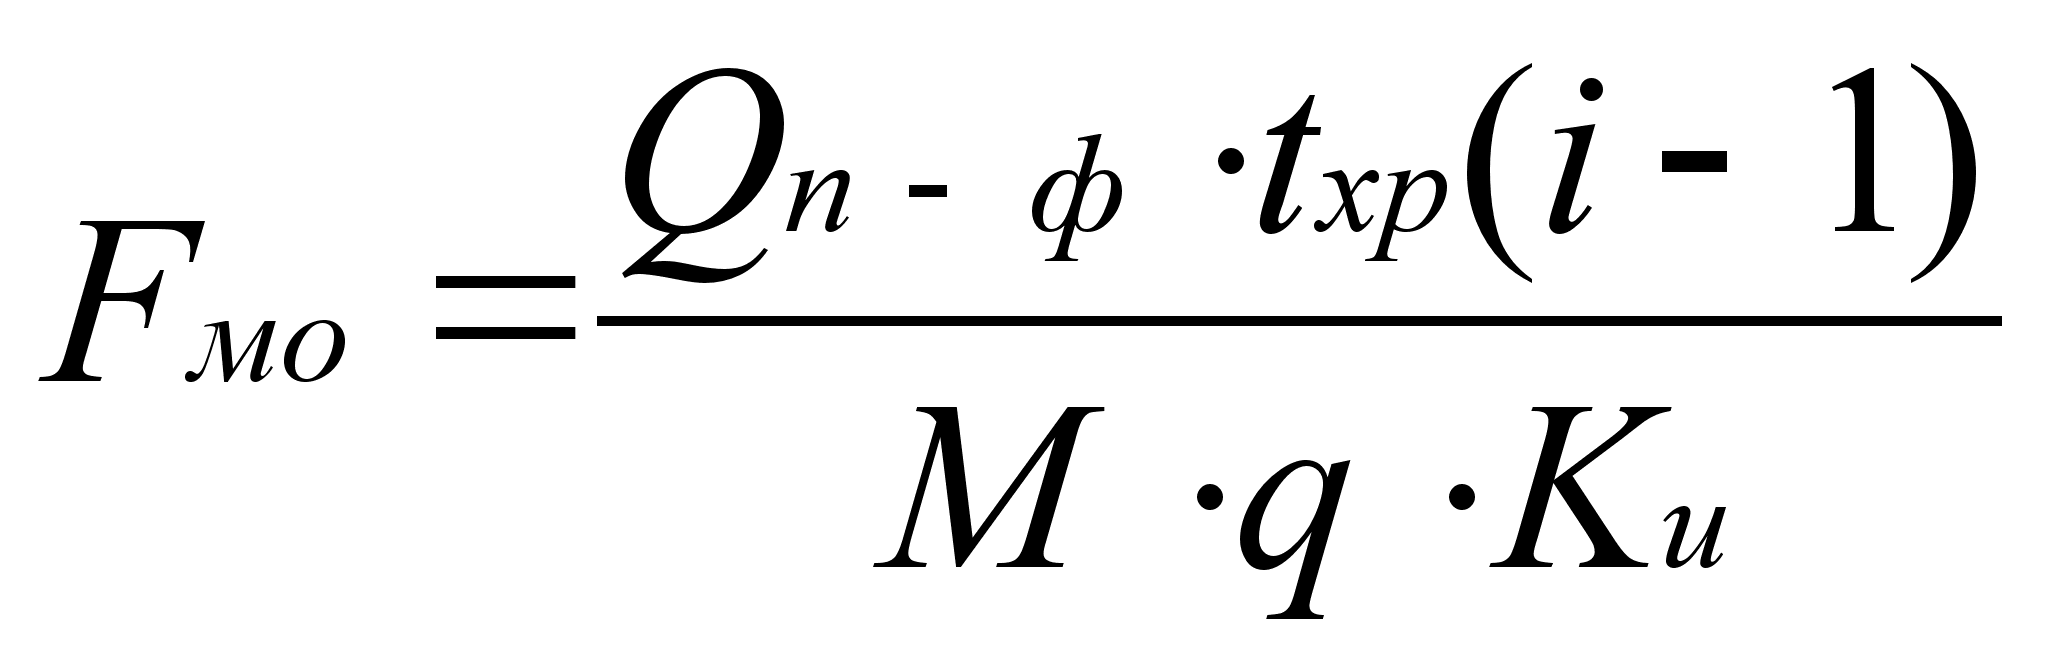
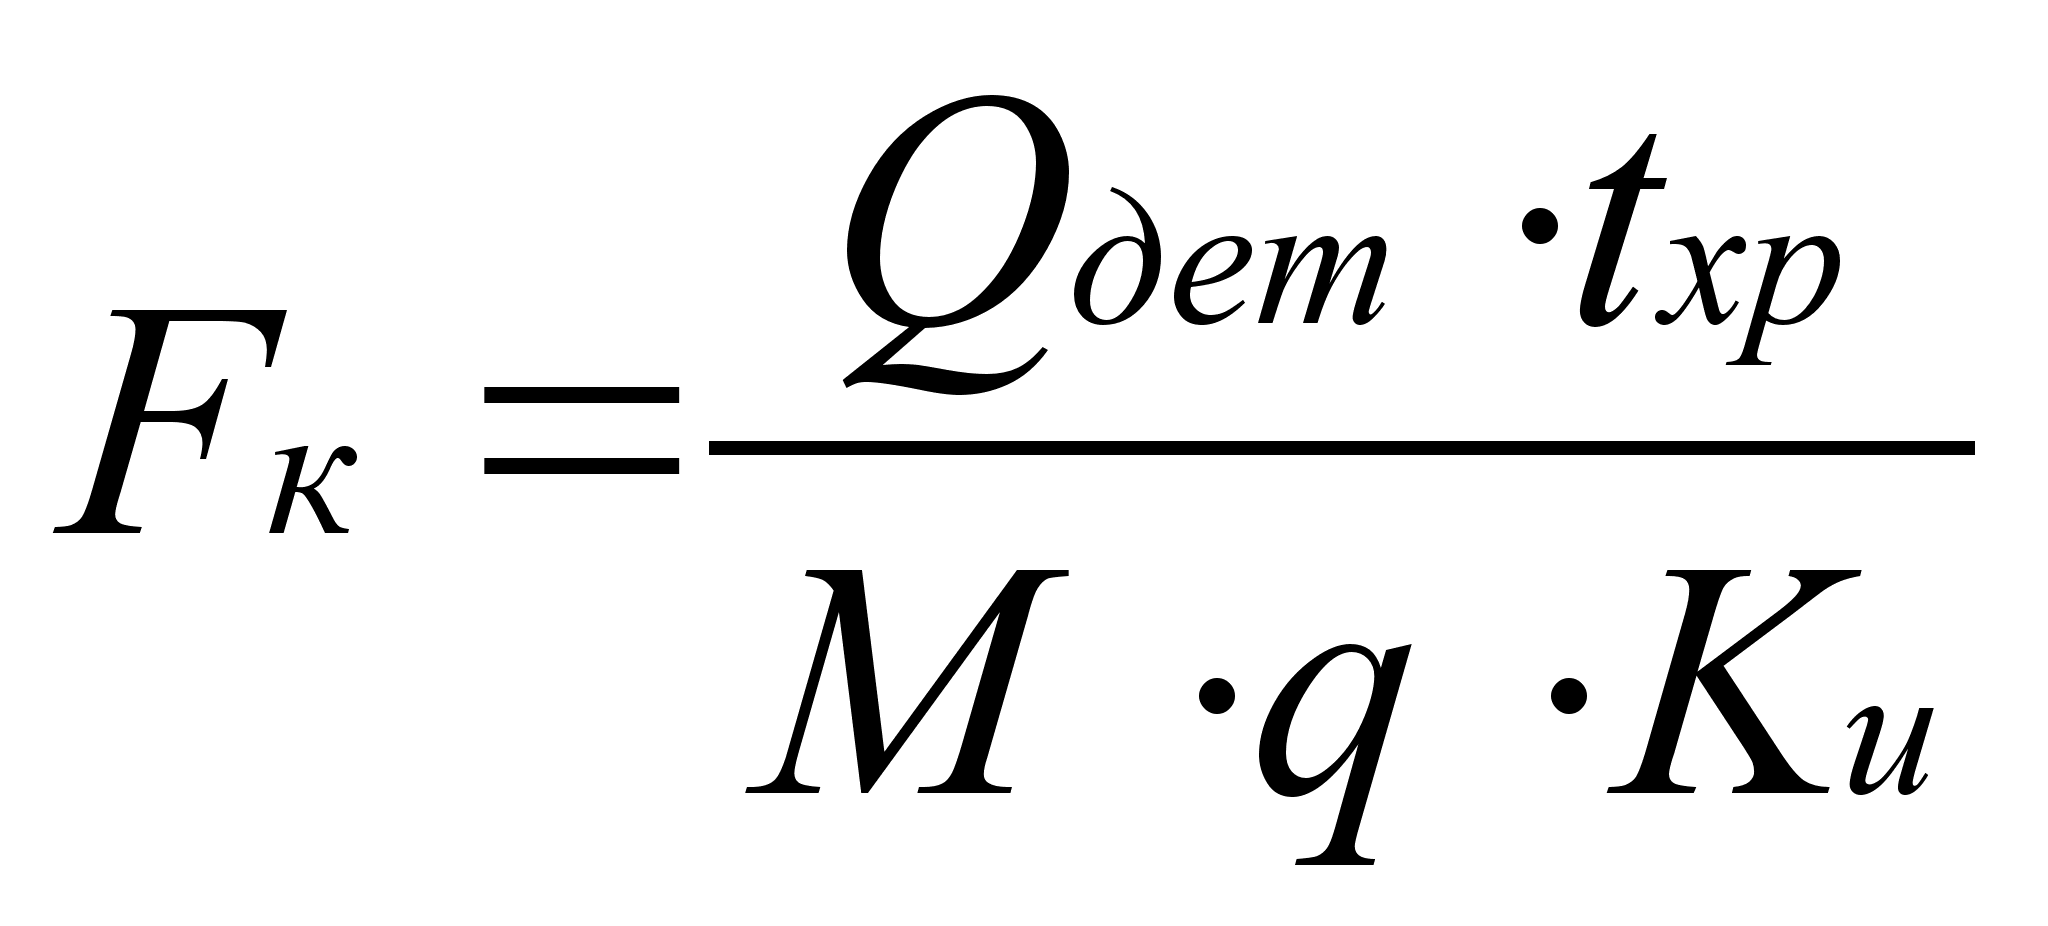
Продолжение табл. 6.9.1
|
|
2 |
3 |
4 |
| 4.4. Вспомогательных материалов |
Fв.м. = (Рм+Рсб)Увс Рм+Рсб = 42 человека Увс = 0,1 м2/1 человека |
7 | |
| Итого: | Площади кладовок | 30 | |
| Итого: | Общая площадь основных и вспомогательных помещений |
1495 1500 |
|
| 5. | Подсобные площади |
10% от F |
150 |
| Всего: | Площадь цеха в производственном корпусе | 1650 | |
6.10.
Разработка
компоновочного
плана цеха.
По результатам расчетов, с учетом рекомендаций литературы, выполняем компоновочный план цеха. Наиболее распространенной конструкцией здания цехов механосборочного производства является здание прямоугольной формы с полом на бетонном основании с системой колонн. Колонны соединены стропильными и подстропильными фермами, на которые сверху укладываются перекрытия. Для машиностроения приблизительно 85% зданий являются одноэтажными, как более экономичные и не имеющие ограничения по размещению тяжелого оборудования.
Основными параметрами производственных зданий являются:
L - ширина пролета (расстояния между продольными осями колонн, образующими пролет);
t - шаг колонн (расстояние между поперечными осями колонн);
h - высота пролета.
При реализации требований к типизации и унификации производственных зданий разработаны производственные помещения габаритами 36x48 м, сеткой колонн 18х12 м. И общей площадью 1728 м2.
Поскольку в данном цехе имеются грузовые краны грузоподъемностью 10/1,5 т, то высоту пролета принимаем 8,4 м.
6.11.
Автоматизированное
рабочее место
(АРМ).
Современные масштабы и темпы внедрения средств автоматизации управления в народном хозяйстве с особой остротой ставит задачу проведения комплексных исследований, связанных со всесторонним изучением и обобщением возникающих при этом проблем как практического, так и теоретического характера.
В последние годы возникает концепция распределенных систем управления народным хозяйством, где предусматривается локальная обработка информации. Для реализации идеи распределенного управления необходимо создание для каждого уровня управления и каждой предметной области автоматизированных рабочих мест (АРМ) на базе профессиональных персональных ЭВМ.
Анализируя сущность АРМ, специалисты определяют их чаще всего как профессионально-ориентированные малые вычислительные системы, расположенные непосредственно на рабочих местах специалистов и предназначенные для автоматизации их работ.
Для каждого объекта управления нужно предусмотреть автоматизированные рабочие места, соответствующие их функциональному назначению. Однако принципы создания АРМ должны быть общими: системность, гибкость, устойчивость, эффективность.
Согласно принципу системности АРМ следует рассматривать как системы, структура которых определяется функциональным назначением.
Принцип гибкости означает приспособляемость системы к возможным перестройкам благодаря модульности построения всех подсистем и стандартизации их элементов.
Принцип устойчивости заключается в том, что система АРМ должна выполнять основные функции независимо от воздействия на нее внутренних и возможных внешних факторов. Это значит, что неполадки в отдельных ее частях должны быть легко устранимы, а работоспособность системы - быстро восстановима.
Эффективность
АРМ следует
рассматривать
как интегральный
показатель
уровня реализации
приведенных
выше принципов,
отнесенного
к затратам по
созданию и
эксплуатации
системы.
Функционирование АРМ может дать численный эффект только при условии правильного распределения функций и нагрузки между человеком и машинными средствами обработки информации, ядром которых является ЭВМ. Лишь тогда АРМ станет средством повышения не только производительности труда и эффективности управления, но и социальной комфортности специалистов.
Накопленный опыт подсказывает, что АРМ должен отвечать следующим требованиям:
• своевременное удовлетворение информационной и вычислительной потребности специалиста.
• минимальное время ответа на запросы пользователя.
• адаптация к уровню подготовки пользователя и его профессиональным запросам.
• простота освоения приемов работы на АРМ и легкость общения, надежность и простота обслуживания.
• терпимость по отношению к пользователю.
• возможность быстрого обучения пользователя.
• возможность работы в составе вычислительной сети.
Обобщенная схема АРМ представлена на рис. 6.11.1.
Схема
автоматизированного
рабочего места.
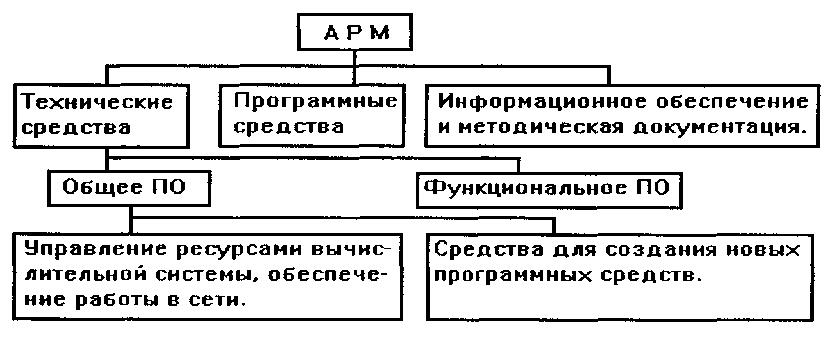
рис. 6.11.1.
Немаловажную
роль в процессе
проектирования
отводится
комфортным
условиям труда.
Схема представлена
на рисунке
6.11.2.
Схема
расположения
инструментов
АРМ и оператора
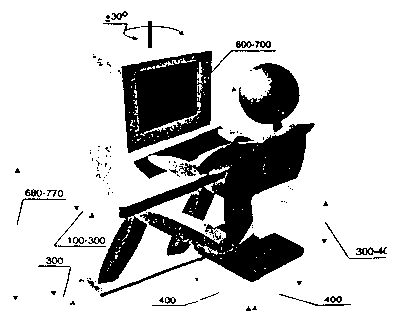
рис. 6.11.2.
7.
ОРГАНИЗАЦИОННО-ЭКОНОМИЧЕСКИЙ
РАЗДЕЛ
7.1. Организация производственного процесса по производству детали «картер»
7.1.1. Исходные данные.
Таблица 7.1.
Технологический маршрут обработки детали «картер»
| №№ п/п | Наименование операции | Время на данной операции, мин | |
|
tшт |
tп.з. |
||
| Заготовительная | - | - | |
| 1 | Фрезерование основных поверхностей | 2,5 | 3,2 |
| 2 | Сверление основных отверстий | 2,86 | 6,3 |
| 3 | Фрезерование остальных поверхностей чистовое | 12,68 | 5,9 |
| 4 | Растачивание отверстий начерно | 14,45 | 12,5 |
| 5 | Растачивание отверстий начисто | 16,56 | 12,5 |
| 6 | Раскатная | 10,55 | 8,4 |
| 7 | Сверление крепежных отверстия | 9,25 | 7,2 |
| 8 | Фрезерование поверхности под крышку | 2,5 | 4,4 |
| 9 | Сверление отверстия под крышку | 2,06 | 4,8 |
| 10 | Нарезание резьбы | 5,95 | 6,1 |
| 11 | Промывка | 2,64 | 7,1 |
| 12 | Контрольная | 2,78 | 4,8 |
| Всего: | 84.78 | ||
7.1.2. Определение типа производства и обоснование формы организации производственного процесса.
Разработке организационно-плановых вопросов предшествует установление типа производства и формы его организации [ ].
Установить тип производства можно по коэффициенту закрепления операций (ηз.о.). Для определения числового значения этого коэффициента надо предварительно рассчитать средний производственный такт (с) и среднее штучное время изготовления детали по всем операциям (tшт.с.).
ηз.о. = с/tшт.с., (7.1)
с = Fдс / Nr, (7.2)
Fдс = Fнηр, (7.3)
Fн = (FрдТсм-FnnТск)h60, (7.4)
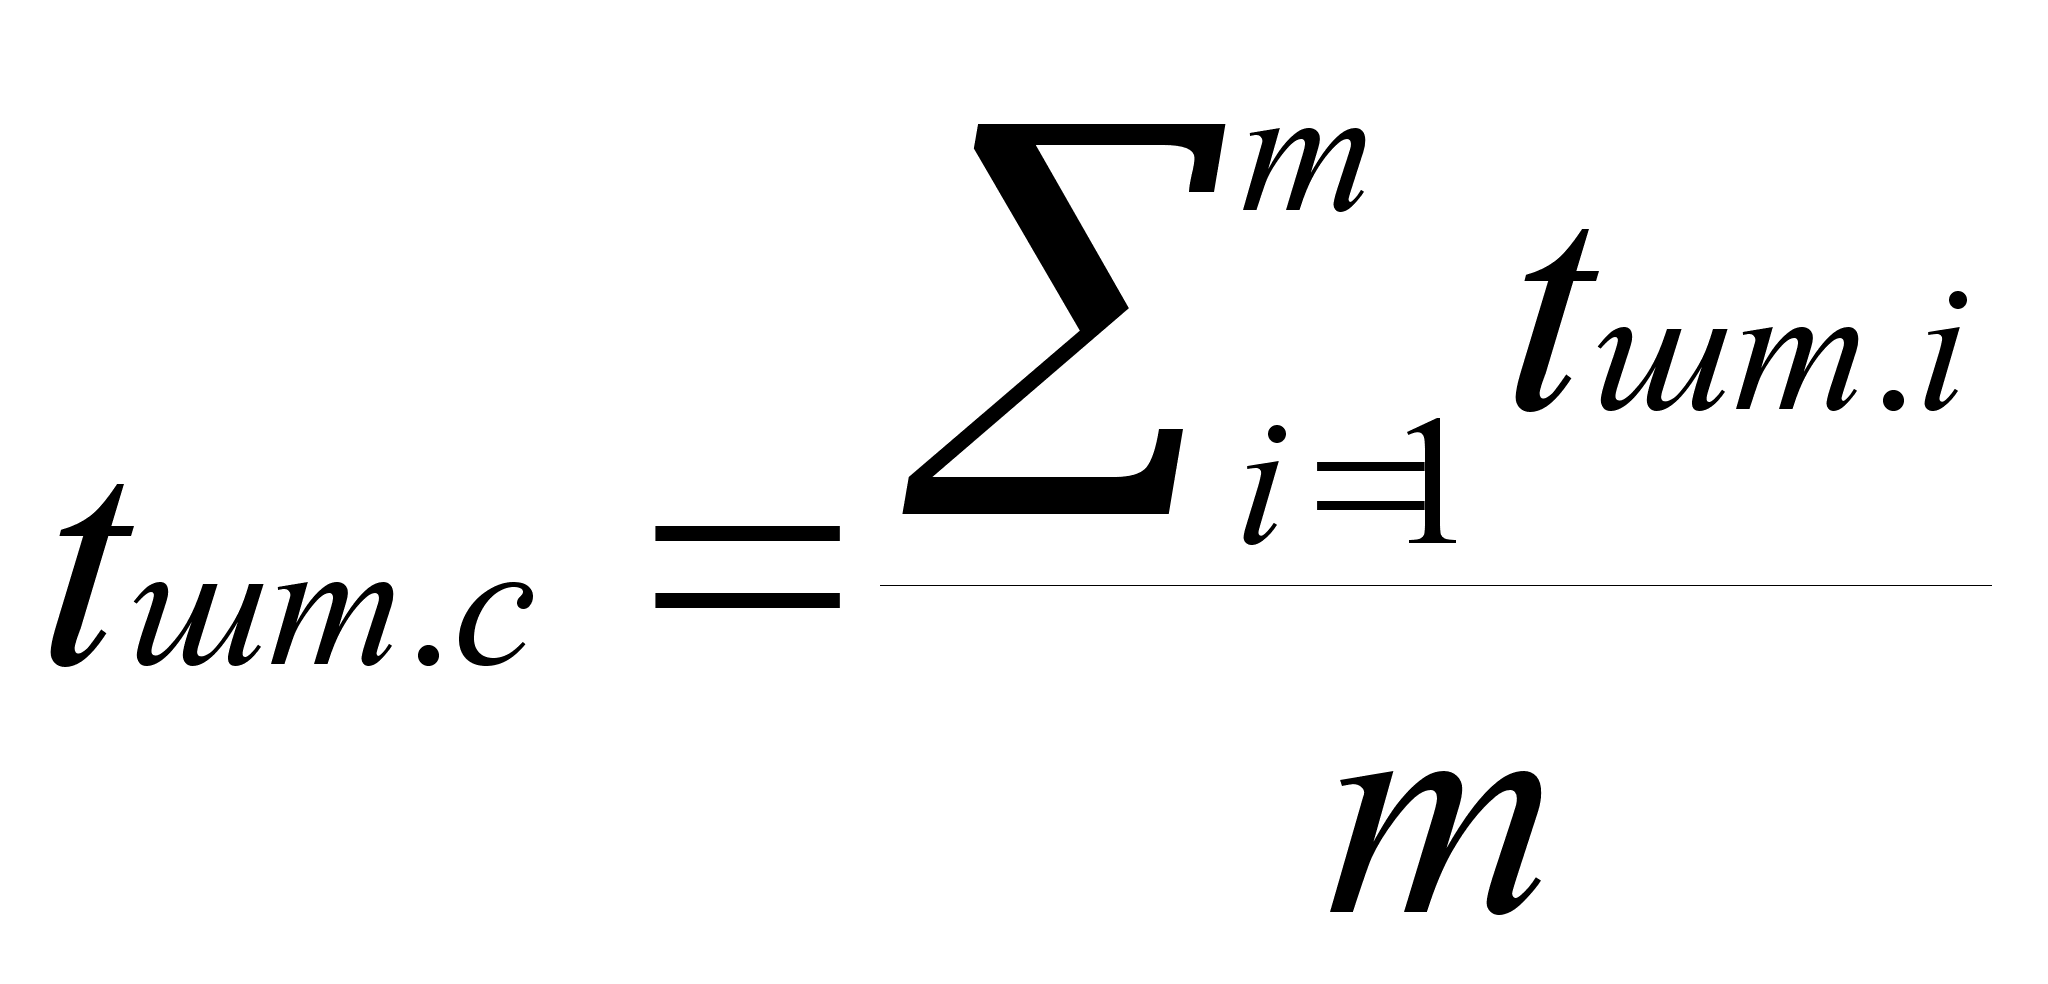 ,
(7.5)
где Fд – номинальный фонд рабочего времени оборудования (рабочих мест) в плановой периоде при заданном режиме работы, мин;
Fдс – действительный фонд рабочего времени оборудования в плановом году, мин;
Nr – годовой объем выпуска деталей по заданию, Nr = 7200 шт;
h – число рабочих смен в день, h = 2;
Fрд, Fnn – количество рабочих и предпраздничных дней в году;
Tсм – продолжительность рабочей смены, Tсм = 8,2 часа;
Тск – количество часов, на которые сокращается рабочая смена в предпраздничные дни, Тск = 1 час;
ηр – коэффициент, учитывающий потери времени на ремонт оборудования, при h = 2 принимаем ηр = 0,97;
tшт.i – норма штучного времени на i-й операции;
m – число операций.
Производим
расчет для мая
2002 года.
Fн = (2518,2-51)260 = 246384 мин
Fдс =2463840,97 = 238992,5 мин
tшт.с = 84,78/12 = 7,06 мин
с = 238992,5/7200 = 33,19 мин/шт
ηз.о. = 33,19/7,06 = 4,7 мин
Так как 1 < ηз.о < 4,7, то производство будет крупносерийным.
Следует проектировать серийной участок, так как ηз.о > 2.
7.1.3.
Организация
участка серийного
производства.
Важнейшими календарно-плановыми нормативами в серийном производстве являются: размер партии деталей, периодичность (ритм) их запуска в производство, длительность производственного цикла изготовления деталей, величина задела.
Посчитаем месячный объем выпуска детали.
Nм = NrFдс.м/Fдс.г, (7.6)
Nм = 720018973,2/238992,5 = 570 шт.
Размер партии деталей, запускаемый одновременно в производство, рассчитывается по среднему соотношению подготовительно-заключительного времени к штучному.
nд = tп.з.с./tшт.сηд.п., (7.7)
где nд – размер партии деталей, шт
tп.з.с. – среднее подготовительно-заключительное время, мин
tшт.с – среднее штучное время, мин
ηд.п. – коэффициент допустимых потерь на переналадку оборудования, принимаем для среднесерийного производства ηд.п. = 0,02
nд = 6,76/7,060,02 = 50,1 шт.
Предварительный размер партии деталей корректируем так, чтобы он был кратным месячному объему выпуска. Принимаем nд = 57 шт.
Определив
размер партии
деталей и зная
объем выпуска
деталей в месяц,
устанавливаем
сколько раз
в течении месяца
будет повторятся
запуск (Qз)
этой партии:
Qз = Nм/nд, (7.8)
Qз = 570/57=10
Затем определяем какова будет периодичность повторения (ритм) запуска:
Rn = Fрд/Q, (7.9)
Rn = 20/10 = 2 дн.
Далее рассчитываем штучно-калькуляционное время (tк), по каждой операции по формуле:
tкi = tшт+tп.з/nд, (7.10)
tk1 = 2,5+3,2/57 = 2,55 мин
tk2 = 2,86+6,3/57= 2,97 мин
tk3 = 12,68+5,9/57= 12,78 мин
tk4 = 14,45+12,5/57 = 14,66 мин
tk5 = 16,56+12,5/57=16,79 мин
tk6 = 10,55+8,4/57 = 10,69 мин
tk7 = 9,25+7,2/57 = 9,37 мин
tk8 = 2,5+4,4/57 = 2,57 мин
tk9 = 2,06+4,8/57 = 2,14 мин
tk10 = 7,95+6,1/57 = 6,05 мин
tk11 = 2,64+5,1/57 = 2,72 мин
tk12 = 2,78+4,8/57 = 2,86 мин
tk = 86,15 мин
tkср. = 7,17 мин
Для определения
календарных
сроков выпуска
и запуска партии
деталей в
производство
и построения
графика работы
участка необходимо
определить
длительность
производственного
цикла в зависимости
от принятой
формы ее движения
по операциям
технологического
процесса.
Определяем длительность производственного цикла для параллельно-последовательного вида движения.
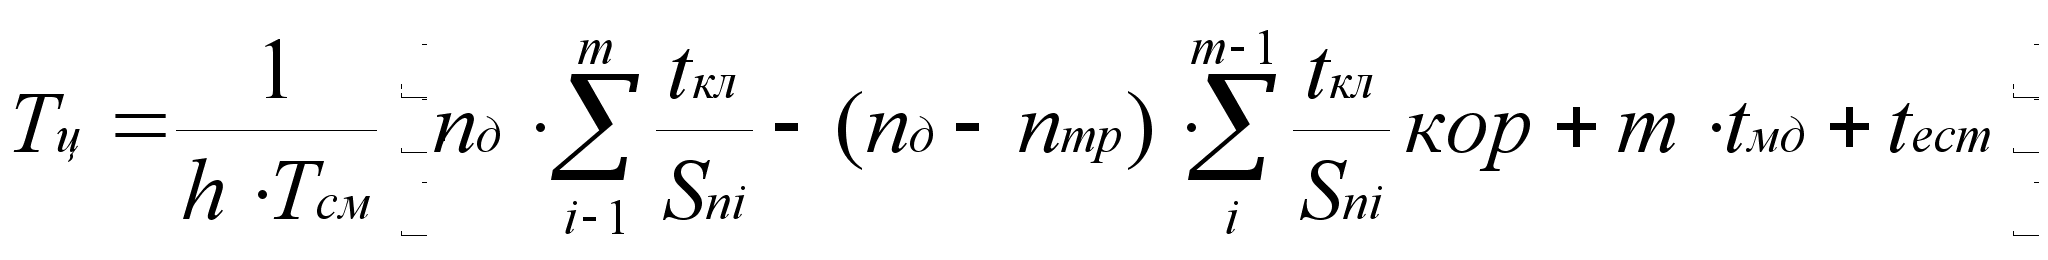 ,
(7.11)
где Тц – длительность производственного цикла изготовления партии деталей, раб.дней
tкл – штучно-калькуляционное время обработки детали на i-й операции, мин
nтр – величина транспортной партии, шт
tест – время естественных процессов, мин
Sпi – количество параллельно работающих рабочих мест i-й операции
tмд – время межоперационного пролеживания партии деталей, принимаем для крупносерийного производства 0,55 дня.
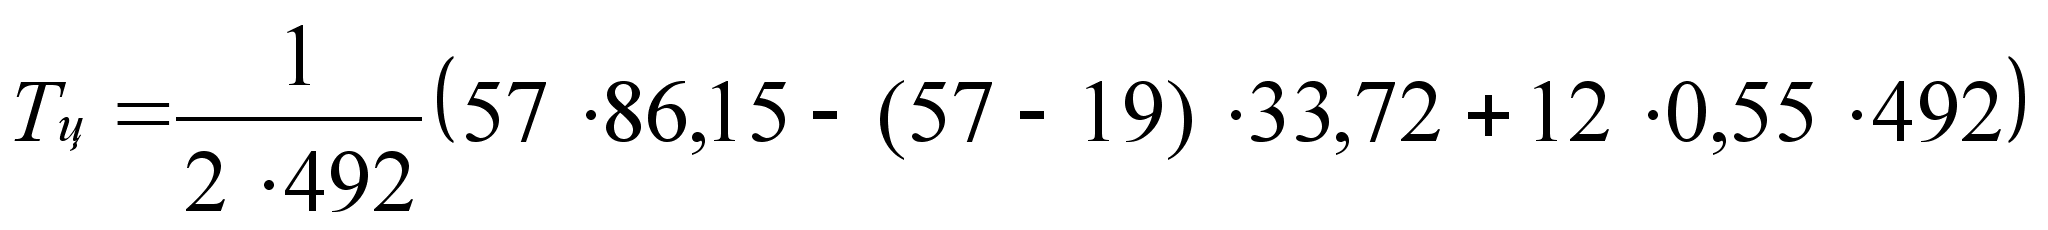 =
6,9 дн.
Рассчитаем общую величину задела на участке по формуле:
Zд = NдТц, (7.12)
где Nд – дневной выпуск деталей, шт.
Zд = 28,56,9 = 196 шт.
Количество
рабочих мест
и рабочих по
каждой операции
технологического
процесса, а
также соответствующие
коэффициенты
их использования.
Результаты
расчетов сводим
в таблицу.
Количество рабочих мест на участке (Sp) определяем по формуле:
Sp = tкNг/Fдс60, (7.13)
Sp1 = 2,557200/398360 = 0,07
Sp2 = 2,977200 / 398360 = 0,08
Sp3 = 12,787200/398360 = 0,36
Sp4 = 14,667200/398360 = 0,42
Sp5 = 16,797200/398360 = 0,46
Sp6 = 10,697200/398360 = 0,32
Sp7 = 9,377200/398360 = 0,28
Sp8 = 2,577200/398360 = 0,07
Sp9 = 2,147200/398360 = 0,06
Sp10 = 6,057200/398360 = 0,18
Sp11 = 2,727200/398360 = 0,08
Sp12 = 2,867200/398360 = 0,08
Sp = 2,54
Коэффициент использования рабочих мест определяется отношением их расчетного числа к принятому.
Расчетное количество рабочих (Wp) рассчитываем по каждой операции по формуле:
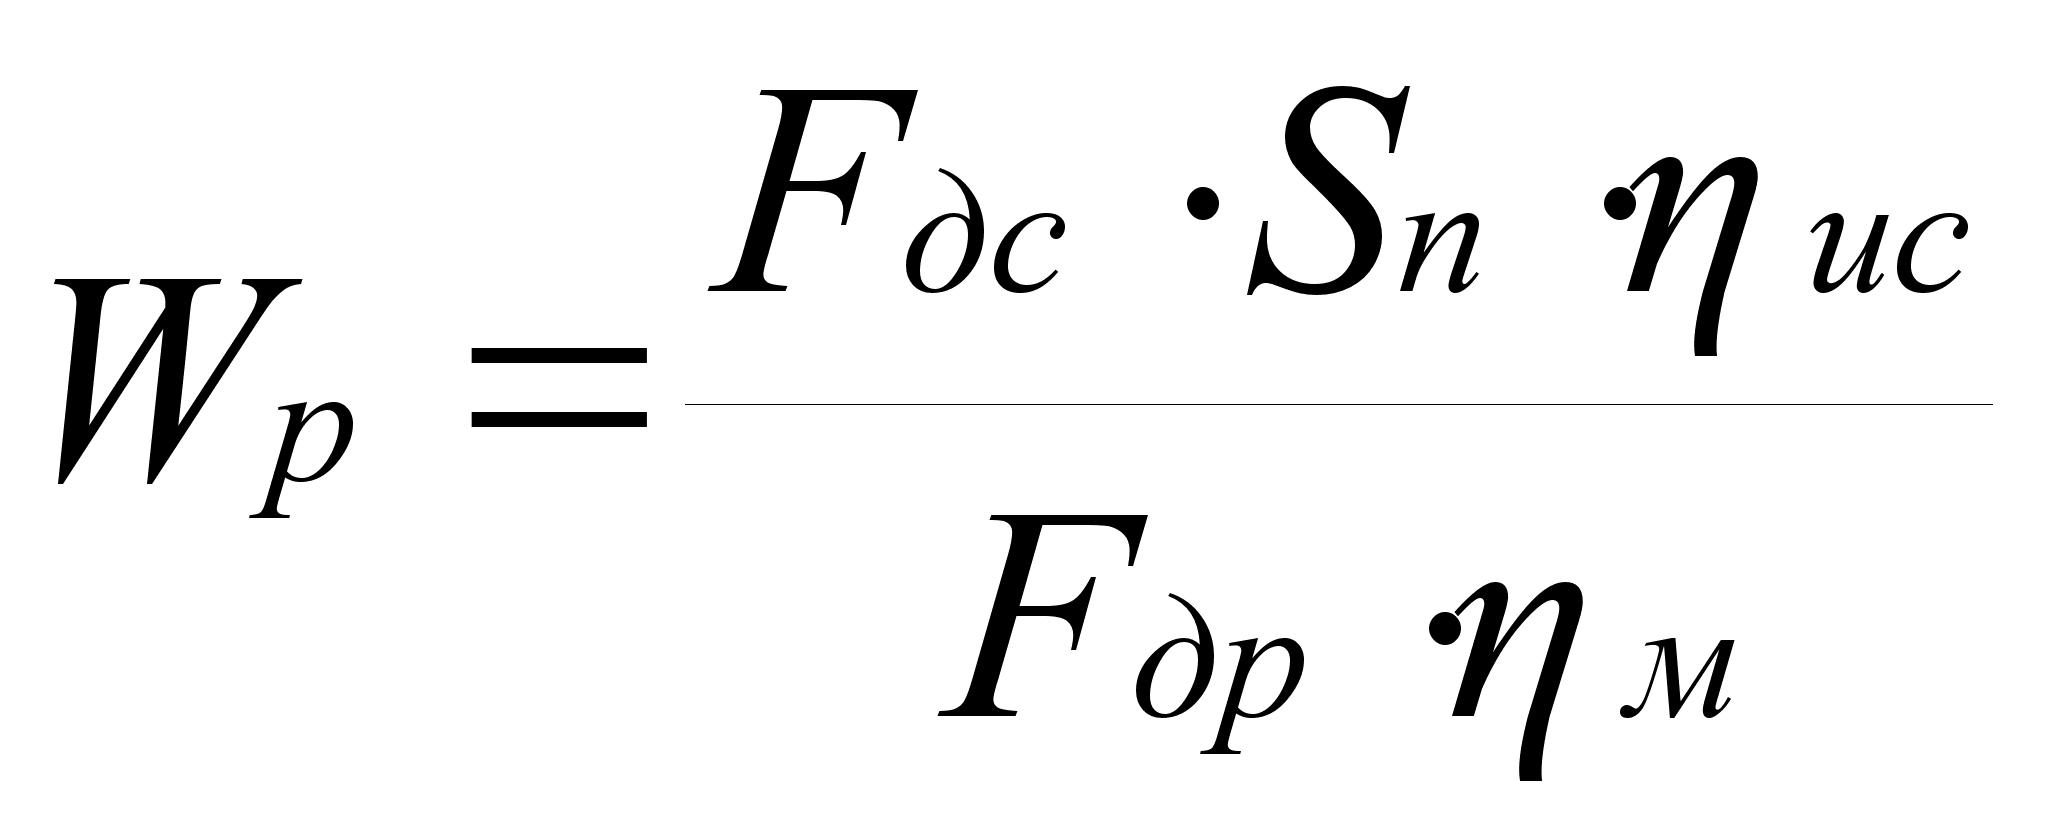 ,
(7.14)
Fдр = Fипр, (7.15)
где Sn – принятое количество рабочих мест
Fдр
– действительный
годовой фонд
рабочего времени
одного рабочего,
час.
Fдр = 4106,40,9 = 3695,8 час
пр
- коэффициент,
учитывающий
потери рабочего
времени рабочих
в связи с отпусками
и болезнями,
принимаем пp
= 0,9;
ис - коэффициент использования рабочих мест;
м - коэффициент многостаночного обслуживания, принимаем для крупносерийного производства м = 1,5.
Принятое количество рабочих мест определяется по каждой операции путем округления расчетного количества до ближайшего большего числа с учетом сменности работы, а затем данные суммируются. Коэффициент использования рабочих (пp) определяется, как отношение их расчетного числа к принятому.
Таблица 7.2.
Количество рабочих мест и рабочих на участке.
|
№ |
Расчетное кол-во рабочих мест Sp |
Принятое число рабочих мест Sn |
Коэфи-циент исполь-зования рабочего места ис |
Расчетное кол-во рабочих Wp |
Принятое
число рабочих |
Коэффи-циент исполь-зования рабочих ир |
| 1 | 0,07 | 1 | 0,07 | 0,05 | 2 | 0,03 |
| 2 | 0,08 | 1 | 0,08 | 0,06 | 2 | 0,03 |
| 3 | 0,36 | 1 | 0,36 | 0,81 | 2 | 0,40 |
| 4 | 0,42 | 1 | 0,42 | 0,83 | 2 | 0,42 |
| 5 | 0,46 | 1 | 0,46 | 0,41 | 2 | 0,20 |
| 6 | 0,32 | 1 | 0,32 | 0,26 | 2 | 0,13 |
| 7 | 0,28 | 1 | 0,28 | 0,23 | 2 | 0,11 |
| 8 | 0,07 | 1 | 0,07 | 0,05 | 2 | 0,02 |
| 9 | 0,06 | 1 | 0,06 | 0,04 | 2 | 0,02 |
| 10 | 0,18 | 1 | 0,18 | 0,14 | 2 | 0,07 |
| 11 | 0,08 | 1 | 0,08 | 0,06 | 2 | 0,03 |
| 12 | 0,08 | 1 | 0,08 | 0,06 | 2 | 0,03 |
| Итого: | 12 | Ср. 0,18 | 3,00 | 24 | Ср. 0,14 |
 Стандарт-план
запуска-выпуска
партии деталей
и изменения
задела на участке.
| Наименование детали |
Месячный выпуск, шт. (Nм) |
Дневной выпуск, шт. (Nд) |
Количество деалей в партии, шт. (nд) |
Длительность произв. цикла, дн. (Тц) |
Период повт. запуска, дн. (Rn) |
Количество дет. на начало месяца | Май 2002 г. | Июнь | ||||||||||||||||||||||||||||||||
| Календарные дни | ||||||||||||||||||||||||||||||||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | 21 | 22 | 23 | 24 | 25 | 26 | 27 | 28 | 29 | 30 | 31 | 1 | 2 | 3 | |||||||
| Картер | 570 | 29 | 57 | 6,9 | 2 | 157 | ||||||||||||||||||||||||||||||||||
рис. 7.1
7.2.
Оценка экономической
эффективности
работы участка.
7.2.1. Определение стоимости основных фондов и амортизационных отчислений.
Стоимость основных фондов для базового и проектного вариантов рассчитываются по следующим группам:
1. Здания, включая санитарно-технические устройства и сети промышленных проводок (отопление, вентиляция, водопровод, канализация освещение и др.).
2. Производственное оборудование.
3. Энергетическое оборудование.
4. Подъемно-транспортное оборудование.
5. Инструменты и приспособления.
6. Производственный и хозяйственный инвентарь.
При определении стоимости зданий необходимо учитывать производственную площадь, занимаемую оборудованием, включая площадь проходов и проездов средствами наземного межоперационного транспорта и т.п., а также соответствующую долю конторских и бытовых помещений.
Определим производственную площадь из расчета 15…25 м2 на один средний станок, 40…50 м2 на один крупный станок и 15…25 м2 на одно слесарное или контрольное место.
Sпр = 445+720+115 = 335 м2
Площадь конторских и бытовых помещений принимаем в размере 25% от производственной площади.
Sвсп = 25% от 335 =84 м2, (7.16)
Общая площадь здания:
Sобщ. = Sпр+Sвсп, (7.17)
Sобщ. = 335+84 = 419 м2
Общую стоимость здания определяем по наружной площади, которую принимаем 1,05 от внутренней (расчетной) площади.
Собщ
= 51004191,05
= 2243745 руб.
С учётом среднего коэффициента станков:
Собщ = 22437450,21 = 471186 руб.
Стоимость производственного оборудования (балансовая) определяется исходя из его количества по видам, оптовой цены по прейскуранту и затрат на транспортно-заготовительные и монтажные работы в размере 15% от цены. Расчеты сводим в таблицу.
Таблица 7.3.
Расчет
стоимости и
мощности
производственного
оборудования.
|
№ п/п |
Наименование марка оборудования |
Цена за единицу, |
Мощность
единицы |
Кол-во единиц, шт. | Коэффи-циент исполь-зования |
Стоимость оборудо-вания, руб. |
Мощность оборудования, кВт |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 1 | Продольно фрезерный станок 6622 | 552000 | 30 | 2 |
0,38 0,28 |
364320 | 19,8 |
| 2 | Горизонтально фрезерный станок 6Н13 | 192600 | 13 | 2 |
0,07 0,07 |
26964 | 1,82 |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 3. | Радиально сверлильный станок 2Н55 | 275400 | 4 | 1 | 0,86 | 236844 | 3.44 |
| 4. | Специальный сверлильный станок АМ-517 | 320100 | 6,3 | 3 |
0,28 0,06 0,18 |
166452 | 3,27 |
| 5. | Агрегатный станок АСФРН-1600 | 414000 | 10 | 2 |
0,44 0,5 |
389160 | 5,92 |
| 6. | Моечная машина | 36000 | 1,5 | 1 | 0,08 | 2880 | 0.12 |
| Всего: | 1186620 | 34,37 | |||||
Стоимость
энергетического
оборудования
определяется
укрупненно
из расчета 1400
руб. на киловатт-час
установленной
мощности.
Стоимость подъемно-транспортного оборудования определяется по его оптовой цене с учетом затрат на транспортно-заготовительные и монтажные работы в размере 25% от цены.
Стоимость инструментов и приспособлений (включенных в основные фонды) можно принять в размере 10% от балансовой стоимости производственного оборудования.
Стоимость производственного и хозяйственного инвентаря может быть принята в размере 3% от стоимости производственного оборудования и здания.
Расчеты заносим в таблицу.
Таблица 7.4.
Расчет стоимости
и мощности
грузоподъемного
и транспортного
оборудования
| № п/п | Наименование оборудования |
Цена за ед., |
Мощность единицы оборудова-ния, руб. | Кол-во ед., шт. | Стоимость оборудования, руб. |
Мощность
оборудо-вания, |
| 1 |
Кран
мостовой, |
188000 | 36 | 2 | 376000 | 72 |
| 2 |
Тельфер
электрический, |
40000 | 1,5 | 2 | 80000 | 3 |
| 3 |
Электрокар, |
30000 | 2 | 4 | 60000 | 8 |
| Всего: |
516000+25%∙ |
14,94 | ||||
мощ.об. = 49,31 кВт
мощ.ст. = 34,37 кВт
Таблица 7.5.
Расчет
стоимости
основных фондов
и амортизационных
отчислений
| № п/п | Наименование групп основных фондов | Балансовая стоимость основных фондов | Амортизационные отчисления | ||
| Расчет или ссылка | Сумма, руб. | Норма амортиза-ционных отчислений | Годовая сумма амортизационных отчислений, руб. | ||
| 1 | 2 | 3 | 4 | 5 | 6 |
| 1 | Здания | п. 7.2.1 | 471186 | 2,6% | 14000 |
| 2 | Производственное оборудование |
1186620 |
1364613 | 11% | 150107,43 |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 3 | Энергетическое оборудование |
1400 |
69034 | 6,4% | 4418,17 |
| 4 | Подъемно-транспортное оборудование |
116100 |
145125 | 8,4% для кр. 16,6% | 24090,75 |
| 5 | Инструменты и приспособления |
1364613 0,1 |
136461,3 | 20% | 27292,26 |
| 6 | Производственный и хозяйственный инвентарь |
47186 0,003 |
3701,41 | 12,5 | 444,17 |
| Всего: | 2190120,71 | ||||
7.2.2.
Определение
себестоимости
и цены продукции.
Себестоимость изготовления детали по базовому и проектному вариантам определяется по следующим статьям затрат:
Затраты на материалы за вычетом возвратных отходов.
Материал заготовки: АК94 ГОСТ 1583-89
См = mзzмтр-mоzо, (7.19)
где mз - масса заготовки, кг;
zм - оптовая цена данного вида материала, принимаем 50 руб./кг;
тр - коэффициент, учитывающий транспортно-заготовительные расходы, принимаем тр = 1,03.
mо - масса реализуемых отходов, кг, 1,287 кг
zо - цена отходов, 15 руб./кг.
См = 7,287501,3-1,28715 = 454,35 руб.
В статье "Основная заработная плата производственных рабочих"