Проект участка цеха с детальной разработкой единичного технологического процесса изготовления детали Картер
Сзо = Сзт+Сзп, (7.20)
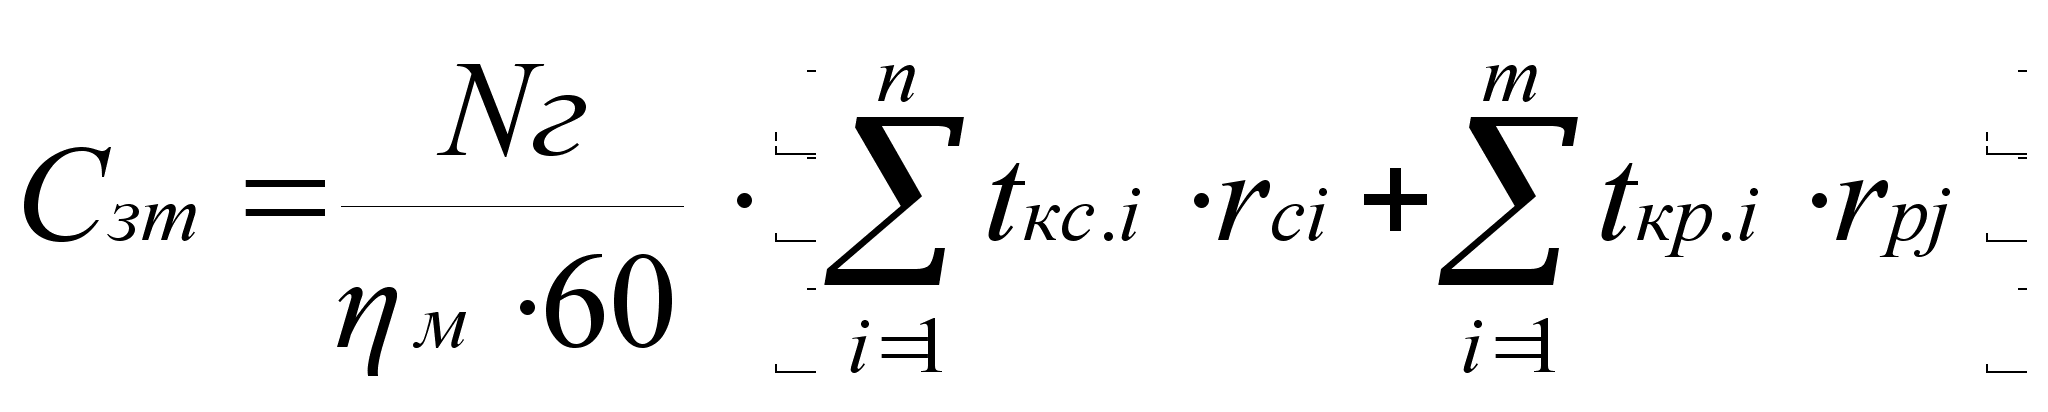 ,
(7.20)
где i и j - разряды рабочих;
м - коэффициент многостаночного обслуживания, принимаем, м = 1,4;
tкс.i и tкр.i - штучно-калькуляционное время операций i-го и j-го разрядов соответственно для станочных и прочих работ, мин;
rci
и rpj
- часовая тарифная
ставка соответственно
рабочих станочников
и  нестаночников,
принимаем 4
разряд - 30 руб./час.
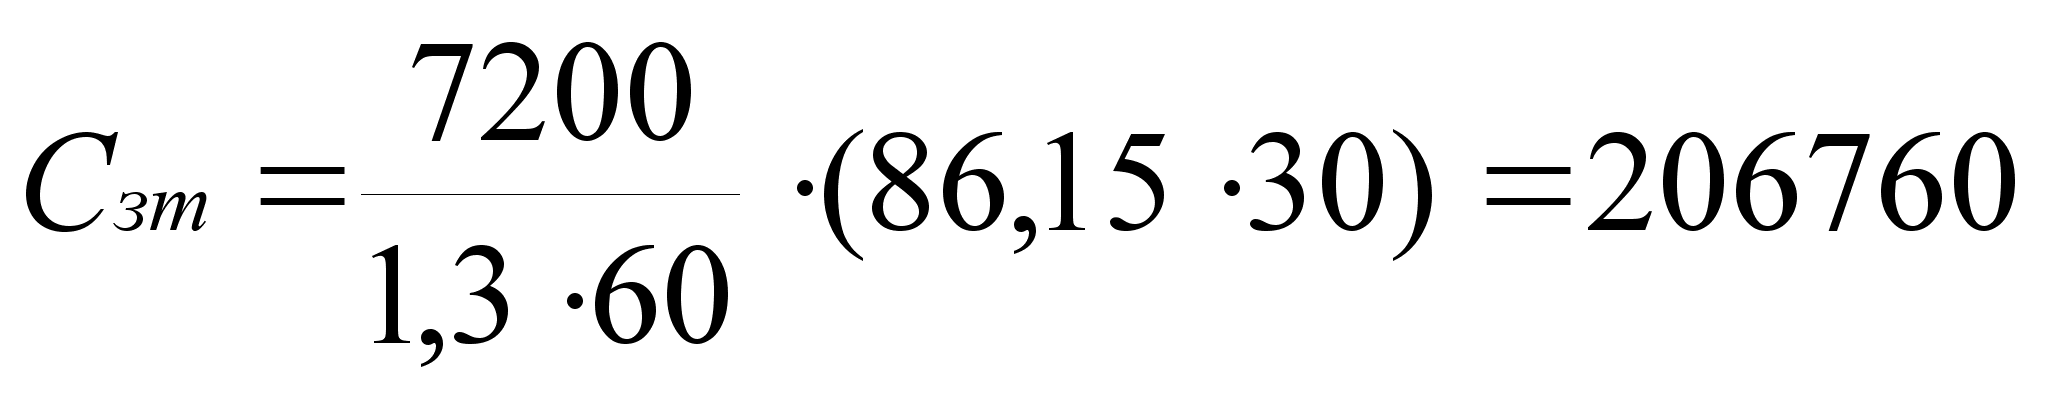 руб.
Доплаты по прогрессивно-премиальным системам определяются по формуле:
Сзп = Сзтqзп/100, (7.21)
где qзп - процент доплат по прогрессивно-премиальным системам к тарифной зарплате, принимаем qзп в размере 50%.
Сзп = 20676050/100 = 103380 руб.
Подсчитаем основную заработную плату:
Сзо = 206760+103380 = 310140 руб.
Кроме премий из фонда заработной платы, производственные рабочие и контролеры получают премии из фонда материального поощрения (ФМП), которые не входят в фонд зарплаты, однако учитываются при определении среднемесячной заработной платы и отчислений на социальное страхование. Сумма премий определяется следующим образом:
Вф = Сзтqф/100, (7.22)
где qф - процент премий из фонда материального поощрения, принимаем qф = 15%.
Вф
= 20676015/100
= 31014 руб.
Дополнительная заработная плата производственных рабочих включает оплату отпусков, компенсацию за использованный отпуск и т.д.
Дополнительная заработная плата рассчитывается по формулам:
Сзд = Сздо+Сздф, (7.23)
Сздф = Вфqзд/100, (7.24)
Сздо = Сздqзд/100, (7.25)
где Сзд, Сздо и Сздф - сумма дополнительной заработной платы соответственно: общая, от основной зарплаты и от премий из ФМП;
qзд - процент дополнительной заработной платы, принимаем 11%.
Сздф = 3101411/100 = 3411 руб.
Сздо = 31014011/100 = 34115 руб.
Сзд = 34115+2169 = 37526 руб.
Общая сумма выплат из фонда заработной платы и из ФМП будет равна:
Jо = Сзо+Вф+Сзд, (7.26)
Jо = 310140+31014+37526 = 378680 руб.
От
этой общей
суммы выплат
определяются
отчисления
на социальные
нужды (Сос)
и среднемесячная
заработная
плата с учетом
выплат из ФМП
(Jсм).
Сос = Jоqос, (7.27)
Jсм = Jо/12Wр, (7.28)
где qoc - норматив отчислений на социальное страхование, qoc=35,6%;
Wp - расчетное количество рабочих.
Рассчитываем эти показатели и сводим все результаты в таблицу.
Сос = 37868035,6/100 = 128124 руб.
Jсм = 378680/12240,14 = 9391 руб.
В статье "Расходы на содержание и эксплуатацию оборудования" учитываются затраты на амортизацию, эксплуатацию и текущий ремонт производственного и подъемно-транспортного оборудования и т.д.
Плановая сумма расходов определяется исходя из их величины на час работы оборудования (в зависимости от стоимости, сложности, мощности и других параметров), занятого на изготовлении деталей, и количества часов его работы для производства одной детали.
Расчеты по данной статье приведены в таблице 7.6.
В статью
"Цеховые расходы"
входят затраты
на содержание
цехового персонала
(основная и
дополнительная
заработная
плата и отчисления
на социальное
страхование),
на амортизацию,
содержание
и текущий ремонт
зданий, сооружений
и инвентаря
цеха, на испытания,
исследования,
охрану труда
и т.п.
Цеховые расходы распределяются по отдельным видам продукции пропорционально сумме основной заработной платы производственных рабочих (без доплаты по прогрессивно-премиальным системам) и расходов по содержанию и эксплуатации оборудования.
Принимаем для укрупненного расчета 30% прямой зарплаты и расходов по содержанию и эксплуатации цеха.
Таблица 7.6
 Расчет
заработной
платы и отчислений
на социальное
страхование.
| Количество работников | Расчетное количество рабочих | Основная зарплата | Премия из ФМП, руб. | Дополнительная зарплата | Общая сумма выплат, руб. | Отчисления на соцстрах | Среднемесячная зарплата, руб. | |||||||
| в том числе | На годовой выпуск, руб. | На одну деталь, руб./шт. | в том числе | Общая, руб. | На годовой выпуск, руб. | На одну деталь, руб./шт. | ||||||||
| Прямая тарифная, руб. | Доплаты из фонда зарплаты, руб. | на основной | От премий из ФМП | |||||||||||
| На годовой выпуск, руб. | На одну деталь, руб./шт. | |||||||||||||
| 24 | 2,53 | 206760 | 103380 | 310140 | 43,07 | 31014 | 34115 | 4,73 | 3411 | 37525 | 378680 | 134810 | 18,72 | 9391 |
Таблица
7.7.
Расходы по содержанию и эксплуатации оборудования.
| № п/п | Наименование оборудования | Количество машиночасов на одну деталь, 1/час | Коэффициент затрат | Количество коэффициенто-машиночасов на одну деталь, 1/час |
| 1 | Радиально-сверлильные станки 2Н55 |
5,83 |
1,3 |
5,831,3 |
| 2 | Специальные сверлильные станки АМ-517 |
28,03 |
0,9 |
28,030,9 |
| 3 | Горизонтально-фрезерные станки 6Н13 |
10,12 |
0,9 |
10,120,9 |
| 4 | Продольно-фрезерные станки 6622 |
46,35 |
1,5 |
46,351,5 |
| 5 |
Агрегатные
станки |
62,48 |
3,6 |
62,483,5 |
| 6 | Моечные машины |
5,64 |
0,54 |
5,640,54 |
| Всего: | 5,63 | |||
Сметная
(нормативная)
ставка расходов
на одно изделие
(плановая стоимость
одного машиночаса
в крупносерийном
производстве
10 руб.):
5,6310 = 56,3 руб.
К статье "Износ инструментов и приспособлений" относятся затраты на изготовление, приобретение и ремонт технологической оснастки, предназначенной для изготовления определенных деталей.
К прочим специальным расходам относятся расходы по содержанию специальных конструкторских и технологических бюро и отделов, испытательных станций и лабораторий и т.д.
Принимаем
укрупненно
22% от расходов
по содержанию
и эксплуатации
оборудования.
В состав общезаводских расходов включается зарплата персонала заводоуправления и отчисления на соцстрах, расходы на командировки, служебные разъезды, содержание легкового транспорта, содержание и текущий ремонт зданий, сооружений, инвентаря, оплата за электроэнергию.
Принимаем укрупненно в размере 50% от отношения основной зарплаты к прямой и расходов на содержание и эксплуатацию оборудования.
В статью "Расходы на подготовку и освоение производства" входят затраты на освоение производств, агрегатов, новой техники.
Укрупненно принимаем 4% от производственной себестоимости по базовому варианту.
В статью "Прочие производственные расходы" включаются отчисления на стандартизацию, исследовательские работы, гарантийное обслуживание и ремонт продукции.
Принимаем укрупненно 0,8% к производственной себестоимости.
К статье "Внепроизводственные расходы" относятся затраты на сбыт продукции.
Принимаем 3% от производственной (заводской) себестоимости.
Результаты всех расчетов по себестоимости заносим в таблицу 7.8.
Таблица 7.8.
Калькуляция
себестоимости.
| № п/п | Наименование статей расходов | Расчет или ссылка | Сумма, руб. |
| 1 | Материалы за вычетом возвратных отходов | п.7.2.2 | 454,35 |
|
2 |
Электроэнергия на технологические цели | - | - |
| 3 | Основная зарплата производственных рабочих | Табл. 7.6. | 43,07 |
| 4 | Дополнительная зарплата производственных рабочих | Табл. 7.6. | 4,73 |
| 5 | Отчисления на соцнужды | Табл. 7.6. | 18,72 |
| 6 | Расходы на содержание и эксплуатацию оборудования | Табл. 7.7 | 56,3 |
| 7 | Износ инструментов и приспособлений целевого назначения и прочие специальные расходы |
0,2гр.6 |
11,26 |
| 8 | Цеховые расходы |
0,3(гр.6+Зтар.) |
29,81 |
| Всего: цеховая себестоимость | 618,24 | ||
| 9. | Общезаводские расходы |
0,5(Зтар+гр.6) |
71,22 |
| 10. | Расходы на подготовку и освоение производства |
0,04∙(ц.c.+гр.9) |
27,57 |
| 11. | Прочие производственные расходы |
0.003(ц.с.+гр.9+гр.10) |
2,15 |
| Всего: производственная (заводская) себестоимость | 719,18 | ||
| 12. | Внепроизводственные расходы |
0,03пр.с.. |
21,57 |
|
Всего: полная себестоимость (Сп) |
740,75 | ||
7.2.3.
Определение
экономической
эффективности
проекта и
технико-экономических
показателей.
Общая сумма капитальных вложений:
К = Кос+Коб, (7.30)
где Кос - стоимость основных фондов;
Коб - стоимость нормируемых оборотных средств, принимаем в размере 25% от полной себестоимости годового выпуска.
К = 2190120,71+740,7572000,25 = 3523470,71 руб.
Станкоемкость и трудоемкость единицы продукции определяем по формулам:
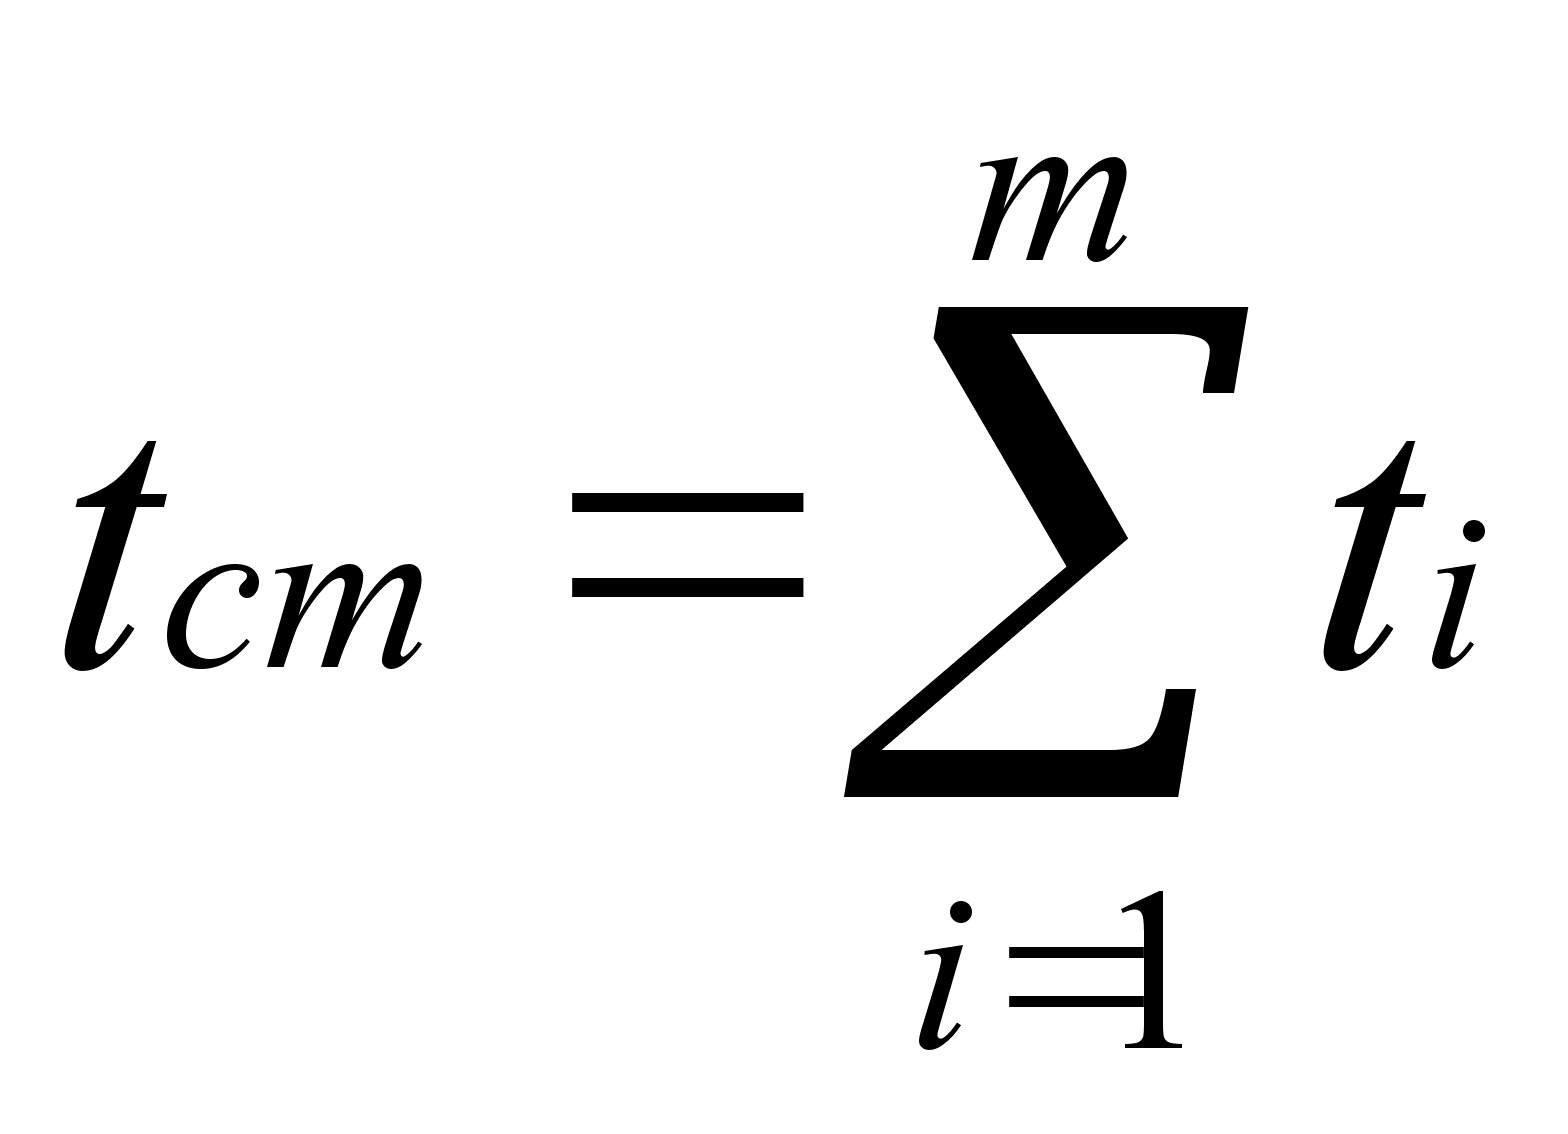 ,
(7.31)
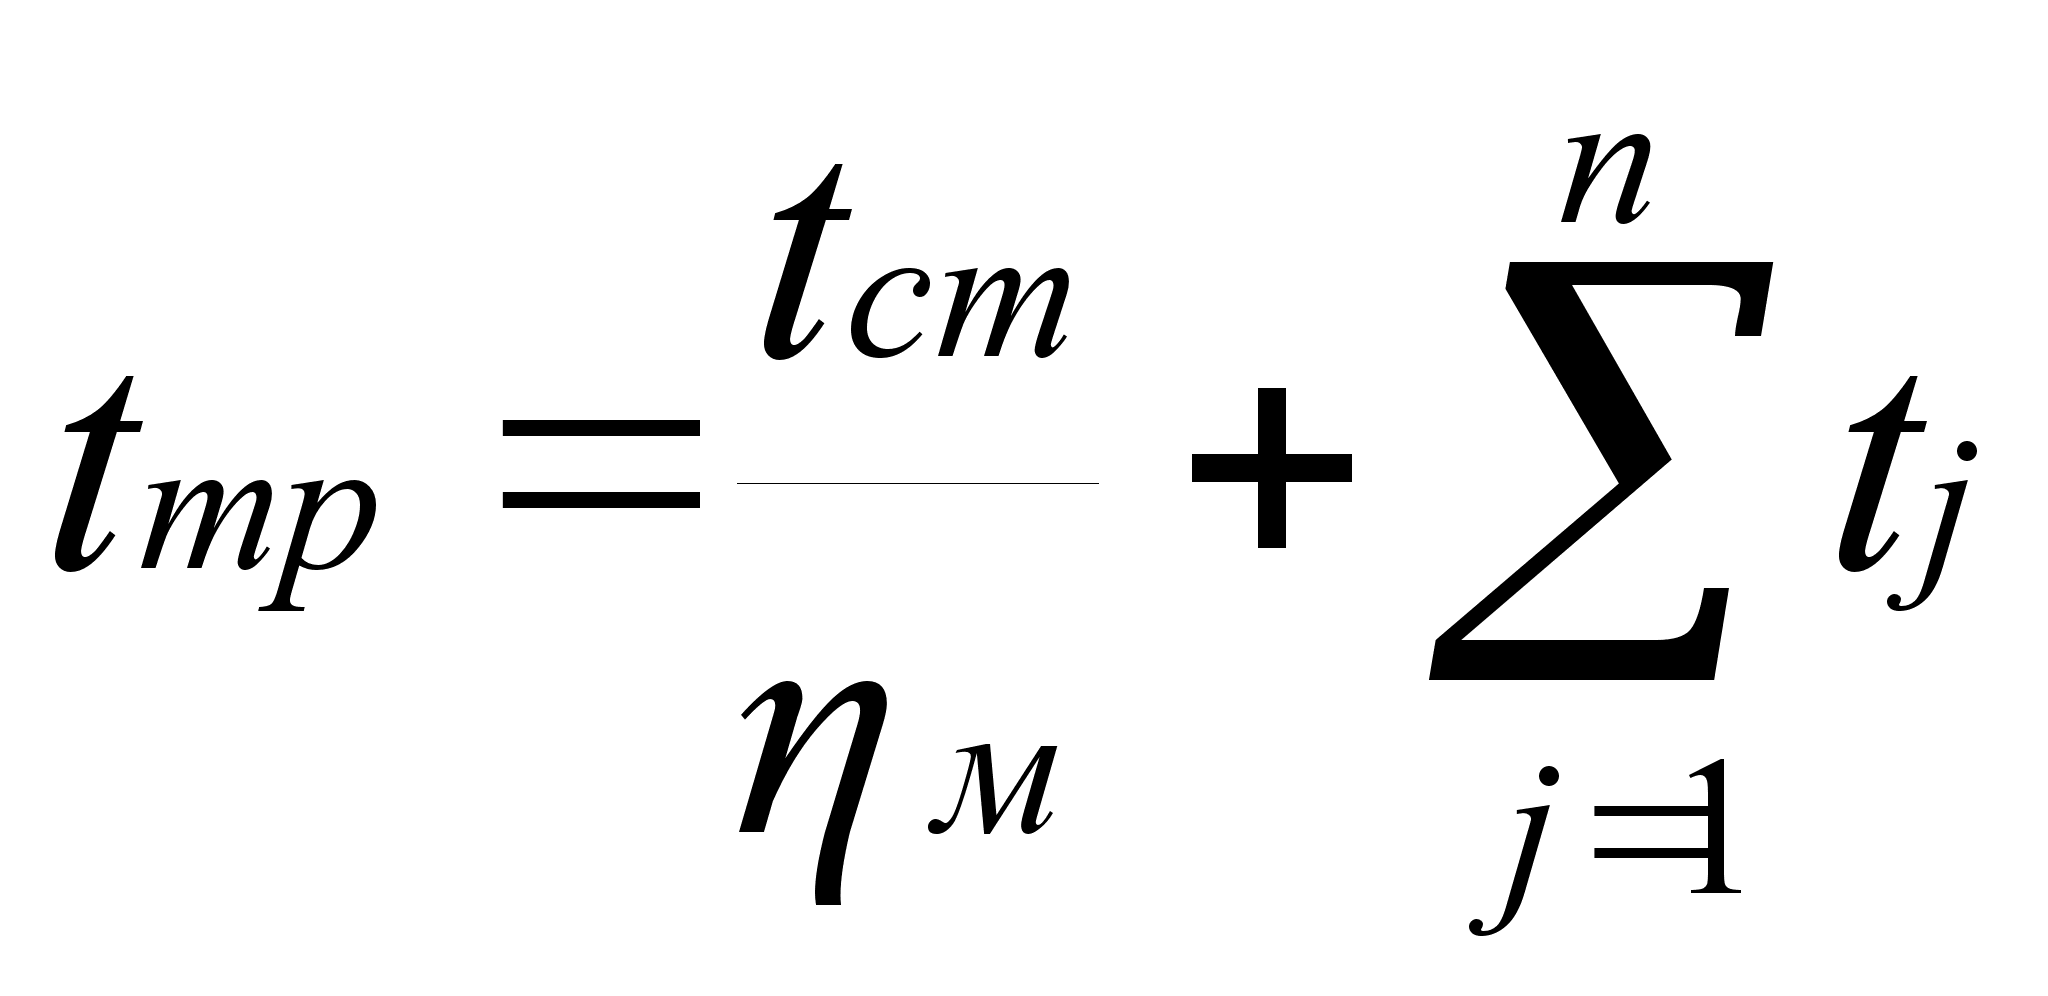 ,
(7.32)
где m
и n
- количество
механизированных
и ручных операций
технологического
процесса;
ti,
и tj
- норма штучно-калькуляционного
времени на i-ой
или j-ой
операциях.
tст = 1,52 ст.час
tтр = 1,52/1,4+0,09 = 1,18 н.час
Электровооруженность труда производственных рабочих рассчитываем по формуле:
эл.с = Рэл.с/Wс, (7.33)
где Рэл.с - мощность металлорежущих станков, кВт.
эл.с = 34,37/12 = 2,86 кВт/чел.
Прибыль от реализации продукции:
П = 0,5Cп, (7.34)
П = 0,5740,75 = 370,37 руб.
Цена за единицу продукции:
Zо = Cп+П, (7.35)
Zо = 740,75+370,37 = 1111,12 руб.
Годовой объем продукции в оптовых ценах:
Q = ZоNг, (7.36)
где Zо – оптовая цена детали
Q = 1111,127200 = 8000064 руб.
Производительность труда производственных рабочих рассчитывается следующим образом:
Р = Q/Wр, (7.37)
P = 8000064/240,14 = 46667,04 руб./чел.год
Показатель фондоотдачи - выпуск продукции на один рубль основных фондов:
hфо
= Q/Кос,
(7.38)
hфо = 8000064/2190120,7 = 3,65 руб./руб.оф
Определим рентабельность продукции:
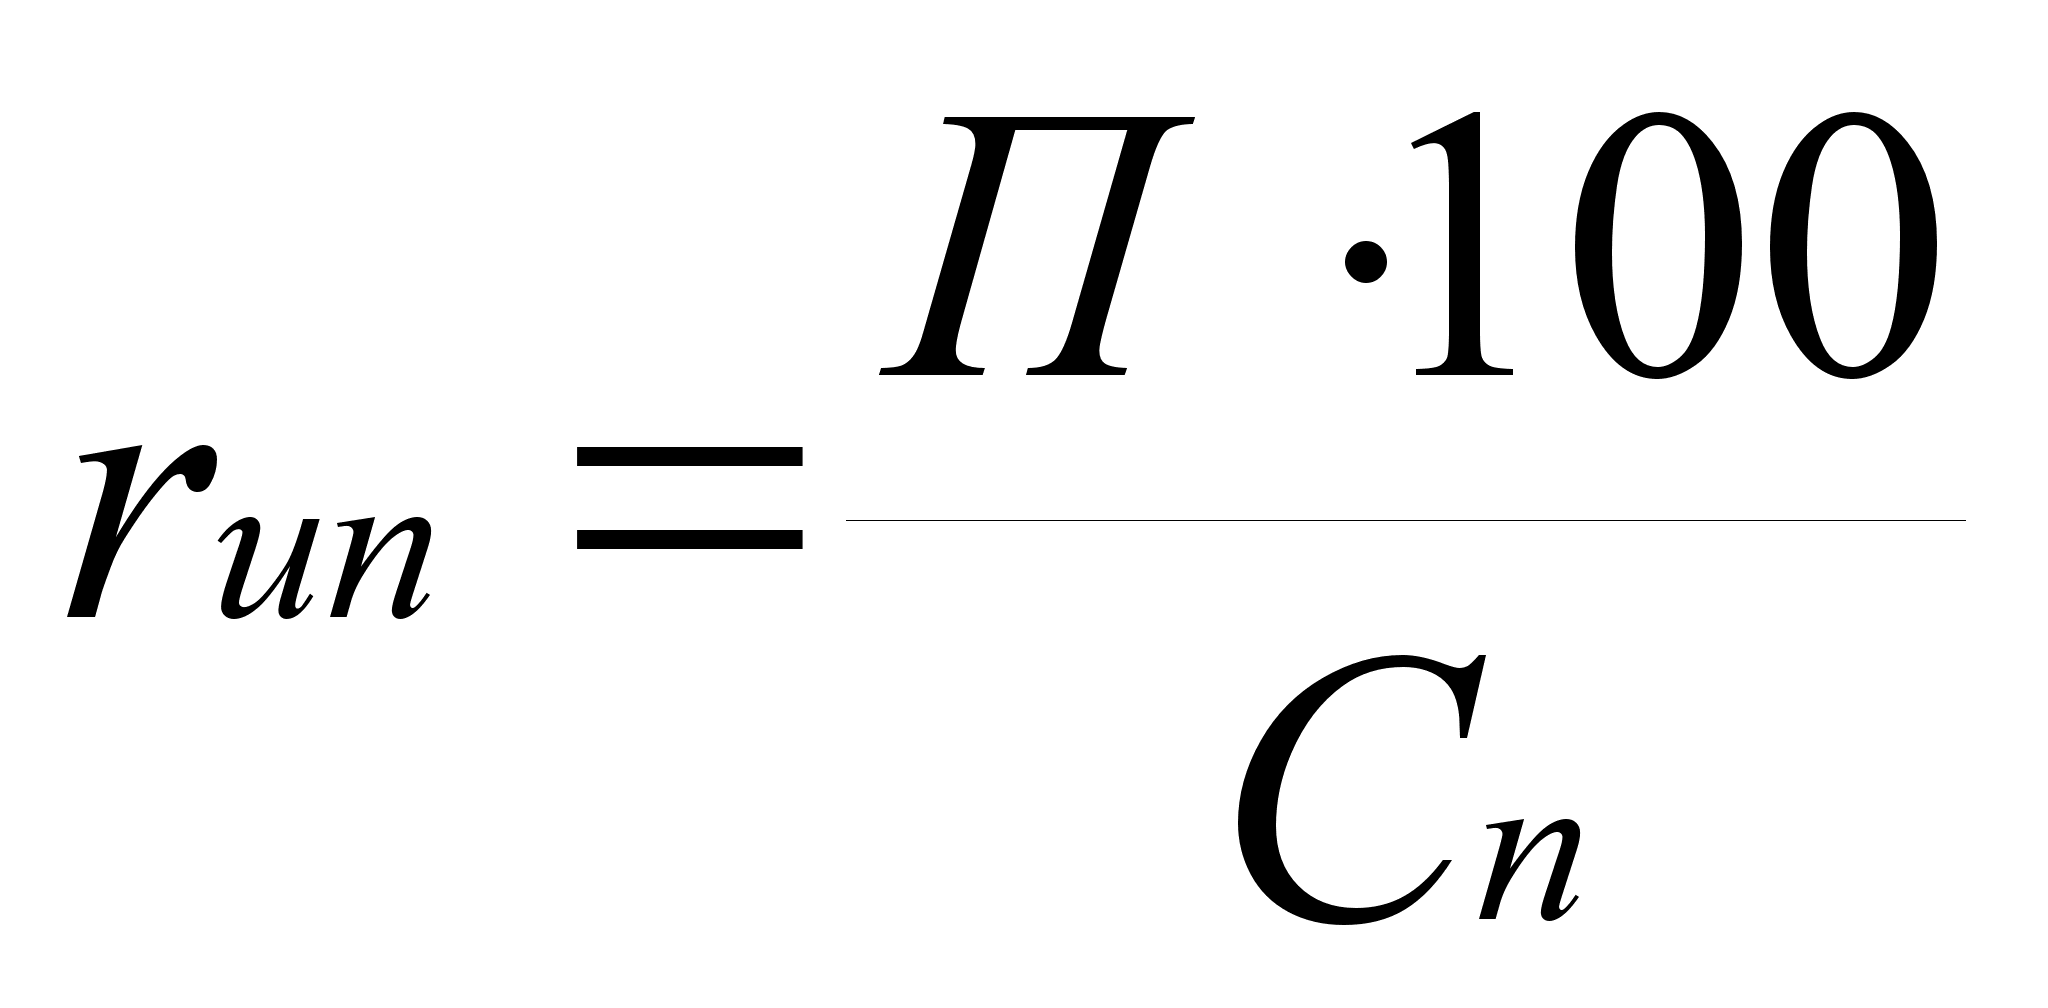 ,
(7.39)
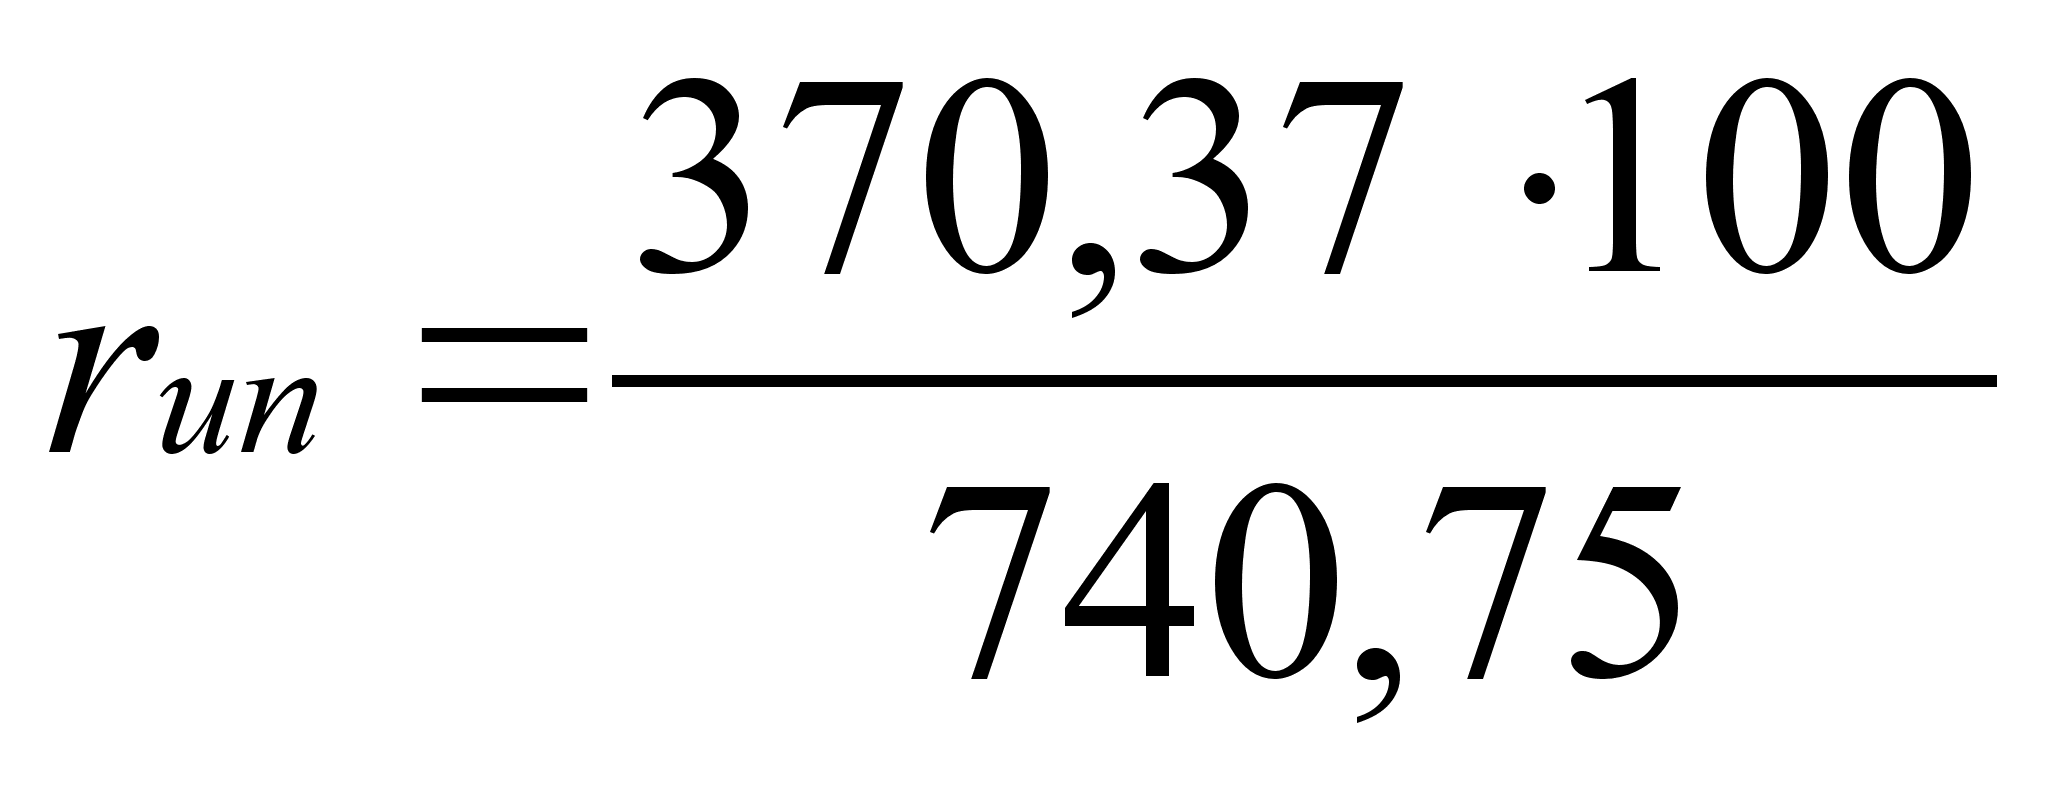 =
50%
Общая (абсолютная) экономическая эффективность капитальных вложений в производственные фонды (коэффициент общей рентабельности) определим по формуле:
E = ПоNг/К, (7.40)
где По - общая сумма прибыли;
К - сумма капитальных вложений в производственные фонды.
Е = 370,377200/3523470,71 = 0,73
Срок окупаемости планируемых капитальных вложений в производственные фонды определим следующим образом:
Ток = К/ПоNг, (7.41)
Ток = 3523470,71/370,377200 = 1,3 года
Результаты расчетов заносим в таблицу.
Таблица 7.9.
Технико-экономические
показатели
работы участка.
| № п/п | Наименование показателей | Единица измерения | Значение показателей |
| 1 | 2 | 3 | 4 |
| 1 |
Годовой выпуск продукции: в натуральном выражении в оптовых ценах |
шт. тыс.руб. |
7200 8000064 |
| 2 | Производственная площадь участка |
м2 |
335 |
| 3 | Количество металлорежущих станков | шт. | 10 |
| 4 |
Мощность производственного оборудования в т.ч. металлорежущих станков |
кВтчас |
49,31 34,37 |
| 1 | 2 | 3 | 4 |
| 5 |
Сумма капитальных вложений в производственные фонды в т.ч.: основные фонды; нормируемые оборотные средства |
руб. |
3523470,71 2190120,71 1333350 |
| 6 | Количество производственных рабочих | чел. | 24 |
| 7 | Станкоемкость единицы продукции | ст.час | 1.52 |
| 8 | Трудоемкость единицы продукции | н.час | 1,18 |
| 9 | Средняя мощность одного станка |
кВтчас |
3,4 |
| 10 | Электровооруженность труда производственных рабочих станочников | кВт/чел. | 2,86 |
| 11 | Коэффициент многостаночного обслуживания | - | 1,4 |
| 12 | Производительность труда производственных рабочих | руб./чел.год | 46667,04 |
| 13 | Среднемесячная заработная плата производственных рабочих |
руб. чел.мес. |
9391 |
| 14 | Фондоотдача |
руб./руб.оф |
3,65 |
| 15 |
Полная себестоимость: единицы продукции годового выпуска |
руб./шт. тыс.руб. |
740,75 5333400 |
| 16 | Рентабельность продукции | % | 50 |
| 17 | Общая (абсолютная) экономическая эффективность капитальных вложений (коэффициент общей рентабельности) | руб./руб. | 0,73 |
| 18 | Срок окупаемости капитальных вложений | лет | 1,3 |
8.
ИССЛЕДОВАТЕЛЬСКИЙ
РАЗДЕЛ
8.1. Исследование методов отделочной и упрочняющей обработки деталей машин
В технологии машиностроения механическая обработка корпусных деталей составляет до 30-40 % от общего объема механической обработки всех элементов изделия. Одновременно, корпусные детали во многих случаях являются базовыми при сборке изделий (например, корпус редуктора, корпус коробки передач и др.). [ ]
Упрочняющая обработка деталей машин, в т. ч. и корпусных делится на следующие основные методы [ ].
| Методы упрочнения | ||||||||
| Силовое и тепловое воздействие | Нанесение покрытий | |||||||
| Комбинированное воздействие | ||||||||
| ППД | Наплавки и напыление | |||||||
| Термическая обработка | Химико-термическая обработка | |||||||
|
Электролитические |
||||||||
| Покрытия полимерами | ||||||||
рис. 8.1.1.
Для повышения
работоспособности
корпусных
деталей и,
следовательно,
работоспособности
изделия в целом
разработаны
и реализуются
различные
технологические
методы
чистовой и
упрочняющей
обработки
поверхностным
пластическим
деформированием
(ППД).
Основными положительными особенностями ППД являются:
• высокая эффективность способов ППД, как средства повышения одной из важнейших эксплуатационных характеристик - усталостной прочности. Срок службы многих деталей за счет применения ППД повышается в несколько раз. Одновременно с этим существенно повышается износостойкость деталей стабилизируются показатели шероховатости и прочность неподвижных посадок;
• универсальность способов ППД. Поверхностной чистовой и упрочняющей обработке можно подвергать детали практически из любых конструкционных материалов, любой твердости, детали любых размеров и конфигураций;
• технологичность способов ППД, возможность его применения в различных типах производства, как при изготовлении новых деталей, так и в ремонтной технологии. В большинстве случаев внедрение процессов ППД не требует применения дорогостоящего специального оборудования. Конструкция применяемых приспособлений и оснастки не сложны, надежны в работе, имеют невысокую стоимость. Большинство методов ППД обладает малой трудоемкостью и себестоимостью;
• возможность замены методами ППД традиционных методов абразивной обработки (шлифование, полирование). Как известно, последние методы сопровождаются появлением прижогов, структурной неоднородности, формирование в поверхностном слое неблагоприятных остаточных напряжений, шаржирование поверхности деталей
осколками абразивных зерен.
Теоретически
механизм ППД
может объяснить
теория дислокации.
Пластическая
деформация
есть выражение
сдвигов, происходящих
в кристаллической
решетке материала
под действием
нагрузки. Решетка
искажается,
в результате
происходящих
сдвигов на
месте бывших
зерен металла
образуются
продукты их
разрушения
- вытянутые
вдоль приложения
силы
(нагрузки) обломки
зерен материала
и блоки. Растет
плотность
дислокаций,
меняется не
только взаимное
расположение
атомов в кристаллической
решетке,
но многие узлы
оказываются
незаполненными
атомами. Таким
образом, на
ряду с ростом
количества
дислокаций,
растет и количество
вакансий. Все
это в комплексе
и ведет к упрочнению
металла
при холодной
пластической
деформации.
При ППД детали имеются две основные причины упрочнения:
1. Улучшение физико-механических свойств материала за счет различных структурных превращений (измельчение зерен и др.).
2. Формирование в поверхностном слое благоприятных для эксплуатации остаточных напряжений сжатия, возникающих вследствие развития явлений сдвига в кристаллической решетке.
Одновременно с вышеуказанными факторами при ППД формируется определенный микрорельеф рабочих поверхностей деталей - снижается высота микровыступов, они становятся более плавными, увеличивается площадь фактического контактирования деталей, что обуславливает улучшение эксплуатационных свойств.
Все многообразие методов ППД классифицируется в соответствии с ГОСТ 18296-72. Условно их можно подразделить на две основные группы: статические методы и динамические методы.
Статические методы ППД основаны на постоянном взаимодействии деформируемого материала с инструментом, рабочим телом или средой в процессе обработки. Инструментом может быть специальный резец, алмазный наконечник, роликовый, шариковый или дисковый раскатник и т. п.
Динамические метода ППД характеризуются прерывистым взаимодействием деформируемого материала и инструмента, рабочего тела, среды. В качестве инструмента используют бойки, ролики, металлические щетки. Рабочими телами при обработки служат костяная или абразивная крошка, металлические или стеклянные шарики, стальная или чугунная дробь..
Обкатка
роликами и
шариками позволяет
получить наклепанный
слой глубиной
3 мм и более,
твердость по
сравнению с
исходной повышается
на 20…40 %, предел
выносливости
гладких образцов
- на 20…30 %, а при
эксплуатации
в агрессивной
среде - до 4 раз.
Процесс обкатки
характеризуется
формированием
остаточных
напряжений
сжатия, после,
обработки
шероховатость
поверхности
достигает Ra
= 0,16 мкм.
Подача при обкатке назначается с учетом обеспечения равномерного пластического деформирования всей поверхности, скорость при накатывании не оказывает существенного влияния на результаты и регламентируется преимущественно размерами и конфигурацией обрабатываемой детали. В большинстве случаев обкатка производится за один проход. Ролики для обкатки изготавливаются из сталей X12М, ХВГ, 5ХНМ, У10, У12, ШХ15, их рабочие поверхности должны иметь твердость не менее НRСэ 58. Обкатка деталей может производиться на токарных, шлифовальных, специальных накатных станках с установкой детали в центрах или патроне. При упрочнении деталей обкаткой в зону обработки может подаваться масло или сульфопрезол, смесь машинного масла 40% и веретенного масла 60%. Машинное время при раскатывании составляет 2…3 мин, что обеспечивает повышение, производительности труда по сравнению с хонингованием до 10 раз. В результате раскатывания деталей роликами, их износостойкость возрастает в 2…5 раз.
Взаимосвязь
показателей
качества поверхности
и эксплуатационных
свойств детали.
| Поверхностный слой детали | |||||||||||||||||||||||||||
| Неровности поверхности | Физико-химическое состояние поверхности | ||||||||||||||||||||||||||
| Шерохо-ватость | Волнис-тость |
Дефекты поверхности |
Струк-тура |
Фазовый состав |
Химич. состав |
||||||||||||||||||||||
| Физико-химические свойства поверхностного слоя деталей | |||||||||||||||||||||||||||
| Эксплуатационные свойства поверхностного слоя деталей | |||||||||||||||||||||||||||
|
Механические 1. прочность 2. Твердость 3. Пластичность 4. Пористость 5. Износостойкость 6. Сопротивление эрозии |
Химические 1. Сопротивление коррозии 2. Адсорбция 3. Катализ |
Прочие (физ.) 1. Тепловые 2. Электрические 3. Магнитные 4. Оптические |
|||||||||||||||||||||||||
рис. 8.1.2.
8.2.
Применение
устройств ППД
отверстий при
обработке
«корпусов»
Одним из главных узлов, обеспечивающих работоспособность изделий является сопряжение "корпус-подшипник-вал", схема которого представлена на рис. 8.2.1. Известно, что в результате чистовой обработки деталей резанием (например, шлифованием) обработанная поверхность имеет островершинный характер. В процессе этапа приработки микро выступы шероховатости деформируются до 60-75 % по высоте, в результате чего ухудшаются показатели контактной жесткости прессового соединения "деталь-подшипник".
Для чистовой и упрочняющей обработки отверстий под подшипник в корпусных деталях с одновременным обеспечением плосковершинного характера профиля поверхности применяют роликовые и шариковые раскатники. Конструкция шарикового обкатника для отверстий 50...150 мм показана на рис. 8.2.2. Для обкатки используют горизонтально-расточные станки, на столе которых можно закрепить корпусную деталь. Конструкции роликовых и шариковых раскатников для ППД отверстий корпусов в настоящее время нормализованы (ГОСТ 17573-72). Мелкими партиями они выпускаются промышленностью.
Необходимо особо подчеркнуть, что для обработки корпусов из цветных металлов (например, алюминия), чугуна способ ППД отверстий является практически единственным для повышения работоспособности узла. Такие традиционные мероприятия, как нанесение поверхностных твердых износостойких покрытий, термическая или химико-термическая обработка и т. п. часто вообще неприемлемы.
При обеспечении положительных результатов известные роликовые и шариковые раскатники не лишены определенных недостатков. Часто они сложны по конструкции, трудоемки в изготовлении, ограничены по типоразмерам обрабатываемых поверхностей. Тем не менее, многие известные фирмы в настоящее время включают обкатники и раскатники в штатное обеспечение оборудования с ЧПУ (SANDVIK Coromant и др.).
Двух
роликовый
раскатник
(рис. 8.2.3), с упругими
элементами,
для отделочно-упрочняющей
обработки
детали включает
в себя рычаг
(1), ролики
(2), стакан для
регулирования
усилия (5), распорный
клин (6), опорные
сухари
(7). [ ]
С помощью стакана для регулирования усилия осуществляется необходимое силовое воздействие ролика на обрабатываемую поверхность детали.
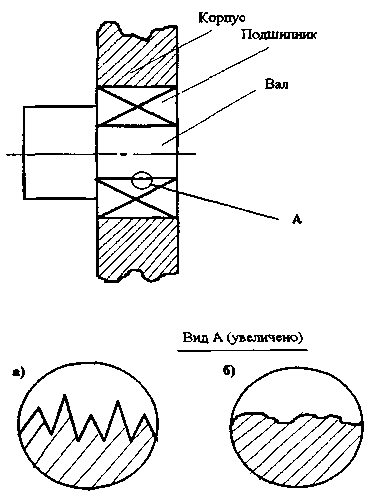
Рис.
8.2.1. Упрощенная
схема узла
сопряжения
корпус-подшипник-вал:
а - островершинная поверхность после чистовой обработки резанием;
б - плосковершинная поверхность после чистовой обработки ППД
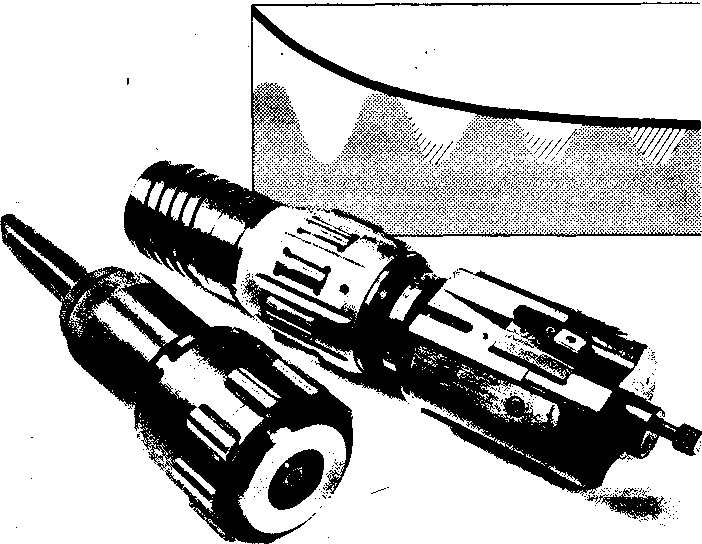
рис. 8.2.2. Роликовые раскатники фирмы «SANDVIC Coromant» для ППД отверстий (исходная шероховатость поверхности Ra = 2,5 мкм, после обработки Ra = 0,2 мкм)
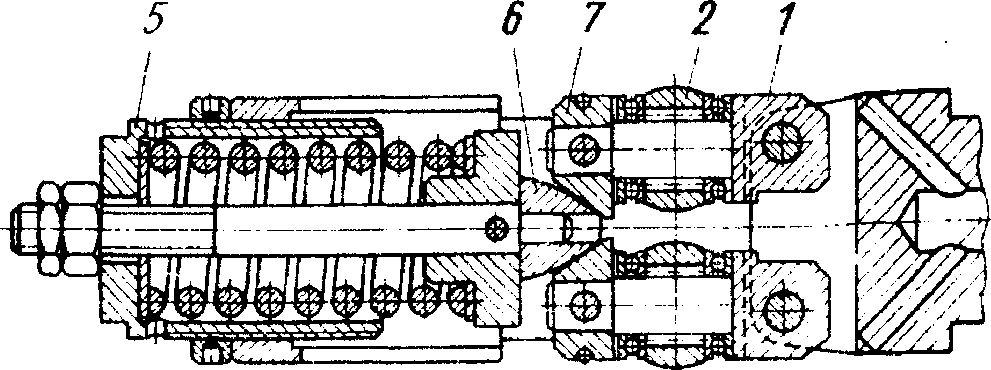
Рис. 8.2.3. Эскиз приспособления.
Раскатывание
глубоких отверстий
выполняют на
токарных станках
или станках
для глубокого
сверления. Для
разгрузки
роликов от силы
тяжести раскаток
и борштанг на
раскатках
монтируют
деревянные,
резиновые
пластмассовые
направляющие.
Производительность процесса обкатывания или раскатывания определяют радиусом профиля Rпр ролика. Ролики с большим радиусом профиля позволяют вести обработку с большей подачей, однако в этом случае для получен высокого качества поверхности необходимо создавать большие рабочие усилия. От значения допустимого рабочего усилия зависят параметры ролика.
Ролики с цилиндрическим пояском позволяют работать с большей подаче. Чем больше ширина цилиндрического пояска, тем больше может быть подача.
Материал изготовления ролика - ШХ15, ГОСТ 4543-73.
Для обработки внутренней поверхности детали можно использовать приспособление показанное на рисунке 8.2.4, разработанное в МГАПИ [ ].
Результаты чистового и упрочняющего раскатывания роликами отверстий изложены в работе [ ].
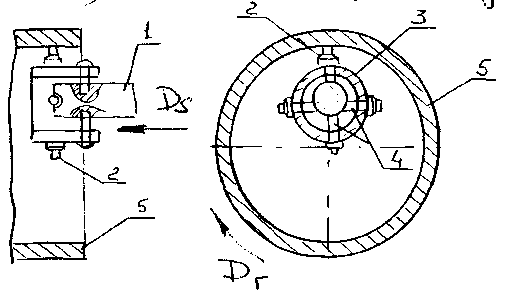
рис. 8.2.4. Приспособление
для обработки
внутренних
поверхностей
(патент
RU
1156864) с планетарным
движением
инструмента
1.
державка; 2.
алмазные наконечники;
3. упругое
кольцо; 4.
штифты; 5.
деталь
В
мелкосерийном
производстве
тяжелого
машиностроения
глубокие
отверстия в
деталях из
легированных
сталей марок
9X4, 9X2, 9Х2Г,
9Х2МФ, ЗОХМ1А,
38ХМЗА, 34ХН1М, 34ХНЗМ
получают на
станках
глубокого
сверления
сплошным сверлением
диаметром до
90 мм, свыше 90 мм
- кольцевым
сверлением.
С целью выпрямления
оси отверстия
производят
предчистовое
растачивание
однорезцовыми
головками,
а чистовое
растачивание
выполняют
плавающими
твердосплавными
пластинами.
С целью снижения
шероховатости
поверхности
и ее упрочнения
отверстия
раскатывают
двухроликовыми
раскатками.
Однако при
необходимости
повышения
степени деформации
в процессе
раскатывания
на обрабатываемой
поверхности
возникает
волнистость,
шаг которой
превышает
подачу обкатывания
в несколько
раз. [ ]
Волнистость можно устранить стабилизацией усилия в контакте роликов с деталью с помощью снижения трения в обкатных узлах. Для раскатывания глубоких отверстий диаметром 115 и 125 мм создано устройство, в котором обкатные узлы и пружинный механизм их нагружения установлены на опорах качения, что привело к полному устранению волнистости на обкатанной поверхности. Это позволило со вместить упрочняющее и чистовое раскатывание и обеспечить сохранение прямолинейности отверстия.
На рис. 8.2.4. показаны конструкции устройств для ППД отверстий, когда в качестве деформирующего элемента применяют естественные или синтетические алмазы. Эти инструменты производит АО ТЗАИ (г. Томилино, Московской области). Следует отметить, что применение этих инструментов по ряду причин (в том числе высокой стоимости) ограничено.
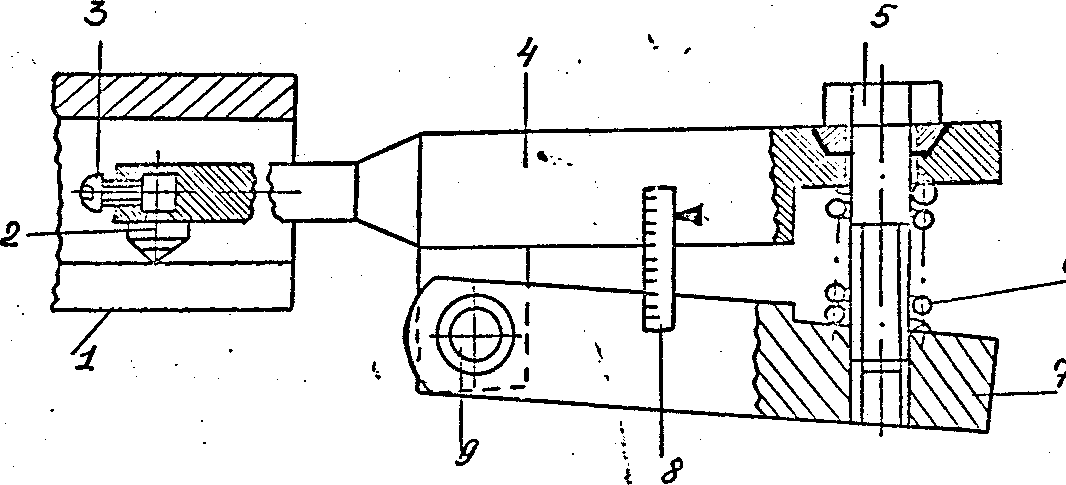
рис.
8.2.4. Упругая пружинная
державка
для
обработки
внутренних
цилиндрических
поверхностей
(1
- деталь, 2 - алмазный
наконечник,
3 - винт крепленая
наконечника,
4
- корпус державки,
5 - винт регулирования
силы выглаживания,
6 - пружина,
7 - рычаг,
8-линейка, 9-шарнир).
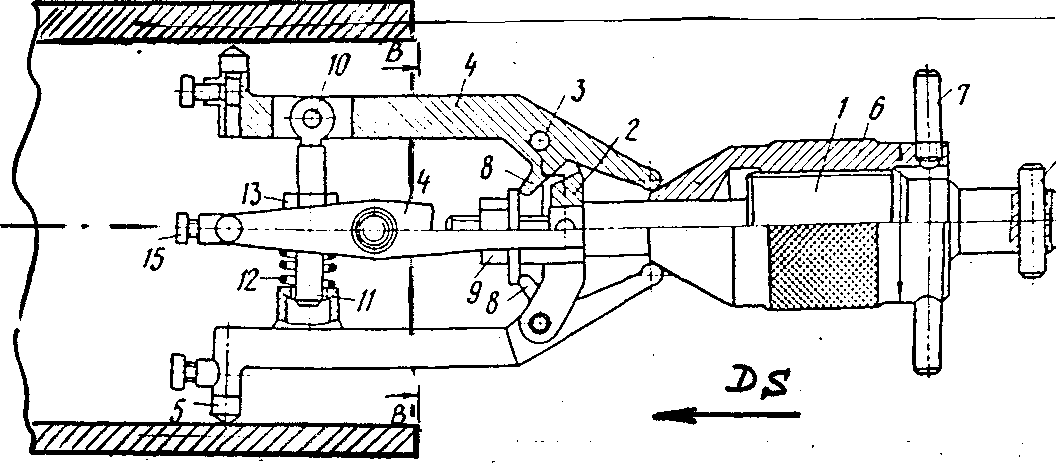
Рис.
8.2.5.
Многоинденторное
устройство
для алмазного
выглаживания
внутренних
цилиндрических
поверхностей
деталей по
патенту №929418
(Ru)
(1
- вал. 2 - крестовина,
3 - шарнир, 4 - двуплечий
рычаг,
5 - алмазные
наконечники,
6 - регулировочная
коническая
гайка,
7 - вороток,
8 - уступ, 9 - гайка,
10 - шарнир,
11 - ось, 12 - пружина,
13
– гайка, регулирующая
силу выглаживания,
14
- штифт, 15 - винт
креплении
алмазного
наконечника)
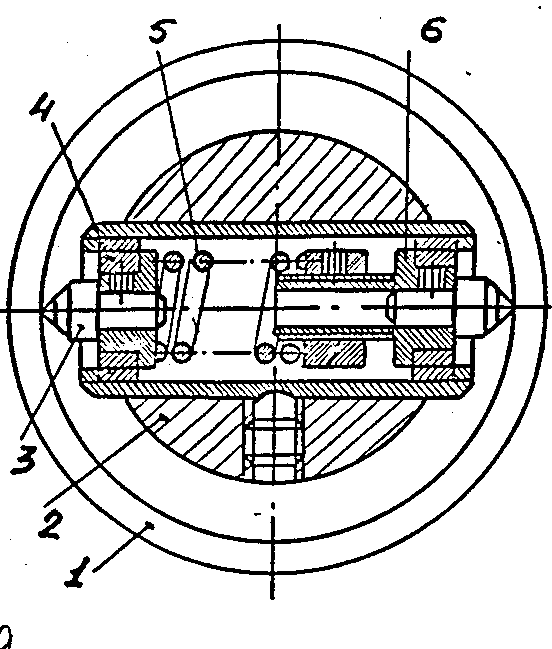
Рис.
8.2.6.
Двухинденторкое
устройство
для алмазного
выглаживания
внутренних
цилиндрических
поверхностей
(1
- обрабатываемая
деталь, 2 - корпус
устройства,
3 - индентор, 4 -
втулка,
5 - пружина,
б - гайка
для регулировки
силы выглаживания).
Конструкции
алмазных инструментов
для ППД
поверхности
деталей машин
со сферической
и цилиндрической
рабочей частью
[ ]
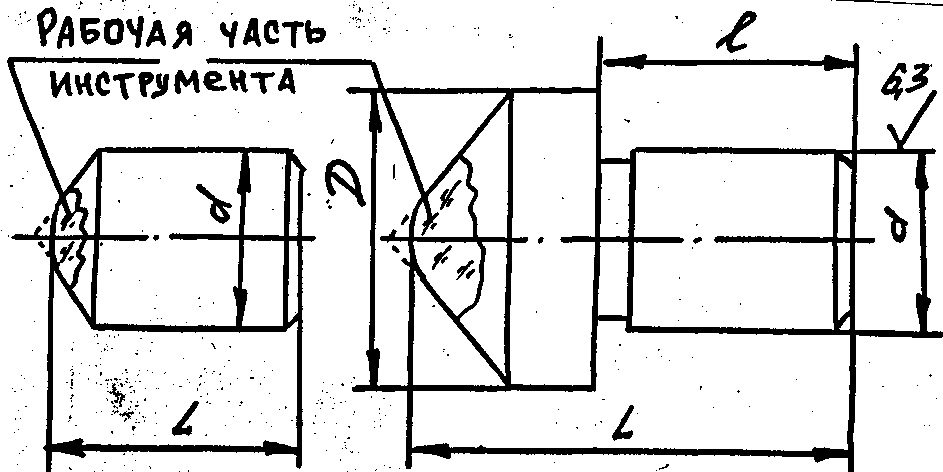
Рис. 8.2.7. Типовая конструкция алмазного инструмента для выглаживания
-
Рабочие
цилиндрические
поверхности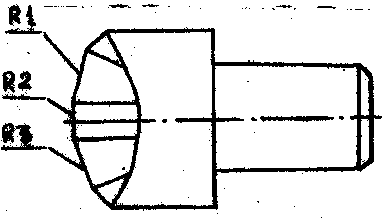
Рис. 8.2.8. Выглаживающий
наконечник
с
комбинацией
цилиндрических
рабочих поверхностей
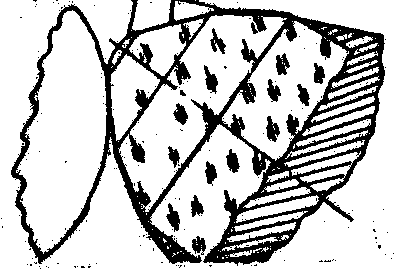
Рис. 8.2.9. Общий
вид наконечника
для выглаживания
поглаживания
по
авторскому
свидетельству
795909
8.3. Обработка отверстий ППД пружинными инструментами.
Представляет
значительный
практический
интерес инструментальная
оснастка для
поверхностного
пластического
деформирования
деталей с
использованием
пружин качестве
деформирующих
элементов. В
этом, случае
использование
пружин обеспечивав
следующие
преимущества:
• удешевление конструкции оснастки;
• упрощение переналадки для обработки новых деталей и др.
Для практического использования при обработке отверстий предложены пружинные устройства двух основных видов: с осевым и круговым расположением пружин (рис. 8.3.1 и рис. 8.3.2). Все предлагаемые конструкции являются оригинальными (патенты РФ 150407, 1666290, 2006361).
Известно, что для чистовой и упрочняющей обработки методами ППД преимущественно используются инструменты из СТМ - естественные или синтетически алмазы, твердые сплавы и т. п. Однако об эффективности использования пружинных деформирующих элементов известно сравнительно давно (изобретение по а.с. СССР 21868 и др.).
Для поверхностного пластического деформирования отверстия проектной детали применяем пружинное устройство с осевым расположением деформирующих пружин (№ 1013239, кл. В 24 В 39/02, патент 1504072), изображенное на рис. [ ].
Изобретение относится к технологии машиностроения, в частности к отделочной упрочняющей обработке деталей машин, а именно к конструкции пружинного инструмент для упрочняющей обработки.
Цель изобретения - повышение производительности за счет увеличения длины пяти контакта пружинного инструмента с деталью и интенсификация процесса ППД.
Данное устройство предназначено для ППД отверстий корпусов или внутренней цилиндрической поверхности деталей.
Устройство
имеет оправку
1 с резьбовой
частью 2 и конусом
Морзе 3 для его
крепления,
например, в
пиноли задней
бабки токарно-винторезного
станка. На оправке
размещены
конические
фланцы 4 и 5 с
отверстиями
под радиальные
6 и упорные 7
подшипники
которые закрепляются
на фланцах
посредством
винта 8. На радиальные
подшипники
с упором в упорную
шайбу 9 надеты
деформирующие
элементы -
цилиндрические
пружины 10 таким
образом, что
в месте контакта
их с подшипниками
угол между осью
пружин и осью
оправки составляет
= 10…15°. Количество
деформирующих
пружин для
обеспечение
высокой эффективности
обработки
равномерного
солового воздействия
на обрабатываемый
материал, должно
быть не менее
двух. Контргайки
11 и 12 фиксируют
определенное
положение
фланца 5 на оправке
1. Наружной
поверхностью
деформирующие
элементы - пружины
10 контактируют
с обрабатываемой
поверхностью
детали 13. Для
повышения
интенсивности
силового воздействия
на деталь внутри
пружин имеются
свободно перемещаемые
грузы 14 равной
массы. При вращении
устройства
эти грузы, за
счет действия
центробежных
сил, перемещаются
в радиальном
направлении,
воздействуют
на внутреннюю
поверхность
пружин и обеспечивают
дополнительное
силовое воздействие
на деталь.
Регулировочная
гайка 15 с воротком
16 осуществляет
необходимый
натяг пружин
10, т. е. изменение
силового воздействия
(в т.ч. и непосредственно
в процессе
обработки).
Фланцы размещены
на шпонках 17.
Работа устройства может осуществляться по следующим основным вариантам:
1. вариант сверлильной обработки - обрабатываемая деталь неподвижна, а устройство вращается и имеет осевую рабочую подачу;
2. вариант токарной обработки - деталь помещается в трех-кулачковый патрон и имеет вращение, а устройство имеет рабочую осевую подачу. В этом случае незакрепленные грузы не применяют;
3.
вращаются и
деталь и устройство,
причем последнее
имеет также
рабочую осевую
подачу. В нашем
случае работа
устройства
осуществляется
по первому
варианту.
В устройстве применяются пружины из материала ХВГ, диаметром проволоки 3,5 мм (твердость HRCэ 60), их рабочая поверхность полируется до шероховатости Ra = 0,05 мкм.
Выводы:
1. Для отделочно-упрочняющей обработки поверхностей вращения, плоскостей можно эффективно использовать пружинные инструменты данной конструкции, которые отличаются от аналогичных инструментов тем, что, с целью повышения производительности за счет увеличения длины пятна контакта инструмента с