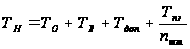Ремонт крана мостового грузоподъемностью 5т. Ремонтируемый узел – механизм подъема
глубина резанья t=0,92мм

 принимаем
i=1
Подачу выбирают по глубине резанья t и диаметру обрабатываемой заготовки d=74мм: принимаем S=0,92мм/мин.
Скорость резанья u выбирают в зависимости от t и S используем резец Т15К6, принимаем u=110 м/мин
Определение действительной скорости.
uд=uтЧКмЧКхЧКмрЧКох=110Ч1,42Ч0,71Ч0,9Ч1Ч1=100 м/мин
Определяем число оборотов шпинделя.

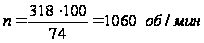
Определяем основное (машинное) время.
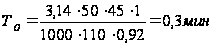
Определяем вспомогательное время Тв
Принимаем Тв=2,9мин
Определяем оперативное время Топ
Топ=То+Тв
Топ=0,3+2,9=3,2мин.
Определяем дополнительное время Тдоп

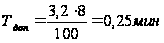
Определяем штучное время Тшт
Тшт=То+Тв+Тдоп
Тшт =0,3+2,9+0,25=3,4мин
Второй переход (точить шейку под подшипник с Ж74,8 до Ж74мм на длину 95мм.)
Обтачивание цилиндрических поверхностей.
Припуск на обработку определяем по формуле:

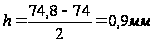
Определяем число проходов i:
глубина резанья t=0,9мм
 принимаем
i=1
Подачу выбирают по глубине резанья t и диаметру обрабатываемой заготовки d=74мм: принимаем S=0,9мм/мин.
Скорость резанья u выбирают в зависимости от t и S используем резец Т15К6, принимаем u=110 м/мин
Определение действительной скорости.
uд=uтЧКмЧКхЧКмрЧКох=110Ч1,42Ч0,71Ч0,9Ч1Ч1=100 м/мин
Определяем число оборотов шпинделя.
Определяем основное (машинное) время.
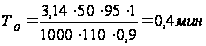
Определяем вспомогательное время Тв
Принимаем Тв=2,9мин
Определяем оперативное время Топ
Топ=То+Тв
Топ=0,4+2,9=3,3мин.
Определяем дополнительное время Тдоп
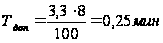
Определяем штучное время Тшт
Тшт=То+Тв+Тдоп
Тшт =0,4+2,9+0,25=3,5мин
Третий переход (точить шейку под резьбу с Ж54мм до Ж52мм на длину 52мм.)
Обтачивание цилиндрических поверхностей под резьбу для наплавки.
Припуск на обработку определяем по формуле:
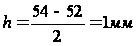
Определяем число проходов i:
глубина резанья t=1мм
 принимаем
i=1
Подачу выбирают по глубине резанья t и диаметру обрабатываемой заготовки d=52мм: принимаем S=1мм/мин.
Скорость резанья u выбирают в зависимости от t и S используем резец Т15К6, принимаем u=90 м/мин
Определение действительной скорости.
uд=uтЧКмЧКхЧКмрЧКох=90Ч1Ч1Ч0,9Ч1Ч1=81 м/мин
Определяем число оборотов шпинделя.
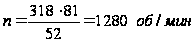
Определяем основное (машинное) время.
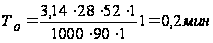
Определяем вспомогательное время Тв
Принимаем Тв=2,9мин
Определяем оперативное время Топ
Топ=То+Тв
Топ=0,2+2,9=3,1мин.
Определяем дополнительное время Тдоп
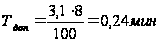
Определяем штучное время Тшт
Тшт=То+Тв+Тдоп
Тшт =0,2+2,9+0,24=3,4мин
nшт=1
Определяем норму времени на операцию 015
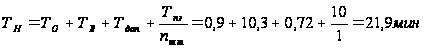
020 Слесарная (подготовка к наплавке, закрыть участки детали не
участвующие в наплавке)
Тн=10мин – изоляция мест не участвующих в наплавки.
Тн=5мин – обезжириванье
Тн=10+5=15мин
025 Наплавочная (наплавить шейки посадки под подшипник, заплавить шпоночный паз)
Первый переход
Наплавить шейку под подшипник с Ж74мм до Ж77мм на длину l=45мм
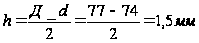
Припуск на обработку:
где Д- диаметр наплавленной поверхности; мм
d- диаметр наплавляемой поверхности; мм
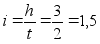 Толщина
наплавляемого
слоя t=3мм.
Число проходов:
где h-припуск на обработку: мм
t-толщина наплавляемого слоя; мм
Диаметр электродной проволоки 2мм.
Сила тока J=180А.
Шаг наплавки S=2,3мм/об.
Скорость наплавки υ=0,8м/мин.
Скорость подачи электродной проволоки 1,3м/мин.
Основное время вычисляют по формуле:

где L-длина наплавляемой поверхности; мм L=45мм.
i-число проходов i=1
S-шаг наплавки S=2,3мм/об.
n-число оборотов детали; об/мин

где υ-окружная скорость детали; υ=0,8м/мин.
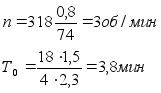 d=диаметр
наплавляемой
поверхности;
d=74мм.
Вспомогательное время определяем по формуле:
Тв=Твl+Твll
где Твl- время установки и снятия детали; Твl=1,5мин.
Твll- время наплавки детали; мин. Твll=0,9мин.
Тв= 1,5+0,9=2,4мин.
Дополнительное время определяем:
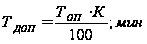
где К- процентное отношение дополнительного времени к оперативному;
К=15%
Топ- оперативное время; мин.
Топ=То+Тв;
где: То- основное время; мин.
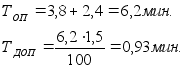 Тв-
вспомогательное
время; мин.
Подготовительно заключительное время принимается в зависимости от высоты центров станка Тпз=20мин.
Штучное время:
Тштl=Топ+Тдоп; мин
где: Топ- оперативное время; мин.
Тдоп- дополнительное время; мин.
Тштl= 6,2+0,93=7,13 мин.
Второй переход.
Наплавить шейку под подшипник с Ж74мм до Ж77мм на длину l=95мм
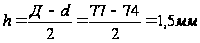
Припуск на обработку:
где Д- диаметр наплавленной поверхности; мм
d- диаметр наплавляемой поверхности; мм
Толщина
наплавляемого
слоя t=3мм.
Число проходов:
где h-припуск на обработку: мм
t-толщина наплавляемого слоя; мм
Диаметр электродной проволоки 2мм.
Сила тока J=180А.
Шаг наплавки S=2,3мм/об.
Скорость наплавки υ=0,8м/мин.
Скорость подачи электродной проволоки 1,3м/мин.
Основное время вычисляют по формуле:
где L-длина наплавляемой поверхности; мм L=95мм.
i-число проходов i=1
S-шаг наплавки S=2,3мм/об.
n-число оборотов детали; об/мин
где υ-окружная скорость детали; υ=0,8м/мин.
d=диаметр наплавляемой поверхности; d=74мм.
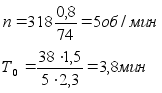
Вспомогательное время определяем по формуле:
Тв=Твl+Твll
где Твl- время установки и снятия детали; Твl=1,5мин.
Твll- время наплавки детали; мин. Твll=0,9мин
Тв= 1,5+0,9=2,4мин.
Дополнительное время определяем:
где К- процентное отношение дополнительного времени к оперативному;
К=15%
Топ- оперативное время; мин.
Топ=То+Тв;
где: То- основное время; мин.
Тв-
вспомогательное
время; мин.
Подготовительно заключительное время принимается в зависимости от высоты центров станка Тпз=20мин.
Штучное время:
Тштl=Топ+Тдоп; мин
где: Топ- оперативное время; мин.
Тдоп- дополнительное время; мин.
Тштl= 7,2+1,9=9,1 мин.
Третий переход.
Наплавить шейку под резьбу с Ж52мм до Ж57мм на длину l=52мм
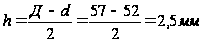
Припуск на обработку:
где Д- диаметр наплавленной поверхности; мм
d- диаметр наплавляемой поверхности; мм
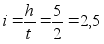 Толщина
наплавляемого
слоя t=5мм.
Число проходов:
где h-припуск на обработку: мм
t-толщина наплавляемого слоя; мм
Диаметр электродной проволоки 2мм.
Сила тока J=180А.
Шаг наплавки S=2,3мм/об.
Скорость наплавки υ=0,8м/мин.
Скорость подачи электродной проволоки 1,3м/мин.
Основное время вычисляют по формуле:
где L-длина наплавляемой поверхности; мм L=52мм.
i-число проходов i=1
S-шаг наплавки S=2,3мм/об.
n-число оборотов детали; об/мин
где υ-окружная скорость детали; υ=0,8м/мин.
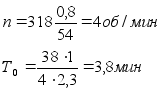 d=диаметр
наплавляемой
поверхности;
d=26мм.
Вспомогательное время определяем по формуле:
Тв=Твl+Твll
где Твl- время установки и снятия детали; Твl=1,5мин.
Твll- время наплавки детали; мин. Твll=0,9мин.
Тв= 1,5+0,9=2,4мин.
Дополнительное время определяем:
где К- процентное отношение дополнительного времени к оперативному;
К=15%
Топ- оперативное время; мин.
Топ=То+Тв;
где: То- основное время; мин.
Тв-
вспомогательное
время; мин.
Подготовительно заключительное время принимается в зависимости от высоты центров станка Тпз=20мин.
Штучное время:
Тштl=Топ+Тдоп; мин
где: Топ- оперативное время; мин.
Тдоп- дополнительное время; мин.
Тштl= 5,2+0,9=6,1 мин.
Четвертый переход (заплавить шпоночный паз 20ґ10ґ95 мм.)
Основное время определяем по формуле:
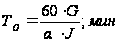
Вес наплавочного металла:
G=FЧLЧyЧn;г
где: F-площадь поперечного сечения шва:см2
L-длина шва: L=95мм.
y-удельный вес металла в электроде у=7,8г/см2
n- число заплавляемых мест: n=1
F=14ґ5=70мм2
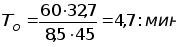 G=0,70Ч0,60Ч7,8Ч1=32,7г
Оперативное время:
Топ=То+Тв=4,7+7,8=12,5мин.
Подготовительно заключительное время принимается в процентном отношении к оперативному времени:
Тп.з=5%ЧТоп;
Тп.з=0,05Ч12,5=0,62мин.
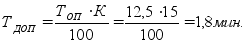 Дополнительное
время:
Штучное время:
Тшт=Тдоп+Топ=1,8+12,5=14,3мин
Штучно калькуляционное время на заплавку шпоночного паза.
Тшт.к.1=Тш.т+Тп.з=14,3+0,62=14,92мин
Норма времени:
Тн=Тшт.к(авт)+Тшт.к.ш;мин
где Тшт.к(авт)- штучно калькуляционное время на наплавку двух шеек под подшипник и под резьбу.
Тшт.к.ш- штучно калькуляционное время на заплавку шпоночного паза
Тн=7,13+9,1+6,1+14,92=37,25мин.
030 Термическая (нагреть вал до t 850 С° и выдержать 30 мин)
Определяем основное время.
Нагреть вал до температуры t=8500С и выдержать 30 минут.
Основное время То, мин. Определяется по формуле:
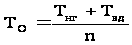 где
Тнг - время нагрева,
Тнг = 42мин.
Твд – время выдержки, Твд =30 мин.
n – число деталей.
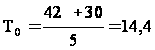
Норма времени Тн ,мин., определяется по формуле:
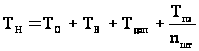
где Тв- вспомогательное время, мин. определяется по формуле:
Тв = 0,78 То
Тв = 0,78 14,4 = 11,2 мин.
Тдоп- дополнительное время, мин. определяется по формуле:
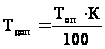
К-процентное отношение оперативного времени к дополнительному, К = 9 %
Топ – оперативное время, определяется по формуле:
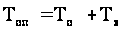
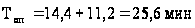
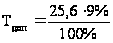 =2,3
мин
Тпз – подготовительно-заключительное время определяется по формуле:
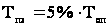
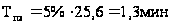
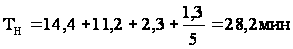
035 Токарно-винторезная
Основное (машинное) время определяют по формуле:

где d - диаметр обрабатываемой детали, мм;
L - длина обрабатываемой поверхности детали, мм;
u - скорость резанья, м/мин;
i – число проходов;
S – подача;
1000 – числовой множитель для перевода метров в миллиметры;
Первый переход ( точить шейку под подшипник с Ж77 до Ж75,1мм на длину 45мм.)
Обтачивание цилиндрических поверхностей.
Припуск на обработку определяем по формуле:
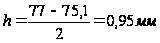
Определяем число проходов i:
глубина резанья t=0,95мм
 принимаем
i=1
Подачу выбирают по глубине резанья t и диаметру обрабатываемой заготовки d=75мм: принимаем S=0,95мм/мин.
Скорость резанья u выбирают в зависимости от t и S используем резец Т15К6, принимаем u=110 м/мин
Определение действительной скорости.
uд=uтЧКмЧКхЧКмрЧКох=110Ч1,42Ч0,71Ч0,9Ч1Ч1=100 м/мин
Определяем число оборотов шпинделя.
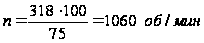
Определяем основное (машинное) время.
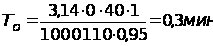
Определяем вспомогательное время Тв
Принимаем Тв=2,9мин
Определяем оперативное время Топ
Топ=То+Тв
Топ=0,3+2,9=3,2мин.
Определяем дополнительное время Тдоп
Определяем штучное время Тшт
Тшт=То+Тв+Тдоп
Тшт =0,3+2,9+0,25=3,4мин
Второй переход ( точить шейку под подшипник с Ж77мм до Ж75,1мм на длину 95мм.)
Обтачивание цилиндрических поверхностей.
Припуск на обработку определяем по формуле:
Определяем число проходов i:
глубина резанья t=0,95мм
принимаем
i=1
Подачу выбирают по глубине резанья t и диаметру обрабатываемой заготовки d=75мм: принимаем S=0,95мм/мин.
Скорость резанья u выбирают в зависимости от t и S используем резец Т15К6, принимаем u=110 м/мин
Определение действительной скорости.
uд=uтЧКмЧКхЧКмрЧКох=110Ч1,42Ч0,71Ч0,9Ч1Ч1=100 м/мин
Определяем число оборотов шпинделя.
Определяем основное (машинное) время.
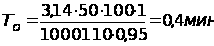
Определяем вспомогательное время Тв
Принимаем Тв=2,9мин
Определяем оперативное время Топ
Топ=То+Тв
Топ=0,3+2,9=3,2мин.
Определяем дополнительное время Тдоп
Определяем штучное время Тшт
Тшт=То+Тв+Тдоп
Тшт =0,5+2,9+0,25=3,7мин
Третий переход ( нарезать резьбу с Ж57мм до М54мм на длину 95мм.)
Припуск на обработку определяем по формуле:
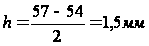
Определяем число проходов i:
глубина резанья t=1мм
принимаем
i=1
Подачу выбирают по глубине резанья t и диаметру обрабатываемой заготовки d=30мм: принимаем S=1мм/мин.
Скорость резанья u выбирают в зависимости от t и S используем резьбовой резец, принимаем u=40 м/мин
Определение действительной скорости.
uд=uтЧКмЧКхЧКмрЧКох=40Ч1Ч1Ч0,9Ч1Ч1=51 м/мин
Определяем число оборотов шпинделя.
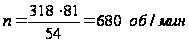
Определяем основное (машинное) время.
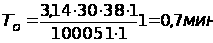
Определяем вспомогательное время Тв
Принимаем Тв=2,9мин
Определяем оперативное время Топ
Топ=То+Тв
Топ=0,7+2,9=3,6мин.
Определяем дополнительное время Тдоп
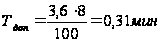
Определяем штучное время Тшт
Тшт=То+Тв+Тдоп
Тшт =0,7+2,9+0,31=4мин
nшт=1
Определяем норму времени на операцию 035