Ремонт крана мостового грузоподъемностью 5т. Ремонтируемый узел – механизм подъема
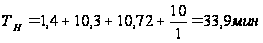
040 Фрезерная (нарезать паз под шпонку по ширине 20мм на высоту 10мм по длине 95мм)
Ширина обрабатываемой поверхности 20мм
Глубина резанья t=10мм
Используем шпоночную фрезу.
Диаметр фрезы 20мм
Число зубьев фрезы z=8
Подача S=0,5мм/на 1 оборот фрезы
Скорость u=47м/мин
Число оборотов n=248об/мин
Число проходов i=1
Длину фрезирования определяем по формуле.
L=l+y1+у2
где l – длина фрезирования, l=38мм
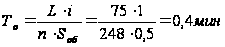
Вспомогательное время Тв=0,4мин
Определяем оперативное время.
Топ=То+Тв=0,4+0,4=0,8мин
Процентное отношение дополнительного времени к оперативному, К=7
Определяем дополнительное время.
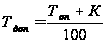
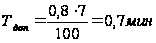
Определяем норму времени.
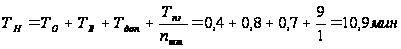
045 Зубонарезная (нарезать зубья шестерни по ширине с 15мм до 13мм на длину 110мм)
Ширина обрабатываемой поверхности 15мм
Глубина резанья t=10мм
Подача S=0,5мм
Скорость u=47м/мин
Число оборотов n=248об/мин
Число проходов i=1
Длину нарезания определяем по формуле.
L=l+y1+у2
где l – длина зубонарезания, l=60мм
у1 – величена пробега, у1=18,2мм
у2 – величена врезания, у2= 4
L=100+18,2+4=122,2мм
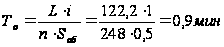
Вспомогательное время Тв=0,4мин
Определяем оперативное время.
Топ=То+Тв=0,9+0,4=1,3мин
Процентное отношение дополнительного времени к оперативному, К=7
Определяем дополнительное время.
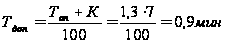
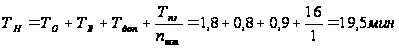
050 Шлифовальная
Первый переход.
Шлифовать шейку с Ж75,1мм до Ж75мм на длину l=45мм.
Определяем припуск на обработку.
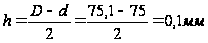
Поперечная подача для черновой обработки.
t=0,028мм/об
Продольная подача для черновой обработки.
Sпр=0,3мм/об
Подача для чистовой обработки.
t=0,010мм
b=0,3
Определяем число проходов.
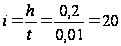
Скорость резанья u=21м/мин
Определяем число оборотов.
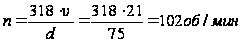
Принимаем круглошлифовальный станок модели 3М150
Определяем длину обрабатываемой поверхности.
L=l+y=38+2=40мм
Определяем основное время.
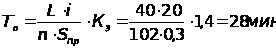
Принимаем вспомогательное время на установку и снятия детали.
Тв1 =1мин.
Принимаем вспомогательное время связанное с проходом
Тв11=1мин.
Тв=1+1=2мин.
Определяем оперативное время.
Топ=То+Тв=28+2=30мин
Определяем дополнительное время.
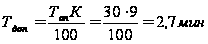
Второй переход.
Шлифовать шейку с Ж75,1мм до Ж75мм на длину l=95мм
Определяем припуск на обработку.
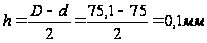
Поперечная подача для черновой обработки.
t=0,035мм/об
Продольная подача для черновой обработки.
Sпр=0,3мм/об
Подача для чистовой обработки.
t=0,010мм
b=0,3
Определяем число проходов.
Скорость резанья u=23м/мин
Определяем число оборотов.
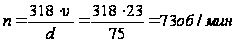
Определяем длину обрабатываемой поверхности.
L=l+y=98+2=100мм
Определяем основное время.
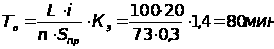
Принимаем вспомогательное время на установку и снятия детали.
Тв1 = 1мин.
Принимаем вспомогательное время связанное с проходом
Тв11=1мин.
Тв=1+1=2мин.
Определяем основное время по двум переходам.
То=28+80=108мин
Определяем вспомогательное время по двум переходам.
Тв=2+2=4мин
Принимаем подготовительно-заключительное время.
Тпз=10мин
Определяем норму времени по операции 040.
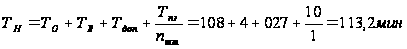
055 Заключительный контроль.
Определяем общую норму времени по всем операциям.
Тн=Тн005+Тн010+Тн015+Тн020+Тн025+Тн030+Тн035+Тн040+Тн045+Тн050=
=28,7+7+21,9+15+37,25+28,7+33,9+10,9+19,5+113,2=296,15мин.=
=4часа 56мин.
2.4. Маршрутно-операционная карта ремонта одной детали узла.
Маршрутная карта смотреть приложение Б.
ЛИТЕРАТУРА
1 Потов А. А. «Обработка металла резанием». Справочник технолога. Москва, «Машиностроение», 1988г.
2 «Система технического обслуживания и ремонта оборудования (СТОИРО)», Москва, «Машиностроение»,1985г.
3 Блюмберг В.А. «Справочник токаря», Москва, «Машиностроение», 1982г.
4 Денежный П.М. «Токарное дело», Москва, «Высшая школа», 1976г.
5 Петлин Ю.К. «Сварочные и наплавочные работы при ремонте деталей строительных машин», Москва, «Стройиздат», 1981 г.
6 Анурьев А.И. «Справочнок конструктора машиностроителя», Москва, «Машиностроение», 1980 г.
7 С.Н. Завьялов «Экономика и планирование эксплуатации и ремонта строительных машин», Москва, Стройиздат, 1979г.
8 Степанова В.А. «Рекомендации по организации ТО и ремонта строительных машин», Москва, Стройиздат, 1978г.
9 Степанова В.А «Экономика строительства», Москва, ЮРАЙТ, 1997г.
|
формат |
Зона |
Поз. |
Обозначение | Наименование |
Кол. |
Приме- чание |
||||||||||
|
Документация |
||||||||||||||||
| А1 | КП МК 5000 300 00 00 00 СБ | Сборочный чертеж | ||||||||||||||
|
Сборочные единицы |
||||||||||||||||
| 1 | КП МК 5000 300 00 01 00 СБ | Стойка | 1 | |||||||||||||
| 2 | КП МК 5000 300 00 02 00 СБ |
Тормоз |
1 | |||||||||||||
| 3 | КП МК 5000 300 00 03 00 СБ |
Электродвигатель |
1 | |||||||||||||
| 4 | КП МК 5000 300 00 04 00 СБ | Корпус редуктора | 1 | |||||||||||||
|
Детали |
||||||||||||||||
| 5 | КП МК 5000 300 00 00 01 | Барабан | 1 | |||||||||||||
| 6 | КП МК 5000 300 00 00 02 | Вал промежуточный | 1 | |||||||||||||
| А3 | 7 | КП МК 5000 300 00 00 03 | Вал вторичный | 1 | ||||||||||||
| А3 | 8 | КП МК 5000 300 00 00 04 |
Вал шестерня |
1 | ||||||||||||
| 9 | КП МК 5000 300 00 00 05 | Вал | 1 | |||||||||||||
| 10 | КП МК 5000 300 00 00 06 | Втулка | 1 | |||||||||||||
| 11 | КП МК 5000 300 00 00 07 | Втулка | 1 | |||||||||||||
| 12 | КП МК 5000 300 00 00 08 | Винт | 1 | |||||||||||||
| 13 | КП МК 5000 300 00 00 09 | Винт | 1 | |||||||||||||
| 14 | КП МК 5000 300 00 00 10 | Зубчатое колесо | 1 | |||||||||||||
| 15 | КП МК 5000 300 00 00 11 | Зубчатое колесо | 1 | |||||||||||||
| 16 | КП МК 5000 300 00 00 12 | Крышка барабана | 1 | |||||||||||||
| 17 | КП МК 5000 300 00 00 13 |
Крышка |
1 | |||||||||||||
| 18 | КП МК 5000 300 00 00 14 | Крышка | 1 | |||||||||||||
| 19 | КП МК 5000 300 00 00 15 | Крышка | 1 | |||||||||||||
| 20 | КП МК 5000 300 00 00 16 | Крышка | 1 | |||||||||||||
| 21 | КП МК 5000 300 00 00 17 | Крышка | 1 | |||||||||||||
| 22 | КП МК 5000 300 00 00 18 | Крышка | 1 | |||||||||||||
| 23 | КП МК 5000 300 00 00 19 | Палец | 16 | |||||||||||||
| 24 | КП МК 5000 300 00 00 20 | Полумуфта | 2 | |||||||||||||
|
КП МК 5000 300 00 00 00 |
||||||||||||||||
| Изм | Лист | №докум | Подп. | Дата | ||||||||||||
| Разраб | Букенов А.Е. |
Ремонт мостового крана грузоподъемность 5 т. Ремонтируемый узел – механизм подъема. Механизм подъема. |
Лит | Лист | Листов | |||||||||||
| Проверил | Какенов Б.Т. | У | 1 | 3 | ||||||||||||
| Т.контр. | ВТГК 05-СД-3 | |||||||||||||||
| Н.контр. | ||||||||||||||||
| Утв. | ||||||||||||||||
|
формат |
Зона |
Поз. |
Обозначение | Наименование |
Кол. |
Приме- чание |
||||||||||
| 25 | КП МК 5000 300 00 00 21 | Полумуфта | 2 | |||||||||||||
| 26 | КП МК 5000 300 00 00 22 | Пробка | 1 | |||||||||||||
| 27 | КП МК 5000 300 00 00 23 | Прокладка | 1 | |||||||||||||
| 28 | КП МК 5000 300 00 00 24 | Резиновое кольцо | 64 | |||||||||||||
| 29 | КП МК 5000 300 00 00 25 | Шайба упорная | 1 | |||||||||||||
| 30 | КП МК 5000 300 00 00 26 | Шайба упорная | 1 | |||||||||||||
| 31 | КП МК 5000 300 00 00 27 | Шайба | 16 | |||||||||||||
| Стандартные изделия | ||||||||||||||||
| 32 | Болт М12Ч1,5 | 18 | ||||||||||||||
| ГОСТ 7798-80 | ||||||||||||||||
| 33 | Болт М16Ч2 | 18 | ||||||||||||||
| ГОСТ 7798-80 | ||||||||||||||||
| 34 | Гайка М10Ч1,5 | 16 | ||||||||||||||
| ГОСТ 5915-80 | ||||||||||||||||
| 35 | Гайка М12Ч1,5 | 18 | ||||||||||||||
| ГОСТ 5915-80 | ||||||||||||||||
| 36 | Гайка М16Ч2 | 18 | ||||||||||||||
| ГОСТ 5915-80 | ||||||||||||||||
| 37 | Гайка М54Ч2 | 2 | ||||||||||||||
| ГОСТ 5915-80 | ||||||||||||||||
| 38 | Крышка12ґ160ґ86 | 1 | ||||||||||||||
| ГОСТ 18511-73 | ||||||||||||||||
| 39 | Подшипник №315 | 2 | ||||||||||||||
|
ГОСТ 8338-85 |
||||||||||||||||
| 40 | Подшипник №7218 | 1 | ||||||||||||||
| ГОСТ 333-85 | ||||||||||||||||
| 41 | Подшипник №7219 | 1 | ||||||||||||||
|
ГОСТ 333-85 |
||||||||||||||||
| 42 | Подшипник №7220 | 2 | ||||||||||||||
| ГОСТ 333-85 | ||||||||||||||||
| 43 | Шайба 01. 12. | 18 | ||||||||||||||
| ГОСТ 13311-80 | ||||||||||||||||
| 44 | Шайба 01. 16. | 18 | ||||||||||||||
| ГОСТ 13311-80 | ||||||||||||||||
|
КП МК 5000 300 00 00 00 |
Лист 2 |
|||||||||||||||
| Изм | Лист | №докум | Подп. | Дата | ||||||||||||
|
формат |
Зона |
Поз. |
Обозначение | Наименование |
Кол. |
Приме- чание |
||||||
| 45 | Шайба 12.65Г | 18 | ||||||||||
| ГОСТ 6402-80 | ||||||||||||
| 46 | Шайба 16.65Г | 18 | ||||||||||
| ГОСТ 6402-80 | ||||||||||||
| 47 | Шпонка 15Ч15Ч50 | 1 | ||||||||||
| ГОСТ 23360-83 | ||||||||||||
| 48 | Шпонка 15Ч15Ч60 | 1 | ||||||||||
| ГОСТ 23360-83 | ||||||||||||
| 49 | Шпонка 20Ч20Ч60 | 1 | ||||||||||
| ГОСТ 23360-83 | ||||||||||||
| 50 | Шпонка 20Ч20Ч65 | 1 | ||||||||||
| ГОСТ 23360-83 | ||||||||||||
| 51 | Шпонка 20Ч20Ч70 | 2 | ||||||||||
| ГОСТ 23360-83 | ||||||||||||
| 52 | Шпонка 20Ч25Ч95 | 1 | ||||||||||
| ГОСТ 23360-83 | ||||||||||||
|
Материалы |
||||||||||||
| 53 | Трос | 30м. | ||||||||||
|
КП МК 5000 300 00 00 00 |
Лист 3 |
|||||||||||
| Изм | Лист | №докум | Подп. | Дата | ||||||||
Приложение А
(обязательное)
Ведомость дефектации деталей, сборочных единиц
| Разраб. | Букенов А.Е. | № цеха | Код вид ремонта | ||||||||||||||
| Пров. | Какенов Б.Т. | ||||||||||||||||
| Н.Контр | Лопатина Т.Т. | КП МК 5000 300 00 00 00 | 2 | 1 | |||||||||||||
| Утв. | Какенов Б.Т. | ||||||||||||||||
| Обозначение, наименование детали, сборочной единицы | Код, наименование дефекта | Контролируемый параметр | Приспособление, измерительный инструмент /код, наименование/ | Обозначение документа | Кол-во деталей | Особые указания | |||||||||||
| Номинальное допустимое значение | Измеренное значение | Замена | Восстановление | ||||||||||||||
|
Вал шестерня |
Прогиб вала | Визуально | 1 | Править прессом | |||||||||||||
|
КП МК 5000 300 00 03 |
Износ поверхности | Микрометр МРП75ё100ґ0,001 | Наплавить с последующей механической обработкой | ||||||||||||||
|
Сталь 45Х ГОСТ4543-88 |
под подшипник. | Ж75(+0,021) | 74,85 | ГОСТ 4381-88 | |||||||||||||
| Износ поверхности | Микрометр МРП75ё100ґ0,001 | Наплавить с последующей механической обработкой | |||||||||||||||
| под подшипник. | Ж75(+0,021) | 74,8 | ГОСТ 4381-88 | ||||||||||||||
| Срыв резьбы | Срыв более двух ниток | Визуально | Срезать с последующей наплавкой и мех обработкой | ||||||||||||||
| Износ шпоночного | Нутромер индикаторный | Заплавить с последующей механической обработкой | |||||||||||||||
| паза по ширине | 20( +0,016 ) | 21,3 | 50ё100ґ0,02 ГОСТ 10-50 | ||||||||||||||
| Износ зубьев по | Зубомер рычажный МРЗ0…20ґ | Наплавить с последующей механической обработкой | |||||||||||||||
| ширине | 13( +0,25 ) | 12,89 | ґ0,002 ГОСТ 10-85 | ||||||||||||||
|
Зубчатое колесо |
Износ зубьев по | Зубомер рычажный МРЗ0…20ґ | 1 | Наплавить с последующей механической обработкой | |||||||||||||
|
КП МК 5000 300 00 10 |
ширине | 13( +0,25 ) | 13,87 | ґ0,002 ГОСТ 10-85 | |||||||||||||
|
Сталь 45ХН ГОСТ4543-88 |
Износ посадочного | Микрометр МРП75ё100ґ0,001 | Наплавить с последующей механической обработкой | ||||||||||||||
| места на вал | Ж85(+0,021) | Ж 85,4 | ГОСТ 4381-88 | ||||||||||||||
| Износ шпоночного | Нутромер индикаторный | ||||||||||||||||
| паза по ширине | 20( +0,016 ) | 21,3 | 50ё100ґ0,02 ГОСТ 10-50 | Наплавить с последующей механической обработкой | |||||||||||||
|
Вал вторичный |
Износ поверхности | Микрометр МРП75ё100ґ0,001 | 1 | Наплавить с последующей механической обработкой | |||||||
|
КП МК 5000 300 00 04 |
под под-к | Ж90(+0,021) | 99,8 | ГОСТ 4381-88 | |||||||
|
Сталь 45Х ГОСТ4543-88 |
Износ поверхности | Микрометр МРП75ё100ґ0,001 | Наплавить с последующей механической обработкой | ||||||||
| под под-к | Ж95(+0,021) | 94,85 | ГОСТ 4381-88 | ||||||||
| Износ шпоночного | Нутромер индикаторный | Наплавить с последующей механической обработкой | |||||||||
| паза по ширине | 20( +0,016 ) | 21,3 | 50ё100ґ0,02 ГОСТ 10-50 | ||||||||
| Износ шпоночного | Нутромер индикаторный | Наплавить с последующей механической обработкой | |||||||||
| Код заказа | Номер изделия | Номер партии | Кол. изделий | Ведомость дефектации деталей, сборочных единиц | |||||||
| 2 | |||||||||
| Обозначение, наименование детали, сборочной единицы | Код, наименование дефекта | Контролируемый параметр | Приспособление, измерительный инструмент /код, наименование/ | Обозначение документа | Кол-во деталей | Особые указания | |||
| Номинальное допустимое значение | Измеренное значение | Замена | Восстановление | ||||||
| паза по ширине | 15( +0,016 ) | 16,5 | 50ё100ґ0,02 ГОСТ 10-50 | ||||||
|
Вал промежуточный |
Износ поверхности | Микрометр МРП75ё100ґ0,001 | 1 | Наплавить с последующей механической обработкой | |||||
|
КП МК 5000 300 00 02 |
под подшипник. | Ж100(+0,021) | 99,85 | ГОСТ 4381-88 | |||||
|
Сталь 45Х ГОСТ4543-85 |
Износ поверхности | Микрометр МРП75ё100ґ0,001 | Наплавить с последующей механической обработкой | ||||||
| под подшипник. | Ж100(+0,021) | 99,8 | ГОСТ 4381-88 | ||||||
| Износ шпоночного | Нутромер индикаторный | Заплавить с последующей механической обработкой | |||||||
| паза | 20( +0,016 ) | 20,7 | 50ё100ґ0,02 ГОСТ 10-50 | ||||||
| Износ зубьев по | Зубомер рычажный МРЗ0…20ґ | Наплавить с последующей механической обработкой | |||||||
| ширине | 13( +0,25 ) | 13,89 | ґ0,002 ГОСТ 10-85 | ||||||
| Ведомость дефектации деталей, сборочных едениц | |||||||||
(обязательное)
Маршрутные карты
| Дубл. | |||||||||||||||||||||||||||||||||
| Взам. | |||||||||||||||||||||||||||||||||
| Подл. | |||||||||||||||||||||||||||||||||
| Механизм подъема КП МК 5000 300 00 00 00 |
3 |
1 |
|||||||||||||||||||||||||||||||
| Разраб. | Букенов А.Е. | Вал-шестерня КП МК 5000 300 00 00 03 | ВТГК гр. 05-СД-3 | ||||||||||||||||||||||||||||||
| Проверил | Какенов Б.Т. | ||||||||||||||||||||||||||||||||
| Т. Контр | . | ||||||||||||||||||||||||||||||||
| Н. Контр. | Вал-шестерня | ||||||||||||||||||||||||||||||||
| Утв. | |||||||||||||||||||||||||||||||||
| Материал | Код единицы величины | Масса детали | Заготовка | Единица нормирования | Норма расхода | Коэф. исп. матер. | |||||||||||||||||||||||||||
| Наименование, марка | Код | Код и вид | Профиль и размеры | Кол. дет. | Масса | ||||||||||||||||||||||||||||
| Сталь 45Х ГОСТ 4543-88 | 38,7 | Длина 665мм;диаметр 120мм | 1 | 68 |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||||||||||||||||||||||||||