Вагонное хозяйство железных дорог
где Коб=4% - коэффициент, учитывающий потери времени на ремонт оборудования.
Fоб=4015*(1-(4/100))=3864,4 ч.
3.4 Обоснование выбора метода ремонта
В депо при ремонте вагонов, применяют поточный, стационарный и стационарно-поточный методы.
Поточный метод является передовой формой организации ремонта и характеризуется тем, что вагоны передвигаются в процессе ремонта через определенные промежутки времени с одной позиции на другую. При этом каждая позиция оснащается механизациями и приспособлениями в соответствии с выполняемым объемом работ, а рабочие, находящиеся на рабочих местах, производит на каждом вагоне ремонтные операции, установленные для данной позиции. При потоке с наибольшей полнотой реализуются важнейшие принципы высокоорганизованного производства такие, как пропорциональность (пропорциональная производительность в единицу времени всех производственных подразделений), ритмичность (выпуск в равные промежутки времени одинаковых или возрастающих количеств продукции) параллельность (одновременное выполнение отдельных частей производственного процесса), прямоточность (кратчайший путь, проходимый вагоном и его деталями от момента начала до окончания ремонта), комплексная механизация и автоматизация производственных процессов, а также широкое использование передовой техники. Основным звеном поточного производства является поточная линия, которая представляет собой совокупность рабочих мест, расположенных в последовательности прохождения операции технологического процесса и предназначенных для выполнения определенных работ. Вместе с тем, поточный метод ремонта требует постоянства объема работ в ремонтируемых вагонах и однородности их типов на каждой поточной линии. Поскольку для последних требования выдерживаются, принимаем поточный метод в качестве организации работ в вагоносборочном цехе.
3.5 Расчет параметров поточной линии ВСЦ
Расчетными параметрами поточных линий называются показатели, характеризующие организационно-технологический режим производственного процесса линии во времени и в пространстве.
На первом этапе определяется количество поточных линий по формуле:
 ; (2.3.)
где Nв – годовая программа ремонта вагонов. По заданию 4500 физ. ед.
Nпл – годовая программа ремонта вагонов одной поточной
линии проектируемого цеха, физ. ед.; величина Nпл
для грузовых вагонов принимается в пределах 3-6
тыс. вагонов в год.
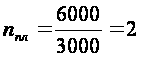 ;
Принимаем nпл=3 руководствуясь передовым опытом ведущих вагонных депо.
Затем определяется такт поточной линии в минутах по формуле:
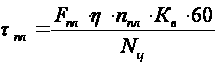 ; (2.4)
где Fпл – годовой фонд рабочего времени поточной линии, ч;
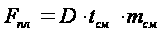 ;
(2.5)
где D – количество рабочих дней в расчетном периоде; 295
tсм – продолжительность рабочего дня (смены); 8,20ч
mсм – количество рабочих смен в сутках; 2
Fпл=295*8,0*2=4720 ч.
где
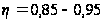 - коэффициент,
учитывающий
потери времени
на оборудование
рабочих мест,
ремонт оборудования
и т. д.
Кв – величина транспортной партии (количества вагонов, расположенных на одной позиции), физ.ед.
Величина транспортной партии может приниматься только целым числом в пределах от 1 до 3 .
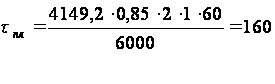 (мин).
После определения величины такта поточной линии определяется число позиций по формуле:
 ; (2.6.)
где Тпр- норма простоя вагона непосредственно в ремонте на позициях, ч.
Тпр=8 ч. [6, табл. 3]
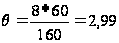 (позиций).
Окончательно число позиций принимается равным 6 из условий рационального распределения работ и оборудования на поточной линии, однако оно, не должно превышать рассчитанной величины.
Далее определяется продолжительность цикла поточной линии в минутах по формуле:
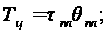 (2.7.)
Тц =160*2,99= 481 (мин)
После этого определяется фронт работ поточной линии и проектируемого цеха в целом соответственно по формуле :
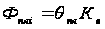 (2.8)
Фц =nпл*Фпл ,
где
 соответственно
число позиций
и фронт работ
i-той поточной линии .
Фпл=7*1=7 (физ.ед.)
Фц=2*7= 14 (физ.ед.)
На последнем этапе определяется величина объема отремонтированных вагонов с одного ремонтного стойла по формуле:
 ;
(2.9)
Мц=6000/14=500
Часовая производительность каждой поточной линии :
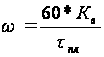 ;
(2.10.)
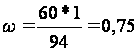 час.
Расчетную длину поточной линии Lпл можно найти, зная рабочую длину ремонтной позиции ln3, расстояние между позициями l2 и количество позиций.
Lпл=( ln3+ l2)*Qпл; (2.11)
Lпл=( 13,9+2)*7=111,3 м.
3.6 Выбор и расчет потребного количества оборудования
Потребное количество станков для механических отделений вагонных депо, как правило, определяют по технико-экономическим показателям. К наиболее распространенному показателю этого рода относится затрата станко-часов на один ремонтируемый вагон по видам ремонта, типам и осности. Потребное (расчетное) количество станков по такому показателю подсчитывают по формуле:
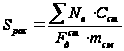 ;
(2.12)
где
 -
годовая производственная
программа
ремонта вагонов
по типам и осности;

Fдст – действительный годовой фонд времени станка в одну смену в часах;
Сст – расход станко-часов на один ремонтируемый вагон; [2,cтр.258, табл.14]
mсм – число смен работы.
Sрас=(4500*6)/(3864,4*1)=9 шт.
Принятое количество станков распределяют по типам в следующем соотношении:
токарно-винторезные 32% -3
сверлильные (горизонтальные и вертикальные) 21%- 2
фрезерные 20% -2
болторезные и гайконарезные 10%.-1
Потребное количество кузнечного и рессорного оборудования подсчитывают по годовой программе поковок и ремонта рессор и часовой производительности соответствующих агрегатов.
Для кузнечных работ годовая программа складывается из массы ремонтной поковки на основную программу ремонта вагонов (включая и потребности ПТО, прикрепленные к депо) и новой поковки, необходимой для изготовления инструментов, штампов, приспособлений и хозяйственных целей. Массу новых поковок условно принимают в долевом отношении к массе ремонтной поковки. Тогда общая годовая потребность в поковках (приведенная к новой) определяется по формуле:
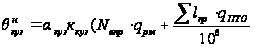 ; (2.13.)
где
 коэффициент,
учитывающий
расход поковки
на изготовление
нестандартного
инструмента,
штампов,
приспособлений
и для хозяйственных
целей депо ;
1,1-1,14
Ккуз- коэффициент перевода ремонтной поковки в новую ;
Ккуз=0,2-0,25.
qрм - расход ремонтной поковки на один приведенный вагон при деповском ремонте, кг.,
 суммарный
годовой пробег
вагонов, обслуживаемых
ПТО , млн.вагоно-км
пробега,
530*106
qПТО - расход ремонтной поковки на техническое обслуживание вагонов на ПТО, кг на 1 млн. вагоно-км пробега .
Примерный расход ремонтной поковки на один приведенный грузовой вагон составляет – 34 кг , то же на пробег 1 млн . вагоно-км грузового – 16 кг.
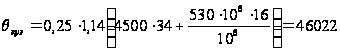 (кг)
Определив годовую потребность в новой поковке подсчитывают количество потребного оборудования для кузнечного отделения по формуле:
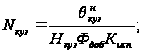 (2.14)
где Нкуз-часовая производительность кузнечного оборудования кг , которая составляет для молотов с массой падающих частей 0,15 т 18 кг/ч, с массой 0,2т 32 кг/ч и 0,35т 60 кг/ч, для нагревательных печей – 30 кг/ч, двух огневых горнов- 10 кг/ч ;
Кисп- коэффициент использования кузнечных агрегатов во
времени ;
Кисп=0,70-0,75 .
Кузнечные агрегаты распределяют в следующем соотношении: молоты – 60%, нагревательные печи – 30% и горны – 10%.
- nкуз для молотов с массой 0,35 т 60 кг/ч:
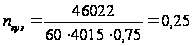
для нагревательных печей:
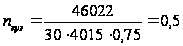
для двух огневых горнов
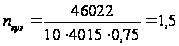
Принимаем 2.
Программа рессорного отделения определяется нормами, которыми предусмотрено что, на один грузовой вагон деповского ремонта требуется ремонт 1,2 рессоры, на текущий отцепочный – 0,4 и на ПТО, прикрепленное к депо, - 0,00015 рессоры на пробег 1 млн. вагоно-км.
В рессорном отделении, как правило, устанавливают:
одну двухкамерную рессорную печь, гибозакалочную машину простейшего типа, гидравлический пресс для снятия и насадки хомутов рессоры, станок для завивки пружин и другое технологическое оборудование.
Потребность депо в электросварочных аппаратах подсчитывается по формуле:
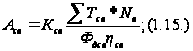
где Ксв- коэффициент , учитывающий сварочные работы при техническом обслуживании , текущем отцепочном ремонте вагонов и для хозяйственных целей ;
Ксв=1,25-1,3 ;
Nв- годовая программа деповского ремонта вагонов ;
Фдсв- действительный годовой фонд времени работы одного сварочного аппарата;
 коэффициент
использования
сварочных
аппаратов,
при ручной
сварке - 0,7-0,8 ; при
автоматической
- 0,9-0,95.
Суммарное время на сварочные работы, производимые на одном вагоне, рассчитывается по формуле :
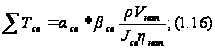
где
 коэффициент,
учитывающий
время, потребное
на вспомогательное
и подготовительно-заключительные
операции, принимается
при ручной
и полуавтоматической сварке равным 1,3 ; при автоматической 1,2;
 плотность
наплавляемого
металла,
 7,8
г/см3;
 коэффициент,
учитывающий
положение шва
при сварке
;
Vнап- объем наплавляемого металла , на один
приведенный грузовой вагон -800 см3 ;
Jсв- сварочный ток 180-240 А.
 коэффициент
наплавки количества
электродного
металла, г .,
расплавляемого
за 1 ч. Сварочным
током в 1 А. Этот
коэффициент
при ручной
сварке составляет
7.7-8.2 г/(А*ч), при
полуавтоматической
– 9,6 г/(А*ч) и при
автоматической
– 13-16 г/(А*ч)
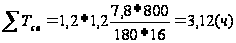 .
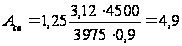 шт.
Принимаем 5 электросварочных аппаратов.
Рассчитанное количество сварочных аппаратов распределяется так: 50% - в сборочном участке, в тележечно-колесном – 30%, в сварочном – 10% и в остальных производственных подразделениях – 10%.
Общее количество газосварочных аппаратов обычно не превышает 15% числа сварочных.
3.7 Разработка технологического процесса ремонта вагонов на поточных линиях
3.7.1 Основы организации технологического процесса
Технологические процессы должны предусматривать повышение качества продукции и производительности труда, снижение себестоимости и улучшение условий труда, расширение объема механизации и автоматизации производственного цикла изготовления или ремонта изделия, быть безопасными для исполнителей.
По степени детализации описания технологического процесса различают: маршрутное, когда в маршрутной карте излагается сокращенное описание всех технологических операций; операционное, когда в маршрутной карте дается только наименование операций, а их полное описание излагается в операционных картах и маршрутно-операционное, когда в маршрутной карте дается сокращенное описание одних операций, а подробное описание других – в операционных картах.
Проектирование технологических процессов начинают с изучения рабочих чертежей и технических условий. Проводят контроль чертежей и проверку технологичности конструкции изделия. Затем намечают последовательность выполнения операции, выбирают оборудование и оснастку, производят расчет технологических режимов и нормирование. В случае необходимости выполняют также расчеты на точность, устанавливают припуски на обработку, промежуточные размеры и др.
Ремонт каждого вагона выполняется по следующей технологической схеме: приемка вагона в ремонт (приемочная стадия), очистка вагона в целом (предварительная стадия), разборка вагона, очистка и разборка сборочных единиц, дефектация деталей, ремонт и изготовление (приобретение) новых составных единиц и деталей на позиции ремонта и сборки вагонов, ремонт рамы кузова и сборочные работы на вагоне, окрашивание вагона, сушка вагона, испытание и сдача отремонтированного вагона (заключительная стадия).
3.7.2 Распределение работ по позициям поточной линии
Комплексно – механизированная линия предназначена для деповского ремонта полувагонов. Она имеет 7 специализированных позиций (I – VII), на которых осуществляется весь комплекс ремонтных работ, включая окраску и сушку полувагонов.
Полувагоны подаются на ремонтные позиции специальным устройством с автоматическими захватами. На первой позиции поднимается кузов полувагона и устанавливается на опоры, а тележки выкатываются и подаются на ремонт. На следующей позиции кузов, перевернутый кантователем на 1800, опускается боковыми фермами в продольные траншеи таким образом, чтобы рама полувагона оказалась на уровне, удобном для производства ремонтных работ.
Перекантованный кузов специальными автозахватами перемещается вдоль траншеи на транспортных тележках. Это происходит на третьей позиции, где выполняются все слесарные, газорезочные и электросварочные работы по раме и кузову, а также навеска крышек люков. После этого кузов поднимается из траншеи, перекантовывается в нормальное положение и опускается на отремонтированные тележки.
На следующих позициях устанавливаются и закрепляются части автосцепки, завершаются все слесарные, газорезочные, электросварочные операции.
На шестой позиции с помощью механизированного столярного инструмента выполняются все плотницкие работы. Затем вагон перемещается на исходную позицию перед комплексом малярно-сушильных агрегатов, откуда специальным конвейером со скоростью 3 м/мин передвигается через камеру электроокраски и попадает в терморадиационную сушильную установку. После первой окраски и сушки полувагон возвращается реверсивным конвейером на исходную позицию для повторной окраски, и на полувагон наносят надписи и его окончательно принимает контролер. Полностью отремонтированный полувагон выкатывают за пределы цеха.
3.8 Расчет рабочего персонала ВСЦ
Расчет численности основных производственных рабочих ведется исходя из программы депо и трудоемкости ремонтных работ.
Явочная численность рабочих определяется по формуле:
Rяв i = (Nв *Hн)/(Fр *K п) , (1.18)
где Nв - годовая программа ремота вагонов в депо;
Нн – трудоемкость ремонта одного вагона, чел – ч /вагон;
[3, стр. 192, табл. 13]
Fр – номинальный годовой фонд рабочего времени одного рабочего, ч; Fр=2077 ч;
Кп - коэффициент выполнения норм, равный 1,14 – 1,2;
- вагоносборочный участок без малярного отделения:
Rяв 1= (4500*24,1)/(2077*1,14)=46 чел.
малярное отделение:
Rяв 2= (4500*3,1)/(2077*1,14)=6 чел.
тележечное отделение:
Rяв 3= (4500*3,4)/(2077*1,14)=6 чел.
- колесный участок и участок ремонта роликовых
подшипников:
Rяв 4= (4500*8,3)/(2077*1,14)=16 чел.
Rяв= (4500*38,9)/(2077*1,14)= 74 чел.
Списочная потребность рабочих определяется по формуле:
Rспi
=Rявi* ;
(1.19)
где
-
коэффициент
приведения
явочной численности
рабочих к списочной, учитывающий невыходы
на работу по уважительным причинам;
=
1,09- 1,11;
вагоносборочный участок без малярного отделения:
Rсп1= 46*1,09=50 чел.
малярное отделение:
Rсп2 = 6*1,09= 7 чел.
- тележечное отделение:
Rсп3 = 6* 1,09= 7 чел.
колесный участок и участок ремонта роликовых
подшипников:
Rсп4 = 16*1,09= 17 чел.
Rсп = 74* 1,09= 81 чел.
Промышленно – производственный персонал любого предприятия, в том числе и вагонное депо, делится на четыре категории: рабочие (производственные и вспомогательные), инженерно – технические работники (ИТР), счетно – конторский персонал- служащие (СКП), и младший обслуживающий персонал (МОП).
Количество инженерно – технических работников (ИТР) принимают от общей численности рабочих 8 %, СКП – 3-5%, и МОП – 2-3%.
Rитр= Rсп*0,08= 81*0,08=6 чел.
Rскп = Rсп*0,05=81*0,05=4 чел.
Rмоп= Rсп*0,03=81*0,03=2 чел.
3.9 Расчет основных размерных параметров вагоносборочного цеха
Важнейшим из основных производственных участков депо являются вагоносборочный, определяющий длину главного корпуса депо.
Длина вагоносборочного цеха главного корпуса депо, м, при поточном методе ремонта подсчитывается по формуле:
Lсб=l1+Кв+1тр+(с-1)Квlв+(с-1)lинт+lтш+l2 ; (1.17)
где
l1 и l2 – расстояние от выступающих частей торцовых стен вагоносборочного участка до начала ремонтных позиций, принимаемые по 3-4 м;
Кв - количество вагонов, одновременно находящихся на одной позиции (1);
1тр – ширина поперечного транспортного проезда внутри вагоносборочного участка (6м);
lв – расчетная длина вагона, м, для четырехосных полувагонов – 13, 9 м;
с – количество позиций на одной поточной линии (7);
lинт – длина интервала между двумя соседними вагонами (2м);
lтш – ширина тамбура-шлюза между вагоносборочным
участком и малярным отделением (6м).
Lсб=4+1+6+(7-1)*1*13,9+(7-1)*2+6+4=116 м.
Принимаем 120 м.
В вагоносборочных участках депо применяют электрические краны грузоподъемностью 10 т. Они служат для перемещения громоздких и тяжелых деталей и узлов ремонтируемых вагонов. Эти участки оборудуют так же конвейерными установками для передвижения вагонов по позициям потока.
Потребность в мостовых кранах вагоносборочного участка определяют по длине обслуживаемых ими зон (один кран на зону протяженностью 60 – 70 м.).
Нам требуется два мостовых крана.
Ширина цеха складывается из расстояния от продольных стен до осей крайних путей, равный 6 м, и расстояний между двумя сменными путями – 8 м.
Вц= 2*в1+(nпл-1)*в2 ,
где в1- расстояние от осей крайних путей до продольных стен здания, м;
в2 – расстояние между осями смежных путей цеха, м;
Вц= 2*6+(2-1)*8=20 м
Учитывая строительные требования ширина цеха должна быть кратной 3, тогда Вц=24 м.
Высота вагоносборочного участка грузового депо устанавливается исходя из условия наличия в нем мостовых кранов грузоподъемностью 10 т и принимается равной от верха головки рельсов пола до низа конструкции перекрытия (покрытия) Н=10,8 м для проектируемых депо и до верха подкранового рельса –h=8,6 м.
Длина вагоносборочного цеха расчитана в разделе 1.6., которая равна
Lсб=120 м.
Площадь цеха определяется по формуле:
Sц= Lсб*Вц,
Sц=120*24=2880 м2.
Рабочий и полный объем цеха рассчитывается по формуле:
Vрц= Lсб*Вц* h;
Vпц= Lсб*Вц* H ;
Vр ц=120*24*8,6=24768 м3
Vп ц=120*24*10,8=31104 м3.
3.10 Выбор и обоснование взаимного размещения основных и вспомогательных цехов и отделений депо
Основными условиями для размещения производственных участков и отделений в здании главного корпуса депо являются технологические требования, а также оптимизация транспортной схемы, учитывающей как организацию межучастковой передачи вагонных деталей и скомплектованных узлов на позиции ремонта вагонов, так и рациональное передвижение людей в пределах здания. Поэтому при планировке производственных участков и отделений необходимо соблюдать следующие основные требования:
подача вагонов в вагоносборочный участок должна осуществляться с одного конца здания главного корпуса депо, а выпуск из ремонта - с другого по принципу сквозного потока;
все производственные подразделения, обеспечивающие ремонт деталей и узлов вагонов, следует размещать как можно ближе к позициям, где они заменяются или после ремонта вновь устанавливаются на ремонтируемые вагоны, например, тележечно-колесный участок необходимо располагать как можно ближе к позиции подъемки вагонов и выкатки тележек, автосцепное отделение – к позиции смены автосцепок;
отделение, в которых производится термическая обработка деталей или их ремонт с предварительным нагревом в печах, надо размещать в одной группе и изолировать от других отделений огнестойкой перегородкой (например, кузнечно-рессорное, ремонт автосцепок, крышек люков и торцевых дверей полувагонов);
инструментально-раздаточные всех типов депо надо размещать в средней части здания;
в грузовых вагонных депо малярное отделение могут размещаться на продолжении вагоносборочного участка, но с обязательным ограждением их шлюзовыми тамбурами шириной не менее 6 м;
подготовка вагонов к ремонту и разборке следует располагать вне главного корпуса на специально выделенных площадках.
Производственный опыт и требования, предъявляемые к проектированию вагонных депо, показывают, что новые депо целесообразно создавать на три или четыре поточные линии. Причем в грузовых вагонных депо на одну позицию желательно ставить по два вагона, а количество позиций на одной линии принимать от четырех до шести.
Вагонные депо, построенные по этим вариантам, при правильно выбранном такте потока и двухсменной работе могут обеспечить выпуск из деповского ремонта 8-10 тысяч и более 4-х осных вагонов в год.
3.11 Расчет расхода электроэнергии, топлива, пара, воды и сжатого воздуха
Вагонные депо на станциях их расположения являются крупными потребителями тепла, электроэнергии, воды и сжатого воздуха. Поэтому вопросами теплоснабжения и правильного использования всех видов энергии должно уделяться большое внимание.
Тепловая энергия в вагонных депо используется для отопления и вентиляции здании депо, горячего водоснабжения, на технологические цели, а так же на другие нужды.
Основной задачей при проектировании систем теплоэнергоснабжения вагонных депо является определение расчетных нагрузок потребителей тепла.
Наибольшая тепловая нагрузка, необходимая для расчета потребного количества паровых котлов для котельной депо, определяется следующим образом.
Вычисляют наибольший поток тепла на отопление зданий депо и вентиляцию их с учетом тепловых завес по формуле:
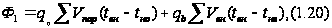
где qo- удельная отопительная характеристика здания депо
qo= 0,6-1,1 Вт/(м3 * оС);
 общий
наружный объем
зданий депо,
(62208 м3);
tвн- расчетная внутренняя температура воздуха в отапливаемых помещениях зданий депо, tbn=16 o C;
tno –расчетная наружная температура воздуха для проектирования отопления, tno = -35 оС;
qв- удельная вентиляционная характеристика зданий депо с учетом работы тепловых завес, qв=0,7-2,0 Вт/(м3*0С);
 общий внутренний
объем зданий
депо,
0,7-0,8 м3 от наружного
объема;
tнв- расчетная наружная температура воздуха для проектирования вентиляции, tнв= -30 0С.
Ф1=1,1*0,7*62208(16+35)+2*0,8*0,7*43545,6*(16+30)=2270592 (Вт)
Подсчитывают поток тепла на горячее водоснабжение по формуле:
Ф2=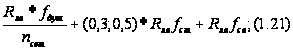
где fдуш-поток теплоты, расходуемый на одну сетку душевой, бытовых помещений депо (1500 Вт/чел.);
nсет- расчетное количество потребителей на одну сетку душевой (15 чел.);
fст- поток теплоты на одного работника депо, ежедневно использующийся столовой (1800 Вт/чел.)
fсв- поток теплоты на одного работника депо, связанный с потреблением горячей воды в течение рабочего дня (2250 Вт/чел.)
Ф2=
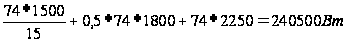
Суммируют потоки теплоты, Вт теплоснабжения Фтеп=Ф1+Ф2 и на технологический пар.
Фсум=(1,12—1,15)*Фтеп
Фсум=1,15*(2270592+240500)=2,9*106 Вт
Определяют потребное количество паровых котлов для котельной депо по формуле :
nк=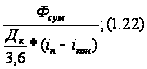
где
 мощность
котла, кг/с;
Дк- числовое значение этой мощности Т/ч;
in- энтальпия пара, 2790 кДж/кг;
iкон-энтальпия конденсатора, iкон=4,19*tкон
tкон-температура конденсатора, принимаемая равной 70-75 0С
iкон=4,19*75= 314 кДж/кг
Для деповской котельной можно рекомендовать выпускаемые промышленностью котлы с давлением пара 1,4 МПа, работающие как на газообразном так и на жидком топливе, марки ДЕ-4-ГМ мощностью 4,0 т пара в час.
nк=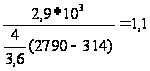
Принимаем количество котлов nк =2 (котла).
При расчетах расхода топлива измеряют массой «условного» топлива, удельная теплота сгорания которого равна 29330 кДж/кг, часовой расход условного топлива подсчитывают по формуле:
Вусл.*ч=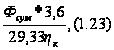
где
 КПД котельной
(0,6-0,7),
Вусл*ч=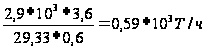
Масса условного топлива в тоннах, расходуемого котельной депо в год, может быть определена по формуле:
Вусл.т=20Вусл.ч*Дсут , (1.24)
где 20 – расчетное число рабочих часов котельной в сутки;
Дсут – годовой фонд работы котельной, сут.
Вусл.т=20*0,59*103*8760=103368*103 т.
Годовой расход электроэнергии в депо складывается из расхода силовой электроэнергии на ремонт вагонов и осветительной электроэнергии на освещении территории депо и всех зданий и помещений депо.
Годовой расход электроэнергии на ремонт вагонов определяется по формуле, кВт*ч;
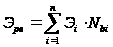 ;
(1.25)
где n – количество типов вагонов,
n=1;
Эi-расчетный расход электроэнергии на ремонт одного вагона i-го типа;
Эi=197 кВт*ч, для грузовых вагонов;
Nbi-годовая программа ремонта вагонов i-го типа;Nbi=4500
Элв= 197*4500= 886500 кВтч.
Годовой расход электроэнергии на освещение расчитывают по формуле:
Эосв=Мэп*Тисп*Кэк, (1.26)
где Мэп- суммарная мощность осветительных электрических приемников (электролампы), Мэп= 125-135кВт;
Тисп- годовое использование максимума осветительной
электронагрузки, Тисп =2250 ч.;
Кэк –коэффициент учитывающий экономию энергии
Кэк= =0,85-0,9;
Эосв=125*2250*0,9=253125 кВт ч
Снабжение вагонных депо электроэнергией осуществляется от сети высокого напряжения районных (городских) энергосистем.
Питьевую и техническую воду вагонное депо получает от водопроводной системы железнодорожной станции, предусматривающей две различные системы сети производственного и хозяйственного питьевого водоснабжения.
Для сокращения расхода воды на производственные нужды предусматривают оборотное водоснабжение.
Годовой расход свежей воды, поступившей из источника водоснабжения для производственных и хозяйственно-питьевых целей, на стадии проектирования определяется укрупненным методом по удельным расходам воды на одинотремонтированный вагон.
Qпр вод=Крез*qпр*Nв; (1.27)
Qпит= qпит * Nв; (1.28)
где
Qпр вод ; Qпит – годовые расходы воды соответственно на производственные и хозяйственно-питьевые нужды, м3;
Крез – коэффициент, учитывающий дополнительный расход производственной воды на специальные нужды и противопожарный резерв, Крез=1,3-1,4;
qпр- удельный расход производственной воды на один ремонтируемый вагон; qпр = 4,2 м3;
qпит – удельный расход питьевой воды, qлит =0,7 м3;
Qпр вод=1,5*4,2*4500=28350 м3
Qпит =0,7*4500=3150 м3
Годовой расход сжатого воздуха в депо подсчитывают по нормам удельного расхода его на один ремонтируемый вагон:
Qт воз= qвоз * Nв пр * Kпот; (1.29)
где qвоз- удельный расход сжатого воздуха на один ремонтируемый вагон, qвоз=160-180 м3;
Кпот – коэффициент, учитывающий потери воздуха через неплотности арматуры, Кпот=1,5-1,6;
Qт.воз=160*4500*1,5=1080000 м3.
Потребное для деповских нужд (без АКП) подача компрессоров Qк м3/мин может быть определена по формуле:
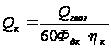 ;
(1.30)
где Фдк – действительный годовой фонд времени работы компрессоров с учетом сменности, ч; 5960 ч/год
