Вагонное хозяйство железных дорог
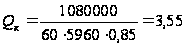 м3/мин
3.12 Технико-экономические показатели работы ВСЦ
Технико-экономические показатели проектируемого депо делят на две группы: исходные (абсолютные) и производственные (относительные или удельные).
Исходные показатели являются основными величинами, характеризующими производственную мощность депо или отдельных его подразделений.
Производные показатели выражают величины, отнесенные к какой-либо единице: одному рабочему, единице оборудования, единице затрат, к 1 м2 площадей и т.п.
В исходные показатели входят: наименование объекта; его характеристика; годовая программа в тенге или единицах продукции; стоимость основных фондов; общая площадь предприятия (в том числе производственная и вспомогательная); объем предприятия; количество основного и вспомогательного оборудования; общая установленная мощность электрооборудования; численность рабочих (в том числе производственные и вспомогательные рабочие: ИТР, служащие и МОП); фонд заработной платы производственных рабочих и всего персонала, себестоимость продукции; стоимость строительства; режим работы.
К производным показателям применительно к вагонным депо относят: выпуск вагонов из ремонта на одного производственного рабочего и служащего; количество вагонов, выпускаемых с одной рабочей позиции в год; количество отремонтированных вагонов, приходящихся на единицу стоимости основных фондов депо; выпуск вагонов из ремонта приходящийся на единицу затрат по заработной плате производственных рабочих, всех рабочих и всех работающих; фондовооруженность; фондоемкость депо; уровень предметной специализации кооперирования; степень механизации и автоматизации труда; число рабочих, производственных и вспомогательных, выполняющих работу полностью механизированным способом (в процентах к общему их числу); срок окупаемости проектируемого вагонного депо.
При определении достигнутой производительности труда все затраты на годовой выпуск вагонов из ремонта делят на списочную численность рабочих или служащих и сопоставляют к плановой.
Производительность труда – это один из главных показателей эффективности работы депо.
Показатели использования основных средств (выпуск вагонов, приходящийся на одну тенге основных фондов и стоимость оборудования) исчисляется путем деления стоимости годового выпуска вагонов из ремонта на стоимость основных фондов или стоимость оборудования (тенге).
Показатели использования производственной площади оборотного участка (объем вагонов с одной ремонтной позиции или с 1 м2 площади участка в год) характеризует эффективность выпуска вагонов с единицы производственной площади и являются важнейшими показателями работы депо.
Показатели технической вооруженности и электровооружености труда определяют уровень технического оснащениядепо на одного рабочего или на один отремонтированный вагон, к ним относят фондовооруженность (относящие стоимости основных производственных рабочих в наибольшую смену); электровооруженность (отношение средней установленной мощности электродвигателей, кВт, к общему количеству производственных рабочих, в наибольшую смену); фондоемкость депо (отношение стоимости основных фондов депо к годовому выпуску вагонов из ремонта в приведенных единицах).
| 1. Годовая программа, вагоны | 6000 |
| 2. Количество рабочих смен, шт | 2 |
| 3. Количество поточных линий, шт | 2 |
| 4. Число позиций на поточной линии, шт | 3 |
| 5. Норма простоя вагона в ремонте, час | 8 |
| 6. Число работников , всего человек | 85 |
| 7. Всего ИТР, человек | 7 |
| 8. Всего СКП, человек | 3 |
| 9. Всего МОП, человек | 3 |
| 10. Длина цеха, м | 80 |
| 11. Ширина цеха, м | 18 |
| 12. Площадь цеха, м2 | 1440 |
| 13. Выработка на единицу площади, ваг/м2 | 4,17 |
| 14. Выработка на одного работника, ваг/чел | 70,6 |
4. Организация работ в основных цехах вагонного депо
В основные цеха (лист 3) входят несколько специализированных участков и отделений, предназначенных для ремонта снимаемых с вагонов деталей и сборки их в узлы и комплекты.
Комплектование заключается в подборе и пригонке деталей, входящих в узел или агрегат. Детали комплектуют по спецификациям, приведенным в картах технологического процесса сборки узла. Наличие ремонтно-комплектовочных участков и отделений в составе вагонного депо позволяет создать установленный запас (задел) отремонтированных и комплектованных узлов вагонов.
Производственная структура и состав участков и отделений определяется в зависимости от специализации и объема работ, характера и типа производства в вагоноремонтном цехе. Однако независимо от специализации в состав участков и отделений депо входит определенная группа ремонтных отделении, например, моечное, автосцепное, автотормозов, ремонтно-сварочное, механическое, автоконтрольное, кладовые (инструментально-раздаточная, запасных частей и материалов). В вагонных депо по ремонту полувагонов, кроме перечисленных отделений, входят отделения ремонта крышек разгрузочных люков и торцовых дверей полувагонов.
Окончательный состав ремонтных участков и отделений для каждого депо определяется по объему (программе) ремонта вагонов.
При большом объеме работ сварочное отделение может быть разделено на отделения электросварки, газосварки и вибродуговой наплавки, (плазменной наплавки). Организацию производства на участках и отделениях осуществляется различными методами (стационарным или поточным), что определяется количеством поступающей в ремонт, на сборку и комплектовку, поэтому приняты форма организации производственного процесса в ремонтных отделениях создание предметных участков или отделений по ремонту и сборке отдельных узлов и комплектов (подшипников, букс, крышек люков полувагонов, деталей рычажной передачи тормоза, автосцепки, деталей кузнечной обработки и других); так как это специализирует оборудование, сокращает производственные циклы, кроме того, это позволяет переход к поточному методу производства на основе поточных линий с применением конвейеров и других средств механизации.
4.1 Основные производственные участки вагонного депо
В а г о н о с б о р о ч н ы й у ч а с т о к – производство разборочных и ремонтно-сборочных работ, малярное отделение для окраски вагона с последующей их сушкой.
У ч а с т о к р е м о н т а т е л е ж е к и к о л е с н ы х п а р с отделениями: тележечное, очистки и обмывки колесных пар, колесотокарное, электросварочное, а также необходимый запас тележек и колесных пар, размещаемый в специальном парке.
К о л е с н ы й ц е х вагонного депо предназначен для ремонта колесных пар без смены элементов и ревизии букс с роликовыми подшипниками и должен иметь: колесный парк, отделение колесотокарное, электросварочное, для обмывки (очистки) колесных пар. Каждое производственное отделение должно быть оснащено соответствующим оборудованием.
Работа осуществляется по системе поточного производства.
Для выполнения установленного плана ремонта колесных пар составляется месячный план, в основу которого принимается:
наличие неисправных колесных пар;
потребность в колесных парах для вагонных депо, прикрепленных к производственному участку линейных ПТО;
необходимость выполнения других работ (погрузки и выгрузки колесных пар, металлолома, стружки, сортировка колесных пар в колесном парке и др.).
В к о л е с н о м п а р к е вагонного депо производится :
разгрузка, осмотр и предварительное определение объема ремонта неисправных колесных пар, поступающих из других вагонных депо, линейных
ПТО и из-под ремонтируемых вагонов;
разгрузка отремонтированных колесных пар, поступающих из ВКМ;
учет наличия исправных и неисправных колесных пар;
хранение ожидающих ремонта и отремонтированных колесных пар;
транспортировка колесных пар в цех для ремонта и уборка из цеха отремонтированных;
транспортировка исправных колесных пар для подкатки их под вагон, погрузка неисправных для отправки в ВКМ и исправных, пересылаемых в другие депо и линейные ПТО.
Колесный парк оборудован эстакадой с мостовыми и козловыми кранами (кран-балками) необходимой грузоподъемности. Для переработки (дробления) стружки в колесном парке установлена стружкодробилка (пресс).
В парке уложены сдвоенные рельсовые пути в зоне действия подъемно-транспортных средств.
О т д е л е н и е р е м о н т а т е л е ж е к - для разборки, ремонта и сборки тележек с применением шагового конвейера, с тактом 16 мин. Тележки подаются на накопитель перед моечной машиной (краном или конвейером), впоследствии в моечную машину. В моечной машине демонтируются от колесных пар, обмываются водой при давлении 2,2 МПа и t = 60 – 70. После чего транспортируются на первую позицию – подъемник, где производится подъемка и разборка рамы тележки. Боковины раздвигаются, надрессорная балка поворачивается для осмотра, проверяется состояние и отдельные размеры тележек. Детали тележек направляются для ремонта на соответствующие рабочие места, а из накопителя краном подаются заранее отремонтированные.
Программа отделения ремонта тележек определяется из расчета, что в отделение поступают все тележки вагонов, проходящих деповской, и 10 –15 % тележек вагонов, проходящих текущий отцепочный ремонт.
О т д е л е н и е о ч и с т к и и о б м ы в к и с автоматической линией для очистки и обмывки колесных пар.
После чего производится проверка размеров, магнитная дефектоскопия шеек, предподступичных и средних частей осей, ультразвуковая – подступичных частей осей и напрвляют в колесотокарное отделение для обточки колесных пар на станках КЗТС –1836 и «Рафамет» производительностью 15 – 20 колесных пар в смену.
Шейки обрабатывают на шеечно-накатных станках завода «Красный пролетарий» модели МКС – 177С-1 и «Рафамет» модели АС-112 производительностью до 25 колесных пар в смену.
Наплавка гребней, поверхности катания бандажа производится в электросварочном отделении.
После ремонта и повторного дефектоскопирования шеек осей колесные пары окрашиваются, сушатся и направляются в тележечное отделение или в колесный парк.
Программой заложено поступление всех колесных пар на ремонт, выкатываемых при деповском ремонте вагонов, и 25-30 % колесных пар, выкатываемых из-под вагонов, поступающих в текущий отцепочный ремонт. Из них 1- - 15 % направляются в ВКМ.
У ч а с т о к р о л и к о в ы х п о д ш и п н и к о в имеет отделения: демонтажное, ремонтное, комплектовочное и монтажное. Расположены в соответствии с требованиями поточности технологического процесса и выполнения ремонтно-комплектовочных работ.
Площадь демонтажного и ремонтного отделений определяют из расчета 10 кв.м. на одну ремонтную колесную пару в смену, а комплектовочного – равной 20 – 30 кв.м.
Трудоемкость ремонта роликовой колесной пары – 3,4 чел-час, включая демонтаж – 0,5 чел-час, монтаж – 2,1 чел-час.
Р е м о н т н о – к о м п л е к т о в а н н ы й у ч а с т о к – для ремонта изношенных деталей, комплектования и проверки узлов с целью обеспечения ремонта вагонов по принципу замены неисправных узлов заранее отремонтированными. Участок имеет отделения: контрольный пункт (отделение) автосцепки для ремонта и комплектовки головок автосцепки с механизмом сцепления и поглощающих аппаратов с тяговым хомутом. Организованы поточные линии с нерегламентированным тактом на подвесном конвейере по ремонту головок автосцепки, по ремонту тяговых хомутов с применением механизированных стендов для ремонта поглощающих аппаратов, производства наплавочных работ и другое оборудование, в т.ч. специализированное. Оснащено кран-балкой г.п. 0,5 тонн, приточно-вытяжной вентиляцией, дефектоскопами.
Ремонт производится согласно требованиям соответствующих нормативных документов по ремонту указанного оборудования вагонов.
С л е с а р н о – м е х а н и ч е с к о е о т д е л е н и е – для обработки отремонтированных деталей вагонов и изделий собственного изготовления для ремонта, сборки и комлектовки отдельных узлов и частей вагона. Отделение оборудовано механическим станочным парком, кран-балкой г.п. 0,5 тонн, гидропрессом, наждачно-шлифовальным станком с гибким валом, электро-пневмоинструментом, сварочными кабинами, сварочным оборудованием, столами и верстаками, конвейером для ремонта, сборки и испытания триангелей, газосварочным помещением с оборудованием, с кран-балкой.
К у з н е ч н о – п р у ж и н н о е о т д е л е н и е – для ремонта пружин, исправления изношенных и поврежденных деталей вагонов и изготовления поковок для хозяйственных нужд, оборудовано газовыми и электрическими печами, пневмомолотами, кузнечными горнами.
О т д е л е н и е д л я р е м о н т а к р ы ш е к л ю к о в и т о р ц е в ы х дверей полувагонов оснащено кран-балкой г.п. 2 тонны, ремонтными конвейерами и стендами для правки створок дверей и крышек люков. Связан с вагоносборочным участком через шахту-тоннель.
Снятые с полувагонов крышки разгрузочных люков в кассете подаются кран-балкой на накопитель и далее конвейером в отделение для ремонта согласно технологическому процессу их ремонта. То же самое проводится с дверными створками.
Оборудовано механизмами, приспособлениями для ремонта указанных частей вагона, сварочное оборудование, поворотные кондукторы, пресс-скобы, верстаки.
А в т о т о р м о з н о е о т д е л е н и е расположено на ПТО.
4.2 Вспомогательные и обслуживающие участки и отделения
Кроме указанных основных участков и отделений имеются вспомогательные и обслуживающие участки и отделения депо:
ремонтно механический участок для технического
обслуживания и ремонта оборудования;
участок ремонта электросилового оборудования;
ремонтно-хозяйственный участок для текущего ремонта зданий и сооружений;
инструментально-раздаточное отделение.
Трудоемкость работ во вспомогательных и обслуживающих участках и отделениях составляет до 12 % от общих затрат труда на ремонт вагонов.
5. Схема Семипалатинского эксплуатационного вагонного депо
Длина гарантийных плеч.
Семипалатинск – Локоть – 119 км.
Семипалатинск – Шар – 117 км.
Семипалатинск – Делеген – 147 км.
Жана-Семей – Шар – 106 км.
6. Разработка методов обмера элементов колесных пар для выявления износов и неисправностей
6.1 Обмер элементов колесных пар для выявления износов и неисправностей
Таблица 1
| Объект измерения. Применяемый шаблон или прибор | Способ применения шаблона (прибора) | Определение измеряемой величины |
|
Толщина обода цельнокатаного колеса. Толщиномер (рис.1) Толщина гребня колеса. Абсолютный шаблон (рис.2) Прокат колеса. Абсолютный шаблон (рис. 3) Неравномерный прокат. Абсолютный шаблон или толщиномер. Ползун. Абсолютный шаблон (см. рис.3). |
Ножку движка 9 установить по кругу катания (риска 8 должна разместиться против деления 70 на шкале линейки 7) и закрепить в этом положении винтом 6. Лапку 1 подвести до упора под кромку обода, прижимая линейку 2 к его внутренней грани. Опорную скобу 1 опустить на гребень. Вертикальную грань шаблона и лапку 2 прижать к внутренней грани обода колеса. Движок 6 переместить до совпадения рисок 5 и 4 (при этом положении ножка 7 движка 6 располагается по кругу катания). Опустив опорную скобу 2 на вершину гребня, плотно прижать вертикальную грань шаблона и лапку 1 к внутренней грани обода колеса. Соответствующим шаблоном измеряют толщину обода колеса или его прокат в месте вероятного расположения дефекта (определяемое по признакам, изложенным в табл.2) и на расстоянии 500мм от него. Положение опорной скобы 2, вертикальной грани шаблона и лапки 1 такое же, как и при из |
Движок 4 переместить по линейке 2 до упора основания ножки движка 9 с поверхностью катания колеса и закрепить винтом 3. По делению шкалы линейки 2, расположившемуся против риски 5 и движка 4. определить толщину обода. Горизонтальный движок 3 переместить до соприкосновения с поверхностью гребня, по делению шкалы на направляющей движка 4, установившемуся против риски 5, определить толщину гребня. Ножку 7 движка 6 опустить до соприкосновения с поверхностью катания колеса. Деление шкалы на движке 6, находящееся против риски 3 на ножке, покажет абсолютную величину проката. Величина дефекта определяется как разность результатов этих измерений. Ножку 7 движка 6 опустить на рабочих поверхность колеса в поврежденном и не |
Толщиномер (см. рис.1) Линейка Выщербина. Абсолютный шаблон. Толщиномер. Навар. Абсолютный шаблон или толщиномер. Глубина кольцевой выработки на поверхности катания колес. Абсолютный шаблон или толщиномер. Линейка Местное увеличение ширины или откол обода колеса. Кронциркуль, метр. Вертикальный подрез гребня. Специальный шаблон (см. рис. 4) |
мерении проката. Перемещая движок 6, установить его ножку 7 над ползуном. Положение лапки 1 и линейки 2 шаблона такое же, как и при измерении толщины обода. Ножку движка 9 установить над ползуном Метр или линейку положить на ползун параллельно граням обода колеса. Шаблон установить также, как и при измерении глубины ползуна (см. рис.3) Шаблон установить так же, как при измерении глубины ползуна (см. рис.1) Абсолютный шаблон или толщиномер установить так же, как и при измерении глубины ползуна. Измерительные ножки шаблонов разместить над смещенным слоем металла. Шаблоны установить так же, как и при измерении глубины ползуна. Измерительные ножки шаблонов разместить над наиболее изношенным местом, а затем над кромкой выработки Перекрыть выработку линейкой, свободно укладываемой на поверхности катания колеса Кронциркулем измерить ширину обода в деформированном и поврежденном местах Вертикальную ножку шаблона 1 прижать к внутренней грани обода колеса. Движок 2 подвести к гребню так, чтобы браковочная грань 3 касалась боковой (рабочей) поверхности гребня, а нижняя поверхность ножки движка – рабочей поверхности катания колеса.2 |
поврежденном местах. Глубина ползуна определяется разностью двух этих замеров. Глубина ползуна определяется разностью измерений толщины обода в поврежденном и неповрежденном местах Измерив длину ползуна (см. ниже), определить его глубину. Глубина выщербины определяется так же, как глубина ползуна. То же. Высота навара определяется разностью измерений в поврежденном и неповрежденном местах Глубина кольцевых выработок определяется разностью измерений в наиболее деформированном месте и у кромки выработки Второй линейкой, установленной на дно выработки перпендикулярно к поверхности катания колеса, измерить расстояние до нижней кромки лежащей линейки Величина повреждения определяется разницей результатов измерений. Высоту вертикального подреза от рабочей поверхности колеса сравнить с высотой вертикальной площадки на браковочной грани шаблона. Соприкосновение браковочной грани на высоте 18 мм с поверхностью гребня является основанием для браковки колесной па- 3 |
Остроконечный накат. Специальный шаблон (рис.5), изготавливаемый на базе шаблонов для измерения вертикального подреза гребня Диаметр колеса. Специальный штангенциркуль (рис.6) Расстояние между внутренними гранями ободьев колес. Штихмас (рис.8) Угол наклона на средней части оси колесной пары |
Вертикальную ножку шаблона 7 прижать к внутренней грани обода колеса в положении, при котором нижняя часть движка 9 опирается на поверхность катания колеса. Подвести движок 3 до соприкосновения его рабочей грани 8 с гребнем. Переместить по направляющим планкам 2 дополнительный движок 4 до соприкосновения его рабочей (наклонной) грани 5 с рабочей поверхностью гребня или на всю величину хода – до упора выступа 1 в торец планки 2 Опору 1, неподвижно укрепленную на штанге 8, установить на колее так, чтобы плоскость 3 прижималась к внутренней грани обода колеса, а упор 2 - к поверхности катания. Поворачивая штангенциркуль относительно неподвижной опоры, установить в такое же положение упор 5 и грань 4 подвижной опоры 6 на противоположной стороне колеса. Опорную поверхность неподвижного наконечника 3 прижать к внутренней грани обода одного колеса. Расположив штангу 2 штихмаса параллельно геометрической оси колесной пары, прижать опорную поверхность подвижного наконечника 1 к внутренней грани обода другого колеса. Из одного конца трещины 1 (рис.9) вдоль поверхности оси колесной пары провести отрезок прямой 3. Из второго конца трещины провести перпендикуляр 2 к этому отрезку |
ры. Остроконечный накат недопустим при угле наклона гребня 71 и более, т.е. когда наклонная рабочая грань 5 дополнительного движка 4, имеющая наклон 71 (проверяют по контрольной риске 6), касается самого наката или наклонной поверхности гребня в любой ее точке (рис.7) Искомую величину определяют по шкале линейки 7 Расстояние между внутренними гранями ободов колес определяется по положению риски на подвижной ножке относительно шкалы линейки на штанге штихмаса Измерив длину отрезка 2 в миллиметрах, разделить полученный результат на длину трещины. Если частное от деления равно или менее 0.5, то угол наклона трещины соответственно равен или более 30 . |
Протертость на средней части оси |
При обточенной оси штангенциркулем измерить ее диаметр в изношенном месте и у кромки протертости При необточенной средней части оси к ее поверхности плотно прижать стальную линейку 1 (рис.10) |
Замерив штангенциркулем отрезок 2, отложить его длину на трещине. Если отрезок 2 откладывается на трещине дважды, то угол наклона соответственно 30 или более Глубина протертости определяется полуразностью измерений Линейкой 2 измерить глубину протертости до нижней кромки линейки 1 |
6.2 Определение неисправностей колесных пар по внешним признакам
Таблица 2
| Признаки неисправности | Возможная неисправность | Способ выявления |
| 1 | 2 | 3 |
|
Наличие пылевого валика. Скопления ржавчины или инея (в зимнее время) При встрече поезда с ходу наблюдается: движение колесной пары юзом характерный стук колес, более частый, чем на стыках Частые вертикальные колебания пружин буксового подвешивания, повышенная вибрация тележки, резкий стук деталей рычажной передачи Вертикальный подрез гребня допускаемых размеров Ступенчатый прокат (рис.11) На оси пятно, отличающееся по цвету от остальной поверхности |
Трещина в месте появления перечисленных признаков Ползун или навар на поверхности катания колеса Ползун, выщербина или навар на поверхности колеса Неравномерный прокат Остроконечный накат гребня другого колеса данной колесной пары Вертикальный подрез гребня на другом колесе этой колесной пары Следы контакта с электродом или электросварочным проводом |
Скопившуюся пыль проверить магнитным щупом. Притягивание пыли к щупу указывает на наличие в ней металла и следовательно, на скрытую под ней трещину. В случае отсутствия магнитных свойств пыли подозрительное место внимательно осмотреть с помощью лупы, при необходимости осторожно очистить и повторно осмотреть. Наличие трещины проверить пластинчатым щупом. Поверхность катания колес тщательно осмотреть. Определить размеры выявленных дефектов То же Осмотреть поверхности катания колес, с помощью абсолютного шаблона определить наличие и величину дефекта Осмотреть гребень, проверить специальным шаблоном соответствие установленным нормам Осмотреть гребень. При наличии вертикального подреза определить с помощью специального шаблона возможность дальнейшего использования колесной пары Подозрительное место осмотреть |
|
Закатанные ползуны Местное уширение (раздавливание) обода или дорожки качения, закатанные ползуны, навары, допустимых размеров выщербины, неравномерный наплыв на окружной грани обода, местное уменьшение или смятие фаски Следы нагрева тормозных колодок Излом пружины буксовой крышки, обрыв подвески башмака, срез шплинтов рычажной передачи Вздутие краски в месте сопряжения оси и внутреннего торца ступицы колеса Разрыв краски в месте сопряжения ступицы колеса и подступичной части оси, выступающие из под ступицы ржавчина или масло, наличие на диске колес цветов побежалости (при композиционных колодках) |
Выщербины Неравномерный прокат Кольцевые выработки, ползуны, навар на поверхности катания Выщербины, ползуны, неравномерный прокат Скрытая трещина на подступичной части оси или ступицы Сдвиг или ослабление ступицы колеса на подступичной части оси |
Осмотреть поверхности катания обоих колес колесной пары Осмотреть поверхности катания колес. С помощью абсолютного шаблона проверить наличие и величину дефекта Осмотреть поверхности катания обоих колес колесной пары Осмотреть поверхности катания колес. Определить размеры выявленных дефектов Осторожно снять вздувшуюся краску, открывшиеся участки ступицы и подступичной части оси тщательно осмотреть через лупу, проверить магнитным щупом наличие металлической пыли, свидетельствующей о скрыто трещине Колесную пару осмотреть, проверить состояние краски в месте сопряжения колес с осью, у освобожденной от нагрузки колесной пары проверить расстояние между внутренними гранями обод колес |
Зависимость глубины ползуна от его длины
Длина ползуна, мм . . . .50 60 75 85 100 120 145 205
Глубина ползуна, мм. . 0.7 1.0 1.5 2.0 3.0 4.0 6.0 12.0
7. Безопасность и экологичность проекта. Безопасность труда
7.1 Требования безопасности труда при ремонте колесных пар
Чтобы избежать несчастных случаев с людьми, нельзя хранить колесные пары и их элементы в беспорядке или складывать их навалом. Оси и колеса должны храниться на отведенных местах в соответствии с требованиями Технологического процесса и организации ремонта колесных пар в вагонных депо и в вагоноколесных мастерских. Колесные пары сортируются по типам и видам ремонта и располагаются рядами на сдвоенных путях. При этом ширина прохода между рядами вдоль пути не должна быть менее 600 мм. При укладке в штабеля осей и колес на рабочем месте высоту штабеля определяют из условий его устойчивости и удобства снятия с него деталей, но не свыше 1 м, и ширина проходов между штабелями должна быть не менее 0.8 м.
В ряде вагоноколесных мастерских (ВКМ) для складывания колес до и после расточки ступицы используются специальные стеллажи. Применение таких стеллажей устраняет загроможденность проходов у карусельных станков и улучшает условия труда по подборке колес перед их запрессовкой.
При запрессовке и распрессовке колесных пар необходимо обеспечить совпадение геометрических осей колесной пары и плунжера пресса. Поднимать давление гидравлического пресса при распрессовке колес сверх допустимого не разрешается. Также нельзя находиться со стороны выхода оси.
При обточке колесных пар на современных мощных колесотокарных станках образуется слитная спиральная стружка, которая имеет неровную зазубренную поверхность, нагретую до нескольких сотен градусов. Если такую стружку вовремя не сломать, она может нанести серьезную травму токарю. Поэтому при обточке колесных пар необходимо применять резцы специальной конструкции со стружколомателем.
Образующаяся во время расточки ступицы колеса металлическая стружка затрудняет обслуживание станков, а иногда приводит к травмированию рабочих. Чтобы устранить этот дефект, в вагоноколесных мастерских карусельные станки обеспечивают передвижным защитным кожухом. Во время формирования, ремонта и в процессе эксплуатации колесные пары подвергаются магнитному контролю, а также испытанию ультразвуком. Такая проверка должна выполняться в светлом помещении, имеющим подъемные средства и транспортные приспособления.
При дефектоскопировании тяжелых и громоздких деталей необходимо следить за надежностью их укладки на стеллажах и стендах, соблюдая при их поворачивании. Дефектоскописты подключаются к осветительной сети высокого напряжения, поэтому дефектоскописты обязаны хорошо знать и точно выполнять требования правил техники безопасности, предъявляемые к работникам, обслуживающим электрические установки и переносные электроприборы.
Одним из основных мероприятий против поражения электрическим током является защитное заземление. С этой целью для подключения к сети дефектоскопов, имеющих металлический корпус, применяется трехжильный провод с заземляющей жилой и трехштыревой вилкой. Нельзя устанавливать в цепь заземления предохранители или выключатели.
Дефектоскописты обязаны повседневно наблюдать за состоянием дефектоскопов. Не допускается использование дефектоскопами с неисправным корпусом, поврежденной изоляцией проводов и деталей. О всех обнаруженных при осмотре или в процессе работы неисправностях дефектоскопа, при которых нарушается безопасность работы, дефектоскопист должен немедленно заявить мастеру и прекратить работу.
На должность дефектоскописта назначаются лица не моложе 18 лет, имеющие специальную подготовку и сдавшие испытания в знании устройств, применяемых в вагонном хозяйстве дефектоскопов, соответствующих технических указаний, а также правил по технике безопасности.
7.1.1 Требования к грузоподъемным машинам и механизмам
Все вспомогательные грузозахватные приспособления должны отвечать требованиям Правил устройства и безопасности эксплуатации грузоподъемных машин механизмов.
Крановое оборудование. Все легко допустимые движущиеся части грузоподъемных кранов закрываются прочно укрепленными съемными ограждениями, допускающими удобный осмотр и смазку механизма крана. Ходовые колеса кранов (за исключением кранов на железнодорожном ходу) снабжаются щитками, предотвращающими возможность попадания под колеса посторонних предметов. Зазор между щитками и рельсами не должен превышать 10мм.
Голые токоведущие части электрооборудования кранов при расположении, не исключающем возможности случайного к ним прикосновения лиц, находящихся в кабине, надежно ограждаются. Также закрываются троллейные провода и токоприемники, расположенные на кране, в случае отсутствия автоматического устройства для снятия напряжения при выходе обслуживающего персонала из кабины. металлоконструкции кранов с электрическим проводом, а также все металлические части электрооборудования, могущие оказаться пол напряжением вследствие порчи изоляции, должны быть заземлены.
Корпуса кнопочных аппаратов управления грузоподъемными машинами с пола выполняются из изоляционного материала или заземляются не менее чем двумя проводниками.
Пол в кабине грузоподъемных машин с электрическим приводом выполняется в виде настила из дерева или других неметаллических материалов и застилается резиновым диэлектрическим ковриком. В кабинах электрических кранов, работающих на открытом воздухе, устанавливаются отопительные приборы, которые должны быть безопасными в пожарном отношении, а их токоведущие части ограждены.
Мостовые краны