Організація поточно-конвеєрного методу ремонту вагоноскладального цеху
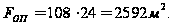
Також, потрібно визначити допоміжну площу цеха за формулою:
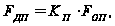 (2.22)
де
 коефіцієнт,
який враховує
норму допоміжної
площі відносно
до основної,
 .
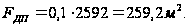
За допомогою формули (2.20) визначимо загальну площу цеха:
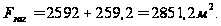
Тепер можна визначити питому площу (на один відремонтований вагон), яка знаходиться за формулою:
 (2.23)
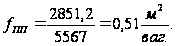
3. КАДРИ ТА ЗАРОБІТНА ПЛАТА
3.1 РОЗРАХУНОК ПРОМИСЛОВО - ВИРОБНИЧОГО ПЕРСОНАЛА ЦЕХА ПО ПРОФЕСІЯХ
Робітників вагоноремонтних підприємств можна поділити на промислово-виробничий персонал та персонал промислових підрозділів. Промислово-виробничий персонал (ПВП) зайнятий безпосередньою виробничою діяльністю та обслуговуванням виробництва; це працівники основних та допоміжних цехів, апарату управління заводом, лабораторій, науково - дослідних, технічних відділів та бюро підприємства. Персонал непромислових підрозділів зайнятий в житловому та комунальному господарствах та підприємствах, у сфері культурно-побутового медико-санітарного обслуговування, дитячих садочках, у школах та інших навчальних закладах при підприємстві та у підсобних господарствах.
В залежності від виконуваних функцій виділяються наступні категорії промислово - виробничого персоналу: робітники, інженерно - технічні працівники (ІТП), які служать, учні та молодший обслуговуючий персонал (МОП).
Розподіл виробничих процесів на основні та допоміжні передбачає також розподіл працівників на основних і допоміжних. Як основні, так і допоміжні працівники групуються за професіями спеціальностями, а також за кваліфікаційними розрядами. Під професією необхідно розуміти вид трудової діяльності, який потребує певну підготовку. Кваліфікація або розряд, що надається робітнику, характеризує рівень опанування робітником даної професії Поняття «спеціальність» визначає вид трудової діяльності у рамках даної професії (наприклад, професія - слюсар, а спеціальність - слюсар лекальщик). За видами виконуваних робіт виробничі працівники поділяються на групи: слюсарі ремонтно-розбиральних робіт, газорізчики, клепальники та ін.
ІТП та службовці здійснюють функції загального управління та технічного керівництва. Ці групи складаються із керівників (начальники підприємств, начальники цехів, дільниць, відділів або бюро), спеціалістів (інженерів та техніків різних професій і спеціальностей) та технічних виконавців (розрахунково-бухгалтерський персонал та діловоди).
До учнів належать працівники, які проходять на підприємстві виробниче навчання та отримують заробітну плату за спеціально встановленою для них системою оплати праці.
До МОП належать робітники по догляду за службовими приміщеннями (прибиральники, двірники), обслуговуванню працівників та службовців (гардеробники). Вимоги до знань та вмінь працівників відображені у довіднику кваліфікаційних характеристик професій працівників, а службовців та ІТП - у кваліфікаційному довіднику посад службовців.
Вихідними даними для розрахунку необхідності у виробничих робітниках є пронормований технологічний процес та виробнича програма ремонту вагонів.
Розрахунок необхідності в основних виробничих працівниках (дійсних, явочних) визначається за формулою:
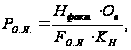 (3.1)
де
 фактична
програма ремонту
вагонів,
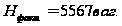 ;
 нормовані
витрати часу
по кожній професії
на вагон,
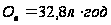 ;
 явочний
фонд часу одного
працівника
в рік,
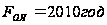 ;
 коефіцієнт
виконання норм,
 .
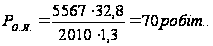
Таблиця 3.1 – Нормовані витрати часу по кожній професії при збиранні чотиривісного напіввагона (вагоноскладальний цех)
| Пофесія |
|
| Слюсарі | 16 |
| Газозварювальники | 5 |
| Електрозварювальники | 5 |
| Малярі | 2 |
| Інші | 4,8 |

За допомогою формули (3.1) визначимо основну кількість робітників для виконання слюсарних робіт:
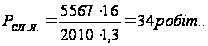
За цією ж формулою також визначимо основну кількість робітників для виконання електрозварювальних робіт:
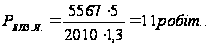
За цією ж формулою визначимо основну кількість робітників для виконання газозварювальних робіт:
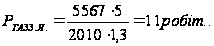
З цієї ж таки формули визначимо необхідну основну кількість малярів:
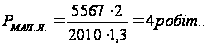
Також визначаємо необхідну основну кількість інших робітників:
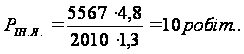
Списочна чисельність основних виробничих працівників визначається за формулою:
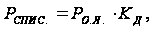 (3.2)
де
 коефіцієнт,
який враховує
необхідність
чергових відпусток,
виконання
державних
обов’язків,
хвороби та ін.,
 .
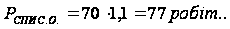
За допомогою формули (3.2) визначимо списочну чисельність робітників для виконання слюсарних робіт:
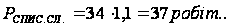
За цією ж формулою також визначимо списочну кількість робітників для виконання електрозварювальних робіт:
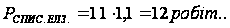
За цією ж формулою визначимо списочну чисельність робітників для виконання газозварювальних робіт:
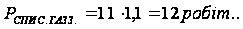
З цієї ж таки формули визначимо необхідну списочну чисельність малярів:
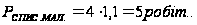
Також визначаємо необхідну списочну чисельність інших робітників:
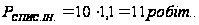
Загальна списочна чисельність основних виробничих працівників визначається за формулою:
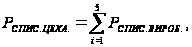 (3.3)
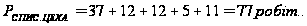
Визначимо списочну чисельність допоміжних працівників за формулою:
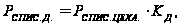 (3.4)
де
коефіцієнт,
який враховує
відношення
допоміжних
працівників
до основних,
 .
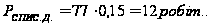
Визначимо необхідну списочну чисельність інженерно - технічних працівників (ІТП) за наступною формулою:
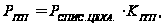 (3.5)
де
 коефіцієнт,
який враховує
відношення
інженерно -
технічних
працівників
(ІТП) до основних
працівників,
 .
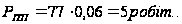
Визначимо необхідну списочну чисельність молодшого обслуговуючого персоналу (МОП) за такою формулою:
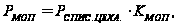 (3.6)
де
 коефіцієнт,
який враховує
відношення
молодшого
обслуговуючого
персоналу (МОП)
до основних
працівників,
 .
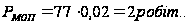
Визначимо необхідну списочну чисельність розрахунково-конторського персоналу (РКП) за формулою:
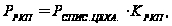 (3.7)
де
 коефіцієнт,
який враховує
відношення
розрахунково-конторського
персоналу (РКП)
до основних
працівників,
 .
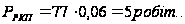
Загальна списочна чисельність працівників, які працюють у вагоноскладальному цеху визначається за формулою:
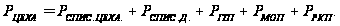 (3.8)
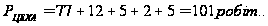
3.2 РОЗРАХУНОК РІЧНОГО ФОНДА ЗАРОБІТНОЇ ПЛАТИ ОСНОВНИХ ТА ДОПОМІЖНИХ РОБІТНИКІВ
Заробітна плата являє собою грошове вираження частини національного прибутку (фонду споживання), яка поступає в індивідуальне споживання робітників у відповідності із кількістю та якістю витраченої їм праці.
Для регулювання оплати праці працівників використовується тарифна система, яка являє собою сукупність нормативів, на основі яких здійснюється регулювання заробітної плати в залежності від якості та умов праці. Основні нормативи, які включаються у тарифну систему - тарифні ставки та сітки, тарифно-кваліфікаційні довідники.
Тарифні сітки містять перелік розрядів та відповідних їм коефіцієнтів. Вони встановлюють відношення в оплаті праці працівників різної кваліфікації у відповідності із розрядом роботи. Тарифний розряд відображає ступінь складності, точності та відповідальності роботи, яка виконується, а також рівень кваліфікації робітника. Кожному розряду надається певний тарифний коефіцієнт, який показує, у скільки збільшується оплата при переході від одного розряду до іншого або від першого розряду (йому присвоєний коефіцієнт 1,0) до всіх інших.
На вагоноремонтних заводах застосовується шестирозрядна тарифна сітка.
Тарифна ставка визначає розмір оплати праці робітника в одиницю часу (година, день, місяць) у залежності від розряду. Більш високі тарифні ставки встановлені для робітників, які зайняті у гарячих цехах, на важких роботах та на роботах зі шкідливими умовами праці.
Тарифно-кваліфікаційний довідник являє собою збірник кваліфікаційних характеристик робіт для кожної професії та певного розряду. За допомогою тарифного довідника визначається кваліфікація робітників та привласнюється їм той чи інший розряд.
Є два види тарифно-кваліфікаційних довідників: галузевий та довідник кваліфікаційних характеристик професій працівників для професій, властивих багатьом галузям.
Тарифні розряди встановлюються за допомогою тарифно-кваліфікаційного довідника адміністрацією та тарифно-кваліфікаційною комісією підприємства.
Існують дві форми оплати праці робітників - відрядна та погодинна. Відрядна форма оплати припускає визначення на кожну роботу відрядної розцінки у відповідності зі складністю роботи та нормою часу на її виконання. Погодинна оплата заснована на виплаті певної суми заробітку за фактично відпрацьований працівником час із урахуванням його кваліфікації (розряду). Працівникам-погодинникам видаються нормовані завдання, їх праця регламентується та враховується із метою найбільш повного використання робочого часу.
Як відрядна, так і погодинна форма оплати праці мають ряд різновидів - відрядно - преміальна, почасово - преміальна, непрямо - преміальна, відрядно - прогресивна, акордна - які враховують та відображають техніко - організаційні особливості процесів праці. Найбільш широко застосовуються відрядно - преміальна та почасово - преміальна системи оплати.
Оплата праці ІТП виконується за системою штатно - посадових окладів. Для різних категорій ІТП встановлені різні розміри посадових окладів. Вони залежать від місця працівника у структурі підприємства, потужності заводу, цеху, дільниці та складності виробництва. Враховується характер та обсяг виконуваної роботи, а також відповідальність працівника за посадою. Для кожного посадового окладу встановлені вища та нижча межі.
Відповідно до Закону України «Про підприємства», підприємство самостійно визначає фонд оплати праці без обмеження його зростання із боку державних органів. Трудові доходи працівника визначаються трудовим договором чи угодою між ним та підприємством. Підприємство самостійно встановлює форми, системи та розміри оплати праці, а також інші види доходів працівників. Річний фонд заробітної плати основних робітників визначається за формулою:
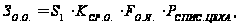 (3.9)
де
 годинна
ставка робітника
1 - го розряду,
 ;
 середній
тарифний коефіцієнт
робіт основних
робітників,
 ;
 дійсний
(явочний) річний
фонд часу одного
робітника,
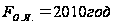 .
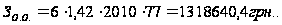
Річний фонд додаткової заробітної плати основних робітників, визначається за формулою:
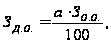 (3.10)
де
 відсоток
додаткової
заробітної
плати до основної,
 .
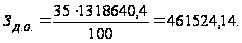
Визначимо річний фонд заробітної плати по соціальному страхуванню за формулою:
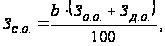 (3.11)
де
 відсоток
нарахувань
по соцстраху
до заробітної
плати,
 .
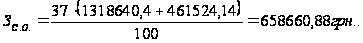
Річний фонд загальної заробітної плати основних робітників визначається за формулою:
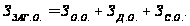 (3.12)
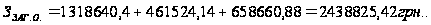
Річний фонд загальної заробітної плати допоміжних робітників визначається за наступною формулою:
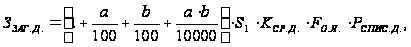 (3.13)
де
 середній
тарифний коефіцієнт
робіт допоміжних
робітників,
 .
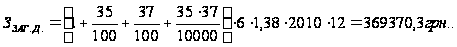
Річний фонд загальної заробітної плати ІТП, МОП та РКП знаходиться за формулою:
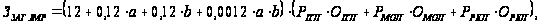 (3.14)
де
 середній
місячний оклад
ІТП,
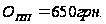 ;
 середній
місячний оклад
МОП,
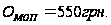 ;
 середній
місячний оклад
РКП,
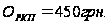 .
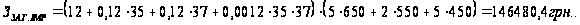
Загальний річний фонд заробітної плати цеху визначається за формулою:
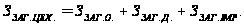 (3.15)
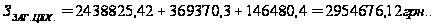
Питома заробітна плата, яка припадає на один відремонтований вагон, знаходиться за такою формулою:
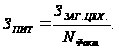 (3.16)
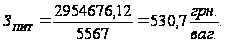
4. РОБОТА ВАГОНОСКЛАДАЛЬНОГО ЦЕХА
4.1 ТЕХНОЛОГІЧНИЙ ПРОЦЕС СКЛАДАННЯ НАПІВВАГОНА
На поточно-конвеєрній лінії виконуються наступні операції:
на першій позиції піднімають вагон за допомогою електричних домкратів та викочують технологічні візки, які були підкочені в цеху розбирання. Після чого виконують свердлильно-клепальні роботи по рамі вагона за допомогою слюсарного інструменту. Встановлюються та закріплюються ударні розетки автозчепа на торцеву балку рами вагона та п’ятники, на шворневі балки за допомогою пристроїв для постановки ударних розеток та п’ятників. Зачищають задирки п’ятника за допомогою шліфувального круга. Також встановлюються та закріплюються кронштейни, та державки розчіпного важеля, підніжки укладача поїздів та поручнів зчіплювача за допомогою електрозварювальних та газозварювальних пристроїв. Після чого підкочуються ті ж самі технологічні візки та опускається на них вагон, який передається на наступну позицію. Роботу виконують слюсарі по ремонту рухомого складу, електрозварювальники та газозварювальники.
на другій позиції знову ж таки піднімається вагон за допомогою електричних домкратів та викочуються технологічні візки. Після чого встановлюються та кріпляться поглинальні апарати за допомогою пневмопідйомників та слюсарного інструмента, а також корпуси автозчепів за допомогою електричного мостового крана та знову ж таки слюсарного інструмента. Після чого починається навішування кришок люків за допомогою того ж самого мостового крана, які передаються другим електричним мостовим краном із дільниці правки кришок люків напіввагона, встановлюються валики, шайби та шплінти. Також підганяються та ущільнюються кришки люків. При необхідності встановлюються та приварюються ущільнювальні планки за допомогою напівавтомата. Відбувається перевірка кришок люків на відкривання. Встановлюються та кріпляться торсіони. Приварюються панелі металевої обшиви до стійок, заварюються стики металевої обшиви із зовнішньої сторони напіввагона. Приварюються опорні стійки та сходинки, все це робиться за допомогою електрозварювальних пристроїв та газового різака. Після виконання всіх цих операцій підкочуються технологічні візки та опускають на них кузов вагона за допомогою електродомкрата, після чого вагон передається на наступну позицію. Роботу, яка робиться на цій позиції виконують слюсарі по ремонту рухомого складу, електрозварювальники, газозварювальники та інші.
на третій позиції відбувається заварювання стиків панелей у середині вагона за допомогою зварювального трансформатора ТД - 500. Ремонтуються тріщини та пробоїни в панелях за допомогою латок та напівавтоматів А - 825М або ВС - 300. Відновлюються ушкоджені зварювальні шви та приварюються панелі до кутових стійок за допомогою електрозварювальних пристроїв. Також приварюються косинці з’єднання кутової стійки із торцевою стінкою напіввагона за допомогою електрозварювальних пристроїв та переносних драбин. І взагалі закінчуються всі зварювальні роботи по рамі та кузову вагона. Після виконання всіх цих операцій вагон передається на наступну позицію. На цій позиції роботу виконують електрозварювальники, газозварювальники та інші допоміжні робітники.
на четвертій позиції знову ж таки піднімається вагон за допомогою електричних домкратів та викочуються технологічні візки. Після чого встановлюються та кріпляться гальмівний циліндр, повітророзподілювач, запасний резервуар, магістральні та підвідні труби, гальмівна важелева передача, ручне та стояночне гальмо, авторегулятори, кінцеві крани та з’єднувальні рукава все це виконується за допомогою пневмопідйомних пристроїв та слюсарного інструмента. Приварюються запобіжні скоби горизонтальних важелів та тяг гальмівної важелевої передачі за допомогою зварювального трансформатора ТД - 500. Після чого під вагон із візкової дільниці підкочуюють відремонтовані або нові візки, відбувається регулювання зазорів ковзунів та опускання на них вагона за допомогою електродомкратів. Після того, як вагон опустили на візки з’єднують тяги гальмівної важелевої передачі вагона із вертикальними важелями гальмівної важелевої передачі візка та роблять випробовування автогальм, все це робиться за допомогою слюсарного інструмента та стенда для випробовування гальм. Після чого вагон предявляють майстру ВТК по гальмівному обладнанню. Після виконання всіх цих операцій вагон передається на наступну позицію. На цій позиції роботу виконують слюсарі по ремонту рухомого складу, електрозварювальники та допоміжні робітники.
на п’ятій та шостій позиціях проводяться малярні роботи. Спочатку вагон фарбують ґрунтовкою за допомогою пневматичних розпилювачів, після чого його сушать. Сушка відбувається природно. Потім вагон повторно фарбують фарбою та передають на шосту позицію для фарбування рами та ходових частин напіввагона за допомогою пневматичних розпилювачів, а також нанесення знаків та надписів, які виконуються за допомогою різноманітних трафаретів. Після виконання всіх цих робіт напіввагон здається майстру ВТК по слюсарних, зварювальних та малярських роботах. Після виконання всіх цих операцій вагон здається в експлуатацію. Всі роботи на цій позиції виконуються малярами та допоміжними робітниками. Також в цеху передбачено приточно-витяжну вентиляцію та відокремлення цих двох позицій від інших поперечними стінами та залізними воротами, які автоматично відкриваються при переміщенні вагона із однієї позиції на іншу.
4.2 ВИБІР ТА РОЗРАХУНОК КІЛЬКОСТІ ОБЛАДНАННЯ ВАГОНОСКЛАДАЛЬНОГО ЦЕХА
Потреба в устаткуванні визначається відповідно до обраного технологічного процесу по витратах агрегато-годин (агрегатоємності) чи верстато-годин (верстатоємності) на один вагон.
Устаткування цеху підрозділяється на виробниче, допоміжне, підйомно-транспортне та енергетичне.
До виробничого устаткування відносяться металорізальні верстати, преси, мийні машини, спеціальні стенди та установки, на яких виконуються всі основні технологічні операції. Допоміжне устаткування - це устаткування, на якому виконуються допоміжні операції наприклад, заточення інструменту, ремонт пристосувань та виробничого устаткування, а також лабораторне устаткування. Підйомно-транспортне устаткування забезпечує механізоване навантаження, розвантаження, підйом та переміщення матеріалів, деталей, виробів та всіх інших вантажів. До енергетичного устаткування відносяться джерела струму, які стоять окремо, насоси, трансформатори, компресори та ін.
Кількість устаткування цехів вагоноремонтних заводів визначають у залежності від характеру, особливостей та обсягу виконуваних робіт.
Розрахунок потреби електрозварювального устаткування для однієї поточно-конвеєрної лінії визначається за формулою:
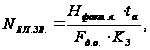 (4.1)
де
 агрегатоємність,
 ;
 дійсний
річний фонд
роботи устаткування
в одну зміну,
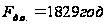 ;
 коефіцієнт
використання
устаткування
у часі,
 ;
 фактична
програма ремонту
вагонів, яка
приходиться
на одну лінію
і знаходиться
за формулою:
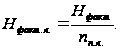 (4.2)
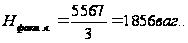
Отже, визначимо за формулою (4.1) кількісну потребу в електрозварювальному устаткуванні:
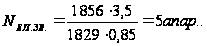
Необхідно
враховувати
кількість
поточно-конвеєрних
ліній із таким
розрахунком,
щоб на кожній
поточно-конвеєрній
лінії були
електрозварювальні
апарати. Тому
при трьох
поточно-конвеєрних
лініях загальна
кількість
електрозварювальних
апаратів складатиме
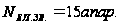 .
Визначимо необхідну кількість газозварювальних апаратів за наступною формулою:
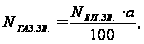 (4.3)
де
 відсоток
газозварювальних
апаратів до
електрозварювальних,
 .
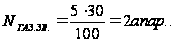
Необхідно
враховувати
кількість
поточно-конвеєрних
ліній із таким
розрахунком,
щоб на кожній
поточно-конвеєрній
лінії були
газозварювальні
апарати. Тому
при трьох
поточно-конвеєрних
лініях загальна
кількість
газозварювальних
апаратів складатиме
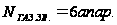 .
Для переміщення важких та громіздких деталей і вузлів ремонтованих вагонів, застосовуються електричні мостові крани, вантажопідйомністю 10 т.
Потребу в мостових кранах визначають за довжиною зон, які ними обслуговуються (один кран - на зону довжиною 60 - 70 м).
Враховуючи,
що довжина
зони, яка обслуговується
(тобто довжина
цеха) складає
 ,
то приймаємо
два мостових
крана.
В якості підйомно-транспорних пристроїв, які необхідні для виконання слюсарно-зварювальних робіт, приймаємо електродомкрати, а також пневмопідйомники та пристрої для постановки деталей та вузлів на вагон.
В якості інструмента використовуються набори слюсарного інструменту, пневмо- та електроінструменту.
4.3 ТАБЛИЦЯ ОСНОВНИХ ТЕХНІКО - ЕКОНОМІЧНИХ ПОКАЗНИКІВ ВАГОНОСКЛАДАЛЬНОГО ЦЕХА
По результатах розрахунків, які виконані в пунктах 2.1, 2.2 та в 3.1, 3.2 складаємо таблицю техніко - економічних показників роботи вагоноскладального цеха. Результати всіх цих розрахунків приведені у таблиці 4.1.
Таблиця 4.1 – Основні техніко - економічні показники вагоноскладального цеха
| Найменування показників | Одиниці виміру | Значення показників |
| Фактична програма ремонту вагонів |
|
5567 |
| Число поточно - конвеєрних ліній |
|
3 |
| Фронт роботи поточно - конвеєрної лінії |
|
6 |
| Фронт роботи цеху |
|
18 |
| Виробнича площа цеху |
|
2851,2 |
| Списочна чисельність працівників |
|
101 |
| Основні робітники (списочна чисельність) |
|
77 |
| Допоміжні робітники (списочна чисельність) |
|
12 |
| ІТП |
|
5 |
| МОП |
|
2 |
| РКП |
|
5 |
| Річний фонд заробітної плати |
|
2954676,12 |
| Питома виробнича площа |
|
0,51 |


4.4 ВИМОГИ ОХОРОНИ ПРАЦІ ПРИ РЕМОНТІ ВАГОНІВ В УМОВАХ ПОТОЧНО - КОНВЕЄРНОГО ВИРОБНИЦТВА
При складанні вагонів необхідно суворо дотримуватися всіх мір безпеки. При підйомі - опусканні вагонів мостовими кранами використовуються спеціальні вантажопідйомні захвати. При використанні переносних приставних драбин та розсувних драбин вони повинні ставитися у стійке положення. Драбину необхідно мати такої довжини, щоб після